
المشاهدات: 276 المؤلف: 广宇大 وقت النشر: 2026-11-05 المنشأ: موقع


قائمة المحتوى
● البخاخ الخطي مقابل اللمس اليدوي
>> كيف تتحكم الرشاشات الخطية في السماكة
>> كيف يتحكم اللمس اليدوي في السُمك
● بناء الفيلم، والرذاذ الزائد، واستهلاك المواد
>> الرش الزائد واستهلاك المواد
● أنواع الطلاء وتوافق العمليات
>> الطلاءات ذات الأساس المائي والمذيبات
● التهوية والسلامة والوقاية من الحرائق
>> لماذا تعتبر أكشاك الرش ضرورية
>> فكر في اتباع نهج هجين عندما:
● خارطة طريق عملية للتحقق من الصحة
>> الخطوة 1: تحديد عائلة المنتج
>> الخطوة 2: تشغيل تجربة الطلاء
>> الخطوة 3: التحقق من صحة الخط الكامل
>> الخطوة 4: تدريب المشغلين والفنيين
>> الخطوة 5: توحيد الوصفات والصيانة
● المشاكل الشائعة وحلول الخبراء
>> يركض ويتدلى
● كيف تقترب GYDFinishing من تشطيب ألواح الحواف المخددة
>> ما هو الفرق الرئيسي بين البخاخ الخطي واللمس اليدوي؟
>> ما هي الطريقة الأفضل لسماكة الطلاء المتسقة؟
>> هل يمكن أن يؤدي اللمس اليدوي إلى نتائج متسقة؟
>> هل يمكن لكلا الطريقتين تطبيق الطلاءات ذات الأساس المائي؟
>> هل البخاخ الخطي يزيل اللمسات اليدوية؟
>> كيف يمكنني مقارنة سرعة الإنتاج؟
● مراجع
يعتمد الاختيار بين البخاخ الخطي والتهذيب اليدوي للألواح المحززة على عمق الأخدود، وحجم الإنتاج، ونوع الطلاء، وبنية الفيلم المستهدف، ومتطلبات الجودة. يقوم البخاخ الخطي بتطبيق الطلاء بشكل مستمر من خلال إعدادات المسدس وسرعة الخط التي يتم التحكم فيها. يوفر اللمس اليدوي المرونة للدفعات الصغيرة والإصلاحات والمناطق الصعبة، ولكنه يعتمد بشكل كبير على تقنية المشغل.
من وجهة نظر الشركة المصنعة للمعدات، لا تعتبر أي من الطريقتين أفضل على مستوى العالم. بالنسبة لألواح الحواف، والقوالب، وإطارات الأبواب، وحواف الخزانات، وتقليم الأرضيات، فإن العوامل الحاسمة هي هندسة الأخدود، وتغطية الحواف، والتحكم في بناء الفيلم، وتقليل الرش الزائد، وسرعة الخط، والأجزاء النهائية المقبولة لكل نوبة عمل.
يقارن هذا الدليل كلا الطريقتين من وجهة نظر الإنتاج العملي. وهو يشرح كيفية عمل كل منها، وأين يعمل كل منها بشكل أفضل، وكيفية التحقق من صحة الحل المناسب لمنتجات ألواح الحوائط المحززة الفعلية الخاصة بك.
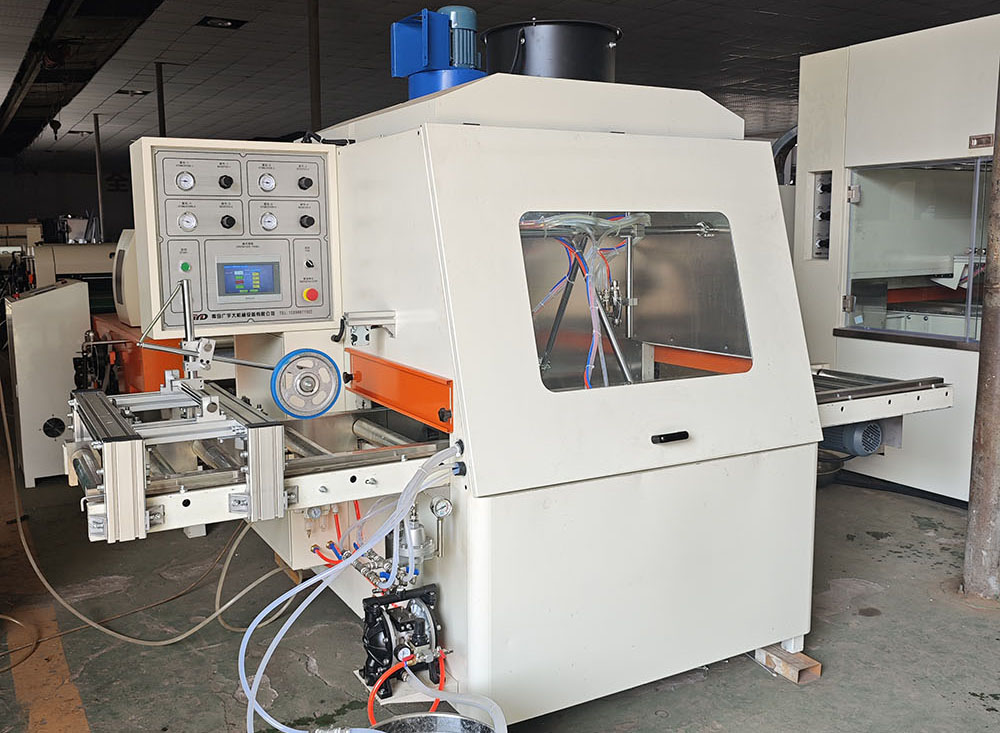
إن جهاز الرش الخطي عبارة عن آلة طلاء آلية تقوم بتحريك قطع العمل بشكل مستمر من خلال محطة رش واحدة أو أكثر. تنتقل قطعة العمل على ناقل أو سلسلة أو سكة حديدية أو نظام بكرة بينما تقوم مسدسات الرش بتطبيق الطلاء من المواضع الخاضعة للتحكم.
قد تقوم الآلة بتطبيق مادة تمهيدية أو مادة مانعة للتسرب أو صبغة أو طلاء أو طبقة علوية أو طبقة واقية شفافة. يتم التحكم في تنشيط البندقية، ونمط الرش، ومسافة البندقية، وإخراج السوائل، وسرعة الخط لتحقيق اللمسة النهائية المطلوبة.
النقطة الأساسية: البخاخ الخطي ليس مجرد مسدس رش على ناقل. إنها عملية متكاملة تتضمن نقل الأجزاء، وتوصيل الطلاء، والانحلال، والتقاط الرذاذ الزائد، والتهوية، وفي كثير من الأحيان التجفيف أو المعالجة.
تستخدم الرشاشات الخطية على نطاق واسع من أجل:
- ألواح التفاف مخددة
- القوالب والزخرفة الزخرفية
- إطارات الأبواب والعتبات
- قوالب الخزانات وملامح الحواف
- التفاف الأرضيات والشرائط الزخرفية
- قضبان الأثاث والمكونات المصبوبة
- لمحات مع الأخاديد، والخرز، أو الشطب
تكون أكثر فعالية عندما تكون عائلة المنتج قابلة للتكرار ويمكن تحديد اللمسة النهائية المطلوبة بوضوح.
اللمسة النهائية اليدوية هي عملية تشطيب يتم تطبيقها يدويًا وتستخدم لتصحيح عيوب الطلاء أو الوصول إلى المناطق الصعبة أو إنهاء دفعات صغيرة. يمكن للمشغلين استخدام الفرش أو البكرات أو بنادق الرش المحمولة باليد.
يمكن أن تعمل اللمسات اليدوية على تصحيح البقع الجافة أو المناطق الرقيقة أو الجريان أو الترهل أو اختلاف اللون أو الأخاديد المفقودة بعد عملية الطلاء الرئيسية.
النقطة الأساسية: يتسم اللمس اليدوي بالمرونة، ولكنه بطبيعته أقل قابلية للتكرار من النظام الآلي عندما يجب أن تستوفي العديد من الأجزاء نفس مواصفات بناء الفيلم.
يتم استخدام اللمس اليدوي بشكل شائع من أجل:
- إنتاج دفعة صغيرة
- ألوان مخصصة
- إصلاح وإعادة صياغة
- أجزاء معقدة أو غير منتظمة
- الانتهاء من النموذج الأولي
- إنتاج منخفض الحجم
- مصانع ذات مزيج منتجات متنوع للغاية
يكون أكثر فعالية عندما تكون المرونة أكثر أهمية من التكرار عالي الحجم.
والفرق الأساسي هو من أو ما الذي يتحكم في عملية الرش.
- في الرشاش الخطي ، تتحكم الآلة في حركة البندقية، التنشيط، توصيل السوائل، وسرعة الخط.
- من خلال اللمس اليدوي ، يتحكم المشغل في حركة البندقية وتوقيت الزناد والمسافة والتداخل.
كلتا الطريقتين يمكن أن تحقق سمك طلاء جيد. الفرق هو التكرار. تم تصميم البخاخ الخطي لتكرار نفس العملية عبر أجزاء كثيرة. يعتمد اللمس اليدوي على صيانة المشغل لنفس التقنية جزءًا تلو الآخر.
يتبع البخاخ الخطي النموذجي هذا التدفق:
1. قم بتحميل لوح الحواف على الناقل.
2. اكتشف الجزء باستخدام جهاز استشعار أو مدخلات المشغل.
3. حدد وصفة الطلاء.
4. حرك لوح الحواف عبر منطقة الرش.
5. قم بتنشيط بنادق الرش فقط في حالة وجود جزء منها.
6. قم بتطبيق الطلاء باستخدام إعدادات المسدس التي يتم التحكم فيها وسرعة الخط.
7. قم بالتقاط الرذاذ الزائد من خلال عادم الكابينة والمرشحات.
8. أرسل لوح الحواف المطلي إلى الوميض أو التجفيف أو المحطة التالية.
أهم المتغيرات هي سرعة الخط، مسافة البندقية، زاوية الرش، نمط المروحة، إخراج السائل، رذاذ الهواء، توقيت تفعيل البندقية، وعدد التمريرات.
تتبع عملية اللمس اليدوية النموذجية هذا التدفق:
1. فحص اللوح المطلي بحثًا عن العيوب.
2. حدد البقع الجافة أو المناطق الرقيقة أو الجريان أو الأخاديد المفقودة.
3. تحضير الطلاء وقضيب.
4. ضع الطلاء يدويًا على المنطقة المصابة.
5. امزج الإصلاح مع السطح المحيط.
6. افحص المنطقة التي تم إصلاحها للتأكد من اللون واللمعان وبنية الفيلم.
7. أرسل لوح الحواف الذي تم إصلاحه إلى محطة الوميض أو التجفيف أو المحطة التالية.
أهم المتغيرات هي تقنية المشغل، نوع أداة التطبيق، لزوجة الطلاء، وقت التجفيف، وشدة الخلل.
يؤثر سمك الطلاء على:
- مظهر
- قوة إخفاء اللون
- مستوى اللمعان
- متانة
- مقاومة للخدش
- وقت التجفيف
- متطلبات الصنفرة
- استهلاك المواد
- رفض المعدل
يمكن أن يؤدي الطلاء القليل جدًا إلى تغطية سيئة وركيزة مرئية وحماية ضعيفة ولون غير متناسق. قد يؤدي الإفراط في الطلاء إلى الجري والترهل وأوقات تجفيف أطول والتشقق واستخدام المواد غير الضرورية.
تتحكم الرشاشات ذات الشكل الخطي في السُمك من خلال إعدادات الماكينة القابلة للتكرار.
تشمل الضوابط الرئيسية ما يلي:
- سرعة الخط المبرمجة
- مسافة البندقية متسقة
- زاوية رش ثابتة
- التحكم في إخراج السوائل
- الهواء التفتيت مستقرة
- تفعيل البندقية المتكررة
- تداخل الرش المستمر
- تخزين الوصفات لمختلف المنتجات
وهذا يجعل من السهل إعادة إنتاج نفس النتيجة عبر الورديات والمشغلين.
يتحكم اللمس اليدوي في السُمك من خلال تقنية المشغل.
تشمل الضوابط الرئيسية ما يلي:
- نوع قضيب
- كمية الطلاء
- ضغط الفرشاة أو الأسطوانة
- مسافة بندقية الرش
- تداخل الرش
- توقيت الزناد
- طلاء اللزوجة
يمكن للمشغل الماهر تحقيق نتائج ممتازة. ومع ذلك، فإن التعب، واختلافات التدريب، وهندسة الأجزاء، وضغط الإنتاج يمكن أن يؤدي إلى اختلافات.
رؤية الخبراء: الهدف ليس القضاء على المشغلين. إنه تقليل عدد المتغيرات التي تعتمد على الحكم الفردي. تعمل الأتمتة على تحويل العملية من التحكم المعتمد على المشغل إلى إمكانية التكرار التي يتم التحكم فيها بواسطة الآلة.
بناء الفيلم هو سمك الطلاء المطبق على اللوح. إنه يؤثر على المظهر والمتانة ووقت التجفيف والصنفرة النهائية.
في البخاخ الخطي، يتأثر بناء الفيلم بما يلي:
- سرعة الخط
- إخراج السوائل
- عدد مرات الرش
- مسافة البندقية
- زاوية الرش
- لزوجة الطلاء
من خلال اللمس اليدوي، يتأثر بناء الفيلم بما يلي:
- تقنية المشغل
- نوع القضيب
- كمية الطلاء
- وقت التجفيف
- لزوجة الطلاء
النهج الصحيح هو إنشاء نافذة عملية تم التحقق من صحتها : مجموعة من الإعدادات التي تنتج نتائج مقبولة باستمرار.
الرش الزائد هو مادة طلاء تفتقد قطعة العمل. فهو يزيد من استهلاك المواد، ويلوث المقصورة، ويزيد من تحميل المرشح، ويخلق المزيد من أعمال التنظيف.
يمكن للرشاشات ذات الشكل الخطي تقليل الرش الزائد من خلال مسافة البندقية الصحيحة ونمط المروحة وتنشيط البندقية. يمكن أن يؤدي اللمس اليدوي أيضًا إلى تقليل الرش الزائد، لكن النتائج تعتمد بشكل أكبر على تقنية المشغل.
رؤية الخبراء: النظام الأقل تكلفة ليس دائمًا هو النظام الذي يتمتع بأقل سعر شراء. إن الآلة التي تهدر طلاءًا أقل، وتنتج عددًا أقل من الرفض، وتتطلب تنظيفًا أقل، قد توفر تكلفة إجمالية أقل للملكية.
غالبًا ما يتم تفضيل الرشاشات ذات التشكيل الخطي للإنتاج المستمر نظرًا لأن ألواح الحواف تتحرك عبر الخط دون توقف.
ومع ذلك، فإن سرعة الناقل المعلن عنها ليست نفس مخرجات الإنتاج المقبولة. يجب عليك أيضًا مراعاة ما يلي:
- وقت التحميل والتفريغ
- تحضير الطلاء
- تنظيف السلاح
- تغيرات اللون
- استبدال الفلتر
- وقت التجفيف أو المعالجة
- التفتيش وإعادة العمل
لا يمكن لمحطة الرش السريعة أن تعوض مرحلة المعالجة البطيئة أو التوقفات المتكررة للصيانة.
يمكن أن يكون اللمس اليدوي سريعًا للمناطق الصغيرة أو الإصلاحات البسيطة. ومع ذلك، يعتمد الإخراج على سرعة المشغل، وخطورة الخلل، ومتطلبات الفحص.
قد يكون التصحيح اليدوي مرنًا، ولكنه عادةً ما يكون أبطأ وأكثر اعتمادًا على مهارة المشغل. بالنسبة للإنتاج بكميات كبيرة، يمكن أن تصبح اللمسات النهائية اليدوية بمثابة عنق الزجاجة.
تعتبر الرشاشات الخطية فعالة للغاية بالنسبة لعائلات المنتجات المستقرة. يمكنهم تخزين الوصفات لملفات تعريف وطلاءات وسرعات خطوط مختلفة.
قد يشمل التغيير ما يلي:
- ضبط أدلة الناقل
- تغيير مواقع السلاح
- اختيار وصفة جديدة
- ضبط مسافة البندقية أو زاوية الرش
- تغيير إعدادات لزوجة الطلاء
بالنسبة للمنتجات ذات الأشكال الهندسية المشابهة، يمكن أن يكون التغيير سريعًا. بالنسبة لملفات التعريف المختلفة جدًا، قد يتطلب الأمر مزيدًا من التعديل الميكانيكي.
يعتبر اللمس اليدوي مرنًا للغاية بالنسبة للمنتجات المتنوعة نظرًا لأنه يمكن للمشغلين ضبط موضع أداة التطبيق وكمية الطلاء والتقنية.
وهو مفيد ل:
- ألوان مخصصة
- دفعات صغيرة
- المنتجات غير النظامية
- تغييرات متكررة في المنتج
- الإصلاح اليدوي واللمس
ومع ذلك، يمكن للمرونة اليدوية أن تقلل من الاتساق. توفر الأنظمة الآلية إمكانية تكرار أفضل.
يمكن تطبيق كل من الرشاشات الخطية والتهذيب اليدوي:
- الاشعال والمعاطف النهائية ذات الأساس المائي
- الورنيش القائم على المذيبات
- الطلاءات القابلة للشفاء بالأشعة فوق البنفسجية
- البقع والزجاج
- السدادات
- معاطف شفافة واقية
كل طلاء له لزوجة مختلفة، وسلوك تجفيف، وكفاءة نقل، ومتطلبات تنظيف مختلفة.
غالبًا ما تتطلب الطلاءات ذات الأساس المائي التحكم في درجة الحرارة وتدفق الهواء أثناء التجفيف. وهي عمومًا أسهل في التنظيف، ولكن لا يزال يتعين التحقق من توافق المعدات.
قد تومض الطلاءات المعتمدة على المذيبات بشكل أسرع اعتمادًا على التركيبة. إنها تتطلب خراطيم وأختام ومضخات وإجراءات تنظيف قائمة على المذيبات متوافقة.
هام: 'المرتكز على الماء' لا يعني 'عدم الحاجة إلى تهوية'. وتشير إدارة السلامة والصحة المهنية إلى أن الحاجة إلى تهوية حجرة الرش تعتمد على وجود مواد كيميائية خطرة في الطلاء، وليس فقط ما إذا كان الطلاء يعتمد على الماء. [1805]
يمكن للتشطيب بالرش أن يطلق الضباب والأبخرة والبقايا. تحدد إدارة السلامة والصحة المهنية تشطيب الرش باستخدام السوائل القابلة للاشتعال والقابلة للاشتعال كعملية منظمة بموجب 29 CFR 1910.107. [1720]
كابينة الرش عبارة عن هيكل مزود بتهوية كهربائية يتم توفيره لتطويق أو استيعاب عملية الرش، وحصر ومنع هروب الرش والبخار والبقايا، وتوجيهها بأمان إلى نظام العادم. [1720]
تتطلب إدارة السلامة والصحة المهنية تهوية ميكانيكية في مناطق الرش لإزالة الأبخرة أو الضباب أو المساحيق القابلة للاشتعال إلى مكان آمن وحصر المخلفات القابلة للاحتراق والتحكم فيها. [1720]
يجب أن تظل التهوية قيد التشغيل أثناء الرش ولمدة كافية بعد ذلك للسماح بخروج الأبخرة الناتجة عن تجفيف المواد المطلية وبقايا مواد التشطيب. [1720]
تنص إدارة السلامة والصحة المهنية أيضًا على أن إجمالي حجم الهواء المنبعث من خلال حجرة الرش يجب أن يخفف بخار المذيب إلى 25 بالمائة على الأقل من الحد الأدنى للانفجار للمذيب الذي يتم رشه. [2321]
يجب أن تشتمل كل من الرشاشات الخطية واللمس اليدوي على ما يلي:
- حجرة رش أو منطقة رش مغلقة مصممة بشكل صحيح
- تهوية العادم الميكانيكية
- إمداد الهواء بالمكياج
- برنامج صيانة الفلتر
- التأريض والترابط للتحكم الساكن
- التصنيف الكهربائي المناسب عند الاقتضاء
- ضوابط تخزين ومناولة الطلاء
- تدريب المشغلين
- أنظمة التوقف والتعشيق في حالات الطوارئ
- الفحص الدوري للخراطيم والمضخات والمسدسات والمرشحات
لا تتعامل مع التهوية باعتبارها ملحقًا اختياريًا. إنه نظام أساسي للسلامة والجودة.
- أنت تنتج كميات كبيرة من ألواح الحواف المحززة.
- أنت بحاجة إلى سمك طلاء ثابت.
- تريد تقليل التباين المعتمد على المشغل.
- تحتاج إلى التكامل مع محطات التجفيف أو المعالجة أو الصنفرة.
- أنت بحاجة إلى مراقبة عملية يمكن تتبعها وتخزين الوصفات.
- أنت تنتج دفعات صغيرة أو ألوان مخصصة.
- أنت بحاجة إلى مرونة المشغل.
- أنت بحاجة إلى إمكانية الإصلاح اليدوي أو اللمس.
- حجم الإنتاج الخاص بك لا يبرر الأتمتة الكاملة.
- يتغير مزيج منتجك بشكل متكرر.
- أنت تنتج منتجات قياسية ومخصصة.
- أنت بحاجة إلى إنتاجية عالية للمنتجات القياسية ومرونة للمنتجات الخاصة.
- أنت تريد تقليل اللمسات اليدوية دون المبالغة في تعقيد الخط.
قد يستخدم الحل المختلط بخاخًا خطيًا للإنتاج بكميات كبيرة والتهذيب اليدوي للإصلاح أو إعادة العمل أو العمل المخصص.
قم بتوثيق ملفات تعريف الألواح والأبعاد والمواد والطلاءات والمخرجات المستهدفة ومعايير الجودة.
قم بتضمين الصور الفوتوغرافية والرسومات والعينات المادية للملف الشخصي الأكثر صعوبة.
اختبر الملف الشخصي الفعلي بالطلاء المقصود. سِجِلّ:
- مسافة البندقية
- زاوية الرش
- إخراج السوائل
- تفتيت الهواء
- هواء المروحة
- سرعة الخط
- عدد التمريرات
- سمك الفيلم
- نتيجة التجفيف
- المظهر البصري
لا تحكم على محطة الرش فقط. التحقق من صحة التسلسل الكامل:
الطلاء ← الوميض ← المعالجة ← الصنفرة إذا لزم الأمر ← الطبقة الثانية إذا لزم الأمر ← الفحص النهائي.
يجب أن يفهم المشغلون عمليات الفحص اليومية وإعداد الطلاء وتحميل الأجزاء وفحص الجودة. يجب أن يفهم الفنيون إعداد البندقية، والعناية بالفوهة، والمرشحات، والمضخات، وأدوات التحكم الكهربائية، وأنظمة السلامة.
إنشاء وصفات مكتوبة لكل عائلة منتج. قم بتضمين نوع الطلاء واللزوجة وإعدادات البندقية وسرعة الخط وظروف المعالجة ومعايير الفحص.
جدولة الصيانة للمرشحات والفوهات والمضخات والخراطيم والناقلات وأجهزة الاستشعار ومعدات التهوية.
الأسباب المحتملة:
- مسافة البندقية غير صحيحة
- زاوية رش خاطئة
- سرعة الخط الزائدة
- عدم كفاية التغطية المسلحة
- حركة الملف الشخصي أو الاهتزاز
- لزوجة الطلاء غير صحيحة
- ضعف تدفق هواء المقصورة
الحل: ابدأ بالملف الشخصي الأكثر صعوبة. اضبط متغيرًا واحدًا في كل مرة وسجل النتيجة.
الأسباب المحتملة:
- كثرة إخراج السوائل
- نمط المروحة غير صحيح
- البندقية بعيدة جدًا عن الجزء
- توقيت تفعيل السلاح سيء
- الفوهات البالية
- تدفق الهواء الزائد في المقصورة
الحل: تحسين كفاءة النقل قبل زيادة سعة العادم. تعمل عملية الرش المضبوطة جيدًا على تقليل تلوث المقصورة وتكرار استبدال الفلتر.
الأسباب المحتملة:
- الإفراط في تفتيت الهواء
- توازن المذيبات غير صحيح
- المسدس بعيد جدًا عن قطعة العمل
- تدفق الهواء الزائد في المقصورة
- درجة حرارة الطلاء غير صحيحة
الحل: قم بمراجعة البيانات الفنية للطلاء والتحقق من صحة مسافة الرش وإعدادات الهواء وبيئة المقصورة.
الأسباب المحتملة:
- بناء الفيلم المفرط
- سرعة الخط بطيئة
- لزوجة الطلاء غير صحيحة
- عدم كفاية وقت الوميض
- تداخل السلاح ضعيف
الحل: تقليل بناء الفيلم أو ضبط سرعة الخط وظروف الفلاش. تأكد من أن الطلاء يقع ضمن نطاق التطبيق الموصى به.
الأسباب المحتملة:
- خلط طلاء غير متناسق
- التغيرات في اللزوجة
- إعدادات بندقية مختلفة
- لون الركيزة غير متناسق
- عدم كفاية التنظيف بين تغيرات اللون
الحل: توحيد معايير الخلط، وفحوصات اللزوجة، ووصفات الأسلحة، وإجراءات التنظيف.
- فحص بنادق الرش والفوهات.
- فحص خراطيم السوائل ووصلاتها.
- تأكيد محاذاة الناقل.
- التحقق من تدفق هواء المقصورة وحالة الفلتر.
- فحص أدلة الذراع والمحامل ومكونات القيادة للأنظمة الآلية.
- تنظيف أطراف البندقية طبقاً لتعليمات الشركة المصنعة للطلاء.
- فحص توقف الطوارئ وأقفال السلامة.
- التحقق من شد الحزام وتتبع الناقل.
- فحص حركة حمل السلاح للأنظمة الآلية.
- تنظيف المرشحات أو استبدالها حسب الحاجة.
- التحقق من أداء المضخة وتوصيل السوائل.
- مراجعة استهلاك الطلاء ومعدلات الرفض.
- فحص مراوح وقنوات التهوية.
- فحص التوصيلات الكهربائية ولوحات التحكم.
- مراجعة إنذارات PLC وسجل الأخطاء.
- معايرة أجهزة الاستشعار والتحقق من أجهزة السلامة.
- تدقيق الوصفات مقابل نتائج الإنتاج الفعلية.
قامت GYDFinishing بتصنيع معدات تشطيب الأسطح منذ عام 2007 وتوفر حلولاً للخشب والزجاج والأسمنت الليفي والمواد الأخرى. وتشمل خبرتها معدات الطلاء الأوتوماتيكية للأبواب الخشبية والأثاث وأبواب الخزانات والأرضيات.
بالنسبة للمشتري الذي يقارن الرشاش الخطي مع اللمس اليدوي ، فإن مناقشة المورد الأكثر فائدة لا تتعلق فقط بنوع الماكينة. وينبغي التركيز على:
- الرسومات الشخصية الدقيقة والعينات المادية
- نوع الطلاء وسمك الفيلم المستهدف
- مخرجات الإنتاج المطلوبة
- مساحة المصنع والمرافق المتاحة
- طريقة المعالجة ومدة التجفيف
- تردد تغيير اللون
- مستوى مهارة المشغل
- استراتيجية الصيانة وقطع الغيار
- التكلفة الإجمالية للملكية
يجب أن يكون المورد الموثوق به على استعداد لاختبار الملفات الشخصية الفعلية للعميل ونظام الطلاء، وتوثيق النتائج، وشرح القيود بالإضافة إلى الفوائد.
يستخدم البخاخ الخطي حركة البندقية التي يتم التحكم فيها آليًا، والتنشيط، وتوصيل السوائل، وسرعة الخط. يعتمد اللمس اليدوي على تقنية المشغل فيما يتعلق بموضع أداة التطبيق وكمية الطلاء وجودة الإصلاح.
عادةً ما يكون البخاخ الخطي أفضل للحصول على سماكة طلاء متسقة في الإنتاج بكميات كبيرة لأنه يكرر الإعدادات المبرمجة عبر العديد من الأجزاء.
نعم، خاصة مع المشغلين المهرة والانضباط القوي في العمليات. ومع ذلك، فإن اللمس اليدوي أكثر حساسية لإرهاق المشغل، واختلافات التدريب، وضغط الإنتاج.
نعم، بشرط أن تكون المعدات والمضخة والخراطيم والفوهات ونظام التجفيف متوافقة مع الطلاء. لا تزال الطلاءات ذات الأساس المائي تتطلب تهوية مناسبة عند وجود مواد كيميائية خطرة. [1805]
لا، قد تظل هناك حاجة لبعض اللمسات اليدوية لإجراء الإصلاحات أو الألوان المخصصة أو العيوب غير العادية. تعمل الأتمتة على تقليل كمية اللمسات النهائية ولكنها لا تزيلها.
قارن الأجزاء النهائية المقبولة لكل وردية عمل، وليس سرعة الناقل أو سرعة المشغل وحدها. تشمل التحميل، وتغييرات الطلاء، والتنظيف، والمعالجة، والفحص، وإعادة العمل، ووقت التوقف عن العمل.
إذا كنت تقرر بين البخاخ الخطي والتهذيب اليدوي للألواح المحززة، فابدأ بتجربة تشطيب خاصة بالملف الشخصي بدلاً من عرض أسعار المعدات العامة.
أرسل GYDF للانتهاء من رسومات ملفك الشخصي، ومواصفات الطلاء، والمخرجات المستهدفة، وتخطيط المصنع. يجب أن يحدد التقييم العملي تكوين الرش الصحيح، وإعداد المسدس، وطريقة المعالجة، وتخطيط الخط الإجمالي لعائلة منتجك.
- بعد المقدمة: صورة سريعة مدعومة بالذكاء الاصطناعي: *مقارنة صناعية جنبًا إلى جنب بين الرشاش الخطي ومشغل اللمسات اليدوية الذي ينهي الألواح الخشبية المحززة، ومصنع حديث نظيف، وتصوير واقعي، وزاوية واسعة.*
- في قسم 'كيفية عمل كل طريقة': موجه صورة AI: *رسم توضيحي فني مقصوص يقارن بين رشاش جانبي خطي وبنادق رش مبرمجة ومشغل تهذيب يدوي، رسم توضيحي هندسي نظيف.*
- في قسم 'التحكم في سمك الطلاء': موجه صورة AI: *رسم توضيحي فني عن قرب يوضح تداخل الرش المتسق وسمك الطلاء على لوح خشبي محزز، بدون نص.*
- في قسم 'التهوية': موجه صورة AI: *رسم توضيحي فني لتدفق هواء حجيرة الرش، وهواء السحب، وقناة العادم، والمرشحات، والألواح الخشبية التي تتحرك عبر الكشك.*
- في قسم 'خريطة طريق التحقق': موجه صورة AI: *رسم توضيحي للمصنع على شكل مخطط انسيابي يوضح تحميل لوح الحواف، وتطبيق الرش، والوميض، والمعالجة، والفحص، والتعبئة.*
- OSHA، *29 CFR 1910.107 - التشطيب بالرش باستخدام مواد قابلة للاشتعال وقابلة للاشتعال*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- إدارة السلامة والصحة المهنية، *29 CFR 1910.94 - التهوية*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- إدارة السلامة والصحة المهنية، *ملخص الصناعة العامة*: [https://www.osha.gov/sites/default/files/publications/OSHA_2201.pdf ]
- إدارة السلامة والصحة المهنية، *الدليل الفني لإدارة السلامة والصحة المهنية - القسم الثالث، الفصل 3*: [https://www.osha.gov/otm/section-3-health-hazards/chapter-3 ]
- إدارة السلامة والصحة المهنية، *عمليات الرش - نظرة عامة*: [https://www.osha.gov/spray-operations ]
- إدارة السلامة والصحة المهنية، *عمليات الرش - التحكم في المخاطر*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA، *متطلبات حجرة الرش عند رش الطلاء المائي*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- خلفية شركة GYDFinishing المقدمة من العميل.


