
ভিউ: 274 লেখক: 广宇大 প্রকাশের সময়: 2026-11-06 মূল: সাইট


বিষয়বস্তু মেনু
● সামঞ্জস্যযোগ্য পরিবাহক নির্দেশিকা কি?
● স্থির পরিবাহক নির্দেশিকা কি?
● সামঞ্জস্যযোগ্য বনাম স্থির গাইড: মূল পার্থক্য
>> কিভাবে সামঞ্জস্যযোগ্য পরিবাহক গাইড কাজ করে
>> স্থির পরিবাহক গাইড কিভাবে কাজ করে
● মিশ্র প্রোফাইল প্রস্থের জন্য কভারেজ নিয়ন্ত্রণ
>> মিশ্র প্রোফাইল প্রস্থ কেন কঠিন
>> কিভাবে সামঞ্জস্যযোগ্য গাইড কভারেজ পরিচালনা করে
>> কিভাবে স্থির গাইড কভারেজ পরিচালনা করে
● ফিল্ম বিল্ড, ওভারস্প্রে এবং ট্রান্সফার দক্ষতা
● উৎপাদন গতি এবং লাইন ব্যালেন্সিং
>> সামঞ্জস্যযোগ্য গাইড সিস্টেম গতি
>> সামঞ্জস্যযোগ্য গাইড সিস্টেম নমনীয়তা
>> স্থির গাইড সিস্টেম নমনীয়তা
● আবরণ প্রকার এবং প্রক্রিয়া সামঞ্জস্য
>> সাধারণ আবরণ
>> জল-ভিত্তিক এবং দ্রাবক-ভিত্তিক আবরণ
● বায়ুচলাচল, নিরাপত্তা, এবং আগুন প্রতিরোধ
>> ব্যবহারিক নিরাপত্তা নিয়ন্ত্রণ
● একটি ব্যবহারিক নির্বাচন ফ্রেমওয়ার্ক
>> সামঞ্জস্যযোগ্য পরিবাহক নির্দেশিকা চয়ন করুন যখন:
>> স্থির পরিবাহক নির্দেশিকা নির্বাচন করুন যখন:
>> একটি হাইব্রিড পদ্ধতি বিবেচনা করুন যখন:
● একটি ব্যবহারিক বৈধতা রোডম্যাপ
>> ধাপ 1: পণ্য পরিবার সংজ্ঞায়িত করুন
>> ধাপ 2: একটি আবরণ ট্রায়াল চালান
>> ধাপ 3: সম্পূর্ণ লাইন যাচাই করুন
>> ধাপ 4: ট্রেন অপারেটর এবং টেকনিশিয়ান
>> ধাপ 5: রেসিপি এবং রক্ষণাবেক্ষণকে মানসম্মত করুন
● সাধারণ সমস্যা এবং বিশেষজ্ঞ সমাধান
>> ওভারস্প্রে এবং ফিল্টার লোড হচ্ছে
>> রান এবং Sags
>> দৈনিক চেক
>> মাসিক চেক
● কিভাবে GYDFinishing মিশ্র-প্রস্থের প্রোফাইল ফিনিশিং এর দিকে এগিয়ে যায়
● প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
>> সামঞ্জস্যযোগ্য পরিবাহক গাইড এবং স্থির গাইডের মধ্যে প্রধান পার্থক্য কী?
>> মিশ্র প্রোফাইল প্রস্থের জন্য কোন সেটআপ ভাল?
>> উভয় সেটআপ কি জল-ভিত্তিক আবরণ প্রয়োগ করতে পারে?
>> কোন সেটআপ কম ওভারস্প্রে উত্পাদন করে?
>> আমি কিভাবে উত্পাদন গতি তুলনা করা উচিত?
>> একটি আবরণ লাইন সামঞ্জস্যযোগ্য এবং স্থির গাইড একত্রিত করতে পারে?
মধ্যে নির্বাচন করা সামঞ্জস্যযোগ্য পরিবাহক গাইড এবং নির্দিষ্ট গাইডগুলির জন্য বিভিন্ন প্রস্থের প্রোফাইলগুলির পণ্যের বৈচিত্র্য, উত্পাদনের পরিমাণ, আবরণের ধরণ, লক্ষ্য ফিল্ম বিল্ড এবং পরিবর্তনের ফ্রিকোয়েন্সির উপর নির্ভর করে। সামঞ্জস্যযোগ্য গাইডগুলিকে কেন্দ্রে পুনঃস্থাপন করা যেতে পারে এবং বিভিন্ন প্রোফাইল প্রস্থকে স্থিতিশীল করতে পারে। একটি প্রভাবশালী প্রোফাইল আকারের সাথে পুনরাবৃত্তিযোগ্য, উচ্চ-ভলিউম উত্পাদনের জন্য স্থায়ী গাইডগুলি সহজ এবং সেরা।
একটি সরঞ্জাম প্রস্তুতকারকের দৃষ্টিকোণ থেকে, উভয় সেটআপ সর্বজনীনভাবে ভাল নয়। মোল্ডিং, দরজার ফ্রেম, ক্যাবিনেটের প্রান্ত, আসবাবপত্র রেল এবং ফ্লোরিং ট্রিমের ক্ষেত্রে নির্ণায়ক কারণগুলি হল প্রোফাইল প্রস্থের পরিসীমা, অংশের স্থিতিশীলতা, বন্দুকের কভারেজ, ফিল্ম-বিল্ড কন্ট্রোল, ওভারস্প্রে হ্রাস, লাইনের গতি এবং প্রতি শিফটে গৃহীত সমাপ্ত অংশ।.
এই নির্দেশিকাটি ব্যবহারিক উৎপাদনের দৃষ্টিকোণ থেকে উভয় সেটআপের তুলনা করে। এটি ব্যাখ্যা করে যে প্রতিটি কীভাবে কাজ করে, যেখানে প্রতিটি সর্বোত্তম কার্য সম্পাদন করে এবং কীভাবে আপনার প্রকৃত মিশ্র-প্রস্থ প্রোফাইল পণ্যগুলির জন্য সঠিক সমাধানকে যাচাই করতে হয়।
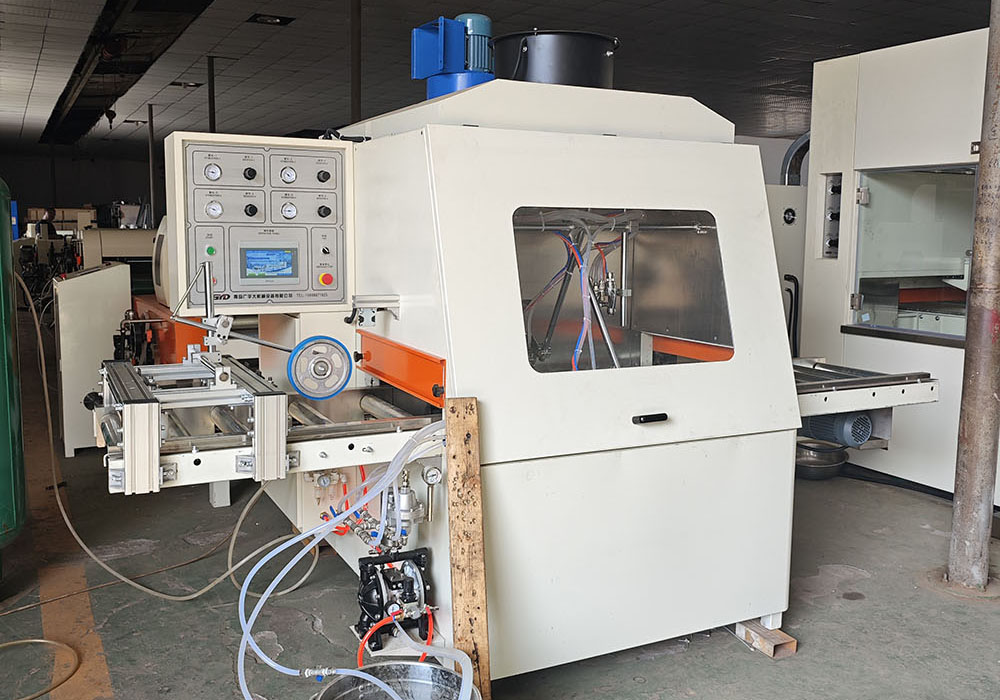
অ্যাডজাস্টেবল কনভেয়র গাইড হল চলনযোগ্য সাইড রেল, রোলার বা পজিশনিং ডিভাইস যা লেপ মেশিনের মাধ্যমে ওয়ার্কপিসকে গাইড করে। বিভিন্ন প্রোফাইল প্রস্থের সাথে মেলে তাদের পুনরায় অবস্থান করা যেতে পারে।
সম্পূর্ণ পরিবাহক সেটআপ পরিবর্তন না করেই সিস্টেমটি সরু, মাঝারি এবং প্রশস্ত প্রোফাইলের সাথে মানিয়ে নিতে পারে। সামঞ্জস্যযোগ্য গাইডগুলি ম্যানুয়াল, যান্ত্রিক বা মেশিনের রেসিপি সিস্টেমের মাধ্যমে নিয়ন্ত্রিত হতে পারে।
মূল পয়েন্ট: সামঞ্জস্যযোগ্য গাইডগুলি নমনীয়তা উন্নত করে, তবে তাদের সুশৃঙ্খল সেটআপ এবং বৈধতাও প্রয়োজন। ভুল গাইড পজিশনিং আংশিক প্রবাহ, কম্পন, অসম আবরণ, বা বন্দুকের মিসলাইনমেন্ট হতে পারে।
সামঞ্জস্যযোগ্য পরিবাহক গাইড সাধারণত এর জন্য ব্যবহৃত হয়:
- মিশ্র প্রোফাইল প্রস্থ
- পরিবর্তনশীল-প্রস্থ moldings
- দরজার ফ্রেম এবং আর্কিট্রেভ
- মন্ত্রিসভা প্রান্ত প্রোফাইল
- আসবাবপত্র রেল এবং প্যানেল
- মেঝে skirting এবং আলংকারিক রেখাচিত্রমালা
- ঘন ঘন প্রোফাইল পরিবর্তন সঙ্গে উত্পাদন লাইন
প্রোডাক্ট ফ্যামিলিতে অনেকগুলি প্রোফাইল ভেরিয়েন্ট অন্তর্ভুক্ত থাকলে এগুলি সবচেয়ে কার্যকর।
ফিক্সড কনভেয়র গাইড হল সাইড রেল, রোলার বা পজিশনিং ডিভাইস যা লেপ মেশিনের মাধ্যমে ওয়ার্কপিসকে গাইড করে। এগুলি একটি প্রোফাইল প্রস্থ বা অনুরূপ প্রস্থের একটি সংকীর্ণ পরিসরের জন্য ডিজাইন করা হয়েছে৷
স্থির গাইড ওয়ার্কপিসের জন্য একটি স্থিতিশীল, পুনরাবৃত্তিযোগ্য পথ প্রদান করে। এগুলি বজায় রাখা সহজ এবং পরিচালনা করা সহজ।
মূল পয়েন্ট: প্রোফাইলের প্রস্থ সামঞ্জস্যপূর্ণ এবং উৎপাদনের পরিমাণ বেশি হলে স্থির গাইডগুলি সর্বোত্তম। প্রোফাইলের প্রস্থ ঘন ঘন পরিবর্তন হলে এগুলি কম উপযুক্ত।
স্থির পরিবাহক গাইড সাধারণত এর জন্য ব্যবহৃত হয়:
- সহজ moldings এবং ছাঁটা
- দরজার ফ্রেম এবং আর্কিট্রেভ
- মন্ত্রিসভা প্রান্ত প্রোফাইল
- মেঝে skirting এবং আলংকারিক রেখাচিত্রমালা
- আসবাবপত্র রেল এবং slats
- উচ্চ-ভলিউম, পুনরাবৃত্তিযোগ্য প্রোফাইল উত্পাদন
- স্থিতিশীল জ্যামিতি সহ পণ্য
তারা সবচেয়ে কার্যকর যখন প্রোফাইল পরিষ্কারভাবে সংজ্ঞায়িত আবরণ জোন বিভক্ত করা যেতে পারে।
মৌলিক পার্থক্য হল কিভাবে ওয়ার্কপিস মেশিনের মাধ্যমে পরিচালিত হয়.
- সহ সামঞ্জস্যযোগ্য পরিবাহক গাইড , বিভিন্ন প্রোফাইল প্রস্থের সাথে মেলে গাইডের অবস্থান পরিবর্তন করা যেতে পারে।
- সাথে নির্দিষ্ট পরিবাহক গাইডের , গাইডের অবস্থানটি একটি প্রোফাইল প্রস্থ বা একটি সংকীর্ণ পরিসরের জন্য সেট করা হয়৷
উভয় সেটআপ স্বয়ংক্রিয় হতে পারে। উভয়ই অত্যন্ত পুনরাবৃত্তিযোগ্য হতে পারে। ভাল পছন্দ প্রোফাইল, আবরণ, এবং উত্পাদন উদ্দেশ্য উপর নির্ভর করে।
একটি সাধারণ সামঞ্জস্যযোগ্য-গাইড সিস্টেম এই প্রবাহকে অনুসরণ করে:
1. প্রোফাইল লোড করুন । কনভেয়ারে
2. অংশটি সনাক্ত করুন এবং আবরণ রেসিপি নির্বাচন করুন।
3. গাইডের অবস্থান সামঞ্জস্য করুন । প্রোফাইল প্রস্থের সাথে মেলে
4. স্প্রে জোনের মাধ্যমে প্রোফাইলটি সরান।
5. স্প্রে বন্দুক সক্রিয় করুন । প্রোফাইল জ্যামিতি অনুযায়ী
6. উপরের মুখ, পাশের মুখ, চেমফার বা খাঁজে লেপ লাগান।
7. overspray ক্যাপচার . বুথ নিষ্কাশন এবং ফিল্টার মাধ্যমে
8. প্রলিপ্ত প্রোফাইলটি ফ্ল্যাশ-অফ, শুকানোর বা পরবর্তী স্টেশনে পাঠান।
সবচেয়ে গুরুত্বপূর্ণ ভেরিয়েবল হল গাইডের অবস্থান, গাইডের চাপ, পরিবাহকের গতি, বন্দুকের দূরত্ব, স্প্রে অ্যাঙ্গেল, ফ্লুইড আউটপুট, অ্যাটোমাইজিং এয়ার এবং পাসের সংখ্যা.
একটি সাধারণ ফিক্সড-গাইড সিস্টেম এই প্রবাহকে অনুসরণ করে:
1. প্রোফাইল লোড করুন । কনভেয়ারে
2. অংশ সনাক্ত করুন . একটি সেন্সর বা অপারেটর ইনপুট ব্যবহার করে
3. আবরণ রেসিপি নির্বাচন করুন.
4. স্প্রে জোনের মাধ্যমে প্রোফাইলটি সরান।
5. স্প্রে বন্দুক সক্রিয় করুন । একটি অংশ উপস্থিত থাকলে শুধুমাত্র
6. একযোগে লেপ লাগান । উপরের মুখ, পাশের মুখ, চেম্বার বা খাঁজে
7. overspray ক্যাপচার . বুথ নিষ্কাশন এবং ফিল্টার মাধ্যমে
8. প্রলিপ্ত প্রোফাইলটি ফ্ল্যাশ-অফ, শুকানোর বা পরবর্তী স্টেশনে পাঠান।
সবচেয়ে গুরুত্বপূর্ণ ভেরিয়েবল হল গাইড পজিশন, কনভেয়ারের গতি, বন্দুকের দূরত্ব, স্প্রে অ্যাঙ্গেল, ফ্লুইড আউটপুট, অ্যাটোমাইজিং এয়ার এবং পাসের সংখ্যা.
মিশ্র প্রোফাইল প্রস্থ এর মধ্যে বৈচিত্র তৈরি করে:
- প্রোফাইল প্রস্থ
- প্রোফাইলের উচ্চতা
- প্রান্ত অবস্থান
- খাঁজ অবস্থান
- চেম্ফার কোণ
- পৃষ্ঠের বক্রতা
একটি স্প্রে প্যাটার্ন যা একটি সংকীর্ণ ছাঁচনির্মাণে ভাল কাজ করে একটি বিস্তৃত প্রোফাইলকে ওভারকোট করতে পারে। একটি বন্দুকের অবস্থান যা একটি প্রশস্ত প্রোফাইলে পৌঁছে একটি সংকীর্ণের প্রান্ত মিস করতে পারে।
সামঞ্জস্যযোগ্য গাইড নমনীয় অংশ অবস্থানের মাধ্যমে কভারেজ পরিচালনা করে।
এগুলি কেন্দ্রে পুনঃস্থাপন করা যেতে পারে:
- সংকীর্ণ প্রোফাইল
- প্রশস্ত প্রোফাইল
- উল্লম্ব মুখ
- চ্যামফার্ড প্রান্ত
- খাঁজ
- পুঁতি
- বিচ্ছিন্ন এলাকা
এটি পৃথক স্থির-গাইড সেটআপের প্রয়োজনীয়তা হ্রাস করতে পারে। এটি প্রোফাইলগুলিতে কভারেজ উন্নত করতে পারে যা তাদের প্রস্থ জুড়ে আকৃতি পরিবর্তন করে।
স্থির গাইড স্থিতিশীল অংশ অবস্থানের মাধ্যমে কভারেজ পরিচালনা করে।
তারা এর জন্য দুর্দান্ত:
- পুনরাবৃত্তিযোগ্য প্রোফাইল
- উচ্চ ভলিউম উত্পাদন
- একযোগে মাল্টি-সারফেস আবরণ
- স্থিতিশীল ফিল্ম নির্মাণ
- অংশ প্রতি চক্র সময় হ্রাস
তাদের উচ্চ পরিবর্তনশীল প্রোফাইলের জন্য আরও সেটআপের প্রয়োজন হতে পারে কারণ প্রতিটি গাইড অবস্থান অবশ্যই প্রোফাইল প্রস্থের সাথে মিলিত হতে হবে।
বিশেষজ্ঞ অন্তর্দৃষ্টি: মিশ্র প্রোফাইল প্রস্থের জন্য, সেরা পরীক্ষা একটি একক নমুনা বোর্ড নয়। আপনার প্রকৃত পণ্য পরিসরে সর্বদা সংকীর্ণ, প্রশস্ত এবং সবচেয়ে কঠিন প্রোফাইলের মাধ্যমে প্রক্রিয়াটিকে যাচাই করুন।
ফিল্ম বিল্ড হল প্রোফাইলে প্রয়োগ করা আবরণের বেধ। এটি চেহারা, স্থায়িত্ব, শুকানোর সময় এবং ডাউনস্ট্রিম স্যান্ডিংকে প্রভাবিত করে।
সামঞ্জস্যযোগ্য গাইড সহ, ফিল্ম বিল্ড দ্বারা প্রভাবিত হয়:
- গাইড অবস্থান
- গাইড চাপ
- পরিবাহক গতি
- বন্দুক দূরত্ব
- স্প্রে কোণ
- তরল আউটপুট
- পাসের সংখ্যা
- আবরণ সান্দ্রতা
স্থির গাইড সহ, ফিল্ম বিল্ড দ্বারা প্রভাবিত হয়:
- গাইড অবস্থান
- পরিবাহক গতি
- বন্দুক দূরত্ব
- স্প্রে কোণ
- তরল আউটপুট
- পাসের সংখ্যা
- আবরণ সান্দ্রতা
সঠিক পদ্ধতি হল একটি বৈধ প্রক্রিয়া উইন্ডো স্থাপন করা : সেটিংসের একটি পরিসর যা ধারাবাহিকভাবে গ্রহণযোগ্য ফলাফল তৈরি করে।
ওভারস্প্রে হল আবরণ উপাদান যা ওয়ার্কপিস মিস করে। এটি উপাদানের খরচ বাড়ায়, বুথকে দূষিত করে, ফিল্টার লোডিং বাড়ায় এবং আরও পরিষ্কারের কাজ তৈরি করে।
যখন গাইডের অবস্থান এবং বন্দুকের কোণ প্রোফাইল জ্যামিতির সাথে মিলে যায় তখন অ্যাডজাস্টেবল গাইড ওভারস্প্রে কমাতে পারে। স্থির নির্দেশিকাগুলি ওভারস্প্রে কমাতে পারে যখন প্রতিটি বন্দুকটি প্রলেপ দেওয়ার উদ্দেশ্যে পৃষ্ঠের দিকে সুনির্দিষ্টভাবে লক্ষ্য করে।
বিশেষজ্ঞের অন্তর্দৃষ্টি: সর্বনিম্ন-মূল্যের সিস্টেম সর্বদা সর্বনিম্ন ক্রয় মূল্যের সাথে এক হয় না। একটি মেশিন যা কম লেপ নষ্ট করে, কম প্রত্যাখ্যান করে এবং কম পরিষ্কারের প্রয়োজন হয় তার মালিকানার মোট খরচ কম হতে পারে।
যখন প্রোফাইল জ্যামিতি স্থিতিশীল থাকে এবং গাইড সেটিংস যাচাই করা হয় তখন সামঞ্জস্যযোগ্য গাইড সিস্টেমগুলি উচ্চ লাইন গতি সমর্থন করতে পারে।
যাইহোক, ঘন ঘন গাইড সমন্বয় কার্যকর আউটপুট কমাতে পারে। দরকারী তুলনা একা পরিবাহক গতি নয়। তুলনা করুন । প্রতি শিফটে গৃহীত সমাপ্ত অংশগুলির একই পণ্যের মিশ্রণ, আবরণ এবং গুণমানের মানের অধীনে
স্থির গাইড সিস্টেমগুলি উচ্চ লাইন গতি সমর্থন করতে পারে কারণ ওয়ার্কপিস পাথ স্থিতিশীল এবং পুনরাবৃত্তিযোগ্য।
যাইহোক, তরল আউটপুট, বন্দুক সেটিংস, বা পাসের সংখ্যা সামঞ্জস্য না করা পর্যন্ত দ্রুত লাইনের গতি ফিল্মের বেধ কমাতে পারে। একটি ফিক্সড-গাইড সিস্টেমেরও সুশৃঙ্খল রক্ষণাবেক্ষণ প্রয়োজন কারণ গাইড, পরিবাহক, বন্দুক এবং তরল লাইনগুলি অবশ্যই ভাল অবস্থায় থাকতে হবে।
পরিবর্তনশীল পণ্য পরিবারের জন্য সামঞ্জস্যযোগ্য গাইড সিস্টেম অত্যন্ত কার্যকর। তারা বিভিন্ন প্রোফাইল প্রস্থে গাইড অবস্থান এবং অংশ অভিযোজন মানিয়ে নিতে পারে।
পরিবর্তন অন্তর্ভুক্ত হতে পারে:
- গাইড অবস্থান সামঞ্জস্য করা
- গাইড চাপ সামঞ্জস্য
- একটি নতুন রেসিপি নির্বাচন করা
- বন্দুকের দূরত্ব বা স্প্রে কোণ সামঞ্জস্য করা
- আবরণ সান্দ্রতা সেটিংস পরিবর্তন
অনেকগুলি প্রোফাইল ভেরিয়েন্ট তৈরি করে এমন কারখানার জন্য, সামঞ্জস্যযোগ্য গাইডগুলি পৃথক ফিক্সড-গাইড সেটআপের প্রয়োজনীয়তা কমাতে পারে।
স্থির পণ্য পরিবারের জন্য স্থায়ী গাইড সিস্টেম অত্যন্ত কার্যকর। তারা বিভিন্ন প্রোফাইল, আবরণ এবং লাইন গতির জন্য রেসিপি সংরক্ষণ করতে পারে।
পরিবর্তন অন্তর্ভুক্ত হতে পারে:
- পরিবাহক গাইড সামঞ্জস্য করা
- বন্দুকের অবস্থান পরিবর্তন করা
- একটি নতুন রেসিপি নির্বাচন করা
- বন্দুকের দূরত্ব বা স্প্রে কোণ সামঞ্জস্য করা
- আবরণ সান্দ্রতা সেটিংস পরিবর্তন
অনুরূপ জ্যামিতি সহ পণ্যগুলির জন্য, পরিবর্তন দ্রুত হতে পারে৷ খুব ভিন্ন প্রোফাইলের জন্য, এটি আরও যান্ত্রিক সমন্বয় প্রয়োজন হতে পারে।
উভয় সামঞ্জস্যযোগ্য এবং স্থির গাইড সিস্টেম প্রয়োগ করতে পারে:
- জল-ভিত্তিক প্রাইমার এবং টপকোট
- দ্রাবক ভিত্তিক lacquers
- UV- নিরাময়যোগ্য আবরণ
- দাগ এবং glazes
- সিলার্স
- প্রতিরক্ষামূলক পরিষ্কার কোট
প্রতিটি আবরণের আলাদা সান্দ্রতা, শুকানোর আচরণ, স্থানান্তর দক্ষতা এবং পরিষ্কারের প্রয়োজনীয়তা রয়েছে।
জল-ভিত্তিক আবরণগুলি শুকানোর সময় প্রায়ই নিয়ন্ত্রিত তাপমাত্রা এবং বায়ুপ্রবাহের প্রয়োজন হয়। এগুলি পরিষ্কার করা সাধারণত সহজ, তবে সরঞ্জামের সামঞ্জস্যতা এখনও যাচাই করা আবশ্যক।
দ্রাবক-ভিত্তিক আবরণগুলি ফর্মুলেশনের উপর নির্ভর করে দ্রুত বন্ধ হয়ে যেতে পারে। তারা সামঞ্জস্যপূর্ণ পায়ের পাতার মোজাবিশেষ, সীলমোহর, পাম্প, এবং দ্রাবক-ভিত্তিক পরিষ্কার পদ্ধতি প্রয়োজন।
গুরুত্বপূর্ণ: 'জল-ভিত্তিক' এর অর্থ এই নয় যে 'কোন বায়ুচলাচলের প্রয়োজন নেই।' OSHA নোট করে যে স্প্রে বুথ বায়ুচলাচলের প্রয়োজনীয়তা আবরণে বিপজ্জনক রাসায়নিকের উপস্থিতির উপর নির্ভর করে, কেবল আবরণটি জল-ভিত্তিক কিনা তা নয়। [১৮০৫]
স্প্রে ফিনিশিং কুয়াশা, বাষ্প এবং অবশিষ্টাংশ ছেড়ে দিতে পারে। OSHA 29 CFR 1910.107 এর অধীনে একটি নিয়ন্ত্রিত অপারেশন হিসাবে দাহ্য এবং দাহ্য পদার্থ ব্যবহার করে স্প্রে ফিনিশিং সনাক্ত করে। [১৮৩৮]
একটি স্প্রে বুথ অবশ্যই পর্যাপ্ত বায়ুচলাচল, পরিস্রাবণ এবং মেক-আপ বাতাস সরবরাহ করবে। স্প্রে বুথের বাতাসের বেগ সম্পর্কে OSHA-এর নির্দেশিকা স্প্রে করার সময় নিম্ন বিস্ফোরক সীমার নিচে দাহ্য বাষ্পের ঘনত্ব বজায় রাখার উপর দৃষ্টি নিবদ্ধ করে। [২৩২৮]
দাহ্য বাষ্প, কুয়াশা, বা গুঁড়োকে নিরাপদ স্থানে অপসারণ করতে এবং দাহ্য অবশিষ্টাংশকে সীমাবদ্ধ ও নিয়ন্ত্রণ করতে ওএসএইচএ-এর জন্য স্প্রে করার জায়গায় যান্ত্রিক বায়ুচলাচল প্রয়োজন। [২৩২৮]
স্প্রে করার সময় এবং পর্যাপ্ত সময়ের জন্য বায়ুচলাচল অবশ্যই চালু থাকতে হবে যাতে প্রলেপযুক্ত জিনিস শুকানোর ফলে বাষ্প এবং ফিনিশিং-মেটেরিয়ালের অবশিষ্টাংশ নিঃশেষ হয়ে যায়। [২৩২৮]
ওএসএইচএ আরও বলে যে একটি স্প্রে বুথের মাধ্যমে নিঃশেষ হওয়া মোট বায়ুর পরিমাণ দ্রাবক বাষ্পকে স্প্রে করা দ্রাবকের নিম্ন বিস্ফোরক সীমার অন্তত 25 শতাংশে পাতলা করতে হবে। [২২০২]
উভয় সামঞ্জস্যযোগ্য এবং নির্দিষ্ট গাইড সিস্টেম অন্তর্ভুক্ত করা উচিত:
- সঠিকভাবে ডিজাইন করা স্প্রে বুথ বা ঘেরা স্প্রে জোন
- যান্ত্রিক নিষ্কাশন বায়ুচলাচল
- মেক আপ এয়ার সাপ্লাই
- ফিল্টার রক্ষণাবেক্ষণ প্রোগ্রাম
- স্থির নিয়ন্ত্রণের জন্য গ্রাউন্ডিং এবং বন্ধন
- যেখানে প্রয়োজন সেখানে উপযুক্ত বৈদ্যুতিক শ্রেণিবিন্যাস
- আবরণ স্টোরেজ এবং হ্যান্ডলিং নিয়ন্ত্রণ
- অপারেটর প্রশিক্ষণ
- জরুরী স্টপ এবং ইন্টারলক সিস্টেম
- পায়ের পাতার মোজাবিশেষ, পাম্প, বন্দুক, এবং ফিল্টার নিয়মিত পরিদর্শন
বায়ুচলাচলকে ঐচ্ছিক আনুষঙ্গিক হিসাবে বিবেচনা করবেন না। এটি একটি মূল নিরাপত্তা এবং মানের সিস্টেম।
- আপনার প্রোফাইল প্রস্থ, উচ্চতা বা জ্যামিতিতে পরিবর্তিত হয়।
- একটি পরিবাহক সেটআপ থেকে আপনার নমনীয় অংশের অবস্থান প্রয়োজন।
- আপনি অনেক প্রোফাইল বৈকল্পিক উত্পাদন.
- আপনি আলাদা ফিক্সড-গাইড সেটআপের প্রয়োজন কমাতে চান।
- আপনার উত্পাদন ভলিউম সর্বোচ্চ লাইন গতি প্রয়োজন হয় না.
- আপনার প্রোফাইল সহজ এবং পুনরাবৃত্তিযোগ্য.
- আপনি উচ্চ ভলিউম উত্পাদন প্রয়োজন.
- আপনি প্রতিটি বন্দুকের জন্য পরিষ্কার আবরণ জোন সংজ্ঞায়িত করতে পারেন।
- আপনি একটি সহজবোধ্য, স্থিতিশীল উত্পাদন প্রবাহ চান।
- আপনার পণ্য মিশ্রণ ঘন ঘন জটিল পরিবর্তন প্রয়োজন হয় না.
- আপনি সহজ এবং জটিল উভয় প্রোফাইল তৈরি করেন।
- আপনার স্ট্যান্ডার্ড পণ্যের জন্য উচ্চ থ্রুপুট এবং বিশেষ প্রোফাইলের জন্য নমনীয়তা প্রয়োজন।
- আপনি লাইনটি অতিরিক্ত জটিল না করে ম্যানুয়াল টাচ-আপ কমাতে চান।
একটি হাইব্রিড সমাধান পুনরাবৃত্তিযোগ্য পৃষ্ঠের জন্য নির্দিষ্ট গাইড এবং পরিবর্তনশীল বা জটিল প্রোফাইল এলাকার জন্য সামঞ্জস্যযোগ্য গাইড ব্যবহার করতে পারে।
প্রোফাইল, মাত্রা, উপকরণ, আবরণ, টার্গেট আউটপুট এবং মানের মান নথিভুক্ত করুন।
সবচেয়ে কঠিন প্রোফাইলের ফটোগ্রাফ, অঙ্কন এবং শারীরিক নমুনা অন্তর্ভুক্ত করুন।
উদ্দেশ্য আবরণ সঙ্গে প্রকৃত প্রোফাইল পরীক্ষা. রেকর্ড:
- গাইড অবস্থান
- গাইড চাপ
- বন্দুক দূরত্ব
- স্প্রে কোণ
- তরল আউটপুট
- পরমাণুযুক্ত বায়ু
- ফ্যানের বাতাস
- লাইনের গতি
- পাসের সংখ্যা
- ফিল্ম বেধ
- শুকানোর ফল
- চাক্ষুষ চেহারা
শুধু স্প্রে স্টেশন বিচার করবেন না. সম্পূর্ণ ক্রম যাচাই করুন:
আবরণ → ফ্ল্যাশ-অফ → নিরাময় → প্রয়োজনে স্যান্ডিং → প্রয়োজনে দ্বিতীয় কোট → চূড়ান্ত পরিদর্শন।
অপারেটরদের প্রতিদিনের চেক, আবরণ প্রস্তুত, অংশ লোডিং এবং গুণমান পরিদর্শন বোঝা উচিত। প্রযুক্তিবিদদের বন্দুক সেটআপ, অগ্রভাগের যত্ন, ফিল্টার, পাম্প, বৈদ্যুতিক নিয়ন্ত্রণ এবং নিরাপত্তা ব্যবস্থা বোঝা উচিত।
প্রতিটি পণ্য পরিবারের জন্য লিখিত রেসিপি তৈরি করুন. আবরণের ধরন, সান্দ্রতা, গাইড সেটিংস, বন্দুক সেটিংস, লাইনের গতি, নিরাময়ের শর্ত এবং পরিদর্শনের মানদণ্ড অন্তর্ভুক্ত করুন।
ফিল্টার, অগ্রভাগ, পাম্প, পায়ের পাতার মোজাবিশেষ, পরিবাহক, গাইড উপাদান, সেন্সর, এবং বায়ুচলাচল সরঞ্জামের জন্য সময়সূচী রক্ষণাবেক্ষণ।
সম্ভাব্য কারণ:
- ভুল গাইড অবস্থান
- অত্যধিক গাইড চাপ
- ভুল বন্দুক দূরত্ব
- ভুল স্প্রে কোণ
- অত্যধিক লাইন গতি
- অপর্যাপ্ত বন্দুক কভারেজ
- প্রোফাইল মুভমেন্ট বা ভাইব্রেশন
সমাধান: সবচেয়ে কঠিন প্রোফাইল দিয়ে শুরু করুন। একবারে একটি পরিবর্তনশীল সামঞ্জস্য করুন এবং ফলাফল রেকর্ড করুন।
সম্ভাব্য কারণ:
- অত্যধিক তরল আউটপুট
- ভুল ফ্যান প্যাটার্ন
- অংশ থেকে অনেক দূরে বন্দুক
- দুর্বল বন্দুক সক্রিয়করণ সময়
- জীর্ণ অগ্রভাগ
- অত্যধিক বুথ বায়ুপ্রবাহ
সমাধান: নিষ্কাশন ক্ষমতা বাড়ানোর আগে স্থানান্তর দক্ষতা অপ্টিমাইজ করুন। একটি ভালভাবে সুর করা স্প্রে প্রক্রিয়া বুথ দূষণ এবং ফিল্টার প্রতিস্থাপনের ফ্রিকোয়েন্সি হ্রাস করে।
সম্ভাব্য কারণ:
- অতিরিক্ত পরমাণুযুক্ত বায়ু
- ভুল দ্রাবক ভারসাম্য
- ওয়ার্কপিস থেকে বন্দুক অনেক দূরে
- অত্যধিক বুথ বায়ুপ্রবাহ
- ভুল আবরণ তাপমাত্রা
সমাধান: আবরণ প্রযুক্তিগত তথ্য পর্যালোচনা করুন এবং স্প্রে দূরত্ব, বায়ু সেটিংস, এবং বুথ পরিবেশ যাচাই করুন।
সম্ভাব্য কারণ:
- অত্যধিক ফিল্ম নির্মাণ
- ধীর লাইন গতি
- ভুল আবরণ সান্দ্রতা
- অপর্যাপ্ত ফ্ল্যাশ-অফ সময়
- দরিদ্র বন্দুক ওভারল্যাপ
সমাধান: ফিল্ম বিল্ড কমান বা লাইনের গতি এবং ফ্ল্যাশ-অফ শর্ত সামঞ্জস্য করুন। নিশ্চিত করুন যে আবরণটি তার প্রস্তাবিত প্রয়োগের সীমার মধ্যে রয়েছে।
সম্ভাব্য কারণ:
- অসামঞ্জস্যপূর্ণ আবরণ মিশ্রণ
- সান্দ্রতা পরিবর্তন
- বিভিন্ন বন্দুক সেটিংস
- অসংগত সাবস্ট্রেট রঙ
- রং পরিবর্তনের মধ্যে অপর্যাপ্ত পরিচ্ছন্নতা
সমাধান: মানসম্মত মিশ্রণ, সান্দ্রতা পরীক্ষা, বন্দুক রেসিপি, এবং পরিষ্কারের পদ্ধতি।
- স্প্রে বন্দুক এবং অগ্রভাগ পরিদর্শন করুন।
- তরল পায়ের পাতার মোজাবিশেষ এবং সংযোগ পরীক্ষা করুন.
- পরিবাহক প্রান্তিককরণ নিশ্চিত করুন।
- বুথের বায়ুপ্রবাহ এবং ফিল্টারের অবস্থা যাচাই করুন।
- গাইড উপাদান, রোলার এবং সমন্বয় প্রক্রিয়া পরিদর্শন করুন।
- আবরণ প্রস্তুতকারকের নির্দেশ অনুযায়ী বন্দুকের টিপস পরিষ্কার করুন।
- জরুরী স্টপ এবং নিরাপত্তা ইন্টারলক পরিদর্শন করুন।
- বেল্ট টান এবং পরিবাহক ট্র্যাকিং পরীক্ষা করুন।
- গাইড পরিধান এবং প্রান্তিককরণ পরিদর্শন.
- প্রয়োজন অনুযায়ী ফিল্টার পরিষ্কার বা প্রতিস্থাপন করুন।
- পাম্প কর্মক্ষমতা এবং তরল বিতরণ পরীক্ষা করুন.
- আবরণ খরচ পর্যালোচনা এবং হার প্রত্যাখ্যান.
- বায়ুচলাচল ফ্যান এবং নালী পরিদর্শন করুন।
- বৈদ্যুতিক সংযোগ এবং নিয়ন্ত্রণ প্যানেল পরীক্ষা করুন।
- পিএলসি অ্যালার্ম এবং ত্রুটির ইতিহাস পর্যালোচনা করুন।
- সেন্সর ক্যালিব্রেট করুন এবং নিরাপত্তা ডিভাইস যাচাই করুন।
- প্রকৃত উৎপাদন ফলাফলের বিরুদ্ধে রেসিপি অডিট করুন।
GYDFinishing 2007 সাল থেকে পৃষ্ঠের সমাপ্তি সরঞ্জাম তৈরি করেছে এবং কাঠ, কাচ, ফাইবার সিমেন্ট এবং অন্যান্য উপকরণগুলির সমাধান প্রদান করে। এর অভিজ্ঞতার মধ্যে রয়েছে কাঠের দরজা, আসবাবপত্র, ক্যাবিনেটের দরজা এবং ফ্লোরিংয়ের জন্য স্বয়ংক্রিয় আবরণ সরঞ্জাম।
তুলনা করে একজন ক্রেতার জন্য সামঞ্জস্যযোগ্য পরিবাহক গাইডের সাথে স্থায়ী গাইডের , সবচেয়ে দরকারী সরবরাহকারী আলোচনাটি কেবল মেশিনের ধরণ সম্পর্কে নয়। এটির উপর ফোকাস করা উচিত:
- সঠিক প্রোফাইল অঙ্কন এবং শারীরিক নমুনা
- আবরণ প্রকার এবং লক্ষ্য ফিল্ম বেধ
- প্রয়োজনীয় উত্পাদন আউটপুট
- উপলব্ধ কারখানা স্থান এবং উপযোগিতা
- নিরাময় পদ্ধতি এবং শুকানোর সময়
- রঙ পরিবর্তন ফ্রিকোয়েন্সি
- অপারেটর দক্ষতা স্তর
- রক্ষণাবেক্ষণ এবং অতিরিক্ত অংশের কৌশল
- মালিকানার মোট খরচ
একজন বিশ্বাসযোগ্য সরবরাহকারীকে গ্রাহকের প্রকৃত প্রোফাইল এবং আবরণ ব্যবস্থা পরীক্ষা করতে, ফলাফলগুলি নথিভুক্ত করতে এবং সীমাবদ্ধতার পাশাপাশি সুবিধাগুলি ব্যাখ্যা করতে ইচ্ছুক হওয়া উচিত।
সামঞ্জস্যযোগ্য পরিবাহক গাইডগুলি বিভিন্ন প্রোফাইল প্রস্থের সাথে মেলে পুনরায় অবস্থান করা যেতে পারে। স্থির গাইডগুলি একটি প্রোফাইল প্রস্থ বা অনুরূপ প্রস্থের একটি সংকীর্ণ পরিসরের জন্য সেট করা হয়েছে৷
এটি পণ্য মিশ্রণের উপর নির্ভর করে। অনেক প্রোফাইল ভেরিয়েন্ট প্রায়ই সামঞ্জস্যযোগ্য গাইড থেকে উপকৃত হয়। সহজ, পুনরাবৃত্তিযোগ্য প্রোফাইলগুলি প্রায়ই স্থির নির্দেশিকাগুলির জন্য উপযুক্ত।
হ্যাঁ, যদি মেশিন, পাম্প, পায়ের পাতার মোজাবিশেষ, অগ্রভাগ এবং শুকানোর সিস্টেম আবরণের সাথে সামঞ্জস্যপূর্ণ হয়। বিপজ্জনক রাসায়নিক উপস্থিত থাকলে জল-ভিত্তিক আবরণগুলির এখনও সঠিক বায়ুচলাচল প্রয়োজন। [১৮০৫]
কোনো সেটআপ স্বয়ংক্রিয়ভাবে কম ওভারস্প্রে তৈরি করে না। ওভারস্প্রে গাইডের অবস্থান, বন্দুকের দূরত্ব, ফ্যানের প্যাটার্ন, তরল আউটপুট, স্প্রে ওভারল্যাপ, বন্দুক সক্রিয়করণ এবং প্রোফাইল জ্যামিতির উপর নির্ভর করে। উভয় সেটআপই প্রকৃত উৎপাদন অংশের সাথে যাচাই করা আবশ্যক।
প্রতি শিফটে গৃহীত সমাপ্ত অংশের তুলনা করুন, পরিবাহকের গতি বা বন্দুকের গতি একা নয়। লোডিং, আবরণ পরিবর্তন, পরিষ্কার, নিরাময়, পরিদর্শন, পুনরায় কাজ এবং ডাউনটাইম অন্তর্ভুক্ত করুন।
হ্যাঁ। অনেক ব্যবহারিক সিস্টেম পরিবর্তনশীল বা জটিল প্রোফাইল এলাকার জন্য সামঞ্জস্যযোগ্য গাইডের সাথে পুনরাবৃত্তিযোগ্য পৃষ্ঠের জন্য স্থির নির্দেশিকাকে একত্রিত করে।
আপনি যদি মধ্যে সিদ্ধান্ত নিচ্ছেন , সামঞ্জস্যযোগ্য পরিবাহক গাইড এবং নির্দিষ্ট গাইডগুলির বিভিন্ন প্রস্থের প্রোফাইলগুলির জন্য প্রোফাইল-নির্দিষ্ট ফিনিশিং ট্রায়াল দিয়ে শুরু করুন। তবে জেনেরিক সরঞ্জামের উদ্ধৃতির পরিবর্তে একটি
আপনার প্রোফাইল অঙ্কন, আবরণ স্পেসিফিকেশন, টার্গেট আউটপুট, এবং ফ্যাক্টরি লেআউট শেষ করে GYD পাঠান। একটি ব্যবহারিক মূল্যায়ন আপনার পণ্য পরিবারের জন্য সঠিক গাইড সেটআপ, বন্দুক কনফিগারেশন, নিরাময় পদ্ধতি এবং মোট লাইন লেআউট সনাক্ত করা উচিত।
- ভূমিকার পরে: এআই ইমেজ প্রম্পট: *একটি স্প্রে লেপ মেশিন, পরিষ্কার আধুনিক কারখানা, বাস্তবসম্মত ফটোগ্রাফি, ওয়াইড অ্যাঙ্গেলের মাধ্যমে বিভিন্ন প্রস্থের কাঠের প্রোফাইলকে গাইড করে সামঞ্জস্যযোগ্য পরিবাহক গাইড এবং নির্দিষ্ট পরিবাহক গাইডের পাশাপাশি শিল্প তুলনা।*
- 'প্রতিটি সেটআপ কীভাবে কাজ করে' বিভাগে: AI চিত্র প্রম্পট: *মিশ্র কাঠের প্রোফাইল আবরণ লাইনে সামঞ্জস্যযোগ্য পরিবাহক গাইড এবং স্থির পরিবাহক গাইডের তুলনা করে কাটওয়ে প্রযুক্তিগত চিত্র, পরিষ্কার প্রকৌশল চিত্র।*
- 'কভারেজ কন্ট্রোল' বিভাগে: এআই ইমেজ প্রম্পট: *সংকীর্ণ, মাঝারি এবং প্রশস্ত কাঠের প্রোফাইলের জন্য সামঞ্জস্যযোগ্য এবং নির্দিষ্ট গাইড অবস্থানের ক্লোজ-আপ প্রযুক্তিগত চিত্র, কোনও পাঠ্য নেই।*
- 'ভেন্টিলেশন' বিভাগে: এআই ইমেজ প্রম্পট: *স্প্রে বুথ এয়ারফ্লো, ইনটেক এয়ার, এক্সস্ট ডাক্ট, ফিল্টার এবং বুথের মধ্য দিয়ে চলা কাঠের প্রোফাইলের প্রযুক্তিগত চিত্র।*
- 'ভ্যালিডেশন রোডম্যাপ' বিভাগে: এআই ইমেজ প্রম্পট: *প্রোফাইল লোডিং, স্প্রে অ্যাপ্লিকেশন, ফ্ল্যাশ-অফ, নিরাময়, পরিদর্শন এবং প্যাকেজিং দেখানো ফ্লোচার্ট-স্টাইলের কারখানার চিত্র।*
- OSHA, *29 CFR 1910.107 - দাহ্য এবং দাহ্য পদার্থ ব্যবহার করে স্প্রে ফিনিশিং*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – বায়ুচলাচল*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *29 CFR 1910.107(b)(5)(i) স্প্রে বুথের গড় বাতাসের বেগ*: [https://www.osha.gov/enforcement/directives/std-01-05-010 ]
- OSHA, *স্প্রে অপারেশন - ওভারভিউ*: [https://www.osha.gov/spray-operations ]
- OSHA, *স্প্রে অপারেশন - কন্ট্রোলিং হ্যাজার্ডস*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *জল-ভিত্তিক পেইন্ট স্প্রে করার সময় স্প্রে বুথের প্রয়োজনীয়তা*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- GYDFinishing কোম্পানির পটভূমি ক্লায়েন্ট দ্বারা সরবরাহ করা হয়েছে।


