
Vistas: 286 Autor: 广宇大 Hora de publicación: 2026-10-15 Origen: Sitio


Menú de contenido
● ¿Qué es una línea de maquinaria para paneles sándwich?
>> Producción Continua y Discontinua
● Principales tecnologías de producción
>> Líneas de núcleo de espuma PU y PIR
>> Líneas de Lana Mineral y Lana de Vidrio
>> Líneas principales de EPS y especialidades
● Estaciones principales de la línea
>> Preparación de desenrolladores y bobinas
>> Película protectora y formación de rollos
>> Precalentamiento y preparación de superficies
>> Espuma, adhesivo y alimentación de núcleos
>> Laminadora o prensa de doble banda
>> Corte, enfriamiento, apilado y embalaje
● Selección de una línea de maquinaria para paneles sándwich
>> Comience con la cartera de productos
>> Compare el rendimiento correctamente
>> Evaluar los servicios públicos y los requisitos de construcción
>> Evaluar el soporte del proveedor
● Control de calidad para productores de paneles
>> Verificación del producto terminado
● Problemas comunes de producción
>> Huecos de espuma, contracción o densidad desigual
>> Delaminación y adherencia débil
● Gestión de Seguridad y Medio Ambiente
>> Seguridad química y de procesos
>> Reducción de residuos y energía
● Mantenimiento y Control Digital
>> Prioridades de mantenimiento preventivo
>> PLC, recetas y trazabilidad
>> ¿Qué es una línea de maquinaria para paneles sándwich?
>> ¿Qué materiales principales puede procesar la línea?
>> ¿Cuál es la diferencia entre producción continua y discontinua?
>> ¿Por qué es importante la prensa de doble banda?
>> ¿Cómo se controla la longitud del panel?
>> ¿Qué causa la delaminación del panel sándwich?
>> ¿Puede una línea producir paneles para techos y paredes?
Una línea de maquinaria de paneles sándwich es un sistema de producción integrado que combina dos revestimientos con un núcleo aislante para crear paneles compuestos para paredes, techos, cámaras frigoríficas, salas blancas y naves industriales. En una línea continua típica, los revestimientos metálicos se desenrollan, se limpian, se laminan, se precalientan, se rellenan con espuma de PU o PIR o se unen a lana mineral o EPS y luego se prensan en una prensa de doble banda mientras se curan. Luego, la línea corta el panel a medida, lo enfría, lo apila y lo prepara para su embalaje.
La máquina prensadora es el corazón de la línea, pero no puede funcionar sola. Un productor exitoso de paneles sándwich debe controlar el manejo de bobinas, el conformado de rollos, la preparación de superficies, la dosificación de químicos o la aplicación de adhesivos, el aumento de la espuma, la temperatura de la prensa, el tiempo de permanencia, el corte, el enfriamiento y la inspección. La línea seleccionada debe adaptarse al material del núcleo, espesor del panel, perfil, capacidad, requisitos de seguridad, regulaciones locales y capacidad del servicio posventa. Esta guía explica cómo funciona la línea de maquinaria, qué equipo se necesita, cómo seleccionar un sistema y cómo lograr una calidad confiable de los paneles.
Un panel sándwich es un componente de construcción compuesto con dos caras y un núcleo aislante. Los paramentos protegen el núcleo y aportan durabilidad superficial, mientras que el núcleo proporciona aislamiento térmico y contribuye al comportamiento del panel. Las caras comunes incluyen acero galvanizado prepintado, acero galvanizado, acero inoxidable, aluminio o láminas con revestimiento especializado. Los materiales del núcleo pueden incluir poliuretano, poliisocianurato, lana mineral, lana de vidrio, EPS o espuma fenólica.
El producto debe diseñarse y fabricarse para la aplicación prevista. Los paneles del techo pueden necesitar perfiles perfilados, detalles de intemperie y superposiciones adecuadas; los paneles de pared pueden priorizar la planitud, la apariencia de las juntas y la velocidad de instalación; Los paneles de las cámaras frigoríficas pueden exigir un aislamiento más grueso y detalles de control de vapor. Las declaraciones de rendimiento sobre propiedades ignífugas, térmicas, estructurales, acústicas, climáticas y de higiene deben basarse en el sistema de producto específico probado y aprobado, no solo en el nombre del material principal.
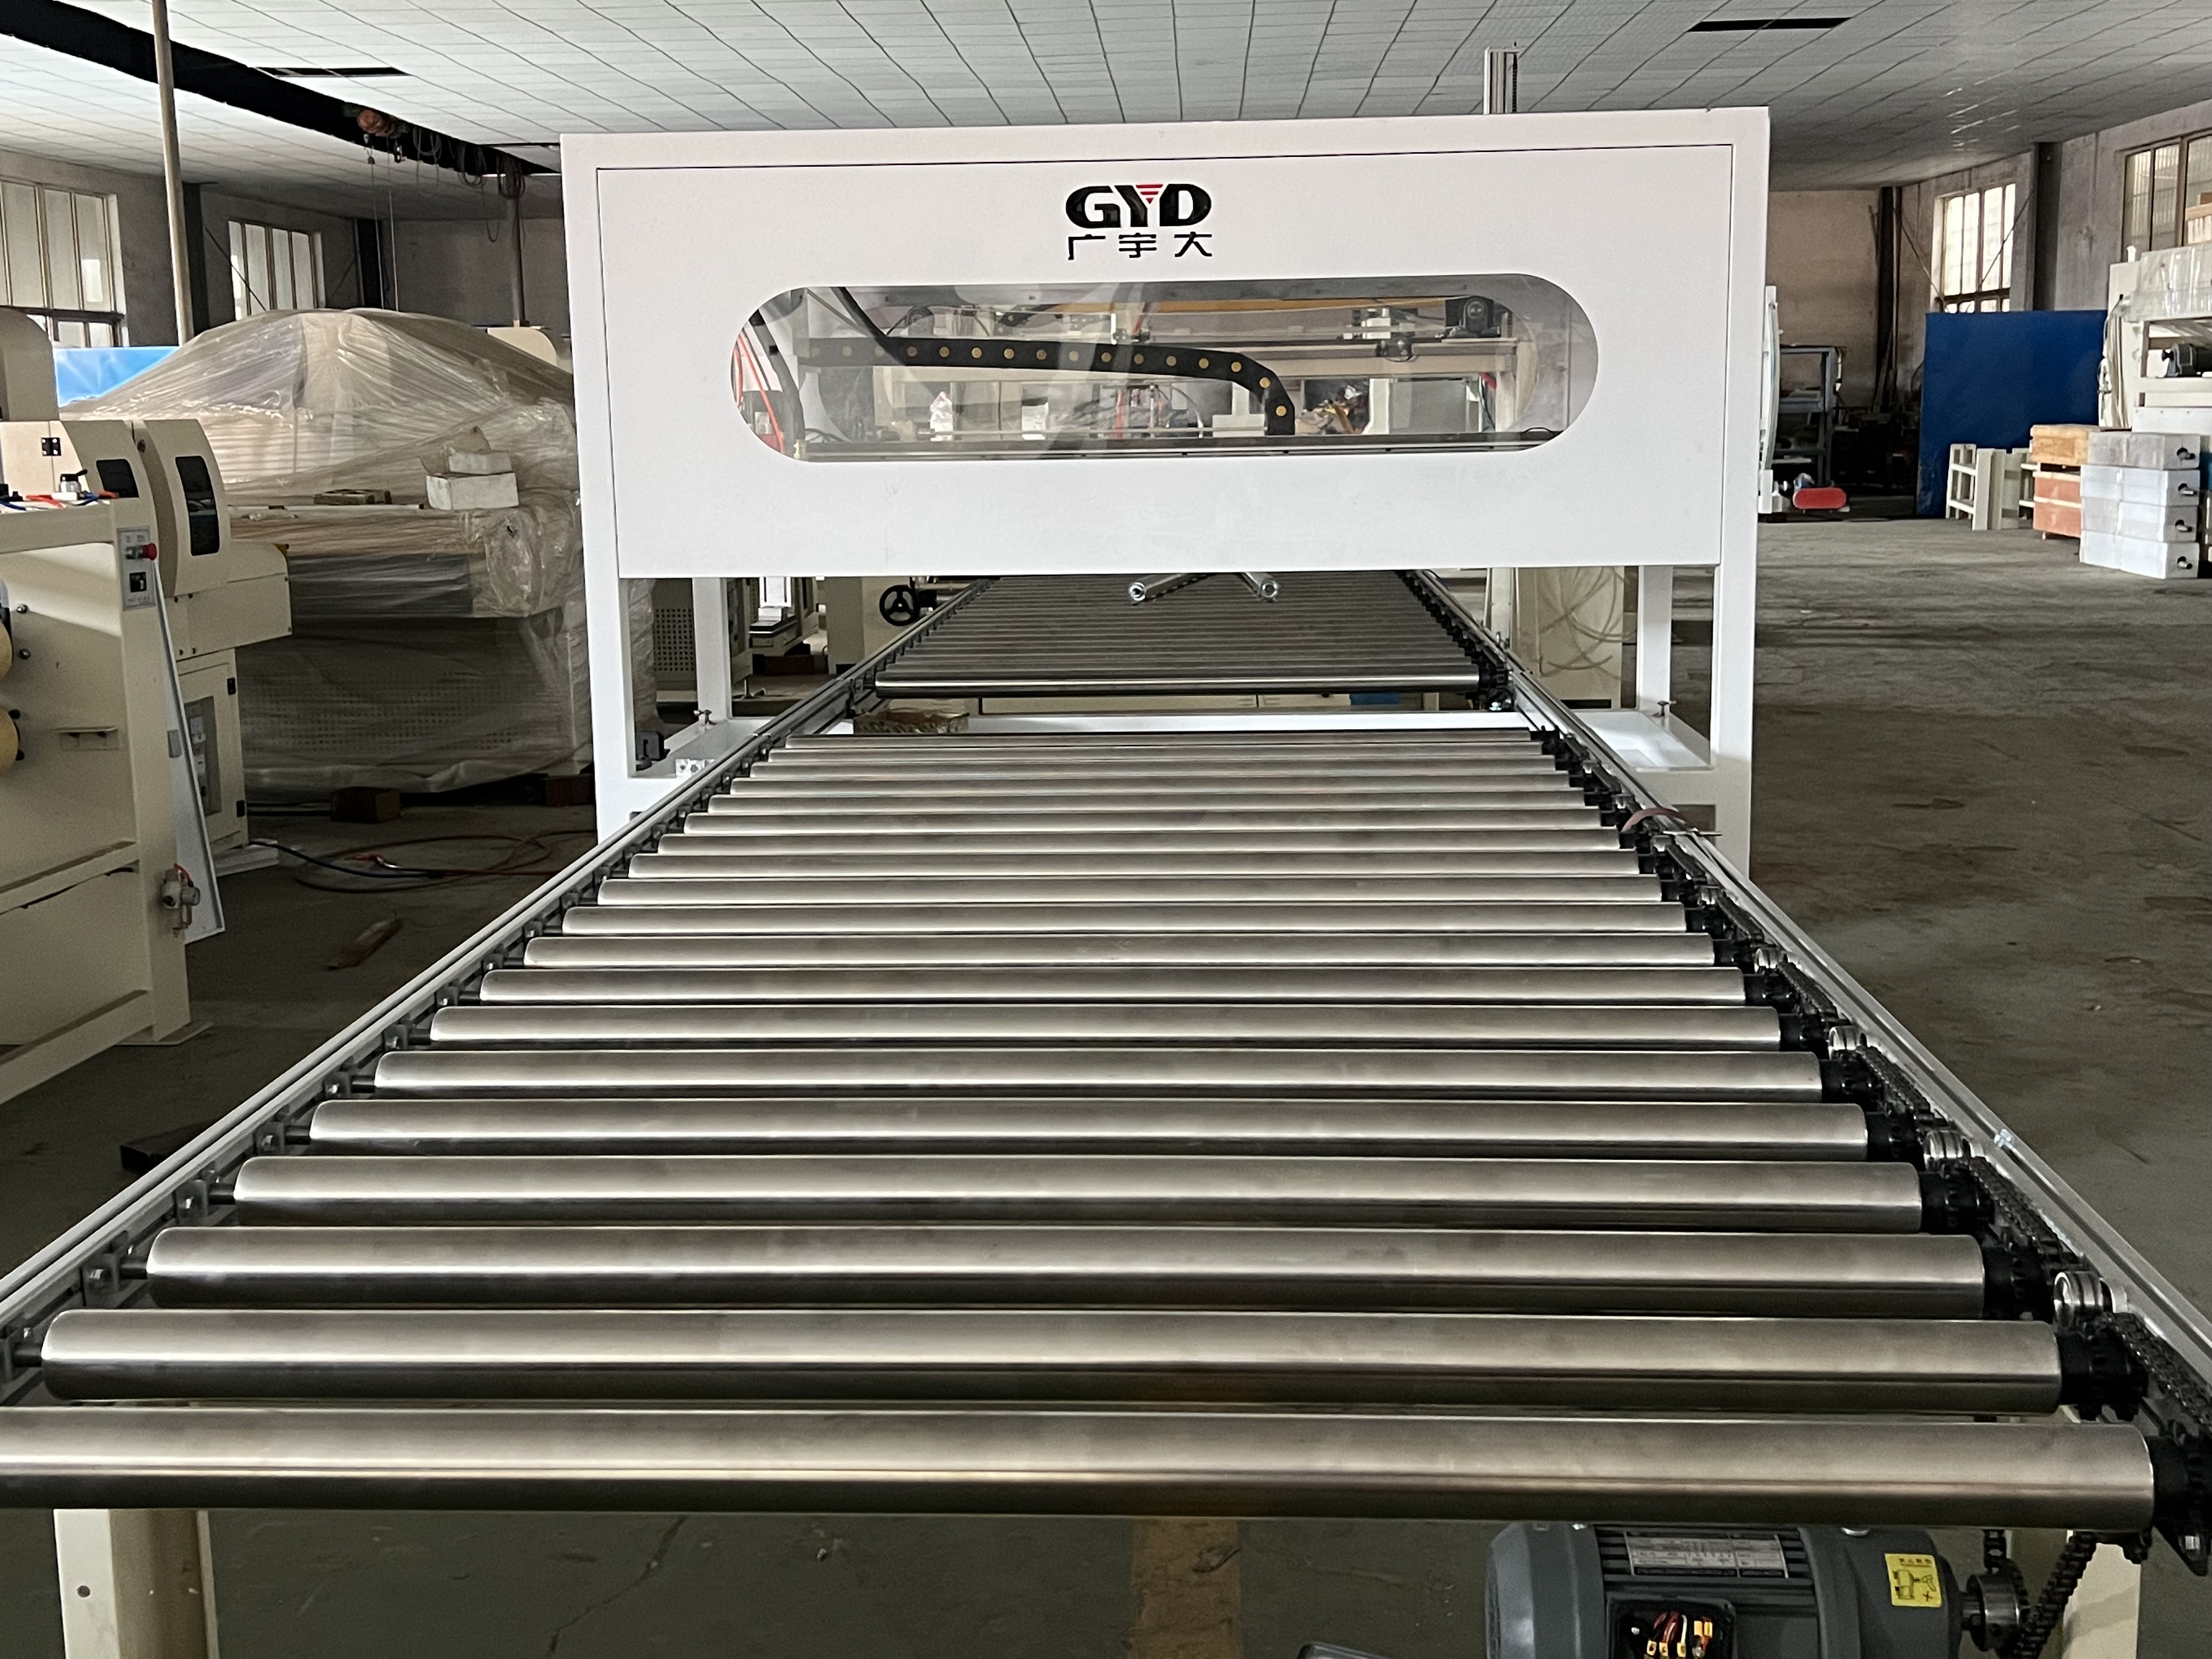
Las líneas continuas alimentan los revestimientos a través de estaciones conectadas sin detenerse en cada panel. En un sistema PU o PIR, la bobina se desenrolla, se perfila, se precalienta, se llena con espuma reactiva, se transporta a través de una prensa de doble correa mientras la espuma sube y cura, se corta a medida, se enfría y se apila. Los proveedores describen estas líneas como sistemas integrados que abarcan desenrollado, perfilado, precalentamiento, espumado a alta presión, laminación con doble banda, corte, enfriamiento, apilado y embalaje. [2060][2063]
Los sistemas discontinuos ensamblan paneles individuales o lotes en prensas. Pueden ser apropiados para dimensiones especiales, paneles gruesos, volúmenes de producción más bajos, núcleos de lana mineral o productos que requieren horarios de prensado flexibles. Pueden utilizar la aplicación de adhesivo y la colocación de núcleos precortados en lugar de espuma líquida en línea. La mejor opción depende de la estandarización del producto, el volumen esperado, la geometría del panel, el presupuesto de capital y la logística de la fábrica.
Las líneas de producción de PU y PIR utilizan equipos de medición y mezcla de alta presión para combinar componentes químicos reactivos y dispensar la mezcla entre las caras metálicas superior e inferior. La espuma se expande, llena la cavidad, se adhiere a los revestimientos y cura bajo calor y presión controlados en una cinta transportadora doble. Se deben sincronizar el perfil de temperatura, la formulación, la velocidad de vertido, la velocidad de la línea y la separación de la correa.
Una especificación de línea publicada enumera componentes desde el manejo de bobinas hasta el enfriamiento y embalaje, con espesores, anchos y velocidades de panel ajustables. Estos valores varían mucho entre proveedores y diseños, por lo que deben tratarse como ejemplos en lugar de promesas de capacidad universal. [2060]
PIR está relacionado con PU pero utiliza una formulación y ventana de proceso diferentes. Los productores no deben asumir que una receta de PU, configuración de máquina o aprobación de producto se aplica automáticamente al PIR. El control de la formulación, el comportamiento de curado, la densidad del núcleo, la adhesión, el rendimiento térmico y la gestión de la reacción deben validarse por separado para cada familia de productos.
Los paneles de lana mineral y de vidrio suelen utilizar aislamiento de fibra preformada en lugar de espuma líquida. La línea de producción corta, orienta, transporta y posiciona el núcleo; aplica adhesivo a uno o ambos revestimientos o superficies centrales; luego presiona y cura el panel ensamblado. Es posible que la línea necesite extracción de polvo, sistemas de manipulación de núcleos, controles de alineación y aplicación de adhesivos diseñados para materiales fibrosos.
La disposición central es fundamental. Los espacios, la densidad inconsistente, la mala orientación de las tiras o los bordes dañados pueden afectar la calidad del panel. Un fabricante debe controlar la cobertura del adhesivo, la presión de la prensa, las condiciones de curado y las dimensiones del panel sin comprimir demasiado el núcleo de fibra. Los proveedores de línea a menudo describen equipos dedicados a la manipulación de núcleos, corte, torneado, pulverización de adhesivo y recolección de polvo para la producción de lana de roca. [2060]
Los paneles de EPS pueden utilizar tableros de espuma precortados o métodos de laminación continua, según el producto. Los núcleos especiales pueden incluir espuma fenólica, estructuras de panal, materiales compuestos o combinaciones de materiales. Estos productos pueden requerir diferentes estrategias de adhesivo, temperatura, prensado y corte.
Antes de seleccionar una máquina, evalúe la sensibilidad del núcleo al calor, la compresión, la humedad, los solventes y la química adhesiva. Una línea construida para espuma de PU reactiva no puede fabricar automáticamente paneles de lana mineral o EPS de alta calidad sin los módulos y la validación adecuados.
Las líneas continuas de paneles con revestimiento metálico generalmente comienzan con desenrolladores superiores e inferiores. Soportan bobinas de forma segura y liberan láminas de metal con una tensión estable. Las guías de entrada, los carros de bobina, los enderezadores y los acumuladores ayudan a mantener la alineación y la continuidad. Las disposiciones automáticas o de doble bobina pueden reducir el tiempo de inactividad durante los cambios de bobina. [2063]
Inspeccione el espesor, el ancho, la calidad del recubrimiento, la limpieza de la superficie y la identificación del lote de la bobina antes de la producción. Un defecto en el revestimiento puede permanecer visible en cada panel terminado, y un mal seguimiento de la bobina puede causar desajustes en el perfil, arrugas o defectos en los bordes.
Se puede aplicar una película protectora antes del moldeo para proteger las superficies decorativas durante la producción, el almacenamiento y la instalación. Luego, los revestimientos ingresan a las estaciones de perfilado que crean el perfil, las nervaduras, las características de las juntas o la geometría del techo del panel. Las herramientas para rollos deben coincidir con el espesor de revestimiento y el diseño del perfil previstos.
La precisión del perfilado influye en el ajuste de las juntas de los paneles, el drenaje del techo, la apariencia y la eficiencia de la instalación. Los cambios de perfil pueden requerir sistemas de casetes, cambios de herramientas, verificación de configuración y paneles de prueba. No ejecute un perfil nuevo a toda velocidad antes de confirmar las dimensiones, la alineación y la compatibilidad de las juntas.
Algunos sistemas precalientan los revestimientos antes de la inyección de espuma o la unión adhesiva. La temperatura estable de la lámina puede ayudar a controlar la reacción y la unión de la espuma. También es posible que se requiera tratamiento de superficie, limpieza, tratamiento corona o uso de imprimación dependiendo del recubrimiento metálico y la química del adhesivo.
Realice un seguimiento de la temperatura real del material, no solo del punto de ajuste del horno. La temperatura de la bobina, las condiciones ambientales, la velocidad de la línea y el espesor pueden afectar la temperatura en la zona de unión. Una preparación inconsistente puede contribuir a una mala adhesión o a una variación en la estructura de las células de la espuma.
En una línea PU/PIR, las bombas dosificadoras entregan componentes en la proporción seleccionada a un cabezal mezclador de alta presión. El líquido mezclado se distribuye por la cara inferior cuando ingresa a la laminadora. El patrón de dispensación debe cubrir el ancho uniformemente y estar sincronizado con la velocidad de la línea. Los proveedores identifican la espumación a alta presión y la mezcla controlada como funciones centrales en la producción de paneles de PU/PIR. [2060][2063]
Para sistemas de lana mineral o EPS, el adhesivo se puede aplicar con cabezales rociadores, rodillos, cortinas o boquillas y luego el núcleo se coloca entre las pieles. La distribución uniforme del adhesivo es esencial, pero más adhesivo no siempre es mejor. La aplicación excesiva puede aumentar los costos, crear presión y alterar el comportamiento de presión; Un adhesivo insuficiente puede provocar manchas secas y delaminación.
El laminador de doble correa establece el espesor del panel, frena la expansión, aplica presión y proporciona suficiente tiempo de residencia para que la espuma suba y cure. Se pueden usar zonas calentadas para mantener las condiciones de reacción requeridas. Los bloques laterales ajustables o los sistemas de cinturones definen el ancho y guían el panel.
Una máquina de doble cinta debe ser rígida, alineada y mantenida. La separación de la correa, la velocidad de la correa, la presión, las zonas de temperatura, la condición del bloque lateral y el seguimiento del panel deben permanecer dentro de los límites validados. Si alguna de estas variables se desplaza, el espesor del panel, la densidad, la adhesión y la precisión dimensional pueden cambiar.
Una vez que el panel tiene suficiente resistencia, una sierra en línea lo corta a la longitud programada. Los transportadores aguas abajo proporcionan enfriamiento o tiempo de curado adicional antes del apilado. El apilamiento automatizado puede utilizar elevadores por vacío, transportadores elevadores o sistemas mecánicos, luego el embalaje protege el producto terminado para su almacenamiento y transporte. [2063]
El corte debe sincronizarse con la velocidad de la línea para evitar errores de longitud o bordes dañados. El enfriamiento es particularmente importante para los paneles con núcleo de espuma más gruesos porque un panel puede parecer estable pero continuar curándose internamente. El apilamiento antes del curado adecuado puede crear deformaciones, marcas en la superficie o problemas relacionados con la adhesión.
Defina los tipos de paneles antes de revisar el equipo. Enumere los materiales del núcleo, espesores de metal, revestimientos, anchos de paneles, rango de espesor, longitudes máximas y mínimas, perfiles de techo y pared, tipos de juntas y producción anual esperada. Identifique si el producto servirá para almacenamiento en frío, techos industriales, particiones resistentes al fuego, salas limpias, revestimientos comerciales u otros mercados.
Una línea debe dimensionarse para una combinación realista de productos, no para un solo panel del mejor de los casos. Si una fábrica espera cambios frecuentes de perfil o espesor, la flexibilidad y el tiempo de cambio pueden ser más importantes que la velocidad nominal más alta. Si se produce un panel estandarizado de gran volumen, la automatización continua puede ser la mejor inversión.
La velocidad de la línea por sí sola no es capacidad. La producción del área depende de la velocidad, el ancho del panel, el tiempo de actividad, la tasa de desechos, los cambios de perfil, los cambios de bobina, el mantenimiento, las pérdidas de arranque, las retenciones de calidad y la dotación de personal. Es posible que una máquina anunciada a una velocidad máxima no mantenga esa velocidad con cada espesor, química, perfil o condición ambiental.
Por ejemplo, un proveedor enumera una velocidad máxima de 12 metros por minuto y una capacidad anual declarada de un millón de metros cuadrados para una línea PU/PIR específica. La producción real depende de la instalación, las horas de funcionamiento, el rendimiento, la combinación de productos y la gestión de la producción. [2060]
Una línea de producción puede requerir una capacidad eléctrica sustancial, aire comprimido, calefacción, agua fría, ventilación de proceso, extracción de polvo, infraestructura de protección contra incendios, almacenamiento de productos químicos, drenaje y capacidad de carga en el piso. También requiere una longitud, ancho, altura, acceso de carga, almacenamiento de bobinas, preparación de productos terminados y autorización de mantenimiento adecuados para el edificio.
Un ejemplo de una línea continua de PU especifica una superficie de fábrica de aproximadamente 130 a 150 metros de largo, 30 metros de ancho y 6 metros de alto, lo que ilustra que una línea completa es un proyecto de fábrica importante en lugar de una máquina compacta independiente. Los requisitos varían según el proveedor y la configuración. [2063]
Solicite planos de diseño, consumo de servicios públicos, requisitos civiles, documentación de seguridad, planes de puesta en servicio, alcance de la capacitación, listas de repuestos, política de acceso al software y términos de soporte remoto. Pregunte cómo el proveedor respaldará las pruebas de proceso con los materiales seleccionados y si la línea tiene referencias de paneles comparables.
Las pruebas de aceptación deben utilizar los revestimientos, productos químicos, núcleos y dimensiones del producto reales planificados para la producción. Defina las pruebas, tolerancias, condiciones de capacidad, requisitos de capacitación y documentación entregable en el contrato de compra.
Inspeccione las bobinas de metal para determinar el ancho, el grosor, la calidad del recubrimiento, el color, los rayones, el aceite, los daños en los bordes y la planitud. Verifique los materiales del núcleo para determinar su densidad, espesor, condición de humedad, orientación y daños. Confirme los lotes de productos químicos, la temperatura de almacenamiento, la vida útil, la proporción de mezcla y la documentación de seguridad.
Establecer listas de materiales aprobados y trazabilidad. Un cambio en el recubrimiento de la bobina, la formulación de la espuma, el adhesivo, el proveedor del núcleo o la película puede afectar la unión y el rendimiento del panel terminado. Trate las sustituciones como cambios controlados que requieren validación.
Supervise el seguimiento de la bobina, la alineación del perfilador, la temperatura del revestimiento, la proporción de productos químicos, la presión de dosificación, las temperaturas del material, el peso o densidad de la espuma, la velocidad de la línea, la separación de la correa, la temperatura de la prensa, el tiempo de curado, la posición de la sierra y la calidad de la pila. Almacene los datos en un registro de producción o en un sistema de ejecución de fabricación cuando sea práctico.
Los controles de calidad deben incluir el espesor, ancho, largo, escuadra, profundidad del perfil, apariencia de la superficie, continuidad del núcleo, condición de los bordes e integridad de la unión del panel. Defina límites de acción que activen la corrección antes de que el producto quede fuera de los criterios de aceptación.
Las verificaciones de los paneles terminados pueden incluir inspección dimensional, densidad del núcleo, pruebas de unión, inspección visual de la superficie, ajuste de las juntas y condición del empaque. Dependiendo del mercado objetivo, las evaluaciones adicionales pueden incluir pruebas estructurales, pruebas térmicas, penetración de agua, comportamiento del fuego, reacción al fuego, fugas de aire, rendimiento acústico y resistencia a la corrosión.
Una línea de producción no puede garantizar por sí sola el cumplimiento normativo. El cumplimiento depende del ensamblaje del panel probado y documentado, los estándares de producto aplicables, el control de producción en fábrica, el sistema de instalación y las reglas locales. Trabaje con especialistas calificados en ingeniería, pruebas, certificación y códigos para los mercados a los que presta servicios.
Los defectos de la espuma pueden resultar de una proporción incorrecta de componentes, productos químicos contaminados, temperaturas inestables, mezcla deficiente, patrón de vertido incorrecto, velocidad de línea excesiva o insuficiente, temperatura inadecuada de la correa o control de espacios inexacto. Investigue utilizando datos del ciclo de producción real en lugar de confiar únicamente en la apariencia del panel.
La acción correctiva puede requerir ajustes de la química, la calibración de la máquina, la temperatura del material, el patrón de inyección o el perfil de curado. Cambie una variable validada a la vez y confirme los resultados mediante pruebas de productos relevantes.
La delaminación puede resultar de revestimientos contaminados, adhesivo deficiente o química de la espuma, curado incorrecto, presión de contacto inadecuada, cobertura de adhesivo insuficiente, humedad o revestimientos de superficie incompatibles. Inspeccionar el modo de falla. Una separación limpia en la interfaz sugiere causas diferentes a las de una falla de cohesión dentro de la espuma o el adhesivo.
No aumente simplemente la producción de adhesivo o productos químicos sin identificar la causa. El exceso de material puede producir otros defectos, aumentar los costos y enmascarar un problema más fundamental, como una mala preparación de la superficie o un material caducado.
La variación en el ancho, espesor, longitud, geometría del perfil o condición del borde puede resultar del seguimiento de la bobina, la configuración del perfilador, el desgaste de los bloques laterales, la desalineación de la correa, la sincronización de la sierra, la distorsión del enfriamiento o la presión de apilamiento. Calibre los instrumentos y verifique la alineación mecánica con regularidad.
Utilice control estadístico de procesos para dimensiones críticas si los volúmenes lo justifican. Los datos de tendencias pueden revelar un desgaste gradual o una desviación antes de que provoque un gran lote de paneles no conformes.
Los sistemas químicos de PU y PIR pueden implicar materias primas peligrosas y procesos reactivos. Siga las hojas de datos de seguridad de los proveedores, utilice ventilación diseñada, proporcione contención de derrames, controle las temperaturas de almacenamiento, capacite a los operadores y establezca procedimientos de emergencia. El equipo de proceso debe incluir alarmas, enclavamientos y procedimientos de mantenimiento apropiados a los peligros.
No trate un cabezal mezclador de alta presión ni un sistema dosificador de productos químicos como plomería de rutina. El personal necesita capacitación específica para exposición a sustancias químicas, riesgos de presión, limpieza de líneas, respuesta a fugas y bloqueo/etiquetado.
Los desenrolladores, formadores de rodillos, transportadores, correas dobles, estaciones de corte, apiladores y equipos de embalaje presentan riesgos de aplastamiento, pellizco, cizallamiento y carga en movimiento. Utilice protecciones, enclavamientos, paradas de emergencia, procedimientos seguros de carga de bobinas, zonas de exclusión y planes de elevación. Inspeccione los dispositivos de seguridad antes de cada turno y nunca los pase por alto para restaurar la producción.
Los sistemas de lana de roca y de lana de vidrio pueden requerir extracción de polvo y medidas de protección adecuadas. Las operaciones de corte y recorte también necesitan controles de polvo, ruido, peligros de las cuchillas y manipulación de desechos.
Reduzca los desechos de molduras mediante una alineación estable de la bobina, perfiles correctos, cortes precisos y mantenimiento preventivo. Separe los desechos de metal, películas, espuma, adhesivos y lana mineral de acuerdo con las normas locales sobre desechos y las rutas de reciclaje disponibles. Revise el uso del embalaje y optimice la configuración de la pila para reducir los daños durante el transporte.
El uso de energía puede verse afectado por los hornos, la calefacción de doble cinta, el aire comprimido, la refrigeración, la extracción de polvo y el acondicionamiento de los edificios. Realice un seguimiento de la energía por metro cuadrado e investigue pérdidas evitables, como fugas de aire, calentadores inactivos, aislamiento deficiente o retrabajos innecesarios.
Mantenga los frenos y mandriles del desbobinador, los rodamientos de rodillos, las herramientas de perfilado, las bombas químicas, los filtros, los cabezales mezcladores, las mangueras, los calentadores, los componentes de la doble correa, las hojas de sierra, los transportadores, los sistemas de apilado, los sensores y los enclavamientos de seguridad. El tiempo de inactividad no planificado en una línea continua puede generar desperdicio de material y costosas necesidades de limpieza.
Mantenga repuestos críticos para componentes con largos plazos de entrega. Incluya correas, sensores, sellos, piezas de bombas, filtros, hojas de sierra, componentes eléctricos y respaldos del sistema de control en la estrategia de mantenimiento.
Los controles basados en PLC coordinan la velocidad, la temperatura, la presión, la dosificación, el corte, las alarmas y el manejo de materiales. Utilice recetas protegidas para configuraciones de paneles aprobadas y restrinja los cambios al personal capacitado y autorizado. Haga una copia de seguridad de las recetas y el software antes de realizar ajustes o actualizaciones.
Conecte los datos del lote a los identificadores del panel terminado cuando sea posible. La trazabilidad respalda el análisis de la causa raíz, la documentación del cliente, la gestión de garantías y la mejora continua.
Es un sistema integrado de fábrica que fabrica paneles compuestos aislados combinando dos paramentos con un núcleo aislante. Una línea continua puede incluir desenrolladores de bobinas, formadores de rollos, equipos de precalentamiento, espuma o adhesivo, una laminadora de doble banda, corte, enfriamiento, apilado y empaque. [2060][2063]
Los núcleos comunes incluyen PU, PIR, lana de roca, lana de vidrio, EPS y espuma fenólica. Cada tipo de núcleo necesita un proceso, una configuración del equipo, una química adhesiva o espumante, un control de seguridad y un plan de validación de calidad adecuados.
La producción continua procesa materiales en un flujo ininterrumpido y normalmente es adecuada para productos estandarizados de gran volumen. La producción discontinua ensambla y prensa paneles o lotes individuales y puede ofrecer una mayor flexibilidad para tamaños especiales, paneles gruesos y producción de menor volumen.
Controla el espesor del panel y guía el composite durante el período de curado mientras aplica una presión controlada. En la producción de PU/PIR, también frena la expansión de la espuma y admite dimensiones estables del panel. [2060]
Un sistema de corte sincronizado en línea, a menudo una sierra de cinta o una sierra voladora, corta el panel móvil en longitudes programadas. Los resultados precisos dependen de una velocidad de línea estable, una calibración correcta del codificador, un seguimiento del panel y el mantenimiento de la sierra. [2063]
Las causas comunes incluyen revestimientos contaminados, formulación inadecuada de adhesivo o espuma, proporción química incorrecta, curado insuficiente, presión de contacto deficiente, cobertura adhesiva inadecuada, humedad o revestimientos de superficie incompatibles. La causa real debe confirmarse mediante registros de proceso y análisis de fallas.
A menudo sí, si está configurado con herramientas de perfil, configuraciones de ancho, bloques laterales, programas de corte y recetas de proceso compatibles. Los cambios de perfil pueden requerir cambios de herramientas y pruebas de calificación, así que confirme la capacidad de cambio del proveedor antes de la compra.


