
Dilihat: 297 Penulis: 广宇大 Waktu Terbit: 04-11-2026 Asal: Lokasi


Menu Konten
● Apa Itu Senjata Semprot Tetap?
● Apa itu Senjata Semprot Berosilasi?
● Senjata Tetap vs Lengan Berosilasi: Perbedaan Inti
>> Cara Kerja Senjata Semprot Tetap
>> Cara Kerja Lengan Semprot Berosilasi
● Kontrol Cakupan untuk Profil Sempit
>> Mengapa Profil Sempit Itu Sulit
>> Bagaimana Senjata Tetap Menangani Cakupan
>> Bagaimana Lengan Berosilasi Menangani Cakupan
● Efisiensi Pembuatan Film, Penyemprotan Berlebihan, dan Transfer
>> Penyemprotan Berlebihan dan Konsumsi Material
● Kecepatan Produksi dan Penyeimbangan Lini
>> Kecepatan Sistem Senjata Tetap
>> Kecepatan Sistem Lengan Berosilasi
● Fleksibilitas dan Pergantian
>> Fleksibilitas Sistem Senjata Tetap
>> Fleksibilitas Sistem Lengan Berosilasi
● Jenis Pelapisan dan Kompatibilitas Proses
>> Pelapis Umum
>> Pelapis Berbasis Air dan Berbasis Pelarut
● Ventilasi, Keamanan, dan Pencegahan Kebakaran
>> Mengapa Spray Booth Sangat Penting
>> Pilih Senjata Semprot Tetap Saat:
>> Pilih Lengan Semprot Berosilasi Saat:
>> Pertimbangkan Pendekatan Hibrid Ketika:
>> Langkah 1: Tentukan Keluarga Produk
>> Langkah 2: Jalankan Uji Coba Pelapisan
>> Langkah 3: Validasi Baris Lengkap
>> Langkah 4: Melatih Operator dan Teknisi
>> Langkah 5: Standarisasi Resep dan Perawatan
● Masalah Umum dan Solusi Pakar
>> Lapisan Tidak Rata pada Profil Sempit
>> Penyemprotan berlebihan dan Pemuatan Filter
>> Semprotan Kering atau Kulit Jeruk
>> Cek Bulanan
● Bagaimana GYDFinishing Mendekati Pelapisan Profil Sempit
● Pertanyaan yang Sering Diajukan
>> Apa perbedaan utama antara senjata semprot tetap dan senjata semprot berosilasi?
>> Konfigurasi mana yang lebih baik untuk profil kayu sempit?
>> Bisakah kedua konfigurasi menerapkan pelapis berbahan dasar air?
>> Konfigurasi mana yang menghasilkan lebih sedikit semprotan berlebih?
>> Bagaimana cara membandingkan kecepatan produksi?
>> Bisakah sistem linier menggabungkan senjata tetap dengan lengan berosilasi?
Pemilihan antara senjata semprot tetap dan lengan semprot berosilasi untuk pelapisan profil sempit bergantung pada geometri profil, lapisan pelapis, pembuatan film target, volume produksi, dan persyaratan pergantian. Senjata tetap menyediakan konfigurasi yang sederhana dan stabil untuk profil berulang. Lengan berosilasi memberikan pergerakan senjata yang fleksibel untuk lebar, alur, dan cakupan multi-permukaan yang bervariasi.
Dari sudut pandang produsen peralatan, tidak ada konfigurasi yang lebih baik secara universal. Untuk cetakan, kusen pintu, tepi kabinet, trim lantai, dan profil dekoratif, faktor penentunya adalah geometri profil, cakupan tepi, kontrol pembuatan film, pengurangan semprotan berlebih, kecepatan jalur, dan komponen jadi yang diterima per shift..
Panduan ini membandingkan kedua konfigurasi dari sudut pandang produksi praktis. Panduan ini menjelaskan cara kerja masing-masing produk, di mana kinerja masing-masing produk terbaik, dan cara memvalidasi solusi yang tepat untuk produk profil sempit Anda yang sebenarnya.
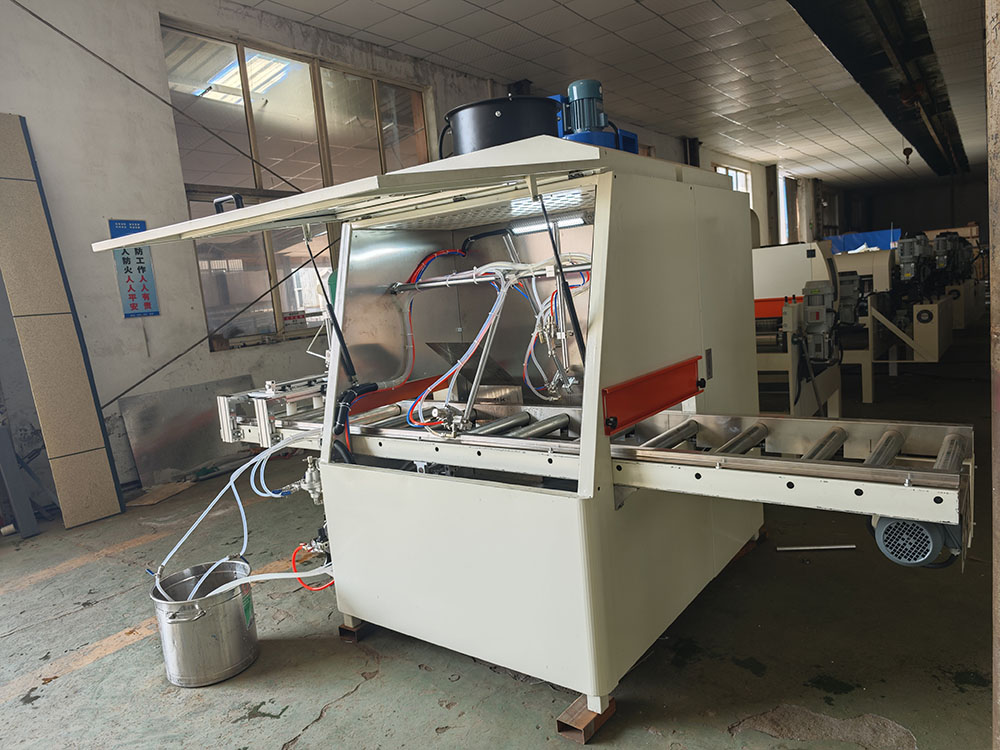
Pistol semprot tetap dipasang pada posisi tertentu di sekitar benda kerja. Setiap senjata diarahkan ke permukaan tertentu, seperti permukaan atas, permukaan samping, talang, atau alur dengan profil sempit.
Benda kerja bergerak terus menerus melalui zona semprotan sementara senjata mengaplikasikan pelapis. Aktivasi senjata, pola semprotan, jarak senjata, keluaran cairan, dan kecepatan garis dikontrol untuk mencapai hasil akhir yang diperlukan.
Poin penting: Senjata tetap tidak bergerak melintasi profil. Cakupannya bergantung pada posisi senjata yang benar, sudut semprotan, pola kipas, dan kecepatan garis.
Senjata semprot tetap biasanya digunakan untuk:
- Cetakan dan trim sederhana
- Kusen pintu dan arsip
- Profil tepi kabinet
- Alas lantai dan strip dekoratif
- Rel dan bilah furnitur
- Produksi profil bervolume tinggi dan berulang
- Produk dengan geometri stabil
Mereka paling efektif bila profil dapat dibagi menjadi zona pelapisan yang jelas.
Lengan penyemprot berosilasi menggunakan satu atau lebih senjata penyemprot yang dipasang pada pembawa yang bergerak bolak-balik berulang kali melintasi benda kerja. Lengan dapat bergerak secara horizontal, vertikal, atau miring tergantung pada profil dan desain mesin.
Gerakan berosilasi membantu mendistribusikan lapisan ke seluruh permukaan profil. Hal ini sangat berguna ketika profil lebih lebar dari kipas semprot atau ketika geometri mencakup permukaan vertikal, alur, atau area tersembunyi.
Poin penting: Osilasi mengontrol bagaimana semprotan menutupi bagian tersebut. Ini tidak secara otomatis mengatasi jarak senjata yang buruk, atomisasi yang salah, atau viskositas lapisan yang tidak stabil.
Lengan semprotan berosilasi biasanya digunakan untuk:
- Cetakan dan trim sempit
- Komponen kusen pintu
- Tepi pintu lemari
- Profil furnitur
- Aksesori lantai
- Panel yang membutuhkan cakupan multi-arah
- Bagian dengan alur, manik-manik, atau talang
Mereka sangat berguna ketika geometri profil berubah sepanjang lebar bagian.
Perbedaan mendasarnya terletak pada cara pelapisan didistribusikan.
- Dengan senjata semprot tetap , masing-masing senjata tetap pada posisi tertentu dan melapisi area tertentu.
- Dengan lengan semprotan yang berosilasi , pistol bergerak berulang kali melintasi profil untuk mendistribusikan lapisan.
Kedua konfigurasi dapat diotomatisasi. Keduanya bisa sangat berulang. Pilihan yang lebih baik bergantung pada profil, pelapisan, dan tujuan produksi.
Sistem senjata tetap yang khas mengikuti alur ini:
1. Muat profil sempit ke konveyor.
2. Deteksi bagian tersebut menggunakan sensor atau input operator.
3. Pilih resep pelapisan.
4. Pindahkan profil melalui zona semprotan.
5. Aktifkan senjata tetap hanya jika ada bagiannya.
6. Oleskan pelapis secara bersamaan pada permukaan atas, permukaan samping, talang, atau alur.
7. Tangkap semprotan berlebih melalui knalpot bilik dan filter.
8. Kirim profil yang dilapisi ke flash-off, pengeringan, atau stasiun berikutnya.
Variabel yang paling penting adalah posisi senjata, sudut semprotan, jarak senjata, pola kipas, keluaran cairan, atomisasi udara, kecepatan saluran, dan jumlah lintasan..
Sistem lengan berosilasi tipikal mengikuti aliran ini:
1. Muat profil sempit ke konveyor.
2. Deteksi bagiannya dan pilih resep pelapisnya.
3. Mulai pembawa senjata yang berosilasi.
4. Gerakkan pistol melintasi profil dengan gerakan terkendali.
5. Oleskan semprotan yang tumpang tindih untuk menutupi permukaan.
6. Sinkronkan gerakan lengan dengan gerakan bagian.
7. Tangkap semprotan berlebih melalui knalpot bilik dan filter.
8. Kirim profil yang dilapisi ke flash-off, pengeringan, atau stasiun berikutnya.
Variabel yang paling penting adalah panjang pukulan lengan, kecepatan lengan, tumpang tindih semprotan, jarak senjata, sudut semprotan, keluaran cairan, atomisasi udara, kecepatan garis, dan jumlah lintasan..
Profil sempit menawarkan luas permukaan terbatas. Pola semprotan yang dirancang untuk panel lebar dapat menyia-nyiakan material, menutupi tepian, atau melewatkan area tersembunyi.
Kesulitan utama adalah bahwa profil yang sempit dapat mencakup:
- Tepi yang tajam
- Alur yang dalam
- Manik-manik dan rabat
- talang
- Permukaan melengkung
- Wajah vertikal
- Lapisan keausan tipis pada lantai rekayasa
Perubahan kecil pada jarak senjata, sudut semprotan, atau kecepatan garis dapat menyebabkan semprotan kering, warna tidak merata, atau penggunaan material berlebihan.
Senjata tetap menangani jangkauan melalui posisi senjata yang tepat.
Mereka sangat baik untuk:
- Profil yang dapat diulang
- Produksi dalam jumlah besar
- Lapisan multi-permukaan secara simultan
- Pembuatan film yang stabil
- Mengurangi waktu siklus per bagian
Mereka mungkin memerlukan lebih banyak pengaturan untuk profil yang sangat bervariasi karena setiap posisi senjata harus disesuaikan dengan geometri profil.
Lengan yang berosilasi menangani jangkauan melalui pergerakan senjata yang terkontrol.
Lengan dapat menyapu seluruh profil untuk mencapai:
- Wajah vertikal
- Tepinya dilubangi
- Alur
- Manik-manik
- Daerah tersembunyi
- Bagian yang lebih luas dari profil variabel
Hal ini dapat mengurangi jumlah senjata tetap yang dibutuhkan. Ini juga dapat meningkatkan cakupan pada profil yang berubah bentuk sepanjang lebarnya.
Wawasan ahli: Untuk profil sempit, osilasi paling berguna ketika geometri profil bervariasi atau ketika satu senjata harus menutupi beberapa permukaan. Untuk profil bervolume tinggi yang sangat sederhana, senjata tetap mungkin lebih sederhana dan lebih cepat.
Pembuatan film adalah ketebalan lapisan yang diterapkan pada profil. Hal ini mempengaruhi penampilan, daya tahan, waktu pengeringan, dan pengamplasan hilir.
Dengan senjata tetap, pembuatan film dipengaruhi oleh:
- Posisi senjata
- Sudut semprotan
- Jarak senjata
- Keluaran cairan
- Kecepatan jalur
- Jumlah lintasan
- Viskositas lapisan
Dengan lengan yang berosilasi, pembuatan film dipengaruhi oleh:
- Panjang pukulan lengan
- Kecepatan lengan
- Semprotkan secara tumpang tindih
- Keluaran cairan
- Jumlah lintasan
- Jarak senjata
- Viskositas lapisan
Pendekatan yang benar adalah dengan menetapkan jendela proses yang divalidasi : serangkaian pengaturan yang secara konsisten memberikan hasil yang dapat diterima.
Overspray adalah bahan pelapis yang tidak mengenai benda kerja. Hal ini meningkatkan konsumsi material, mencemari bilik, meningkatkan pemuatan filter, dan menciptakan lebih banyak pekerjaan pembersihan.
Senjata tetap dapat mengurangi semprotan berlebih ketika setiap senjata diarahkan tepat pada permukaan yang ingin dilapisi. Lengan yang berosilasi dapat mengurangi penyemprotan berlebih ketika gerakan lengan dan tumpang tindih semprotan disesuaikan dengan lebar profil.
Wawasan pakar: Sistem berbiaya terendah tidak selalu memiliki harga pembelian terendah. Mesin yang membuang lebih sedikit lapisan, menghasilkan lebih sedikit produk cacat, dan memerlukan lebih sedikit pembersihan dapat menghasilkan total biaya kepemilikan yang lebih rendah.
Sistem senjata tetap dapat mendukung kecepatan garis yang tinggi karena beberapa permukaan dilapisi secara bersamaan.
Namun, kecepatan garis yang lebih cepat dapat mengurangi ketebalan film kecuali keluaran cairan, pengaturan senjata, atau jumlah lintasan disesuaikan. Sistem senjata tetap juga memerlukan perawatan yang disiplin karena beberapa senjata, nozel, dan saluran cairan harus tetap dalam kondisi baik.
Sistem lengan berosilasi mungkin memerlukan lebih banyak waktu per bagian jika senjata harus menyelesaikan beberapa pukulan. Namun, senjata ini bisa menjadi efisien ketika mengurangi kebutuhan akan beberapa senjata tetap atau perbaikan manual.
Perbandingan yang berguna bukan hanya pada kecepatan lengan saja. Bandingkan suku cadang jadi yang diterima per shift dengan bauran produk, pelapisan, dan standar kualitas yang sama.
Sistem senjata tetap sangat efektif untuk kelompok produk yang stabil. Mereka dapat menyimpan resep untuk berbagai profil, pelapis, dan kecepatan garis.
Pergantian mungkin melibatkan:
- Menyesuaikan pemandu konveyor
- Mengubah posisi senjata
- Memilih resep baru
- Menyesuaikan jarak senjata atau sudut semprotan
- Mengubah pengaturan viskositas lapisan
Untuk produk dengan geometri serupa, pergantian dapat dilakukan dengan cepat. Untuk profil yang sangat berbeda, mungkin memerlukan lebih banyak penyesuaian mekanis.
Sistem lengan berosilasi bisa sangat fleksibel ketika lebar atau bentuk profil bervariasi. Lengan dapat menyesuaikan gerakannya untuk menutupi permukaan yang berbeda.
Pergantian mungkin melibatkan:
- Menyesuaikan panjang gerakan lengan
- Menyesuaikan kecepatan lengan
- Mengganti semprotan yang tumpang tindih
- Menyesuaikan sudut senjata
- Memilih resep baru
- Mengganti perlengkapan atau panduan
Untuk pabrik yang memproduksi banyak varian profil, lengan berosilasi dapat mengurangi kebutuhan akan pemasangan senjata tetap yang terpisah.
Sistem senjata tetap dan sistem lengan berosilasi dapat diterapkan:
- Primer dan lapisan atas berbahan dasar air
- Pernis berbahan dasar pelarut
- Lapisan yang dapat disembuhkan dengan sinar UV
- Noda dan glasir
- Sealer
- Mantel bening pelindung
Setiap lapisan memiliki viskositas, perilaku pengeringan, efisiensi transfer, dan persyaratan pembersihan yang berbeda.
Pelapis berbahan dasar air seringkali memerlukan suhu dan aliran udara yang terkontrol selama pengeringan. Umumnya lebih mudah dibersihkan, namun kompatibilitas peralatan tetap harus diverifikasi.
Lapisan berbahan dasar pelarut dapat hilang lebih cepat tergantung pada formulasinya. Mereka memerlukan selang, segel, pompa, dan prosedur pembersihan berbasis pelarut yang kompatibel.
Penting: 'Berbasis air' tidak berarti 'tidak diperlukan ventilasi.' OSHA mencatat bahwa kebutuhan ventilasi bilik semprotan bergantung pada keberadaan bahan kimia berbahaya dalam lapisan, bukan hanya apakah lapisan tersebut berbahan dasar air. [2299]
Penyemprotan finishing dapat melepaskan kabut, uap, dan residu. OSHA mengidentifikasi penyelesaian penyemprotan menggunakan cairan yang mudah terbakar dan mudah terbakar sebagai operasi yang diatur berdasarkan 29 CFR 1910.107. [2315]
Tempat penyemprotan adalah struktur berventilasi kuat yang membungkus atau menampung operasi penyemprotan untuk membatasi dan membatasi keluarnya semprotan, uap, dan residu serta mengarahkannya dengan aman ke sistem pembuangan. [2309]
OSHA memerlukan ventilasi mekanis di area penyemprotan untuk menghilangkan uap, kabut, atau bubuk yang mudah terbakar ke lokasi yang aman dan untuk membatasi serta mengendalikan residu yang mudah terbakar. [1720]
Ventilasi harus tetap beroperasi selama penyemprotan dan untuk waktu yang cukup setelahnya untuk mengeluarkan uap dari pengeringan barang berlapis dan sisa bahan finishing. [1720]
OSHA juga menyatakan bahwa total volume udara yang dikeluarkan melalui tempat penyemprotan harus mengencerkan uap pelarut hingga setidaknya 25 persen dari batas ledakan bawah pelarut yang disemprotkan. [2297]
Baik sistem senjata tetap maupun sistem lengan berosilasi harus mencakup:
- Tempat penyemprotan yang dirancang dengan baik atau zona penyemprotan tertutup
- Ventilasi pembuangan mekanis
- Pasokan udara rias
- Program pemeliharaan filter
- Grounding dan bonding untuk kontrol statis
- Klasifikasi kelistrikan yang sesuai jika diperlukan
- Kontrol penyimpanan dan penanganan pelapisan
- Pelatihan operator
- Sistem penghentian darurat dan interlock
- Pemeriksaan berkala terhadap selang, pompa, senjata, dan filter
Jangan menganggap ventilasi sebagai aksesori opsional. Ini adalah sistem keselamatan dan mutu inti.
- Profil Anda sederhana dan dapat diulang.
- Anda membutuhkan produksi dalam jumlah besar.
- Anda dapat menentukan zona pelapisan bening untuk setiap senjata.
- Anda menginginkan aliran produksi yang mudah dan stabil.
- Campuran produk Anda tidak memerlukan pergantian yang rumit dan sering.
- Profil Anda bervariasi dalam lebar atau geometri.
- Anda memerlukan cakupan yang fleksibel dari satu pembawa senjata.
- Anda menghasilkan banyak varian profil.
- Anda ingin mengurangi jumlah senjata tetap.
- Volume produksi Anda tidak memerlukan kecepatan jalur maksimum.
- Anda menghasilkan profil sederhana dan kompleks.
- Anda memerlukan throughput tinggi untuk produk standar dan fleksibilitas untuk profil khusus.
- Anda ingin mengurangi sentuhan manual tanpa membuat garis menjadi terlalu rumit.
Solusi hibrid dapat menggunakan senjata tetap untuk permukaan yang dapat diulang dan lengan berosilasi untuk area profil yang bervariasi atau kompleks.
Dokumentasikan profil, dimensi, bahan, pelapis, target keluaran, dan standar kualitas.
Sertakan foto, gambar, dan contoh fisik dari profil yang paling sulit.
Uji profil sebenarnya dengan lapisan yang diinginkan. Catatan:
- Jarak senjata
- Sudut semprotan
- Keluaran cairan
- Atomisasi udara
- Kipas angin
- Kecepatan jalur
- Panjang dan kecepatan pukulan lengan
- Semprotkan secara tumpang tindih
- Jumlah lintasan
- Ketebalan film
- Hasil pengeringan
- Penampilan visual
Jangan menilai hanya stasiun penyemprotnya saja. Validasi urutan lengkap:
Semprot → flash-off → pengawetan → pengamplasan jika diperlukan → lapisan kedua jika diperlukan → pemeriksaan akhir.
Operator harus memahami pemeriksaan harian, persiapan pelapisan, pemuatan komponen, dan pemeriksaan kualitas. Teknisi harus memahami pengaturan senjata, perawatan nosel, filter, pompa, kontrol kelistrikan, dan sistem keselamatan.
Buat resep tertulis untuk setiap kelompok produk. Sertakan jenis pelapisan, viskositas, pengaturan senjata, pengaturan lengan, kecepatan garis, kondisi pengawetan, dan kriteria inspeksi.
Jadwalkan perawatan untuk filter, nozel, pompa, selang, konveyor, pemandu lengan, sensor, dan peralatan ventilasi.
Kemungkinan penyebabnya:
- Jarak senjata salah
- Sudut semprotan salah
- Kecepatan jalur yang berlebihan
- Cakupan senjata tidak memadai
- Pergerakan atau getaran profil
- Viskositas lapisan salah
- Gerakan lengan salah atau tumpang tindih
Solusi: Mulailah dengan profil yang paling sulit. Sesuaikan satu variabel pada satu waktu dan catat hasilnya.
Kemungkinan penyebabnya:
- Keluaran cairan berlebihan
- Pola kipas salah
- Senjata terlalu jauh dari bagiannya
- Waktu aktivasi senjata yang buruk
- Nozel yang aus
- Lengan yang tumpang tindih secara berlebihan
Solusi: Optimalkan efisiensi transfer sebelum meningkatkan kapasitas pembuangan. Proses penyemprotan yang disesuaikan dengan baik mengurangi kontaminasi bilik dan frekuensi penggantian filter.
Kemungkinan penyebabnya:
- Udara atomisasi yang berlebihan
- Keseimbangan pelarut salah
- Senjata terlalu jauh dari benda kerja
- Aliran udara bilik yang berlebihan
- Temperatur pelapisan salah
Solusi: Tinjau data teknis pelapisan dan validasi jarak semprotan, pengaturan udara, dan lingkungan bilik.
Kemungkinan penyebabnya:
- Pembuatan film yang berlebihan
- Kecepatan garis lambat
- Viskositas lapisan salah
- Waktu lampu kilat tidak mencukupi
- Tumpang tindih senjata yang buruk
Solusi: Kurangi pembuatan film atau sesuaikan kecepatan garis dan kondisi lampu kilat. Konfirmasikan bahwa lapisan tersebut berada dalam kisaran aplikasi yang disarankan.
Kemungkinan penyebabnya:
- Pencampuran lapisan yang tidak konsisten
- Perubahan viskositas
- Pengaturan senjata berbeda
- Warna substrat tidak konsisten
- Pembersihan yang tidak memadai di antara perubahan warna
Solusi: Standarisasi pencampuran, pemeriksaan viskositas, resep senjata, dan prosedur pembersihan.
- Periksa senjata semprot dan nozel.
- Periksa selang cairan dan sambungannya.
- Konfirmasikan keselarasan konveyor.
- Verifikasi aliran udara bilik dan kondisi filter.
- Periksa pemandu lengan, bantalan, dan komponen penggerak untuk sistem osilasi.
- Periksa semua posisi senjata dan saluran cairan untuk sistem senjata tetap.
- Bersihkan ujung pistol sesuai dengan instruksi produsen pelapis.
- Periksa pemberhentian darurat dan interlock keselamatan.
- Periksa ketegangan sabuk dan pelacakan konveyor.
- Periksa pergerakan kereta lengan untuk sistem osilasi.
- Periksa stabilitas pemasangan senjata untuk sistem senjata tetap.
- Bersihkan atau ganti filter sesuai kebutuhan.
- Periksa kinerja pompa dan pengiriman cairan.
- Tinjau konsumsi lapisan dan tingkat penolakan.
- Periksa kipas dan saluran ventilasi.
- Periksa sambungan listrik dan panel kontrol.
- Tinjau alarm PLC dan riwayat kesalahan.
- Kalibrasi sensor dan verifikasi perangkat keselamatan.
- Audit resep terhadap hasil produksi sebenarnya.
GYDFinishing telah memproduksi peralatan finishing permukaan sejak tahun 2007 dan menyediakan solusi untuk kayu, kaca, fiber semen, dan material lainnya. Pengalamannya meliputi peralatan pelapis otomatis untuk pintu kayu, furnitur, pintu lemari, dan lantai.
Bagi pembeli yang membandingkan senjata semprot tetap dengan lengan semprot berosilasi , diskusi pemasok yang paling berguna bukan hanya tentang jenis mesin. Ini harus fokus pada:
- Gambar profil dan sampel fisik yang tepat
- Jenis lapisan dan ketebalan film target
- Hasil produksi yang dibutuhkan
- Tersedia ruang pabrik dan utilitas
- Metode pengawetan dan waktu pengeringan
- Frekuensi perubahan warna
- Tingkat keterampilan operator
- Strategi pemeliharaan dan suku cadang
- Total biaya kepemilikan
Pemasok yang kredibel harus bersedia menguji profil aktual dan sistem pelapisan pelanggan, mendokumentasikan hasilnya, dan menjelaskan keterbatasan serta manfaatnya.
Senjata semprot tetap tetap pada posisi yang ditentukan dan melapisi area tertentu. Lengan penyemprot yang berosilasi bergerak berulang kali melintasi profil untuk mendistribusikan lapisan ke area yang lebih luas atau lebih bervariasi.
Itu tergantung pada profilnya. Profil sederhana dan berulang sering kali cocok untuk senjata tetap. Profil variabel atau kompleks dengan alur, talang, atau beberapa permukaan sering kali mendapat manfaat dari lengan berosilasi.
Ya, asalkan mesin, pompa, selang, nosel, dan sistem pengeringan kompatibel dengan lapisan tersebut. Pelapis berbahan dasar air masih memerlukan ventilasi yang baik jika terdapat bahan kimia berbahaya. [2299]
Tidak ada konfigurasi yang secara otomatis menghasilkan lebih sedikit semprotan berlebih. Penyemprotan berlebihan bergantung pada jarak senjata, pola kipas, keluaran cairan, tumpang tindih semprotan, aktivasi senjata, dan geometri profil. Kedua konfigurasi harus divalidasi dengan komponen produksi sebenarnya.
Bandingkan suku cadang jadi yang diterima per shift, bukan kecepatan lengan, kecepatan senjata, atau kecepatan konveyor saja. Termasuk pemuatan, penggantian pelapisan, pembersihan, pengawetan, inspeksi, pengerjaan ulang, dan waktu henti.
Ya. Banyak sistem praktis menggabungkan senjata tetap untuk permukaan berulang dengan lengan berosilasi untuk area profil yang bervariasi atau kompleks.
Jika Anda memutuskan antara senjata semprot tetap dan lengan semprot berosilasi untuk pelapisan profil sempit, mulailah dengan uji penyelesaian khusus profil daripada penawaran peralatan umum.
Kirim GYDF untuk menyelesaikan gambar profil Anda, spesifikasi pelapisan, keluaran target, dan tata letak pabrik. Evaluasi praktis harus mengidentifikasi konfigurasi semprotan yang tepat, pengaturan lengan atau senjata, metode pengawetan, dan tata letak lini total untuk rangkaian produk Anda.
- Setelah perkenalan: Perintah gambar AI: *Perbandingan industri berdampingan antara senjata semprot tetap dan lengan semprot berosilasi yang melapisi profil kayu sempit, pabrik modern bersih, fotografi realistis, sudut lebar.*
- Di bagian 'Cara Kerja Setiap Konfigurasi': Perintah gambar AI: *Ilustrasi teknis potongan yang membandingkan senjata semprot tetap dan lengan semprot berosilasi pada garis pelapis profil kayu sempit, ilustrasi teknis yang bersih.*
- Di bagian 'Kontrol Cakupan': Perintah gambar AI: *Ilustrasi teknis jarak dekat dari cakupan semprotan senjata tetap dan lengan berosilasi pada cetakan kayu dengan alur, talang, dan tepian, tanpa teks.*
- Di bagian 'Ventilasi': Perintah gambar AI: *Ilustrasi teknis aliran udara bilik penyemprot, udara masuk, saluran pembuangan, filter, dan profil kayu yang bergerak melalui bilik.*
- Di bagian 'Peta Jalan Validasi': Perintah gambar AI: *Ilustrasi pabrik bergaya diagram alur yang menunjukkan pemuatan profil, aplikasi semprotan, flash-off, proses pengawetan, inspeksi, dan pengemasan.*
- OSHA, *29 CFR 1910.107 – Penyemprotan finishing menggunakan bahan yang mudah terbakar dan mudah terbakar*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *Penyelesaian Penyemprotan – Daftar Federal*: [https://www.osha.gov/laws-regs/federalregister/1978-12-22-3 ]
- OSHA, *29 CFR 1910.94 – Ventilasi*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Operasi Penyemprotan – Ikhtisar*: [https://www.osha.gov/spray-operations ]
- OSHA, *Operasi Penyemprotan – Pengendalian Bahaya*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Klarifikasi Tempat Semprotan Cat dan Area Semprotan*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA, *Persyaratan tempat penyemprot saat menyemprot pelapis berbahan dasar air*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Latar belakang perusahaan GYDFinishing yang disediakan oleh klien.


