
ビュー: 284 著者: 广宇大 公開時間: 2026-11-02 起源: サイト


コンテンツメニュー
>> 定義とコア機能
>> 使用される場所
>> 定義と生成ロジック
>> 直線仕上げが重要な理由
>> 実際的な関係
>> コーティング手順
>> 自動化が合理的な場合
● 重要な技術仕様
>> 購入前に何を定義するか
>> ガンの構成と適用範囲
>> 転送効率を向上させる方法
● 換気、安全、防火
>> 換気要件
>> 実践的な安全管理
>> ランとサグ
>> バッチ間の色のばらつき
>> 毎日のチェック
>> 毎週のチェック
>> 毎月の小切手
● GYDFinishing がリニア仕上げにどのようにアプローチするか
● よくある質問
>> プロファイルのすべての面を自動的にコーティングできますか?
>> プロファイルの仕上げが不十分になる最大の原因は何ですか?
● 行動喚起
● 参考文献
直線仕上げ用の自動 プロファイル スプレー機は、 制御されたスプレー ゾーン内を部品が連続的に移動しながら、木製ドア フレーム、キャビネット ドア エッジ、モールディング、床材プロファイル、トリムなどの細長いワークピース、またはプロファイルのあるワークピースにコーティングを塗布します。手動スプレーのばらつきの多くを、プログラム可能なガンの動き、一貫したフィルムの形成、制御されたオーバースプレーの捕捉、再現可能なライン速度に置き換えます。
装置メーカーの観点から見ると、本当の価値は「自動化」だけではありません。それは、 プロファイル形状、, コーティングタイプ、, 転写効率、, ライン速度、 仕上げ品質 を 1 つの安定した生産プロセスに組み合わせる能力です。適切に設計された直線スプレー ラインにより、やり直し作業が減り、コーティングの均一性が向上し、複雑なプロファイルの仕上げがより予測可能になります。
このガイドでは、タイトルにある 2 つの中心概念である自動プロファイル スプレー と リニア仕上げを比較し、ドア、家具、キャビネットのドア、床材、モールディング、および類似の製品のシステムを指定、操作、および保守する方法を説明します。
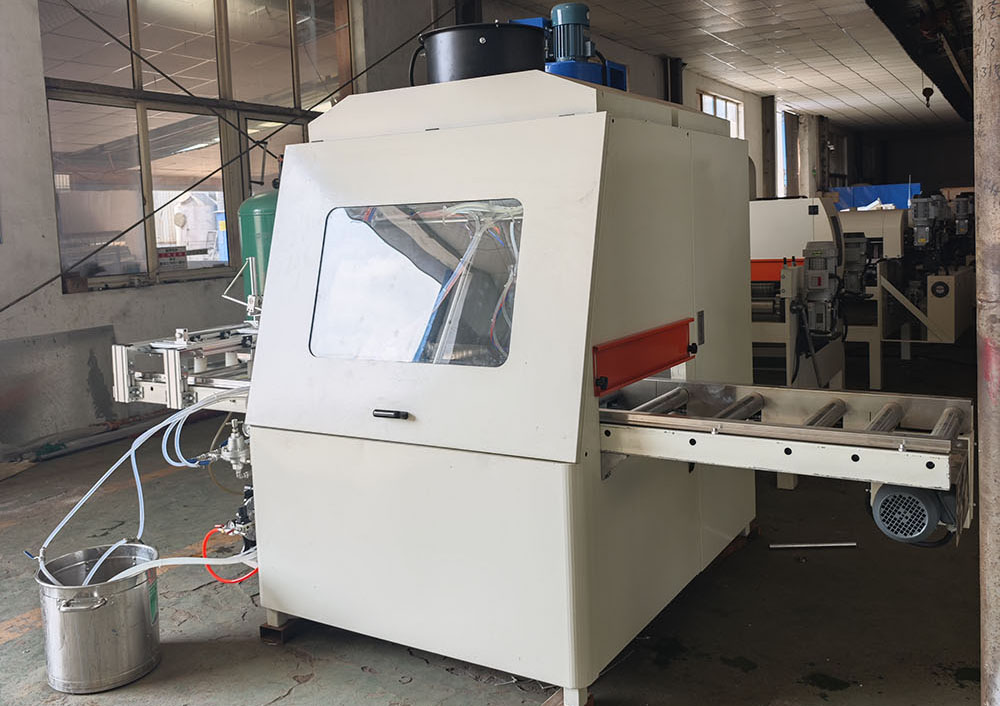
自動プロファイルスプレー機は、形状または線状のワークピースを自動的にコーティングするように設計された仕上げシステムです。通常、往復または振動するキャリアに取り付けられた 1 つまたは複数のスプレーガンを使用し、ワークピースはコンベア、チェーン、レール、または回転治具上を移動します。
この機械は、ペイント、プライマー、シーラー、トップコート、ステイン、ラッカー、または水性コーティングをプロファイル表面に塗布します。スプレーパターン、ガンの距離、ストローク速度、ライン速度、パス数を制御して、必要な膜厚を達成します。
重要なポイント: 自動化によって自動的に品質が保証されるわけではありません。再現性は、入荷する部品、コーティングの粘度、ガンのセットアップ、空気供給、メンテナンスが管理されている場合にのみ保証されます。
自動プロファイルスプレーシステムは、以下の分野で広く使用されています。
- 木製のドア枠とドアの葉
- キャビネットのドアのエッジとフレーム
- 家具の部品および成形品
- 床材のプロファイルと幅木
- ウィンドウとドアトリム
- 装飾用直線パネル
- ファイバーセメントおよび複合材プロファイル
最良の候補は、再現可能な形状、安定した寸法、明確な仕上げ仕様を持つ部品です。非常に不規則な手作りコンポーネントの場合は、手作業による修正や別の塗布方法が必要な場合があります。
リニア仕上げは、ワークピースが一連の仕上げ操作を経て移動する連続生産方法です。ブース内で各部品を個別にスプレーする代わりに、ラインは部品をコーティング、フラッシュオフ、硬化、サンディング、または検査ステーションに供給します。
典型的な直線仕上げラインでは、プロファイル スプレー マシンの後に次の作業が行われる場合があります。
1. フラッシュオフゾーン。 溶媒または水の蒸発を開始できる
2. 乾燥または硬化ゾーン。 周囲、加熱空気、赤外線、UV、またはその他の硬化方法を使用する
3. 必要に応じてサンディングまたはデニビングステーション 。
4. 2 番目のコーティング ステーション。 プライマー、シーラー、トップコート用の
5. 検査および梱包エリア。
目標は、 ロード→スプレー→フラッシュオフ→硬化→検査→アンロードという連続フローを作成することです。
直線的な仕上げにより生産リズムが向上します。これにより、部品の取り扱いが減り、品質管理が容易になり、各ステーションを特定のタスクに合わせて最適化できるようになります。
大量生産のドア、キャビネット、床材メーカーの場合、一貫した生産とより簡単なオペレータートレーニングをサポートするため、直線仕上げの方がバッチスプレーよりも実用的であることがよくあります。
ただし、規律ある計画が必要です。たとえば、硬化段階でボトルネックが発生すると、スプレー機械がどれだけ速く動作できるかに関係なく、ライン全体の生産量が制限されます。
これら 2 つの用語は、仕上げシステムの異なるけれども関連している部分を表します。 自動プロファイルスプレーは コーティング塗布技術を説明します。 直線仕上げは 生産フローを表します。
| アスペクト | 自動プロファイルスプレー機 | リニア仕上げライン |
|---|---|---|
| 主な役割 | プロファイルまたは直線部品にコーティングを適用します | 完全な仕上げプロセスを通じて部品を移動します |
| 範囲 | 通常は 1 つの機械またはスプレー ステーション | スプレー、フラッシュオフ、乾燥、研磨、検査が含まれる場合があります |
| 最適な用途 | 再現可能なプロファイル、エッジ、モールディング、フレーム | 安定した製品群と継続的な生産 |
| 主なメリット | 一貫したスプレー適用範囲と手動による変動の低減 | より高いスループットと制御されたプロセスフロー |
| 主な課題 | ガンのセットアップ、オーバースプレー制御、プロファイルへのアクセス | ラインバランス、硬化時間、段取り管理 |
| 代表的な出力測定値 | 時間当たりの被覆部品数または被覆リニアメーター | シフトごとに受け入れられる完成部品 |
| 投資ロジック | スプレー塗布がボトルネックの場合に購入 | プロセス全体で安定したフローが必要な場合に投資します。 |
プロファイル スプレー マシンは、 スタンドアロン ユニットとして使用すること も、 コア塗布ステーションとして使用することもできます。 直線仕上げライン内の
たとえば、ドアフレームのメーカーは、スタンドアロンの自動プロファイル スプレー機から始めるかもしれません。量が増えると、同社はコンベア、フラッシュオフゾーン、硬化オーブン、検査ステーションを追加して、完全な直線仕上げラインを作成する場合があります。
専門家の洞察: コーティングプロセスを検証する前にフルラインを購入しないでください。まず、スプレー機が実際のプロファイル上で必要な膜厚、被覆率、色、乾燥結果を達成できることを証明します。次に、その検証されたプロセスを中心にシステムを拡張します。
一般的な自動プロファイル スプレー機には次のものが含まれます。
- インフィードコンベアまたはチェーンシステム
- ワーク保持治具または回転治具
- スプレーガンと霧化システム
- 往復または振動するガンキャリッジ
- スプレーブースまたは密閉されたスプレーゾーン
- 排気および濾過システム
- 塗料供給システム
- PLC またはタッチスクリーン制御システム
- アウトフィードコンベア
一部のシステムには、自動部品検出、レシピ保存、ガン洗浄、粘度制御、統合硬化モジュールも含まれています。
一般的なプロセスは次の手順に従います。
1. プロファイルを コンベアまたは治具にロードします。
2. 部品を検出します。 センサーまたはオペレーターの確認を使用して
3. コーティングレシピを選択して仕上げます。 製品の
4. パーツをスプレーゾーン内で移動させます。
5. スプレーガンを作動させてください。 部品がある場合にのみ
6. コーティングを塗布します。 ガンの動きと距離を制御して
7. オーバースプレーを捕捉します。 ブースの排気および濾過システムを通じて
8. コーティングされた部品を フラッシュオフ、乾燥、または次のプロセス段階に排出します。
最も重要な変数は、 ガンの距離、スプレー角度、流体出力、霧化エア、ファンエア、ガン速度、ライン速度、パス数です。.
フラットなパネルは比較的均一にコーティングするのが簡単です。エッジ、溝、凹部、曲面ではコーティングの量が異なるため、プロファイルの作成はより困難になります。
優れたプロファイルのスプレー マシンは、次のようにしてこの問題に対処します。
- 複数の銃位置
- 振動ガンの動き
- 銃の角度を調整可能
- サイドスプレーまたはトップスプレー構成
- 複雑なプロファイル用の回転治具
- プログラム可能なガン起動ゾーン
実用的なルール: プロファイルに深い溝や鋭い内部コーナーがある場合は、最も簡単な代表サンプルだけでなく、最も困難なプロファイルを使用して機械をテストします。
| の係数 | 自動プロファイル スプレー | 手動スプレー |
|---|---|---|
| 再現性 | レシピとメンテナンスが管理されている場合に高くなります | オペレーターのスキルに大きく依存します |
| 労働要件 | 日常的な生産では低い | より高い |
| コーティングの一貫性 | より安定したフィルムビルド | オペレーターとシフト間のバリエーションが増える |
| 複雑なカスタムパーツ | 治具またはプログラミングが必要 | より柔軟な場合が多い |
| オーバースプレー制御 | ブースとガンの設定が最適化されるとより良い | 鍛錬された技術がなければもっと高くなる可能性がある |
| トレーニング要件 | セットアップとメンテナンスのための技術トレーニング | 応用スキル別研修 |
| 最適な使用例 | 再現可能な線形積 | 少量、カスタム作業、またはタッチアップ |
通常、次のような場合には自動化が有力な選択肢となります。
- 同じプロファイルが繰り返し作成されます。
- コーティングの品質要件は厳しいです。
- 労働力の確保や人件費が懸念されます。
- 同社は一貫した色とフィルムの厚さを必要としています。
- 生産量は、備品、工具、トレーニングを正当化します。
手動スプレーは以下の点で依然として価値があります。
- 少量のバッチ
- 高度にカスタマイズされたプロファイル
- 試作開発
- 修理とタッチアップ
・固定が難しい部品
成功している工場の多くは、標準生産には自動スプレーを使用し、特別注文や修正作業には手動スプレーを使用するという両方の方法を使用しています。
自動プロファイルスプレー機は、コーティングの化学的性質と粘度範囲に適合する必要があります。
一般的なコーティングには次のものがあります。
- 水性プライマーおよびトップコート
- 溶剤系ラッカー
- UV硬化型コーティング
- 汚れと釉薬
- シーラー
- 保護クリアコート
各コーティングには異なる粘度、乾燥挙動、転写効率、および洗浄要件があります。
| の要因 | 水性コーティング | 溶剤系コーティング |
|---|---|---|
| 乾燥挙動 | 多くの場合、温度と空気の流れを制御する必要があります | 配合によってはフラッシュオフが早くなる場合があります |
| 掃除 | 通常はもっと単純です | 互換性のある溶剤による洗浄が必要です |
| 環境マネジメント | 多くの場合、溶媒蒸気の懸念が低くなります | より強力な蒸気と排気の制御が必要 |
| 仕上がり外観 | 適切なセットアップで優れた結果を達成できます | 高いビルドと耐久性でよく知られています |
| 機器の互換性 | 腐食と材料の適合性を確認する必要がある | シール、ホース、ポンプの互換性を確認する必要があります |
重要: 「水ベース」は「換気不要」を意味するものではありません。OSHA は、スプレー ブースの換気の必要性は、単にコーティングが水ベースであるかどうかだけではなく、コーティング内の有害な化学物質の存在によって決まると指摘しています。 [2299]
マシンを比較する前に、次の要件を定義します。
- 最小および最大プロファイル幅
- 最小および最大プロファイル高さ
- 最小ワーク長さ
- 最大ワーク重量
- 必要な回線速度
- 必要な膜厚
- 塗料の種類と粘度範囲
- コーティング面数
- プロファイルの複雑さ
- 必要な変色頻度
- 利用可能な工場スペース
- 排気・給気能力
- 硬化方法と使用できるユーティリティ
マシンは、最も簡単なデモンストレーション部分ではなく、 最も困難な現実的な生産プロファイルに基づいて選択する必要があります。
ガンの構成によって、機械がプロファイルのすべての表面に到達できるかどうかが決まります。
一般的な構成には次のものがあります。
- トップスプレーガン 上面用
- サイドスプレーガン 垂直面用
- 角度付きガン 面取りと面取り用の
- 振動ガン より広いプロファイルまたは可変プロファイル用の
- 複数のスプレーステーション プライマー、シーラー、トップコート用の
プロファイル成形品の場合、1 つのトップ スプレー ガンで影の部分が残る場合があります。多くの場合、トップガン、サイドガン、およびアングルガンを組み合わせると、より完全なカバー範囲が得られます。
ライン速度は、コーティングが適用される時間と堆積される材料の量に影響します。
ライン速度を上げると出力が向上しますが、流体の出力、ガンの速度、パス数を調整しないと膜厚が薄くなる可能性があります。
正しいアプローチは、 検証済みのプロセス ウィンドウ(一貫して許容可能な結果が得られるライン速度、ガン設定、およびコーティング条件の範囲) を確立することです。
オーバースプレーとは、ワークに付着しないコーティング材のことです。材料の消費量が増加し、ブースが汚染され、フィルターの負荷が増加し、清掃作業が増加します。
プロファイルスプレーでは、スプレーが端、溝、凹部に到達する必要があるため、オーバースプレーが特に重要になる可能性があります。
プロセスを制御すると転送効率が向上します。
- ガンと部品間の正しい距離を維持します。
- 正しいファンパターンと霧化設定を使用してください。
- 過度の流体圧力を避けてください。
- 部品が存在する場合にのみガンの作動を使用してください。
- ノズルを清潔に保ち、正しく位置合わせしてください。
- コンベアの速度をガンの動きに合わせます。
- 部品を安定させるために適切な固定具を使用してください。
専門家の洞察: 最低コストのシステムが、必ずしも購入価格が最低のシステムであるとは限りません。コーティングの無駄が少なく、不良品の発生も少なく、洗浄の必要性も少ない機械は、総所有コストを削減できる可能性があります。
スプレー仕上げでは、ミスト、蒸気、残留物が発生する可能性があります。 OSHA は、スプレー ブースには 2 つの主な目的があると述べています。それは、労働者の健康を保護することと、火災や爆発の危険を軽減することです。 [2300]
スプレー ブースまたはスプレー ルームは作業を制限し、動力付きの排気システムを介してスプレー、蒸気、残留物が逃げるのを制限します。 [2298]
OSHA は、可燃性の蒸気、ミスト、または粉末を安全な場所に除去し、可燃性残留物を閉じ込めて制御するために、噴霧エリアに機械的換気を要求しています。 [1720]
塗装された物品や仕上げ材の残留物を乾燥させて蒸気を排出するために、スプレー中およびスプレー後も十分な時間換気を継続しなければなりません。 [1720]
また、OSHA は、スプレー ブースから排出される空気の総量は、スプレーされる溶剤の爆発下限の少なくとも 25 パーセントまで溶剤蒸気を希釈する必要があると述べています。 [2297]
安全な自動プロファイルスプレーシステムには以下が含まれている必要があります。
- 適切に設計されたスプレーブースまたは密閉されたスプレーゾーン
- 機械式排気換気装置
- 補給空気供給
- フィルターメンテナンスプログラム
- 静電気制御のための接地と接着
- 必要に応じて適切な電気的分類
- コーティングの保管と取り扱いの管理
- オペレータートレーニング
- 非常停止およびインターロックシステム
- ホース、ポンプ、ガン、フィルターの定期検査
換気装置をオプションの付属品として扱わないでください。 これは中核となる安全性と品質システムです。
プロファイル、寸法、材質、コーティング、目標生産量、品質基準を文書化します。
最も難しいプロファイルの写真、図面、物理サンプルを含めます。
目的のコーティングで実際のプロファイルをテストします。記録:
- 銃の距離
- スプレー角度
- 流体出力
- 空気の霧化
- ファンエアー
- 回線速度
- パスの数
- 膜厚
- 乾燥結果
- 見た目
スプレーステーションだけを判断しないでください。完全なシーケンスを検証します。
スプレー → フラッシュオフ → 硬化 → 必要に応じて研磨 → 必要に応じて 2 回目のコート → 最終検査。
オペレーターは、日常の点検、コーティングの準備、部品のロード、および品質検査を理解する必要があります。技術者は、ガンのセットアップ、ノズルのケア、フィルター、ポンプ、電気制御、および安全システムを理解する必要があります。
製品ファミリーごとに文書化されたレシピを作成します。コーティングの種類、粘度、ガンの設定、ライン速度、硬化条件、検査基準が含まれます。
フィルター、ノズル、ポンプ、ホース、コンベア、センサー、換気装置のメンテナンスをスケジュールします。
考えられる原因:
- 銃の距離が正しくありません
- 間違ったスプレー角度
- 回線速度が高すぎる
- 銃のカバー範囲が不十分
- プロファイルの動きまたは振動
- コーティングの粘度が正しくない
解決策: 最も難しいプロファイルから始めます。一度に 1 つの変数を調整し、結果を記録します。
考えられる原因:
- 過剰な流体出力
- 間違ったファンパターン
- ガンがパーツから遠すぎます
- 銃の作動タイミングが悪い
- 摩耗したノズル
解決策: 排気能力を高める前に、移送効率を最適化します。適切に調整されたスプレープロセスにより、ブースの汚染とフィルター交換の頻度が軽減されます。
考えられる原因:
- 過剰な霧化エア
- 不適切な溶媒バランス
- ガンがワークピースから遠すぎる
- ブースの過剰な気流
- コーティング温度が間違っている
解決策: コーティングの技術データを確認し、スプレー距離、エア設定、ブース環境を検証します。
考えられる原因:
- 過剰な膜の形成
・回線速度が遅い
- コーティングの粘度が正しくない
- フラッシュオフ時間が不十分
- 銃のオーバーラップが不十分
解決策: フィルムの付着量を減らすか、ライン速度とフラッシュオフ条件を調整します。コーティングが推奨塗布範囲内にあることを確認してください。
考えられる原因:
- コーティングの混合が一貫していない
- 粘度の変化
- さまざまな銃の設定
- 基材の色が一貫していない
- 色を変えるまでの洗浄が不十分
解決策: 混合、粘度チェック、ガンのレシピ、洗浄手順を標準化します。
- スプレーガンとノズルを検査します。
- 液体ホースと接続を確認してください。
- コンベアの位置合わせを確認します。
- ブースの空気の流れとフィルターの状態を確認します。
- 塗料メーカーの指示に従ってガンの先端を洗浄します。
- 非常停止と安全インターロックを点検します。
- ベルトの張力とコンベアのトラッキングを確認します。
- ガンキャリッジの動きを検査します。
- 必要に応じてフィルターを掃除または交換します。
- ポンプの性能と液体の供給を確認します。
- コーティングの消費量と不合格率を確認します。
- 換気扇やダクトを点検します。
- 電気接続とコントロールパネルを確認してください。
- PLC のアラームとエラー履歴を確認します。
- センサーを校正し、安全装置を検証します。
- 実際の生産結果と照らし合わせてレシピを監査します。
GYDFinishing は 2007 年以来表面仕上げ装置を製造し、木材、ガラス、ファイバーセメント、その他の材料向けのソリューションを提供しています。その経験には、木製ドア、家具、キャビネットのドア、フローリングの自動塗装装置が含まれます。
を評価するバイヤーにとって 直線仕上げ用の自動プロファイル スプレー機、最も有益なサプライヤーの議論は、単に機械のサイズに関するものではありません。以下に焦点を当てる必要があります。
- 正確なプロファイル図面と物理サンプル
- コーティングの種類と目標膜厚
- 必要な生産量
- 利用可能な工場スペースとユーティリティ
・硬化方法と乾燥時間
- 色の変化の頻度
- オペレーターのスキルレベル
- メンテナンスおよびスペアパーツ戦略
- 総所有コスト
信頼できるサプライヤーは、顧客の実際のプロファイルとコーティング システムを喜んでテストし、結果を文書化し、利点だけでなく制限事項も説明する必要があります。
これは、制御されたスプレー ゾーンを移動する細長い、細い、または輪郭のあるワークピースにコーティングを自動的にスプレーする機械です。一般的に、ドアフレーム、モールディング、キャビネットのドアの端、床材の輪郭、トリムに使用されます。
それはプロファイルとマシン構成によって異なります。多くのシステムではトップ、サイド、アングルド スプレー ガンが使用されますが、複雑なプロファイルでは回転治具や複数のスプレー ステーションが必要になる場合があります。
はい、機械、ポンプ、ホース、ノズル、乾燥システムがコーティングと互換性がある場合に限ります。有害な化学物質が存在する場合でも、水性コーティングには適切な換気が必要です。 [2299]
普遍的な答えはありません。改善は、部品のサイズ、プロファイルの複雑さ、コーティング層、乾燥時間、充填方法、および不合格率によって異なります。スプレーガンの速度だけではなく、受け入れられた完成部品をシフトごとに評価します。
いいえ、自動化により手動スプレーの繰り返しは減りますが、レシピ、ガンのセットアップ、コーティングの準備、品質検査、メンテナンスを理解した訓練を受けたオペレーターや技術者の必要性が高まります。
多くの場合、これは検証されていないプロセスです。機械には機能があるかもしれませんが、ガンの距離、スプレー角度、ライン速度、粘度、または硬化条件が実際のプロファイルやコーティングと一致していません。
ドアフレーム、キャビネットのドア、モールディング、床材のプロファイル、またはその他の直線状の木材製品の自動化を計画している場合は、一般的な機器の見積もりではなく、 プロファイル固有の仕上げのトライアルから始めてください 。
GYD を送信して、プロファイル図面、コーティング仕様、目標出力、工場レイアウトを完成させます。 実際の評価では、製品ファミリーに適したスプレー構成、ライン速度、硬化方法、および全体のライン レイアウトを特定する必要があります。
- 導入後: AI 画像プロンプト: *コンベア上の長い木製ドア フレームをコーティングする産業用自動プロファイル スプレー機械、清潔で近代的な工場、リアルな写真、広角。*
- 「仕組み」セクション: AI 画像プロンプト: *コンベア、振動スプレーガン、スプレーブース、排気フィルター、およびコントロールパネルを示す自動プロファイルスプレーマシンの断面技術図。*
- 「自動 vs 手動」セクション: AI 画像プロンプト: *手動スプレー オペレーターと自動リニア スプレー ラインの並べた比較図、きれいなインフォグラフィック スタイル、テキストなし。*
- 「換気」セクション: AI 画像プロンプト: *ブース内を移動するスプレー ブースの気流、吸気、排気ダクト、フィルター、および塗装された木製プロファイルのテクニカル イラスト。*
- 「実装ロードマップ」セクション: AI 画像プロンプト: *プロファイルのロード、スプレー塗布、フラッシュオフ、硬化、検査、および梱包を示すフローチャート形式の工場図。*
- OSHA、*スプレー作戦 - 概要*: [https://www.osha.gov/spray-operations ]
- OSHA、*29 CFR 1910.107 – 可燃性および可燃性の材料を使用したスプレー仕上げ*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA、*29 CFR 1910.94 – 換気*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA、*スプレー作業 – 危険の制御*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA、*スプレー仕上げ作業の引用ガイダンス*: [https://www.osha.gov/laws-regs/standardinterpretations/2009-07-14 ]
- OSHA、*水性塗料をスプレーする場合のスプレーブースの要件*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- GYDFinishing の会社背景はクライアントから提供されます。


