
Просмотров: 269 Автор: 广宇大 Время публикации: 06.11.2026 Происхождение: Сайт


Меню контента
● Что такое линейная окрасочная машина?
>> Определение и основная функция
>> Определение и основная функция
● Линейная окрасочная машина против ручного нанесения покрытия
>> Как работает машина для линейной окраски распылением
>> Как работает ручное покрытие
>> Почему толщина покрытия имеет значение
>> Как машины для линейной окраски распылением контролируют толщину
>> Как ручное покрытие контролирует толщину
● Образование пленки, избыточное распыление и расход материала
>> Распыление и расход материала
● Скорость производства и балансировка линии
>> Скорость линейной окрасочной машины
>> Скорость нанесения покрытия вручную
>> Гибкость линейной покрасочной машины
>> Гибкость ручного нанесения покрытия
● Типы покрытий и совместимость процессов
>> Покрытия на водной основе и на основе растворителей
● Вентиляция, безопасность и противопожарная безопасность
>> Почему покрасочные камеры необходимы
>> Практические меры безопасности
>> Выбирайте покрасочную машину линейного распыления, когда:
>> Выбирайте ручное покрытие, когда:
>> Рассмотрите гибридный подход, когда:
● Практическая дорожная карта валидации
>> Шаг 1. Определите семейство продуктов
>> Шаг 2. Проведите испытание покрытия
>> Шаг 3. Проверьте полную линию
>> Шаг 4: Обучите операторов и технических специалистов
>> Шаг 5: Стандартизируйте рецепты и обслуживание
● Распространенные проблемы и экспертные решения
>> Неравномерное покрытие на длинной обрезке
>> Избыточное распыление и загрузка фильтра
>> Сухой спрей или апельсиновая корка
>> Разница в цвете между партиями
● Контрольный список технического обслуживания
● Как GYDFinishing подходит к отделке длинной и тонкой деревянной отделки
>> В чем основное отличие линейной окрасочной машины от ручного окрасочного оборудования?
>> Какой метод лучше для обеспечения одинаковой толщины покрытия?
>> Может ли покрытие вручную дать стабильные результаты?
>> Могут ли оба метода наносить покрытия на водной основе?
>> Устраняет ли линейная покрасочная машина распыление ручного покрытия?
>> Как мне сравнить скорость производства?
● Рекомендуемые визуальные эффекты
● Ссылки
Выбор между линейной покрасочной машиной и ручным покрытием для длинной и тонкой деревянной отделки зависит от длины обрезки, геометрии профиля, объема производства, типа покрытия, структуры целевой пленки и требований к качеству. Линейная покрасочная машина непрерывно перемещает длинные обрезки через управляемые распылительные станции. Ручное покрытие обеспечивает гибкость при работе с небольшими партиями, ремонтом и изготовлением нестандартных цветов, но во многом зависит от техники оператора.
С точки зрения производителя оборудования, согласованность достигается не только за счет автоматизации. Это результат контролируемого процесса: стабильная вязкость покрытия, правильная настройка пистолета, повторяемость представления деталей, проверенная скорость линии и правильное техническое обслуживание. Однако линейная окрасочная машина значительно упрощает повторение этого контроля между сменами, операторами и производственными партиями.
В этом руководстве оба метода сравниваются с практической точки зрения. В нем объясняется, как каждый из них работает, где каждый работает лучше всего и как выбрать правильное решение для длинных карнизов, плинтусов, наличников, мебельных направляющих и тонких декоративных накладок.
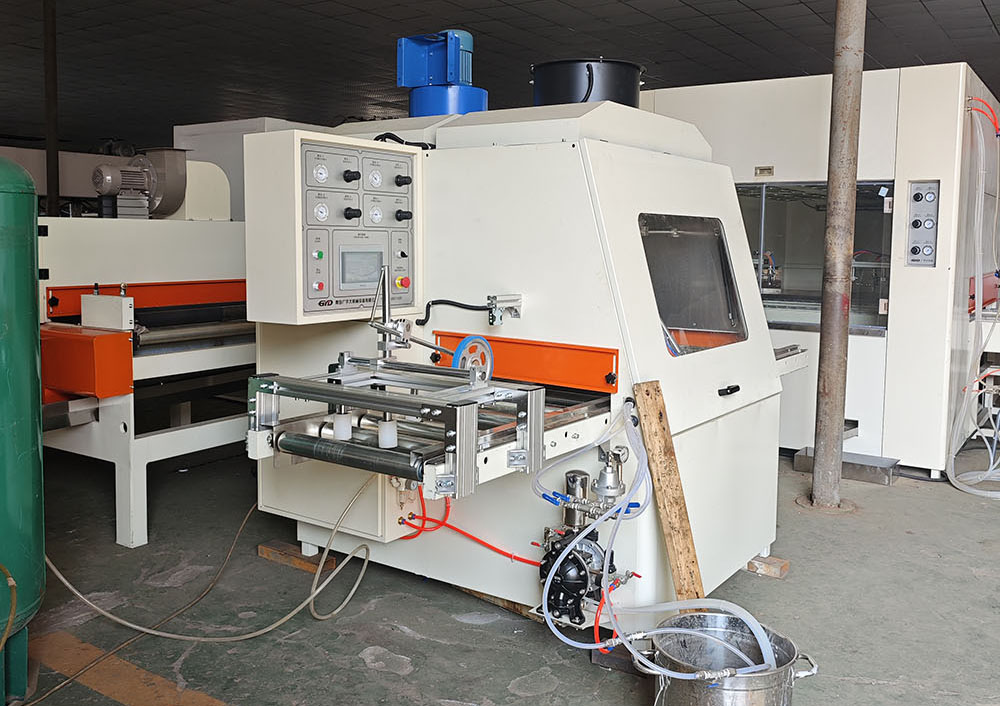
Линейная окрасочная машина представляет собой автоматизированную систему нанесения покрытия, которая непрерывно перемещает заготовки через одну или несколько станций распыления. Заготовка перемещается по конвейерной, цепной, рельсовой или роликовой системе, в то время как распылители наносят покрытие из контролируемых положений.
Машина может наносить грунтовку, герметик, морилку, лак, верхнее покрытие или прозрачное защитное покрытие. Активация пистолета, форма распыления, расстояние между распылителями, расход жидкости и скорость линии контролируются для достижения требуемого качества отделки.
Ключевой момент: линейная окрасочная машина – это не просто краскопульт на конвейере. Это интегрированный процесс, включающий транспортировку деталей, доставку покрытия, распыление, улавливание избыточного распыления, вентиляцию и часто сушку или отверждение.
Линейные окрасочные машины широко используются для:
- Длинная и тонкая деревянная отделка
- Плинтусы и наличники
- Молдинги и декоративная отделка
- Дверные коробки и оконные коробки
- Молдинги и кромочные профили для шкафов
- Мебельные направляющие и погонажные детали
- Профили с канавками, бортиками или фасками
Они наиболее эффективны, когда семейство продуктов повторяется и можно четко определить требуемую отделку.
Ручное покрытие – это процесс отделки, выполняемый вручную. Оператор контролирует момент срабатывания курка, расстояние до пистолета, угол распыления, перекрытие и скорость движения при использовании пистолета-распылителя. Для нанесения ручного покрытия также можно использовать кисти или валики для подкраски.
Ручное покрытие позволяет получить превосходную отделку, особенно при работе на заказ, небольших партиях, ремонте и сложных деталях. Однако толщина покрытия сильно зависит от квалификации оператора и условий работы.
Ключевой момент: ручное нанесение покрытия является гибким, но оно по своей сути менее воспроизводимо, чем автоматизированная система, когда многие детали должны соответствовать одной и той же спецификации изготовления пленки.
Ручное покрытие обычно используется для:
- Мебель и шкафы на заказ
- Мелкосерийное производство
- Ремонтно-подправочные работы
- Сложные или нерегулярные детали
- Отделка прототипа
- Мелкосерийное производство
- Заводы с очень разнообразным ассортиментом продукции
Он наиболее эффективен, когда гибкость важнее, чем повторяемость больших объемов.
Принципиальная разница заключается в том, кто или что контролирует процесс распыления..
- В линейной окрасочной машине машина контролирует движение пистолета, активацию, подачу жидкости и скорость линии.
- При нанесении покрытия вручную оператор контролирует движение пистолета, время срабатывания спускового крючка, расстояние и перекрытие.
Оба метода позволяют добиться хорошей толщины покрытия. Разница в повторяемости. Линейная окрасочная машина предназначена для повторения одного и того же процесса на многих деталях. Ручное нанесение покрытия зависит от того, что оператор выполняет одну и ту же технику каждую деталь.
Типичная линейная покрасочная машина следует следующей схеме:
1. Загрузите длинные деревянные обрезки на конвейер.
2. Обнаружьте деталь с помощью датчика или ввода оператора.
3. Выберите рецепт покрытия.
4. Переместите накладку через зону распыления.
5. Активируйте распылители только при наличии детали.
6. Наносите покрытие, используя контролируемые настройки пистолета и скорость линии.
7. Улавливайте избыточное распыление через вытяжку и фильтры кабины.
8. Отправьте отделку с покрытием на выдержку, сушку или на следующую станцию.
Наиболее важными переменными являются скорость линии, расстояние между распылителями, угол распыления, форма веера, расход жидкости, распыляющий воздух, время активации пистолета и количество проходов..
Типичный процесс нанесения покрытия вручную следует следующей схеме:
1. Подготовьте деревянную отделку и покрытие.
2. Настройте распылитель на подачу жидкости, веерную форму и распыляющий воздух.
3. Расположите пистолет на правильном расстоянии и под правильным углом.
4. Нажмите на курок пистолета , перемещая его вдоль триммера.
5. Поддерживайте постоянное перекрытие между проходами распыления.
6. Осмотрите покрытие на предмет потеков, сухих брызг, апельсиновой корки или тонких участков.
7. Отправьте отделку с покрытием на выдержку, сушку или на следующую станцию.
Наиболее важными переменными являются техника работы оператора, расстояние распыления, перекрытие распыления, момент срабатывания, выход жидкости, распыляющий воздух и вязкость покрытия..
Толщина покрытия влияет на:
- Появление
- Укрывистость цвета
- Уровень блеска
- Долговечность
- Устойчивость к царапинам
- Время высыхания
- Требования к шлифовке
- Расход материала
- Процент отклонений
Слишком мало покрытия может привести к плохому покрытию, видимой подложке, слабой защите и нестабильному цвету. Слишком большое количество покрытия может привести к потекам, провисаниям, увеличению времени высыхания, растрескиванию и ненужному использованию материала.
Линейные окрасочные машины контролируют толщину с помощью повторяемых настроек машины.
Ключевые элементы управления включают в себя:
- Запрограммированная скорость линии
- Постоянное расстояние стрельбы
- Фиксированный угол распыления
- Контролируемый выход жидкости
- Стабильный распыляющий воздух
- Повторяемая активация пистолета
- Равномерное перекрытие распыления
- Хранение рецептов для разных продуктов
Это упрощает воспроизведение одного и того же результата для разных смен и операторов.
Толщина покрытия контролируется вручную с помощью оператора.
Ключевые элементы управления включают в себя:
- Расстояние от пистолета
- Угол пушки
- Время срабатывания триггера
- Скорость руки
- Перекрытие распыления
- Выход жидкости
- Распыление воздуха
- Вязкость покрытия
Опытный оператор может добиться отличных результатов. Однако усталость, различия в обучении, геометрия детали и производственное давление могут создавать различия.
Мнение эксперта: цель не в том, чтобы устранить операторов. Это делается для того, чтобы уменьшить количество переменных, которые зависят от индивидуального суждения. Автоматизация переводит процесс с управления, зависящего от оператора, на повторяемость, контролируемую машиной.
Плотность пленки — это толщина покрытия, нанесенного на обшивку. Это влияет на внешний вид, долговечность, время высыхания и последующее шлифование.
В линейной окрасочной машине на образование пленки влияют:
- Скорость линии
- Выход жидкости
- Количество проходов распыления
- Расстояние до пистолета
- Угол распыления
- Вязкость покрытия
При нанесении покрытия вручную на образование пленки влияют:
- Техника оператора
- Расстояние до пистолета
- Перекрытие распыления
- Время срабатывания
- Выход жидкости
- Вязкость покрытия
Правильный подход — установить проверенное окно процесса : ряд настроек, которые постоянно дают приемлемые результаты.
Избыточное распыление — это покрытие, которое не попадает на заготовку. Это увеличивает расход материала, загрязняет камеру, увеличивает загрузку фильтров и требует больше работы по очистке.
Машины для окраски линейным распылением могут уменьшить избыточное распыление за счет правильного расстояния между пистолетами, веерной формы и активации пистолета. Нанесение покрытия вручную также может уменьшить избыточное распыление, но результаты в большей степени зависят от техники оператора.
Мнение эксперта: самая дешевая система не всегда имеет самую низкую закупочную цену. Машина, которая расходует меньше покрытия, производит меньше брака и требует меньше очистки, может обеспечить более низкую совокупную стоимость владения.
Линейные окрасочные машины часто предпочитаются для непрерывного производства, поскольку длинные обрезки перемещаются по линии без остановки.
Однако заявленная скорость конвейера не совпадает с допустимой производительностью. Вы также должны учитывать:
- Время погрузки и разгрузки.
- Подготовка покрытия
- Чистка оружия
- Изменения цвета
- Замена фильтра
- Время высыхания или отверждения
- Проверка и доработка.
Станция быстрого распыления не может компенсировать медленную стадию отверждения или частые остановки технического обслуживания.
Нанесение покрытия вручную может быть быстрым для небольших деталей или простых форм. Однако производительность зависит от скорости оператора, обращения с деталями и требований к проверке.
Нанесение покрытия вручную может быть гибким, но обычно оно происходит медленнее и в большей степени зависит от навыков оператора. При крупносерийном производстве нанесение покрытия вручную может стать узким местом.
Линейные окрасочные машины очень эффективны для стабильных семейств продукции. Они могут хранить рецепты для различных профилей, покрытий и скоростей линии.
Переключение может включать в себя:
- Регулировка направляющих конвейера.
- Изменение позиций оружия
- Выбор нового рецепта
- Регулировка расстояния пистолета или угла распыления
- Изменение настроек вязкости покрытия
Для продуктов с похожей геометрией переналадка может быть быстрой. Для самых разных профилей может потребоваться дополнительная механическая регулировка.
Ручное нанесение покрытия обеспечивает большую гибкость при нанесении различных продуктов, поскольку операторы могут регулировать положение пистолета, угол распыления и технику нанесения.
Это полезно для:
- Пользовательские цвета
- Небольшие партии
- Нестандартные продукты
- Частая смена товара
- Ручной ремонт и подкраска.
Однако гибкость вручную может снизить согласованность. Автоматизированные системы обеспечивают лучшую повторяемость.
Как линейные окрасочные машины, так и ручные окрасочные машины могут наносить:
- Грунтовки и верхние покрытия на водной основе
- Лаки на основе растворителей
- УФ-отверждаемые покрытия
- Морилки и глазури
- Герметики
- Защитные прозрачные покрытия
Каждое покрытие имеет различную вязкость, поведение при высыхании, эффективность переноса и требования к очистке.
Покрытия на водной основе часто требуют контролируемой температуры и потока воздуха во время сушки. Их, как правило, легче очистить, но совместимость оборудования все равно необходимо проверить.
Покрытия на основе растворителей могут высыхать быстрее в зависимости от состава. Для них требуются совместимые шланги, уплотнения, насосы и процедуры очистки на основе растворителей.
Важно: «На водной основе» не означает «не требуется вентиляция». OSHA отмечает, что необходимость вентиляции покрасочной камеры зависит от присутствия опасных химикатов в покрытии, а не просто от того, изготовлено ли покрытие на водной основе. [1805]
Обработка распылением может выделять туман, пары и остатки. OSHA определяет окраску распылением легковоспламеняющихся и горючих жидкостей как регулируемую операцию в соответствии с 29 CFR 1910.107. [1720]
Покрасочная камера — это конструкция с принудительной вентиляцией, предназначенная для ограждения или проведения операции распыления, ограничения и ограничения выхода распыления, пара и остатков, а также безопасного направления их в выхлопную систему. [1720]
OSHA требует механической вентиляции в зонах распыления для удаления легковоспламеняющихся паров, тумана или порошков в безопасное место, а также для локализации и контроля горючих остатков. [1720]
Вентиляция должна оставаться включенной во время распыления и в течение достаточного времени после него, чтобы обеспечить удаление паров от высыхающих изделий с покрытием и остатков отделочного материала. [1720]
OSHA также заявляет, что общий объем воздуха, выпускаемого через покрасочную камеру, должен разбавлять пары растворителя как минимум до 25 процентов от нижнего предела взрываемости распыляемого растворителя. [2202]
Как линейные окрасочные машины, так и ручные окрасочные машины должны включать в себя:
- Правильно спроектированная покрасочная камера или закрытая зона покраски.
- Механическая вытяжная вентиляция
- Подача подпиточного воздуха
- Программа обслуживания фильтров
- Заземление и соединение для контроля статики.
- Соответствующая электрическая классификация, где это необходимо.
- Контроль хранения и обращения с покрытием.
- Обучение операторов
- Системы аварийной остановки и блокировки.
- Регулярный осмотр шлангов, насосов, пистолетов и фильтров.
Не рассматривайте вентиляцию как дополнительный аксессуар. Это основная система безопасности и качества.
- Вы производите большие объемы длинной и тонкой деревянной отделки.
- Вам нужна постоянная толщина покрытия.
- Вы хотите уменьшить вариации, зависящие от оператора.
- Вам требуется интеграция со станциями сушки, закрепления или шлифования.
- Вам необходим прослеживаемый контроль процесса и хранение рецептов.
- Вы производите небольшие партии или нестандартные цвета.
- Вам нужна гибкость оператора.
- Вам требуется ручной ремонт или подкраска.
- Объем вашего производства не оправдывает полной автоматизации.
- Ассортимент вашей продукции часто меняется.
- Вы производите как стандартную, так и нестандартную продукцию.
- Вам нужна высокая производительность для стандартных продуктов и гибкость для специальных продуктов.
- Вы хотите сократить количество ручной подкраски, не усложняя линию.
Гибридное решение может использовать линейную окрасочную машину для крупносерийного производства и ручное покрытие для подкраски, ремонта или индивидуальных работ.
Задокументируйте профили обрезки, размеры, материалы, покрытия, целевую производительность и стандарты качества.
Включите фотографии, рисунки и физические образцы самого сложного профиля.
Проверьте фактическую отделку с предполагаемым покрытием. Записывать:
- Расстояние до пистолета
- Угол распыления
- Выход жидкости
- Распыление воздуха
- Вентилятор воздуха
- Скорость линии
- Количество проходов
- Толщина пленки
- Результат сушки
- Визуальный внешний вид
Не судите только о распылительной станции. Подтвердите полную последовательность:
Покрытие → выдержка → отверждение → шлифовка, если требуется → второй слой, если требуется → окончательная проверка.
Операторы должны понимать ежедневные проверки, подготовку покрытия, загрузку деталей и проверку качества. Технические специалисты должны разбираться в настройке пистолета, уходе за форсунками, фильтрами, насосами, электрическим управлением и системами безопасности.
Создайте письменные рецепты для каждого семейства продуктов. Укажите тип покрытия, вязкость, настройки пистолета, скорость линии, условия отверждения и критерии проверки.
Плановое обслуживание фильтров, форсунок, насосов, шлангов, конвейеров, датчиков и вентиляционного оборудования.
Вероятные причины:
- Неправильная дистанция стрельбы.
- Неправильный угол распыла.
- Слишком высокая скорость линии.
- Недостаточное прикрытие оружия.
- Обрезать движение или вибрацию
- Неправильная вязкость покрытия.
- Плохая вентиляция кабины.
Решение: начните с самой сложной отделки. Регулируйте одну переменную за раз и записывайте результат.
Вероятные причины:
- Чрезмерный выход жидкости
- Неправильный рисунок вентилятора.
- Пистолет слишком далеко от детали
- Плохое время активации оружия.
- Изношенные форсунки
- Чрезмерный поток воздуха в кабине
Решение: Оптимизируйте эффективность передачи, прежде чем увеличивать мощность выхлопа. Хорошо настроенный процесс распыления снижает загрязнение кабины и частоту замены фильтров.
Вероятные причины:
- Чрезмерное распыление воздуха.
- Неправильный баланс растворителя.
- Пистолет слишком далеко от заготовки
- Чрезмерный поток воздуха в кабине
- Неправильная температура нанесения покрытия
Решение: просмотрите технические данные покрытия и проверьте расстояние распыления, настройки подачи воздуха и условия в камере.
Вероятные причины:
- Чрезмерное наращивание пленки
- Медленная скорость линии
- Неправильная вязкость покрытия.
- Недостаточное время выдержки
- Плохое перекрытие оружия
Решение: Уменьшите образование пленки или отрегулируйте скорость линии и условия выдержки. Убедитесь, что покрытие соответствует рекомендованному диапазону применения.
Вероятные причины:
- Неравномерное смешивание покрытия
- Изменения вязкости
- Различные настройки оружия
- Непостоянный цвет подложки.
- Недостаточная очистка между сменами цвета.
Решение: стандартизировать смешивание, проверку вязкости, рецепты пистолетов и процедуры очистки.
- Осмотрите распылители и форсунки.
- Проверьте шланги и соединения для жидкости.
- Подтвердите выравнивание конвейера.
- Проверьте поток воздуха в кабине и состояние фильтра.
- Осмотрите направляющие рычагов, подшипники и компоненты привода автоматизированных систем.
- Очистите наконечники пистолета в соответствии с инструкциями производителя покрытия.
- Проверьте аварийные остановки и предохранительные блокировки.
- Проверьте натяжение ленты и ход конвейера.
- Проверить движение лафета на наличие автоматизированных систем.
- Очистите или замените фильтры по мере необходимости.
- Проверьте работу насоса и подачу жидкости.
- Просмотрите расход покрытия и процент брака.
- Осмотрите вентиляторы и воздуховоды.
- Проверьте электрические соединения и панели управления.
- Просмотрите аварийные сигналы ПЛК и историю ошибок.
- Калибровка датчиков и проверка устройств безопасности.
- Аудит рецептов по сравнению с фактическими результатами производства.
GYDFinishing производит оборудование для отделки поверхностей с 2007 года и предлагает решения для древесины, стекла, фиброцемента и других материалов. Ее опыт включает в себя автоматическое оборудование для нанесения покрытий на деревянные двери, мебель, дверцы шкафов и полы.
Для покупателя, сравнивающего линейную окрасочную машину с ручным покрытием , наиболее полезным обсуждением поставщика является не просто тип машины. Оно должно быть сосредоточено на:
- Точные чертежи отделки и физические образцы
- Тип покрытия и толщина целевой пленки.
- Требуемая производительность
- Наличие производственных площадей и инженерных коммуникаций.
- Способ отверждения и время высыхания.
- Частота изменения цвета
- Уровень квалификации оператора
- Стратегия технического обслуживания и запасных частей
- Общая стоимость владения
Надежный поставщик должен быть готов протестировать реальную систему отделки и покрытия клиента, задокументировать результаты и объяснить ограничения, а также преимущества.
Линейная окрасочная машина использует управляемое машиной движение пистолета, активацию, подачу жидкости и скорость линии. Ручное нанесение покрытия зависит от техники оператора в отношении расстояния пистолета, перекрытия, времени срабатывания и скорости движения.
Линейная окрасочная машина обычно лучше подходит для обеспечения постоянной толщины покрытия при крупносерийном производстве, поскольку она повторяет запрограммированные настройки для многих деталей.
Да, особенно при наличии квалифицированных операторов и строгой технологической дисциплины. Однако нанесение покрытия вручную более чувствительно к усталости оператора, различиям в обучении и производственному давлению.
Да, при условии, что оборудование, насос, шланги, насадки и система сушки совместимы с покрытием. Покрытия на водной основе по-прежнему требуют надлежащей вентиляции при наличии опасных химикатов. [1805]
Нет. Покрытие вручную может потребоваться для ремонта, нестандартных цветов или необычных дефектов. Автоматизация сокращает объем ручной работы, но не устраняет ее.
Сравнивайте принятые готовые детали за смену, а не только скорость конвейера или скорость оператора. Включите загрузку, замену покрытия, очистку, отверждение, осмотр, доработку и время простоя.
Если вы выбираете между линейным окрасочным станком и ручным покрытием для длинной и тонкой деревянной отделки, начните с пробной отделки конкретной отделки, а не с расценки на общее оборудование.
Отправьте GYDFinishing чертежи отделки, спецификацию покрытия, целевую производительность и планировку завода. Практическая оценка должна определить правильную конфигурацию распыления, настройку пистолета, метод отверждения и общую компоновку линии для вашего семейства продуктов.
- После введения: Подсказка изображения AI: * Параллельное промышленное сравнение линейной окрасочной машины и оператора ручного нанесения покрытия, отделывающего длинную тонкую деревянную отделку, чистый современный завод, реалистичная фотография, широкий угол. *
- В разделе «Как работает каждый метод»: Подсказка к изображению AI: *Техническая иллюстрация в разрезе, сравнивающая линейную окрасочную машину с запрограммированными распылителями и оператором ручного распылителя, чистая инженерная иллюстрация.*
- В разделе «Контроль толщины покрытия»: Подсказка изображения AI: *Техническая иллюстрация крупным планом, показывающая равномерное перекрытие распыления и толщину покрытия на длинной тонкой деревянной отделке, без текста.*
- В разделе «Вентиляция»: Подсказка изображения AI: *Техническая иллюстрация потока воздуха в покрасочной камере, всасываемого воздуха, вытяжного канала, фильтров и длинной деревянной обшивки, движущихся через камеру.*
- В разделе «План проверки»: Подсказка изображения AI: *Заводская иллюстрация в виде блок-схемы, показывающая загрузку обрезков, нанесение распылением, выдержку, отверждение, проверку и упаковку.*
- OSHA, *29 CFR 1910.107 – Опрыскивание легковоспламеняющимися и горючими материалами*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Вентиляция*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Опрыскивание – Обзор*: [https://www.osha.gov/spray-operations ]
- OSHA, *Опрыскивание – контроль опасностей*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Опрыскивание – Стандарты*: [https://www.osha.gov/spray-operations/standards ]
- OSHA, *Скорость воздушного потока, необходимая для зоны окраски распылением*: [https://www.osha.gov/laws-regs/standardinterpretations/1997-04-08-0 ]
- OSHA, *Требования к покрасочной камере при распылении краски на водной основе*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- OSHA, *Камера покраски и зоны покраски для осветления*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- Информация о компании GYDFinishing, предоставленная клиентом.


