
المشاهدات: 278 المؤلف: 广宇大 وقت النشر: 2026-11-03 الأصل: موقع


قائمة المحتوى
● ما هي آلة رش الملف الشخصي الأوتوماتيكية؟
● آلة الرش الأوتوماتيكية مقابل حجرة الرش اليدوية
>> كيف تعمل آلة الرش الأوتوماتيكية
● مراقبة التغطية للقوالب المعمارية
>> لماذا القوالب المعمارية صعبة
>> كيف تتعامل الأنظمة التلقائية مع التغطية
>> كيف تتعامل الأكشاك اليدوية مع التغطية
● بناء الفيلم، والرش الزائد، وكفاءة النقل
>> الرش الزائد واستهلاك المواد
● أنواع الطلاء وتوافق العمليات
>> الطلاءات ذات الأساس المائي والمذيبات
● التهوية والسلامة والوقاية من الحرائق
>> لماذا تعتبر أكشاك الرش ضرورية
>> اختر آلة رش التشكيل التلقائي عندما:
>> اختر كابينة الرش اليدوية عندما:
>> فكر في اتباع نهج هجين عندما:
● خارطة طريق عملية للتحقق من الصحة
>> الخطوة 1: تحديد عائلة المنتج
>> الخطوة 2: تشغيل تجربة الطلاء
>> الخطوة 3: التحقق من صحة الخط الكامل
>> الخطوة 4: تدريب المشغلين والفنيين
>> الخطوة 5: توحيد الوصفات والصيانة
● المشاكل الشائعة وحلول الخبراء
>> يركض ويتدلى
● كيف تقترب GYDFinishing من التشطيب بالقولبة
>> ما هو الفرق الرئيسي بين آلة الرش الأوتوماتيكية وكابينة الرش اليدوية؟
>> ما هو النظام الأفضل للقوالب المعمارية؟
>> هل يمكن لكلا النظامين تطبيق الطلاءات ذات الأساس المائي؟
>> ما هو النظام الذي ينتج كمية أقل من الرش الزائد؟
>> كيف يمكنني مقارنة سرعة الإنتاج؟
>> هل يمكن للمصنع استخدام كلا النظامين؟
● مراجع
يعتمد الاختيار بين آلة رش التشكيلات الأوتوماتيكية وكابينة الرش اليدوية للقوالب المعمارية على حجم الإنتاج، وتعقيد التشكيل، ومتطلبات الطلاء، وتوافر العمالة، ومستوى اتساق التشطيب الذي يتوقعه عملاؤك. يؤكد النظام الأوتوماتيكي على الطلاء المستمر والمتكرر. تؤكد الكابينة اليدوية على المرونة، والتعقيد الأولي المنخفض، وتحكم المشغل.
ومن وجهة نظر الشركة المصنعة للمعدات، لا ينبغي أن يعتمد القرار على سعر الماكينة وحده. بالنسبة للقوالب، وأغلفة الأبواب، والحواف، ومقاطع التاج، والزخارف الزخرفية، فإن العوامل الحاسمة هي اكتمال التغطية، والتحكم في بناء الفيلم، وتقليل الرش الزائد، ووقت التغيير، والأجزاء النهائية المقبولة لكل نوبة عمل.
يقارن هذا الدليل كلا الطريقتين من وجهة نظر الإنتاج العملي. فهو يشرح كيفية عمل كل منها، وأين يعمل كل منها بشكل أفضل، وكيفية التحقق من صحة الحل الصحيح للقوالب المعمارية الفعلية الخاصة بك.
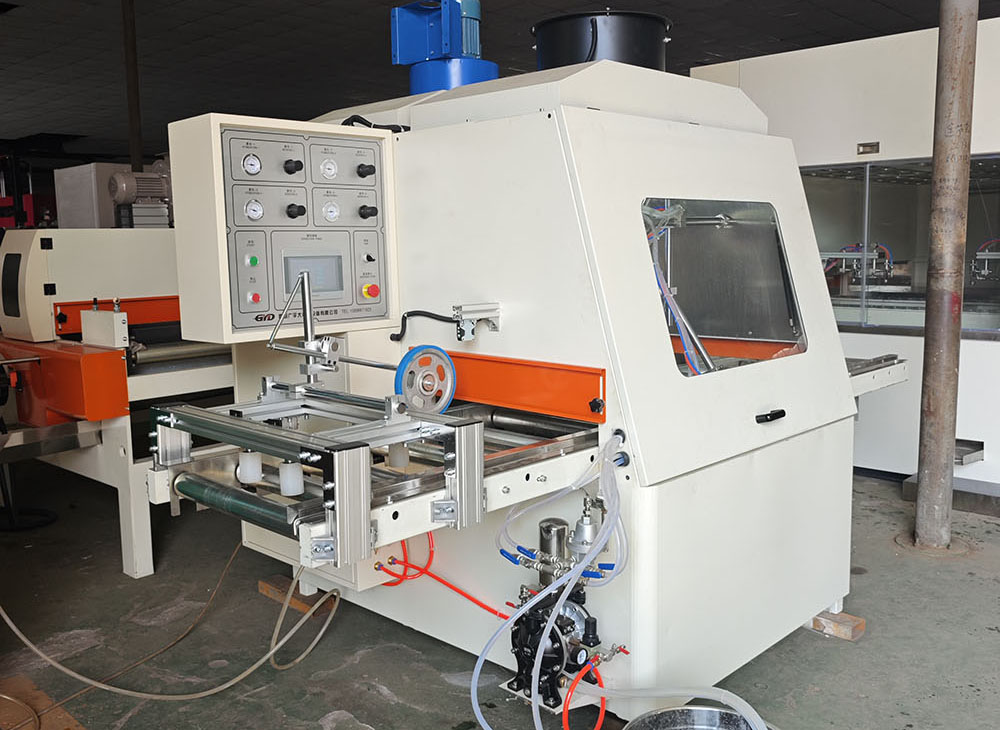
تقوم آلة رش التشكيل الأوتوماتيكية بتطبيق الطلاءات على قطع العمل المشكلة أو الخطية أثناء تحركها بشكل مستمر عبر منطقة رش يتم التحكم فيها. تنتقل قطعة العمل على ناقل أو سلسلة أو سكة حديدية أو نظام بكرة بينما تقوم مسدسات الرش بتطبيق الطلاء من المواضع الخاضعة للتحكم.
قد تقوم الآلة بتطبيق مادة تمهيدية أو مادة مانعة للتسرب أو صبغة أو طلاء أو طبقة علوية أو طبقة واقية شفافة. يتم التحكم في تنشيط البندقية، ونمط الرش، ومسافة البندقية، وإخراج السوائل، وسرعة الخط لتحقيق اللمسة النهائية المطلوبة.
النقطة الأساسية: توفر الأتمتة إمكانية التكرار فقط عندما يتم التحكم في القوالب الواردة ولزوجة الطلاء وإعداد البندقية وإمدادات الهواء والصيانة.
تستخدم آلات الرش الأوتوماتيكية على نطاق واسع من أجل:
- القوالب والديكورات المعمارية
- إطارات الأبواب والأغلفة
- قوالب الخزانات وملامح الحواف
- التفاف الأرضيات والشرائط الزخرفية
- قضبان الأثاث والمكونات المصبوبة
- قوالب لوحة الحائط
- الاسمنت الليفي والملامح المركبة
تكون أكثر فعالية عندما تكون عائلة المنتج قابلة للتكرار ويمكن تحديد اللمسة النهائية المطلوبة بوضوح.
كابينة الرش اليدوية عبارة عن مساحة عمل مغلقة وجيدة التهوية حيث يقوم المشغل بتطبيق الطلاء باستخدام مسدس رش محمول باليد. يتحكم المشغل في مسافة البندقية، وزاوية الرش، والتداخل، والسرعة، وتدفق الطلاء.
تلتقط الكابينة الرذاذ الزائد وتوجه الأبخرة والبقايا إلى نظام العادم. إنه يحمي منطقة العمل المحيطة ويساعد في إدارة المخاطر الصحية ومخاطر الحرائق.
النقطة الأساسية: إن حجرة الرش اليدوية ليست مجرد مروحة وغرفة. إنها بيئة سلامة ومراقبة العمليات التي يجب تصميمها وصيانتها وتشغيلها بشكل صحيح.
تُستخدم أكشاك الرش اليدوية بشكل شائع في:
- القوالب المخصصة
- فترات الإنتاج القصيرة
- تطوير النموذج الأولي
- الإصلاح واللمس
- ملامح زخرفية للغاية أو غير منتظمة
- طلبات الألوان الخاصة
- مكونات معمارية منخفضة الحجم
وهي مفيدة بشكل خاص عندما تكون المرونة أكثر أهمية من المخرجات القياسية ذات الحجم الكبير.
الفرق الأساسي هو من يتحكم في عملية الرش.
- في آلة الرش الأوتوماتيكية ، تتحكم الآلة في حركة البندقية، التنشيط، سرعة الخط، وتطبيق الطلاء المتكرر.
- في حجرة الرش اليدوية ، يتحكم المشغل في مسافة البندقية، وزاوية الرش، والتداخل، والسرعة، وتدفق الطلاء.
كلتا الطريقتين يمكن أن تنتج قوالب معمارية ممتازة. يعتمد الاختيار الأفضل على المظهر الجانبي والطلاء والحجم وحالة العمل ومتطلبات الجودة.
يتبع النظام التلقائي النموذجي هذا التدفق:
1. تحميل صب على الناقل.
2. اكتشف الجزء باستخدام جهاز استشعار أو مدخلات المشغل.
3. حدد وصفة الطلاء.
4. حرك القالب عبر منطقة الرش.
5. قم بتنشيط بنادق الرش فقط في حالة وجود جزء منها.
6. قم بتطبيق الطلاء بينما يتحرك القالب للأمام.
7. قم بالتقاط الرذاذ الزائد من خلال عادم الكابينة والمرشحات.
8. أرسل القالب المطلي إلى الوميض أو التجفيف أو المحطة التالية.
أهم المتغيرات هي مسافة البندقية، وزاوية الرش، ونمط المروحة، وإخراج السائل، وتذرية الهواء، وسرعة البندقية، وسرعة الخط، وعدد التمريرات.
تتبع العملية اليدوية النموذجية هذا التدفق:
1. ضع القالب على حامل أو قرص دوار أو دعامة عمل.
2. تحضير وتصفية الطلاء.
3. اضبط مسدس الرش للنمط المطلوب وإخراج السوائل.
4. قم بتطبيق الطلاء يدويًا ، مع الحفاظ على مسافة وتداخل البندقية بشكل ثابت.
5. قم بتدوير القالب أو تغيير موضعه للوصول إلى جميع الأسطح.
6. قم بالتقاط الرذاذ الزائد من خلال عادم الكابينة والمرشحات.
7. انقل القالب المطلي إلى الوميض أو التجفيف أو المحطة التالية.
تقنية المشغل لها تأثير كبير على التغطية وبناء الفيلم والمظهر.
غالبًا ما تشتمل القوالب المعمارية على هندسة معقدة. قد تحتوي على خرزات، ومزامير، وأخاديد، وحواف، ومنحنيات، وتجويفات عميقة.
تتلقى هذه الميزات طلاءًا مختلفًا عن الأسطح المسطحة. نمط الرش الذي يعمل بشكل جيد على لوح مسطح قد يترك بقعًا جافة في الأخاديد أو يتسبب في تراكم مفرط على الحواف المرتفعة.
تتعامل الأنظمة الأوتوماتيكية مع التغطية من خلال تكوين البندقية والتحكم في العمليات.
تتضمن تكوينات الأسلحة الشائعة ما يلي:
- مسدسات رش علوية للأسطح العلوية
- بنادق الرش الجانبية للأوجه العمودية
- بنادق بزاوية للحواف والحواف
- بنادق متأرجحة بعرض متغير
- محطات رش متعددة للطلاء التمهيدي والعازل والمعطف الخفيف
- تركيبات دوارة لمحات معقدة
بالنسبة لعائلات التشكيل المتكررة، يمكن للآلة الأوتوماتيكية تقديم تغطية متسقة للغاية. بالنسبة للقطاعات شديدة التعقيد أو المتغيرة، قد يتطلب الأمر بنادق أو تركيبات أو محطات رش إضافية.
تتعامل الأكشاك اليدوية مع التغطية من خلال مهارة المشغل.
يمكن للمشغل الماهر ضبط زاوية الرش والمسافة والتداخل في الوقت الفعلي. يمكن أن يكون هذا مفيدًا لملفات التعريف الزخرفية والعمل المخصص والدفعات الصغيرة.
ومع ذلك، يمكن أن يختلف التطبيق اليدوي بين المشغلين والورديات وأيام الإنتاج. فهو يتطلب معايير بصرية واضحة والتدريب والتفتيش.
رؤية الخبراء: بالنسبة للقوالب المعمارية المعقدة، فإن أفضل اختبار ليس لوحة عينة مسطحة. تحقق دائمًا من صحة العملية باستخدام أعمق الأخدود وأشد الحواف وأصعب ملف تعريف في مجموعة منتجاتك الفعلية.
بناء الفيلم هو سمك الطلاء المطبق على القالب. إنه يؤثر على المظهر والمتانة ووقت التجفيف والصنفرة النهائية.
في النظام الآلي، يتأثر بناء الفيلم بما يلي:
- سرعة الخط
- إخراج السوائل
- عدد مرات الرش
- مسافة البندقية
- زاوية الرش
- لزوجة الطلاء
في الكابينة اليدوية، يتأثر بناء الفيلم بما يلي:
- تقنية المشغل
- مسافة البندقية
- تداخل الرش
- عدد التمريرات
- لزوجة الطلاء
- إعداد البندقية
النهج الصحيح هو إنشاء نافذة عملية تم التحقق من صحتها : مجموعة من الإعدادات التي تنتج نتائج مقبولة باستمرار.
الرش الزائد هو مادة طلاء تفتقد قطعة العمل. فهو يزيد من استهلاك المواد، ويلوث المقصورة، ويزيد من تحميل المرشح، ويخلق المزيد من أعمال التنظيف.
في رش القوالب، يمكن أن يكون الرش الزائد ذا أهمية خاصة لأن الرش يجب أن يصل إلى الحواف والأخاديد والتجويفات.
يمكن للأنظمة الأوتوماتيكية تقليل الرش الزائد عن طريق استخدام أنماط رش ذات تركيز ضيق وتفعيل البنادق فقط في حالة وجود جزء منها. يمكن للأنظمة اليدوية تقليل الرش الزائد من خلال تقنية المشغل المنضبط، ولكن النتائج قد تختلف.
رؤية الخبراء: النظام الأقل تكلفة ليس دائمًا هو النظام الذي يتمتع بأقل سعر شراء. إن الآلة التي تهدر طلاءًا أقل، وتنتج عددًا أقل من الرفض، وتتطلب تنظيفًا أقل، قد توفر تكلفة إجمالية أقل للملكية.
غالبًا ما تُفضل الأنظمة الأوتوماتيكية للإنتاج المستمر لأن القوالب تتحرك عبر الخط دون توقف.
ومع ذلك، فإن سرعة الناقل المعلن عنها ليست نفس مخرجات الإنتاج المقبولة. يجب عليك أيضًا مراعاة ما يلي:
- وقت التحميل والتفريغ
- تحضير الطلاء
- تنظيف السلاح
- تغيرات اللون
- استبدال الفلتر
- وقت التجفيف أو المعالجة
- التفتيش وإعادة العمل
لا يمكن لمحطة الرش السريعة أن تعوض مرحلة المعالجة البطيئة أو التوقفات المتكررة للصيانة.
قد تتطلب الأكشاك اليدوية مزيدًا من الوقت لكل جزء لأنه يجب على المشغل طلاء كل سطح، وتدوير الأجزاء، والحفاظ على تقنية متسقة.
ومع ذلك، يمكن أن يكون الرش اليدوي أسرع بالنسبة للدفعات الصغيرة جدًا، أو الألوان المخصصة، أو المكونات المعمارية لمرة واحدة لأنه يتجنب الإعداد والبرمجة المكثفة.
المقارنة المفيدة ليست سرعة مسدس الرش وحدها. قارن بين الأجزاء النهائية المقبولة لكل نوبة عمل تحت نفس مزيج المنتج والطلاء ومعايير الجودة.
تعتبر الأنظمة الأوتوماتيكية فعالة للغاية بالنسبة لعائلات المنتجات المستقرة. يمكنهم تخزين وصفات للقوالب والطلاءات وسرعات الخطوط المختلفة.
قد يشمل التغيير ما يلي:
- ضبط أدلة الناقل
- تغيير مواقع السلاح
- اختيار وصفة جديدة
- ضبط مسافة البندقية أو زاوية الرش
- تغيير إعدادات لزوجة الطلاء
بالنسبة للمنتجات ذات الأشكال الهندسية المشابهة، يمكن أن يكون التغيير سريعًا. بالنسبة لملفات التعريف المختلفة جدًا، قد يتطلب الأمر مزيدًا من التعديل الميكانيكي.
الأكشاك اليدوية مرنة بشكل طبيعي. يمكن للمشغل التكيف مع الأشكال والألوان ومتطلبات الطلاء الجديدة دون إجراء تغييرات ميكانيكية واسعة النطاق.
وهذا يجعل الأكشاك اليدوية ذات قيمة لـ:
- أعمال معمارية مخصصة
- مشاريع الترميم
- إنتاج دفعة صغيرة
- تطوير النموذج الأولي
- تشطيبات خاصة
بالنسبة لمصنع ينتج العديد من القوالب الفريدة، قد يظل الرش اليدوي جزءًا مهمًا من العملية.
يمكن تطبيق كل من الأنظمة الأوتوماتيكية واليدوية:
- الاشعال والمعاطف النهائية ذات الأساس المائي
- الورنيش القائم على المذيبات
- الطلاءات القابلة للشفاء بالأشعة فوق البنفسجية
- البقع والزجاج
- السدادات
- معاطف شفافة واقية
كل طلاء له لزوجة مختلفة، وسلوك تجفيف، وكفاءة نقل، ومتطلبات تنظيف مختلفة.
غالبًا ما تتطلب الطلاءات ذات الأساس المائي التحكم في درجة الحرارة وتدفق الهواء أثناء التجفيف. وهي عمومًا أسهل في التنظيف، ولكن لا يزال يتعين التحقق من توافق المعدات.
قد تومض الطلاءات المعتمدة على المذيبات بشكل أسرع اعتمادًا على التركيبة. إنها تتطلب خراطيم وأختام ومضخات وإجراءات تنظيف قائمة على المذيبات متوافقة.
هام: 'المرتكز على الماء' لا يعني 'عدم الحاجة إلى تهوية'. وتشير إدارة السلامة والصحة المهنية إلى أن الحاجة إلى تهوية حجرة الرش تعتمد على وجود مواد كيميائية خطرة في الطلاء، وليس فقط ما إذا كان الطلاء يعتمد على الماء. [2299]
يمكن للتشطيب بالرش أن يطلق الضباب والأبخرة والبقايا. تنص إدارة السلامة والصحة المهنية على أن أكشاك الرش تخدم غرضين رئيسيين: حماية صحة العمال وتقليل مخاطر الحرائق والانفجارات. [2300]
حجرة الرش عبارة عن هيكل مزود بتهوية كهربائية يحيط أو يستوعب عملية الرش لحصر والحد من هروب الرش والبخار والبقايا وتوجيهها بأمان إلى نظام العادم. [2309]
تتطلب إدارة السلامة والصحة المهنية تهوية ميكانيكية في مناطق الرش لإزالة الأبخرة أو الضباب أو المساحيق القابلة للاشتعال إلى مكان آمن وحصر المخلفات القابلة للاحتراق والتحكم فيها. [1720]
يجب أن تظل التهوية قيد التشغيل أثناء الرش ولمدة كافية بعد ذلك لطرد الأبخرة الناتجة عن تجفيف المواد المطلية وبقايا مواد التشطيب. [1720]
تنص إدارة السلامة والصحة المهنية أيضًا على أن إجمالي حجم الهواء المنبعث من خلال حجرة الرش يجب أن يخفف بخار المذيب إلى 25 بالمائة على الأقل من الحد الأدنى للانفجار للمذيب الذي يتم رشه. [2297]
يجب أن تشتمل أنظمة الرش الأوتوماتيكية واليدوية على ما يلي:
- حجرة رش أو منطقة رش مغلقة مصممة بشكل صحيح
- تهوية العادم الميكانيكية
- إمداد الهواء بالمكياج
- برنامج صيانة الفلتر
- التأريض والترابط للتحكم الساكن
- التصنيف الكهربائي المناسب عند الاقتضاء
- ضوابط تخزين ومناولة الطلاء
- تدريب المشغلين
- أنظمة التوقف والتعشيق في حالات الطوارئ
- الفحص الدوري للخراطيم والمضخات والمسدسات والمرشحات
لا تتعامل مع التهوية باعتبارها ملحقًا اختياريًا. إنه نظام أساسي للسلامة والجودة.
- ملفات التشكيل الخاصة بك قابلة للتكرار.
- أنت بحاجة إلى إنتاج مستمر بكميات كبيرة.
- أنت تحتاج إلى لون متناسق وبنية فيلم.
- توافر العمالة أو تكلفة العمالة يشكل مصدر قلق.
- تريد تقليل اللمسات اليدوية وإعادة العمل.
- أنت تنتج قوالب مخصصة أو متغيرة للغاية.
- التعامل مع دفعات صغيرة أو ألوان خاصة.
- أنت بحاجة إلى أقصى قدر من المرونة للنماذج الأولية والإصلاحات.
- حجم إنتاجك لا يبرر الأتمتة.
- مهارة المشغل متاحة ومتسقة.
- أنت تنتج القوالب القياسية والمخصصة.
- أنت بحاجة إلى إنتاجية عالية للمنتجات القياسية ومرونة للطلبات الخاصة.
- تريد تقليل اللمسات اليدوية دون فقدان المرونة.
قد يستخدم الحل المختلط آلة رش أوتوماتيكية للإنتاج القياسي وحجرة رش يدوية للأعمال المخصصة واللمسات النهائية والدفعات الصغيرة.
قم بتوثيق ملفات التشكيل والأبعاد والمواد والطلاءات والمخرجات المستهدفة ومعايير الجودة.
قم بتضمين الصور الفوتوغرافية والرسومات والعينات المادية للملف الشخصي الأكثر صعوبة.
اختبر القالب الفعلي بالطلاء المقصود. سِجِلّ:
- مسافة البندقية
- زاوية الرش
- إخراج السوائل
- تفتيت الهواء
- هواء المروحة
- سرعة الخط
- عدد التمريرات
- سمك الفيلم
- نتيجة التجفيف
- المظهر البصري
لا تحكم على محطة الرش فقط. التحقق من صحة التسلسل الكامل:
الرش ← الوميض ← المعالجة ← الصنفرة إذا لزم الأمر ← الطبقة الثانية إذا لزم الأمر ← الفحص النهائي.
يجب أن يفهم المشغلون عمليات الفحص اليومية وإعداد الطلاء وتحميل الأجزاء وفحص الجودة. يجب أن يفهم الفنيون إعداد البندقية، والعناية بالفوهة، والمرشحات، والمضخات، وأدوات التحكم الكهربائية، وأنظمة السلامة.
إنشاء وصفات مكتوبة لكل عائلة منتج. قم بتضمين نوع الطلاء واللزوجة وإعدادات البندقية وسرعة الخط وظروف المعالجة ومعايير الفحص.
جدولة الصيانة للمرشحات والفوهات والمضخات والخراطيم والناقلات وأجهزة الاستشعار ومعدات التهوية.
الأسباب المحتملة:
- مسافة البندقية غير صحيحة
- زاوية رش خاطئة
- سرعة الخط الزائدة
- عدم كفاية التغطية المسلحة
- حركة القولبة أو الاهتزاز
- لزوجة الطلاء غير صحيحة
الحل: ابدأ بالملف الشخصي الأكثر صعوبة. اضبط متغيرًا واحدًا في كل مرة وسجل النتيجة.
الأسباب المحتملة:
- كثرة إخراج السوائل
- نمط المروحة غير صحيح
- البندقية بعيدة جدًا عن الجزء
- توقيت تفعيل السلاح سيء
- الفوهات البالية
- تقنية يدوية غير متناسقة
الحل: تحسين كفاءة النقل قبل زيادة سعة العادم. تعمل عملية الرش المضبوطة جيدًا على تقليل تلوث المقصورة وتكرار استبدال الفلتر.
الأسباب المحتملة:
- الإفراط في تفتيت الهواء
- توازن المذيبات غير صحيح
- المسدس بعيد جدًا عن قطعة العمل
- تدفق الهواء الزائد في المقصورة
- درجة حرارة الطلاء غير صحيحة
الحل: قم بمراجعة البيانات الفنية للطلاء والتحقق من صحة مسافة الرش وإعدادات الهواء وبيئة المقصورة.
الأسباب المحتملة:
- بناء الفيلم المفرط
- سرعة الخط بطيئة
- لزوجة الطلاء غير صحيحة
- عدم كفاية وقت الوميض
- تداخل السلاح ضعيف
الحل: تقليل بناء الفيلم أو ضبط سرعة الخط وظروف الفلاش. تأكد من أن الطلاء يقع ضمن نطاق التطبيق الموصى به.
الأسباب المحتملة:
- خلط طلاء غير متناسق
- التغيرات في اللزوجة
- إعدادات بندقية مختلفة
- لون الركيزة غير متناسق
- عدم كفاية التنظيف بين تغيرات اللون
الحل: توحيد معايير الخلط، وفحوصات اللزوجة، ووصفات الأسلحة، وإجراءات التنظيف.
- فحص بنادق الرش والفوهات.
- فحص خراطيم السوائل ووصلاتها.
- التأكد من محاذاة الناقل للأنظمة الأوتوماتيكية.
- التحقق من تدفق هواء المقصورة وحالة الفلتر.
- تنظيف أطراف البندقية طبقاً لتعليمات الشركة المصنعة للطلاء.
- فحص توقف الطوارئ وأقفال السلامة.
- التحقق من شد الحزام وتتبع الناقل.
- فحص حركة حاملة السلاح للأنظمة الأوتوماتيكية.
- تنظيف المرشحات أو استبدالها حسب الحاجة.
- التحقق من أداء المضخة وتوصيل السوائل.
- مراجعة استهلاك الطلاء ومعدلات الرفض.
- فحص مراوح وقنوات التهوية.
- فحص التوصيلات الكهربائية ولوحات التحكم.
- مراجعة إنذارات PLC وسجل الأخطاء.
- معايرة أجهزة الاستشعار والتحقق من أجهزة السلامة.
- تدقيق الوصفات مقابل نتائج الإنتاج الفعلية.
قامت GYDFinishing بتصنيع معدات تشطيب الأسطح منذ عام 2007 وتوفر حلولاً للخشب والزجاج والأسمنت الليفي والمواد الأخرى. وتشمل خبرتها معدات الطلاء الأوتوماتيكية للأبواب الخشبية والأثاث وأبواب الخزانات والأرضيات.
بالنسبة للمشتري الذي يقارن بين آلة الرش الأوتوماتيكية وحجرة الرش اليدوية ، فإن مناقشة المورد الأكثر فائدة لا تتعلق فقط بنوع الآلة. وينبغي التركيز على:
- رسومات القولبة الدقيقة والعينات المادية
- نوع الطلاء وسمك الفيلم المستهدف
- مخرجات الإنتاج المطلوبة
- مساحة المصنع والمرافق المتاحة
- طريقة المعالجة ومدة التجفيف
- تردد تغيير اللون
- مستوى مهارة المشغل
- استراتيجية الصيانة وقطع الغيار
- التكلفة الإجمالية للملكية
يجب أن يكون المورد الموثوق به على استعداد لاختبار القوالب الفعلية ونظام الطلاء الخاص بالعميل، وتوثيق النتائج، وشرح القيود بالإضافة إلى الفوائد.
تتحكم الآلة الأوتوماتيكية في حركة البندقية وتنشيطها وسرعة الخط. تعتمد حجرة الرش اليدوية على عامل للتحكم في مسافة البندقية، وزاوية الرش، والتداخل، وسرعة التطبيق.
ذلك يعتمد على مزيج المنتج. غالبًا ما تتناسب القوالب المتكررة ذات الحجم الكبير مع آلة الرش الأوتوماتيكية. قد تستفيد القوالب المخصصة أو ذات الحجم المنخفض أو المتغيرة للغاية من حجرة الرش اليدوية.
نعم، بشرط أن تكون المعدات والمضخة والخراطيم والفوهات ونظام التجفيف متوافقة مع الطلاء. لا تزال الطلاءات ذات الأساس المائي تتطلب تهوية مناسبة عند وجود مواد كيميائية خطرة. [2299]
لا ينتج أي نظام تلقائيًا رذاذًا زائدًا أقل. يعتمد الرش الزائد على مسافة البندقية، ونمط المروحة، وإخراج السوائل، وتداخل الرش، وتنشيط البندقية، وهندسة المظهر الجانبي. ويجب التحقق من صحة كلا النظامين باستخدام أجزاء الإنتاج الفعلية.
قارن بين الأجزاء النهائية المقبولة لكل نوبة عمل، وليس سرعة الناقل أو سرعة مسدس الرش وحدهما. تشمل التحميل، وتغييرات الطلاء، والتنظيف، والمعالجة، والفحص، وإعادة العمل، ووقت التوقف عن العمل.
نعم. تستخدم العديد من الشركات المصنعة آلة رش أوتوماتيكية للإنتاج القياسي وكابينة رش يدوية للأعمال المخصصة واللمسات النهائية والدفعات الصغيرة.
إذا كنت تقرر بين آلة رش التشكيل الأوتوماتيكية وكابينة الرش اليدوية للقوالب المعمارية، فابدأ بتجربة التشطيب الخاصة بالقولبة بدلاً من عرض أسعار المعدات العامة.
أرسل GYDF للانتهاء من رسومات القوالب ومواصفات الطلاء والمخرجات المستهدفة وتخطيط المصنع. يجب أن يحدد التقييم العملي تكوين الرش المناسب وسرعة الخط وطريقة المعالجة وتخطيط الخط الإجمالي لعائلة منتجك.
- بعد المقدمة: صورة سريعة بتقنية الذكاء الاصطناعي: *مقارنة صناعية جنبًا إلى جنب بين آلة رش التشكيل الجانبي الأوتوماتيكية وكابينة الرش اليدوية التي تغطي قوالب الخشب المعماري، ومصنع حديث نظيف، وتصوير فوتوغرافي واقعي، وزاوية واسعة.*
- في قسم 'كيف يعمل كل نظام': موجه صورة AI: *رسم توضيحي فني مقصوص يقارن بين آلة رش ناقلة أوتوماتيكية وحجرة رش يدوية مع المشغل، رسم توضيحي هندسي نظيف.*
- في قسم 'التحكم في التغطية': موجه صورة AI: *رسم توضيحي فني عن قرب لتغطية مسدس الرش على قالب خشبي معماري مع الأخاديد والخرز والحواف، بدون نص.*
- في قسم 'التهوية': موجه صورة AI: *توضيح فني لتدفق هواء حجرة الرش، وهواء السحب، وقناة العادم، والمرشحات، والقوالب الخشبية التي تتحرك عبر المقصورة.*
- في قسم 'خريطة طريق التحقق': موجه صورة AI: *رسم توضيحي للمصنع بنمط مخطط انسيابي يوضح تحميل القالب، وتطبيق الرش، والوميض، والمعالجة، والفحص، والتعبئة.*
- OSHA، *29 CFR 1910.107 - التشطيب بالرش باستخدام مواد قابلة للاشتعال وقابلة للاشتعال*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- إدارة السلامة والصحة المهنية، *29 CFR 1910.94 - التهوية*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- إدارة السلامة والصحة المهنية، *عمليات الرش - نظرة عامة*: [https://www.osha.gov/spray-operations ]
- إدارة السلامة والصحة المهنية، *عمليات الرش - التحكم في المخاطر*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- إدارة السلامة والصحة المهنية، *كشك رش الطلاء التوضيحي ومناطق الرش*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA، *متطلبات حجرة الرش عند رش الطلاءات ذات الأساس المائي*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- خلفية شركة GYDFinishing المقدمة من العميل.


