
Aufrufe: 278 Autor: 广宇大 Veröffentlichungszeit: 03.11.2026 Herkunft: Website


Inhaltsmenü
● Was ist eine automatische Profilspritzmaschine?
>> Definition und Kernfunktion
● Was ist eine manuelle Spritzkabine?
>> Definition und Kernfunktion
● Automatische Spritzmaschine vs. manuelle Spritzkabine
>> So funktioniert eine automatische Profilspritzmaschine
>> So funktioniert eine manuelle Spritzkabine
● Abdeckungskontrolle für architektonische Formteile
>> Warum architektonische Formteile schwierig sind
>> Wie automatische Systeme mit der Abdeckung umgehen
>> Wie manuelle Kabinen mit der Abdeckung umgehen
● Filmaufbau, Overspray und Übertragungseffizienz
>> Overspray und Materialverbrauch
● Produktionsgeschwindigkeit und Arbeitsaufwand
>> Automatische Systemgeschwindigkeit
>> Manuelle Kabinengeschwindigkeit
>> Automatische Systemflexibilität
>> Manuelle Kabinenflexibilität
● Beschichtungsarten und Prozesskompatibilität
>> Beschichtungen auf Wasser- und Lösungsmittelbasis
● Belüftung, Sicherheit und Brandschutz
>> Warum Spritzkabinen unverzichtbar sind
>> Praktische Sicherheitskontrollen
● Ein praktischer Auswahlrahmen
>> Wählen Sie eine automatische Profilspritzmaschine, wenn:
>> Wählen Sie eine manuelle Spritzkabine, wenn:
>> Erwägen Sie einen hybriden Ansatz, wenn:
● Eine praktische Validierungs-Roadmap
>> Schritt 1: Definieren Sie die Produktfamilie
>> Schritt 2: Führen Sie einen Beschichtungsversuch durch
>> Schritt 3: Validieren Sie die komplette Zeile
>> Schritt 4: Bediener und Techniker schulen
>> Schritt 5: Rezepte und Wartung standardisieren
● Häufige Probleme und Expertenlösungen
>> Ungleichmäßige Beschichtung auf Formteilen
>> Overspray und Filterbeladung
>> Trockenspray oder Orangenschale
>> Farbabweichungen zwischen den Chargen
● Wie GYDFinishing die Formbearbeitung angeht
>> Welches System eignet sich besser für architektonische Zierleisten?
>> Können mit beiden Systemen wasserbasierte Beschichtungen aufgetragen werden?
>> Welches System erzeugt weniger Overspray?
>> Wie soll ich die Produktionsgeschwindigkeit vergleichen?
>> Kann eine Fabrik beide Systeme nutzen?
Die Wahl zwischen einer automatischen Profilspritzmaschine und einer manuellen Spritzkabine für architektonische Formteile hängt vom Produktionsvolumen, der Profilkomplexität, den Beschichtungsanforderungen, der Verfügbarkeit von Arbeitskräften und dem Grad der Oberflächenkonsistenz ab, den Ihre Kunden erwarten. Ein automatisches System legt Wert auf eine wiederholbare, kontinuierliche Beschichtung. Eine manuelle Kabine legt Wert auf Flexibilität, geringere Anfangskomplexität und Bedienerkontrolle.
Aus Sicht eines Geräteherstellers sollte die Entscheidung nicht allein auf dem Maschinenpreis basieren. Bei Zierleisten, Türverkleidungen, Sockelleisten, Kronenprofilen und Zierleisten sind die Vollständigkeit der Abdeckung, die Kontrolle der Filmbildung, die Reduzierung des Oversprays, die Umrüstzeit und die akzeptierten Fertigteile pro Schicht die entscheidenden Faktoren.
Dieser Leitfaden vergleicht beide Methoden aus praktischer Produktionssicht. Es erklärt, wie die einzelnen Funktionen funktionieren, wo sie am besten funktionieren und wie Sie die richtige Lösung für Ihre tatsächlichen architektonischen Formteile validieren.
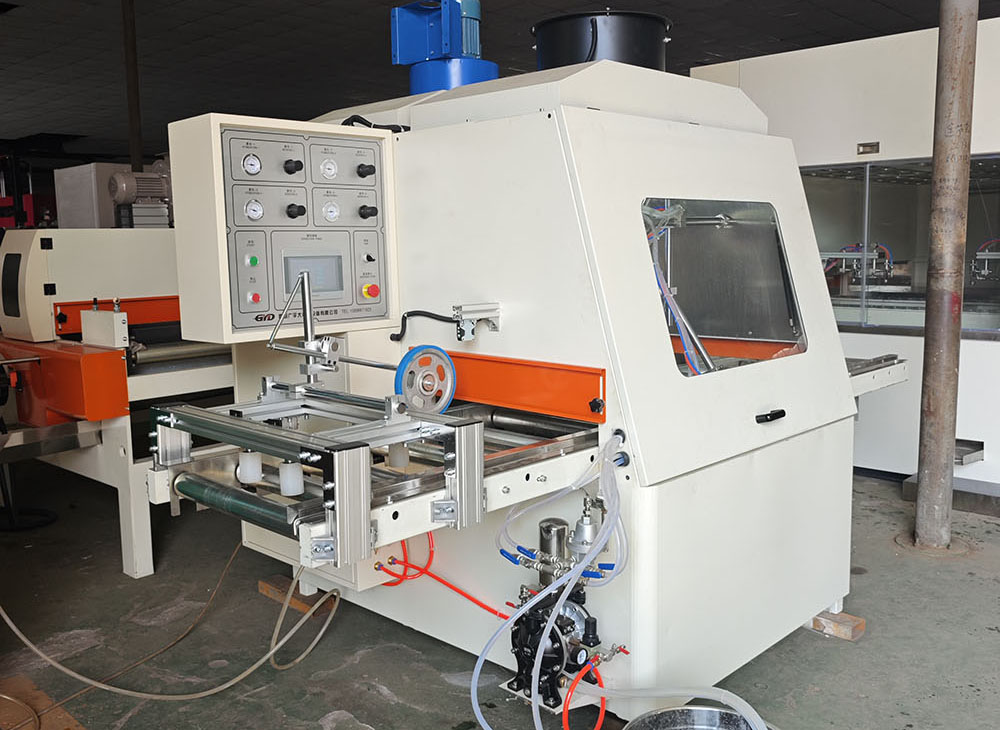
Eine automatische Profilsprühmaschine trägt Beschichtungen auf geformte oder lineare Werkstücke auf, während diese sich kontinuierlich durch eine kontrollierte Sprühzone bewegen. Das Werkstück bewegt sich auf einem Förderband, einer Kette, einer Schiene oder einem Rollensystem, während Spritzpistolen die Beschichtung aus kontrollierten Positionen auftragen.
Die Maschine kann Grundierung, Versiegelung, Beize, Lack, Decklack oder eine schützende Klarlackschicht auftragen. Pistolenaktivierung, Sprühmuster, Pistolenabstand, Flüssigkeitsausstoß und Liniengeschwindigkeit werden gesteuert, um das gewünschte Finish zu erzielen.
Kernpunkt: Die Automatisierung bietet nur dann Wiederholbarkeit, wenn die eingehenden Formteile, die Beschichtungsviskosität, die Pistoleneinstellung, die Luftzufuhr und die Wartung kontrolliert werden.
Automatische Profilspritzmaschinen werden häufig eingesetzt für:
- Architekturleisten und Zierleisten
- Türrahmen und -verkleidungen
- Schrankleisten und Kantenprofile
- Fußbodensockel und Zierleisten
- Möbelschienen und Formteile
- Wandpaneelleisten
- Faserzement- und Verbundprofile
Sie sind am effektivsten, wenn die Produktfamilie wiederholbar ist und das erforderliche Finish klar definiert werden kann.
Eine manuelle Spritzkabine ist ein geschlossener, belüfteter Arbeitsbereich, in dem ein Bediener mit einer Handspritzpistole eine Beschichtung aufträgt. Der Bediener steuert den Pistolenabstand, den Sprühwinkel, die Überlappung, die Geschwindigkeit und den Beschichtungsfluss.
Die Kabine fängt Overspray auf und leitet Dämpfe und Rückstände zu einem Absaugsystem. Es schützt den umliegenden Arbeitsbereich und hilft bei der Bewältigung von Gesundheits- und Brandrisiken.
Kernpunkt: Eine manuelle Spritzkabine ist nicht nur ein Ventilator und ein Raum. Es handelt sich um eine Sicherheits- und Prozesskontrollumgebung, die ordnungsgemäß konzipiert, gewartet und betrieben werden muss.
Manuelle Spritzkabinen werden häufig verwendet für:
- Maßgeschneiderte Formteile
- Kleine Produktionsläufe
- Prototypenentwicklung
- Reparatur und Ausbesserung
- Hochdekorative oder unregelmäßige Profile
- Sonderfarbenbestellungen
- Architekturkomponenten mit geringem Volumen
Sie sind besonders nützlich, wenn Flexibilität wichtiger ist als die standardisierte Ausgabe großer Mengen.
Der grundlegende Unterschied besteht darin, wer den Sprühvorgang steuert.
- In einer automatischen Profilspritzmaschine steuert die Maschine die Pistolenbewegung, die Aktivierung, die Liniengeschwindigkeit und den wiederholbaren Beschichtungsauftrag.
- In einer manuellen Spritzkabine steuert der Bediener den Pistolenabstand, den Spritzwinkel, die Überlappung, die Geschwindigkeit und den Beschichtungsfluss.
Mit beiden Methoden können hervorragende architektonische Formteile hergestellt werden. Die bessere Wahl hängt vom Profil, der Beschichtung, dem Volumen, der Arbeitssituation und den Qualitätsanforderungen ab.
Ein typisches automatisches System folgt diesem Ablauf:
1. Laden Sie das Formteil auf das Förderband.
2. Erkennen Sie das Teil mithilfe eines Sensors oder einer Bedienereingabe.
3. Wählen Sie das Beschichtungsrezept aus.
4. Bewegen Sie das Formteil durch die Sprühzone.
5. Aktivieren Sie die Spritzpistolen nur, wenn ein Teil vorhanden ist.
6. Tragen Sie die Beschichtung auf , während sich das Formteil vorwärts bewegt.
7. Fangen Sie Overspray durch die Kabinenabsaugung und die Filter auf.
8. Schicken Sie das beschichtete Formteil zum Ablüften, Trocknen oder zur nächsten Station.
Die wichtigsten Variablen sind Pistolenabstand, Sprühwinkel, Fächermuster, Flüssigkeitsausstoß, Zerstäuberluft, Pistolengeschwindigkeit, Liniengeschwindigkeit und Anzahl der Durchgänge.
Ein typischer manueller Prozess folgt diesem Ablauf:
1. Stellen Sie die Leiste auf ein Gestell, einen Drehteller oder eine Arbeitsunterlage.
2. Bereiten Sie die Beschichtung vor und belasten Sie sie.
3. Stellen Sie die Spritzpistole auf das gewünschte Muster und die erforderliche Flüssigkeitsmenge ein.
4. Tragen Sie die Beschichtung manuell auf und achten Sie dabei auf einen gleichmäßigen Pistolenabstand und eine gleichmäßige Überlappung.
5. Drehen Sie die Leiste oder positionieren Sie sie neu, um alle Oberflächen zu erreichen.
6. Fangen Sie Overspray durch die Kabinenabsaugung und die Filter auf.
7. Bewegen Sie das beschichtete Formteil zum Ablüften, Trocknen oder zur nächsten Station.
Die Technik des Bedieners hat großen Einfluss auf Abdeckung, Filmaufbau und Aussehen.
Architekturformteile weisen häufig eine komplexe Geometrie auf. Sie können Sicken, Rillen, Rillen, Fasen, Kurven und tiefe Aussparungen aufweisen.
Diese Merkmale werden anders beschichtet als flache Oberflächen. Ein Sprühmuster, das auf einem flachen Brett gut funktioniert, kann trockene Stellen in den Rillen hinterlassen oder zu übermäßigem Aufbau an erhöhten Kanten führen.
Automatische Systeme übernehmen die Abdeckung durch Pistolenkonfiguration und Prozesssteuerung.
Zu den gängigen Waffenkonfigurationen gehören:
- Top-Spritzpistolen für obere Flächen
- Seitenspritzpistolen für vertikale Flächen
- Winkelpistolen für Fasen und Fasen
- Oszillierende Pistolen für variable Breiten
- Mehrere Sprühstationen für Grundierung, Versiegelung und Decklack
- Drehvorrichtungen für komplexe Profile
Bei wiederholbaren Formteilfamilien kann eine automatische Maschine eine sehr gleichmäßige Abdeckung liefern. Bei hochkomplexen oder variablen Profilen sind möglicherweise zusätzliche Pistolen, Vorrichtungen oder Sprühstationen erforderlich.
Manuelle Kabinen übernehmen die Abdeckung durch die Fähigkeiten des Bedieners.
Ein erfahrener Bediener kann Sprühwinkel, Abstand und Überlappung in Echtzeit anpassen. Dies kann bei dekorativen Profilen, Sonderanfertigungen und Kleinserien von Nutzen sein.
Die manuelle Anwendung kann jedoch je nach Bediener, Schicht und Produktionstag variieren. Es erfordert klare visuelle Standards, Schulung und Inspektion.
Expertenmeinung: Für komplexe architektonische Formteile ist ein flaches Musterbrett nicht der beste Test. Validieren Sie den Prozess immer mit der tiefsten Nut, der schärfsten Kante und dem schwierigsten Profil in Ihrer tatsächlichen Produktpalette.
Unter Filmaufbau versteht man die Dicke der auf das Formteil aufgetragenen Beschichtung. Es beeinflusst das Aussehen, die Haltbarkeit, die Trocknungszeit und den anschließenden Schleifvorgang.
In einem automatischen System wird der Filmaufbau beeinflusst durch:
- Liniengeschwindigkeit
- Flüssigkeitsausstoß
- Anzahl der Sprühdurchgänge
- Waffenentfernung
- Sprühwinkel
- Viskosität der Beschichtung
In einer manuellen Kabine wird der Filmaufbau beeinflusst durch:
- Bedienertechnik
- Waffenentfernung
- Überlappung sprühen
- Anzahl der Durchgänge
- Viskosität der Beschichtung
- Waffenaufbau
Der richtige Ansatz besteht darin, ein einzurichten validiertes Prozessfenster : eine Reihe von Einstellungen, die durchweg zu akzeptablen Ergebnissen führen.
Overspray ist Beschichtungsstoff, der das Werkstück verfehlt. Es erhöht den Materialverbrauch, verunreinigt die Kabine, erhöht die Filterbeladung und verursacht mehr Reinigungsaufwand.
Beim Formspritzen kann Overspray von besonderer Bedeutung sein, da der Spray Kanten, Rillen und Vertiefungen erreichen muss.
Automatische Systeme können Overspray reduzieren, indem sie eng fokussierte Sprühmuster verwenden und Pistolen nur dann aktivieren, wenn ein Teil vorhanden ist. Manuelle Systeme können Overspray durch disziplinierte Bedienertechnik reduzieren, die Ergebnisse können jedoch variieren.
Expertenwissen: Das kostengünstigste System ist nicht immer das mit dem niedrigsten Anschaffungspreis. Eine Maschine, die weniger Beschichtung verschwendet, weniger Ausschuss produziert und weniger Reinigung erfordert, kann zu niedrigeren Gesamtbetriebskosten führen.
Für die kontinuierliche Produktion werden häufig automatische Systeme bevorzugt, da sich die Formteile ohne Unterbrechung durch die Linie bewegen.
Die angegebene Fördergeschwindigkeit entspricht jedoch nicht der akzeptierten Produktionsleistung. Sie müssen außerdem Folgendes berücksichtigen:
- Be- und Entladezeit
- Beschichtungsvorbereitung
- Waffenreinigung
- Farbveränderungen
- Filterwechsel
- Trocknungs- oder Aushärtezeit
- Inspektion und Nacharbeit
Eine schnelle Sprühstation kann eine langsame Aushärtephase oder häufige Wartungsstopps nicht ausgleichen.
Manuelle Kabinen benötigen möglicherweise mehr Zeit pro Teil, da der Bediener jede Oberfläche beschichten, Teile drehen und eine einheitliche Technik beibehalten muss.
Bei sehr kleinen Chargen, kundenspezifischen Farben oder einmaligen Architekturbauteilen kann das manuelle Sprühen jedoch schneller sein, da umfangreiche Einrichtungs- und Programmierarbeiten vermieden werden.
Der nützliche Vergleich ist nicht nur die Geschwindigkeit der Spritzpistole. Vergleichen Sie akzeptierte Fertigteile pro Schicht mit demselben Produktmix, derselben Beschichtung und demselben Qualitätsstandard.
Automatische Systeme sind für stabile Produktfamilien sehr effektiv. Sie können Rezepte für verschiedene Formteile, Beschichtungen und Liniengeschwindigkeiten speichern.
Die Umstellung kann Folgendes umfassen:
- Anpassen der Förderbandführungen
- Waffenpositionen ändern
- Auswählen eines neuen Rezepts
- Pistolenabstand oder Sprühwinkel anpassen
- Ändern der Viskositätseinstellungen der Beschichtung
Bei Produkten mit ähnlicher Geometrie kann die Umstellung schnell erfolgen. Bei sehr unterschiedlichen Profilen kann eine stärkere mechanische Anpassung erforderlich sein.
Manuelle Kabinen sind von Natur aus flexibel. Der Bediener kann sich ohne aufwändige mechanische Umrüstung auf neue Profile, Farben und Beschichtungsanforderungen einstellen.
Dies macht manuelle Kabinen wertvoll für:
- Maßgeschneiderte Architekturarbeiten
- Restaurierungsprojekte
- Kleinserienfertigung
- Prototypenentwicklung
- Sonderausführungen
Für eine Fabrik, die viele einzigartige Formteile herstellt, kann das manuelle Spritzen ein wichtiger Teil des Prozesses bleiben.
Es können sowohl automatische als auch manuelle Systeme angewendet werden:
- Grundierungen und Decklacke auf Wasserbasis
- Lösemittelhaltige Lacke
- UV-härtende Beschichtungen
- Beizen und Glasuren
- Versiegelungen
- Schützende Klarlacke
Jede Beschichtung hat unterschiedliche Viskosität, Trocknungsverhalten, Übertragungseffizienz und Reinigungsanforderungen.
Wasserbasierte Beschichtungen erfordern beim Trocknen häufig eine kontrollierte Temperatur und einen kontrollierten Luftstrom. Sie lassen sich im Allgemeinen leichter reinigen, die Kompatibilität der Geräte muss jedoch noch überprüft werden.
Je nach Rezeptur können lösungsmittelbasierte Beschichtungen schneller ablüften. Sie erfordern kompatible Schläuche, Dichtungen, Pumpen und lösungsmittelbasierte Reinigungsverfahren.
Wichtig: „Wasserbasiert“ bedeutet nicht „keine Belüftung erforderlich“. OSHA weist darauf hin, dass die Notwendigkeit einer Belüftung der Spritzkabine vom Vorhandensein gefährlicher Chemikalien in der Beschichtung abhängt und nicht nur davon, ob die Beschichtung wasserbasiert ist. [2299]
Bei der Spritzlackierung können Nebel, Dämpfe und Rückstände freigesetzt werden. OSHA gibt an, dass Spritzkabinen zwei Hauptzwecken dienen: dem Schutz der Gesundheit der Arbeitnehmer und der Verringerung der Brand- und Explosionsgefahr. [2300]
Eine Spritzkabine ist eine elektrisch belüftete Struktur, die einen Spritzvorgang umschließt oder beherbergt, um das Entweichen von Spritzmitteln, Dämpfen und Rückständen einzudämmen und zu begrenzen und sie sicher zu einem Absaugsystem zu leiten. [2309]
OSHA verlangt eine mechanische Belüftung in Sprühbereichen, um brennbare Dämpfe, Nebel oder Pulver an einen sicheren Ort zu entfernen und brennbare Rückstände einzudämmen und zu kontrollieren. [1720]
Die Belüftung muss während des Sprühens und für eine ausreichende Zeit danach in Betrieb bleiben, um Dämpfe von trocknenden beschichteten Gegenständen und Rückstände von Veredelungsmaterial abzusaugen. [1720]
OSHA gibt außerdem an, dass das gesamte Luftvolumen, das durch eine Spritzkabine abgesaugt wird, den Lösungsmitteldampf auf mindestens 25 Prozent der unteren Explosionsgrenze des versprühten Lösungsmittels verdünnen sollte. [2297]
Sowohl automatische als auch manuelle Sprühsysteme sollten Folgendes umfassen:
- Ordnungsgemäß gestaltete Spritzkabine oder geschlossener Spritzbereich
- Mechanische Absaugung
- Frischluftzufuhr
- Filterwartungsprogramm
- Erdung und Potentialausgleich zur statischen Kontrolle
- Entsprechende elektrische Klassifizierung, sofern erforderlich
- Kontrollen zur Lagerung und Handhabung von Beschichtungen
- Bedienerschulung
- Notstopp- und Verriegelungssysteme
- Regelmäßige Inspektion von Schläuchen, Pumpen, Pistolen und Filtern
Behandeln Sie die Belüftung nicht als optionales Zubehör. Es handelt sich um ein zentrales Sicherheits- und Qualitätssystem.
- Ihre Formprofile sind wiederholbar.
- Sie benötigen eine kontinuierliche Großserienproduktion.
- Sie benötigen einen konsistenten Farb- und Filmaufbau.
- Die Verfügbarkeit von Arbeitskräften oder die Arbeitskosten sind besorgniserregend.
- Sie möchten manuelle Ausbesserungen und Nacharbeiten reduzieren.
- Sie fertigen individuelle oder hochvariable Formteile.
- Du bearbeitest Kleinserien oder Sonderfarben.
- Sie benötigen maximale Flexibilität für Prototypen und Reparaturen.
- Ihr Produktionsvolumen rechtfertigt keine Automatisierung.
- Die Fähigkeiten des Bedieners sind verfügbar und konsistent.
- Sie produzieren sowohl Standard- als auch kundenspezifische Formteile.
- Sie benötigen einen hohen Durchsatz für Standardprodukte und Flexibilität für Sonderbestellungen.
- Sie möchten die manuelle Nacharbeit reduzieren, ohne an Flexibilität einzubüßen.
Eine Hybridlösung kann eine automatische Profilspritzmaschine für die Standardproduktion und eine manuelle Spritzkabine für kundenspezifische Arbeiten, Ausbesserungen und kleine Chargen verwenden.
Dokumentieren Sie die Formprofile, Abmessungen, Materialien, Beschichtungen, Zielleistung und Qualitätsstandard.
Fügen Sie Fotos, Zeichnungen und physische Proben des schwierigsten Profils bei.
Testen Sie das tatsächliche Formteil mit der vorgesehenen Beschichtung. Aufzeichnen:
- Waffenentfernung
- Sprühwinkel
- Flüssigkeitsausstoß
- Luft zerstäuben
- Ventilatorluft
- Liniengeschwindigkeit
- Anzahl der Durchgänge
- Filmdicke
- Trocknungsergebnis
- Visuelles Erscheinungsbild
Beurteilen Sie nicht nur die Sprühstation. Validieren Sie die vollständige Sequenz:
Aufsprühen → Ablüften → Aushärten → ggf. Schleifen → ggf. zweiter Anstrich → Endkontrolle.
Bediener sollten mit täglichen Kontrollen, Beschichtungsvorbereitung, Teilebeladung und Qualitätsprüfung vertraut sein. Techniker sollten sich mit der Einstellung der Pistole, der Düsenpflege, Filtern, Pumpen, elektrischen Steuerungen und Sicherheitssystemen auskennen.
Erstellen Sie schriftliche Rezepte für jede Produktfamilie. Berücksichtigen Sie Beschichtungstyp, Viskosität, Pistoleneinstellungen, Liniengeschwindigkeit, Aushärtungsbedingungen und Prüfkriterien.
Planen Sie die Wartung von Filtern, Düsen, Pumpen, Schläuchen, Förderbändern, Sensoren und Lüftungsgeräten.
Mögliche Ursachen:
- Falscher Waffenabstand
- Falscher Sprühwinkel
- Zu hohe Liniengeschwindigkeit
- Unzureichende Waffenabdeckung
- Formbewegung oder Vibration
- Falsche Beschichtungsviskosität
Lösung: Beginnen Sie mit dem schwierigsten Profil. Passen Sie jeweils eine Variable an und notieren Sie das Ergebnis.
Mögliche Ursachen:
- Übermäßiger Flüssigkeitsausstoß
- Falsches Lüftermuster
- Waffe zu weit vom Teil entfernt
- Schlechter Zeitpunkt der Waffenaktivierung
- Abgenutzte Düsen
- Inkonsistente manuelle Technik
Lösung: Optimieren Sie die Übertragungseffizienz, bevor Sie die Absaugleistung erhöhen. Ein gut abgestimmter Sprühprozess reduziert die Verschmutzung der Kabine und die Häufigkeit des Filterwechsels.
Mögliche Ursachen:
- Zu viel Zerstäuberluft
- Falsches Lösungsmittelgleichgewicht
- Pistole zu weit vom Werkstück entfernt
- Übermäßiger Luftstrom in der Kabine
- Falsche Beschichtungstemperatur
Lösung: Überprüfen Sie die technischen Daten der Beschichtung und validieren Sie den Sprühabstand, die Lufteinstellungen und die Kabinenumgebung.
Mögliche Ursachen:
- Übermäßiger Filmaufbau
- Langsame Liniengeschwindigkeit
- Falsche Beschichtungsviskosität
- Unzureichende Ablüftzeit
- Schlechte Waffenüberlappung
Lösung: Filmaufbau reduzieren oder Anlagengeschwindigkeit und Ablüftbedingungen anpassen. Stellen Sie sicher, dass die Beschichtung innerhalb des empfohlenen Anwendungsbereichs liegt.
Mögliche Ursachen:
- Inkonsistente Beschichtungsmischung
- Änderungen der Viskosität
- Verschiedene Waffeneinstellungen
- Inkonsistente Untergrundfarbe
- Unzureichende Reinigung zwischen Farbwechseln
Lösung: Standardisieren Sie Mischen, Viskositätsprüfungen, Pistolenrezepte und Reinigungsverfahren.
- Spritzpistolen und Düsen prüfen.
- Materialschläuche und Anschlüsse prüfen.
- Bestätigen Sie die Ausrichtung des Förderers für automatische Systeme.
- Überprüfen Sie den Luftstrom und den Filterzustand in der Kabine.
- Pistolenspitzen gemäß den Anweisungen des Beschichtungsherstellers reinigen.
- Überprüfen Sie Notstopps und Sicherheitsverriegelungen.
- Überprüfen Sie die Bandspannung und die Spurführung des Förderers.
- Überprüfen Sie die Bewegung der Waffenlafette bei automatischen Systemen.
- Reinigen oder ersetzen Sie die Filter nach Bedarf.
- Pumpenleistung und Flüssigkeitsförderung prüfen.
- Überprüfen Sie den Beschichtungsverbrauch und die Ausschussraten.
- Überprüfen Sie die Lüftungsventilatoren und -kanäle.
- Überprüfen Sie die elektrischen Anschlüsse und Bedienfelder.
- Überprüfen Sie die SPS-Alarme und den Fehlerverlauf.
- Kalibrieren Sie Sensoren und überprüfen Sie Sicherheitsvorrichtungen.
- Vergleichen Sie Rezepte mit den tatsächlichen Produktionsergebnissen.
GYDFinishing stellt seit 2007 Geräte zur Oberflächenveredelung her und bietet Lösungen für Holz, Glas, Faserzement und andere Materialien. Zu seinen Erfahrungen zählen automatische Beschichtungsanlagen für Holztüren, Möbel, Schranktüren und Fußböden.
Für einen Käufer, der eine automatische Profilspritzmaschine mit einer manuellen Spritzkabine vergleicht , dreht sich die nützlichste Lieferantendiskussion nicht nur um den Maschinentyp. Der Schwerpunkt sollte auf Folgendem liegen:
- Die genauen Formzeichnungen und physischen Muster
- Beschichtungstyp und angestrebte Filmdicke
- Erforderliche Produktionsleistung
- Verfügbare Fabrikflächen und Versorgungseinrichtungen
- Aushärtemethode und Trocknungszeit
- Häufigkeit der Farbwechsel
- Fähigkeitsniveau des Bedieners
- Wartungs- und Ersatzteilstrategie
- Gesamtbetriebskosten
Ein glaubwürdiger Lieferant sollte bereit sein, die tatsächlichen Formteile und Beschichtungssysteme des Kunden zu testen, die Ergebnisse zu dokumentieren und die Einschränkungen sowie die Vorteile zu erläutern.
Eine automatische Maschine steuert die Bewegung, Aktivierung und Liniengeschwindigkeit der Waffe. In einer manuellen Spritzkabine muss ein Bediener den Pistolenabstand, den Spritzwinkel, die Überlappung und die Auftragsgeschwindigkeit steuern.
Es kommt auf den Produktmix an. Wiederholbare Formteile mit hohem Volumen eignen sich oft für eine automatische Profilspritzmaschine. Kundenspezifische, kleinvolumige oder sehr variable Formteile können von einer manuellen Spritzkabine profitieren.
Ja, vorausgesetzt, dass die Ausrüstung, die Pumpe, die Schläuche, die Düsen und das Trocknungssystem mit der Beschichtung kompatibel sind. Auch wasserbasierte Beschichtungen erfordern eine ausreichende Belüftung, wenn gefährliche Chemikalien vorhanden sind. [2299]
Keines der Systeme erzeugt automatisch weniger Overspray. Overspray hängt vom Pistolenabstand, dem Strahlmuster, dem Flüssigkeitsausstoß, der Sprühüberlappung, der Pistolenaktivierung und der Profilgeometrie ab. Beide Systeme müssen mit tatsächlichen Produktionsteilen validiert werden.
Vergleichen Sie akzeptierte Fertigteile pro Schicht, nicht nur die Geschwindigkeit des Förderbands oder der Spritzpistole. Dazu gehören Beladung, Beschichtungswechsel, Reinigung, Aushärtung, Inspektion, Nacharbeit und Ausfallzeiten.
Ja. Viele Hersteller nutzen eine automatische Profilspritzmaschine für die Standardproduktion und eine manuelle Spritzkabine für Sonderanfertigungen, Ausbesserungen und Kleinserien.
Wenn Sie sich zwischen einer entscheiden , beginnen Sie mit einem automatischen Profilspritzmaschine und einer manuellen Spritzkabine für architektonische Formteile formspezifischen Endbearbeitungsversuch und nicht mit einem allgemeinen Angebot für die Ausrüstung.
Senden Sie GYDFinishing Ihre Formzeichnungen, Beschichtungsspezifikationen, Zielausgaben und Fabriklayouts. Eine praktische Bewertung sollte die richtige Sprühkonfiguration, Liniengeschwindigkeit, Aushärtemethode und Gesamtlinienanordnung für Ihre Produktfamilie ermitteln.
- Nach der Einführung: KI-Bildaufforderung: *Industrieller Vergleich einer automatischen Profilspritzmaschine und einer manuellen Spritzkabine zur Beschichtung von architektonischen Holzleisten, saubere, moderne Fabrik, realistische Fotografie, Weitwinkel.*
- Im Abschnitt „Funktionsweise jedes Systems“: KI-Bildaufforderung: *Technische Schnittdarstellung zum Vergleich einer automatischen Förderbandspritzmaschine und einer manuellen Spritzkabine mit Bediener, saubere technische Abbildung.*
- Im Abschnitt „Abdeckungskontrolle“: KI-Bildaufforderung: *Technische Nahaufnahme der Spritzpistolenabdeckung auf einer architektonischen Holzleiste mit Rillen, Sicken und Fasen, kein Text.*
- Im Abschnitt „Belüftung“: KI-Bildaufforderung: *Technische Darstellung des Luftstroms, der Einlassluft, des Abluftkanals, der Filter und der Holzleisten, die sich durch die Kabine bewegen.*
- Im Abschnitt „Validierungs-Roadmap“: AI-Bildaufforderung: *Fabrikillustration im Flussdiagrammstil, die das Beladen des Formteils, die Sprühanwendung, das Ablüften, das Aushärten, die Inspektion und die Verpackung zeigt.*
- OSHA, *29 CFR 1910.107 – Spritzlackierung mit brennbaren und brennbaren Materialien*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Belüftung*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Spritzvorgänge – Übersicht*: [https://www.osha.gov/spray-operations ]
- OSHA, *Sprüharbeiten – Gefahren kontrollieren*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Klärungslackierkabine und Spritzbereiche*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA, *Anforderungen an die Spritzkabine beim Spritzen wasserbasierter Beschichtungen*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Vom Kunden bereitgestellter Hintergrund des GYDFinishing-Unternehmens.


