
المشاهدات: 283 المؤلف: 广宇大 وقت النشر: 2026-09-22 الأصل: موقع


قائمة المحتوى
● فهم تكنولوجيا طلاء الأسطوانة لتطبيق وصمة عار الخشب
>> ما هو خط طلاء الأسطوانة لتطبيق وصمة عار الخشب؟
>> المكونات الأساسية لأنظمة طلاء الأسطوانة الآلية
● أنواع تكوينات خط طلاء الأسطوانة لتطبيق بقع الخشب
>> أنظمة طلاء ذات أسطوانة واحدة للبقع والطلاء التمهيدي
>> أنظمة طلاء ذات أسطوانة مزدوجة لتطبيق الألوان الموحدة
>> خطوط إنتاج طلاء الأسطوانة بالأشعة فوق البنفسجية للمعالجة السريعة
>> خطوط طلاء وتشطيب متكاملة للأسطوانة الجاهزة
● الشركات الرائدة في تصنيع خطوط طلاء أسطوانة تطبيق وصمة عار الخشب
>> ZZCHRYSO وآلة ضغط الخشب (الصين)
>> GYD للتشطيب وآلات Akhurst (الصين والمملكة المتحدة)
● معايير الاختيار الرئيسية لأنظمة خطوط الطلاء الدوارة لتطبيق بقع الخشب
>> حجم الإنتاج وهندسة قطعة العمل
>> توافق كيمياء البقع وأنواع الخشب
>> أبعاد قطعة العمل ومتطلبات التسامح
● أفضل ممارسات الصيانة والتشغيل
>> بروتوكولات التنظيف اليومي والصيانة الوقائية
>> تحسين معلمات التطبيق من أجل الجودة والكفاءة
>> ما هو الفرق بين أنظمة الطلاء ذات الأسطوانة المفردة والأسطوانة المزدوجة؟
>> هل تستطيع خطوط الطلاء الدوارة لتطبيق بقع الخشب التعامل مع البقع ذات الأساس المائي والمذيبات؟
>> ما هي الصيانة المطلوبة لخطوط طلاء أسطوانة تطبيق بقع الخشب؟
>> كم من الوقت يستغرق تركيب وتشغيل خط الطلاء الأسطواني لتطبيق Wood Stain؟
يتطلب التشطيب الخشبي الحديث اختراقًا موحدًا للبقع، والحد الأدنى من هدر المواد، وأقصى قدر من كفاءة الإنتاج ليظل قادرًا على المنافسة في أسواق الأثاث العالمية وأسواق المطاحن المعمارية. لقد تطور خط الطلاء الأسطواني لتطبيق بقع الخشب من محطات المسح البسيطة وبنادق الرش اليدوية إلى أنظمة آلية متطورة تدمج تطبيق البقع بدقة، والإزالة الزائدة، والتجفيف المتحكم فيه في تدفقات الإنتاج المستمرة. يستكشف هذا الدليل الشامل تقنيات خط طلاء الأسطوانة لتطبيقات Wood Stain، وتكوينات النظام، ومعايير الاختيار التي تحول عمليات التلوين من اختناقات كثيفة العمالة إلى مزايا تنافسية مبسطة لمصنعي الأثاث والأبواب والخزائن والأرضيات والمنتجات الخشبية الخارجية.
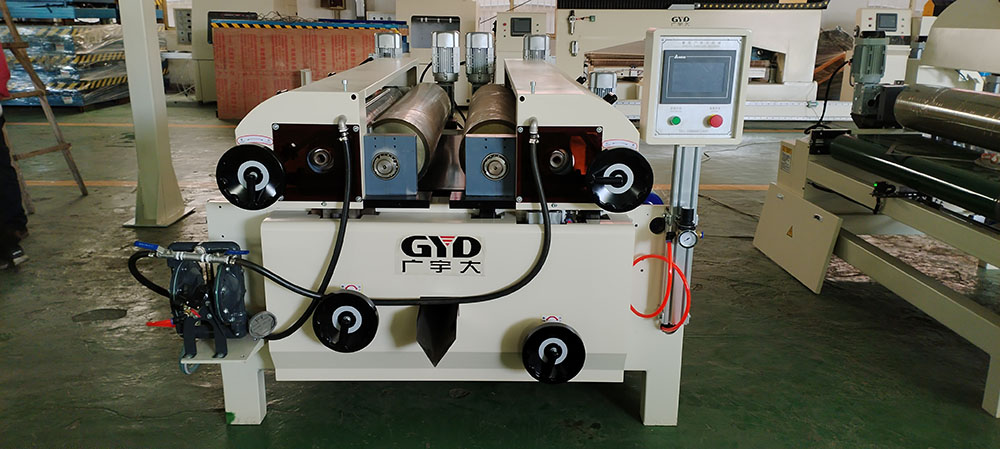
خط الطلاء الأسطواني لتطبيق بقع الخشب هو نظام تطبيق طلاء صناعي تم تصميمه خصيصًا لتطبيق بقع الخشب والمواد المانعة للتسرب المصبوغة والتشطيبات المخترقة بدقة قابلة للتكرار عبر الألواح المسطحة والمكونات المشكلة وأجزاء الأثاث ثلاثية الأبعاد باستخدام تقنية التطبيق القائمة على الأسطوانة. على عكس طرق التلوين اليدوية التي تعتمد بشكل كبير على مهارة المشغل والاتساق والقدرة على التحمل، توفر خطوط الطلاء الدوارة لتطبيق Wood Stain اختراقًا موحدًا للألوان ومسحًا متحكمًا واستخدامًا محسنًا للمواد عبر عمليات الإنتاج دون تدهور الجودة المرتبط بالتعب الذي يصيب العمليات اليدوية أثناء التحولات الطويلة.
تدمج هذه الأنظمة تقنيات الطلاء بالأسطوانة أو الرش أو الطلاء الفراغي أو الفرشاة لإنشاء طبقات بقع موحدة تخترق ألياف الخشب بالتساوي مع تقليل تجمع السطح وتباين الألوان. تتميز تكوينات خط الطلاء الأسطواني لتطبيق بقع الخشب المتقدمة بالتطبيق متعدد المراحل، وإزالة البقع الزائدة من خلال المسح أو الاستخراج بالتفريغ، ومناطق تجفيف يتم التحكم فيها والتي تحافظ على المعلمات المثالية طوال دورات الإنتاج كبيرة الحجم، مما يتيح مطابقة الألوان المتسقة عبر الدفعات ومرافق الإنتاج.
تتكون خطوط طلاء أسطوانة تطبيق وصمة عار الخشب الصناعي من عدة أنظمة فرعية متكاملة تعمل بشكل متضافر لتحقيق تشطيبات موثوقة عالية الجودة بسرعات الإنتاج. تستخدم وحدات التطبيق طلاءات دوارة دقيقة، أو مجمعات رش، أو وحدات تلوين بالفرشاة تقوم بإيداع كميات من البقع يمكن التحكم فيها على الأسطح الخشبية. تستخدم آلات الطلاء الدوارة بكرات تطبيقية وشفرات إزالة الحبر لقياس كميات البقع بدقة، بينما تعمل أنظمة الرش على تفتيت البقع إلى رذاذ ناعم يخترق هياكل الحبوب المفتوحة بشكل موحد عبر أسطح الألواح.
تستخدم أنظمة إزالة البقع الزائدة بكرات المسح، أو الاستخراج بالفراغ، أو قوة الطرد المركزي لإزالة البقع الزائدة من الأسطح مع ترك اللون المخترق في مسام الخشب، مما يخلق المظهر الشفاف المميز الذي يعرض أنماط الحبوب الطبيعية. تنقل أنظمة النقل قطع العمل من خلال مناطق التطبيق والمسح والتجفيف بسرعات يمكن التحكم فيها تتراوح من 5 إلى 25 مترًا في الدقيقة اعتمادًا على كيمياء البقع وأنواع الخشب وعمق اللون المطلوب، مما يتيح التكامل السلس مع الصنفرة الأولية وتطبيق الطبقة النهائية النهائية في تدفقات الإنتاج المستمرة.
تمثل أنظمة الطلاء ذات الأسطوانة الواحدة تكوينات خط طلاء الأسطوانة لتطبيق Wood Stain على مستوى المبتدئين المناسبة للعمليات ذات الحجم المنخفض إلى المتوسط حيث يجب تقليل استثمار رأس المال إلى الحد الأدنى مع الاستمرار في تحقيق تحسينات كبيرة على الطرق اليدوية. تتميز هذه الماكينات المدمجة عالية الدقة بعرض عمل يتراوح من 0 إلى 1,320 ملم مع سماكة قطعة عمل تتراوح من 2 إلى 80 ملم وأطوال عمل لا تقل عن 300 ملم، كما أنها تعمل تلقائيًا على تطبيق البادئات أو البقع أو المواد المانعة للتسرب أو المواد اللاصقة مع توحيد استثنائي يحل محل الطرق اليدوية غير المتسقة بشكل فعال.
تتميز ماكينة الطلاء الأوتوماتيكية ذات الأسطوانة الواحدة لتطبيقات الطلاء التمهيدي والبقع بارتفاعات تشغيل تبلغ 900 ملم مُحسَّنة للتحميل والتفريغ المريح، ومعدلات طاقة إجمالية تبلغ 7.5 كيلووات، وتكوينات متعددة الاستخدامات تستوعب ركائز مسطحة متنوعة بما في ذلك الخشب الصلب، وMDF، والخشب الرقائقي، والزجاج، وPVC. تشمل مواد الطلاء المتوافقة طلاء الأشعة فوق البنفسجية، والبقع المائية، والبادئات المنقولة بالمذيبات، والمواد المانعة للتسرب التفاعلية، مما يتيح للمصنعين معالجة مجموعات المنتجات المتنوعة دون إعادة تشكيل واسعة النطاق أو استبدال المكونات عند تبديل المواد بين عمليات الإنتاج.
تعمل أنظمة الطلاء ذات الأسطوانة المزدوجة على تعزيز قدرات خط طلاء الأسطوانة لتطبيق Wood Stain من خلال تطبيق الصبغة في وقت واحد على الأسطح العلوية والسفلية أو استخدام تكوينات الأسطوانة المتسلسلة التي تعمل على صبغ مسام الخشب مع تنعيم مظهر السطح. تستخدم آلة التلوين النموذجية ذات الأسطوانة المزدوجة بكرة إسفنجية كأداة التطبيق الأولى وبكرة مطاطية كالثانية، مع ضغط الأسطوانة الإسفنجية بحوالي 1 ملم أكثر من الأسطوانة المطاطية لضمان وصول اللون إلى الحواف المشطوفة دون تبقع.
يتم التحكم في معدلات التطبيق بين 10 إلى 20 جرامًا لكل متر مربع، ويتم تعديلها وفقًا لتأثير اللون المطلوب وحالة الركيزة. بعد التلوين، تمر الألواح عبر وحدات تسوية الفرشاة التي تضمن عمل الألوان المائية بشكل متساوٍ في مسام الخشب وإزالة أي فائض، مما يجعل أنماط الحبوب أكثر وضوحًا مع منع البقع التي تؤثر على جودة المظهر في الأثاث الفاخر وتطبيقات المطاحن المعمارية حيث تؤثر جودة التشطيب بشكل مباشر على قيمة المنتج ورضا العملاء.
تمثل خطوط إنتاج طلاء أسطوانة الأشعة فوق البنفسجية تقنية خط طلاء أسطوانة تطبيق Wood Stain المتقدمة التي تجمع بين تطبيق الأسطوانة الآلي والمعالجة الفورية للضوء فوق البنفسجي، مما يقلل بشكل كبير من أوقات التجفيف ومتطلبات مساحة الأرضية لإنتاج الأثاث الكبير الحجم والخزائن والألواح المعمارية. بعد تطبيق الطلاء، تمر قطع العمل عبر مصفوفات مصابيح الأشعة فوق البنفسجية عالية الكثافة التي تعمل على بلمرة الطلاءات القابلة للمعالجة بالأشعة فوق البنفسجية على الفور، مما يتيح المعالجة الفورية والمعالجة الثانوية في غضون دقائق بدلاً من الساعات المطلوبة لأنظمة المعالجة الحرارية أو التجفيف بالهواء.
قد يتبع خط طلاء الأسطوانة UV النموذجي للأبواب الخشبية تركيبات مثل صبغة واحدة، أو حشوتين، أو ثلاثة طبقات أولية، أو طبقتين نهائيتين أو صبغة واحدة مبسطة، أو حشوة واحدة، أو تسلسلين من البادئات اعتمادًا على جودة النهاية المطلوبة ومتطلبات إنتاجية الإنتاج. تتم معالجة طبقات الطلاء التمهيدي من Intercoat باستخدام مجففات الأشعة فوق البنفسجية ذات المصباح الواحد بمعدل 60 إلى 80 مللي جول لكل سنتيمتر مربع، في حين تتم معالجة طبقات التمهيدي النهائية بالكامل باستخدام مجففات الأشعة فوق البنفسجية ذات المصباح المزدوج بمعدل 100 إلى 120 مللي جول لكل سنتيمتر مربع، مما يضمن البلمرة الكاملة التي تمنع فشل الالتصاق وإنهاء العيوب في التطبيقات الصعبة.
تجمع خطوط الطلاء الدوارة لتطبيق بقع الخشب الجاهزة والمتكاملة تمامًا بين إعداد السطح وتطبيق البقع متعدد المراحل والإزالة الزائدة ومناطق الوميض وتطبيق الطلاء العلوي في تدفق واحد مستمر يحول الركائز الخام إلى مكونات جاهزة للتجميع مع الحد الأدنى من المعالجة اليدوية. تناسب هذه التركيبات الكاملة بيئات الإنتاج الضخم حيث تتحرك الأجزاء تلقائيًا من الصنفرة إلى وضع البقع، والمسح، والتجفيف، ومعالجة الطبقة النهائية دون تخزين وسيط أو إعادة تثبيت مما يؤدي إلى مخاطر التلوث وتأخير تنفيذ الطلب.
تمثل خطوط طلاء بكرات Bürkle هذه التقنية من خلال مسارات الأقراص، وآلات تطبيق الأسطوانة بما في ذلك ea sy-Coater RCLD 1300، وآلات فرشاة التوزيع والكشط VBM 1300، وآلات التنظيف RMB 1300 التي تم تكوينها للعمل بعرض يتراوح من 900 إلى 1300 ملم مع سرعات تغذية من 5 إلى 25 مترًا في الدقيقة. تستوعب أبعاد قطع العمل أطوالًا لا تقل عن 400 ملم، وارتفاعات من 3 إلى 80 ملم، وركائز متنوعة بما في ذلك المواد الخشبية مثل MDF، وHDF، والألواح الصلبة، والخشب الرقائقي، والألواح الخشبية الصلبة المستخدمة في صناعات الأبواب والأثاث.
تقوم شركة ZZCHRYSO بتصنيع آلات طلاء الأسطوانة بالأشعة فوق البنفسجية الشاملة وخطوط طلاء الأسطوانة لتطبيق بقع الخشب المناسبة لقطع العمل المسطحة مثل الأبواب والأرضيات وألواح الأثاث المسطحة، مما يوفر تطبيق طلاء دقيق وموحد يضمن التشطيب بامتلاء رائع وعدم وجود اختلافات في اللون عبر دفعات الإنتاج. تعتبر آلات الطلاء الأسطوانية الخاصة بها مثالية للتلوين والطبقة التمهيدية وتطبيق الطبقة النهائية مع أنظمة استعادة وإعادة تدوير الطلاء المتبقي التي تقلل بشكل كبير من تكاليف المواد والأثر البيئي مقارنة بطرق تطبيق الرش.
تشمل مجموعة معدات الشركة إعداد الأسطح من خلال المعالجة النهائية باستخدام آلات الرش الأوتوماتيكية، وأنفاق المعالجة بالأشعة فوق البنفسجية، وأنظمة التجفيف بالأشعة تحت الحمراء، وأجهزة الصنفرة ذات الأحزمة العريضة التي تعمل على تسوية الأسطح المطلية بين الطبقات للحصول على تشطيبات فائقة النعومة تتطلبها مواصفات الأثاث الراقي وأعمال المطاحن المعمارية. يشمل الدعم الفني التركيب وتدريب المشغلين وخدمات الصيانة المستمرة عبر الأسواق العالمية، مما يضمن تحقيق العملاء للجودة المستهدفة ومستويات الإنتاجية التي تبرر استثمار رأس المال في تكنولوجيا التشطيب الآلي.
تقوم شركة Taisan Machinery بتصنيع خطوط إنتاج طلاء أسطوانة UV أوتوماتيكية تتميز بكرات وفرش إسفنجية دقيقة تضمن اختراق اللون بشكل موحد دون تبقع، مما يعزز مظهر حبيبات الخشب الطبيعي في الأثاث المتميز والتطبيقات المعمارية. تشتمل سلسلة الطلاء بالأسطوانة الخاصة بهم على آلات طلاء الحواف الأوتوماتيكية للأبواب والألواح، وآلات الطلاء الأوتوماتيكية ذات الأسطوانة الواحدة لتطبيقات الطلاء التمهيدي والبقع، وحلول خطوط الإنتاج الكاملة المصممة لجميع أنواع الركائز المسطحة بما في ذلك الخشب الصلب، وMDF، والخشب الرقائقي، والزجاج، وPVC.
تحقق أنظمة الطلاء بالأشعة فوق البنفسجية عالية الكفاءة التي تقدمها الشركة تشطيبات خالية من العيوب مع تقليل استهلاك الطلاء بنسبة تصل إلى 70 بالمائة مقارنة بطرق تطبيق الرش التقليدية. تعمل آلات الطلاء ذات الأسطوانة الواحدة كقوة مبتدئة لتطبيق التمهيدي والسداد على الركائز المسطحة مثل MDF أو الألواح الحبيبية، في حين تتعامل آلات الطلاء ذات الأسطوانة المزدوجة والعكسية مع التطبيقات الأكثر تطلبًا التي تتطلب تطبيق ألوان موحد على جانبي الألواح أو تسلسلات تشطيب معقدة متعددة المراحل.
تعمل شركة Bürkle كشركة مصنعة رائدة لخطوط الطلاء الدوارة المدروسة بأدق التفاصيل، حيث تخدم تطبيقات الطلاء والطباعة عبر صناعات الأثاث والأرضيات والأبواب والألواح المعمارية. تتميز خطوط طلاء الأسطوانة الخاصة بها بمسارات قرصية، وآلات تطبيق الأسطوانة، وآلات فرشاة التوزيع والكشط، وآلات التنظيف المهيأة للعمل بعرض يتراوح من 900 إلى 1300 ملم مع سرعات تغذية تتراوح من 5 إلى 25 مترًا في الدقيقة.
في خطوة الطلاء الأولى، يتم تطبيق البقع والزيوت باستخدام آلات طلاء دوارة مطورة خصيصًا، يليها التنظيف بالفرشاة والمعالجة الجزئية التي يتم تنفيذها بواسطة آلات الفرشاة Bürkle وأنظمة الأشعة فوق البنفسجية الموفرة للطاقة. بعد التحضير الأولي، تضمن أدوات حشو Bürkle أسطحًا مُجهزة بشكل مثالي، تليها سنفرة متوسطة على آلات صنفرة متكاملة تمامًا، ثم طلاء نهائي بطبقات أساسية وطبقات علوية إضافية باستخدام ثلاث أدوات تطبيق بكرات Bürkle الإضافية ومجففات الأشعة فوق البنفسجية اللازمة للمعالجة.
تقوم شركة GYD Finishing بتصنيع آلات رش الطلاء الأوتوماتيكية الشاملة، وآلات الطلاء الأسطواني، وآلات تجفيف الطلاء، وخطوط التشطيب الكاملة المناسبة لطلاء قطع العمل المسطحة في نطاق واسع من المواد بما في ذلك الخشب ومركبات الخشب. تخدم مجموعة منتجاتهم مصنعي الأثاث والأبواب والخزائن والأرضيات والألواح المعمارية بمعدات توفر جودة نهائية متسقة بسرعات إنتاج تبرر استثمار رأس المال عبر الطرق اليدوية أو شبه الآلية.
تقوم شركة Akhurst Machinery بتوزيع آلة الطلاء باللف Bürkle RCL-M، وهي حل عالي الأداء لتطبيق الطلاء الدقيق والمتساوي على قطع العمل المسطحة التي تجمع بين بكرات التطبيق عالية الجودة وبكرات الجرعات القابلة للتعديل بدقة لضمان الطلاء المتساوي مع الحد الأدنى من استخدام المواد. يبلغ عرض العمل 1300 ملم مع سرعات تغذية تتراوح من 5 إلى 25 مترًا في الدقيقة، مما يناسب أحجام الإنتاج المتنوعة، في حين أن البناء القوي وسرعة المعالجة العالية وأدوات التحكم البديهية تجعل هذه الآلات مثالية للشركات التي تبحث عن حلول فعالة وموفرة للتكلفة للطلاء الصناعي.
إن مطابقة قدرة خط طلاء أسطوانة تطبيق طلاء الخشب مع أحجام الإنتاج الفعلية وتعقيد قطع العمل يمنع الاستخدام الناقص للمعدات الرأسمالية واختناقات الإنتاج التي تؤخر تنفيذ الطلب وتحبط العملاء. تستفيد عمليات المعالجة ذات الحجم المنخفض إلى المتوسط التي تقل عن 500 لوحة يوميًا من آلات الطلاء ذات الأسطوانة الواحدة أو أنظمة رش الأشعة فوق البنفسجية المدمجة مع محطات التحميل والتفريغ اليدوية الموضوعة على ارتفاعات مريحة لتقليل إجهاد العمال أثناء الورديات الممتدة.
تتطلب الشركات المصنعة كبيرة الحجم التي تتعامل مع آلاف المكونات يوميًا تكوينات بكرات مزدوجة أو خطوط متكاملة متكاملة مع معالجة آلية للمواد، وبكرات أدوات التطبيق سريعة التغيير، ومناطق تجفيف متكاملة تقلل من وقت التوقف عن العمل بين أنماط المنتج. قم بتقييم أوقات الدورات بما في ذلك مراحل التحميل وتطبيق البقع والإزالة الزائدة والوميض والتجفيف والتفريغ لحساب الإنتاجية اليومية الواقعية في ظل ظروف التشغيل الفعلية بدلاً من الحد الأقصى النظري الذي يتجاهل قيود العالم الحقيقي مثل تأخيرات معالجة المواد ومتطلبات فحص الجودة.
تتطلب كيمياء البقع المختلفة تقنيات تطبيق محددة، وضغوط توصيل السوائل، وطرق التجفيف لتحقيق الاختراق الأمثل وتوحيد اللون دون بقع أو علامات تداخل أو امتصاص غير متساوٍ مما يضر بالمظهر. تتطلب البقع المائية مسارات سوائل من الفولاذ المقاوم للصدأ، وفوهات سيراميكية، وأختام مقاومة للتآكل لمنع تلوث الصدأ أثناء عمليات الإنتاج الممتدة، بينما تحتاج الأنظمة المحمولة بالمذيبات إلى مكونات كهربائية مقاومة للانفجار وتهوية كافية لتلبية لوائح السلامة المهنية والبيئة.
تتطلب البقع والغسول المخترقة للزيت استخدام الفرشاة أو أنظمة الأسطوانة التي تعمل على صبغ مسام الخشب مع إزالة الفائض من الأسطح، مما يخلق اختراقًا موحدًا للألوان بأقل قدر من الهدر. تحقق من أن خطوط الطلاء الدوارة لتطبيق Wood Stain Application تلائم مجموعة البقع المحددة الخاصة بك بما في ذلك التركيبات المعتمدة على الماء والمذيبات والزيتية والقابلة للمعالجة بالأشعة فوق البنفسجية دون الحاجة إلى إعادة تشكيل واسعة النطاق أو استبدال المكونات عند تبديل المواد بين عمليات الإنتاج.
تختلف مكونات الأثاث والألواح المعمارية والمنتجات الخشبية الخارجية بشكل كبير من حيث الأبعاد والتعقيد، بدءًا من واجهات الأدراج الصغيرة وحتى ألواح خزانة الملابس الكبيرة التي يتجاوز طولها مترين مع جوانب مرتفعة وحواف مقولبة. تأكد من أن خطوط طلاء أسطوانة تطبيق وصمة عار الخشب المرشحة تستوعب الحد الأقصى لأبعاد قطع العمل مع الخلوص المناسب لملامسة أسطوانة التطبيق، أو حركة مسدس الرش، أو دوران أسطوانة الفرشاة دون ملامسة الحافة مما يؤدي إلى إتلاف التشطيبات أو خلق مخاطر على السلامة للمشغلين الذين يقومون بتحميل الأجزاء وتفريغها.
بالنسبة للمكونات ذات الأشكال مثل أبواب الألواح المرتفعة، أو الأنماط الهزازة ذات الأخاديد العميقة، أو العناصر الزخرفية المنحوتة، قم بإعطاء الأولوية لخطوط طلاء أسطوانة تطبيق البقع الخشبية مع وضع أسطوانة التطبيق القابلة للبرمجة والذي يضبط الضغط ومسافة المواجهة وحجم البقع ديناميكيًا عبر محيطات سطحية مختلفة. قد تحقق الآلات ذات الألواح المسطحة فقط نتائج متفوقة على الأبواب ذات الألواح البسيطة ولكنها تواجه صعوبة في التعامل مع الأسطح الجانبية، مما قد يتطلب إصلاحًا يدويًا ينفي فوائد الأتمتة ويزيد من تكاليف العمالة لكل وحدة جاهزة.
يمنع التنظيف اليومي المستمر تراكم البقع في بكرات أداة التطبيق، وخطوط السوائل، والمرشحات، وأنظمة المسح التي تقلل من جودة التشطيب وتزيد من وقت التوقف غير المخطط له مما يعطل جداول الإنتاج. قم بتدفق أنظمة توصيل السوائل باستخدام المذيبات المناسبة في نهاية التحول، وإزالة بكرات أداة التطبيق وشفرات المعالجة للتنظيف الشامل لمنع الانسداد من بقايا البقع المجففة التي تغير أنماط التطبيق وتخلق خطوطًا أو بقعًا جافة على الأجزاء النهائية.
افحص سلاسل النقل، ومحركات الدفع، وأجهزة الاستشعار الكهروضوئية، والمحامل الدوارة، وأسطوانات الفرشاة بحثًا عن التآكل أو التلوث أو عدم المحاذاة التي يمكن أن تؤثر على دقة تحديد الموضع وتوحيد البقع عبر أسطح قطع العمل. يجب أن تشمل الصيانة الوقائية الأسبوعية تشحيم الأدلة الخطية باستخدام الشحوم المحددة من قبل الشركة المصنعة، والتحقق من محاذاة أسطوانة التطبيق، ومعايرة منظمات ضغط السوائل مقابل أجهزة القياس المعتمدة، وفحص بكرات المسح أو أنظمة الاستخراج الفراغي لضمان إزالة البقع الزائدة بشكل مناسب مما يمنع تجمع السطح وتغير اللون.
يتطلب تحقيق جودة البقع المثالية مع تقليل استهلاك المواد موازنة دقيقة لضغط أسطوانة أداة التطبيق، ومعدل تدفق السوائل، وسرعة الناقل، وكثافة المسح لتتناسب مع لزوجة البقع، ومسامية أنواع الخشب، وعمق اللون المطلوب. ابدأ بإعدادات خط الأساس الموصى بها من قبل الشركة المصنعة لنوع البقع وأنواع الخشب المحددة لديك، ثم قم بإجراء تطبيقات اختبار منهجية على لوحات العينات لتقييم توحيد الألوان وعمق الاختراق ومظهر السطح عبر الوجوه والحواف والملفات الشخصية.
استخدم مقاييس سمك الفيلم الرطب أثناء الإعداد للتحقق من أن أحجام البقع المطبقة تلبي متطلبات المواصفات قبل الدخول في مراحل الوميض أو التجفيف، مما يمنع إعادة العمل المكلفة من أسفل أو الإفراط في التطبيق الذي يهدر المواد ويؤخر شحنات الطلب. قم بتوثيق مجموعات المعلمات الناجحة لكل نوع من أنواع البقع وأنواع الخشب، وإنشاء أوراق إعداد موحدة تقلل من أوقات التغيير وتضمن نتائج متسقة عبر الورديات والمشغلين ومرافق الإنتاج التي تحافظ على معايير جودة العلامة التجارية بغض النظر عن مكان تصنيع المنتجات.
تقوم أنظمة الطلاء ذات الأسطوانة الواحدة بتطبيق الصبغة أو الطلاء التمهيدي على سطح واحد في كل مرة باستخدام أسطوانة تطبيق واحدة وتكوين شفرة الطبيب، وهي مناسبة للعمليات على مستوى المبتدئين والألواح المسطحة البسيطة. تستخدم أنظمة الطلاء ذات الأسطوانة المزدوجة بكرتين لتطبيق الطلاء إما لطلاء السطح العلوي والسفلي في وقت واحد أو تكوينات متتابعة من الإسفنج والأسطوانة المطاطية التي تعمل على البقع في مسام الخشب مع تنعيم مظهر السطح، مما يوفر تجانسًا فائقًا للألوان وتقليل البقع على الأثاث المتميز والمكونات المعمارية.
عادةً ما تقلل خطوط الطلاء الدوارة لتطبيق بقع الخشب من استهلاك البقع بنسبة 20 إلى 40 بالمائة مقارنة بالتطبيق اليدوي من خلال القياس الدقيق وأنماط التطبيق المتسقة والمسح الأمثل الذي يقلل من النفايات. تعمل أنظمة استعادة البقع المتكاملة على تقليل النفايات عن طريق التقاط المواد الزائدة وإعادة تدويرها لإعادة استخدامها، مما يقلل بشكل كبير من تكاليف المواد والأثر البيئي مقارنة بالطرق اليدوية حيث يتم مسح البقع الزائدة على الخرق والتخلص منها.
نعم، تستوعب معظم خطوط الطلاء الدوارة لتطبيقات البقع الخشبية أنواعًا متعددة من البقع مع تكوينات مناسبة للمكونات واختيارات المواد التي تقاوم الهجوم الكيميائي والتآكل. تتطلب البقع ذات الأساس المائي مسارات سوائل من الفولاذ المقاوم للصدأ وأختام مقاومة للتآكل، بينما تحتاج الأنظمة المحمولة بالمذيبات إلى أنظمة كهربائية مقاومة للانفجار وتهوية محسنة. تقدم العديد من الشركات المصنعة أنظمة قابلة للتحويل يمكن تكييفها مع كيميائيات البقع المختلفة مع تغييرات المكونات وترقيات السلامة.
تشمل الصيانة اليومية شطف أنظمة توصيل السوائل، وتنظيف بكرات أداة التطبيق وشفرات إزالة الحبر الزائد، ومسح أنظمة النقل، وفحص مستويات السوائل في خزانات الإمداد. تتضمن المهام الأسبوعية تشحيم الأدلة الخطية، والتحقق من محاذاة أسطوانة أداة التطبيق، والتحقق من معايرة منظم الضغط، وفحص بكرات المسح أو أنظمة الاستخراج بالتفريغ. يجب أن تشمل عمليات التفتيش الشهرية التوصيلات الكهربائية، وأقفال الأمان، ومكونات محرك الناقل، وسخانات منطقة التجفيف لتحديد التآكل قبل أن يتسبب الفشل في توقف الإنتاج.
تختلف الجداول الزمنية للتركيب والتشغيل حسب تعقيد النظام وإعداد الموقع، وتتراوح عادةً من أسبوعين إلى ثمانية أسابيع اعتمادًا على متطلبات الأساس، واتصالات المرافق، والتكامل مع أنظمة مناولة المواد الحالية. قد يتم تشغيل آلات الطلاء ذات الأسطوانة المفردة البسيطة في غضون أسابيع بعد التسليم إذا كانت المرافق والمساحة الأرضية جاهزة، بينما تتطلب خطوط الطلاء الأسطواني لتطبيق بقع الخشب الجاهزة الكاملة مع تكامل الناقل، والتطبيق متعدد المراحل، وأنظمة التجفيف، والتعامل الآلي مع المواد فترات تشغيل ممتدة بما في ذلك تدريب المشغلين وتجارب الإنتاج.


