
ビュー: 293 著者: 广宇大 公開時間: 2026-09-22 起源: サイト


コンテンツメニュー
>> ガラスローラーコーティングシステムのコアコンポーネント
>> 均一なガラスコーティングを実現するシングルヘッドローラーコーター
>> Taisan Machinery および Qingdao Incri Machinery (中国)
>> Yutian Xindecheng Printing Machinery (中国)
● よくある質問
>> シングルヘッドとダブルヘッドのガラスローラーコーティング機の違いは何ですか?
>> ガラスローラーコーティング機を使用すると、スプレー塗布と比較してどれくらいのコーティング材料を節約できますか?
>> ガラスローラーコーティング機はUVコーティングと水性コーティングの両方に対応できますか?
>> ガラスローラーコーティング機にはどのようなメンテナンスが必要ですか?
>> ガラスローラーコーティング機の設置と試運転にはどれくらいの時間がかかりますか?
現代の建築用ガラス製造では、世界の建材市場で競争力を維持するために、完璧な表面仕上げ、正確なエッジ処理、最大の生産効率が求められます。ガラス ローラー コーティング機は、単純な手動エッジ ペイント ステーションから、フロート ガラス シート、スパンドレル パネル、ミラー基板、および装飾ガラス部品用に特別に設計された、精密な UV 硬化性コーティング塗布、周囲フレーム コーティング、および瞬間紫外線硬化を統合する高度な自動システムに進化しました。この包括的なガイドでは、建築用ガラス、カーテンウォール、インテリア デザイン、装飾用ガラスの製造部門にわたる、ガラス コーティング作業を労働集約的なボトルネックから合理化された競争上の優位性へと変える、最先端のガラス ローラー コーティング機のテクノロジー、システム構成、選択基準について説明します。
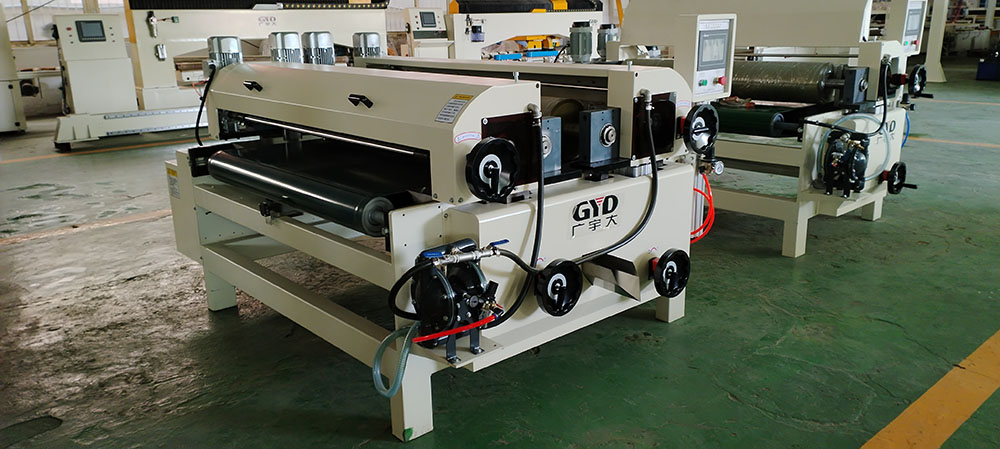
ガラスローラーコーティング機は、ローラーベースの塗布技術を使用して、平坦なガラスパネルに UV 硬化型塗料、プライマー、接着剤、保護仕上げ、装飾コーティングを再現可能な精度で塗布するように特別に設計された工業用コーティング塗布システムです。さまざまなワークピース用に設計された従来のスプレー システムとは異なり、ガラス ローラー コーティング機には、特殊な搬送機構、精密ローラー アセンブリ、および最適化されたコーティング チャンバーの形状が組み込まれており、従来の方法では不均一なコーティング、高い材料の無駄、多額の人件費の問題が発生するガラス表面に均一なコーティングを実現します。
これらのシステムには、シングルヘッド ローラー コーター、ダブルヘッド構成、またはフレーム固有のコーティング ユニットが統合されており、ナノメートルの薄い表面処理から厚さの制御された均一な外観を持つ厚い装飾層までのコーティング フィルムを塗布します。高度なガラス ローラー コーティング機の構成は、自動厚さ制御、周波数制御ドライブ、液体塗料リサイクル システム、統合された UV 硬化トンネルを備えており、大量生産サイクルを通じて最適な塗布パラメーターを維持し、建築用スパンドレル ガラス、ミラー バッキング、装飾パネル、および外周フレームの用途での長期にわたる生産実行全体にわたって一貫した仕上げ品質を実現します。
産業用ガラス ローラー コーティング機は、ガラス基板に最適化された生産速度で信頼性の高い高品質の仕上げを実現するために連携して動作する複数の統合サブシステムで構成されています。アプリケーションモジュールには、EPDM ゴムローラーとスチールローラーを備えた精密ローラーコーターが採用されており、平らなガラス表面にコーティング液を迅速かつ均一にリサイクルし、木製パネル、MDF、ガラス、金属、繊維セメントボード基材に適しています。加工幅は構成に応じて 600 ~ 3,300 ミリメートルの範囲であり、加工厚さの許容範囲は 2 ~ 100 ミリメートルで、薄い装飾パネルから実質的な建築用ガラス ユニットまで、さまざまなガラス パネルの形状に対応します。
コンベア システムは、コーティング配合物、基材の種類、および必要な膜厚に応じて、毎分 0 ~ 60 メートルの範囲で制御された速度で、塗布および硬化ゾーンを通してガラス パネルを搬送します。毎分 8 ~ 12 メートルの推奨作業速度は、標準的な UV、PU、PE、NC、AC、水性塗料の用途に適していますが、毎日数千平方メートルが仕上げラインを通過するミラー生産ラインや大量の装飾ガラス製造では、カスタマイズされた高速構成が毎分 60 メートルに達します。
シングルヘッド ローラー コーターは、資本投資を最小限に抑えながら手動方式と比較して劇的な改善を達成する必要がある、低量から中量の作業に適したエントリーレベルのガラス ローラー コーティング機械構成を代表します。これらのコンパクトな機械により、作業幅 1,300 および 1,800 ミリメートルで均一で均一な塗料層を塗布できるため、メーカーはスパンドレル効果を実現するために高品質の塗料を塗布したり、ガラス板の端に塗料を塗布しないことを可能にしたり、エッチングやサンドブラストの外観などの半透明効果を実現したりすることができます。
シングルヘッド ローラー コーター マシンは、EPDM およびスチール ローラーを備え、液体塗料のリサイクル、調整可能なスクレーピング、周波数制御ドライブを備えており、長期間の生産工程にわたって一貫したコーティング塗布を維持します。ローラーの材質はさまざまな基材や塗料に合わせて選択でき、搬送の配置や回転方向は目的のコーティングプロセスに応じて設定できるため、メーカーは生産工程間で材料を切り替える際に大規模な再構成やコンポーネントの交換を行わずに、さまざまな製品ポートフォリオを処理できるようになります。
ダブルヘッドローラーコーターは、異なる化学特性を持つコーティングを連続パスで塗布したり、上面と下面を同時にコーティングしたりできるため、ガラスローラーコーティング機の機能を強化します。 1,800、2,300、2,600、3,300 ミリメートルの作業幅は、大型の建築用ガラス パネルやカーテン ウォール ユニットに対応します。高級建築プロジェクトでは、広い表面全体にわたる均一なコーティング品質が美的一貫性と顧客満足度にとって重要です。
ダブルヘッド構成により、メーカーは 1 回のパススルー操作でプライマーとトップコートを塗布できるため、中間処理と再固定が必要な 1 回パス システムに比べて、サイクル タイムと必要な床面積が大幅に削減されます。この技術は、鏡の生産ラインや有機コーティングの塗布に最適であり、毎分 60 メートルを超えるコーティング速度による生産の向上により、劇的な省力化と材料効率の向上による設備投資が正当化されます。
フレームコーター システムは、フロート ガラス シート フレームの高精度シングルヘッド ローラー コーティング用に設計された特殊なガラス ローラー コーティング機械技術を代表し、大きなシートでもすぐに処理できるようにします。この特別なローラー塗布システムは、コーティング汚染のない完全にきれいな後処理エッジを維持しながら、正確な幅制御で周囲バンドを塗布する必要があるガラスパネルのフレーム領域の塗装に最適です。
作業パラメータと塗装用フレームの厚さと幅は、必要に応じて自動的に制御され、パネルはオペレーターが手動で積み下ろしたり、大量生産用の自動ハンドリングシステムに統合されたりします。特殊なローラー塗布システムにより、フロートガラスシートをフレームのようにコーティングすることができ、また、特殊な搬送ベンチにより、大きな寸法のガラスシートを加工する場合でも精度が向上し、取り扱いが容易になり、長時間にわたる生産工程にわたって一貫したエッジ処理品質が保証されます。
カーテンコーターは最高のスループットのガラスローラーコーティング機構成を表しており、大きな層の塗料を高速で塗布できるため、ミラー生産ラインや大量の装飾ガラス製造に最適です。このタイプの機械は、毎分 60 メートルを超えるコーティング速度により生産性を向上させることができ、ローラー接触機構やコーティング粘度の制約によって塗布量が制限されるローラーコーティング法と比較して、サイクルタイムと必要床面積を大幅に削減します。
高度な生産ラインに最適なソリューションであるカーテンコーターは、ガラス表面に流れる滝のような連続膜としてコーティングを塗布し、高級な建築用途や装飾用途で外観を損なうローラー跡や質感の変化のないシームレスな鏡面仕上げのコーティングを作成します。要求の厳しい国内および輸出市場において、ブランドの評判や顧客満足度にとって完璧な表面の外観が重要であるミラーの裏打ち、装飾パネル、および高光沢の建築用ガラスに最適です。
Cefla Finishing は、建築用ガラス、家具、フローリングの製造部門全体で品質、耐久性、多用途性を向上させる、コーティング装置、包装機、ガラス加工機械に至るまでの統合ラインとカスタマイズされたソリューションの大手メーカーとして運営されています。同社のシングルヘッド ローラー コーター マシンは、作業幅 1,300 および 1,800 ミリメートルで均一で均等なペイント層を塗布することができ、ガラス シートのエッジにペイントが存在しない高品質のスパンドレル効果ペイントや、エッチングやサンドブラストの外観などの半透明効果を実現します。
同社のダブルヘッド ローラー コーターを使用すると、大型の建築用ガラス パネルやカーテン ウォール ユニットに、1,800、2,300、2,600、3,300 ミリメートルの作業幅で、さまざまな化学特性を持つコーティングを塗布できます。フレームコーター システムは、フロート ガラス シート フレーム用の高精度シングルヘッド ローラー コーターであり、大きなシートでもすぐに処理できます。一方、カーテン コーターは、スループットが競争力にとって重要なミラー生産ラインや大量の装飾ガラス製造において、毎分 60 メートルを超えるコーティング速度を可能にします。
SENLIAN は、EPDM およびスチール ローラー、液体塗料のリサイクル、調整可能なスクレイピング、木製パネル、MDF、ガラス、金属、および繊維セメント ボード基材に適した周波数制御ドライブを備えたフラット パネル仕上げ用のローラー コーティング機を製造しています。同社の TRD シリーズには、標準的な UV、PU、PE、NC、AC、および水性塗料用途向けに最大コーティング幅 600 ~ 1,300 ミリメートル、作業厚さ 2 ~ 80 ミリメートル、推奨作業速度 8 ~ 12 メートル/分を備えた TRD600、TRD800、および TRD1300 モデルが含まれています。
このローラーコーティング機は、ゴムローラーとスチールローラーを使用して、コーティング液を平らなボード表面に迅速かつ均一にリサイクルし、カスタマイズされた構成により、大量用途向けに最大毎分 60 メートルの生産速度に達します。作業幅、作業厚さ、送り方向は生産レイアウトに合わせて調整でき、ローラーの材質はさまざまな基材や塗料に合わせて選択できるため、メーカーは大規模な再構成を行わずにさまざまな製品ポートフォリオを処理できます。
Taisan Machinery は、木材、MDF、合板、ガラス、プラスチック、セメントシート表面コーティング生産ライン用のローラーコーティング機を製造しており、作業幅は 650、1,000、1,320 ミリメートル、作業高さは 2 ~ 80 ミリメートル、送り速度は 0 ~ 20 メートル/分です。塗料の種類には、均一な仕上げ品質が重要な装飾パネルから建築用スパンドレルガラスまで、さまざまなガラスコーティング用途に適した UV、PU、NC、PE 配合が含まれます。
Qingdao Incri Machinery は、ガラス、PVC、木材、MDF 基材用の UV ペイント木工機械やローラー コーティング機械など、1 日あたり 5,000 平方メートルの能力を持つ UV ローラー コーティング ラインを提供する木工機械サプライヤーとして運営されています。同社の装置は、手動または半自動の方法に比べて資本投資を正当化する生産速度で一貫した仕上げ品質を実現する技術を家具、ドア、キャビネット、床材、建築用パネルのメーカーに提供しています。
Yutian Xindecheng Printing Machinery は、ガラス、金属、木材、アクリル、皮革、プラスチック シート、紙などの材料表面に UV ラッカーを塗布する、堅牢で信頼性の高い耐久性のある構造の UV ラッカー コーティング機を製造しています。幅 800 ミリメートル、厚さ最大 10 ミリメートル、毎分 35 メートルのラッカー塗装速度は、均一な仕上げ品質が重要な装飾パネルから建築用スパンドレルガラスまで、さまざまなガラスコーティング用途に適しています。
同社は、超小型から大型まで、シートからウェブまで、水銀 UV から LED UV まで、フラッド UV コーティングからインクジェット スポット UV コーティングまで、フラット UV コーティング機のフル ソリューションを提供しています。技術サポートには、コーティング配合の選択、プロセスの最適化、トラブルシューティング サービスが含まれており、競争の激しいガラス加工市場において、お客様が装置の耐用年数を延長して目標の品質とスループット レベルを達成できるようにします。
ガラスローラーコーティング機の能力を実際の生産量とパネルの複雑さに合わせることで、資本設備の十分な活用と、注文の履行を遅らせて顧客をイライラさせる生産のボトルネックの両方を防ぎます。 1 日あたり 500 平方メートル未満の少量から中量の作業では、人間工学に基づいた高さに配置された手動ロードおよびアンロード ステーションを備えたシングルヘッド ローラー コーターまたはコンパクト UV スプレー システムの恩恵を受けて、長時間勤務中の作業者の疲労を軽減します。
毎日数千平方メートルを扱う大量生産メーカーは、自動マテリアルハンドリング、クイックチェンジローラーアセンブリ、製品スタイル間の切り替えダウンタイムを最小限に抑える統合型 UV 硬化ゾーンを備えたダブルヘッド構成またはカーテンコーターを必要としています。積載、コーティング塗布、UV 硬化、冷却、および荷降ろしの段階を含むサイクル時間を評価して、マテリアルハンドリングの遅延や品質検査要件などの現実世界の制約を無視した理論上の最大値ではなく、実際の動作条件下での現実的な 1 日のスループットを計算します。
コーティングの化学的性質が異なると、ガラス基板上での耐久性や外観を損なう不完全な硬化、接着不良、または仕上げ欠陥を発生させずに最適な結果を得るために、特定のローラー材料、流体供給システム、および UV ランプの波長が必要になります。 UV コーティング、水性塗料、溶剤系仕上げ剤、フッ素系塗料、接着剤、および特殊塗料では、機械的結合が制限される非多孔質ガラス表面上で最適な接着と仕上げ品質を確保するために、互換性のあるローラー材料と硬化パラメータが必要です。
UV ゲル化プロセスでは、コーティング層の間に中間の硬化レベルを適用し、トップコート層との化学結合を妨げるプライマーやベースコートを完全に硬化させることなく、後続の層の最適な層間接着を確保します。候補となるガラス ローラー コーティング マシンが、生産工程間で材料を切り替える際に大規模な再構成やコンポーネントの交換を必要とせずに、プライマー、装飾塗料、保護コーティング、接着剤などの特定のコーティング ポートフォリオに対応していることを確認します。
建築用ガラスパネル、装飾ガラス部品、ミラー基板は、最小長さ 300 ミリメートルの小さな装飾パネルから、正確なエッジ処理が必要な幅 3,300 ミリメートルを超える大型カーテン ウォール ユニットまで、寸法と複雑さは大幅に異なります。候補となるガラス ローラー コーティング機が、仕上げを損傷したり、パネルの積み降ろしのオペレーターに安全上の問題を引き起こすエッジ接触がなく、アプリケーター ローラーの接触、UV ランプの位置決め、コンベアのトラッキングに適切なクリアランスを備えた最大パネル寸法に対応していることを確認します。
完全にきれいな後処理エッジを維持しながら、正確な幅制御で周囲バンドを塗布する必要があるフレーム コーティング用途の場合は、さまざまなパネル形状にわたってコーティングの幅、厚さ、位置を動的に調整するフレームコーター システムまたは特殊なエッジ処理構成を優先してください。標準的なフラット パネル コーティング機は、全面コーティングでは優れた結果を達成できますが、正確なエッジ処理に苦労し、手動によるタッチアップが必要になる可能性があり、自動化の利点が無効になり、完成品あたりの人件費が増加します。
毎日の清掃を継続することで、仕上げ品質を低下させ、生産スケジュールを混乱させる計画外のダウンタイムを増加させる、アプリケーター ローラー、分注ローラー、ドクター ブレード、UV ランプ ハウジングへのコーティングの蓄積を防ぎます。シフトエンドで適切な溶剤でローラーを拭き、ドクターブレードを取り外して徹底的に洗浄します。これにより、塗布パターンを変え、完成したガラスパネルに縞や乾燥斑点を生じさせる乾燥したコーティング残留物による詰まりを防ぎます。
コンベヤチェーン、駆動モーター、光電センサー、ローラーベアリング、UV ランプハウジングに、位置決め精度やガラス表面全体のコーティングの均一性に影響を与える可能性のある摩耗、汚れ、位置ずれがないか検査します。毎週の予防メンテナンスには、メーカー指定のグリースによるリニア ガイドの潤滑、アプリケーター ローラーの位置合わせの検証、認定ゲージに対するギャップ設定の校正、および非多孔質ガラス基板上の不完全な重合や仕上げ欠陥を防ぐ適切な硬化エネルギーを確保するための UV ランプ出力の検査が含まれます。
材料の消費を最小限に抑えながら最適なコーティング品質を達成するには、コーティングの粘度、基材の特性、およびガラス上の目的の膜厚に合わせて、アプリケーター ローラーの圧力、塗布ローラーの速度、コンベア速度、UV ランプの強度のバランスを注意深く調整する必要があります。特定のコーティング タイプとガラス基板に対してメーカーが推奨するベースライン設定から始めて、サンプル パネルに体系的なテスト アプリケーションを実施して、面とエッジ全体の被覆均一性、オレンジ ピールの厳しさ、膜厚の一貫性を評価します。
セットアップ中に湿式膜厚計を使用して、UV 硬化段階に入る前に塗布されたコーティング量が仕様要件を満たしていることを確認します。これにより、材料の無駄や注文の出荷の遅延につながる、塗布量の不足または過剰塗布によるコストのかかる再作業を防止できます。各コーティングタイプとガラス基板の適切なパラメータの組み合わせを文書化し、標準化されたセットアップシートを作成することで、切り替え時間を短縮し、シフト、オペレーター、生産施設全体で一貫した結果を保証し、製品が製造される場所に関係なくブランドの品質基準を維持します。
シングルヘッド ガラス ローラー コーティング機は、1 つのアプリケーター ローラーと塗布ローラーの構成を使用してコーティングを塗布します。これは、簡単な仕上げ要件で平らなガラス表面に均一な塗料を塗布するのに適しています。ダブルヘッドガラスローラーコーティング機を使用すると、異なる化学特性を持つコーティングを連続パスで塗布したり、上面と下面を同時にコーティングしたりすることができ、サイクルタイムと必要床面積を大幅に削減するシングルパススルー操作でのプライマーとトップコートの塗布に最適です。
ガラスローラーコーティング機は通常、正確な計量、一貫した塗布パターン、無駄を排除した最小限のオーバースプレーにより、スプレー塗布と比較してコーティングの消費量を 20 ~ 40% 削減します。統合されたコーティング回収システムは、余分な材料を回収して再利用することで廃棄物をさらに削減し、非多孔質ガラス表面ではオーバースプレーの損失が避けられないスプレー法と比較して、材料コストと環境への影響を大幅に削減します。
はい、最新のガラス ローラー コーティング機は、UV、PU、PE、NC、AC、水性塗料、フッ素樹脂塗料、接着剤、適切なローラー材質と硬化パラメーターを備えた特殊な塗料配合など、複数のコーティング タイプに対応しています。 UV コーティングには、光重合のために特定の波長で発光する UV ランプ硬化システムが必要ですが、水性コーティングには、早期の皮張りや仕上げの欠陥を発生させることなく、制御された温度で水キャリアを蒸発させる IR 乾燥トンネルまたは強制空気対流オーブンが必要です。
日常のメンテナンスには、アプリケーター ローラー、分注ローラー、ドクター ブレードの拭き取り、UV ランプ ハウジングの清掃、コンベア トラッキングのチェックなどが含まれます。毎週のタスクには、リニア ガイドへの注油、ローラーの位置合わせの確認、ギャップ設定の確認、および適切な硬化エネルギーを確保するための UV ランプの出力の検査が含まれます。毎月の検査では、電気接続、安全インターロック、コンベア駆動コンポーネント、UV ランプの耐用年数を対象にして、故障により生産停止が発生して顧客の注文が遅れる前に摩耗を特定する必要があります。
設置と試運転のタイムラインは、システムの複雑さと現場の準備によって異なりますが、基礎要件、ユーティリティ接続、既存のマテリアルハンドリングシステムとの統合に応じて、通常は 2 ~ 8 週間の範囲です。シンプルなシングルヘッドローラーコーターは、設備と床スペースの準備ができていれば納入後数週間以内に稼働可能ですが、コンベア統合、多段階塗布、UV 硬化システム、および自動マテリアルハンドリングを備えた完全なターンキーガラスローラーコーティング生産ラインでは、オペレーターのトレーニングや生産トライアルを含む長期間の試運転期間が必要です。


