
المشاهدات: 0 المؤلف: 广宇大 وقت النشر: 2026-11-02 الأصل: موقع


قائمة المحتوى
● ما هي آلة الطلاء بالرش الخطي؟
>> لماذا تحتاج الملفات الشخصية الضيقة إلى اهتمام خاص
● الطلاء بالرش الخطي مقابل الرش الضيق
● كيف تعمل آلة الطلاء بالرش الخطي
>> عملية الطلاء
● الرش الآلي مقابل الرش اليدوي
>> عندما لا تزال هناك حاجة إلى الرش اليدوي
● أنواع الطلاء وتوافق العمليات
>> الطلاءات الشائعة للمقاطع الخشبية الضيقة
>> الطلاءات القائمة على الماء مقابل الطلاءات القائمة على المذيبات
● الرش الزائد، وكفاءة النقل، والتحكم في التكلفة
● التهوية والسلامة والوقاية من الحرائق
>> لماذا تعتبر أكشاك الرش ضرورية
>> الخطوة 1: تحديد عائلة المنتج
>> الخطوة 2: تشغيل تجربة الطلاء
>> الخطوة 3: التحقق من صحة الخط الكامل
>> الخطوة 4: تدريب المشغلين والفنيين
>> الخطوة 5: توحيد الوصفات والصيانة
● المشاكل الشائعة وحلول الخبراء
>> طلاء غير متساوي على الملامح الضيقة
>> يركض ويتدلى
● كيف تقترب GYDFinishing من التشطيب الضيق
>> ما هي آلة الطلاء بالرش الخطي للمقاطع الضيقة؟
>> هل يمكنها تغطية جميع جوانب الملف الضيق تلقائيًا؟
>> هل هي مناسبة للطلاءات ذات الأساس المائي؟
>> ما مدى سرعة الرش الآلي مقارنة بالرش اليدوي؟
>> هل تلغي الأتمتة الحاجة إلى المشغلين المهرة؟
>> ما هو السبب الأكبر لضعف التشطيب الضيق؟
● مراجع
تقوم آلة الطلاء بالرش الخطي للمقاطع الضيقة تلقائيًا بتطبيق الطلاء أو الطلاء التمهيدي أو مانع التسرب أو البقع أو الورنيش أو الطلاء الواقي على قطع العمل الطويلة والرفيعة مثل القوالب وإطارات الأبواب وحواف الخزانات ومقاطع الأرضيات والزخارف والشرائط الزخرفية. فهو يجمع بين نظام التغذية القائم على الناقل وبنادق الرش التي يتم التحكم فيها، مما يسمح للمصنعين بتحقيق تغطية أكثر اتساقًا من الرش اليدوي مع الحفاظ على تدفق الإنتاج المستمر.
من وجهة نظر الشركة المصنعة للمعدات، فإن التحدي الرئيسي لا يتمثل في مجرد رش جزء ضيق. إنها عبارة عن تطبيق طبقة متساوية على مساحة سطحية صغيرة - غالبًا مع حواف، وأخاديد، وحواف، وأقسام منحنية - دون الإفراط في الرش، أو اختلاف اللون، أو عيوب بناء الفيلم.
يقارن هذا الدليل بين الفكرتين الأساسيتين في العنوان: الطلاء بالرش الخطي والتشطيب الضيق . وهو يشرح كيفية عمل هذه الآلات، وأين تقدم القيمة الأكبر، وكيفية تحديد واحدة بشكل صحيح، وكيفية تجنب مشكلات الإنتاج الأكثر شيوعًا.
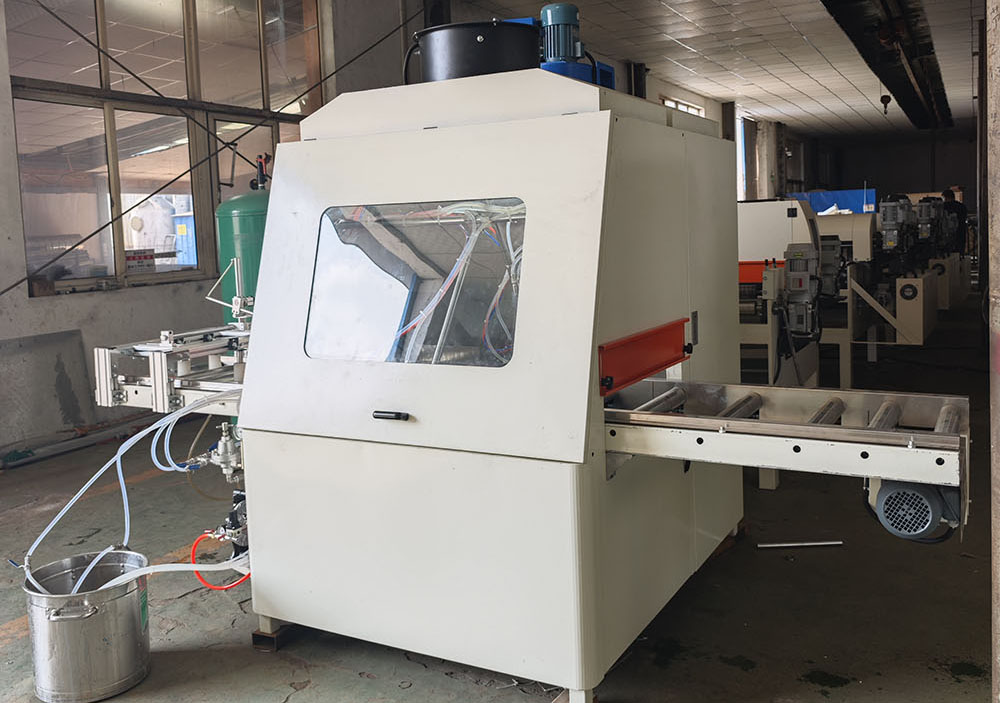
آلة الطلاء بالرش الخطي هي نظام تشطيب حيث تتحرك قطع العمل بشكل مستمر من خلال محطة رش واحدة أو أكثر. قد تكون بنادق الرش ثابتة أو متأرجحة أو ترددية أو مثبتة على حاملات آلية.
تقوم الآلة بتطبيق الطلاء أثناء انتقال الجزء عبر منطقة الرش. يتم التحكم في تنشيط البندقية، ونمط الرش، ومسافة البندقية، وإخراج السوائل، وسرعة الخط لإنتاج نتيجة الطلاء المطلوبة.
النقطة الأساسية: آلة الرش الخطية ليست مجرد مسدس رش على ناقل. إنها عملية متكاملة تتضمن نقل الأجزاء، وتوصيل الطلاء، والانحلال، والتقاط الرذاذ الزائد، والتهوية، وفي كثير من الأحيان التجفيف أو المعالجة.
تستخدم آلات الطلاء بالرش الخطي على نطاق واسع في:
- إطارات الأبواب الخشبية وبلاط الأبواب
- حواف وإطارات باب الخزانة
- القوالب والزخرفة الزخرفية
- لمحات الأرضيات وألواح التفاف
- قضبان وشرائح الأثاث
- مكونات النوافذ والأبواب
- الاسمنت الليفي أو الملامح المركبة
تكون أكثر فعالية عندما تكون عائلة المنتج قابلة للتكرار ويمكن تحديد اللمسة النهائية المطلوبة بوضوح.
المقاطع الضيقة هي قطع عمل ذات عرض أو ارتفاع محدود، وغالبًا ما تكون ذات مقطع عرضي. تشمل الأمثلة القوالب، والديكور، ونطاقات الحواف، ومكونات إطار الباب، وزخارف الأرضيات، وأجزاء الأثاث الرقيقة.
تكمن الصعوبة الرئيسية في أن المظهر الجانبي الضيق يوفر مساحة سطحية قليلة ليهبط الرذاذ عليها. يمكن أن يؤدي نمط الرش المصمم للوحة عريضة إلى إهدار المواد أو حواف المعطف أو تفويت المناطق الغائرة.
تتطلب الملفات الشخصية الضيقة تحكمًا دقيقًا في:
- عرض مروحة الرش
- المسافة من بندقية إلى جزء
- زاوية البندقية
- سرعة الخط
- إخراج السوائل
- تفتيت الهواء
- دعم الجزء والتباعد
- التقاط الرذاذ الزائد
يمكن أن يؤدي تغيير بسيط في أي من هذه الإعدادات إلى إنشاء رذاذ جاف أو جريان أو لون غير متساوي أو استخدام مفرط للمواد.
رؤية الخبراء: أفضل اختبار ليس لوحة عينة مسطحة. تحقق دائمًا من صحة الجهاز من خلال ملف التعريف الأضيق والأعمق والأكثر تعقيدًا في مجموعة منتجاتك الفعلية.
تصف هذه المصطلحات جوانب مختلفة ولكنها متصلة بنفس نظام التشطيب. يصف الطلاء بالرش الخطي طريقة الإنتاج. يصف الرش ذو النطاق الضيق تحدي قطعة العمل والتطبيق.
| ، | آلة الطلاء بالرش الخطي الجانبي | الرش الضيق |
|---|---|---|
| التركيز الرئيسي | الحركة المستمرة للأجزاء من خلال محطات الرش | طلاء دقيق للأسطح الصغيرة أو ذات الأشكال |
| أجزاء نموذجية | الأبواب والألواح والإطارات والقوالب والألواح | القوالب، القطع، الحواف، الشرائط، الملامح |
| الفائدة الرئيسية | تدفق مستقر وإخراج قابل للتكرار | تغطية دقيقة للهندسة الصعبة |
| الخطر الرئيسي | عدم توازن الخط أو علاج عنق الزجاجة | رذاذ زائد، رذاذ جاف، فترات استراحة ضائعة |
| إعداد البندقية | كثيرا ما يستخدم البنادق المتعددة والتذبذب | يتطلب التحكم الدقيق في عرض المروحة وزاويتها |
| قياس الجودة | الأجزاء المقبولة لكل وردية | بناء فيلم موحد وتغطية كاملة للحافة |
| الأنسب ل | عائلات إنتاجية متكررة | مكونات ضيقة الشكل أو ذات قيمة عالية |
تصبح آلة الطلاء بالرش الخطي ذات قيمة خاصة عندما يتم تكوينها خصيصًا للمقاطع الضيقة. يحافظ الناقل على حركة الإنتاج، بينما يقوم نظام المدفع بتوصيل الطلاء بدقة إلى الشكل الهندسي.
الترتيب النموذجي هو:
1. ناقل التغذية
2. تباعد الأجزاء أو نظام الإمساك
3. محطة رش بمسدسات علوية أو جانبية أو بزاوية
4. منطقة الرش المغلقة
5. نظام العادم والترشيح
6. قسم الفلاش أو المعالجة
7. ناقل التغذية
تتضمن الآلة النموذجية ما يلي:
- ناقلات التغذية والتغذية
- نظام النقل بالسلسلة أو الحزام أو السكك الحديدية أو الأسطوانة
- أدلة الشغل أو التركيبات
- بنادق الرش والفوهات
- عربة بندقية ترددية أو متأرجحة
- طلاء مضخة العرض والخراطيم
- كشك الرش أو منطقة الرش المغلقة
- مروحة العادم ونظام التصفية
- نظام التحكم PLC أو شاشة اللمس
- أقفال الأمان وتوقف الطوارئ
تتضمن بعض الأنظمة أيضًا الكشف التلقائي عن الأجزاء، وتخزين الوصفات، والتحكم في اللزوجة، وتنظيف البندقية، والمعالجة المتكاملة.
سير العمل النموذجي هو:
1. قم بتحميل الملف الضيق على الناقل.
2. اكتشف الجزء باستخدام جهاز استشعار أو مدخلات المشغل.
3. حدد وصفة الطلاء للملف الشخصي والانتهاء.
4. انقل الجزء إلى منطقة الرش.
5. قم بتنشيط بنادق الرش فقط في حالة وجود جزء منها.
6. قم بتطبيق الطلاء باستخدام حركة المسدس المتحكم فيها ونمط الرش.
7. قم بالتقاط الرذاذ الزائد من خلال عادم الكابينة والمرشحات.
8. أرسل الجزء المطلي إلى الوميض أو التجفيف أو المحطة التالية.
أهم المتغيرات هي مسافة البندقية، وزاوية الرش، ونمط المروحة، وإخراج السائل، وتذرية الهواء، وسرعة البندقية، وسرعة الخط، وعدد التمريرات.
قد يكون مسدس الرش العلوي واحدًا كافيًا لشريط مسطح بسيط. لكن القوالب ذات الأخاديد أو الخرز أو الشطب غالبًا ما تحتاج إلى مزيد من التغطية.
تتضمن تكوينات الأسلحة الشائعة ما يلي:
- مسدسات رش علوية للأسطح العلوية
- بنادق الرش الجانبية للأوجه العمودية
- بنادق بزاوية للحواف والشطب
- بنادق متأرجحة بعرض متغير
- محطات رش متعددة للطلاء التمهيدي والعازل والمعطف الخفيف
بالنسبة للمقاطع الضيقة، غالبًا ما تؤدي أنماط الرش الأصغر وتحديد موضع البندقية بدقة إلى نتائج أفضل من مجرد زيادة إنتاج السوائل.
| عامل الرش اليدوي | الرش الآلي الخطي الرش | اليدوي |
|---|---|---|
| التكرار | عالية عندما يتم التحكم في الوصفات والصيانة | يعتمد على مهارة المشغل |
| متطلبات العمل | أقل للإنتاج الروتيني | أعلى |
| اتساق الطلاء | بناء فيلم أكثر استقرارا | مزيد من الاختلاف بين المشغلين |
| التحكم في الملف الشخصي الضيق | دقيق عند تكوينه بشكل صحيح | يمكن أن تكون غير متناسقة في الأجزاء الصغيرة |
| المرونة | الأفضل للملفات الشخصية القابلة للتكرار | أفضل للعمل المخصص أو لمرة واحدة |
| السيطرة على الرش الزائد | أفضل مع إعدادات البندقية المحسنة | يمكن أن يكون أعلى دون تقنية منضبطة |
| الحاجة التدريبية | التدريب الفني على الإعداد والصيانة | التدريب على مهارات التطبيق |
| أفضل حالة استخدام | ملامح ضيقة متكررة | النماذج الأولية والإصلاحات واللمسات النهائية |
عادةً ما تكون الأتمتة خيارًا قويًا عندما:
- يتم إنتاج نفس الملفات الشخصية بشكل متكرر.
- متطلبات جودة الطلاء صارمة.
- توافر العمالة أو تكلفة العمالة يشكل مصدر قلق.
- تحتاج الشركة إلى لون وسماكة فيلم متناسقة.
- حجم الإنتاج يبرر التركيبات والأدوات والتدريب.
يبقى الرش اليدوي مفيدًا لما يلي:
- دفعات صغيرة
- ملفات تعريف مخصصة للغاية
- تطوير النموذج الأولي
- الإصلاح واللمس
- الأجزاء التي يصعب تركيبها
تستخدم العديد من المصانع الناجحة كلتا الطريقتين: الرش الآلي للإنتاج القياسي والرش اليدوي للطلبات الخاصة أو الأعمال التصحيحية.
يجب أن تتوافق آلة الطلاء بالرش الخطي مع كيمياء الطلاء واللزوجة وسلوك التجفيف.
تشمل الطلاءات الشائعة ما يلي:
- الاشعال والمعاطف النهائية ذات الأساس المائي
- الورنيش القائم على المذيبات
- الطلاءات القابلة للشفاء بالأشعة فوق البنفسجية
- البقع والزجاج
- السدادات
- معاطف شفافة واقية
كل طلاء له لزوجة مختلفة، وسلوك تجفيف، وكفاءة نقل، ومتطلبات تنظيف مختلفة.
| عامل | الطلاءات القائمة على الماء | الطلاءات القائمة على المذيبات |
|---|---|---|
| سلوك التجفيف | غالبًا ما يتطلب التحكم في درجة الحرارة وتدفق الهواء | قد يومض بشكل أسرع اعتمادًا على التركيبة |
| تنظيف | عادة ما تكون أبسط | يتطلب تنظيف المذيبات المتوافقة |
| الإدارة البيئية | انخفاض بخار المذيب يثير القلق في كثير من الحالات | يتطلب تحكمًا أقوى بالبخار والعادم |
| إنهاء المظهر | يمكن تحقيق نتائج ممتازة مع الإعداد المناسب | غالبًا ما يُعرف بالبنية العالية والمتانة |
| توافق المعدات | يجب التحقق من التآكل وتوافق المواد | يجب التحقق من الأختام والخراطيم وتوافق المضخة |
هام: 'المرتكز على الماء' لا يعني 'عدم الحاجة إلى تهوية'. وتشير إدارة السلامة والصحة المهنية إلى أن الحاجة إلى تهوية حجرة الرش تعتمد على وجود مواد كيميائية خطرة في الطلاء، وليس فقط ما إذا كان الطلاء يعتمد على الماء. [2299]
قبل مقارنة الأجهزة، حدد هذه المتطلبات:
- الحد الأدنى والحد الأقصى لعرض الملف الشخصي
- الحد الأدنى والحد الأقصى لارتفاع الملف الشخصي
- الحد الأدنى لطول الشغل
- الحد الأقصى لوزن قطعة العمل
- سرعة الخط المطلوبة
- سمك الفيلم المطلوب
- نوع الطلاء ونطاق اللزوجة
- عدد جوانب الطلاء
- تعقيد الملف الشخصي
- تردد تغيير اللون المطلوب
- المساحة المتاحة للمصنع
- قدرة العادم والهواء العرض
- طريقة المعالجة والمرافق المتاحة
يجب أن يتم اختيار الآلة وفقًا لملف الإنتاج الواقعي الأكثر صعوبة ، وليس الجزء التجريبي الأسهل.
يحدد تكوين البندقية ما إذا كان بإمكان الماكينة الوصول إلى جميع أسطح الملف الشخصي.
بالنسبة للملفات الشخصية الضيقة، الأسئلة الأكثر أهمية هي:
- هل يمكن تضييق نمط الرش بما فيه الكفاية؟
- هل يمكن أن تصل البندقية إلى التجاويف والأخاديد؟
- هل يمكن تعديل زاوية البندقية للشطب؟
- هل يمكن للآلة الحفاظ على المسافة الصحيحة بسرعة الإنتاج؟
- هل يمكن للنظام تجنب طلاء الحواف؟
يجب على المورد الجيد أن يشرح الجهاز باستخدام عينات ملفك الشخصي الفعلية، وليس فقط لوحة اختبار قياسية.
تؤثر سرعة الخط على مدة تطبيق الطلاء وكمية المواد المودعة.
يمكن أن تؤدي زيادة سرعة الخط إلى تحسين الإخراج، ولكنها قد تقلل من سماكة الفيلم ما لم يتم ضبط إخراج السائل أو سرعة البندقية أو عدد التمريرات.
النهج الصحيح هو إنشاء نافذة عملية تم التحقق من صحتها : نطاق من سرعة الخط، وإعدادات المسدس، وظروف الطلاء التي تنتج نتائج مقبولة باستمرار.
الرش الزائد هو مادة طلاء تفتقد قطعة العمل. فهو يزيد من استهلاك المواد، ويلوث المقصورة، ويزيد من تحميل المرشح، ويخلق المزيد من أعمال التنظيف.
في الرش الضيق، يمكن أن يكون الرش الزائد ذا أهمية خاصة لأن الرش يجب أن يصل إلى الحواف والأخاديد والتجاويف.
تتحسن كفاءة النقل عندما يتم التحكم في العملية:
- الحفاظ على المسافة الصحيحة بين البندقية والجزء.
- استخدم نمط المروحة وإعدادات الانحلال الصحيحة.
- تجنب الضغط الزائد للسوائل.
- استخدم تفعيل السلاح فقط في حالة وجود جزء منه.
- حافظ على نظافة الفوهات ومحاذاة بشكل صحيح.
- مطابقة سرعة الناقل مع حركة البندقية.
- استخدم التركيبات المناسبة لتثبيت الجزء.
رؤية الخبراء: النظام الأقل تكلفة ليس دائمًا هو النظام الذي يتمتع بأقل سعر شراء. إن الآلة التي تهدر طلاءًا أقل، وتنتج عددًا أقل من الرفض، وتتطلب تنظيفًا أقل، قد توفر تكلفة إجمالية أقل للملكية.
يمكن للتشطيب بالرش أن يطلق الضباب والأبخرة والبقايا. تنص إدارة السلامة والصحة المهنية على أن أكشاك الرش تخدم غرضين رئيسيين: حماية صحة العمال وتقليل مخاطر الحرائق والانفجارات. [2300]
حجرة الرش عبارة عن هيكل مزود بتهوية كهربائية يحيط أو يستوعب عملية الرش لحصر والحد من هروب الرش والبخار والبقايا وتوجيهها بأمان إلى نظام العادم. [2309]
تتطلب إدارة السلامة والصحة المهنية تهوية ميكانيكية في مناطق الرش لإزالة الأبخرة أو الضباب أو المساحيق القابلة للاشتعال إلى مكان آمن وحصر المخلفات القابلة للاحتراق والتحكم فيها. [1720]
يجب أن تظل التهوية قيد التشغيل أثناء الرش ولمدة كافية بعد ذلك لطرد الأبخرة الناتجة عن تجفيف المواد المطلية وبقايا مواد التشطيب. [1720]
تنص إدارة السلامة والصحة المهنية أيضًا على أن إجمالي حجم الهواء المنبعث من خلال حجرة الرش يجب أن يخفف بخار المذيب إلى 25 بالمائة على الأقل من الحد الأدنى للانفجار للمذيب الذي يتم رشه. [2297]
يجب أن يشتمل نظام الطلاء بالرش الخطي الآمن على ما يلي:
- حجرة رش أو منطقة رش مغلقة مصممة بشكل صحيح
- تهوية العادم الميكانيكية
- إمداد الهواء بالمكياج
- برنامج صيانة الفلتر
- التأريض والترابط للتحكم الساكن
- التصنيف الكهربائي المناسب عند الاقتضاء
- ضوابط تخزين ومناولة الطلاء
- تدريب المشغلين
- أنظمة التوقف والتعشيق في حالات الطوارئ
- الفحص الدوري للخراطيم والمضخات والمسدسات والمرشحات
لا تتعامل مع التهوية باعتبارها ملحقًا اختياريًا. إنه نظام أساسي للسلامة والجودة.
قم بتوثيق الملفات الشخصية والأبعاد والمواد والطلاءات والمخرجات المستهدفة ومعايير الجودة.
قم بتضمين الصور الفوتوغرافية والرسومات والعينات المادية للملف الشخصي الأضيق والأكثر تعقيدًا.
اختبر الملف الشخصي الفعلي بالطلاء المقصود. سِجِلّ:
- مسافة البندقية
- زاوية الرش
- إخراج السوائل
- تفتيت الهواء
- هواء المروحة
- سرعة الخط
- عدد التمريرات
- سمك الفيلم
- نتيجة التجفيف
- المظهر البصري
لا تحكم على محطة الرش فقط. التحقق من صحة التسلسل الكامل:
الرش ← الوميض ← المعالجة ← الصنفرة إذا لزم الأمر ← الطبقة الثانية إذا لزم الأمر ← الفحص النهائي.
يجب أن يفهم المشغلون عمليات الفحص اليومية وإعداد الطلاء وتحميل الأجزاء وفحص الجودة. يجب أن يفهم الفنيون إعداد البندقية، والعناية بالفوهة، والمرشحات، والمضخات، وأدوات التحكم الكهربائية، وأنظمة السلامة.
إنشاء وصفات مكتوبة لكل عائلة منتج. قم بتضمين نوع الطلاء واللزوجة وإعدادات البندقية وسرعة الخط وظروف المعالجة ومعايير الفحص.
جدولة الصيانة للمرشحات والفوهات والمضخات والخراطيم والناقلات وأجهزة الاستشعار ومعدات التهوية.
الأسباب المحتملة:
- مسافة البندقية غير صحيحة
- زاوية رش خاطئة
- سرعة الخط الزائدة
- عدم كفاية التغطية المسلحة
- حركة الملف الشخصي أو الاهتزاز
- لزوجة الطلاء غير صحيحة
الحل: ابدأ بالملف الشخصي الأكثر صعوبة. اضبط متغيرًا واحدًا في كل مرة وسجل النتيجة.
الأسباب المحتملة:
- كثرة إخراج السوائل
- نمط المروحة غير صحيح
- البندقية بعيدة جدًا عن الجزء
- توقيت تفعيل السلاح سيء
- الفوهات البالية
الحل: تحسين كفاءة النقل قبل زيادة سعة العادم. تعمل عملية الرش المضبوطة جيدًا على تقليل تلوث المقصورة وتكرار استبدال الفلتر.
الأسباب المحتملة:
- الإفراط في تفتيت الهواء
- توازن المذيبات غير صحيح
- المسدس بعيد جدًا عن قطعة العمل
- تدفق الهواء الزائد في المقصورة
- درجة حرارة الطلاء غير صحيحة
الحل: قم بمراجعة البيانات الفنية للطلاء والتحقق من صحة مسافة الرش وإعدادات الهواء وبيئة المقصورة.
الأسباب المحتملة:
- بناء الفيلم المفرط
- سرعة الخط بطيئة
- لزوجة الطلاء غير صحيحة
- عدم كفاية وقت الوميض
- تداخل السلاح ضعيف
الحل: تقليل بناء الفيلم أو ضبط سرعة الخط وظروف الفلاش. تأكد من أن الطلاء يقع ضمن نطاق التطبيق الموصى به.
الأسباب المحتملة:
- خلط طلاء غير متناسق
- التغيرات في اللزوجة
- إعدادات بندقية مختلفة
- لون الركيزة غير متناسق
- عدم كفاية التنظيف بين تغيرات اللون
الحل: توحيد معايير الخلط، وفحوصات اللزوجة، ووصفات الأسلحة، وإجراءات التنظيف.
- فحص بنادق الرش والفوهات.
- فحص خراطيم السوائل ووصلاتها.
- تأكيد محاذاة الناقل.
- التحقق من تدفق هواء المقصورة وحالة الفلتر.
- تنظيف أطراف البندقية طبقاً لتعليمات الشركة المصنعة للطلاء.
- فحص توقف الطوارئ وأقفال السلامة.
- التحقق من شد الحزام وتتبع الناقل.
- فحص حركة عربة السلاح.
- تنظيف المرشحات أو استبدالها حسب الحاجة.
- التحقق من أداء المضخة وتوصيل السوائل.
- مراجعة استهلاك الطلاء ومعدلات الرفض.
- فحص مراوح وقنوات التهوية.
- فحص التوصيلات الكهربائية ولوحات التحكم.
- مراجعة إنذارات PLC وسجل الأخطاء.
- معايرة أجهزة الاستشعار والتحقق من أجهزة السلامة.
- تدقيق الوصفات مقابل نتائج الإنتاج الفعلية.
قامت GYDFinishing بتصنيع معدات تشطيب الأسطح منذ عام 2007 وتوفر حلولاً للخشب والزجاج والأسمنت الليفي والمواد الأخرى. وتشمل خبرتها معدات الطلاء الأوتوماتيكية للأبواب الخشبية والأثاث وأبواب الخزانات والأرضيات.
بالنسبة للمشتري الذي يقوم بتقييم آلة الطلاء بالرش الخطي للمقاطع الضيقة ، فإن مناقشة المورد الأكثر فائدة لا تتعلق فقط بحجم الماكينة. وينبغي التركيز على:
- الرسومات الشخصية الدقيقة والعينات المادية
- نوع الطلاء وسمك الفيلم المستهدف
- مخرجات الإنتاج المطلوبة
- مساحة المصنع والمرافق المتاحة
- طريقة المعالجة ومدة التجفيف
- تردد تغيير اللون
- مستوى مهارة المشغل
- استراتيجية الصيانة وقطع الغيار
- التكلفة الإجمالية للملكية
يجب أن يكون المورد الموثوق به على استعداد لاختبار الملفات الشخصية الفعلية للعميل ونظام الطلاء، وتوثيق النتائج، وشرح القيود بالإضافة إلى الفوائد.
إنها آلة تقوم تلقائيًا برش الطلاء على قطع العمل الطويلة أو الضيقة أو ذات الأشكال أثناء تحركها عبر منطقة رش خاضعة للرقابة. يتم استخدامه بشكل شائع للقوالب وإطارات الأبواب وحواف الخزانات وملامح الأرضيات والزخارف.
ذلك يعتمد على الملف الشخصي وتكوين الجهاز. تستخدم العديد من الأنظمة مسدسات رش علوية وجانبية وزاوية، بينما قد تتطلب المقاطع المعقدة تركيبات دوارة أو محطات رش متعددة.
نعم، بشرط أن تكون الآلة والمضخة والخراطيم والفوهات ونظام التجفيف متوافقة مع الطلاء. لا تزال الطلاءات ذات الأساس المائي تتطلب تهوية مناسبة عند وجود مواد كيميائية خطرة. [2299]
لا توجد إجابة عالمية. يعتمد التحسين على حجم الجزء، وتعقيد الملف الشخصي، وطبقات الطلاء، ووقت التجفيف، وطريقة التحميل، ومعدل الرفض. قم بتقييم الأجزاء النهائية المقبولة في كل نوبة عمل بدلاً من تقييم سرعة مسدس الرش وحده.
لا، فالأتمتة تقلل من الرش اليدوي المتكرر، ولكنها تزيد من الحاجة إلى مشغلين وفنيين مدربين يفهمون الوصفات، وإعدادات الأسلحة، وإعداد الطلاء، وفحص الجودة، والصيانة.
في كثير من الحالات، تكون هذه عملية لم يتم التحقق من صحتها: قد تكون الآلة قادرة على ذلك، ولكن مسافة البندقية أو زاوية الرش أو سرعة الخط أو اللزوجة أو ظروف المعالجة لا تتطابق مع المظهر الجانبي والطلاء الفعلي.
إذا كنت تخطط لأتمتة القوالب، أو إطارات الأبواب، أو حواف الخزانات، أو مقاطع الأرضيات، أو غيرها من المكونات الخشبية الضيقة، فابدأ بتجربة تشطيب خاصة بملف تعريف معين بدلاً من عرض أسعار عام للمعدات.
أرسل GYDF للانتهاء من رسومات ملفك الشخصي، ومواصفات الطلاء، والمخرجات المستهدفة، وتخطيط المصنع. يجب أن يحدد التقييم العملي تكوين الرش الصحيح، وسرعة الخط، وطريقة المعالجة، وتخطيط الخط الإجمالي لعائلة منتجك.
- بعد المقدمة: موجه صورة AI: *طلاء آلة الطلاء بالرش الخطي الصناعي بقوالب خشبية ضيقة على ناقل، ومصنع حديث نظيف، وتصوير فوتوغرافي واقعي، وزاوية واسعة.*
- في قسم 'كيف يعمل': موجه صورة AI: *رسم توضيحي فني مقطوع لآلة طلاء بالرش الخطية يُظهر الناقل، وبنادق الرش المتأرجحة، وحجرة الرش، ومرشحات العادم، ولوحة التحكم.*
- في قسم 'التلقائي مقابل اليدوي': موجه صورة AI: *رسم توضيحي للمقارنة جنبًا إلى جنب بين مشغل الرش اليدوي وخط الرش الخطي الآلي، ونمط الرسوم البيانية الواضحة، بدون نص.*
- في قسم 'التهوية': موجه صورة AI: *توضيح فني لتدفق هواء حجرة الرش، وهواء السحب، وقناة العادم، والمرشحات، والمقاطع الخشبية الضيقة التي تتحرك عبر المقصورة.*
- في قسم 'خريطة طريق التنفيذ': موجه صورة AI: *رسم توضيحي للمصنع بنمط مخطط انسيابي يوضح تحميل ملف التعريف، وتطبيق الرش، والوميض، والمعالجة، والفحص، والتعبئة.*
- OSHA، *29 CFR 1910.107 - التشطيب بالرش باستخدام مواد قابلة للاشتعال وقابلة للاشتعال*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- إدارة السلامة والصحة المهنية، *29 CFR 1910.94 - التهوية*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- إدارة السلامة والصحة المهنية، *عمليات الرش - نظرة عامة*: [https://www.osha.gov/spray-operations ]
- إدارة السلامة والصحة المهنية، *عمليات الرش - التحكم في المخاطر*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- إدارة السلامة والصحة المهنية، *كشك رش الطلاء التوضيحي ومناطق الرش*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA، *متطلبات حجرة الرش عند رش الطلاءات ذات الأساس المائي*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- خلفية شركة GYDFinishing المقدمة من العميل.


