
Visualizações: 0 Autor: 广宇大 Horário de publicação: 02/11/2026 Origem: Site


Menu Conteúdo
● O que é uma máquina de pintura linear em spray?
>> Definição e Desafio de Produção
>> Por que perfis estreitos precisam de atenção especial
● Pintura em spray linear vs. pulverização de perfil estreito
● Como funciona uma máquina de pintura linear em spray
>> Por que a configuração da arma é importante
● Pulverização automatizada vs. pulverização manual
>> Quando a automação faz sentido
>> Quando a pulverização manual ainda pode ser necessária
● Tipos de revestimento e compatibilidade de processos
>> Revestimentos comuns para perfis estreitos de madeira
>> Revestimentos à base de água versus revestimentos à base de solvente
● Especificações Técnicas Críticas
>> O que definir antes da compra
>> Configuração e cobertura da arma
>> Velocidade da linha e construção do filme
● Overspray, eficiência de transferência e controle de custos
>> Por que o excesso de pulverização é importante
>> Como melhorar a eficiência da transferência
● Ventilação, Segurança e Prevenção de Incêndios
>> Por que as cabines de pintura são essenciais
>> Controles práticos de segurança
● Um roteiro de implementação prática
>> Etapa 1: Definir a família de produtos
>> Etapa 2: execute um teste de revestimento
>> Passo 3: Valide a Linha Completa
>> Etapa 4: treinar operadores e técnicos
>> Passo 5: Padronize Receitas e Manutenção
● Problemas comuns e soluções especializadas
>> Revestimento irregular em perfis estreitos
>> Overspray e carregamento de filtro
>> Spray seco ou casca de laranja
>> Variação de cores entre lotes
● Lista de verificação de manutenção
● Como o GYDFinishing aborda o acabamento de perfil estreito
>> O que é uma máquina linear de pintura por spray para perfis estreitos?
>> Ele pode revestir automaticamente todos os lados de um perfil estreito?
>> É adequado para revestimentos à base de água?
>> Quão mais rápida é a pulverização automatizada do que a pulverização manual?
>> A automação elimina a necessidade de operadores qualificados?
>> Qual é a maior causa do acabamento deficiente de perfis estreitos?
Uma máquina de pintura por spray linear para perfis estreitos aplica automaticamente tinta, primer, selante, mancha, laca ou revestimento protetor em peças de trabalho longas e finas, como molduras, molduras de portas, bordas de armários, perfis de piso, acabamentos e faixas decorativas. Ele combina um sistema de alimentação baseado em transportador com pistolas de pulverização controladas, permitindo que os fabricantes obtenham uma cobertura mais consistente do que a pulverização manual, mantendo ao mesmo tempo um fluxo de produção contínuo.
Do ponto de vista de um fabricante de equipamento, o principal desafio não é simplesmente pulverizar uma peça estreita. É a aplicação de um filme uniforme em uma pequena área de superfície – geralmente com bordas, ranhuras, chanfros e seções curvas – sem excesso de pulverização, variação de cor ou defeitos na formação do filme.
Este guia compara as duas ideias principais do título: pintura em spray linear e acabamento de perfil estreito . Explica como essas máquinas funcionam, onde elas oferecem o maior valor, como especificá-las corretamente e como evitar os problemas de produção mais comuns.
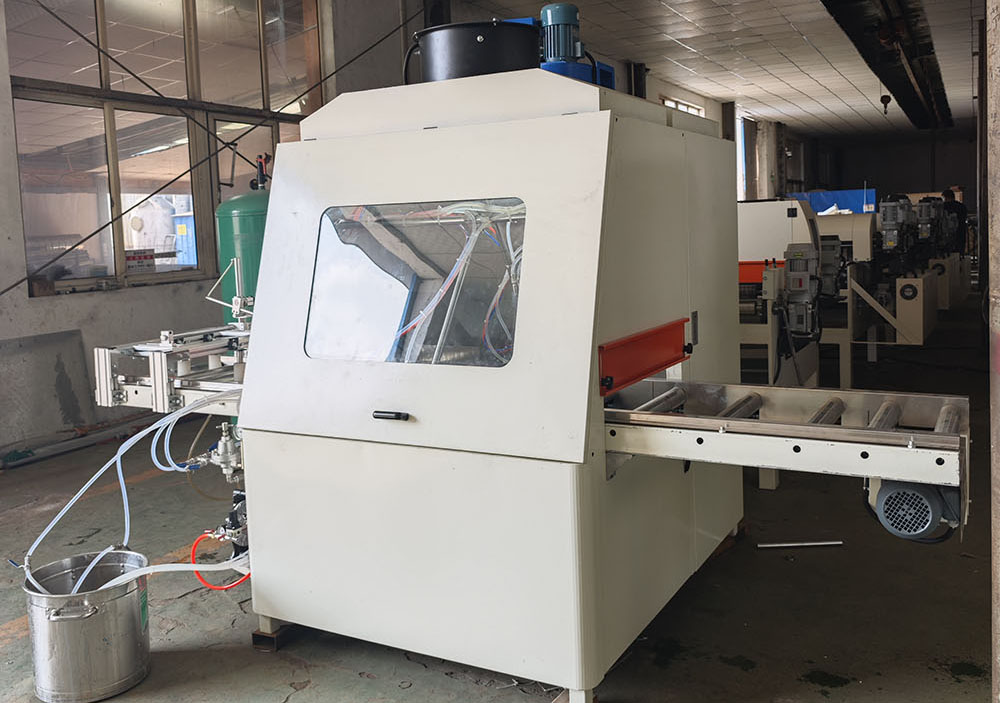
Uma máquina de pintura por spray linear é um sistema de acabamento no qual as peças se movem continuamente através de uma ou mais estações de pulverização. As pistolas de pulverização podem ser fixas, oscilantes, alternativas ou montadas em transportadores robóticos.
A máquina aplica o revestimento enquanto a peça passa pela zona de pulverização. A ativação da pistola, o padrão de pulverização, a distância da pistola, a saída de fluido e a velocidade da linha são controlados para produzir o resultado de revestimento necessário.
Ponto-chave: Uma máquina pulverizadora linear não é apenas uma pistola pulverizadora em um transportador. É um processo integrado que envolve transporte de peças, aplicação de revestimento, atomização, captura de excesso de pulverização, ventilação e, muitas vezes, secagem ou cura.
As máquinas de pintura por spray linear são amplamente utilizadas para:
- Molduras de portas e pilares de madeira
- Bordas e molduras das portas do armário
- Molduras e acabamentos decorativos
- Perfis para pisos e rodapés
- Trilhos e ripas para móveis
- Componentes de janelas e portas
- Fibrocimento ou perfis compósitos
Eles são mais eficazes quando a família de produtos é repetível e o acabamento necessário pode ser definido claramente.
Perfis estreitos são peças com largura ou altura limitadas, muitas vezes com uma seção transversal moldada. Os exemplos incluem molduras, rebordos, faixas de borda, componentes de moldura de porta, acabamentos de piso e peças finas de móveis.
A principal dificuldade é que um perfil estreito oferece pouca área de superfície para a pulverização cair. Um padrão de pulverização projetado para um painel largo pode desperdiçar material, cobrir bordas ou perder áreas rebaixadas.
Perfis estreitos requerem controle cuidadoso de:
- Largura do leque de pulverização
- Distância entre a arma e a peça
- Ângulo da arma
- Velocidade da linha
- Saída de fluido
- Atomizando ar
- Suporte e espaçamento de peças
- Captura de excesso de pulverização
Uma pequena alteração em qualquer uma dessas configurações pode criar pulverização seca, manchas, cores irregulares ou uso excessivo de material.
Visão do especialista: O melhor teste não é uma placa de amostra plana. Sempre valide a máquina com o perfil mais estreito, profundo e complexo da sua linha de produtos real.
Esses termos descrevem aspectos diferentes, mas conectados, do mesmo sistema de acabamento. A pintura em spray linear descreve o método de produção. A pulverização de perfil estreito descreve o desafio da peça e da aplicação.
| Aspect | Máquina de pintura por spray linear | Pulverização de perfil estreito |
|---|---|---|
| Foco principal | Movimento contínuo de peças através de estações de pulverização | Revestimento preciso de superfícies pequenas ou moldadas |
| Peças típicas | Portas, painéis, molduras, molduras, placas | Molduras, acabamentos, bordas, tiras, perfis |
| Principal benefício | Fluxo estável e saída repetível | Cobertura precisa em geometria difícil |
| Risco principal | Desequilíbrio da linha ou gargalo de cura | Pulverização excessiva, pulverização seca, reentrâncias perdidas |
| Configuração de arma | Freqüentemente usa múltiplas armas e oscilação | Requer controle preciso da largura e ângulo do ventilador |
| Medida de qualidade | Peças aceitas por turno | Construção uniforme do filme e cobertura completa das bordas |
| Mais adequado para | Famílias de produção repetíveis | Componentes estreitos, moldados ou de alto valor |
Uma máquina linear de pintura por spray torna-se especialmente valiosa quando é configurada especificamente para perfis estreitos. O transportador mantém a produção em movimento, enquanto o sistema de pistola aplica o revestimento com precisão na geometria do perfil.
Um arranjo típico é:
1. Transportador de alimentação
2. Espaçamento de peças ou sistema de retenção
3. Estação de pulverização com pistolas superiores, laterais ou angulares
4. Zona de pulverização fechada
5. Sistema de exaustão e filtragem
6. Seção de flash-off ou cura
7. Transportador de saída
Uma máquina típica inclui:
- Transportadores de entrada e saída
- Sistema de transporte por corrente, correia, trilho ou rolo
- Guias ou acessórios da peça de trabalho
- Pistolas e bicos pulverizadores
- Carro de pistola alternativo ou oscilante
- Bomba e mangueiras de fornecimento de revestimento
- Cabine de pintura ou zona de pintura fechada
- Exaustor e sistema de filtro
- Sistema de controle PLC ou touchscreen
- Intertravamentos de segurança e paradas de emergência
Alguns sistemas também incluem detecção automática de peças, armazenamento de receitas, controle de viscosidade, limpeza de pistola e cura integrada.
Um fluxo de trabalho típico é:
1. Carregue o perfil estreito no transportador.
2. Detecte a peça usando um sensor ou entrada do operador.
3. Selecione a receita de revestimento para o perfil e finalize.
4. Mova a peça para a zona de pulverização.
5. Ative as pistolas pulverizadoras apenas quando uma peça estiver presente.
6. Aplicar o revestimento com movimento controlado da pistola e padrão de pulverização.
7. Capture o excesso de pulverização através da exaustão e dos filtros da cabine.
8. Envie a peça revestida para evaporação, secagem ou próxima estação.
As variáveis mais importantes são a distância da pistola, o ângulo de pulverização, o padrão do ventilador, a saída do fluido, o ar de atomização, a velocidade da pistola, a velocidade da linha e o número de passagens..
Uma única pistola de pulverização superior pode ser suficiente para uma simples tira plana. Mas uma moldagem com ranhuras, rebordos ou chanfros muitas vezes precisa de mais cobertura.
As configurações comuns de armas incluem:
- Pistolas de pulverização superiores para superfícies superiores
- Pistolas laterais para faces verticais
- Pistolas angulares para chanfros e chanfros
- Pistolas oscilantes para larguras variáveis
- Várias estações de pulverização para primer, selante e acabamento
Para perfis estreitos, padrões de pulverização menores e posicionamento preciso da pistola geralmente produzem melhores resultados do que simplesmente aumentar a produção de fluido.
| Fator de Pulverização Manual | Pulverização Automática Linear Pulverização | Manual |
|---|---|---|
| Repetibilidade | Alto quando as receitas e a manutenção são controladas | Depende da habilidade do operador |
| Requisito trabalhista | Menor para produção de rotina | Mais alto |
| Consistência do revestimento | Construção de filme mais estável | Mais variação entre operadoras |
| Controle de perfil estreito | Preciso quando configurado corretamente | Pode ser inconsistente em peças pequenas |
| Flexibilidade | Melhor para perfis repetíveis | Melhor para trabalhos personalizados ou únicos |
| Controle de pulverização excessiva | Melhor com configurações de armas otimizadas | Pode ser mais alto sem técnica disciplinada |
| Necessidade de treinamento | Treinamento técnico de configuração e manutenção | Treinamento de habilidades de aplicação |
| Melhor caso de uso | Perfis estreitos repetíveis | Protótipos, reparos e retoques |
A automação geralmente é uma escolha forte quando:
- Os mesmos perfis são produzidos repetidamente.
- Os requisitos de qualidade do revestimento são rigorosos.
- A disponibilidade de mão-de-obra ou o custo da mão-de-obra são uma preocupação.
- A empresa precisa de cores e espessuras de filme consistentes.
- O volume de produção justifica acessórios, ferramentas e treinamento.
A pulverização manual continua útil para:
- Pequenos lotes
- Perfis altamente personalizados
- Desenvolvimento de protótipo
- Reparação e retoque
- Peças de difícil fixação
Muitas fábricas de sucesso utilizam ambos os métodos: pulverização automatizada para produção padrão e pulverização manual para pedidos especiais ou trabalhos corretivos.
Uma máquina de pintura por spray linear deve corresponder à química do revestimento, à viscosidade e ao comportamento de secagem.
Os revestimentos comuns incluem:
- Primers e acabamentos à base de água
- Lacas à base de solvente
- Revestimentos curáveis por UV
- Manchas e esmaltes
- Selantes
- Versões transparentes protetoras
Cada revestimento tem viscosidade, comportamento de secagem, eficiência de transferência e requisitos de limpeza diferentes.
| Fator de | Revestimentos à base de água | Revestimentos à base de solvente |
|---|---|---|
| Comportamento de secagem | Muitas vezes requer temperatura e fluxo de ar controlados | Pode evaporar mais rápido dependendo da formulação |
| Limpar | Geralmente mais simples | Requer limpeza com solvente compatível |
| Gestão ambiental | Menor preocupação com vapor de solvente em muitos casos | Requer controle mais forte de vapor e exaustão |
| Aparência final | Pode alcançar excelentes resultados com configuração adequada | Frequentemente conhecido por sua alta construção e durabilidade |
| Compatibilidade de equipamentos | Deve verificar a corrosão e a compatibilidade do material | Deve verificar as vedações, mangueiras e compatibilidade da bomba |
Importante: “à base de água” não significa “não é necessária ventilação”. A OSHA observa que a necessidade de ventilação na cabine de pintura depende da presença de produtos químicos perigosos no revestimento, e não simplesmente se o revestimento é à base de água. [2299]
Antes de comparar máquinas, defina estes requisitos:
- Largura mínima e máxima do perfil
- Altura mínima e máxima do perfil
- Comprimento mínimo da peça
- Peso máximo da peça
- Velocidade de linha necessária
- Espessura de filme necessária
- Tipo de revestimento e faixa de viscosidade
- Número de lados do revestimento
- Complexidade do perfil
- Frequência de mudança de cor necessária
- Espaço disponível na fábrica
- Capacidade de exaustão e fornecimento de ar
- Método de cura e utilitários disponíveis
Uma máquina deve ser selecionada em torno do perfil de produção realista mais difícil , e não da parte de demonstração mais fácil.
A configuração da pistola determina se a máquina pode alcançar todas as superfícies do perfil.
Para perfis restritos, as questões mais importantes são:
- O padrão de pulverização pode ser suficientemente reduzido?
- A arma consegue alcançar reentrâncias e ranhuras?
- O ângulo da pistola pode ser ajustado para chanfros?
- A máquina consegue manter a distância correta na velocidade de produção?
- O sistema pode evitar o repintamento das bordas?
Um bom fornecedor deve demonstrar a máquina usando amostras de perfil reais – não apenas uma placa de teste padrão.
A velocidade da linha afeta o tempo de aplicação do revestimento e a quantidade de material depositado.
Aumentar a velocidade da linha pode melhorar a produção, mas pode reduzir a espessura do filme, a menos que a saída do fluido, a velocidade da pistola ou o número de passagens sejam ajustados.
A abordagem correta é estabelecer uma janela de processo validada : uma faixa de velocidade de linha, configurações de pistola e condições de revestimento que produza consistentemente resultados aceitáveis.
Overspray é um material de revestimento que não atinge a peça de trabalho. Aumenta o consumo de material, contamina a cabine, aumenta a carga do filtro e gera mais trabalho de limpeza.
Na pulverização de perfis estreitos, o excesso de pulverização pode ser especialmente significativo porque a pulverização deve atingir bordas, ranhuras e reentrâncias.
A eficiência da transferência melhora quando o processo é controlado:
- Mantenha a distância correta entre a peça e a pistola.
- Use o padrão de ventilador e as configurações de atomização corretos.
- Evite pressão excessiva do fluido.
- Use a ativação da pistola somente quando uma peça estiver presente.
- Mantenha os bicos limpos e corretamente alinhados.
- Combine a velocidade do transportador com o movimento da arma.
- Use acessórios apropriados para estabilizar a peça.
Visão especializada: O sistema de menor custo nem sempre é aquele com o menor preço de compra. Uma máquina que desperdice menos revestimento, produza menos rejeitos e exija menos limpeza pode proporcionar um custo total de propriedade mais baixo.
O acabamento por pulverização pode liberar névoas, vapores e resíduos. A OSHA afirma que as cabines de pintura têm dois propósitos principais: proteger a saúde dos trabalhadores e reduzir os riscos de incêndio e explosão. [2300]
Uma cabine de pintura é uma estrutura com ventilação mecânica que envolve ou acomoda uma operação de pulverização para confinar e limitar o escape de pulverização, vapor e resíduos e direcioná-los com segurança para um sistema de exaustão. [2309]
A OSHA exige ventilação mecânica nas áreas de pulverização para remover vapores, névoas ou pós inflamáveis para um local seguro e para confinar e controlar resíduos combustíveis. [1720]
A ventilação deve permanecer em operação durante a pulverização e por um tempo suficiente depois para liberar os vapores da secagem dos artigos revestidos e dos resíduos do material de acabamento. [1720]
A OSHA também afirma que o volume total de ar exaurido através de uma cabine de pintura deve diluir o vapor do solvente em pelo menos 25% do limite inferior de explosão do solvente que está sendo pulverizado. [2297]
Um sistema de pintura por spray linear seguro deve incluir:
- Cabine de pintura adequadamente projetada ou zona de pintura fechada
- Ventilação mecânica de exaustão
- Fornecimento de ar de reposição
- Programa de manutenção de filtros
- Aterramento e ligação para controle estático
- Classificação elétrica apropriada quando necessário
- Controles de armazenamento e manuseio de revestimento
- Treinamento de operadores
- Sistemas de parada de emergência e intertravamento
- Inspeção regular de mangueiras, bombas, pistolas e filtros
Não trate a ventilação como um acessório opcional. É um sistema central de segurança e qualidade.
Documente os perfis, dimensões, materiais, revestimentos, resultado desejado e padrão de qualidade.
Inclua fotografias, desenhos e amostras físicas do perfil mais restrito e complexo.
Teste o perfil real com o revestimento pretendido. Registro:
- Distância da arma
- Ângulo de pulverização
- Saída de fluido
- Atomização de ar
- Ventilador de ar
- Velocidade da linha
- Número de passes
- Espessura do filme
- Resultado de secagem
- Aparência visual
Não julgue apenas a estação de pulverização. Valide a sequência completa:
Pulverização → evaporação → cura → lixamento se necessário → segunda demão se necessário → inspeção final.
Os operadores devem compreender as verificações diárias, preparação do revestimento, carregamento de peças e inspeção de qualidade. Os técnicos devem compreender a configuração da pistola, cuidados com os bicos, filtros, bombas, controles elétricos e sistemas de segurança.
Crie receitas escritas para cada família de produtos. Inclua tipo de revestimento, viscosidade, configurações da pistola, velocidade da linha, condições de cura e critérios de inspeção.
Programe a manutenção de filtros, bicos, bombas, mangueiras, transportadores, sensores e equipamentos de ventilação.
Causas prováveis:
- Distância incorreta da arma
- Ângulo de pulverização errado
- Velocidade excessiva da linha
- Cobertura insuficiente de armas
- Movimento ou vibração do perfil
- Viscosidade de revestimento incorreta
Solução: Comece com o perfil mais difícil. Ajuste uma variável de cada vez e registre o resultado.
Causas prováveis:
- Saída excessiva de líquidos
- Padrão de ventilador incorreto
- Arma muito longe da peça
- Tempo de ativação da arma ruim
- Bicos desgastados
Solução: Otimize a eficiência de transferência antes de aumentar a capacidade de exaustão. Um processo de pulverização bem ajustado reduz a contaminação da cabine e a frequência de substituição do filtro.
Causas prováveis:
- Ar de atomização excessivo
- Balanço de solvente incorreto
- Arma muito longe da peça de trabalho
- Fluxo de ar excessivo na cabine
- Temperatura de revestimento incorreta
Solução: Revise os dados técnicos de pintura e valide a distância de pulverização, configurações de ar e ambiente da cabine.
Causas prováveis:
- Construção excessiva de filme
- Velocidade de linha lenta
- Viscosidade de revestimento incorreta
- Tempo de flash-off insuficiente
- Má sobreposição de armas
Solução: Reduza a formação do filme ou ajuste a velocidade da linha e as condições de evaporação. Confirme se o revestimento está dentro da faixa de aplicação recomendada.
Causas prováveis:
- Mistura inconsistente de revestimento
- Mudanças na viscosidade
- Diferentes configurações de armas
- Cor do substrato inconsistente
- Limpeza inadequada entre mudanças de cor
Solução: Padronize a mistura, verificações de viscosidade, receitas de pistolas e procedimentos de limpeza.
- Inspecione pistolas e bicos pulverizadores.
- Verifique as mangueiras e conexões de fluido.
- Confirme o alinhamento do transportador.
- Verifique o fluxo de ar da cabine e a condição do filtro.
- Limpe as pontas das pistolas de acordo com as instruções do fabricante do revestimento.
- Inspecione as paradas de emergência e os intertravamentos de segurança.
- Verifique a tensão da correia e o alinhamento do transportador.
- Inspecione o movimento do carro de armas.
- Limpe ou substitua os filtros conforme necessário.
- Verifique o desempenho da bomba e o fornecimento de fluido.
- Revise o consumo de revestimento e as taxas de rejeição.
- Inspecione ventiladores e dutos de ventilação.
- Verifique as conexões elétricas e os painéis de controle.
- Revise os alarmes do PLC e o histórico de erros.
- Calibrar sensores e verificar dispositivos de segurança.
- Auditar receitas em relação aos resultados reais da produção.
A GYDFinishing fabrica equipamentos para acabamento superficial desde 2007 e fornece soluções para madeira, vidro, fibrocimento e outros materiais. Sua experiência inclui equipamentos de revestimento automático para portas de madeira, móveis, portas de armários e pisos.
Para um comprador que avalia uma máquina de pintura por spray linear para perfis estreitos , a discussão mais útil sobre fornecedores não é simplesmente sobre o tamanho da máquina. Deve se concentrar em:
- Os desenhos de perfil exatos e amostras físicas
- Tipo de revestimento e espessura alvo do filme
- Produção necessária
- Espaço de fábrica e utilitários disponíveis
- Método de cura e tempo de secagem
- Frequência de mudança de cor
- Nível de habilidade do operador
- Estratégia de manutenção e peças de reposição
- Custo total de propriedade
Um fornecedor confiável deve estar disposto a testar os perfis reais e o sistema de revestimento do cliente, documentar os resultados e explicar as limitações, bem como os benefícios.
É uma máquina que pulveriza automaticamente revestimentos em peças longas, estreitas ou moldadas à medida que elas se movem através de uma zona de pulverização controlada. É comumente usado para molduras, molduras de portas, bordas de gabinetes, perfis de piso e acabamentos.
Depende do perfil e da configuração da máquina. Muitos sistemas utilizam pistolas de pulverização superiores, laterais e angulares, enquanto perfis complexos podem exigir acessórios rotativos ou múltiplas estações de pulverização.
Sim, desde que a máquina, a bomba, as mangueiras, os bicos e o sistema de secagem sejam compatíveis com o revestimento. Os revestimentos à base de água ainda requerem ventilação adequada quando estão presentes produtos químicos perigosos. [2299]
Não existe uma resposta universal. A melhoria depende do tamanho da peça, da complexidade do perfil, das camadas de revestimento, do tempo de secagem, do método de carregamento e da taxa de rejeição. Avalie as peças acabadas aceitas por turno, em vez de apenas a velocidade da pistola de pintura.
Não. A automação reduz a pulverização manual repetitiva, mas aumenta a necessidade de operadores e técnicos treinados que entendam receitas, configuração da pistola, preparação do revestimento, inspeção de qualidade e manutenção.
Em muitos casos, é um processo não validado: a máquina pode ser capaz, mas a distância da pistola, o ângulo de pulverização, a velocidade da linha, a viscosidade ou as condições de cura não correspondem ao perfil e revestimento reais.
Se você planeja automatizar molduras, molduras de portas, bordas de gabinetes, perfis de piso ou outros componentes estreitos de madeira, comece com um teste de acabamento específico do perfil, em vez de uma cotação genérica de equipamento.
Envie GYD para finalizar seus desenhos de perfil, especificação de revestimento, saída desejada e layout de fábrica. Uma avaliação prática deve identificar a configuração correta de pulverização, a velocidade da linha, o método de cura e o layout total da linha para sua família de produtos.
- Após a introdução: Prompt de imagem AI: *Máquina de pintura em spray linear industrial revestindo molduras de madeira estreitas em um transportador, fábrica moderna e limpa, fotografia realista, grande angular.*
- Na seção 'Como funciona': Prompt de imagem de IA: *Ilustração técnica em corte de uma máquina de pintura em spray linear mostrando transportador, pistolas de pintura oscilantes, cabine de pintura, filtros de exaustão e painel de controle.*
- Na seção 'Automático vs. Manual': Prompt de imagem de IA: *Ilustração de comparação lado a lado do operador de pulverização manual e da linha de pulverização linear automatizada, estilo infográfico limpo, sem texto.*
- Na seção 'Ventilação': Prompt de imagem de IA: *Ilustração técnica do fluxo de ar da cabine de pintura, ar de admissão, duto de exaustão, filtros e perfis estreitos de madeira movendo-se pela cabine.*
- Na seção 'Roteiro de implementação': Prompt de imagem de IA: *Ilustração de fábrica em estilo fluxograma mostrando carregamento de perfil, aplicação de pulverização, evaporação, cura, inspeção e embalagem.*
- OSHA, *29 CFR 1910.107 – Acabamento por pulverização utilizando materiais inflamáveis e combustíveis*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Ventilação*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Operações de pulverização – Visão geral*: [https://www.osha.gov/spray-operações ]
- OSHA, *Operações de pulverização – Controle de perigos*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Cabine de pintura de esclarecimento e áreas de pulverização*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA, *Requisitos para cabine de pintura ao pulverizar revestimentos à base de água*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Histórico da empresa GYDFinishing fornecido pelo cliente.


