
Vistas: 0 Autor: 广宇大 Hora de publicación: 2026-11-02 Origen: Sitio


Menú de contenido
● ¿Qué es una máquina de pintura en aerosol lineal?
>> Definición y función principal
● ¿Qué son los perfiles estrechos?
>> Definición y desafío de producción
>> Por qué los perfiles estrechos necesitan atención especial
● Pintura en aerosol lineal versus pulverización de perfil estrecho
● Cómo funciona una máquina de pintura por pulverización lineal
>> El proceso de recubrimiento
>> Por qué es importante la configuración del arma
● Pulverización automatizada frente a pulverización manual
>> Cuando la automatización tiene sentido
>> Cuándo aún puede ser necesaria la pulverización manual
● Tipos de recubrimiento y compatibilidad de procesos
>> Recubrimientos comunes para perfiles de madera estrechos
>> Recubrimientos a base de agua versus recubrimientos a base de solventes
● Especificaciones técnicas críticas
>> Qué definir antes de comprar
>> Configuración y cobertura del arma
>> Velocidad de línea y construcción de película
● Pulverización excesiva, eficiencia de transferencia y control de costos
>> Por qué es importante el exceso de pulverización
>> Cómo mejorar la eficiencia de la transferencia
● Ventilación, Seguridad y Prevención de Incendios
>> Por qué las cabinas de pintura son esenciales
>> Controles de seguridad prácticos
● Una hoja de ruta práctica para la implementación
>> Paso 1: definir la familia de productos
>> Paso 2: realizar una prueba de recubrimiento
>> Paso 3: Validar la línea completa
>> Paso 4: Capacitar a operadores y técnicos
>> Paso 5: estandarizar recetas y mantenimiento
● Problemas comunes y soluciones de expertos
>> Recubrimiento desigual en perfiles estrechos
>> Sobrepulverización y carga de filtros
>> Spray seco o cáscara de naranja
>> Variación de color entre lotes
● Lista de verificación de mantenimiento
● Cómo GYDFinishing aborda el acabado de perfil estrecho
>> ¿Qué es una máquina de pintura lineal para perfiles estrechos?
>> ¿Puede recubrir automáticamente todos los lados de un perfil estrecho?
>> ¿Es adecuado para recubrimientos a base de agua?
>> ¿Cuánto más rápido es la pulverización automática que la pulverización manual?
>> ¿La automatización elimina la necesidad de operadores cualificados?
>> ¿Cuál es la principal causa del acabado deficiente de los perfiles estrechos?
Una máquina lineal de pintura por pulverización para perfiles estrechos aplica automáticamente pintura, imprimación, sellador, tinte, laca o capa protectora a piezas de trabajo largas y delgadas, como molduras, marcos de puertas, bordes de gabinetes, perfiles de pisos, molduras y tiras decorativas. Combina un sistema de alimentación basado en cinta transportadora con pistolas pulverizadoras controladas, lo que permite a los fabricantes lograr una cobertura más consistente que la pulverización manual, manteniendo al mismo tiempo un flujo de producción continuo.
Desde la perspectiva de un fabricante de equipos, el desafío clave no es simplemente pulverizar una pieza estrecha. Se trata de aplicar una película uniforme a una superficie pequeña (a menudo con bordes, ranuras, chaflanes y secciones curvas) sin exceso de pulverización, variación de color ni defectos de formación de la película.
Esta guía compara las dos ideas centrales del título: pintura en aerosol lineal y acabado de perfil estrecho . Explica cómo funcionan estas máquinas, dónde ofrecen el mayor valor, cómo especificar una correctamente y cómo evitar los problemas de producción más comunes.
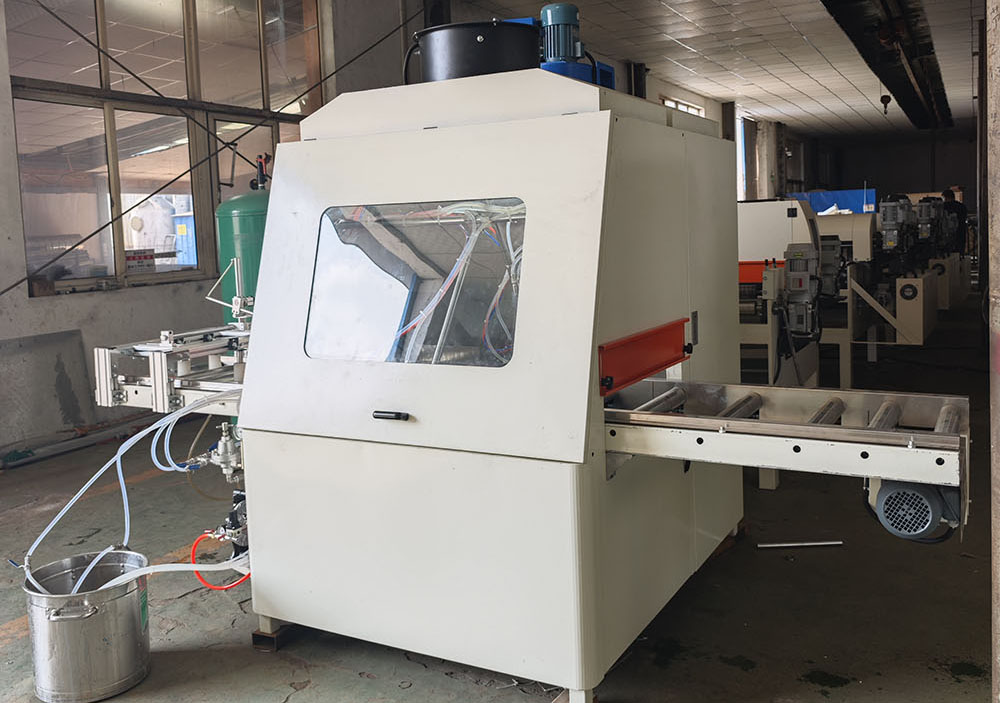
Una máquina lineal de pintura por pulverización es un sistema de acabado en el que las piezas de trabajo se mueven continuamente a través de una o más estaciones de pulverización. Las pistolas pulverizadoras pueden ser fijas, oscilantes, alternativas o montadas sobre soportes robóticos.
La máquina aplica el recubrimiento mientras la pieza viaja por la zona de pulverización. La activación de la pistola, el patrón de pulverización, la distancia de la pistola, la salida de fluido y la velocidad de la línea se controlan para producir el resultado de recubrimiento requerido.
Punto clave: una máquina pulverizadora lineal no es solo una pistola pulverizadora sobre un transportador. Es un proceso integrado que involucra el transporte de piezas, la entrega de recubrimiento, la atomización, la captura del exceso de rociado, la ventilación y, a menudo, el secado o curado.
Las máquinas de pintura por pulverización lineales se utilizan ampliamente para:
- Marcos de puertas y montantes de puertas de madera.
- Bordes y marcos de puertas de gabinetes.
- Molduras y adornos decorativos.
- Perfiles para suelos y rodapiés.
- Rieles y listones para muebles
- Componentes de puertas y ventanas
- Perfiles de fibrocemento o composite.
Son más eficaces cuando la familia de productos es repetible y el acabado requerido se puede definir claramente.
Los perfiles estrechos son piezas de trabajo con anchura o altura limitadas, a menudo con una sección transversal perfilada. Los ejemplos incluyen molduras, rebordes, bandas de borde, componentes de marcos de puertas, molduras de pisos y piezas delgadas de muebles.
La principal dificultad es que un perfil estrecho ofrece poca superficie para que caiga el spray. Un patrón de rociado diseñado para un panel ancho puede desperdiciar material, recubrir los bordes o pasar por alto áreas empotradas.
Los perfiles estrechos requieren un control cuidadoso de:
- Ancho del ventilador de pulverización
- Distancia entre pistola y pieza
- Ángulo del arma
- Velocidad de línea
- Salida de fluido
- Aire atomizador
- Soporte y espaciado de piezas
- Captura de exceso de pulverización
Un pequeño cambio en cualquiera de estas configuraciones puede provocar un rociado seco, corrimientos, color desigual o uso excesivo del material.
Opinión de experto: la mejor prueba no es un tablero de muestra plano. Valide siempre la máquina con el perfil más estrecho, profundo y complejo de su gama de productos real.
Estos términos describen aspectos diferentes pero conectados del mismo sistema de acabado. La pintura a pistola lineal describe el método de producción. La pulverización de perfil estrecho describe el desafío de la pieza de trabajo y la aplicación.
| de aspecto | Máquina de pintura en aerosol lineal | Pulverización de perfil estrecho |
|---|---|---|
| Enfoque principal | Movimiento continuo de piezas a través de estaciones de pulverización. | Recubrimiento preciso de superficies pequeñas o con forma |
| Piezas típicas | Puertas, paneles, marcos, molduras, tableros. | Molduras, molduras, cantos, listones, perfiles. |
| Beneficio principal | Flujo estable y salida repetible | Cobertura precisa en geometría difícil |
| Riesgo principal | Desequilibrio de línea o solución de cuello de botella | Rociado excesivo, rociado seco, huecos perdidos |
| Configuración del arma | A menudo utiliza múltiples armas y oscilación. | Requiere un control preciso del ancho y ángulo del ventilador. |
| Medida de calidad | Piezas aceptadas por turno | Construcción uniforme de la película y cobertura completa de los bordes. |
| Más adecuado para | Familias de producción repetibles | Componentes estrechos, con forma o de alto valor |
Una máquina lineal de pintura por pulverización resulta especialmente valiosa cuando está configurada específicamente para perfiles estrechos. El transportador mantiene la producción en movimiento, mientras que el sistema de pistola aplica el recubrimiento con precisión a la geometría del perfil.
Un arreglo típico es:
1. Transportador de alimentación
2. Sistema de separación o sujeción de piezas
3. Estación de pulverización con pistolas superiores, laterales o en ángulo
4. Zona de pulverización cerrada
5. Sistema de escape y filtración.
6. Sección de evaporación o curado
7. Transportador de salida
Una máquina típica incluye:
- Transportadores de entrada y salida.
- Sistema de transporte por cadena, correa, riel o rodillo.
- Guías o accesorios para piezas de trabajo
- Pistolas y boquillas pulverizadoras
- Carro de armas alternativo u oscilante
- Bomba y mangueras de suministro de recubrimiento.
- Cabina de pintura o zona de pintura cerrada
- Extractor de aire y sistema de filtrado
- Sistema de control PLC o pantalla táctil
- Interbloqueos de seguridad y paradas de emergencia
Algunos sistemas también incluyen detección automática de piezas, almacenamiento de recetas, control de viscosidad, limpieza de pistolas y curado integrado.
Un flujo de trabajo típico es:
1. Cargue el perfil estrecho en el transportador.
2. Detecte la pieza mediante un sensor o entrada del operador.
3. Seleccione la receta de recubrimiento para el perfil y acabado.
4. Mueva la pieza a la zona de pulverización.
5. Active las pistolas pulverizadoras sólo cuando haya una pieza presente.
6. Aplique el recubrimiento con movimiento controlado de la pistola y patrón de pulverización.
7. Capture el exceso de rociado a través del escape y los filtros de la cabina.
8. Enviar la pieza recubierta a evaporación, secado o a la siguiente estación.
Las variables más importantes son la distancia de la pistola, el ángulo de pulverización, el patrón del abanico, la salida de fluido, el aire de atomización, la velocidad de la pistola, la velocidad de la línea y el número de pasadas..
Una sola pistola rociadora superior puede ser suficiente para una tira plana simple. Pero una moldura con ranuras, cordones o chaflanes a menudo necesita más cobertura.
Las configuraciones de armas comunes incluyen:
- Pistolas pulverizadoras superiores para superficies superiores
- Pistolas laterales para paramentos verticales
- Pistolas angulares para biseles y chaflanes
- Pistolas oscilantes para anchos variables
- Múltiples estaciones de pulverización para imprimación, sellador y capa final.
Para perfiles estrechos, patrones de pulverización más pequeños y un posicionamiento preciso de la pistola a menudo producen mejores resultados que simplemente aumentar la salida de fluido.
| Factor | Aspersión automatizada lineal Aspersión | manual |
|---|---|---|
| Repetibilidad | Alto cuando se controlan las recetas y el mantenimiento | Depende de la habilidad del operador |
| Requisito laboral | Más bajo para producción de rutina. | Más alto |
| Consistencia del recubrimiento | Construcción de película más estable | Más variación entre operadores |
| Control de perfil estrecho | Preciso cuando está configurado correctamente | Puede ser inconsistente en piezas pequeñas. |
| Flexibilidad | Lo mejor para perfiles repetibles | Mejor para trabajos personalizados o únicos |
| Control de exceso de pulverización | Mejor con ajustes de pistola optimizados | Puede ser más alto sin una técnica disciplinada. |
| Necesidad de formación | Formación técnica en instalación y mantenimiento. | Entrenamiento de habilidades de aplicación |
| Mejor caso de uso | Perfiles estrechos repetibles | Prototipos, reparaciones y retoques. |
La automatización suele ser una buena opción cuando:
- Los mismos perfiles se producen repetidamente.
- Los requisitos de calidad del recubrimiento son estrictos.
- La disponibilidad de mano de obra o el costo de la mano de obra son motivo de preocupación.
- La empresa necesita un color y un espesor de película consistentes.
- El volumen de producción justifica accesorios, herramientas y capacitación.
La pulverización manual sigue siendo útil para:
- Pequeños lotes
- Perfiles altamente personalizados
- Desarrollo de prototipos
- Reparación y retoque
- Piezas difíciles de fijar
Muchas fábricas exitosas utilizan ambos métodos: pulverización automatizada para producción estándar y pulverización manual para pedidos especiales o trabajos correctivos.
Una máquina de pintura por pulverización lineal debe coincidir con la química del recubrimiento, la viscosidad y el comportamiento de secado.
Los recubrimientos comunes incluyen:
- Imprimaciones y acabados a base de agua
- Lacas a base de disolvente
- Recubrimientos curables por UV
- Tinturas y esmaltes
- Selladores
- Capas transparentes protectoras
Cada recubrimiento tiene diferente viscosidad, comportamiento de secado, eficiencia de transferencia y requisitos de limpieza.
| Factor | Recubrimientos a base de agua | Recubrimientos a base de solventes |
|---|---|---|
| Comportamiento de secado | A menudo requiere temperatura y flujo de aire controlados. | Puede evaporarse más rápido dependiendo de la formulación. |
| Limpieza | Generalmente más simple | Requiere limpieza con solventes compatibles |
| Gestión ambiental | Menor preocupación por el vapor de disolvente en muchos casos | Requiere un mayor control de vapor y escape. |
| Acabado de apariencia | Puede lograr excelentes resultados con la configuración adecuada | A menudo conocido por su alta construcción y durabilidad. |
| Compatibilidad del equipo | Debe verificar la corrosión y la compatibilidad del material. | Debe verificar la compatibilidad de los sellos, las mangueras y la bomba. |
Importante: 'A base de agua' no significa 'no se requiere ventilación'. OSHA señala que la necesidad de ventilación de la cabina de pintura depende de la presencia de productos químicos peligrosos en el recubrimiento, no simplemente de si el recubrimiento es a base de agua. [2299]
Antes de comparar máquinas, defina estos requisitos:
- Ancho mínimo y máximo del perfil.
- Altura mínima y máxima del perfil.
- Longitud mínima de la pieza de trabajo
- Peso máximo de la pieza de trabajo
- Velocidad de línea requerida
- Espesor de película requerido
- Tipo de recubrimiento y rango de viscosidad.
- Número de lados del revestimiento
- Complejidad del perfil
- Frecuencia de cambio de color requerida
- Espacio de fábrica disponible
- Capacidad de escape y suministro de aire
- Método de curado y utilidades disponibles.
Se debe seleccionar una máquina en función del perfil de producción realista más difícil , no de la pieza de demostración más sencilla.
La configuración de la pistola determina si la máquina puede alcanzar todas las superficies del perfil.
Para perfiles estrechos, las preguntas más importantes son:
- ¿Se puede reducir lo suficiente el patrón de pulverización?
- ¿Puede la pistola llegar a huecos y ranuras?
- ¿Se puede ajustar el ángulo de la pistola para realizar chaflanes?
- ¿Puede la máquina mantener la distancia correcta a la velocidad de producción?
- ¿Puede el sistema evitar repintar los bordes?
Un buen proveedor debería demostrar la máquina utilizando muestras de perfil reales, no sólo una placa de prueba estándar.
La velocidad de la línea afecta la duración de la aplicación del recubrimiento y la cantidad de material que se deposita.
Aumentar la velocidad de la línea puede mejorar la producción, pero puede reducir el espesor de la película a menos que se ajuste la salida de fluido, la velocidad de la pistola o el número de pasadas.
El enfoque correcto es establecer una ventana de proceso validada : un rango de velocidad de línea, configuraciones de pistola y condiciones de recubrimiento que produzca resultados aceptables de manera consistente.
El exceso de pulverización es un material de recubrimiento que no llega a la pieza de trabajo. Aumenta el consumo de material, contamina la cabina, aumenta la carga del filtro y genera más trabajo de limpieza.
En la pulverización de perfil estrecho, el exceso de pulverización puede ser especialmente significativo porque la pulverización debe llegar a los bordes, ranuras y huecos.
La eficiencia de la transferencia mejora cuando se controla el proceso:
- Mantenga la distancia correcta entre la pistola y la pieza.
- Utilice el patrón de abanico y la configuración de atomización correctos.
- Evite la presión excesiva del fluido.
- Utilice la activación de la pistola sólo cuando haya una pieza presente.
- Mantener las boquillas limpias y correctamente alineadas.
- Haga coincidir la velocidad del transportador con el movimiento de la pistola.
- Utilice fijaciones adecuadas para estabilizar la pieza.
Opinión de los expertos: el sistema de menor costo no siempre es el que tiene el precio de compra más bajo. Una máquina que desperdicia menos recubrimiento, produce menos rechazos y requiere menos limpieza puede generar un costo total de propiedad más bajo.
El acabado por aspersión puede liberar nieblas, vapores y residuos. OSHA establece que las cabinas de pintura tienen dos propósitos principales: proteger la salud de los trabajadores y reducir los riesgos de incendio y explosión. [2300]
Una cabina de pulverización es una estructura con ventilación eléctrica que encierra o acomoda una operación de pulverización para confinar y limitar el escape de pulverización, vapor y residuos y dirigirlos de forma segura a un sistema de escape. [2309]
OSHA exige ventilación mecánica en las áreas de pulverización para eliminar vapores, nieblas o polvos inflamables a un lugar seguro y para confinar y controlar los residuos combustibles. [1720]
La ventilación debe permanecer en funcionamiento durante la pulverización y durante un tiempo suficiente después para expulsar los vapores del secado de los artículos recubiertos y los residuos del material de acabado. [1720]
OSHA también establece que el volumen total de aire expulsado a través de una cabina de pintura debe diluir el vapor de solvente al menos al 25 por ciento del límite explosivo inferior del solvente que se está rociando. [2297]
Un sistema de pintura por pulverización lineal seguro debe incluir:
- Cabina de pintura correctamente diseñada o zona de pintura cerrada.
- Ventilación por extracción mecánica.
- Suministro de aire de reposición
- Programa de mantenimiento de filtros.
- Puesta a tierra y unión para control estático.
- Clasificación eléctrica adecuada cuando sea necesario.
- Controles de almacenamiento y manipulación de recubrimientos.
- Formación del operador.
- Sistemas de parada de emergencia y enclavamiento.
- Inspección periódica de mangueras, bombas, pistolas y filtros.
No trate la ventilación como un accesorio opcional. Es un sistema central de seguridad y calidad.
Documente los perfiles, dimensiones, materiales, revestimientos, producción objetivo y estándar de calidad.
Incluye fotografías, dibujos y muestras físicas del perfil más estrecho y complejo.
Pruebe el perfil real con el revestimiento previsto. Registro:
- Distancia del arma
- Ángulo de pulverización
- Salida de fluido
- Aire atomizador
- aire del ventilador
- Velocidad de línea
- Número de pases
- Espesor de la película
- Resultado del secado
- Aspecto visual
No juzgues sólo la estación de pulverización. Validar la secuencia completa:
Pulverizar → evaporar → curar → lijar si es necesario → segunda capa si es necesario → inspección final.
Los operadores deben comprender los controles diarios, la preparación del recubrimiento, la carga de piezas y la inspección de calidad. Los técnicos deben comprender la configuración de las pistolas, el cuidado de las boquillas, los filtros, las bombas, los controles eléctricos y los sistemas de seguridad.
Cree recetas escritas para cada familia de productos. Incluya el tipo de recubrimiento, la viscosidad, la configuración de la pistola, la velocidad de la línea, las condiciones de curado y los criterios de inspección.
Programe el mantenimiento de filtros, boquillas, bombas, mangueras, transportadores, sensores y equipos de ventilación.
Causas probables:
- Distancia de pistola incorrecta
- Ángulo de pulverización incorrecto
- Velocidad de línea excesiva
- Cobertura de armas insuficiente
- Movimiento o vibración del perfil.
- Viscosidad de recubrimiento incorrecta
Solución: comience con el perfil más difícil. Ajuste una variable a la vez y registre el resultado.
Causas probables:
- Salida excesiva de líquido.
- Patrón de abanico incorrecto
- Arma demasiado lejos de la pieza.
- Mal momento de activación del arma
- Boquillas desgastadas
Solución: Optimice la eficiencia de transferencia antes de aumentar la capacidad de escape. Un proceso de pulverización bien ajustado reduce la contaminación de la cabina y la frecuencia de reemplazo del filtro.
Causas probables:
- Exceso de aire de atomización
- Equilibrio de disolvente incorrecto
- Pistola demasiado alejada de la pieza de trabajo
- Flujo de aire excesivo en la cabina.
- Temperatura de recubrimiento incorrecta
Solución: Revise los datos técnicos del recubrimiento y valide la distancia de pulverización, la configuración del aire y el entorno de la cabina.
Causas probables:
- Excesiva acumulación de película.
- Velocidad de línea lenta
- Viscosidad de recubrimiento incorrecta
- Tiempo de evaporación insuficiente
- Mala superposición de armas
Solución: Reduzca la acumulación de película o ajuste la velocidad de la línea y las condiciones de evaporación. Confirme que el recubrimiento esté dentro de su rango de aplicación recomendado.
Causas probables:
- Mezcla de recubrimiento inconsistente
- Cambios de viscosidad
- Diferentes configuraciones de armas
- Color del sustrato inconsistente
- Limpieza inadecuada entre cambios de color.
Solución: estandarice la mezcla, las comprobaciones de viscosidad, las recetas de pistolas y los procedimientos de limpieza.
- Inspeccionar pistolas y boquillas pulverizadoras.
- Revisar mangueras y conexiones de fluido.
- Confirmar la alineación del transportador.
- Verificar el flujo de aire de la cabina y el estado del filtro.
- Limpiar las puntas de las pistolas según las instrucciones del fabricante del recubrimiento.
- Inspeccionar paradas de emergencia y enclavamientos de seguridad.
- Comprobar la tensión de la correa y el seguimiento del transportador.
- Inspeccionar el movimiento del carro de armas.
- Limpiar o reemplazar los filtros según sea necesario.
- Comprobar el rendimiento de la bomba y el suministro de fluido.
- Revisar el consumo de recubrimiento y las tasas de rechazo.
- Inspeccionar ventiladores y conductos de ventilación.
- Revisar conexiones eléctricas y paneles de control.
- Revisar alarmas de PLC e historial de errores.
- Calibrar sensores y verificar dispositivos de seguridad.
- Auditar recetas frente a resultados de producción reales.
GYDFinishing fabrica equipos de acabado de superficies desde 2007 y ofrece soluciones para madera, vidrio, fibrocemento y otros materiales. Su experiencia incluye equipos de recubrimiento automático para puertas, muebles, puertas de armarios y pisos de madera.
Para un comprador que evalúa una máquina lineal de pintura por pulverización para perfiles estrechos , la conversación más útil con el proveedor no es simplemente sobre el tamaño de la máquina. Debería centrarse en:
- Los dibujos de perfil exactos y muestras físicas.
- Tipo de recubrimiento y espesor de película objetivo.
- Producción requerida
- Espacio de fábrica y servicios públicos disponibles.
- Método de curado y tiempo de secado.
- Frecuencia de cambio de color
- Nivel de habilidad del operador
- Estrategia de mantenimiento y repuestos.
- Costo total de propiedad
Un proveedor creíble debe estar dispuesto a probar los perfiles y el sistema de recubrimiento reales del cliente, documentar los resultados y explicar las limitaciones y los beneficios.
Es una máquina que rocía automáticamente recubrimientos sobre piezas de trabajo largas, estrechas o con formas a medida que se mueven a través de una zona de rociado controlada. Se utiliza comúnmente para molduras, marcos de puertas, bordes de gabinetes, perfiles para pisos y molduras.
Depende del perfil y de la configuración de la máquina. Muchos sistemas utilizan pistolas rociadoras superiores, laterales y en ángulo, mientras que los perfiles complejos pueden requerir accesorios giratorios o múltiples estaciones de rociado.
Sí, siempre que la máquina, bomba, mangueras, boquillas y sistema de secado sean compatibles con el recubrimiento. Los recubrimientos a base de agua aún requieren una ventilación adecuada cuando hay presentes productos químicos peligrosos. [2299]
No existe una respuesta universal. La mejora depende del tamaño de la pieza, la complejidad del perfil, las capas de recubrimiento, el tiempo de secado, el método de carga y la tasa de rechazo. Evalúe las piezas terminadas aceptadas por turno en lugar de solo la velocidad de la pistola pulverizadora.
No. La automatización reduce la pulverización manual repetitiva, pero aumenta la necesidad de operadores y técnicos capacitados que comprendan recetas, configuración de pistolas, preparación de recubrimientos, inspección de calidad y mantenimiento.
En muchos casos, se trata de un proceso no validado: la máquina puede ser capaz, pero la distancia de la pistola, el ángulo de pulverización, la velocidad de la línea, la viscosidad o las condiciones de curado no coinciden con el perfil y el recubrimiento reales.
Si planea automatizar molduras, marcos de puertas, bordes de gabinetes, perfiles para pisos u otros componentes de madera estrechos, comience con una prueba de acabado de perfil específico en lugar de una cotización de equipo genérica.
Envíe GYD para terminar sus dibujos de perfil, especificaciones de recubrimiento, resultados objetivo y diseño de fábrica. Una evaluación práctica debe identificar la configuración de pulverización, la velocidad de la línea, el método de curado y el diseño total de la línea correctos para su familia de productos.
- Después de la introducción: mensaje de imagen AI: *Máquina industrial de pintura en aerosol lineal que recubre molduras de madera estrechas en un transportador, fábrica moderna y limpia, fotografía realista, gran angular.*
- En la sección 'Cómo funciona': mensaje de imagen de IA: *Ilustración técnica en corte de una máquina de pintura en aerosol lineal que muestra el transportador, las pistolas de pintura oscilantes, la cabina de pintura, los filtros de escape y el panel de control.*
- En la sección 'Automatizado vs. Manual': mensaje de imagen de IA: *Ilustración comparativa lado a lado del operador de pulverización manual y la línea de pulverización lineal automatizada, estilo infográfico limpio, sin texto.*
- En la sección 'Ventilación': mensaje de imagen AI: *Ilustración técnica del flujo de aire de la cabina de pintura, el aire de entrada, el conducto de escape, los filtros y los perfiles de madera estrechos que se mueven a través de la cabina.*
- En la sección 'Hoja de ruta de implementación': mensaje de imagen de IA: *Ilustración de fábrica estilo diagrama de flujo que muestra la carga del perfil, la aplicación de pulverización, el secado, el curado, la inspección y el embalaje.*
- OSHA, *29 CFR 1910.107 – Acabado por aspersión utilizando materiales inflamables y combustibles*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Ventilación*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Operaciones de fumigación – Descripción general*: [https://www.osha.gov/spray-operaciones ]
- OSHA, *Operaciones de fumigación – Control de peligros*: [https://www.osha.gov/spray-operatives/controlling-hazards ]
- OSHA, *Cabina de pulverización de pintura de clarificación y áreas de pulverización*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA, *Requisitos para cabinas de pintura cuando se pulverizan recubrimientos a base de agua*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- GYD Antecedentes de la empresa acabadora proporcionados por el cliente.


