
Aufrufe: 287 Autor: 广宇大 Veröffentlichungszeit: 21.10.2026 Herkunft: Website


Inhaltsmenü
>> Warum Holzarten wichtig sind
● Haupttypen von Breithobelmaschinen
>> Einseitige Breithobelmaschinen
>> Doppelflächen-Breithobelmaschinen
>> Kombinationen von Hobel- und Kehlmaschinen
>> Hobelmaschinen mit Schleifköpfen
● Schlüsselkomponenten, die sich auf die Ergebnisse auswirken
>> Vorschubrollen und Niederhalter
● Auswählen von Messern und Schneideinstellungen
>> Passen Sie die Messer an die Holzart an
>> Kontrollieren Sie die Hobeltiefe
>> Steuern Sie die Vorschubgeschwindigkeit
>> Halten Sie das Gleichgewicht und den Zustand des Messers aufrecht
● Aufbau eines wiederholbaren Planungsprozesses
>> Überprüfen Sie eingehende Boards
>> Legen Sie die Startfläche fest
>> Steuern Sie die Hobeltiefe und die Vorschubgeschwindigkeit
>> Überprüfen Sie nach jeder kritischen Phase
● Häufige Planungsprobleme und Lösungen
>> Rattermarken
>> Herausreißen
>> Schnepfe
>> Brandflecken
● Sicherheit und Staubmanagement
>> Messerköpfe und Vorschubrollen schützen
>> Kontrollieren Sie Holzstaub
>> Verwenden Sie geeignete persönliche Schutzausrüstung
>> Prioritäten der vorbeugenden Wartung
>> Bewerten Sie die tatsächliche Produktionskapazität
>> Vergleichen Sie die Gesamtbetriebskosten
>> Kann ein Breithobel jede Brettbreite bewältigen?
>> Ist Hobeln dasselbe wie Schleifen?
>> Was verursacht Ausrisse beim Hobeln?
>> Warum ist die Staubabsaugung wichtig?
>> Wie kann ich Snipe reduzieren?
Ein Breithobel ist eine Holzbearbeitungsmaschine zum Hobeln breiter Bretter, Paneele, Tischplatten, Türen und anderer breiter Holzwerkstücke. Mit rotierenden Messerköpfen wird eine kontrollierte Materialmenge abgetragen, um die Dicke festzulegen, die Ebenheit zu verbessern und die Oberfläche für das Schleifen oder Endbearbeiten vorzubereiten.
Breithobelmaschinen werden häufig in der Möbelherstellung, der Schrankproduktion, in Bodenbelagswerken, in Türenwerken und in architektonischen Holzwerkstätten eingesetzt. Ihr Wert ergibt sich aus der gleichmäßigen Verarbeitung von breitem Material, ihre Ergebnisse hängen jedoch von der Holzart, dem Feuchtigkeitsgehalt, dem Zustand des Messers, der Vorschubgeschwindigkeit, der Geschwindigkeit des Schneidkopfs, der Tischeinstellung und der Staubabsaugung ab.
In diesem Leitfaden wird die Funktionsweise von Breithobelmaschinen, die wichtigsten Maschinenkonfigurationen, die Auswahl von Messern und Schnitteinstellungen, der Aufbau eines wiederholbaren Hobelprozesses und die Bewältigung der Sicherheits- und Wartungsanforderungen im Zusammenhang mit der Holzbearbeitung in großen Mengen erläutert.
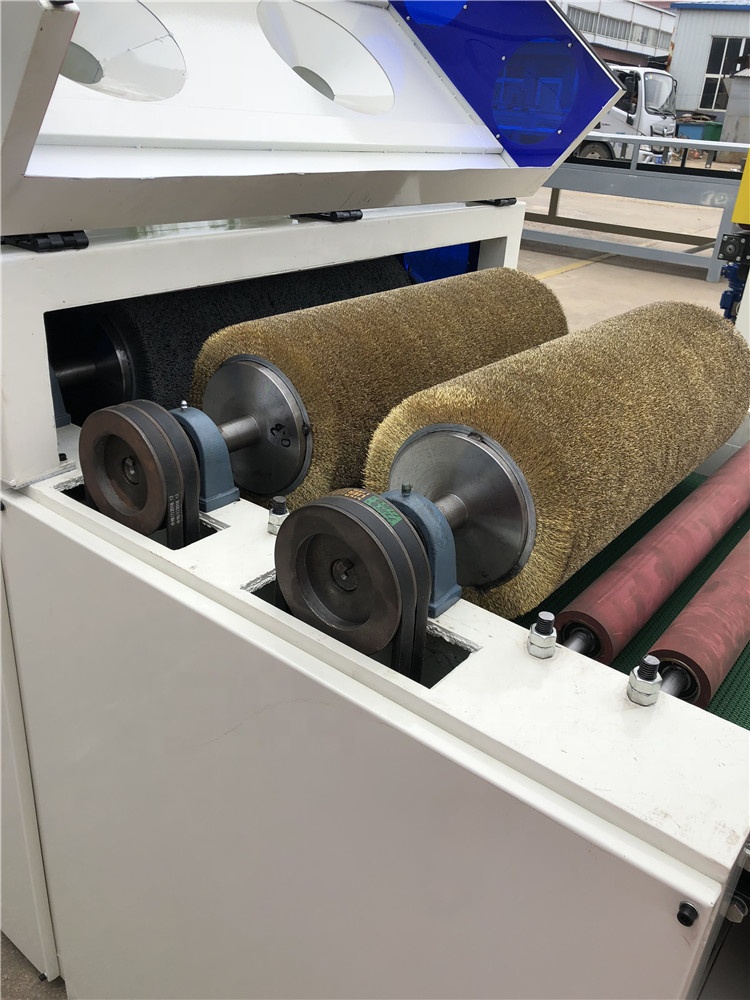
Ein Breithobel trägt mit rotierenden Messerköpfen Material von Holzbrettern ab. Seine Hauptzwecke bestehen darin, die Dicke festzulegen, eine Oberfläche zu glätten, Bearbeitungsabweichungen zu beseitigen und Holz für die weitere Verarbeitung vorzubereiten.
Mit einem Breithobel können Bretter oder Paneele bearbeitet werden, die für einen Standardhobel zu breit sind. Es kann für Tischplatten, breite Dielen, Schrankpaneele, Türkomponenten, Treppenstufen und architektonische Holzarbeiten verwendet werden.
Die Planung kann nicht jeden vorgelagerten Fehler beheben. Tiefe Vertiefungen, Verdrehungen, Verwerfungen, Risse oder unzureichende Dicke können vor dem Hobeln ein Fügen, Aufreißen, Reparieren oder Aussortieren erforderlich machen.
Beim Hobeln wird Material mit Messern abgetragen. Es kann Material schnell entfernen und Maßhaltigkeit herstellen.
Beim Schleifen wird Material mit Schleifmitteln abgetragen und im Allgemeinen zur Verfeinerung des Oberflächenzustands eingesetzt. Ein Hobel kann Messerspuren hinterlassen, während eine Schleifmaschine diese Spuren reduzieren und die Oberfläche für die Endbearbeitung vorbereiten kann.
Viele Produktionsprozesse nutzen beide Vorgänge. Ein Breithobel erstellt die Grundfläche, ein Schleifer verfeinert sie. Es ist nicht zu erwarten, dass in der Hobelphase ohne entsprechende Nachbearbeitung eine fertige Oberfläche entsteht.
Hartholz, Weichholz, Sperrholz, technische Platten und furnierte Produkte reagieren unterschiedlich auf das Hobeln.
Dichte Harthölzer erfordern möglicherweise andere Vorschubgeschwindigkeiten und Schneidkopfgeometrien als Weichhölzer. Gemaserte Maserungen, verflochtene Maserungen und Äste können die Gefahr des Ausreißens erhöhen. Furnierte Platten müssen kontrolliert entfernt werden, um eine Freilegung des Untergrunds zu vermeiden.
Validieren Sie den Prozess immer anhand der tatsächlichen Holzart, Sorte, Feuchtigkeitszustand und Plattenkonstruktion, anstatt sich auf eine Demonstration mit nicht verwandtem Material zu verlassen.
Einflächen-Breithobelmaschinen bearbeiten jeweils eine Seite. Sie werden üblicherweise verwendet, um die Dicke festzulegen oder eine Seite eines Bretts zu glätten.
Diese Maschinen sind einfach zu bedienen und zu warten, erfordern jedoch möglicherweise mehrere Durchgänge oder zusätzliche Ausrüstung, um beide Seiten zu bearbeiten.
Eine Einflächenhobelmaschine eignet sich oft für Betriebe, die unterschiedliche Brettbreiten und -stärken verarbeiten.
Doppelflächenhobel bearbeiten beide Seiten eines Bretts in einem Durchgang. Sie können die Produktivität bei Platten verbessern, die eine Dickenkontrolle auf beiden Seiten erfordern.
Diese Maschinen erfordern eine sorgfältige Einrichtung, um die Symmetrie aufrechtzuerhalten und einen ungleichmäßigen Abtrag zu vermeiden. Der Zustand des Schneidkopfes, die Vorschubgeschwindigkeit und die Tischhöhe müssen kontrolliert werden.
Das doppelseitige Hobeln eignet sich besonders für die Produktion von Paneelen und Bodenbelägen in großen Stückzahlen.
Einige Breithobelmaschinen verfügen über eine Formfunktion. Sie können eine Oberfläche hobeln und in einer Aufspannung Profile, Kanten oder dekorative Details herstellen.
Diese Maschinen können den Arbeitsablauf für Produkte verbessern, die sowohl flache Oberflächen als auch geformte Kanten erfordern. Werkzeugänderungen und Profilanforderungen erhöhen jedoch die Prozesskomplexität.
Eine Kombinationsmaschine sollte für jedes Produktprofil, jede Holzart und jede Maßtoleranz validiert werden.
Einige Breithobelmaschinen verfügen über Schleifköpfe nach dem Messerkopf. Der Schleifkopf entfernt Messerspuren und bereitet die Oberfläche für die Endbearbeitung vor.
Diese Konfiguration kann für Platten nützlich sein, die sowohl eine Kontrolle der Dicke als auch eine verfeinerte Oberfläche erfordern. Der Schleifkopf muss auf die Holzart, die Plattenstärke und das gewünschte Finish abgestimmt sein.
Ein Schleifkopf kann nicht jeden Hobelfehler beheben. Tiefe Messerspuren, Ausrisse oder ungleichmäßiges Hobeln erfordern möglicherweise zunächst eine Anpassung der Hobelstufe.
Automatisierte Linien integrieren Breithobelmaschinen mit Förderbändern, Wendevorrichtungen, Stapelsystemen und Inspektionsstationen.
Automatisierung kann die Wiederholgenauigkeit verbessern und die manuelle Handhabung reduzieren. Es kommt jedoch immer noch auf konsistentes eingehendes Material, korrekte Vorrichtungen, validierte Rezepte und Inspektionen an.
Automatisierung macht die Prozessentwicklung nicht überflüssig. Ein schlecht eingestelltes Rezept kann bei hoher Geschwindigkeit zu konsistenten Fehlern führen.
Der Hobelkopf und die Messer bestimmen, wie das Material beim Hobeln abgetragen wird.
Messerschärfe, Geometrie, Balance und Installation wirken sich auf die Oberflächenqualität, das Ausreißen und die Geräuschentwicklung aus. Stumpfe oder beschädigte Messer können deutliche Werkzeugspuren hinterlassen und die Maschinenbelastung erhöhen.
Überprüfen Sie die Messer regelmäßig und ersetzen oder schärfen Sie sie gemäß den Anweisungen des Herstellers und der beobachteten Oberflächenqualität.
Vorschubrollen und Niederhalter sorgen für eine stabile Werkstückbewegung durch die Maschine.
Eine ungleichmäßige Zufuhr kann zu ungleichmäßigem Abtrag, Rattern oder sichtbaren Oberflächenveränderungen führen. Für kurze, dünne, schmale oder rutschige Boards sind möglicherweise zugelassene Träger erforderlich.
OSHA verlangt, dass die Vorschubrollen durch eine Haube oder einen geeigneten Schutz geschützt werden, um den Kontakt des Bedieners mit den laufenden Rollen zu verhindern. [2267]
Tisch und Bett stützen das Werkstück und bilden die Bezugsfläche für das Hobeln.
Ein beschädigter, abgenutzter oder verschmutzter Tisch kann zu ungleichmäßiger Zufuhr und ungleichmäßiger Dicke führen. Untersuchen Sie den Tisch auf Abnutzung, Schmutz und Beschädigungen.
Halten Sie den Tisch sauber und befolgen Sie die Schmier- und Einstellverfahren des Herstellers.
Beim Hobeln entstehen Holzspäne und Feinstaub. Eine wirksame Absaugung schützt die Arbeiter, hält die Schneidköpfe frei und sorgt für gleichbleibende Ergebnisse.
OSHA identifiziert lokale Absaugung als primäre Methode zur Bekämpfung von Holzstaub und empfiehlt die Platzierung von Absaughauben in der Nähe der Emissionsquelle. [2222]
Die Absaugung muss auf die Maschinen-, Material- und Produktionsbedingungen abgestimmt sein. Ein laufender Ventilator beweist nicht, dass die Sammelleistung ausreichend ist.
Moderne Breithobelmaschinen können SPS-Steuerungen verwenden, um Förderbandgeschwindigkeit, Messerkopfgeschwindigkeit, Tischhöhe, Alarme und Sicherheitsverriegelungen zu verwalten.
Die Rezeptverwaltung hilft dabei, genehmigte Einstellungen für verschiedene Produkte zu reproduzieren. Ein gespeichertes Rezept muss jedoch Material-, Messer- und Werkzeuginformationen sowie numerische Einstellungen enthalten.
Beschränken Sie Änderungen auf geschultes Personal und dokumentieren Sie alle Prozessanpassungen.
Messergeometrie und -schärfe müssen zur Holzart, zur Maserungsrichtung und zur gewünschten Oberflächenqualität passen.
Für dichtes oder gemasertes Holz sind möglicherweise andere Schnittbedingungen erforderlich als für Weichholz. Ein Ausriss kann auftreten, wenn die Schnittgeometrie, die Vorschubgeschwindigkeit oder der Messerzustand ungeeignet sind.
Nutzen Sie die Anleitung des Lieferanten und repräsentative Versuche, um die richtige Schneideinrichtung festzulegen.
Die Hobeltiefe bestimmt, wie viel Material abgetragen wird und wie die Oberfläche aussieht.
Eine zu große Tiefe kann das Korn zerreißen, die Maschinenbelastung erhöhen oder überschüssiges Material entfernen. Eine zu geringe Tiefe kann die Oberfläche möglicherweise nicht effizient korrigieren.
Die richtige Tiefe ist das Minimum, das innerhalb des validierten Prozesses zu einem stabilen Schnitt führt.
Die Vorschubgeschwindigkeit beeinflusst die Oberflächengüte, die Maschinenbelastung und die Produktivität.
Eine zu schnelle Vorschubgeschwindigkeit kann den Ausriss verstärken oder deutliche Messerspuren hinterlassen. Eine zu langsame Vorschubgeschwindigkeit kann die Ausgabe verringern und die Qualität möglicherweise nicht verbessern, wenn andere Einstellungen ungeeignet sind.
Die richtige Vorschubgeschwindigkeit ist diejenige, die einen stabilen Schnitt erzeugt und die Oberflächenspezifikation erfüllt.
Unwuchtige Messerköpfe oder beschädigte Messer können Vibrationen, Rattern und ungleichmäßigen Abtrag verursachen.
Untersuchen Sie die Messer auf Späne, Risse, Abnutzung und Ablagerungen. Ersetzen oder schärfen Sie sie, bevor die Oberflächenqualität nachlässt.
Halten Sie Ersatzmesser für kritische Produktionsanlagen bereit, insbesondere dort, wo lange Vorlaufzeiten die Produktion unterbrechen könnten.
Überprüfen Sie das Werkstück auf Bearbeitungsfehler, Feuchtigkeitsprobleme, Verunreinigungen, loses Material, beschädigte Kanten und unzureichende Dickenzugabe.
Stellen Sie sicher, dass die Platine innerhalb der Handhabungsgrenzen der Maschine liegt. Material, das nicht sicher zugeführt werden kann, sollte nicht in die Routineproduktion gelangen.
Legen Sie Eingangskontrollkriterien fest und stellen Sie Materialien unter Quarantäne, die diese nicht erfüllen.
Die Startfläche bestimmt den Hobelansatz. Bei einem grob gesägten Brett kann ein anderer Ansatz erforderlich sein als bei einem bearbeiteten Brett mit leichten Werkzeugspuren.
Vermeiden Sie es, mit einer übermäßigen Tiefe zu beginnen, wenn das Board starke Verformungen oder Verdrehungen aufweist. Korrigieren Sie ggf. zunächst die Referenzfläche.
Notieren Sie die Startbedingung, da sie Teil der Prozessspezifikation ist.
Hobeltiefe und Vorschubgeschwindigkeit bestimmen, wie viel Material abgetragen wird und wie die Oberfläche aussieht.
Eine zu große Tiefe kann das Korn zerreißen, die Maschinenbelastung erhöhen oder überschüssiges Material entfernen. Eine zu geringe Tiefe kann die Oberfläche möglicherweise nicht effizient korrigieren.
Die richtigen Einstellungen sind das Minimum, das innerhalb des validierten Prozesses zu einem stabilen Schnitt führt.
Überprüfen Sie gegebenenfalls das Erscheinungsbild der Oberfläche, Werkzeugspuren, Ausrisse, Kanten und Maßmerkmale.
Verwenden Sie eine gleichmäßige Beleuchtung und ein Referenzmuster. Eine Oberfläche kann unter diffusem Werkstattlicht akzeptabel erscheinen, bei gerichteter Beleuchtung jedoch Mängel erkennen lassen.
Definieren Sie Akzeptanzkriterien, bevor die Produktion beginnt, anstatt sich auf das Urteil einzelner Bediener zu verlassen.
Rattermarken erscheinen als wiederholte Oberflächenwellen. Sie können durch Maschinenvibrationen, verschlissene Lager, unausgeglichene Schneidköpfe, lose Komponenten oder unsachgemäßen Vorschub verursacht werden.
Überprüfen Sie den Maschinenzustand, die Messerbalance, den Zustand der Vorschubwalze und die Werkstückauflage, bevor Sie die Schnitttiefe ändern.
Ein neues Messer behebt kein mechanisches Vibrationsproblem.
Zum Ausreißen kommt es, wenn Holzfasern beim Hobeln angehoben oder gebrochen werden. Dies kann auf stumpfe Messer, zu große Tiefe, ungeeignete Schnittgeometrie oder problematische Körnung zurückzuführen sein.
Reduzieren Sie die Hobeltiefe, überprüfen Sie den Messerzustand und passen Sie die Vorschubgeschwindigkeit oder Schnittgeometrie entsprechend der Genehmigung des Maschinen- und Werkzeuglieferanten an.
Versuchen Sie nicht, starke Ausrisse nur durch Feinschleifen zu entfernen. Korrigieren Sie zunächst die Hobelphase.
Snipe ist ein tieferer Schnitt am Anfang oder Ende eines Brettes. Dies kann auf unzureichende Unterstützung, falsche Tischeinstellung oder falsche Vorschubtechnik zurückzuführen sein.
Verwenden Sie für lange Bretter zugelassene Auflagetische oder Rollen. Befolgen Sie die Empfehlungen des Herstellers hinsichtlich der Mindestplattenlänge und der Vorschubmethode.
Versuchen Sie nicht, einen gefährlichen Einzugszustand zu beheben, indem Sie das Board in einer unsicheren Position halten.
Eine ungleichmäßige Dicke kann durch ungleichmäßigen Druck, schlechte Unterstützung, abgenutzte Werkzeuge oder Abweichungen in der eingehenden Oberfläche entstehen.
Überprüfen Sie den Maschinenzustand, die Werkstückauflage und den Messerverschleiß, bevor Sie den gesamten Prozess ändern.
Überprüfen Sie bei automatisierten Systemen die Vorrichtungen, Zuführwege und den Zustand der Verbrauchsmaterialien.
Brandflecken können durch stumpfe Messer, übermäßigen Vorschubwiderstand oder ungeeignete Schnittbedingungen entstehen.
Reduzieren Sie den Vorschubwiderstand, ersetzen Sie verschlissene Messer und stellen Sie sicher, dass die Schneidgeometrie für das Material geeignet ist.
Fahren Sie nicht mit dem Hobeln einer verbrannten Oberfläche fort, ohne die Ursache zu beheben.
Hobelmaschinen enthalten rotierende Messerköpfe, Vorschubrollen und Antriebskomponenten, die Hände, Kleidung oder Schmuck einklemmen können.
OSHA verlangt, dass alle Schneidköpfe von Hobelmaschinen, Druckvorschubwalzen und zugehörigen Komponenten geschützt werden und dass Steuerungen angeordnet werden, um unbeabsichtigte Betätigungen zu verhindern. [2265]
OSHA verlangt außerdem, dass die Vorschubrollen durch eine Haube oder einen geeigneten Schutz geschützt werden, um den Kontakt des Bedieners mit den laufenden Rollen zu verhindern. [2267]
Halten Sie die Schutzvorrichtungen an Ort und Stelle und richtig eingestellt. Umgehen Sie keine Verriegelungen und entfernen Sie keine Schutzvorrichtungen, um den Zugang zu verbessern oder Produktionszeit zu gewinnen.
Ein Rückschlag kann auftreten, wenn der Tisch bei eingeschaltetem Strom abgesenkt wird und sich noch Material in der Maschine befindet, wenn gestapelte Bretter zugeführt werden oder wenn Bretter gehobelt werden, die kürzer sind als vom Hersteller empfohlen. [2266]
Halten Sie Ihre Hände vom Einzugsbereich fern, lassen Sie den Hobel das Material durchziehen, halten Sie den Körper an der Seite des Materials und befolgen Sie die zulässigen Materialabmessungen des Herstellers. [2266]
Senken Sie den Tisch während des Betriebs nicht ab und führen Sie keine gestapelten Bretter zu. [2266]
Holzstaub kann die Atemwege reizen und Gesundheitsrisiken am Arbeitsplatz verursachen. Eine effektive Quellenerfassung ist die wichtigste technische Kontrolle.
OSHA empfiehlt eine lokale Absaugung, die den Staub an oder in der Nähe seiner Quelle entfernt, mit Abzugshauben in der Nähe der Maschine oder Emissionsstelle. [2222]
Oregon OSHA empfiehlt, Lüftungskanäle frei von Verstopfungen zu halten und Kanäle, Filter und andere Auffanggeräte gemäß den Empfehlungen des Herstellers zu warten. [2266]
Je nach Material und Expositionsbeurteilung können Augenschutz, ggf. Gehörschutz und Atemschutz erforderlich sein.
Die PSA muss der Gefahr entsprechen. Ein für den Umgang mit scharfem Holz geeigneter Handschuh kann in der Nähe rotierender Maschinen unsicher sein, wenn die Gefahr besteht, dass er sich darin verheddert.
Befolgen Sie die Anweisungen des Maschinenherstellers und das Arbeitsschutzprogramm.
Warten Sie Messer, Messerköpfe, Vorschubrollen, Tische, Förderbänder, Lager, Antriebe, Filter, Schutzvorrichtungen und Sicherheitsvorrichtungen.
Überprüfen Sie kritische Teile wie Schneidköpfe, Vorschubrollen, Lager und Antriebskomponenten auf Verschleiß. Halten Sie kritische Ersatzteile für Komponenten mit langen Vorlaufzeiten bereit.
Beziehen Sie Messer, Sensoren, Dichtungen, Filter und Steuerungssystem-Backups in die Wartungsstrategie ein.
Die angegebene Vorschubgeschwindigkeit entspricht nicht der akzeptierten Produktionsleistung.
Beziehen Sie Be- und Entladen, Inspektion, Messerwechsel, Reinigung und Nacharbeit in die Kapazitätsbeurteilung ein. Testen Sie den tatsächlichen Produktmix und nicht nur lange, leicht zu handhabende Bretter.
Melden Sie angenommene Bretter pro Schicht oder angenommene Fläche pro Stunde unter Verwendung klar definierter Bedingungen.
Dazu gehören Installation, Extraktion, Messer, Wartung, Arbeit, Schulung, Ersatzteile und Ausschussmaterial.
Eine preisgünstigere Maschine kann teuer sein, wenn sie inkonsistente Oberflächen erzeugt oder häufige manuelle Korrekturen erfordert.
Die beste Investition ist die Konfiguration, die die Produktspezifikation bei der erforderlichen Produktionsmenge zuverlässig erfüllt.
Ein Breithobel ist eine Holzbearbeitungsmaschine, die mit rotierenden Messerköpfen Material von breiten Brettern oder Platten abträgt. Es kann die Dicke bestimmen, die Ebenheit verbessern und Oberflächen für das Schleifen oder Endbearbeiten vorbereiten.
Nein. Jede Maschine hat maximale und minimale Breiten-, Dicken- und Längenbeschränkungen. Boards, die außerhalb dieser Grenzen liegen, können möglicherweise keine sichere Zuführung gewährleisten oder ein Sicherheitsrisiko darstellen.
Nein. Beim Hobeln wird Material mit Klingen entfernt und im Allgemeinen zur Dickenkontrolle und Glättung verwendet. Beim Schleifen wird Material mit Schleifmitteln abgetragen und im Allgemeinen zur Verfeinerung des Oberflächenzustands eingesetzt.
Ausrisse können durch stumpfe Messer, zu große Hobeltiefe, ungeeignete Schnittgeometrie oder problematische Maserung entstehen. Reduzieren Sie die Tiefe, überprüfen Sie die Messer und passen Sie den Vorschub oder die Schnittbedingungen wie genehmigt an.
Beim Hobeln entstehen Holzspäne und Feinstaub, die die Gesundheit der Arbeiter beeinträchtigen und die Maschinenleistung beeinträchtigen können. OSHA identifiziert lokale Absaugung als primäre Methode zur Bekämpfung von Holzstaub und empfiehlt, Abzugshauben in der Nähe der Quelle aufzustellen. [2222]
Verwenden Sie zugelassene Auflagetische oder Rollen für lange Bretter, befolgen Sie die Mindestbrettlänge des Herstellers und achten Sie auf die korrekten Tisch- und Vorschubeinstellungen. Senken Sie den Tisch während des Betriebs nicht ab und führen Sie keine gestapelten Bretter zu. [2266]


