
Vistas: 298 Autor: 广宇大 Hora de publicación: 2026-09-28 Origen: Sitio


Menú de contenido
● Comprensión de la tecnología de las máquinas de recubrimiento con rodillos termofusibles
>> ¿Qué es una máquina de recubrimiento con rodillo termofusible?
>> Componentes principales de los sistemas de recubrimiento con rodillos termofusibles
● Tipos de configuraciones de máquinas de recubrimiento con rodillos termofusibles
>> Máquinas de recubrimiento por fusión en caliente de rollo directo
>> Máquinas de recubrimiento por fusión en caliente con matriz ranurada
>> Máquinas de recubrimiento con rodillos termofusibles PUR para laminación de paneles
>> Líneas de recubrimiento y laminación con rodillos termofusibles de estaciones múltiples
>> Utilización de adhesivos y reducción de residuos
>> Eficiencia de producción y rendimiento
>> Calidad y uniformidad del enlace
>> Impacto ambiental y emisiones de COV
● Fabricantes y proveedores líderes de máquinas de recubrimiento con rodillos termofusibles
>> Schaefer Machine Company y Black Bros (EE.UU.)
>> Maquinaria JiaYuan y Suzhou Oushida (China)
>> Maquinaria Quanzhou Yongtai y Guangzhou Heyuan (China)
>> Union Tool Corporation y Trasy Enterprises (EE.UU. e India)
● Criterios clave de selección para sistemas de máquinas de recubrimiento con rodillos termofusibles
>> Volumen de producción y geometría del sustrato.
>> Compatibilidad del tipo de adhesivo y requisitos de temperatura
>> Dimensiones del sustrato y requisitos de tolerancia
● Mejores prácticas operativas y de mantenimiento
>> Procedimientos diarios de limpieza e inspección
>> Reemplazo de componentes programado
>> Mantenimiento Preventivo y Calibración
>> ¿Pueden las máquinas de recubrimiento con rodillos termofusibles manejar adhesivos EVA y PUR?
>> ¿Qué mantenimiento se requiere para las máquinas de recubrimiento con rodillos termofusibles?
La fabricación moderna de laminación, embalaje, etiquetas, productos de higiene y cintas industriales exige una aplicación uniforme de adhesivo, un desperdicio mínimo de material y una máxima eficiencia de producción para seguir siendo competitivo en los mercados globales. Una máquina de recubrimiento con rodillo termofusible ha evolucionado desde simples aplicadores de rodillo calentados y esparcidores de pegamento manuales hasta sofisticados sistemas automatizados que integran dosificación de adhesivo de precisión, aplicación con temperatura controlada, tensión de banda controlada y laminación continua de rollo a rollo o de hoja a hoja. Esta guía completa explora las principales tecnologías de máquinas de recubrimiento con rodillos termofusibles, configuraciones de sistemas y criterios de selección que transforman las operaciones de aplicación de adhesivos de cuellos de botella que requieren mucha mano de obra a ventajas competitivas optimizadas en los sectores de muebles, carpintería, encuadernación, interiores de automóviles, embalajes flexibles, etiquetas, productos de higiene, cintas médicas y fabricación de cintas industriales.
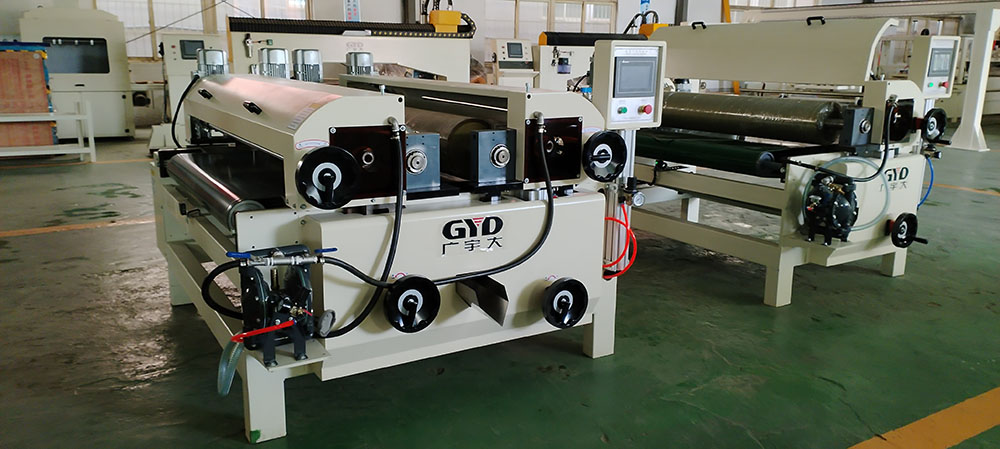
Una máquina de recubrimiento con rodillo termofusible es un sistema de aplicación de adhesivo industrial diseñado específicamente para fundir adhesivos termoplásticos sólidos y aplicarlos sobre sustratos flexibles como películas, papel, telas no tejidas y láminas a alta velocidad utilizando tecnología de aplicación con rodillo calentado. A diferencia de los métodos de aplicación manual de pegamento o pulverización que crean una cobertura desigual y un consumo excesivo de adhesivo, las máquinas de recubrimiento con rodillos termofusibles transfieren adhesivo líquido desde los rodillos de aplicación calentados a los sustratos a través de un contacto controlado, lo que garantiza pesos de capa uniformes en todo el ancho de trabajo con un desperdicio mínimo y una fuerza de unión constante.
Estos sistemas integran rodillos de aplicación calentados, rodillos dosificadores y depósitos de adhesivo con un control preciso de la temperatura que oscila entre 110 y 250 grados Celsius según el tipo de adhesivo, incluidas las formulaciones termofusibles de EVA, PUR, PSA y PO. Las configuraciones avanzadas de la máquina de recubrimiento con rodillo termofusible cuentan con velocidades de rodillo independientes controladas electrónicamente, espacios entre rodillos ajustables, monitoreo de la viscosidad del adhesivo en tiempo real y control de tensión de la banda que mantienen parámetros de aplicación óptimos durante ciclos de producción de alto volumen, lo que permite una fabricación sin luces en fábricas modernas e inteligentes con una mínima supervisión del operador y al mismo tiempo logra pesos de capa de 10 a 200 gramos por metro cuadrado, dependiendo de la porosidad del sustrato y los requisitos de fuerza de unión.
Las máquinas industriales de recubrimiento con rodillo termofusible constan de varios subsistemas integrados que trabajan en conjunto para lograr una aplicación confiable de adhesivo de alta calidad a velocidades de producción optimizadas para laminación rollo a rollo y laminación de láminas. El proceso comienza con un soporte de desenrollado que alimenta el sustrato a tensión controlada, se cargan gránulos sólidos de adhesivo termofusible en un tanque calentado, se derriten a 250 grados Celsius y se bombean a través de mangueras calentadas hasta el cabezal de recubrimiento, que puede ser un aplicador de ranura, rodillo o rociador que aplica una capa precisa sobre la banda en movimiento.
Los rodillos de aplicación giran a través de depósitos de adhesivo calentados o reciben adhesivo de bombas de engranajes calentadas, recogiendo el material y transfiriéndolo a los sustratos mientras los rodillos dosificadores o las cuchillas doctoras eliminan el exceso de adhesivo para lograr un control preciso del espesor. Los rodillos dosificadores controlan la transferencia de adhesivo a los rodillos de aplicación, con dirección de rotación ajustable en sentido horario o antihorario para optimizar la distribución del adhesivo para diferentes geometrías de sustrato y viscosidades de adhesivo. El proceso ejecuta la alimentación del sustrato, la fusión del adhesivo, la aplicación de recubrimiento, la laminación opcional, la solidificación por enfriamiento y el rebobinado, con controles precisos de temperatura y tensión en todo momento para garantizar una calidad de unión constante en tiradas de producción extendidas.
Las máquinas de recubrimiento termofusible de rodillo directo representan configuraciones de nivel básico adecuadas para operaciones de volumen bajo a medio donde se debe minimizar la inversión de capital y al mismo tiempo lograr mejoras espectaculares con respecto a los métodos manuales de esparcimiento de pegamento. Estas máquinas cuentan con anchos de trabajo de 300 a 2000 milímetros con velocidades de alimentación de 0 a 100 metros por minuto, lo que automatiza completamente la aplicación de adhesivos termofusibles EVA, PUR y PSA con una uniformidad excepcional que reemplaza eficazmente los métodos manuales inconsistentes o los sistemas de pulverización que generan residuos de pulverización excesiva.
La máquina de recubrimiento termofusible directo por rodillo JYT-H ejemplifica esta tecnología con anchos de recubrimiento de 400 a 2000 milímetros, un rango de peso de capa de 10 a 200 gramos por metro cuadrado y una velocidad máxima de 50 a 100 metros por minuto para la producción de cintas industriales, médicas, de higiene, de etiquetas y de embalaje de gran volumen. El diámetro de desenrollado de 1000 milímetros y el diámetro de rebobinado de 500 a 1000 milímetros admiten rollos gigantes grandes que minimizan la frecuencia de cambio y maximizan el tiempo de actividad de producción en operaciones continuas de laminación rollo a rollo.
Las máquinas de recubrimiento termofusible con matriz ranurada representan configuraciones avanzadas en las que el adhesivo se bombea a través de matrices ranuradas de precisión que forman películas adhesivas uniformes sobre sustratos sin contacto con los rodillos, lo que elimina las marcas de los rodillos y permite un control preciso del peso de la capa para aplicaciones exigentes. La máquina de recubrimiento por fusión en caliente con matriz ranurada JYT-B presenta anchos de recubrimiento de 400 a 2000 milímetros, un rango de peso de capa de 10 a 200 gramos por metro cuadrado y una velocidad máxima de 0 a 50 metros por minuto para aplicaciones que requieren una uniformidad excepcional y un control preciso de los bordes.
El recubrimiento con matriz ranurada elimina los problemas de deflexión y desgaste del rodillo que afectan a los sistemas de recubrimiento con rodillo, lo que permite un peso de capa constante en todo el ancho de trabajo sin acumulación de bordes o falta de centro que comprometa la calidad de la unión. El diámetro de desenrollado de 1000 milímetros y el diámetro de rebobinado de 700 milímetros se adaptan a los tamaños de rollo gigantes estándar y al mismo tiempo mantienen un control preciso de la tensión de la banda que evita arrugas, estiramientos o daños al sustrato durante las operaciones de recubrimiento y laminación de alta velocidad.
Las máquinas de recubrimiento con rodillo termofusible PUR representan configuraciones especializadas optimizadas para aplicar adhesivos termofusibles de poliuretano reactivos que ofrecen resistencia al calor, resistencia a la humedad y fuerza de unión superiores en comparación con los adhesivos convencionales de EVA y poliolefina para muebles, carpintería y laminación de paneles arquitectónicos. La línea de laminación Guangzhou Heyuan PUR está diseñada para la laminación con pegamento termofusible PUR de diversos tipos de materiales, especialmente buena para la laminación de materiales de alto brillo, incluidas películas de PVC, películas de PET, películas de PP, papel de aluminio y papeles decorativos sobre MDF, tableros de partículas, madera contrachapada y paneles de madera maciza.
Estas máquinas cuentan con anchos de trabajo de 1220 a 1300 milímetros con tamaños de paneles de hasta 1220 por 2440 milímetros, espesores de paneles de 2 a 40 milímetros y velocidades de trabajo de 5 a 17 metros por minuto para la fabricación de muebles, puertas, gabinetes y paneles arquitectónicos. Los tipos de pegamento incluyen formulaciones termofusibles PUR, PO, PSA y EVA, lo que permite a los fabricantes procesar diversas carteras de productos sin una reconfiguración extensa o reemplazo de componentes al cambiar materiales entre series de producción.
Las líneas de laminación y recubrimiento con rodillos termofusibles de múltiples estaciones combinan la aplicación de adhesivo, la alimentación de sustrato, el prensado, el enfriamiento y el rebobinado en un flujo continuo que transforma las materias primas en productos laminados terminados con una manipulación manual mínima. Estas instalaciones completas se adaptan a entornos de producción en masa donde las bandas se mueven automáticamente desde los soportes de desenrollado hasta la aplicación de adhesivo, el prensado de laminación, los rodillos de enfriamiento y los soportes de rebobinado sin almacenamiento intermedio ni reinstalación que introduzca riesgos de contaminación y retrase el cumplimiento de los pedidos.
La máquina combinada de revestimiento con rodillo termofusible y laminador de rollo caliente de Union Tool para la industria del poliestireno expandido combina el uso de un revestimiento de rodillo termofusible para aplicar adhesivos termofusibles y un laminador de rollo caliente para laminar películas con soporte adhesivo en una sola máquina. Una pieza en bruto compuesta formada se introduce en el rodillo recubridor termofusible que aplica una cantidad controlada y constante de adhesivo termofusible tipo EVA o PUR a la superficie superior, después de lo cual se lamina un papel kraft u otro material de revestimiento a la superficie recubierta con ajuste vertical motorizado de modo que el espesor de la espuma pueda variar de 0 a 6 pulgadas.
Las máquinas de recubrimiento con rodillo termofusible logran una tasa de utilización del adhesivo del 95 al 99 por ciento prácticamente sin desperdicio, mientras que la aplicación de adhesivo por aspersión generalmente logra una utilización del 70 al 85 por ciento con pérdidas por exceso de pulverización del 15 al 30 por ciento, incluso con sistemas de recuperación. La transferencia directa entre los rodillos dosificadores y de aplicación crea condiciones de proceso estable que permiten una distribución precisa y controlada del adhesivo con tolerancias de peso de capa muy superiores a los métodos de aplicación por aspersión donde el exceso de aspersión y la cobertura inconsistente crean desperdicios y defectos en la calidad de la unión.
Las máquinas de recubrimiento con rodillo termofusible casi no desperdician adhesivo, casi no necesitan enmascarar y empujan el adhesivo hacia las superficies porosas para que la unión realmente dure más, mientras que el adhesivo en aerosol produce un exceso de rociado significativo que genera cargas de limpieza y costos de eliminación de desechos peligrosos. El recubrimiento se dosifica sobre el rodillo aplicador ajustando con precisión el espacio entre el rodillo dosificador superior y el rodillo de aplicación, y el sustrato limpia el adhesivo del rodillo de aplicación a medida que pasa alrededor del rodillo de soporte, lo que garantiza un control preciso del peso de la capa sin pérdidas por exceso de pulverización.
Las máquinas de recubrimiento con rodillo termofusible funcionan a velocidades de producción de 0 a 200 metros por minuto, dependiendo de la configuración y los requisitos del adhesivo, significativamente más rápido que los sistemas de aplicación de adhesivo por aspersión que operan de 0 a 50 metros por minuto debido a limitaciones de atomización, evaporación y secado. Los recubridores en rollo trabajan a velocidades de entre 50 y 200 metros por minuto, lo que significa que pueden aplicar adhesivo entre cuatro y diez veces más rápido en comparación con la aplicación por aspersión, lo que aumenta drásticamente el rendimiento de producción para la producción de alto volumen de cintas de embalaje, etiquetas, higiene, médicas e industriales.
La máquina de recubrimiento termofusible directo por rodillo JYT-UV alcanza una velocidad máxima de 50 a 200 metros por minuto para una producción de gran volumen donde el rendimiento es fundamental para la competitividad en los exigentes mercados nacionales y de exportación. El recubrimiento con rodillo termofusible permite que las bandas se muevan continuamente a lo largo del proceso de recubrimiento y laminación, lo que aumenta significativamente la velocidad de producción y garantiza una calidad de unión constante en tiradas de producción extendidas sin la intervención del operador que interrumpe el flujo de trabajo.
Las máquinas de recubrimiento con rodillo termofusible proporcionan un espesor de adhesivo uniforme y preciso, típicamente de 10 a 200 gramos por metro cuadrado con un espesor constante en todo el ancho de la banda, mientras que el adhesivo en aerosol produce un espesor muy variable afectado por la distancia de la pistola, la presión del aire y la velocidad transversal, adecuado para espesores gruesos pero difícil de controlar para películas delgadas y uniformes. La transferencia directa entre los rodillos dosificadores y de aplicación crea condiciones estables en el proceso que permiten una distribución precisa y controlada del adhesivo con tolerancias de peso de capa de más o menos 0,002 milímetros, muy superiores a los métodos de aplicación por pulverización.
Las máquinas de recubrimiento con rodillo termofusible ofrecen una calidad de unión constante en tiradas de producción extendidas sin la intervención del operador, lo que interrumpe el flujo de trabajo y reduce la efectividad general del equipo. El espesor del adhesivo en aerosol es muy variable y se ve afectado por múltiples factores, como la distancia de la pistola, la presión del aire y la velocidad transversal, lo que dificulta lograr un espesor uniforme del adhesivo en bandas grandes sin operadores capacitados e inspecciones de calidad frecuentes.
Las máquinas de recubrimiento con rodillo termofusible son altamente ecológicas con adhesivos 100 por ciento sólidos, sin evaporación de solventes, cero emisiones de COV y una contaminación mínima que cumple con los estándares de protección ambiental industrial. El adhesivo en aerosol produce atomización y difusión del adhesivo que genera importantes emisiones excesivas de aerosol y solventes si se utilizan adhesivos a base de solventes, lo que requiere equipos especializados de recolección y tratamiento de VOC con altos costos de capital y operación.
Las máquinas de recubrimiento con rodillos termofusibles eliminan eficazmente las emisiones de COV, reducen la necesidad de equipos complejos de tratamiento de gases residuales, crean un entorno de trabajo limpio que cumple con los estándares de protección ambiental industrial y pueden reducir significativamente los costos de adhesivos y los costos de mantenimiento ambiental a largo plazo. Las menores emisiones de COV y el menor consumo de materiales adhesivos se caracterizan por la aplicación de recubrimiento con rodillo termofusible, mientras que las mayores emisiones de COV y el mayor consumo de materiales adhesivos están relacionados con la tecnología de pulverización.
Schaefer Machine Company fabrica recubridores de rodillos termofusibles, incluida la serie HM, con un rodillo de alimentación de extremo abierto de 9 pulgadas de ancho para recubrir bordes o superficies completas, accionamiento de CC de velocidad variable con una velocidad máxima de 60 pies por minuto y una capacidad del tanque de 5 libras de adhesivo con un tiempo de calentamiento de media hora. La máquina de recubrimiento por rodillo termofusible serie RT aplica adhesivo termofusible a láminas de material de hasta 38 pulgadas de ancho con tres anchos disponibles que incluyen 13, 26 y 40 pulgadas, el control electrónico digital de temperatura garantiza precisión, el diseño compacto permite el uso por dos operadores, tanque de fusión de alta capacidad desde 10 libras en una máquina de 13 pulgadas hasta 30 libras en una máquina de 40 pulgadas, ajuste simple del espesor del recubrimiento, tiempo de calentamiento de la máquina de 60 minutos y velocidad variable de hasta 60 pies por minuto.
Black Bros diseña recubridores de rodillo termofusible para muchas aplicaciones exigentes en anchos de hasta 128 pulgadas con rodillo doctor de 11-3/4 pulgadas o 7-3/4 pulgadas y rodillo de aplicación de 10-1/2 pulgadas o 6-1/2 pulgadas hecho de tubos de acero de pared pesada, lo que resulta en una deflexión mínima y un depósito más grande entre los rodillos. Accionamiento tipo inversor de CA con bloqueo inverso, el motor de accionamiento es de 2 HP con velocidades de 30 a 90 pies por minuto, adecuado para muebles, carpintería, encuadernación, interiores de automóviles, embalaje y aplicaciones de laminación textil.
JiaYuan Machinery diseña y fabrica sistemas de recubrimiento termofusible, desde recubridores de rodillos y matrices ranuradas hasta configuraciones de rociado y laminación con anchos de recubrimiento de 300 milímetros a más de 2000 milímetros para productores de cintas de embalaje, etiquetas, higiene, médicas e industriales de todo el mundo. La máquina de recubrimiento termofusible directo por rodillo JYT-H presenta anchos de recubrimiento de 400 a 2000 milímetros, un peso de capa de 10 a 200 gramos por metro cuadrado y una velocidad máxima de 50 a 100 metros por minuto con un diámetro de desenrollado de 1000 milímetros y un diámetro de rebobinado de 500 a 1000 milímetros.
Suzhou Oushida Hot Melt Machinery Equipment fabrica máquinas encoladoras de revestimiento con rodillos de fusión en caliente OSD-300b y máquinas laminadoras de fusión en caliente para muebles, carpintería, encuadernación, interiores de automóviles, embalajes y aplicaciones de laminación textil. Los recubridores de rodillos termofusibles de la empresa están diseñados para una aplicación de adhesivo precisa, suave y uniforme en superficies planas o curvas, adecuados para pegamentos termofusibles EVA, PUR y PSA.
Quanzhou Yongtai Machinery suministra excelentes máquinas de rodillos termofusibles, máquinas de recubrimiento termofusible y máquinas de recubrimiento por pulverización con un tiempo de uso prolongado y el mejor servicio posventa. Sus recubridores de rodillos termofusibles están diseñados para una aplicación de adhesivo precisa, suave y uniforme en superficies planas o curvas, adecuados para pegamentos termofusibles EVA, PUR y PSA, ampliamente utilizados en la fabricación de muebles, carpintería, encuadernación, interiores de automóviles, embalajes y laminación textil.
Guangzhou Heyuan Woodworking Machinery fabrica líneas de laminación de PUR especialmente buenas para laminar materiales de alto brillo con tamaños de paneles de hasta 1220 por 2440 milímetros, espesores de paneles de 2 a 40 milímetros y velocidades de trabajo de 5 a 17 metros por minuto. Los tipos de pegamento incluyen formulaciones termofusibles PUR, PO, PSA y EVA para aplicaciones de laminación de muebles, puertas, gabinetes y paneles arquitectónicos.
Union Tool Corporation diseña recubridores con rodillo termofusible y máquinas combinadas laminadoras con rodillo en caliente para la industria del poliestireno expandido, componentes de vehículos recreativos y aplicaciones interiores de automóviles con anchos de 6 pulgadas a 120 pulgadas. La recubridora con rodillo termofusible de 110 pulgadas de ancho aplica adhesivo termofusible PUR a uno o ambos lados de productos compuestos para la producción de componentes para vehículos recreativos, mientras que otros modelos aplican adhesivo termofusible reactivo al vinilo con respaldo de espuma para piezas interiores de puertas de automóviles.
Trasy Enterprises fabrica máquinas de recubrimiento termofusible que incluyen máquinas para fabricar tarjetas adhesivas amarillas con recubrimiento termofusible, punzonado y corte de hojas, máquinas de recubrimiento termofusible para máquinas piloto de banda estrecha, máquinas de recubrimiento por huecograbado con adhesivo termofusible y máquinas de recubrimiento termofusible de papel adhesivo con anchos de recubrimiento de 300 a 2500 milímetros y velocidades de recubrimiento de 0 a 50 metros por minuto para aplicaciones de embalaje, etiquetas y cintas adhesivas.
Hacer coincidir la capacidad de la máquina de recubrimiento con rodillo termofusible con los volúmenes de producción reales y la complejidad del sustrato evita tanto la subutilización de los bienes de capital como los cuellos de botella de producción que retrasan el cumplimiento de los pedidos. Las operaciones de volumen bajo a medio que procesan menos de 500 rollos o paneles diariamente se benefician de recubridores termofusibles de rodillo directo o configuraciones compactas con estaciones de carga y descarga manuales ubicadas a alturas ergonómicas.
Los fabricantes de gran volumen que manejan miles de metros diariamente requieren configuraciones de troqueles ranurados o líneas de producción integradas con manejo automatizado de materiales, conjuntos de rodillos de cambio rápido y zonas integradas de enfriamiento y rebobinado que minimicen el tiempo de inactividad por cambio entre estilos de productos. Evalúe los tiempos de los ciclos, incluidas las fases de desenrollado, aplicación de adhesivo, prensado de laminación, enfriamiento y rebobinado, para calcular un rendimiento diario realista en condiciones operativas reales en lugar de máximos teóricos.
Las diferentes químicas de los adhesivos exigen materiales de rodillo, sistemas de control de temperatura y parámetros de aplicación específicos para lograr resultados óptimos sin curado prematuro, fallas de adhesión o defectos de unión. Los adhesivos de EVA y poliolefina requieren temperaturas de aplicación de 150 a 200 grados Celsius con aceite térmico o sistemas de calentamiento eléctrico que mantienen las temperaturas de la superficie de los rodillos dentro de tolerancias estrechas, mientras que los adhesivos reactivos PUR requieren temperaturas de 110 a 180 grados Celsius con un control preciso de la viscosidad que evita el curado prematuro dentro de los depósitos de adhesivo y las líneas de fluido.
Los adhesivos PUR ofrecen resistencia al calor, resistencia a la humedad y fuerza de unión superiores en comparación con los adhesivos EVA convencionales, pero requieren un control cuidadoso de la temperatura y la viscosidad para evitar la gelificación y la suciedad del equipo. Verifique que las máquinas de recubrimiento con rodillo termofusible candidatas se adapten a su cartera de adhesivos específicos, incluidas formulaciones de EVA, PUR, PSA y poliolefina, sin requerir una reconfiguración extensa o reemplazo de componentes al cambiar materiales entre series de producción.
Las redes flexibles, los paneles arquitectónicos y los sustratos industriales varían dramáticamente en dimensiones, desde cintas estrechas que miden 300 milímetros de ancho hasta paneles arquitectónicos sustanciales que superan los 2000 milímetros de ancho con espesores variables de 0,3 a 40 milímetros. Asegúrese de que las máquinas de recubrimiento con rodillo termofusible candidatas se adapten a las dimensiones máximas del sustrato con un espacio adecuado para el contacto del rodillo de aplicación calentado, la alineación de la línea de presión y el seguimiento de la banda sin contacto con los bordes que dañe los acabados o cree riesgos de seguridad.
Para sustratos sensibles, incluidas películas plásticas delgadas y bandas de papel delicadas, dé prioridad a las máquinas de recubrimiento con rodillos termofusibles con control preciso de la tensión de la banda y rodillos aplicadores suaves que evitan daños al sustrato. Las máquinas de laminación de paneles estándar pueden lograr resultados superiores en paneles arquitectónicos robustos, pero requieren un control cuidadoso de la tensión para películas delgadas, lo que potencialmente requiere configuraciones especializadas para aplicaciones de embalaje flexible y etiquetas.
La limpieza diaria constante evita la acumulación de adhesivo en los rodillos de aplicación calentados, los rodillos dosificadores, los depósitos de adhesivo y las líneas de fluido, lo que degrada la calidad de la aplicación y aumenta el tiempo de inactividad no planificado. Purgue los depósitos de adhesivo con compuestos de limpieza adecuados al final del turno, retirando las cuchillas doctoras para una limpieza profunda y evitar obstrucciones por residuos de adhesivo curado que alteran los patrones de aplicación y crean rayas o puntos secos en los productos terminados.
Inspeccione las cadenas transportadoras, los motores de accionamiento, los sensores fotoeléctricos, los rodamientos de rodillos y los sistemas de calefacción en busca de desgaste, contaminación o desalineación que puedan afectar la precisión del posicionamiento y la uniformidad del adhesivo en las superficies del sustrato. La inspección visual debe identificar acumulaciones o residuos que, si no están limpios, pueden dificultar una aplicación uniforme; se utilizan paños suaves y sin pelusa para limpiar los componentes para garantizar que no se produzcan rayones ni daños durante la limpieza.
Los productores de máquinas de recubrimiento con rodillo termofusible de primera calidad rastrean el reemplazo de componentes en horas de operación y metros recubiertos en lugar del tiempo calendario porque el tipo de adhesivo, el sustrato y la velocidad de la línea determinan la tasa de desgaste. Los rodillos de aplicación calentados, los rodillos dosificadores, las rasquetas, los sellos y los filtros tienen una vida útil definida según las horas de funcionamiento y la compatibilidad del material, y el reemplazo se programa durante el tiempo de inactividad planificado.
Documente todos los reemplazos de componentes y las actividades de mantenimiento en sistemas computarizados de gestión de mantenimiento vinculados a registros de producción para la trazabilidad y el cumplimiento de la garantía. El reemplazo preventivo programado antes de que los defectos afecten la producción evita paradas no planificadas que retrasan los pedidos de los clientes e interrumpen los programas de producción en entornos de fabricación de laminación de paneles, etiquetas y embalajes de gran volumen.
Los programas de mantenimiento preventivo implementan inspecciones programadas basadas en manuales de equipos y horas de operación para evitar tiempos de inactividad inesperados. El mantenimiento semanal incluye verificar la carga del motor, lubricar los cojinetes e inspeccionar la alineación de los rodillos calentados para garantizar la presión de corte adecuada y el control del espesor del adhesivo.
El mantenimiento mensual implica calibrar los controladores de temperatura con termopares certificados, verificar la presión de contacto con los objetivos de peso de la capa adhesiva, verificar la calibración de la tensión de la banda y documentar todas las lecturas. El mantenimiento anual revisa todos los sistemas mecánicos, actualiza el software, reemplaza los componentes desgastados, incluidos sellos y rasquetas, y realiza una validación integral del sistema antes de reanudar la producción.
El recubrimiento con rodillo termofusible es un proceso de aplicación de adhesivo de transferencia de precisión basado en contacto que logra una tasa de utilización del adhesivo del 95 al 99 por ciento prácticamente sin desperdicio, mientras que el adhesivo en aerosol logra solo del 70 al 85 por ciento de utilización con una pérdida de exceso de pulverización del 15 al 30 por ciento. El recubrimiento con rodillo termofusible elimina la atomización del adhesivo y la pérdida por deriva con cero emisiones de VOC, mientras que el adhesivo en aerosol produce un exceso de rociado significativo que requiere limpieza y eliminación de desechos peligrosos.
El recubrimiento con rodillo termofusible generalmente reduce el consumo de adhesivo entre un 30 y un 50 por ciento en comparación con la aplicación por aspersión mediante una dosificación precisa, patrones de aplicación consistentes y un exceso de aspersión mínimo. El recubrimiento se dosifica sobre el rodillo aplicador mediante el ajuste preciso del espacio entre los rodillos dosificadores y de aplicación, y el adhesivo se limpia con el sustrato a medida que pasa alrededor del rodillo de soporte, lo que garantiza un control preciso del peso de la capa sin pérdidas por exceso de pulverización.
Sí, la mayoría de las máquinas modernas de recubrimiento con rodillo termofusible admiten múltiples tipos de adhesivos, incluidas formulaciones de EVA, PUR, PSA y poliolefina con sistemas de control de temperatura y materiales de rodillo adecuados. Los adhesivos EVA requieren temperaturas de aplicación de 150 a 200 grados Celsius, mientras que los adhesivos reactivos PUR requieren temperaturas de 110 a 180 grados Celsius con un control preciso de la viscosidad que evita el curado prematuro.
El mantenimiento diario incluye purgar los depósitos de adhesivo, limpiar los rodillos de aplicación calentados y las rasquetas, limpiar los sistemas transportadores y verificar las lecturas del controlador de temperatura. Las tareas semanales implican lubricar guías lineales, verificar la alineación de los rodillos calentados, verificar la calibración del controlador de temperatura con termopares certificados e inspeccionar filtros adhesivos. El mantenimiento mensual calibra los sensores y verifica la presión de corte frente a los objetivos de peso de la capa.
La selección de la máquina de recubrimiento con rodillo termofusible equilibra el volumen de producción, las dimensiones del sustrato, los requisitos de adhesivo y las limitaciones presupuestarias. Los recubridores de rodillo directo se adaptan a operaciones de volumen bajo a medio, los recubridores de ranura brindan una uniformidad excepcional para aplicaciones exigentes, los recubridores de PUR sirven para la laminación de paneles con adhesivos de alto rendimiento y las líneas de estaciones múltiples integran recubrimiento, laminación, enfriamiento y rebobinado para un rendimiento máximo.


