
Vues : 258 Auteur : 广宇大 Heure de publication : 2026-11-03 Origine : Site


Menu Contenu
● Qu'est-ce qu'une machine de peinture par pulvérisation linéaire ?
>> Définition et fonction principale
● Qu'est-ce qu'une machine de peinture par pulvérisation alternative ?
>> Définition et fonction principale
● Linéaire ou alternatif : la différence fondamentale
>> Comment chaque système applique le revêtement
● Contrôle de la couverture pour les profils de bois étroits
>> Pourquoi les profils étroits sont difficiles
>> Comment les systèmes linéaires gèrent la couverture
>> Comment les systèmes alternatifs gèrent la couverture
● Efficacité de construction, de surpulvérisation et de transfert de film
>> Contrôle de la construction du film
>> Surpulvérisation et consommation de matériaux
● Vitesse de production et équilibrage des lignes
>> Vitesse du système linéaire
>> Vitesse du système alternatif
>> Flexibilité du système linéaire
>> Flexibilité du système alternatif
● Types de revêtements et compatibilité des processus
>> Revêtements à base d'eau et de solvants
● Ventilation, sécurité et prévention des incendies
>> Pourquoi les cabines de pulvérisation sont essentielles
>> Exigences en matière de ventilation
>> Contrôles de sécurité pratiques
● Un cadre de sélection pratique
>> Choisissez une machine de peinture par pulvérisation linéaire lorsque :
>> Choisissez une machine de peinture par pulvérisation alternative lorsque :
>> Envisagez une approche hybride lorsque :
● Une feuille de route pratique pour la validation
>> Étape 1 : Définir la famille de produits
>> Étape 2 : Exécuter un essai de revêtement
>> Étape 3 : Valider la ligne complète
>> Étape 4 : Former les opérateurs et les techniciens
>> Étape 5 : Standardiser les recettes et la maintenance
● Problèmes courants et solutions expertes
>> Revêtement inégal sur les profils étroits
>> Surpulvérisation et chargement du filtre
>> Variation de couleur entre les lots
● Liste de contrôle d'entretien
● Comment GYDFinishing aborde la finition à profil étroit
>> Quel système est le meilleur pour les profilés en bois étroits ?
>> Les deux systèmes peuvent-ils appliquer des revêtements à base d’eau ?
>> Quel système produit moins de pulvérisation ?
>> Comment dois-je comparer la vitesse de production ?
>> Un système linéaire peut-il inclure des pistolets alternatifs ?
Le choix entre une machine de peinture par pulvérisation linéaire et une machine de peinture par pulvérisation alternative pour les profilés de bois étroits dépend moins de la technologie « meilleure » que de celle qui correspond à la géométrie de votre produit, au processus de revêtement, à l'objectif de rendement et aux besoins de changement. Un système linéaire met l’accent sur un flux continu de pièces et une vitesse de ligne stable. Un système alternatif met l'accent sur le mouvement contrôlé du pistolet sur la surface du profil.
Du point de vue d'un fabricant d'équipement, l'erreur la plus courante consiste à comparer les machines uniquement en fonction de la vitesse du pistolet pulvérisateur ou de la vitesse du convoyeur. Pour les moulures étroites, les composants de cadre de porte, les bords d'armoires, les garnitures de sol et les profilés décoratifs, les facteurs décisifs sont l'intégralité de la couverture, le contrôle de la formation du film, la réduction de la pulvérisation, le temps de changement et les pièces finies acceptées par équipe..
Ce guide compare les deux systèmes d'un point de vue pratique de production. Il explique comment chacun fonctionne, où chacun est le plus performant et comment valider la bonne solution pour vos profilés en bois réels.
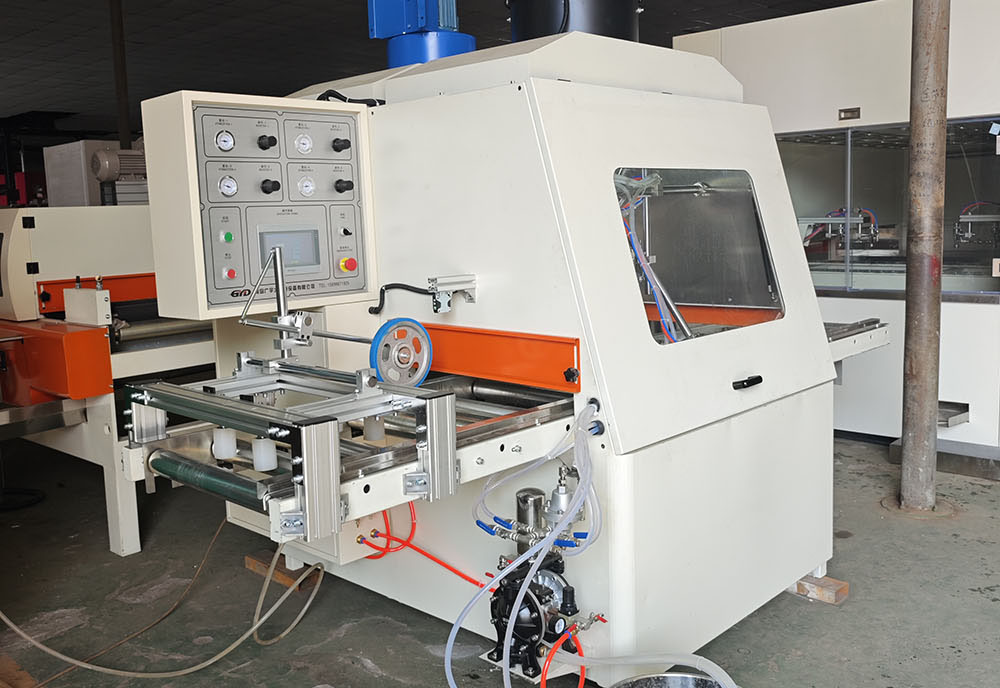
Une machine de peinture par pulvérisation linéaire déplace les pièces en continu à travers une ou plusieurs stations de pulvérisation. La pièce à usiner se déplace sur un convoyeur, une chaîne, un rail ou un système de rouleaux tandis que les pistolets pulvérisateurs appliquent le revêtement à partir de positions fixes, oscillantes ou inclinées.
La machine peut appliquer un apprêt, un scellant, une teinture, une laque, une couche de finition ou un revêtement transparent protecteur. L'activation du pistolet, la forme de pulvérisation, la distance du pistolet, le débit de fluide et la vitesse de la ligne sont contrôlés pour obtenir la finition requise.
Point clé : Une machine de peinture par pulvérisation linéaire n’est pas qu’un simple pistolet pulvérisateur sur un convoyeur. Il s'agit d'un processus intégré impliquant le transport des pièces, la livraison du revêtement, l'atomisation, la capture de la surpulvérisation, la ventilation et souvent le séchage ou le durcissement.
Les machines linéaires de peinture par pulvérisation sont largement utilisées pour :
- Huisseries et architraves de portes en bois
- Bords et cadres de portes d'armoires
- Moulures et garnitures décoratives
- Profilés de sol et plinthes
- Tringles et lattes de meubles
- Composants de fenêtres et de portes
- Panneaux plats et pièces linéaires
Ils sont plus efficaces lorsque la famille de produits est reproductible et que la finition requise peut être clairement définie.
Une machine de peinture par pulvérisation à mouvement alternatif utilise un ou plusieurs pistolets pulvérisateurs montés sur un chariot qui se déplace d'avant en arrière à plusieurs reprises sur la pièce à travailler. L'affût du canon peut se déplacer horizontalement, verticalement ou selon un angle, selon le profil et la conception de la machine.
Le mouvement alternatif aide à répartir le revêtement sur la surface de la pièce. Ceci est particulièrement utile lorsque la pièce à usiner est plus large que le jet de pulvérisation ou lorsque le profil comprend des faces verticales, des rainures ou des zones en retrait.
Point clé : la réciprocité contrôle la manière dont le spray recouvre la pièce. Il ne résout pas automatiquement une mauvaise distance du pistolet, une atomisation incorrecte ou une viscosité de revêtement instable.
Les machines de pulvérisation à mouvement alternatif sont couramment utilisées pour :
- Moulures et garnitures étroites
- Composants de cadre de porte
- Bords de porte d'armoire
- Profils de meubles
- Accessoires de revêtement de sol
- Panneaux nécessitant une couverture multidirectionnelle
- Pièces avec rainures, bourrelets ou chanfreins
Ils sont particulièrement utiles lorsque la géométrie du profil change sur la largeur de la pièce.
La différence fondamentale réside dans la façon dont le revêtement est réparti.
- Dans une machine de peinture par pulvérisation linéaire , la pièce se déplace en continu dans la zone de pulvérisation. La couverture du revêtement est largement déterminée par la vitesse de la ligne, la configuration du pistolet et l'activation de la pulvérisation.
- Dans une machine de peinture par pulvérisation à mouvement alternatif , le pistolet pulvérisateur se déplace d'avant en arrière sur la pièce. La couverture du revêtement est déterminée par la course du pistolet, la vitesse de course, le chevauchement de pulvérisation et la relation entre le mouvement du pistolet et le mouvement de la pièce.
Les deux systèmes peuvent être automatisés. Les deux peuvent être hautement reproductibles. Le meilleur choix dépend du profil, du revêtement et de l’objectif de production.
Un système linéaire typique suit ce flux :
1. Chargez le profil sur le convoyeur.
2. Détectez la pièce à l’aide d’un capteur ou d’une entrée opérateur.
3. Sélectionnez la recette d'enrobage.
4. Déplacez le profil à travers la zone de pulvérisation.
5. N'activez les pistolets pulvérisateurs que lorsqu'une pièce est présente.
6. Appliquer le revêtement pendant que la pièce avance.
7. Capturez les excédents de pulvérisation à travers l’échappement et les filtres de la cabine.
8. Envoyez le profilé enduit au désolvatation, au séchage ou à la station suivante.
Un système alternatif typique suit un flux similaire, mais ajoute le mouvement du pistolet :
1. Chargez le profil sur le convoyeur ou le dispositif.
2. Détectez la pièce et sélectionnez la recette de revêtement.
3. Démarrez le chariot à canon alternatif.
4. Déplacez le pistolet sur le profil d’un coup contrôlé.
5. Appliquer des passes de pulvérisation qui se chevauchent pour couvrir la surface.
6. Synchronisez le coup du pistolet avec le mouvement de la pièce.
7. Capturez les excédents de pulvérisation à travers l’échappement et les filtres de la cabine.
8. Envoyez le profilé enduit au désolvatation, au séchage ou à la station suivante.
Les profils étroits offrent une surface limitée. Un motif de pulvérisation conçu pour un panneau large peut gaspiller du matériau, recouvrir les bords ou manquer des zones en retrait.
La principale difficulté est qu’un profil étroit peut inclure :
- Arêtes vives
- Rainures profondes
- Perles et rabais
- Chanfreins
- Surfaces courbes
- Faces verticales
- Couches d'usure fines sur les revêtements de sol contrecollés
Un petit changement dans la distance du pistolet, l'angle de pulvérisation ou la vitesse de la ligne peut créer une pulvérisation sèche, des coulures, une couleur inégale ou une utilisation excessive du matériau.
Les systèmes linéaires gèrent la couverture grâce à la configuration du pistolet et au contrôle de la vitesse de la ligne.
Les configurations courantes de pistolets incluent :
- Pistolets pulvérisateurs supérieurs pour surfaces supérieures
- Pistolets latéraux pour faces verticales
- Pistolets coudés pour chanfreins et biseaux
- Pistolets oscillants pour largeurs variables
- Plusieurs stations de pulvérisation pour apprêt, scellant et couche de finition
Pour des profils simples et reproductibles, une machine linéaire peut fournir une excellente cohérence. Pour les profils complexes, cela peut nécessiter davantage de pistolets ou de stations de pulvérisation supplémentaires.
Les systèmes alternatifs gèrent la couverture grâce à un mouvement contrôlé du pistolet.
L'affût du canon peut balayer le profil pour atteindre :
- Faces verticales
- Bords chanfreinés
- Rainures
- Perles
- Zones encastrées
- Sections plus larges d'un profil variable
Cela peut réduire le nombre d’armes fixes requises. Il peut également améliorer la couverture sur les profils qui changent de forme sur toute leur largeur.
Avis d'expert : pour les profils étroits, le mouvement alternatif est plus utile lorsque la géométrie du profil varie ou lorsqu'un seul pistolet doit couvrir plusieurs surfaces. Pour les profils très simples et à grand volume, un système linéaire multi-pistolets peut être plus simple et plus rapide.
L’épaisseur du film est l’épaisseur du revêtement appliqué sur la pièce. Cela affecte l’apparence, la durabilité, le temps de séchage et le ponçage en aval.
Dans un système linéaire, la construction du film est influencée par :
- Vitesse de ligne
- Sortie de fluide
- Nombre de passes de pulvérisation
- Distance du pistolet
- Angle de pulvérisation
- Viscosité du revêtement
Dans un système alternatif, la construction du film est également influencée par :
- Longueur de course du pistolet
- Vitesse de course
- Chevauchement des pulvérisations
- Nombre de cycles alternatifs
- Synchronisation entre le mouvement du pistolet et le mouvement de la pièce
La bonne approche consiste à établir une fenêtre de processus validée : une gamme de paramètres qui produit systématiquement des résultats acceptables.
L'overspray est un matériau de revêtement qui manque la pièce à usiner. Cela augmente la consommation de matériaux, contamine la cabine, augmente la charge du filtre et crée davantage de travail de nettoyage.
Dans le cas d'une pulvérisation à profil étroit, la pulvérisation excessive peut être particulièrement importante car la pulvérisation doit atteindre les bords, les rainures et les creux.
Les systèmes linéaires peuvent réduire la pulvérisation excessive en utilisant des jets étroitement ciblés et en activant les pistolets uniquement lorsqu'une pièce est présente. Les systèmes alternatifs peuvent réduire la pulvérisation excessive en adaptant la course du pistolet et le chevauchement de la pulvérisation à la largeur du profil.
Avis d'expert : le système le moins cher n'est pas toujours celui dont le prix d'achat est le plus bas. Une machine qui gaspille moins de revêtement, produit moins de rebuts et nécessite moins de nettoyage peut offrir un coût total de possession inférieur.
Les systèmes linéaires sont souvent préférés pour la production continue car les pièces se déplacent dans la ligne sans s'arrêter.
Cependant, la vitesse annoncée du convoyeur n’est pas la même que la production acceptée. Vous devez également considérer :
- Temps de chargement et de déchargement
- Préparation du revêtement
- Nettoyage des armes à feu
- Changements de couleur
- Remplacement du filtre
- Temps de séchage ou de durcissement
- Inspection et reprise
Une station de pulvérisation rapide ne peut pas compenser une étape de durcissement lente ou des arrêts de maintenance fréquents.
Les systèmes alternatifs peuvent nécessiter plus de temps par pièce si le pistolet doit effectuer plusieurs coups. Cependant, ils peuvent être globalement plus rapides lorsqu’ils réduisent le besoin de plusieurs stations de pulvérisation ou de retouches manuelles.
La comparaison utile ne se limite pas à la vitesse du pistolet. Comparez les pièces finies acceptées par équipe selon la même gamme de produits, le même revêtement et la même norme de qualité.
Les systèmes linéaires sont très efficaces pour les familles de produits stables. Ils peuvent stocker des recettes pour différents profils, revêtements et vitesses de ligne.
Le changement peut impliquer :
- Ajustement des guides du convoyeur
- Changer la position des armes
- Sélection d'une nouvelle recette
- Réglage de la distance du pistolet ou de l'angle de pulvérisation
- Modification des paramètres de viscosité du revêtement
Pour les produits présentant une géométrie similaire, le changement peut être rapide. Pour des profils très différents, cela peut nécessiter un réglage mécanique plus important.
Les systèmes alternatifs peuvent être plus flexibles lorsque la largeur ou la forme du profil varie. L'affût du canon peut adapter sa course pour couvrir différentes surfaces.
Le changement peut impliquer :
- Réglage de la longueur de course
- Réglage de la vitesse de course
- Modification du chevauchement des pulvérisations
- Réglage de l'angle du pistolet
- Sélection d'une nouvelle recette
- Changement de luminaires ou de guides
Pour une usine produisant de nombreuses variantes de profils, la réciprocité peut réduire le besoin de configurations distinctes à pistolet fixe.
Les systèmes linéaires et alternatifs peuvent s'appliquer :
- Apprêts et finitions à base d'eau
- Laques à base de solvants
- Revêtements durcissables aux UV
- Teintures et émaux
- Scellants
- Vernis protecteurs
Chaque revêtement a des exigences différentes en matière de viscosité, de séchage, d’efficacité de transfert et de nettoyage.
Les revêtements à base d’eau nécessitent souvent une température et un débit d’air contrôlés pendant le séchage. Ils sont généralement plus faciles à nettoyer, mais la compatibilité des équipements reste à vérifier.
Les revêtements à base de solvants peuvent s'évaporer plus rapidement selon la formulation. Ils nécessitent des tuyaux, des joints, des pompes et des procédures de nettoyage à base de solvants compatibles.
Important : « À base d'eau » ne signifie pas « aucune ventilation requise ». L'OSHA note que le besoin de ventilation de la cabine de pulvérisation dépend de la présence de produits chimiques dangereux dans le revêtement, et pas simplement du fait que le revêtement soit à base d'eau. [2299]
La finition par pulvérisation peut libérer des brouillards, des vapeurs et des résidus. L'OSHA déclare que les cabines de pulvérisation remplissent deux objectifs principaux : protéger la santé des travailleurs et réduire les risques d'incendie et d'explosion. [2300]
Une cabine de pulvérisation est une structure ventilée électrique qui renferme ou accueille une opération de pulvérisation pour confiner et limiter la fuite de pulvérisation, de vapeur et de résidus et les diriger en toute sécurité vers un système d'échappement. [2309]
L'OSHA exige une ventilation mécanique dans les zones de pulvérisation pour éliminer les vapeurs, brouillards ou poudres inflammables vers un endroit sûr et pour confiner et contrôler les résidus combustibles. [1720]
La ventilation doit rester en fonctionnement pendant la pulvérisation et pendant un temps suffisant par la suite pour évacuer les vapeurs provenant du séchage des articles enduits et des résidus de matériaux de finition. [1720]
L'OSHA déclare également que le volume total d'air évacué par une cabine de pulvérisation doit diluer la vapeur de solvant à au moins 25 pour cent de la limite inférieure d'explosivité du solvant pulvérisé. [2297]
Les systèmes de pulvérisation linéaires et alternatifs doivent inclure :
- Cabine de pulvérisation correctement conçue ou zone de pulvérisation fermée
- Ventilation mécanique par aspiration
- Alimentation en air d'appoint
- Programme d'entretien des filtres
- Mise à la terre et liaison pour le contrôle statique
- Classification électrique appropriée si nécessaire
- Contrôles de stockage et de manutention des revêtements
- Formation des opérateurs
- Systèmes d'arrêt d'urgence et de verrouillage
- Inspection régulière des tuyaux, pompes, pistolets et filtres
Ne considérez pas la ventilation comme un accessoire optionnel. Il s’agit d’un système essentiel de sécurité et de qualité.
- Vos profils sont simples et reproductibles.
- Vous avez besoin d'une production continue à haut volume.
- Vous pouvez utiliser plusieurs pistolets fixes pour une couverture complète.
- Vous souhaitez un flux de production simple et stable.
- Votre gamme de produits ne nécessite pas de changements complexes et fréquents.
- Vos profils ont des largeurs variables ou une géométrie complexe.
- Vous devez recouvrir des faces verticales, des rainures ou des chanfreins.
- Vous souhaitez réduire le nombre de pistolets fixes.
- Vous produisez plusieurs variantes de profil.
- Vous avez besoin de plus de flexibilité dans la couverture de pulvérisation.
- Vous réalisez des profils aussi bien simples que complexes.
- Vous avez besoin d'un débit élevé pour les produits standards et de flexibilité pour les profils spéciaux.
- Vous souhaitez réduire les retouches manuelles sans trop compliquer la ligne.
Une solution hybride peut utiliser un convoyeur linéaire avec des supports de pistolets alternatifs. Celui-ci combine un débit partiel continu avec une couverture de pulvérisation adaptable.
Documentez les profils, les dimensions, les matériaux, les revêtements, le rendement cible et la norme de qualité.
Incluez des photographies, des dessins et des échantillons physiques du profil le plus étroit et le plus complexe.
Testez le profil réel avec le revêtement prévu. Enregistrer:
- Distance du pistolet
- Angle de pulvérisation
- Sortie de fluide
- Air d'atomisation
- Air ventilé
- Vitesse de ligne
- Longueur de course et vitesse du pistolet
- Chevauchement des pulvérisations
- Nombre de passes
- Épaisseur du film
- Résultat de séchage
- Aspect visuel
Ne jugez pas uniquement la station de pulvérisation. Validez la séquence complète :
Pulvérisation → désolvatation → durcissement → ponçage si nécessaire → deuxième couche si nécessaire → inspection finale.
Les opérateurs doivent comprendre les contrôles quotidiens, la préparation du revêtement, le chargement des pièces et l'inspection qualité. Les techniciens doivent comprendre la configuration des pistolets, l'entretien des buses, les filtres, les pompes, les commandes électriques et les systèmes de sécurité.
Créez des recettes écrites pour chaque famille de produits. Incluez le type de revêtement, la viscosité, les réglages du pistolet, la vitesse de la ligne, les réglages de mouvement alternatif, les conditions de durcissement et les critères d'inspection.
Planifiez la maintenance des filtres, des buses, des pompes, des tuyaux, des convoyeurs, des capteurs et des équipements de ventilation.
Causes probables :
- Distance du pistolet incorrecte
- Mauvais angle de pulvérisation
- Vitesse de ligne excessive
- Couverture insuffisante des armes à feu
- Mouvement ou vibration du profil
- Viscosité du revêtement incorrecte
Solution : Commencez par le profil le plus difficile. Ajustez une variable à la fois et enregistrez le résultat.
Causes probables :
- Débit de liquide excessif
- Modèle de ventilateur incorrect
- Pistolet trop éloigné de la pièce
- Mauvais timing d'activation du pistolet
- Buses usées
- Chevauchement excessif des réciprocités
Solution : Optimisez l’efficacité du transfert avant d’augmenter la capacité d’échappement. Un processus de pulvérisation bien réglé réduit la contamination de la cabine et la fréquence de remplacement des filtres.
Causes probables :
- Air de pulvérisation excessif
- Balance de solvant incorrecte
- Pistolet trop éloigné de la pièce
- Débit d'air excessif dans la cabine
- Température de revêtement incorrecte
Solution : Examinez les données techniques du revêtement et validez la distance de pulvérisation, les paramètres d'air et l'environnement de la cabine.
Causes probables :
- Construction excessive du film
- Vitesse de ligne lente
- Viscosité du revêtement incorrecte
- Temps d'évaporation insuffisant
- Mauvais chevauchement des armes
Solution : Réduisez l'épaisseur du film ou ajustez la vitesse de ligne et les conditions d'évaporation. Confirmez que le revêtement se situe dans sa plage d’application recommandée.
Causes probables :
- Mélange de revêtement incohérent
- Changements de viscosité
- Différents réglages du pistolet
- Couleur du substrat incohérente
- Nettoyage inadéquat entre les changements de couleur
Solution : standardisez le mélange, les contrôles de viscosité, les recettes de pistolet et les procédures de nettoyage.
- Inspecter les pistolets pulvérisateurs et les buses.
- Vérifier les flexibles de fluide et les connexions.
- Confirmer l'alignement du convoyeur.
- Vérifier le débit d'air de la cabine et l'état du filtre.
- Inspecter le mouvement alternatif du chariot et les guides.
- Nettoyer les pointes des pistolets selon les instructions du fabricant du revêtement.
- Inspecter les arrêts d'urgence et les verrouillages de sécurité.
- Vérifier la tension des courroies et le suivi du convoyeur.
- Inspecter les roulements du chariot de pistolet et les composants d'entraînement.
- Nettoyez ou remplacez les filtres si nécessaire.
- Vérifier les performances de la pompe et le débit de fluide.
- Examiner la consommation de revêtement et les taux de rejet.
- Inspecter les ventilateurs et les conduits de ventilation.
- Vérifier les connexions électriques et les panneaux de commande.
- Examiner les alarmes de l'automate et l'historique des erreurs.
- Calibrer les capteurs et vérifier les dispositifs de sécurité.
- Auditer les recettes par rapport aux résultats réels de production.
GYDFinishing fabrique des équipements de finition de surface depuis 2007 et propose des solutions pour le bois, le verre, le fibrociment et d'autres matériaux. Son expérience comprend des équipements de revêtement automatique pour portes, meubles, portes d'armoires et revêtements de sol en bois.
Pour un acheteur comparant une machine de peinture par pulvérisation linéaire avec une machine de peinture par pulvérisation à mouvement alternatif , la discussion la plus utile avec le fournisseur ne concerne pas simplement le type de machine. Il devrait se concentrer sur :
- Les dessins de profil exacts et les échantillons physiques
- Type de revêtement et épaisseur du film cible
- Rendement de production requis
- Espace d'usine et services publics disponibles
- Méthode de durcissement et temps de séchage
- Fréquence de changement de couleur
- Niveau de compétence de l'opérateur
- Stratégie de maintenance et de pièces détachées
- Coût total de possession
Un fournisseur crédible doit être prêt à tester les profils et le système de revêtement réels du client, à documenter les résultats et à expliquer les limites ainsi que les avantages.
Une machine linéaire déplace la pièce en continu à travers la zone de pulvérisation. Une machine alternative déplace le pistolet pulvérisateur d’avant en arrière sur la pièce. Les deux peuvent être automatisés et tous deux peuvent produire des finitions de haute qualité.
Cela dépend du profil. Les profils simples et reproductibles conviennent souvent à un système multi-pistolets linéaire. Les profils complexes comportant des rainures, des chanfreins ou des largeurs variables bénéficient souvent du mouvement alternatif du pistolet.
Oui, à condition que la machine, la pompe, les flexibles, les buses et le système de séchage soient compatibles avec le revêtement. Les revêtements à base d'eau nécessitent toujours une ventilation adéquate lorsque des produits chimiques dangereux sont présents. [2299]
Aucun des deux systèmes ne produit automatiquement moins de pulvérisation excessive. La surpulvérisation dépend de la distance du pistolet, de la configuration du ventilateur, du débit de fluide, du chevauchement de la pulvérisation, de l'activation du pistolet et de la géométrie du profil. Les deux systèmes doivent être validés avec des pièces de production réelles.
Comparez les pièces finies acceptées par équipe, et non uniquement la vitesse du convoyeur ou la vitesse du pistolet. Incluez le chargement, les changements de revêtement, le nettoyage, le durcissement, l’inspection, la reprise et les temps d’arrêt.
Oui. De nombreux systèmes pratiques combinent un convoyeur linéaire avec des porte-armes à mouvement alternatif. Cela peut fournir un flux continu de pièces tout en améliorant la couverture sur des profils complexes.
Si vous hésitez entre une machine de peinture par pulvérisation linéaire et une machine de peinture par pulvérisation alternative pour les profilés de bois étroits, commencez par un essai de finition spécifique au profil plutôt qu'un devis d'équipement générique.
Envoyez à GYDFinishing vos dessins de profil, vos spécifications de revêtement, votre résultat cible et votre aménagement d'usine. Une évaluation pratique doit identifier la bonne configuration de pulvérisation, la vitesse de ligne, les paramètres de mouvement alternatif, la méthode de durcissement et la disposition totale de la ligne pour votre famille de produits.
- Après l'introduction : invite d'image IA : *Comparaison industrielle côte à côte d'une machine de peinture par pulvérisation linéaire et d'une machine de peinture par pulvérisation alternative recouvrant des moulures en bois étroites, une usine moderne et propre, une photographie réaliste, un grand angle.*
- Dans la section « Comment chaque système applique le revêtement » : invite d'image AI : *Illustration technique en coupe comparant des pistolets de pulvérisation à convoyeur linéaire et un chariot de pistolet à mouvement alternatif sur des profils de bois étroits, illustration d'ingénierie propre.*
- Dans la section « Contrôle de la couverture » : invite d'image AI : *Illustration technique en gros plan de la couverture du pistolet de pulvérisation sur un profilé de moulure en bois avec rainures, chanfreins et bords, sans texte.*
- Dans la section « Ventilation » : invite d'image AI : *Illustration technique du flux d'air de la cabine de pulvérisation, de l'air d'admission, du conduit d'évacuation, des filtres et des profilés en bois se déplaçant à travers la cabine.*
- Dans la section « Feuille de route de validation » : invite d'image AI : *Illustration d'usine de type organigramme montrant le chargement du profil, l'application par pulvérisation, le désolvatation, le durcissement, l'inspection et l'emballage.*
- OSHA, *29 CFR 1910.107 – Finition par pulvérisation utilisant des matériaux inflammables et combustibles* : [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Ventilation* : [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Opérations de pulvérisation – Présentation* : [https://www.osha.gov/spray-operations ]
- OSHA, *Opérations de pulvérisation – Contrôle des risques* : [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Cabine de pulvérisation de peinture de clarification et zones de pulvérisation* : [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA, *Exigences relatives aux cabines de pulvérisation lors de la pulvérisation de revêtements à base d'eau* : [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Antécédents de l'entreprise GYDFinishing fournis par le client.


