
दृश्य: 274 लेखक: 广宇大 प्रकाशन समय: 2026-10-16 उत्पत्ति: साइट


सामग्री मेनू
>> यह पैनल इसका निर्माण करता है
>> लेमिनेशन गुणवत्ता क्यों मायने रखती है?
● एसआईपी पैनल मशीनरी के मुख्य प्रकार
>> अर्ध-स्वचालित एसआईपी उत्पादन लाइनें
>> पूरी तरह से स्वचालित एसआईपी उत्पादन लाइनें
>> मॉड्यूलर और कंटेनरीकृत इकाइयाँ
● एसआईपी पैनल मशीनरी के प्रमुख घटक
>> चिपकने वाली तैयारी और अनुप्रयोग
>> दबाने और इलाज करने वाले स्टेशन
>> काटना, निर्माण करना और ढेर लगाना
● एसआईपी पैनल बनाने की प्रक्रिया
>> चिपकने वाला अनुप्रयोग और लेअप
>> दबाना, इलाज करना और संभालना
● एसआईपी पैनल मशीनरी के लिए सामग्री का चयन
>> चेहरे और खाल
● एसआईपी उत्पादन के लिए गुणवत्ता नियंत्रण
>> पता लगाने की क्षमता और सुधारात्मक कार्रवाई
>> चिपकने वाला और मशीन सुरक्षा
● अक्सर पूछे जाने वाले प्रश्नों
>> एसआईपी पैनल मशीनरी क्या है?
>> एसआईपी पैनल मशीनरी किन सामग्रियों को संभाल सकती है?
>> एसआईपी पैनलों के लिए किस चिपकने वाले का उपयोग किया जाता है?
>> एसआईपी पैनल को प्रेस करने में कितना समय लगता है?
>> क्या वायवीय या हाइड्रोलिक प्रेस बेहतर है?
>> एसआईपी पैनल की गुणवत्ता की जांच कैसे की जाती है?
>> क्या एसआईपी पैनल मशीनरी कोड-अनुपालक पैनल का उत्पादन कर सकती है?
एसआईपी पैनल मशीनरी एक एकीकृत उत्पादन प्रणाली है जिसका उपयोग संरचनात्मक फेसिंग को एक इंसुलेटिंग कोर से जोड़कर स्ट्रक्चरल इंसुलेटेड पैनल बनाने के लिए किया जाता है। एक सामान्य एसआईपी कॉन्फ़िगरेशन में, ओरिएंटेड स्ट्रैंड बोर्ड फेसिंग को एक संरचनात्मक चिपकने वाले का उपयोग करके विस्तारित पॉलीस्टाइनिन कोर के दोनों किनारों पर लेमिनेट किया जाता है। तैयार पैनल एक पूर्वनिर्मित भवन घटक में संरचना, इन्सुलेशन और एयर-सीलिंग फ़ंक्शन के हिस्से को जोड़ता है।
एसआईपी पैनल मशीनरी एक प्रेस से कहीं अधिक है। इसमें सामग्री प्रबंधन, चिपकने वाला उपकरण, कोर तैयारी, लेअप स्टेशन, दबाने या वैक्यूम-दबाने वाली तकनीक, इलाज नियंत्रण, डाउनस्ट्रीम कटिंग और गुणवत्ता निरीक्षण शामिल है। चयनित प्रणाली को पैनल डिज़ाइन, कोर सामग्री, चिपकने वाला रसायन विज्ञान, थ्रूपुट, श्रम उपलब्धता और इंजीनियरिंग और कोड आवश्यकताओं के अनुरूप होना चाहिए। यह मार्गदर्शिका बताती है कि एसआईपी पैनल मशीनरी कैसे काम करती है, किस उपकरण की आवश्यकता है, सिस्टम का चयन कैसे करें और विश्वसनीय पैनल कैसे तैयार करें।
स्ट्रक्चरल इंसुलेटेड पैनल एक स्तरित मिश्रित पैनल है। यह आम तौर पर एक कठोर इन्सुलेटिंग कोर के साथ दो संरचनात्मक पहलुओं को जोड़ता है। सबसे परिचित एसआईपी कॉन्फ़िगरेशन ओएसबी स्किन्स और ईपीएस फोम का उपयोग करता है, लेकिन अन्य अनुमोदित असेंबली एमजीओ, फाइबर-सीमेंट, धातु, या अन्य फेसिंग और एक्सपीएस, पीयू, पीआईआर, या खनिज-ऊन कोर का उपयोग कर सकती हैं जब पूरी असेंबली इंजीनियर और योग्य हो जाती है।
फेसिंग संरचनात्मक मजबूती और सतह स्थायित्व प्रदान करती है, जबकि कोर इन्सुलेशन प्रदान करता है और पैनल व्यवहार में योगदान देता है। संरचनात्मक चिपकने वाला परतों को जोड़ता है ताकि वे एक समग्र तत्व के रूप में एक साथ कार्य करें। एक एसआईपी पैनल एक पूर्वनिर्मित भवन घटक में संरचना, इन्सुलेशन और एयर-सीलिंग फ़ंक्शन के हिस्से को जोड़ता है। [1970]
फेसिंग और कोर के बीच का बंधन पैनल के प्रदर्शन का केंद्र है। खराब वितरित चिपकने वाला, अपर्याप्त दबाव, गलत इलाज की स्थिति, दूषित सतह, या बेमेल सामग्री कमजोर बंधन या प्रदूषण का कारण बन सकती है। इसलिए मशीनरी को चिपकने वाला अनुप्रयोग, खुलने का समय, दबाव, रुकने का समय, पैनल की समतलता और दबाने के बाद हैंडलिंग को नियंत्रित करना चाहिए।
एक एसआईपी को एक गैर-रेंगने वाले संरचनात्मक बंधन, समतलता और सटीक मोटाई की आवश्यकता होती है ताकि यह अन्य इंजीनियर घटकों से मेल खा सके। बहुत कम दबाव खराब बॉन्डिंग पैदा कर सकता है; बहुत अधिक दबाव फोम कोर को कुचल सकता है और एक पतला पैनल बना सकता है। [1979]
एक मैनुअल बैच लाइन में आम तौर पर एक असेंबली टेबल, चिपकने वाला उपकरण, संरेखण उपकरण और एक प्रेस शामिल होती है। ऑपरेटर निचली फेसिंग को लोड करते हैं, एडहेसिव लगाते हैं, इंसुलेशन कोर को रखते हैं, ऊपरी फेसिंग लगाते हैं और पैनल या पैनल स्टैक को प्रेस में स्थानांतरित करते हैं। यह कॉन्फ़िगरेशन कम मात्रा वाले निर्माताओं, उत्पाद विकास, कस्टम पैनल कार्य या अनियमित प्रारूप वाले कारखानों के लिए उपयुक्त हो सकता है।
मैनुअल सिस्टम में कम प्रारंभिक निवेश और सरल डिज़ाइन होता है, लेकिन वे धीमे हो सकते हैं और ऑपरेटर कौशल पर बहुत अधिक निर्भर हो सकते हैं। वे एसआईपी व्यवहार्यता का परीक्षण करने वाली छोटी कार्यशालाओं या पायलट परियोजनाओं के लिए सर्वोत्तम हैं। [1979]
अर्ध-स्वचालित सिस्टम सामग्री प्रबंधन और नियंत्रित चिपकने वाला अनुप्रयोग जोड़ते हैं। रोलर कन्वेयर, वैक्यूम लिफ्टर, कैंची टेबल, गैन्ट्री, या निर्देशित संरेखण फिक्स्चर मैन्युअल उठाने को कम कर सकते हैं और दोहराव में सुधार कर सकते हैं। प्रेस एक बैच प्रक्रिया बनी रह सकती है, लेकिन मशीन अनुक्रम पूरी तरह से मैन्युअल ऑपरेशन की तुलना में बेहतर नियंत्रित होता है।
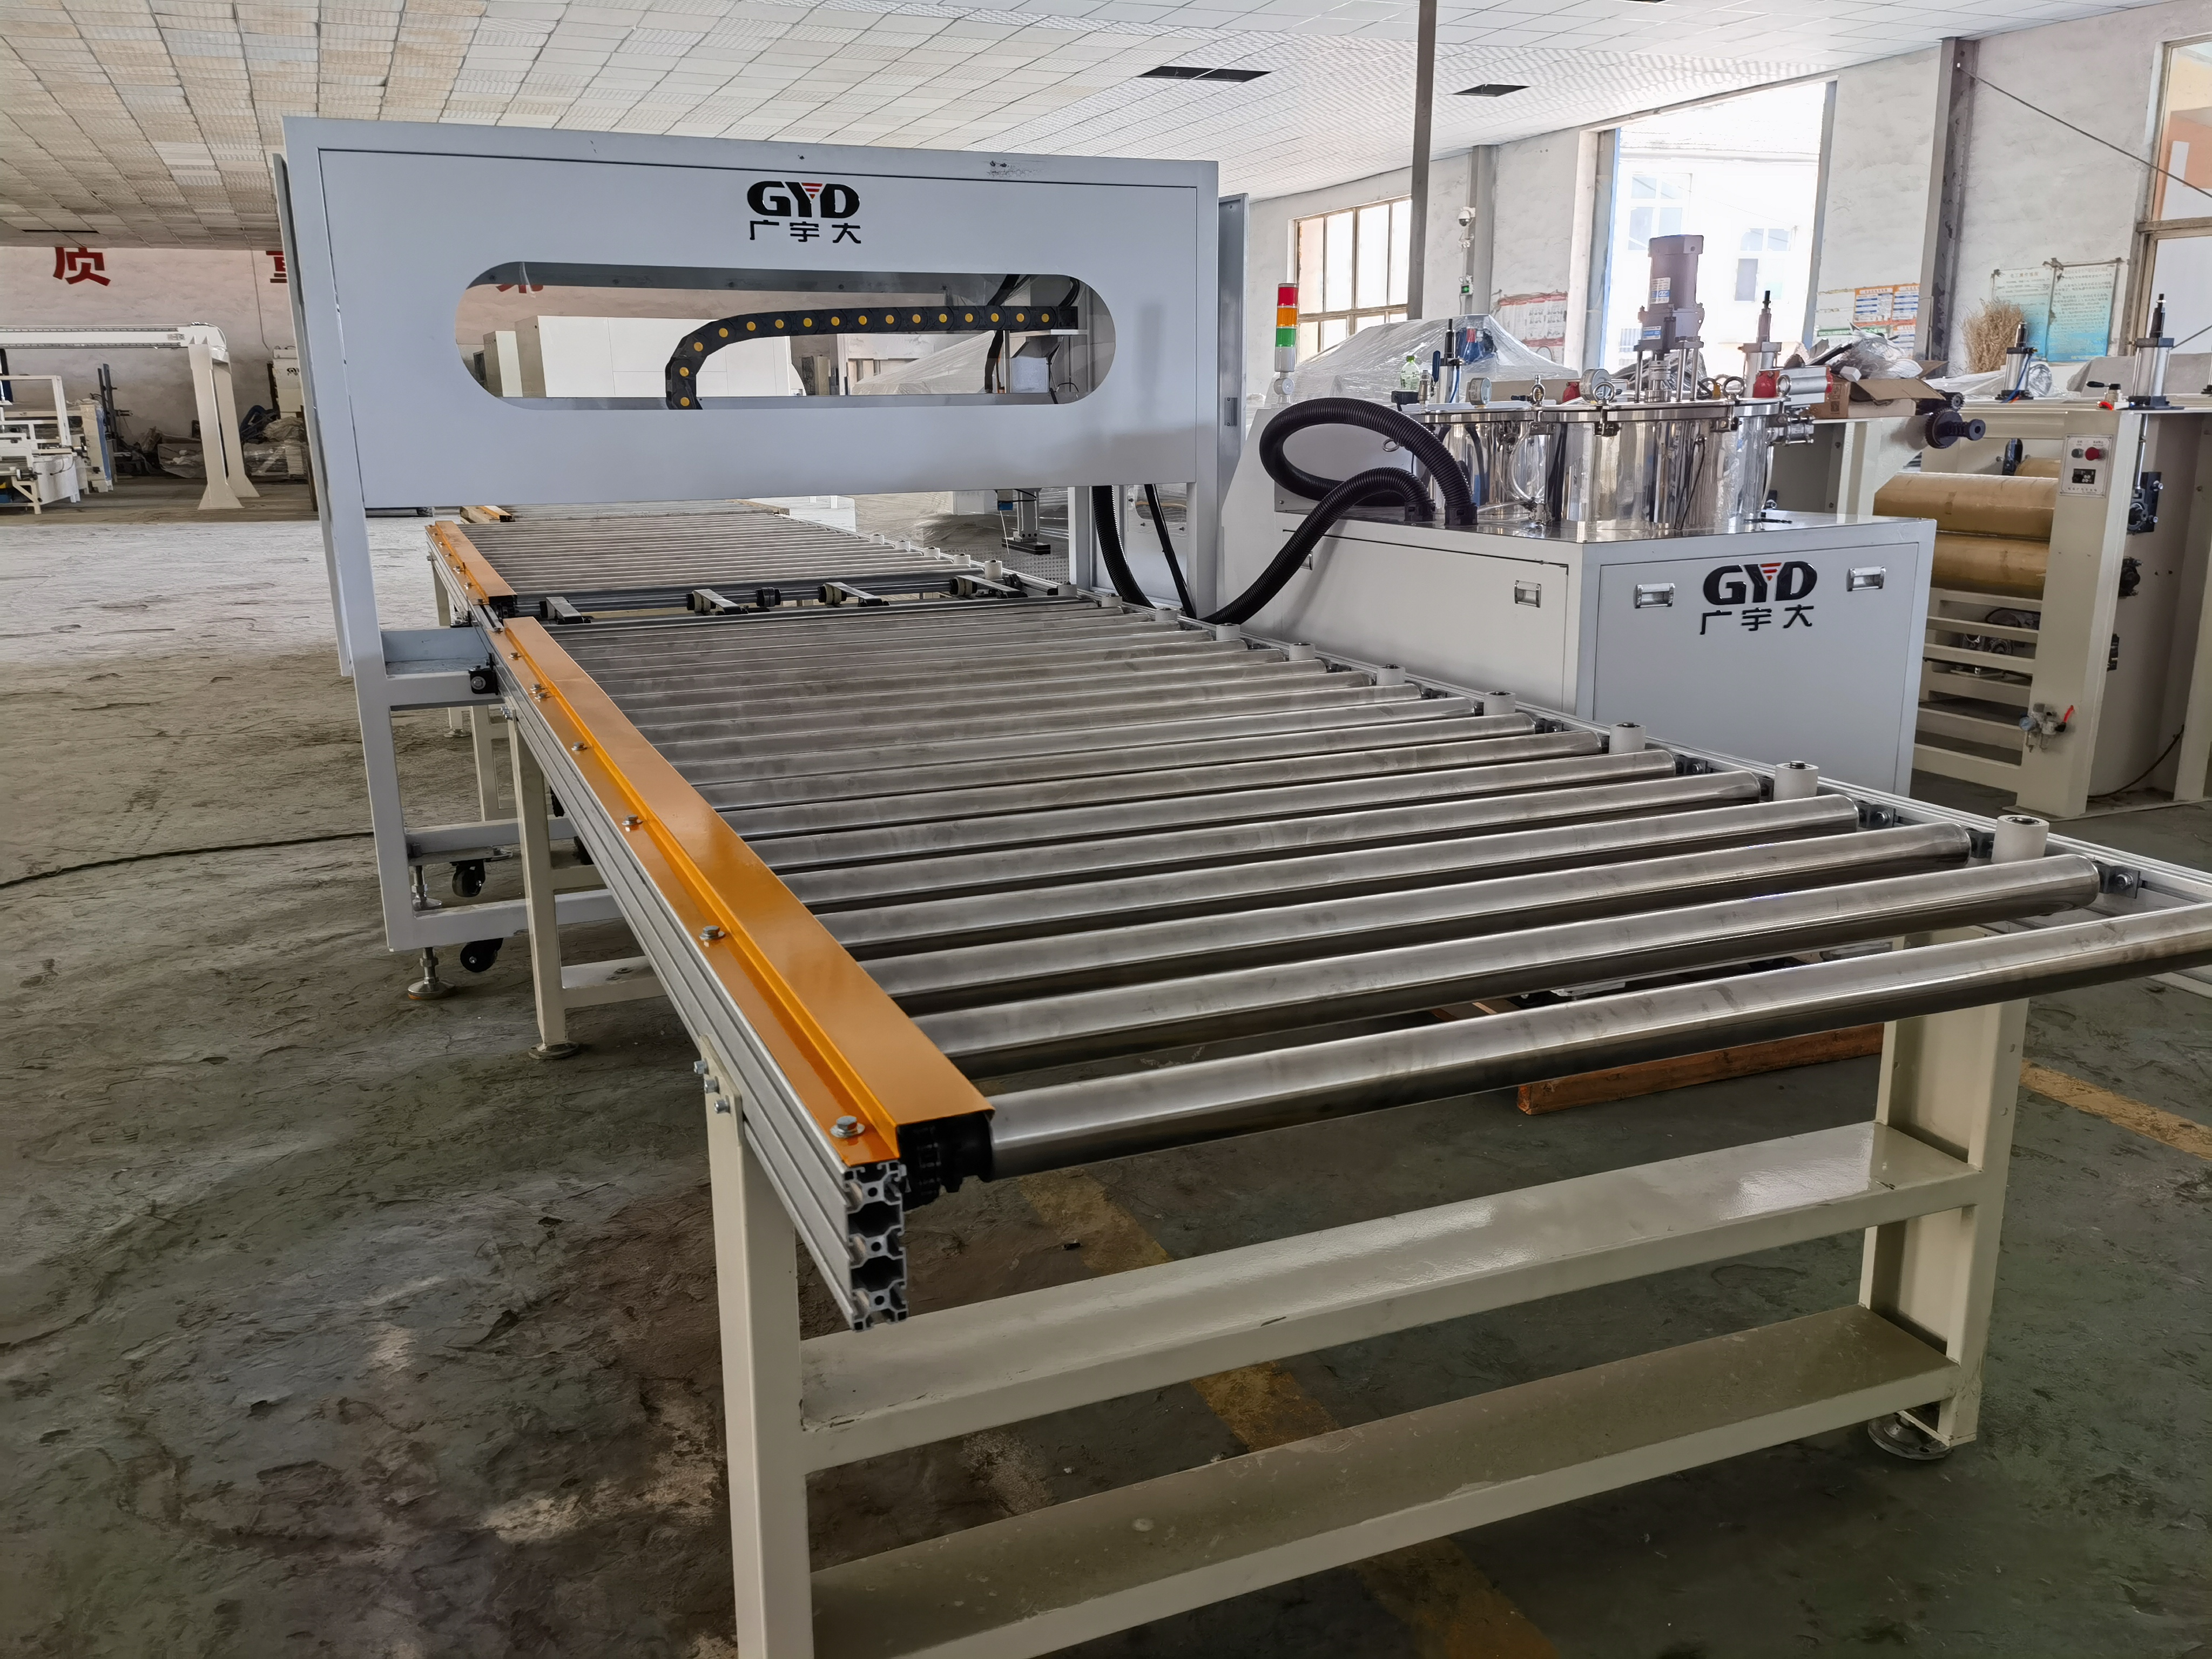
एक अर्ध-स्वचालित एसआईपी उत्पादन लाइन एक-घटक पीयूआर गोंद लगाने वाली मशीन और कई सी-प्रकार प्रेस से सुसज्जित हो सकती है। गोंद लगाने वाली मशीन का उपयोग स्थिर या चल प्लेटफॉर्म के साथ किया जा सकता है। [1970]
एक पूरी तरह से स्वचालित एसआईपी पैनल उत्पादन लाइन सामग्री फ़ीड कन्वेयर, चिपकने वाला अनुप्रयोग, पैनल आंदोलन, दबाने, उतारने और स्टैकिंग को एकीकृत करती है। एक वाणिज्यिक प्रणाली मुख्य इकाइयों के रूप में फीडिंग कन्वेयर, एक हेरफेर गैन्ट्री, प्रत्यक्ष चिपकने वाला-अनुप्रयोग गैन्ट्री, वायवीय प्रेस और तैयार-पैनल मैनिपुलेटर को सूचीबद्ध करती है। [1970]
स्वचालन सामग्री प्रबंधन को कम कर सकता है और पुनरावृत्ति में सुधार कर सकता है, खासकर जब पैनल आयाम और सामग्री मानकीकृत होती हैं। हालाँकि, यह ऑपरेटरों, रखरखाव कर्मियों, प्रक्रिया तकनीशियनों, आने वाले निरीक्षण, चिपकने वाले प्रबंधन और अंतिम गुणवत्ता जांच की आवश्यकता को समाप्त नहीं करता है। एक पूर्णतः स्वचालित लाइन का मूल्यांकन एकल प्रेस के बजाय पूर्ण उत्पादन प्रणाली के रूप में किया जाना चाहिए।
मॉड्यूलर या कंटेनरीकृत इकाइयाँ पोर्टेबल और जल्दी स्थापित होने वाली होती हैं। वे दूरस्थ या अस्थायी स्थलों, आपदा राहत आवास, सैन्य तैनाती या मोबाइल विनिर्माण के लिए आदर्श हैं। उनके पास आमतौर पर सीमित उत्पादन गति और छोटे पैनल आकार होते हैं। [1979]
एक मॉड्यूलर इकाई का मूल्यांकन परिवहन, बिजली आपूर्ति, वेंटिलेशन, सुरक्षा और आवश्यक गुणवत्ता और कोड मानकों को पूरा करने वाले पैनल बनाने की क्षमता के लिए किया जाना चाहिए।
इन्सुलेशन कोर अक्सर ब्लॉकों में निर्मित होता है और पैनल डिज़ाइन के लिए आवश्यक मोटाई में काटा जाता है। ईपीएस-आधारित एसआईपी के लिए, कोर को लेमिनेशन से पहले पैनलों में काटा जा सकता है। प्री-लेमिनेशन टूलींग में अनुदैर्ध्य कटिंग, क्षैतिज कटिंग और ईपीएस एज-कटिंग उपकरण शामिल हो सकते हैं। [1979]
कोर तैयारी तैयार-पैनल ज्यामिति को प्रभावित करती है। एक कोर जो विकृत है, क्षतिग्रस्त है, मोटाई में असंगत है, या खराब रूप से कटा हुआ है, आसंजन समस्याएं और आयामी भिन्नता पैदा कर सकता है। आने वाले निरीक्षण मानदंड और संगरोध सामग्री स्थापित करें जो उन्हें विफल करते हैं।
चिपकने वाला एसआईपी उत्पादन में सबसे महत्वपूर्ण नियंत्रित सामग्रियों में से एक है। आम चिपकने वाले परिवारों में झरझरा त्वचा के लिए दो-भाग वाले पानी-इमल्शन चिपकने वाले और गैर-छिद्र वाली त्वचा के लिए एक-भाग तरल नमी-ठीक यूरेथेन शामिल हैं। चुनाव फेसिंग सामग्री, मुख्य सामग्री, आवश्यक प्रदर्शन, खुले समय और प्रेस चक्र पर निर्भर करता है। [1970]
एप्लिकेशन उपकरण में ग्लू स्प्रेडर, रोलर कोटर, कर्टेन कोटर, ट्रैवर्सिंग गैन्ट्री, स्प्रे सिस्टम, बीड एप्लिकेटर, या मीटर-मिक्स-डिस्पेंस सिस्टम शामिल हो सकते हैं। एक गोंद स्प्रेडर एक बार में कोर स्टॉक की ऊपरी और निचली दोनों सतहों पर चिपकने वाला लगा सकता है। [1970]
मुख्य पैरामीटर हैं प्रति क्षेत्र अनुप्रयोग द्रव्यमान, पैटर्न, किनारे का कवरेज, चिपकने वाला तापमान, मिश्रण अनुपात जहां लागू हो, पॉट जीवन, खुले समय और सफाई। ऑपरेटरों को छूटे हुए क्षेत्रों, अपर्याप्त किनारे कवरेज, अधिक उपयोग, बंद नोजल और स्वीकार्य कार्य समय के बाहर चिपकने वाले के उपयोग को रोकना चाहिए।
चिपकने वाला लगाने के बाद, फेसिंग, कोर और दूसरी फेसिंग को इकट्ठा किया जाता है। संरेखण मायने रखता है क्योंकि एक स्थानांतरित कोर असमान पैनल किनारों, खराब आसंजन क्षेत्र, या गलत तैयार आयाम उत्पन्न कर सकता है। चिपकने वाला अपने खुले समय से अधिक होने से पहले असेंबली को प्रेस में प्रवेश करना चाहिए।
कुछ उत्पाद डिज़ाइनों के लिए, कोर को पहले से काटा जा सकता है, जोड़ा जा सकता है, किनारे से उपचारित किया जा सकता है, या लेमिनेशन से पहले मशीनीकृत किया जा सकता है। फ़ैक्टरी को यह परिभाषित करना चाहिए कि कौन से ऑपरेशन दबाने से पहले होते हैं और कौन से बाद में होते हैं। उदाहरण के लिए, प्री-कट कोर अंतिम पैनल ज्यामिति को सरल बना सकते हैं, जबकि पोस्ट-लेमिनेशन सीएनसी मशीनिंग सटीक उद्घाटन और कनेक्शन विवरण उत्पन्न कर सकती है। [1979]
एक प्रेस पैनल की सतह पर नियंत्रित बल लगाती है जबकि चिपकने वाला पर्याप्त इलाज विकसित करता है। एसआईपी निर्माता एयर-पॉड प्लैटन प्रेस, हाइड्रोलिक प्रेस, वैक्यूम प्रेस या अन्य प्रणालियों का उपयोग कर सकते हैं। एयर-पॉड प्रेस एक समान दबाव प्रदान कर सकते हैं और स्टैक ऊंचाई में छोटे बदलावों की भरपाई कर सकते हैं। [1970]
प्रेस का चयन पैनल के आकार, आवश्यक दबाव, चिपकने वाला रसायन विज्ञान, चक्र समय, उत्पाद मिश्रण और फ़ैक्टरी लेआउट पर निर्भर करता है। प्रेस को समान दबाव प्रदान करना चाहिए, नाजुक कोर या खाल को नुकसान पहुंचाने से बचना चाहिए, और मान्य विलंब समय के लिए पैनल को पकड़ना चाहिए। बहुत कम दबाव रिक्त स्थान छोड़ सकता है; अत्यधिक बल फोम कोर को कुचल सकता है या चिपकने वाली भुखमरी पैदा कर सकता है। [1979]
उपयुक्त इलाज के बाद, पैनलों को ट्रिम किया जा सकता है, आकार में काटा जा सकता है, रूट किया जा सकता है, ग्रूव किया जा सकता है, ड्रिल किया जा सकता है, चिह्नित किया जा सकता है, या आरी, सीएनसी राउटर, हॉट-वायर सिस्टम या विशेष पैनल-प्रोसेसिंग मशीनों का उपयोग करके मशीनीकृत किया जा सकता है। लेमिनेशन के बाद काटने से सटीक प्रोजेक्ट-विशिष्ट आयाम बनाने में मदद मिलती है। एसआईपी निर्माण विवरण में आमतौर पर हाइड्रोलिक प्रेसिंग के बाद इंसर्ट या जॉइनिंग विवरण के लिए कटिंग और एज ग्रूविंग शामिल होती है। [1970]
एक स्वचालित स्टेकर या मैनिपुलेटर प्रेस से तैयार पैनलों को हटा सकता है और उन्हें निरीक्षण, भंडारण या माध्यमिक निर्माण के लिए व्यवस्थित कर सकता है। स्टैकिंग के दौरान पैनल की सतहों को सुरक्षित रखें और आक्रामक हैंडलिंग, मशीनिंग या शिपमेंट से पहले पर्याप्त इलाज का समय दें। [1970]
क्षति, नमी की स्थिति, मोटाई, समतलता, ग्रेड और सतह संदूषण के लिए फेसिंग का निरीक्षण करें। मोटाई, घनत्व, क्षति, आयामी स्थिरता और सही सामग्री ग्रेड के लिए कोर का निरीक्षण करें। चिपकने वाला बैच, शेल्फ जीवन, भंडारण की स्थिति, तापमान और किसी भी आवश्यक मिश्रण या कंडीशनिंग को सत्यापित करें।
पैनल के मशीन तक पहुंचने से पहले ही गुणवत्ता शुरू हो जाती है। चिपकने वाला धूल भरी, तैलीय, गीली, विकृत या असंगत सामग्री को विश्वसनीय रूप से नहीं जोड़ सकता है। आने वाले निरीक्षण मानदंड और संगरोध सामग्री स्थापित करें जो उन्हें विफल करते हैं।
निचली त्वचा को लाइन या असेंबली टेबल पर रखें। मान्य प्रसार दर और पैटर्न पर चिपकने वाला लगाएं, फिर कोर और ऊपरी त्वचा को निर्धारित क्रम में रखें। कुछ फ़ैक्टरियाँ मुख्य सतहों पर कोटिंग करती हैं; अन्य लोग चेहरे पर पर्दा डालते हैं। चुनी गई विधि को अत्यधिक चिपकने वाले उपयोग के बिना पूर्ण और दोहराए जाने योग्य संबंध प्रदान करना चाहिए।
आवेदन से लेकर प्रेस बंद होने तक बीते समय की निगरानी करें। खुला समय एक प्रक्रिया सीमा है, अनुमान नहीं। यदि कोई पैनल रुकावट के कारण समय पर प्रेस में प्रवेश नहीं कर पाता है, तो बाद में पैनल को दबाने के बजाय मान्य स्वभाव प्रक्रिया का पालन करें। [1970]
संरेखित लेआउट को प्रेस में स्थानांतरित करें। मान्य दबाव लागू करें और स्थापित ठहराव समय तक रोके रखें। चिपकने वाला इलाज तापमान, आर्द्रता, सामग्री तापमान, चिपकने वाला निर्माण और पैनल निर्माण पर निर्भर हो सकता है। बैच डेटा और प्रेस-चक्र पैरामीटर रिकॉर्ड करें ताकि फ़ैक्टरी प्रत्येक पैनल या उत्पादन लॉट का पता लगा सके।
रिलीज के बाद, पैनल को मशीनिंग, संरचनात्मक परीक्षण, पैकेजिंग या शिपमेंट से पहले आवश्यक हैंडलिंग या पूर्ण-ठीक स्थिति तक पहुंचने की अनुमति दें। प्रारंभिक प्रेस इलाज और पूर्ण संपत्ति विकास हमेशा समान नहीं होते हैं, खासकर प्रतिक्रियाशील चिपकने वाले के साथ। [1970]
निर्माण में पैनल की लंबाई काटना, रेक दीवारों को आकार देना, स्प्लिन को रूट करना, खिड़की और दरवाजे के उद्घाटन को काटना, सर्विस चैनल ड्रिल करना, निशान जोड़ना और जोड़ों को तैयार करना शामिल हो सकता है। सीएडी/सीएएम डेटा प्रोजेक्ट ड्राइंग को कटिंग उपकरण में स्थानांतरित करके त्रुटियों को कम कर सकता है। उन्नत एसआईपी सुविधाएं पैनल पैकेज बनाने के लिए सटीक निर्माण का उपयोग करती हैं जो अनुमोदित निर्माण चित्रों में फिट होते हैं। [1979]
प्रत्येक पैनल को प्रोजेक्ट पहचान, ओरिएंटेशन, असेंबली स्थान, संशोधन जानकारी और ट्रेसेबिलिटी विवरण के साथ स्पष्ट रूप से चिह्नित करें। सटीक अंकन फ़ील्ड स्थापना त्रुटियों को कम करता है और गुणवत्ता दस्तावेज़ीकरण का समर्थन करता है।
ओएसबी एसआईपी के लिए एक सामान्य संरचनात्मक फेसिंग है, लेकिन प्रत्येक ओएसबी ग्रेड या मोटाई विनिमेय नहीं है। चयनित फेसिंग अनुमोदित पैनल डिज़ाइन से मेल खाना चाहिए। धातु, पीवीसी, एमजीओ, फाइबर-सीमेंट और पार्टिकलबोर्ड सहित अन्य खालों का उपयोग सैंडविच पैनल या विशेष एसआईपी उत्पादों में किया जा सकता है जहां डिजाइन को मान्य किया गया है। [1970]
अलग-अलग खाल चिपकने वाले गीलेपन, प्रेस दबाव, काटने की विधि, थर्मल मूवमेंट, नमी प्रतिरोध और आग के प्रदर्शन को प्रभावित करती हैं। यदि त्वचा बदल रहे हैं, तो इसे एक उत्पाद-डिज़ाइन परिवर्तन के रूप में मानें जिसके लिए तकनीकी और गुणवत्ता अनुमोदन की आवश्यकता होती है, न कि एक साधारण खरीद प्रतिस्थापन के रूप में।
ईपीएस, एक्सपीएस, पीयू, पीआईआर और खनिज ऊन एसआईपी या सैंडविच-पैनल निर्माण में उपयोग किए जाने वाले कोर में से हैं। कोर पैनल के इन्सुलेशन गुणों, वजन, मोटाई, मशीनिंग व्यवहार और आग से संबंधित विशेषताओं का एक बड़ा हिस्सा निर्धारित करता है। [1970]
मुख्य चयन में लक्ष्य अनुप्रयोग, संरचनात्मक डिजाइन, स्थानीय भवन नियम, सेवा शर्तें, चिपकने वाली संगतता और आवश्यक अनुमोदन पर विचार करना चाहिए। एक मशीनरी लाइन यांत्रिक रूप से कई मुख्य प्रकारों को संभालने में सक्षम हो सकती है, लेकिन कारखाने को प्रत्येक परिणामी पैनल कॉन्फ़िगरेशन को अलग से मान्य करना होगा।
पीयूआर चिपकने वाले एसआईपी और सैंडविच-पैनल घटकों को जोड़ने के लिए व्यापक रूप से उपयोग किए जाते हैं। एक-घटक प्रणालियाँ खुराक को सरल बना सकती हैं, जबकि दो-घटक प्रणालियों को नियंत्रित मिश्रण की आवश्यकता होती है। सही चिपकने वाले का चयन फेसिंग सामग्री, मुख्य सामग्री, आवश्यक प्रदर्शन, इलाज की स्थिति और प्रक्रिया की गति के आधार पर किया जाता है। [1970]
आपूर्तिकर्ता के दस्तावेज़ के अनुसार चिपकने वाला भंडारण, तापमान, नमी जोखिम, पंपिंग, फ़िल्टरिंग, मिश्रण और लाइन फ्लशिंग का प्रबंधन करें। रुकावट के दौरान नोजल को शुद्ध करें या सुरक्षित रखें, विशेष रूप से नमी-प्रतिक्रियाशील उत्पादों के लिए। स्वचालित सिस्टम में शटर व्यवस्था शामिल हो सकती है जो एप्लिकेटर नोजल के भीतर समय से पहले इलाज को कम करने के लिए विस्तारित स्टॉप के दौरान बंद हो जाती है। [1970]
त्वचा और कोर की पहचान, चिपकने वाला बैच, चिपकने वाला तापमान, अनुप्रयोग दर, खुला समय, प्रेस दबाव, प्रेस डवेल समय, पैनल की मोटाई, संरेखण और परिवेश की स्थिति की निगरानी करें। जहां उपलब्ध हो वहां मशीन डेटा का उपयोग करें, लेकिन एक निर्धारित समय पर महत्वपूर्ण मानों को स्वतंत्र रूप से सत्यापित करें।
अंतराल, शुष्क चिपकने वाले क्षेत्र, निचोड़ने वाले पैटर्न, कोर क्षति, सतह दोष और आयाम त्रुटियों का दृश्य निरीक्षण करें। अतिरिक्त चिपकने वाला निचोड़ना अच्छे बंधन का प्रमाण नहीं है; यह अत्यधिक प्रयोग या अत्यधिक दबाव का संकेत दे सकता है। प्रलेखित लक्ष्यों के साथ प्रक्रिया को नियंत्रित करें, न कि केवल दृश्य छापों के साथ।
एक गुणवत्ता योजना में पैनल आयाम, समतलता, चौकोरता, सामना करने वाली अखंडता, बंधन गुणवत्ता, मुख्य स्थिति, सतह खत्म और लेबल सटीकता शामिल हो सकती है। उत्पाद-विशिष्ट परीक्षण में बंधन शक्ति, तन्य व्यवहार, कतरनी प्रदर्शन, लचीला व्यवहार, नमी कंडीशनिंग, या शासी मानक या मूल्यांकन रिपोर्ट द्वारा आवश्यक अन्य परीक्षण शामिल हो सकते हैं।
परीक्षण का स्तर और आवृत्ति पैनल डिज़ाइन, कोड पथ, प्रमाणन कार्यक्रम, ग्राहक आवश्यकताओं और जोखिम मूल्यांकन द्वारा निर्धारित की जानी चाहिए। कोड रिपोर्ट के तहत मूल्यांकन किए गए उत्पादों के लिए, विनिर्माण आम तौर पर एक परिभाषित गुणवत्ता-नियंत्रण कार्यक्रम और निरीक्षण व्यवस्था के तहत होता है। एक एसआईपी उत्पाद परिवार के लिए आईसीसी-ईएस रिपोर्ट में कहा गया है कि रिपोर्ट में सूचीबद्ध सुविधाएं आईसीसी-ईएस निरीक्षणों के साथ गुणवत्ता-नियंत्रण कार्यक्रम के तहत पैनल का निर्माण करती हैं। [1970]
फेसिंग, कोर सामग्री, चिपकने वाले बैच और तैयार पैनलों को लॉट नंबर निर्दिष्ट करें। रिकॉर्ड मशीन रेसिपी, ऑपरेटर, प्रेस चक्र, निरीक्षण परिणाम, पुनः कार्य और शिपमेंट जानकारी। यदि बाद में कोई दोष या शिकायत पाई जाती है तो ट्रेसबिलिटी प्रभावित उत्पादन को अलग करने में मदद करती है।
जब कोई पैनल निरीक्षण में विफल रहता है, तो उत्पाद को शामिल करें, मूल कारण निर्धारित करें, किसी भी संबंधित पैनल का आकलन करें, प्रक्रिया और दस्तावेज़ स्वभाव को सही करें। एक मजबूत फ़ैक्टरी हर समस्या को पकड़ने के लिए अंतिम निरीक्षण पर निर्भर नहीं रहती; यह दोषों को रोकने के लिए प्रक्रिया डेटा का उपयोग करता है।
कच्चे माल के भंडारण, कंडीशनिंग, फीडिंग, चिपकने वाली तैयारी, लेअप, प्रेसिंग, क्योरिंग, कटिंग, निरीक्षण, स्टैकिंग और शिपिंग को तार्किक प्रवाह में व्यवस्थित करें। अनावश्यक फोर्कलिफ्ट गतिविधि को कम करें और गंदे या गीले क्षेत्रों में पैनलों को ले जाने से बचें। सुनिश्चित करें कि लाइन रुकने से चिपकने वाले ओपन-टाइम विफलताओं को रोकने के लिए पर्याप्त बफर स्थान है।
उत्पादन-लाइन आपूर्तिकर्ता कन्वेयर, चिपकने वाली गैन्ट्री, प्रेस और स्टेकर के साथ सिस्टम पेश करते हैं। एक आपूर्तिकर्ता कुछ स्वचालित लाइन कॉन्फ़िगरेशन के लिए प्रति आठ घंटे की शिफ्ट में 160 से 300 पैनल की रिपोर्ट करता है, लेकिन वास्तविक क्षमता पैनल के आकार, सामग्री, उत्पाद मिश्रण, स्टाफिंग, डाउनटाइम और प्रक्रिया डिजाइन के साथ भिन्न होती है। [1970]
स्वचालन को एक वास्तविक बाधा का समाधान करना चाहिए: श्रम सुरक्षा, पुनरावृत्ति, थ्रूपुट, सामग्री प्रबंधन, या डेटा संग्रह। एक कम मात्रा वाला कस्टम प्लांट एक जटिल पूरी तरह से स्वचालित लाइन की तुलना में एक विश्वसनीय गोंद एप्लिकेटर, संरेखण जुड़नार और लचीली प्रेस से अधिक लाभान्वित हो सकता है। एक उच्च मात्रा वाली मानकीकृत फैक्ट्री कन्वेयर, गैन्ट्री, स्वचालित प्रेसिंग और स्टैकिंग को उचित ठहरा सकती है।
ऑपरेटरों, फोर्कलिफ्ट ड्राइवरों, रखरखाव तकनीशियनों, गुणवत्ता वाले कर्मचारियों, उत्पादन पर्यवेक्षकों और प्रशिक्षित कर्मियों के लिए योजना बनाएं जो चिपकने वाली प्रणालियों का प्रबंधन कर सकते हैं। यहां तक कि एक छोटी टीम द्वारा संचालित के रूप में विपणन की जाने वाली लाइन को अभी भी सुरक्षित, स्थिर उत्पादन के लिए समर्थन कार्यों की आवश्यकता होती है। [1970]
पीएलसी नियंत्रण कन्वेयर आंदोलन, चिपकने वाला अनुप्रयोग, प्रेस समय, अलार्म और सुरक्षा इंटरलॉक का प्रबंधन कर सकता है। रेसिपी प्रबंधन कारखाने को विभिन्न पैनल प्रकारों के लिए अनुमोदित मापदंडों को संग्रहीत करने की अनुमति देता है। उत्पादन डेटा को गुणवत्ता प्रणाली से जोड़ने से ट्रैसेबिलिटी में सुधार होता है और चिपकने वाले उपयोग, चक्र समय या प्रेस प्रदर्शन में बदलाव की पहचान करने में मदद मिलती है।
मान्य व्यंजनों के अप्रतिबंधित संपादन की अनुमति न दें। सॉफ़्टवेयर परिवर्तन के बाद प्राधिकरण स्तर का उपयोग करें, रिकॉर्ड बदलें, बैकअप और सत्यापन करें। डेटा-रिच लाइन केवल तभी उपयोगी होती है जब फ़ैक्टरी डेटा की समीक्षा करती है और रुझानों पर कार्य करती है।
प्रतिक्रियाशील चिपकने वाले त्वचा, आंख, साँस लेना और रासायनिक-हैंडलिंग खतरे पेश कर सकते हैं। सुरक्षा डेटा शीट का पालन करें, उपयुक्त वेंटिलेशन प्रदान करें, आवश्यक व्यक्तिगत सुरक्षा उपकरण का उपयोग करें, कर्मचारियों को प्रशिक्षित करें और स्पिल प्रतिक्रिया प्रक्रियाएं तैयार करें। असंगत सामग्रियों को चिपकने वाले भंडारण और मिश्रण क्षेत्रों से दूर रखें।
प्रेस, आरी, राउटर, गैन्ट्री, कन्वेयर और वैक्यूम लिफ्टर क्रश, कट, पिंच और मूविंग-लोड खतरे पैदा करते हैं। गार्डिंग, आपातकालीन स्टॉप, लॉकआउट/टैगआउट प्रक्रियाओं, इंटरलॉक्ड एक्सेस पॉइंट, लिफ्ट योजना और ऑपरेटर प्रशिक्षण का उपयोग करें। खोए हुए चक्र समय को पुनर्प्राप्त करने के लिए कभी भी प्रेस या मशीन सुरक्षा उपकरण को बायपास न करें।
पंप, होसेस, फिल्टर, एप्लिकेटर नोजल, वाल्व, कन्वेयर, रोलर्स, प्रेस सील, वायवीय सर्किट, हाइड्रोलिक इकाइयां, सेंसर, आरा ब्लेड, सीएनसी स्पिंडल और सुरक्षा उपकरणों को बनाए रखें। एप्लिकेटर पैटर्न का नियमित रूप से निरीक्षण करें और असंगत गोंद फैलने से दोष उत्पन्न होने से पहले घटकों को साफ करें या बदल दें।
मापने वाले उपकरण को कैलिब्रेट करें और प्रेस दबाव, चिपकने वाला प्रवाह, पैनल आयाम और मशीन की स्थिति को सत्यापित करें। नियोजित डाउनटाइम के दौरान रखरखाव शेड्यूल करें, महत्वपूर्ण वस्तुओं के लिए स्पेयर पार्ट्स को बनाए रखें, और किए गए सभी कार्यों का दस्तावेजीकरण करें।
एसआईपी पैनल मशीनरी एक एकीकृत उत्पादन प्रणाली है जिसका उपयोग स्ट्रक्चरल फेसिंग को इंसुलेशन कोर से जोड़कर स्ट्रक्चरल इंसुलेटेड पैनल बनाने के लिए किया जाता है। इसमें आम तौर पर चिपकने वाला अनुप्रयोग, लेअप, दबाना, इलाज करना और डाउनस्ट्रीम हैंडलिंग शामिल है। [1970]
कई प्रणालियाँ ईपीएस, एक्सपीएस, पीयू, पीआईआर, या खनिज-ऊनी कोर के साथ ओएसबी, धातु, पीवीसी, एमजीओ, फाइबर-सीमेंट, या पार्टिकलबोर्ड स्किन को संभाल सकती हैं। मशीन की यांत्रिक क्षमता का स्वचालित रूप से यह मतलब नहीं है कि प्रत्येक संयोजन एक संरचनात्मक पैनल के लिए उपयुक्त है; प्रत्येक उत्पाद को तकनीकी रूप से मान्य किया जाना चाहिए। [1970]
पीयूआर चिपकने वाले आमतौर पर उपयोग किए जाते हैं, जिनमें एक-घटक और दो-घटक सिस्टम शामिल हैं। चुना गया चिपकने वाला कोर, फेसिंग, प्रक्रिया की स्थिति और आवश्यक पैनल प्रदर्शन के साथ संगत होना चाहिए। [1970]
यह चिपकने वाले रसायन विज्ञान, तापमान, आर्द्रता, पैनल डिजाइन और उपकरण पर निर्भर करता है। एक निर्माता की रिपोर्ट है कि नमी-सक्रिय पॉलीयुरेथेन गोंद को लगभग 18 मिनट तक दबाया जाता है, लेकिन वास्तविक प्रेस समय को चिपकने वाले और पैनल के लिए मान्य विनिर्देश का पालन करना चाहिए। [1970]
कोई भी स्वचालित रूप से बेहतर नहीं है. वायवीय प्रेस कई सैंडविच-पैनल अनुप्रयोगों के लिए उपयुक्त हो सकते हैं, जबकि हाइड्रोलिक प्रेस का चयन किया जा सकता है जहां उत्पाद को विभिन्न बल या नियंत्रण विशेषताओं की आवश्यकता होती है। पैनल आकार, आवश्यक समान दबाव, चिपकने वाली प्रणाली, थ्रूपुट और मान्य परिणामों के आधार पर चुनें। [1970]
कारखाने कच्चे माल का निरीक्षण करते हैं, चिपकने वाले अनुप्रयोग और प्रेस मापदंडों को सत्यापित करते हैं, आयाम और सतह की गुणवत्ता का निरीक्षण करते हैं, और आवश्यकतानुसार उत्पाद-विशिष्ट बंधन या संरचनात्मक परीक्षण करते हैं। ट्रैसेबिलिटी रिकॉर्ड प्रत्येक पैनल को सामग्री और प्रक्रिया सेटिंग्स से जोड़ने में मदद करते हैं।
एक मशीन नियंत्रित विनिर्माण का समर्थन कर सकती है, लेकिन कोड अनुपालन संपूर्ण पैनल डिज़ाइन, परीक्षण, मूल्यांकन रिपोर्ट या अनुमोदन पथ, फ़ैक्टरी गुणवत्ता कार्यक्रम, स्थापना विवरण और स्थानीय प्राधिकरण आवश्यकताओं पर निर्भर करता है। इच्छित परियोजना के लिए योग्य इंजीनियरों और स्थानीय कोड अधिकारियों से परामर्श लें। [1970]


