
Dilihat: 286 Penulis: 广宇大 Waktu Terbit: 09-10-2026 Asal: Lokasi


Menu Konten
● Memahami Teknologi Terowongan Pengeringan Udara Panas
>> Apa Itu Terowongan Pengeringan Udara Panas?
>> Komponen Inti dan Arsitektur Sistem
● Jenis Konfigurasi Terowongan Pengeringan Udara Panas
>> Desain Terowongan Lurus Lintasan Tunggal
>> Konfigurasi Terowongan Multi-Pass dan Serpentine
>> Sistem Terowongan Modular dan Terzonasi
● Mekanisme Perpindahan Panas dan Pengeringan
>> Prinsip Perpindahan Panas Konveksi
>> Dinamika Evaporasi dan Perpindahan Massa
>> Profil Suhu dan Kontrol Proses
● Pertimbangan Keamanan dan Kepatuhan Terhadap Peraturan
>> Pengelolaan Uap Mudah Terbakar
>> Sistem Pencegahan dan Pemadaman Kebakaran
>> Perlindungan Pekerja dan Desain Ergonomis
● Aplikasi di Seluruh Industri Manufaktur
>> Finishing Otomotif dan Transportasi
>> Operasi Pengemasan dan Pencetakan
>> Manufaktur Elektronik dan Presisi
● Kriteria Seleksi dan Pertimbangan Penerapan
>> Persyaratan Produksi dan Perencanaan Kapasitas
>> Efisiensi Energi dan Biaya Operasional
>> Integrasi dengan Lini Produksi yang Ada
● Praktik Terbaik Pemeliharaan dan Operasional
>> Program Pemeliharaan Preventif
>> Optimalisasi Proses dan Perbaikan Berkelanjutan
● Pertanyaan yang Sering Diajukan
>> Berapa Kisaran Suhu Khas untuk Terowongan Pengeringan Udara Panas?
>> Bagaimana Distribusi Aliran Udara Dioptimalkan di Terowongan Pengeringan?
>> Fitur Keamanan Apa yang Diperlukan untuk Aplikasi Pelarut Mudah Terbakar?
>> Bagaimana Anda Menghitung Panjang Terowongan yang Dibutuhkan untuk Aplikasi Tertentu?
>> Tugas Pemeliharaan Apa yang Harus Dilakukan Setiap Bulan?
Proses manufaktur industri di sektor otomotif, ruang angkasa, pengemasan, percetakan, dan barang konsumsi bergantung pada sistem pengeringan yang efisien untuk mengubah pelapis basah, perekat, dan tinta menjadi hasil akhir yang tahan lama dan fungsional. Tunel pengeringan udara panas —lebih umum disebut 'terowongan pengeringan udara panas' dalam literatur teknis—berfungsi sebagai komponen penting dalam jalur produksi berkelanjutan di mana produk harus melewati lingkungan termal terkendali untuk mencapai penguapan pelarut, penghilangan kelembapan, atau pengawetan kimiawi yang tepat. Panduan komprehensif ini mengeksplorasi prinsip-prinsip teknik, pertimbangan desain, persyaratan keselamatan, dan praktik terbaik operasional untuk terowongan pengeringan udara panas yang digunakan dalam finishing cat, aplikasi pelapisan, pengikatan perekat, dan operasi pencetakan.
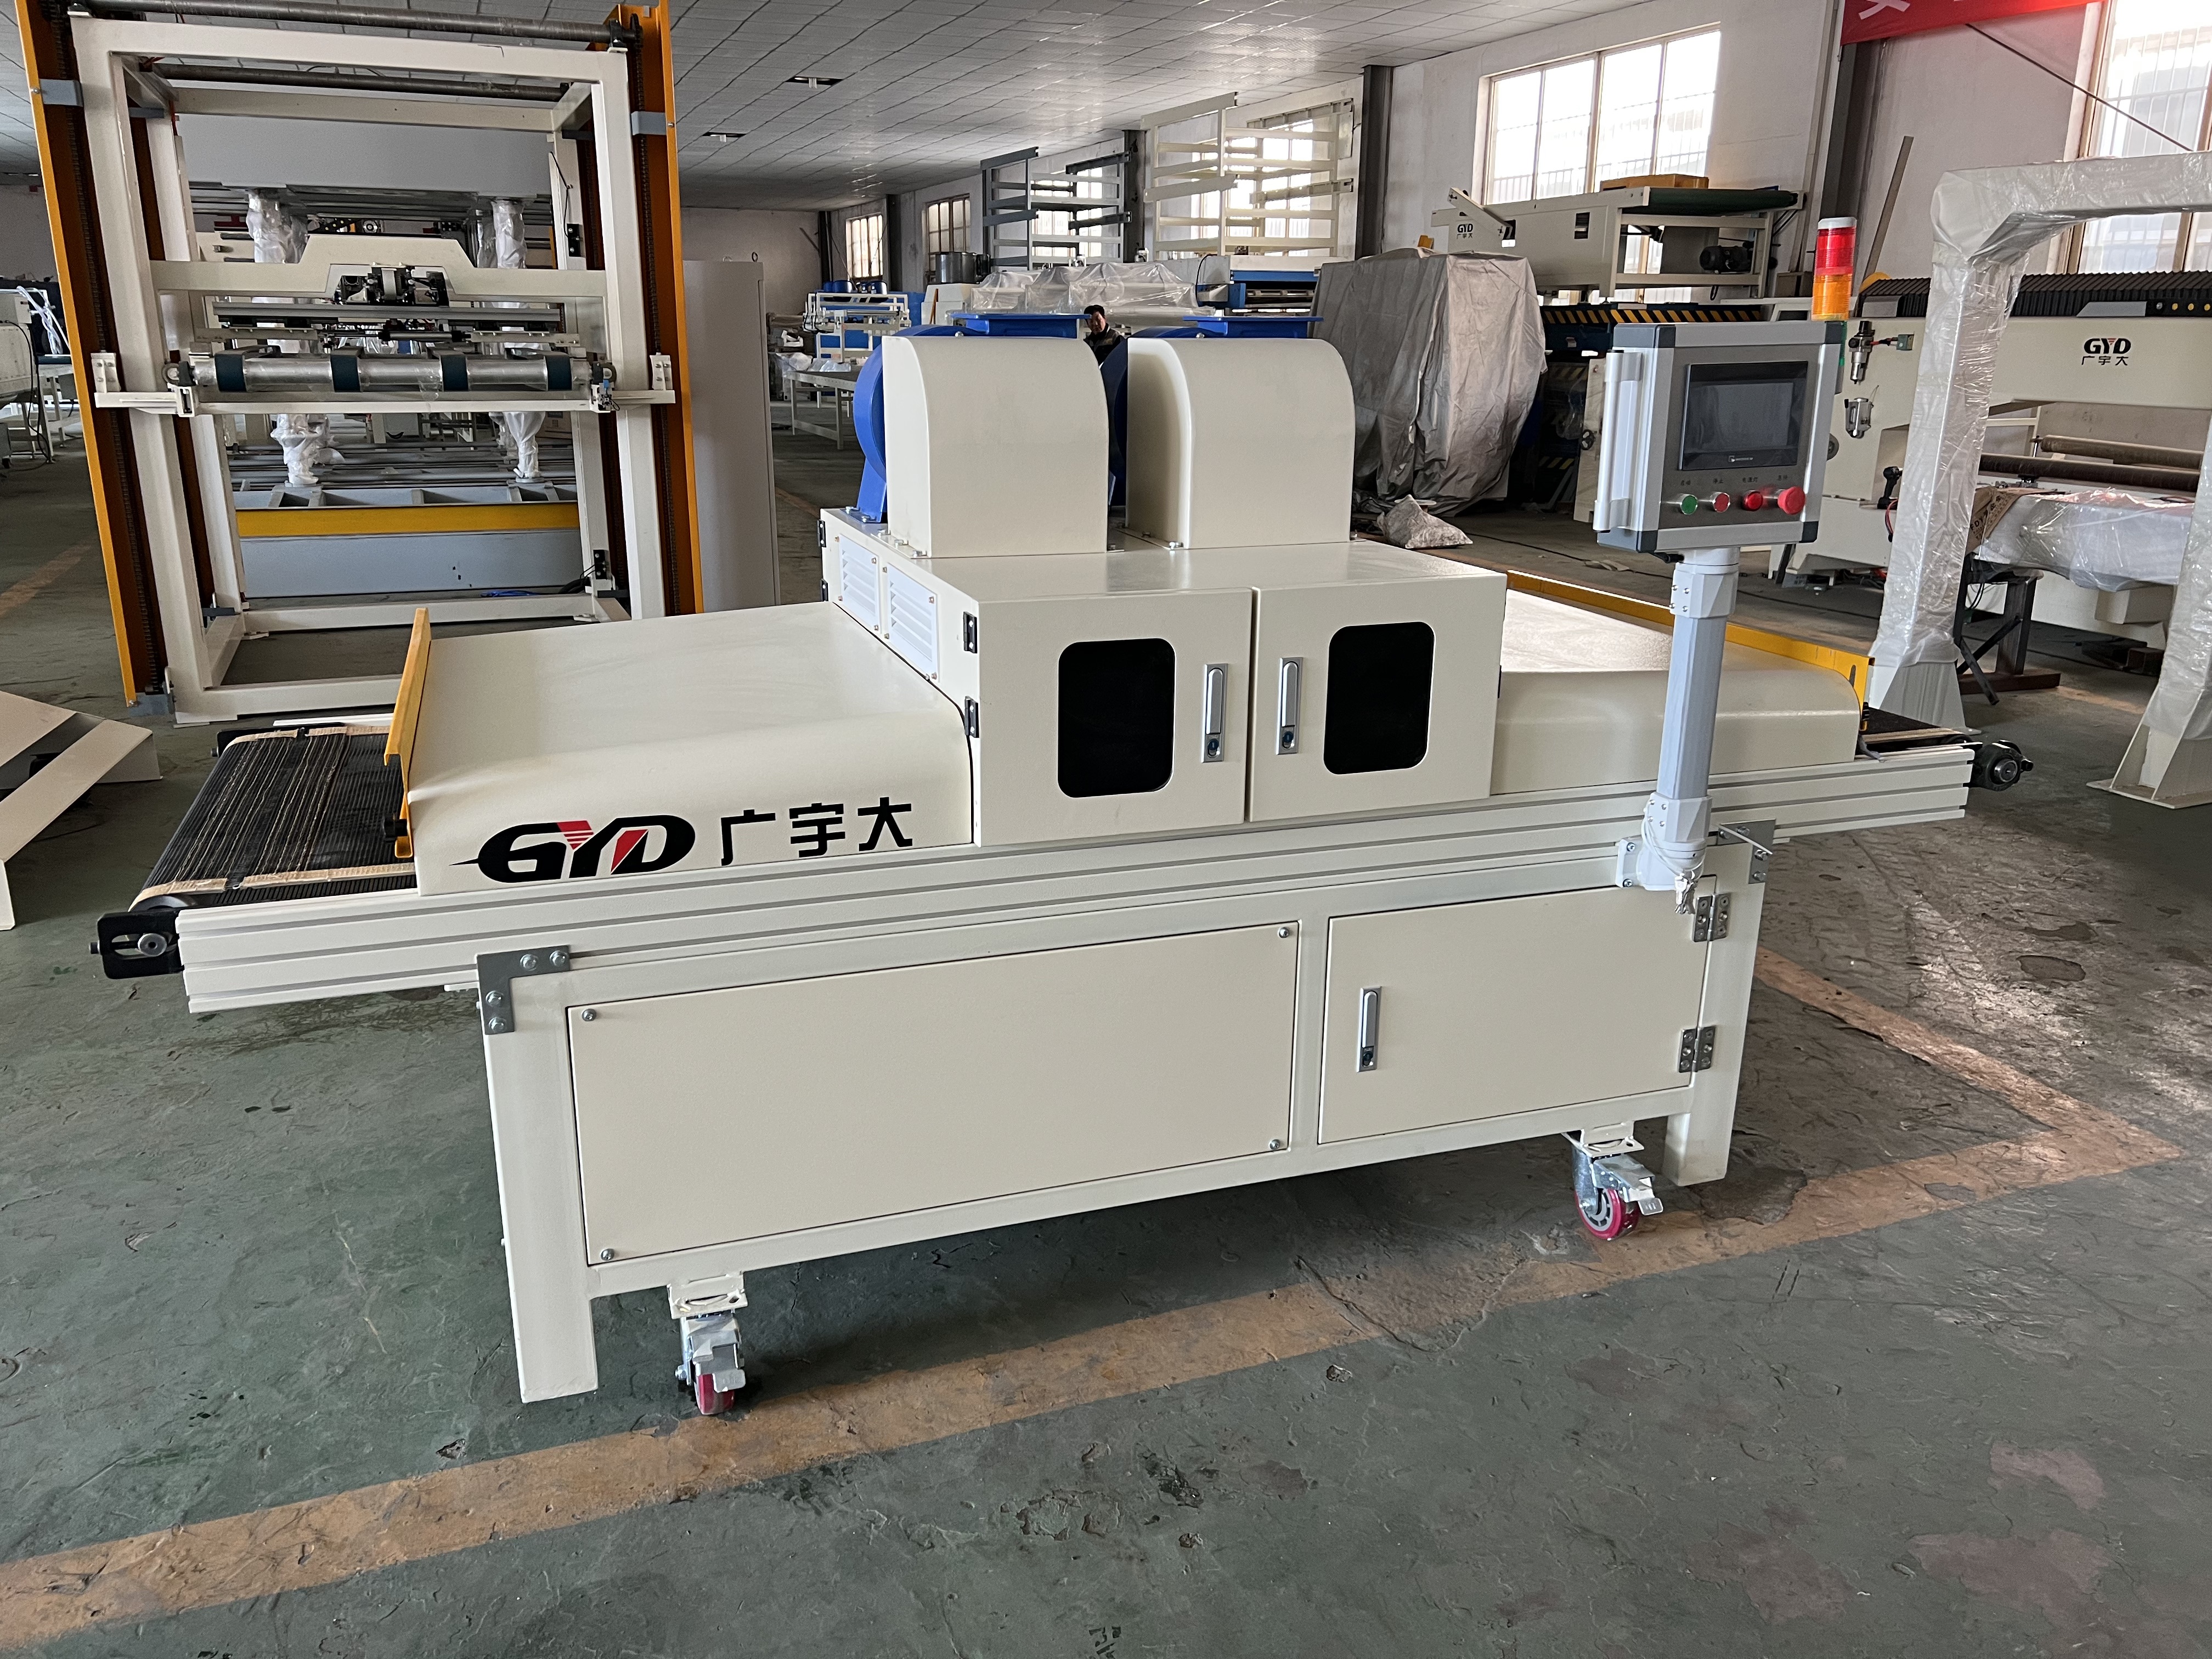
Terowongan pengeringan udara panas adalah sistem pemanas industri tertutup yang dirancang untuk terus memproses bahan dengan memaparkannya pada aliran udara panas yang terkontrol saat bahan tersebut bergerak melalui terowongan pada sistem konveyor. Tidak seperti oven batch yang memproses beban terpisah, terowongan pengeringan memungkinkan produksi aliran kontinu di mana produk masuk ke satu ujung dan keluar dari ujung lainnya setelah melewati zona suhu yang dikontrol secara tepat. Sistem ini penting untuk aplikasi yang memerlukan kondisi pengeringan yang konsisten, termasuk lini cat otomotif, finishing furnitur, laminasi kemasan, pelapis tekstil, dan manufaktur papan sirkuit cetak.
Prinsip dasarnya melibatkan sirkulasi udara panas ke seluruh permukaan produk untuk memfasilitasi penguapan pelarut, air, atau komponen mudah menguap lainnya dari pelapis yang diterapkan. Desain terowongan yang tertutup mempertahankan profil suhu yang konsisten sekaligus mencegah kehilangan panas dan melindungi pekerja dari paparan langsung ke lingkungan bersuhu tinggi. Terowongan pengeringan modern menggabungkan sistem kontrol canggih yang memantau dan menyesuaikan suhu, aliran udara, kecepatan konveyor, dan laju ventilasi untuk mengoptimalkan kinerja pengeringan sekaligus meminimalkan konsumsi energi.
Terowongan pengeringan udara panas industri terdiri dari beberapa subsistem terintegrasi yang bekerja sama untuk mencapai kinerja pengeringan yang andal dan efisien. Sistem pemanas biasanya menggunakan pemanas tahan listrik, pembakar berbahan bakar gas, kumparan uap, atau sistem minyak termal untuk menaikkan udara proses ke suhu yang diperlukan mulai dari suhu sekitar hingga lebih dari 300 derajat Celcius tergantung pada aplikasinya. Kapasitas pemanasan harus memperhitungkan massa termal produk, beban penguapan dari lapisan, kebutuhan ventilasi udara segar, dan kehilangan panas melalui dinding dan bukaan terowongan.
Sistem sirkulasi udara menggunakan kipas sentrifugal atau aksial efisiensi tinggi untuk mendistribusikan udara panas melalui saluran dan pleno yang ditempatkan di atas, di bawah, atau di sekitar jalur konveyor. Nozel dan peredam yang dapat disesuaikan memungkinkan operator mengarahkan aliran udara secara tepat ke tempat yang diperlukan sambil mempertahankan distribusi suhu yang seragam di seluruh lebar kerja. Sistem pembuangan menghilangkan udara yang mengandung uap dan melakukan penggantian udara segar yang terkontrol untuk menjaga tingkat kelembapan yang sesuai dan, jika terdapat pelarut yang mudah terbakar, memastikan konsentrasi uap yang aman di bawah batas ledakan.
Sistem konveyor mengangkut produk melalui terowongan dengan kecepatan terkendali, dengan material sabuk, penggerak rantai, atau konfigurasi roller yang dipilih berdasarkan berat produk, toleransi suhu, dan persyaratan penyelesaian permukaan. Sistem kontrol mengintegrasikan sensor suhu, monitor aliran udara, penggerak konveyor, dan interlock keselamatan untuk mengoordinasikan semua fungsi terowongan sekaligus memberikan visibilitas proses dan kemampuan manajemen resep secara real-time kepada operator.
Konfigurasi terowongan lurus satu jalur mewakili desain terowongan pengeringan udara panas yang paling umum untuk tata letak produksi linier di mana produk bergerak dalam satu arah dari pintu masuk ke pintu keluar tanpa mengubah orientasi. Sistem ini memiliki konstruksi sederhana dengan zona pemanasan yang diatur secara berurutan di sepanjang terowongan, memungkinkan pembuatan profil suhu yang tepat seiring kemajuan produk melalui tahap pengeringan yang berbeda. Terowongan satu jalur ideal untuk aplikasi yang memerlukan waktu pemaparan yang konsisten dan pemanasan yang seragam di seluruh produk.
Kesederhanaan desain jalur tunggal menawarkan keuntungan dalam akses pemeliharaan, pelatihan operator, dan pemecahan masalah proses. Namun, konfigurasi ini memerlukan ruang lantai yang besar sebanding dengan waktu tinggal dan kecepatan konveyor yang diperlukan. Untuk aplikasi yang memerlukan periode pengeringan yang lama atau beberapa tahapan suhu, terowongan satu jalur dapat mencapai panjang 20 hingga 50 meter atau lebih, sehingga menimbulkan tantangan tata letak fasilitas di lingkungan manufaktur dengan ruang terbatas.
Konfigurasi terowongan multi-lintasan dan terowongan berkelok-kelok mengoptimalkan ruang lantai dengan merutekan konveyor melalui beberapa lintasan dalam tapak yang kompak. Produk dapat bergerak maju melalui satu zona pemanasan, berbalik arah melalui zona pemanasan lainnya, dan melanjutkan pola ini melalui beberapa lintasan sebelum keluar dari terowongan. Pengaturan ini memungkinkan waktu tinggal yang lebih lama tanpa memerlukan ruang bangunan yang lebih panjang secara proporsional, menjadikan terowongan multi-lintasan menarik untuk fasilitas dengan luas tersedia terbatas.
Desain serpentine menimbulkan kompleksitas tambahan dalam rekayasa konveyor, yang memerlukan mekanisme perpindahan yang tepat antar lintasan dan perhatian yang cermat terhadap orientasi dan jarak produk. Sistem ini harus mengakomodasi perbedaan ekspansi termal antara bagian konveyor dan menjaga tegangan yang konsisten di seluruh jalur multi-lintasan. Meskipun kompleksitas teknisnya meningkat, terowongan multi-lintasan dapat menghemat ruang secara signifikan sekaligus mempertahankan kinerja pengeringan yang setara dengan instalasi lintasan tunggal yang lebih panjang.
Sistem terowongan modular terdiri dari bagian standar yang dapat digabungkan dalam berbagai konfigurasi untuk memenuhi persyaratan proses tertentu. Setiap modul biasanya mencakup elemen pemanas, kipas, dan kontrolnya sendiri, sehingga memungkinkan pengaturan suhu dan aliran udara independen untuk berbagai zona di dalam keseluruhan terowongan. Modularitas ini memungkinkan produsen untuk menyesuaikan profil pengeringan dengan menyesuaikan parameter zona individual tanpa mempengaruhi bagian yang berdekatan.
Sistem terowongan yang dikategorikan unggul dalam aplikasi yang memerlukan perlakuan termal berbeda pada berbagai tahapan proses. Misalnya, zona awal mungkin memberikan pemanasan awal yang lembut untuk mencegah cacat pelepasan pelarut, diikuti oleh zona bersuhu lebih tinggi untuk penguapan cepat, dan diakhiri dengan zona pendinginan untuk menyiapkan produk untuk penanganan hilir. Desain modular juga memfasilitasi perluasan atau konfigurasi ulang di masa depan seiring dengan berkembangnya kebutuhan produksi, sehingga menawarkan fleksibilitas jangka panjang yang tidak dapat ditandingi oleh terowongan dengan desain tetap.
Terowongan pengeringan udara panas terutama mengandalkan perpindahan panas konvektif, di mana molekul udara panas menghubungi permukaan produk dan mentransfer energi panas melalui interaksi molekuler langsung. Laju perpindahan panas bergantung pada suhu udara, kecepatan, turbulensi, dan perbedaan suhu antara udara dan permukaan produk. Kecepatan udara yang lebih tinggi meningkatkan koefisien perpindahan panas konvektif, memungkinkan pengiriman energi ke produk lebih cepat namun berpotensi menyebabkan gangguan permukaan yang tidak diinginkan pada lapisan basah.
Efek lapisan batas secara signifikan mempengaruhi kinerja pengeringan. Saat udara mengalir melintasi permukaan, lapisan tipis stagnan terbentuk di dekat produk dimana perpindahan panas dan massa terjadi terutama melalui difusi daripada konveksi. Meningkatnya turbulensi udara mengganggu lapisan batas ini, meningkatkan perpindahan panas dan pembuangan uap dari permukaan lapisan. Namun, turbulensi yang berlebihan dapat menciptakan pola pengeringan yang tidak merata atau mengganggu lapisan tipis basah, sehingga memerlukan optimalisasi karakteristik aliran udara secara hati-hati.
Proses pengeringan pada dasarnya melibatkan perpindahan massa, di mana molekul pelarut atau air bertransisi dari fase cair ke fase uap dan berdifusi menjauhi permukaan lapisan. Laju penguapan ini bergantung pada suhu pelapisan, tekanan uap pelarut, kelembaban udara, dan gradien konsentrasi antara permukaan pelapis dengan udara sekitar. Ketika konsentrasi pelarut di udara meningkat, kekuatan pendorong penguapan menurun, sehingga ventilasi yang memadai penting untuk menjaga efisiensi pengeringan.
Formulasi pelapis yang berbeda menunjukkan perilaku pengeringan yang berbeda berdasarkan komposisi pelarut, kimia resin, dan ketebalan film. Pelarut yang cepat menguap mungkin memerlukan kondisi pengeringan awal yang lebih lembut untuk mencegah kerusakan permukaan, sedangkan pelarut yang lebih lambat memerlukan waktu tinggal yang lebih lama atau suhu yang lebih tinggi untuk mencapai penghilangan sempurna. Memahami karakteristik spesifik material ini memungkinkan para insinyur merancang profil suhu dan pola aliran udara yang sesuai yang mengoptimalkan pengeringan tanpa mengurangi kualitas lapisan.
Pengeringan yang efektif memerlukan kontrol suhu yang tepat di sepanjang terowongan, dengan zona berbeda yang berpotensi beroperasi pada suhu berbeda untuk mengakomodasi berbagai tahapan pengeringan. Zona awal sering kali menggunakan suhu yang lebih rendah untuk memungkinkan pelepasan pelarut secara bertahap tanpa menyebabkan cacat permukaan seperti lecet atau kulit jeruk. Zona tengah biasanya mencapai suhu puncak untuk memaksimalkan laju penguapan, sedangkan zona akhir dapat menurunkan suhu untuk mencegah panas berlebih atau menyiapkan produk untuk pendinginan.
Sistem kontrol modern menggunakan sensor suhu terdistribusi yang ditempatkan di seluruh terowongan untuk memantau kondisi aktual dan menyesuaikan elemen pemanas. Sistem canggih menggabungkan algoritme prediktif yang mengantisipasi respons termal berdasarkan perubahan kecepatan konveyor, variasi muatan produk, atau perubahan kondisi sekitar. Pendekatan kontrol proaktif ini menjaga konsistensi kinerja pengeringan bahkan ketika parameter produksi berfluktuasi, memastikan kualitas produk tetap stabil di berbagai kondisi pengoperasian.
Saat memproses pelapis yang mengandung pelarut yang mudah terbakar, terowongan pengeringan udara panas harus dilengkapi fitur keselamatan khusus untuk mencegah atmosfer yang mudah meledak. Perhatian utama adalah menjaga konsentrasi uap pelarut di bawah batas ledakan bawah di seluruh volume terowongan. Hal ini memerlukan tingkat ventilasi yang memadai, biasanya dihitung berdasarkan konsumsi pelarut, tingkat aplikasi pelapisan, dan titik nyala pelarut tertentu serta batas ledakan.
Standar keselamatan seperti NFPA 86 di Amerika Serikat dan peraturan serupa secara internasional menetapkan persyaratan minimum untuk keselamatan oven dan tungku, termasuk tingkat ventilasi, pemantauan aliran udara, dan prosedur penutupan darurat. Oven Kelas A, yang dirancang khusus untuk proses pelepasan zat mudah menguap yang mudah terbakar, harus mencakup perlindungan tambahan seperti monitor konsentrasi pelarut, sistem pematian pembakar otomatis, dan siklus pembersihan darurat yang membersihkan atmosfer terowongan sebelum dinyalakan kembali.
Pencegahan kebakaran di terowongan pengeringan melibatkan perlindungan berlapis, dimulai dengan desain peralatan yang tepat dan berlanjut hingga prosedur operasional dan kemampuan tanggap darurat. Elemen pemanas harus diposisikan untuk mencegah kontak langsung dengan bahan yang mudah terbakar, dan sistem kelistrikan harus dilengkapi penutup yang sesuai dan perlindungan gangguan tanah. Program pemeliharaan rutin harus mencakup pemeriksaan elemen pemanas, kabel, dan insulasi untuk mengidentifikasi potensi sumber penyulutan sebelum menimbulkan masalah.
Sistem pencegah kebakaran otomatis memberikan perlindungan penting ketika tindakan pencegahan gagal. Sistem ini biasanya menggunakan bahan pemadam yang bersih dan tidak merusak produk atau peralatan sekaligus memadamkan api secara efektif. Sistem deteksi harus merespons dengan cepat terhadap perubahan suhu atau keberadaan nyala api, yang memicu penghentian segera sistem pemanas dan aktivasi peralatan pemadaman. Pengujian dan pemeliharaan berkala terhadap sistem keselamatan ini memastikan sistem berfungsi dengan baik saat paling dibutuhkan.
Keselamatan pekerja tidak hanya mencakup pencegahan kebakaran dan ledakan, tetapi juga mencakup perlindungan dari paparan panas, mesin yang bergerak, dan bahan berbahaya. Eksterior terowongan harus menjaga suhu permukaan yang aman melalui isolasi dan sistem pendingin yang memadai, mencegah luka bakar akibat kontak yang tidak disengaja. Pintu akses dan titik pemeliharaan harus memiliki interlock yang mencegah pengoperasian saat dibuka, melindungi pekerja dari pergerakan konveyor atau aktivasi peralatan yang tidak terduga.
Pertimbangan ergonomis mencakup ketinggian kerja yang sesuai untuk stasiun bongkar muat, visibilitas aliran produk yang jelas, dan akses mudah ke panel kontrol. Tingkat kebisingan dari kipas angin dan pembakar harus tetap dalam batas yang dapat diterima, sehingga mungkin memerlukan penutup akustik atau tindakan isolasi getaran. Program pelatihan yang komprehensif memastikan operator memahami prosedur normal dan tanggap darurat, sehingga menciptakan tenaga kerja yang sadar akan keselamatan yang mampu mengidentifikasi dan mengatasi potensi bahaya.
Industri otomotif merupakan salah satu pengguna terowongan pengeringan udara panas terbesar, dengan garis finishing cat yang memerlukan kontrol suhu yang tepat untuk mencapai warna, kilap, dan daya tahan yang konsisten. Badan kendaraan melewati beberapa bagian terowongan, masing-masing dioptimalkan untuk lapisan pelapis berbeda termasuk primer, lapisan dasar, dan lapisan bening. Proses pengeringan harus mengakomodasi geometri yang kompleks dengan tetap menjaga kondisi seragam di seluruh permukaan, sehingga memerlukan manajemen aliran udara dan profil suhu yang canggih.
Aplikasi transportasi tidak hanya terbatas pada mobil, tetapi juga mencakup pesawat terbang, kendaraan kereta api, dan truk komersial, masing-masing menghadirkan tantangan unik berdasarkan ukuran, komposisi material, dan persyaratan pelapisan. Komponen pesawat besar mungkin memerlukan konfigurasi terowongan khusus dengan sistem konveyor khusus, sementara penyelesaian kendaraan rel memerlukan sistem throughput tinggi yang mampu memproses bagian yang panjang dan berkesinambungan. Semua aplikasi memiliki persyaratan umum untuk kinerja pengeringan yang konsisten dan berulang serta memenuhi standar kualitas yang ketat.
Produsen kemasan mengandalkan terowongan pengeringan udara panas untuk mengeringkan tinta, perekat, dan lapisan pelindung yang diterapkan pada substrat kertas, film, dan foil. Mesin cetak yang diberi makan web mengintegrasikan terowongan pengeringan langsung ke jalur produksi, memungkinkan pemrosesan bahan fleksibel secara berkelanjutan dengan kecepatan tinggi. Kontrol suhu harus memperhitungkan sensitivitas media, karena panas yang berlebihan dapat menyebabkan perubahan dimensi atau kerusakan pada bahan yang peka terhadap panas.
Produksi label, pengemasan fleksibel, dan finishing papan bergelombang semuanya menggunakan terowongan pengeringan dengan konfigurasi yang dioptimalkan untuk kebutuhan spesifiknya. Struktur pengemasan multi-lapis mungkin memerlukan zona suhu berbeda untuk mengakomodasi berbagai sifat material, sementara pencetakan label berkecepatan tinggi memerlukan pengeringan cepat untuk mencegah noda atau offset tinta. Fleksibilitas teknologi pengeringan udara panas memungkinkan beragam aplikasi ini mencapai kualitas yang konsisten sekaligus menjaga efisiensi produksi.
Manufaktur elektronik menghadirkan tantangan unik untuk aplikasi terowongan pengeringan, yang memerlukan kontrol suhu yang tepat dan lingkungan pemrosesan yang bersih. Produksi papan sirkuit tercetak menggunakan terowongan pengeringan untuk menyembuhkan masker solder, lapisan konformal, dan lapisan perekat sekaligus mencegah kontaminasi yang dapat mempengaruhi kinerja listrik. Keseragaman suhu menjadi penting karena komponen elektronik mungkin memiliki toleransi termal yang sempit dan tidak boleh dilampaui.
Aplikasi manufaktur presisi mencakup produksi perangkat medis, pelapisan komponen optik, dan pemrosesan semikonduktor, di mana variasi suhu sekecil apa pun dapat memengaruhi kinerja produk. Aplikasi ini sering kali memerlukan desain terowongan khusus dengan sistem filtrasi yang ditingkatkan, kontrol suhu yang presisi, dan kompatibilitas ruangan yang bersih. Investasi pada peralatan pengeringan berkualitas tinggi memberikan keuntungan melalui peningkatan hasil produk dan pengurangan persyaratan pengerjaan ulang.
Memilih terowongan pengeringan udara panas yang tepat dimulai dengan menentukan persyaratan produksi dengan jelas, termasuk target hasil, dimensi produk, jenis pelapis, dan standar kualitas. Perhitungan throughput harus memperhitungkan kecepatan konveyor, jarak produk, dan waktu tinggal yang diperlukan untuk menentukan panjang terowongan dan kapasitas pemanasan yang diperlukan. Pertumbuhan produksi di masa depan harus dipertimbangkan untuk menghindari penggantian peralatan prematur atau modifikasi yang mahal.
Dimensi produk dan berat mempengaruhi desain konveyor, penampang terowongan, dan persyaratan dukungan. Produk berukuran besar dan berat mungkin memerlukan sistem konveyor yang diperkuat dan bukaan terowongan yang lebih lebar, sedangkan produk berukuran kecil dan ringan mungkin memerlukan pengaturan konveyor multi-tingkat yang memaksimalkan pemanfaatan terowongan. Memahami keseluruhan rangkaian produk yang akan diproses memastikan peralatan yang dipilih dapat menangani kebutuhan produksi saat ini dan masa depan tanpa kompromi.
Konsumsi energi mewakili biaya operasional yang signifikan untuk terowongan pengeringan udara panas, menjadikan efisiensi sebagai kriteria pemilihan yang penting. Fitur-fitur seperti pembakar efisiensi tinggi, penggerak frekuensi variabel pada kipas, dan sistem pemulihan panas dapat secara signifikan mengurangi biaya energi sekaligus mempertahankan kinerja. Kualitas isolasi, penyegelan udara, dan perawatan yang tepat juga berkontribusi terhadap efisiensi secara keseluruhan dengan meminimalkan kehilangan panas dan memaksimalkan perpindahan panas ke produk.
Analisis biaya siklus hidup harus mengevaluasi tidak hanya biaya awal peralatan tetapi juga proyeksi konsumsi energi, kebutuhan pemeliharaan, dan perkiraan umur peralatan. Sistem dengan efisiensi yang lebih tinggi mungkin memerlukan biaya awal yang mahal namun sering kali memberikan keuntungan yang menarik melalui pengurangan biaya operasional. Alat pemodelan energi dapat membantu memprediksi kinerja dalam berbagai skenario pengoperasian, memungkinkan pengambilan keputusan yang tepat dan menyeimbangkan investasi modal dengan biaya pengoperasian jangka panjang.
Implementasi terowongan yang sukses memerlukan perhatian yang cermat terhadap integrasi dengan peralatan produksi dan infrastruktur fasilitas yang ada. Antarmuka konveyor harus selaras dengan peralatan hulu dan hilir untuk mencegah masalah penanganan produk atau kemacetan produksi. Sambungan utilitas untuk listrik, gas, udara bertekanan, dan sistem pembuangan harus direncanakan untuk meminimalkan kompleksitas instalasi dan tantangan akses pemeliharaan yang berkelanjutan.
Integrasi sistem kontrol memungkinkan pengoperasian terkoordinasi dengan peralatan produksi lainnya, memfasilitasi perubahan resep otomatis, pelacakan produksi, dan pemantauan kualitas. Protokol komunikasi seperti Ethernet/IP, Modbus, atau sistem kepemilikan harus kompatibel dengan infrastruktur otomasi pabrik yang ada. Integrasi yang tepat mengurangi persyaratan pelatihan operator, meminimalkan gangguan produksi, dan memungkinkan penggabungan terowongan pengeringan ke dalam proses manufaktur secara keseluruhan.
Program pemeliharaan preventif yang komprehensif memperpanjang umur peralatan, mempertahankan kinerja, dan mencegah waktu henti yang tidak terduga. Jadwal inspeksi rutin harus mencakup elemen pemanas, kipas, bantalan, komponen konveyor, dan sistem kontrol, dengan interval penggantian berdasarkan rekomendasi pabrikan dan kondisi pengoperasian sebenarnya. Dokumentasi seluruh aktivitas pemeliharaan memberikan riwayat berharga untuk pemecahan masalah dan membantu mengidentifikasi masalah yang berulang sebelum menyebabkan masalah besar.
Kalibrasi aliran udara dan suhu harus dilakukan secara berkala untuk memastikan sensor memberikan pembacaan yang akurat dan sistem kontrol merespons dengan tepat. Penggantian filter, pembersihan saluran, dan pemeriksaan insulasi membantu menjaga efisiensi dan mencegah kontaminasi produk. Melatih personel pemeliharaan mengenai prosedur yang tepat dan persyaratan keselamatan memastikan pekerjaan dilakukan dengan benar dan aman, sehingga mengurangi risiko kerusakan peralatan atau cedera diri.
Optimalisasi proses yang berkelanjutan dapat meningkatkan kinerja pengeringan, mengurangi konsumsi energi, dan meningkatkan kualitas produk. Teknik pengendalian proses statistik membantu mengidentifikasi tren dan variasi yang mungkin mengindikasikan berkembangnya masalah atau peluang untuk perbaikan. Tinjauan berkala terhadap parameter operasi terhadap rekomendasi pemasok pelapis memastikan proses tetap selaras dengan persyaratan material seiring perubahan formulasi atau kondisi produksi.
Audit energi dapat mengidentifikasi peluang peningkatan efisiensi, seperti mengoptimalkan tingkat ventilasi, menyesuaikan profil suhu, atau menerapkan sistem pemulihan panas. Kolaborasi dengan pemasok pelapis, produsen peralatan, dan rekan industri memberikan akses ke praktik terbaik dan teknologi baru yang dapat lebih meningkatkan kinerja. Budaya perbaikan berkelanjutan memastikan operasi pengeringan tetap kompetitif dan responsif terhadap perubahan permintaan pasar.
Terowongan pengeringan udara panas biasanya beroperasi antara 60 dan 300 derajat Celcius, tergantung pada aplikasi spesifik dan persyaratan pelapisan. Pelapis berbahan dasar air umumnya memerlukan suhu yang lebih rendah, sedangkan sistem berbahan dasar pelarut mungkin memerlukan suhu yang lebih tinggi agar penguapannya sempurna. Profil suhu optimal bergantung pada kimia pelapis, bahan substrat, dan kecepatan produksi yang diinginkan.
Distribusi aliran udara dioptimalkan melalui desain saluran, pleno, dan pengaturan nosel yang cermat untuk memastikan suhu dan kecepatan yang seragam di seluruh jalur produk. Peredam yang dapat disesuaikan dan penggerak frekuensi variabel memungkinkan penyesuaian pola aliran udara agar sesuai dengan kebutuhan produk tertentu. Pemodelan dinamika fluida komputasi dapat memprediksi perilaku aliran udara selama fase desain, membantu para insinyur menciptakan distribusi optimal sebelum fabrikasi peralatan.
Aplikasi pelarut yang mudah terbakar memerlukan sertifikasi oven Kelas A dengan fitur-fitur termasuk pemantauan konsentrasi pelarut, sistem pematian pembakar otomatis, siklus pembersihan darurat, dan tingkat ventilasi yang memadai. Pemantauan aliran udara memastikan ventilasi yang baik tetap terjaga, sementara sensor suhu mendeteksi kondisi abnormal yang dapat mengindikasikan bahaya kebakaran. Pengujian dan pemeliharaan sistem keselamatan secara rutin sangat penting untuk memastikan fitur pelindung ini berfungsi dengan baik saat diperlukan.
Perhitungan panjang terowongan melibatkan penentuan waktu tinggal yang dibutuhkan berdasarkan karakteristik pelapisan dan kecepatan produksi yang diinginkan. Rumusnya mempertimbangkan kecepatan konveyor, jarak produk, dan waktu pengeringan yang diperlukan untuk menentukan panjang terowongan minimum. Panjang tambahan dapat ditambahkan untuk zona peningkatan suhu, bagian pendinginan, atau batas keselamatan untuk mengakomodasi variasi proses.
Perawatan bulanan harus mencakup pemeriksaan elemen pemanas dari kerusakan atau keausan, pemeriksaan pengoperasian kipas dan kondisi bantalan, verifikasi keakuratan sensor suhu, dan pemeriksaan komponen konveyor untuk keselarasan dan ketegangan yang tepat. Filter udara harus dibersihkan atau diganti sesuai kebutuhan, dan diagnostik sistem kontrol harus dijalankan untuk mengidentifikasi masalah yang berkembang. Dokumentasi seluruh aktivitas pemeliharaan memberikan sejarah berharga untuk pemecahan masalah dan perencanaan di masa depan.


