
Vues : 286 Auteur : 广宇大 Heure de publication : 2026-10-09 Origine : Site


Menu Contenu
● Comprendre la technologie des tunnels de séchage à air chaud
>> Qu’est-ce qu’un tunnel de séchage à air chaud ?
>> Composants de base et architecture système
● Types de configurations de tunnels de séchage à air chaud
>> Conceptions de tunnels droits à passage unique
>> Configurations de tunnels multi-passes et serpentins
>> Systèmes de tunnels modulaires et zonés
● Mécanismes de transfert de chaleur et de séchage
>> Principes de transfert de chaleur par convection
>> Dynamique d’évaporation et de transfert de masse
>> Profilage de température et contrôle des processus
● Considérations de sécurité et conformité réglementaire
>> Gestion des vapeurs inflammables
>> Systèmes de prévention et d'extinction d'incendie
>> Protection des travailleurs et conception ergonomique
● Applications dans tous les secteurs manufacturiers
>> Finition automobile et transport
>> Opérations d’emballage et d’impression
>> Fabrication d'électronique et de précision
● Critères de sélection et considérations de mise en œuvre
>> Exigences de production et planification des capacités
>> Efficacité énergétique et coûts d’exploitation
>> Intégration avec les lignes de production existantes
● Meilleures pratiques de maintenance et d’exploitation
>> Programmes de maintenance préventive
>> Optimisation des processus et amélioration continue
>> Quelle est la plage de température typique pour les tunnels de séchage à air chaud ?
>> Comment la répartition du flux d’air est-elle optimisée dans les tunnels de séchage ?
>> Quelles caractéristiques de sécurité sont requises pour les applications de solvants inflammables ?
>> Comment calculer la longueur de tunnel requise pour des applications spécifiques ?
>> Quelles tâches de maintenance doivent être effectuées mensuellement ?
Les processus de fabrication industrielle dans les secteurs de l'automobile, de l'aérospatiale, de l'emballage, de l'impression et des biens de consommation dépendent de systèmes de séchage efficaces pour transformer les revêtements humides, les adhésifs et les encres en finitions durables et fonctionnelles. Un tunnel de séchage à air chaud — plus communément appelé « tunnel de séchage à air chaud » dans la littérature technique — constitue un élément essentiel dans les lignes de production continue où les produits doivent passer par des environnements thermiques contrôlés pour obtenir une évaporation appropriée du solvant, une élimination de l'humidité ou un durcissement chimique. Ce guide complet explore les principes d'ingénierie, les considérations de conception, les exigences de sécurité et les meilleures pratiques opérationnelles pour les tunnels de séchage à air chaud utilisés dans les opérations de finition de peinture, d'applications de revêtement, de collage et d'impression.
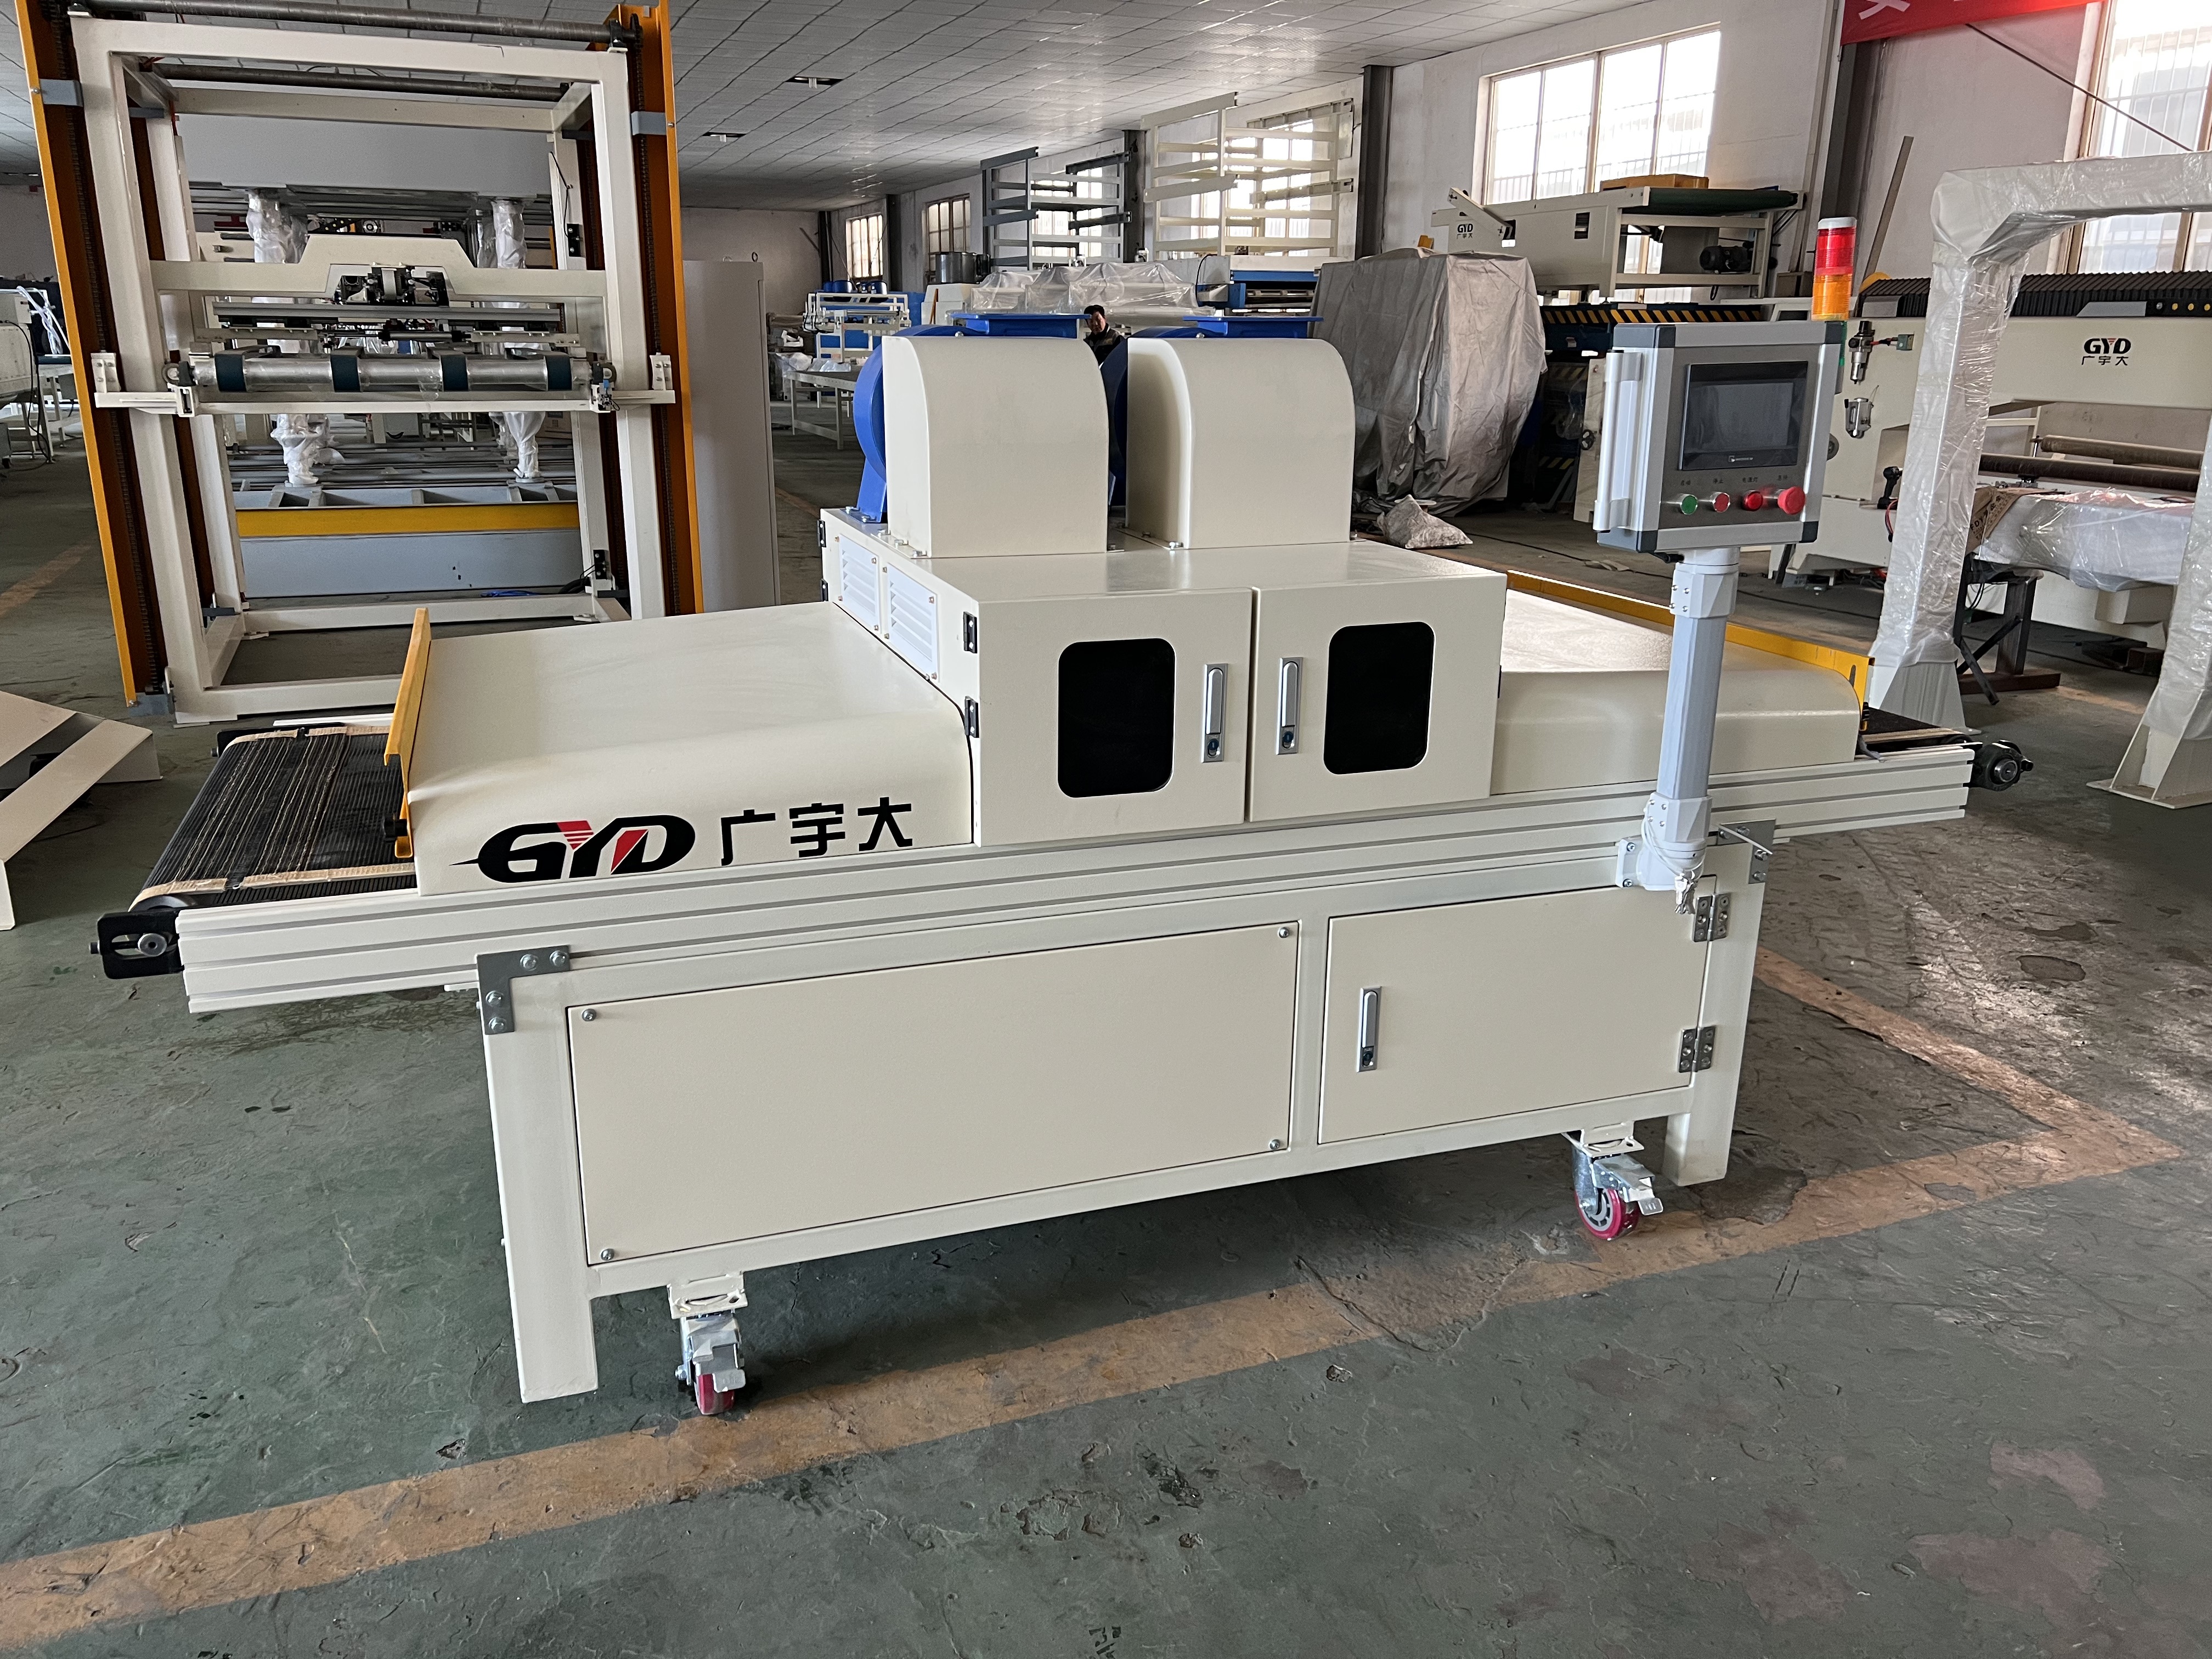
Un tunnel de séchage à air chaud est un système de chauffage industriel fermé conçu pour traiter en continu les matériaux en les exposant à des flux contrôlés d'air chauffé lorsqu'ils traversent le tunnel sur un système de convoyeur. Contrairement aux fours discontinus qui traitent des charges discrètes, les tunnels de séchage permettent une fabrication en flux continu où les produits entrent par une extrémité et sortent par l'autre après avoir traversé des zones de température contrôlées avec précision. Ces systèmes sont essentiels pour les applications nécessitant des conditions de séchage constantes, notamment les lignes de peinture automobile, la finition de meubles, le laminage d'emballages, le revêtement textile et la fabrication de circuits imprimés.
Le principe fondamental consiste à faire circuler de l'air chauffé sur les surfaces du produit pour faciliter l'évaporation des solvants, de l'eau ou d'autres composants volatils des revêtements appliqués. La conception fermée du tunnel maintient des profils de température constants tout en empêchant les pertes de chaleur et en protégeant les travailleurs d'une exposition directe à des environnements à haute température. Les tunnels de séchage modernes intègrent des systèmes de contrôle sophistiqués qui surveillent et ajustent la température, le débit d'air, la vitesse du convoyeur et les taux de ventilation pour optimiser les performances de séchage tout en minimisant la consommation d'énergie.
Les tunnels industriels de séchage à air chaud se composent de plusieurs sous-systèmes intégrés qui fonctionnent ensemble pour obtenir des performances de séchage fiables et efficaces. Le système de chauffage utilise généralement des radiateurs électriques à résistance, des brûleurs à gaz, des serpentins à vapeur ou des systèmes à huile thermique pour élever l'air de traitement aux températures requises allant de la température ambiante à plus de 300 degrés Celsius selon l'application. La capacité de chauffage doit tenir compte de la masse thermique des produits, de la charge d'évaporation des revêtements, des besoins en ventilation d'air frais et des pertes de chaleur à travers les parois et les ouvertures du tunnel.
Les systèmes de circulation d'air utilisent des ventilateurs centrifuges ou axiaux à haut rendement pour distribuer l'air chauffé à travers des conduits et des plénums positionnés au-dessus, en dessous ou autour du chemin du convoyeur. Les buses et registres réglables permettent aux opérateurs de diriger le flux d'air précisément là où cela est nécessaire tout en maintenant une répartition uniforme de la température sur toute la largeur de travail. Le système d'échappement élimine l'air chargé de vapeur et introduit un remplacement contrôlé de l'air frais pour maintenir des niveaux d'humidité appropriés et, lorsque des solvants inflammables sont présents, garantir des concentrations de vapeur sûres inférieures aux limites d'explosivité.
Les systèmes de convoyeurs transportent les produits à travers le tunnel à des vitesses contrôlées, avec des matériaux de courroie, des entraînements par chaîne ou des configurations de rouleaux sélectionnés en fonction du poids du produit, de la tolérance de température et des exigences de finition de surface. Les systèmes de contrôle intègrent des capteurs de température, des moniteurs de débit d'air, des entraînements de convoyeur et des verrouillages de sécurité pour coordonner toutes les fonctions du tunnel tout en offrant aux opérateurs une visibilité des processus en temps réel et des capacités de gestion des recettes.
Les configurations de tunnel droit à passage unique représentent la conception de tunnel de séchage à air chaud la plus courante pour les configurations de production linéaire où les produits se déplacent dans une direction de l'entrée à la sortie sans changer d'orientation. Ces systèmes présentent une construction simple avec des zones de chauffage disposées séquentiellement le long de la longueur du tunnel, permettant un profil précis de la température à mesure que les produits progressent dans les différentes étapes de séchage. Les tunnels à passage unique sont idéaux pour les applications nécessitant des temps d’exposition constants et un chauffage uniforme sur tous les produits.
La simplicité des conceptions en un seul passage offre des avantages en termes d'accès à la maintenance, de formation des opérateurs et de dépannage des processus. Cependant, ces configurations nécessitent un espace au sol important proportionnel au temps de séjour requis et à la vitesse du convoyeur. Pour les applications nécessitant des périodes de séchage prolongées ou plusieurs niveaux de température, les tunnels à passage unique peuvent s'étendre sur 20 à 50 mètres ou plus, ce qui crée des défis d'aménagement des installations dans des environnements de fabrication à espace limité.
Les configurations de tunnels à passages multiples et en serpentin optimisent l'espace au sol en acheminant le convoyeur à travers plusieurs passages dans un encombrement compact. Les produits peuvent avancer dans une zone de chauffage, inverser la direction dans une autre et continuer ce schéma en passant par plusieurs passages avant de sortir du tunnel. Cette disposition permet des temps de séjour prolongés sans nécessiter d'espaces de construction proportionnellement plus longs, ce qui rend les tunnels à passages multiples attrayants pour les installations dont la surface disponible est limitée.
Les conceptions serpentines introduisent une complexité supplémentaire dans l'ingénierie des convoyeurs, nécessitant des mécanismes de transfert précis entre les passes et une attention particulière à l'orientation et à l'espacement des produits. Ces systèmes doivent s'adapter aux différences de dilatation thermique entre les sections du convoyeur et maintenir une tension constante tout au long du trajet multi-passes. Malgré une complexité technique accrue, les tunnels à passages multiples peuvent permettre de réaliser d'importantes économies d'espace tout en conservant des performances de séchage équivalentes à celles des installations à passage unique plus longues.
Les systèmes de tunnels modulaires se composent de sections standardisées qui peuvent être combinées dans diverses configurations pour répondre aux exigences spécifiques du processus. Chaque module comprend généralement ses propres éléments chauffants, ventilateurs et commandes, permettant des réglages indépendants de température et de débit d'air pour différentes zones du tunnel global. Cette modularité permet aux fabricants de personnaliser les profils de séchage en ajustant les paramètres de chaque zone sans affecter les sections adjacentes.
Les systèmes de tunnels zonés excellent dans les applications nécessitant différents traitements thermiques à différentes étapes du processus. Par exemple, une zone initiale peut fournir un préchauffage doux pour éviter les défauts d'évaporation des solvants, suivie de zones à température plus élevée pour une évaporation rapide et se terminer par des zones de refroidissement pour préparer les produits à une manipulation en aval. Les conceptions modulaires facilitent également les extensions ou reconfigurations futures à mesure que les exigences de production évoluent, offrant une flexibilité à long terme que les tunnels de conception fixe ne peuvent égaler.
Les tunnels de séchage à air chaud reposent principalement sur le transfert de chaleur par convection, où les molécules d'air chauffées entrent en contact avec les surfaces des produits et transfèrent l'énergie thermique par interaction moléculaire directe. Le taux de transfert de chaleur dépend de la température de l'air, de la vitesse, des turbulences et de la différence de température entre l'air et la surface du produit. Des vitesses d'air plus élevées augmentent le coefficient de transfert de chaleur par convection, permettant une fourniture d'énergie plus rapide aux produits mais pouvant potentiellement provoquer des perturbations de surface indésirables dans les revêtements humides.
Les effets de couche limite influencent considérablement les performances de séchage. Lorsque l'air circule sur une surface, une fine couche stagnante se forme à côté du produit, où le transfert de chaleur et de masse se produit principalement par diffusion plutôt que par convection. L'augmentation de la turbulence de l'air perturbe cette couche limite, améliorant à la fois le transfert de chaleur et l'élimination des vapeurs de la surface du revêtement. Cependant, une turbulence excessive peut créer des schémas de séchage inégaux ou perturber des films humides délicats, nécessitant une optimisation minutieuse des caractéristiques du flux d'air.
Le processus de séchage implique fondamentalement un transfert de masse, où les molécules de solvant ou d'eau passent de la phase liquide à la phase vapeur et se diffusent loin de la surface du revêtement. Ce taux d'évaporation dépend de la température du revêtement, de la pression de vapeur du solvant, de l'humidité de l'air et du gradient de concentration entre la surface du revêtement et l'air ambiant. À mesure que la concentration de solvant dans l’air augmente, la force motrice de l’évaporation diminue, ce qui rend une ventilation adéquate essentielle pour maintenir l’efficacité du séchage.
Différentes formulations de revêtement présentent des comportements de séchage distincts en fonction de la composition du solvant, de la chimie de la résine et de l'épaisseur du film. Les solvants à évaporation rapide peuvent nécessiter des conditions de séchage initiales plus douces pour éviter les défauts de surface, tandis que les solvants plus lents nécessitent des temps de séjour plus longs ou des températures plus élevées pour obtenir une élimination complète. Comprendre ces caractéristiques spécifiques aux matériaux permet aux ingénieurs de concevoir des profils de température et des modèles de flux d'air appropriés qui optimisent le séchage sans compromettre la qualité du revêtement.
Un séchage efficace nécessite un contrôle précis de la température sur toute la longueur du tunnel, avec différentes zones fonctionnant potentiellement à des températures distinctes pour s'adapter aux différentes étapes de séchage. Les zones initiales utilisent souvent des températures plus basses pour permettre une libération progressive du solvant sans provoquer de défauts de surface tels que des cloques ou une peau d'orange. Les zones intermédiaires atteignent généralement des températures maximales pour maximiser les taux d'évaporation, tandis que les zones finales peuvent réduire la température pour éviter la surchauffe ou préparer les produits au refroidissement.
Les systèmes de contrôle modernes utilisent des capteurs de température distribués répartis dans tout le tunnel pour surveiller les conditions réelles et ajuster les éléments chauffants en conséquence. Les systèmes avancés intègrent des algorithmes prédictifs qui anticipent les réponses thermiques en fonction des changements de vitesse du convoyeur, des variations de charge de produit ou des changements des conditions ambiantes. Cette approche de contrôle proactif maintient des performances de séchage constantes même lorsque les paramètres de production fluctuent, garantissant ainsi que la qualité du produit reste stable dans diverses conditions de fonctionnement.
Lors du traitement de revêtements contenant des solvants inflammables, les tunnels de séchage à air chaud doivent intégrer des dispositifs de sécurité spécifiques pour éviter les atmosphères explosives. La principale préoccupation consiste à maintenir les concentrations de vapeurs de solvant en dessous de la limite inférieure d’explosivité dans tout le volume du tunnel. Cela nécessite des taux de ventilation adéquats, généralement calculés en fonction de la consommation de solvants, des taux d'application du revêtement, ainsi que des points d'éclair et des limites d'explosivité des solvants spécifiques.
Les normes de sécurité telles que la NFPA 86 aux États-Unis et les réglementations équivalentes au niveau international établissent des exigences minimales en matière de sécurité des fours et des fournaises, notamment les taux de ventilation, la surveillance du débit d'air et les procédures d'arrêt d'urgence. Les fours de classe A, conçus spécifiquement pour les processus libérant des substances volatiles inflammables, doivent inclure des mesures de protection supplémentaires telles que des moniteurs de concentration de solvants, des systèmes d'arrêt automatique des brûleurs et des cycles de purge d'urgence qui nettoient l'atmosphère du tunnel avant le redémarrage.
La prévention des incendies dans les tunnels de séchage implique plusieurs niveaux de protection, en commençant par la conception appropriée des équipements et en passant par les procédures opérationnelles et les capacités d'intervention d'urgence. Les éléments chauffants doivent être positionnés de manière à éviter tout contact direct avec des matériaux combustibles, et les systèmes électriques doivent intégrer des boîtiers appropriés et une protection contre les défauts à la terre. Les programmes d'entretien réguliers doivent inclure l'inspection des éléments chauffants, du câblage et de l'isolation pour identifier les sources d'inflammation potentielles avant qu'elles ne causent des problèmes.
Les systèmes d’extinction automatique d’incendie fournissent une protection essentielle lorsque les mesures de prévention échouent. Ces systèmes utilisent généralement des agents extincteurs propres qui n’endommagent pas les produits ou les équipements tout en supprimant efficacement les incendies. Les systèmes de détection doivent réagir rapidement aux écarts de température ou à la présence de flammes, déclenchant l'arrêt immédiat des systèmes de chauffage et l'activation des équipements de suppression. Des tests et une maintenance réguliers de ces systèmes de sécurité garantissent leur bon fonctionnement lorsque cela est le plus nécessaire.
La sécurité des travailleurs va au-delà de la prévention des incendies et des explosions pour inclure la protection contre l’exposition à la chaleur, les machines en mouvement et les matières dangereuses. L’extérieur des tunnels doit maintenir des températures de surface sûres grâce à des systèmes d’isolation et de refroidissement adéquats, évitant ainsi les brûlures dues à un contact accidentel. Les portes d'accès et les points de maintenance doivent intégrer des verrouillages qui empêchent le fonctionnement lorsqu'ils sont ouverts, protégeant ainsi les travailleurs des convoyeurs en mouvement ou de l'activation inattendue des équipements.
Les considérations ergonomiques incluent des hauteurs de travail appropriées pour les stations de chargement et de déchargement, une visibilité claire du flux de produits et un accès facile aux panneaux de commande. Les niveaux de bruit des ventilateurs et des brûleurs doivent rester dans des limites acceptables, ce qui peut nécessiter des enceintes acoustiques ou des mesures d'isolation contre les vibrations. Des programmes de formation complets garantissent que les opérateurs comprennent à la fois les procédures normales et les réponses d'urgence, créant ainsi une main-d'œuvre soucieuse de la sécurité, capable d'identifier et de traiter les dangers potentiels.
L'industrie automobile représente l'un des plus grands utilisateurs de tunnels de séchage à air chaud, avec des lignes de finition de peinture nécessitant un contrôle précis de la température pour obtenir une couleur, une brillance et une durabilité constantes. Les carrosseries des véhicules traversent plusieurs sections de tunnel, chacune optimisée pour différentes couches de revêtement, notamment les apprêts, les couches de base et les couches transparentes. Le processus de séchage doit s'adapter à des géométries complexes tout en maintenant des conditions uniformes sur toutes les surfaces, ce qui nécessite une gestion sophistiquée du flux d'air et un profil de température.
Les applications de transport s'étendent au-delà des automobiles pour inclure les avions, les véhicules ferroviaires et les camions commerciaux, chacun présentant des défis uniques basés sur la taille, la composition des matériaux et les exigences en matière de revêtement. Les composants des gros avions peuvent nécessiter des configurations de tunnels personnalisées avec des systèmes de convoyeurs spécialisés, tandis que la finition des véhicules ferroviaires exige des systèmes à haut débit capables de traiter de longues sections continues. Toutes les applications partagent l’exigence commune d’une performance de séchage constante et reproductible qui répond à des normes de qualité strictes.
Les fabricants d'emballages s'appuient sur des tunnels de séchage à air chaud pour durcir les encres, les adhésifs et les revêtements protecteurs appliqués aux substrats en papier, en film et en aluminium. Les presses à imprimer rotatives intègrent des tunnels de séchage directement dans la ligne de production, permettant un traitement continu de matériaux flexibles à des vitesses élevées. Le contrôle de la température doit tenir compte de la sensibilité du substrat, car une chaleur excessive peut provoquer des changements dimensionnels ou endommager les matériaux sensibles à la chaleur.
La production d'étiquettes, les emballages flexibles et la finition du carton ondulé utilisent tous des tunnels de séchage avec des configurations optimisées pour leurs besoins spécifiques. Les structures d'emballage multicouches peuvent nécessiter différentes zones de température pour s'adapter à diverses propriétés des matériaux, tandis que l'impression d'étiquettes à grande vitesse exige un séchage rapide pour éviter les bavures ou le décalage de l'encre. La polyvalence de la technologie de séchage à air chaud permet à ces diverses applications d’obtenir une qualité constante tout en maintenant l’efficacité de la production.
La fabrication électronique présente des défis uniques pour les applications dans les tunnels de séchage, nécessitant un contrôle précis de la température et des environnements de traitement propres. La production de cartes de circuits imprimés utilise des tunnels de séchage pour durcir les masques de soudure, les revêtements conformes et les couches adhésives tout en empêchant toute contamination susceptible d'affecter les performances électriques. L'uniformité de la température devient critique car les composants électroniques peuvent avoir des tolérances thermiques étroites qui ne doivent pas être dépassées.
Les applications de fabrication de précision incluent la production de dispositifs médicaux, le revêtement de composants optiques et le traitement des semi-conducteurs, où même des variations mineures de température peuvent affecter les performances du produit. Ces applications nécessitent souvent des conceptions de tunnels spécialisées avec des systèmes de filtration améliorés, un contrôle précis de la température et une compatibilité avec les salles blanches. L’investissement dans un équipement de séchage de haute qualité porte ses fruits grâce à des rendements de produits améliorés et à une réduction des besoins de reprise.
La sélection du tunnel de séchage à air chaud approprié commence par la définition claire des exigences de production, notamment les objectifs de débit, les dimensions du produit, les types de revêtement et les normes de qualité. Les calculs de débit doivent tenir compte de la vitesse du convoyeur, de l'espacement des produits et du temps de séjour requis pour déterminer la longueur du tunnel et la capacité de chauffage nécessaires. Une croissance future de la production doit être envisagée pour éviter le remplacement prématuré des équipements ou des modifications coûteuses.
Les dimensions et le poids du produit influencent la conception du convoyeur, la section transversale du tunnel et les exigences de support. Les produits volumineux et lourds peuvent nécessiter des systèmes de convoyeurs renforcés et des ouvertures de tunnel plus larges, tandis que les articles petits et légers pourraient bénéficier d'agencements de convoyeurs à plusieurs niveaux qui maximisent l'utilisation du tunnel. Comprendre la gamme complète de produits à traiter garantit que l'équipement sélectionné peut répondre sans compromis aux besoins de production actuels et futurs.
La consommation d'énergie représente une dépense d'exploitation importante pour les tunnels de séchage à air chaud, faisant de l'efficacité un critère de choix critique. Des fonctionnalités telles que des brûleurs à haut rendement, des entraînements à fréquence variable sur les ventilateurs et des systèmes de récupération de chaleur peuvent réduire considérablement les coûts énergétiques tout en maintenant les performances. La qualité de l'isolation, l'étanchéité à l'air et un entretien approprié contribuent également à l'efficacité globale en minimisant les pertes de chaleur et en maximisant le transfert de chaleur vers les produits.
L'analyse des coûts du cycle de vie doit évaluer non seulement les coûts initiaux de l'équipement, mais également la consommation d'énergie projetée, les besoins de maintenance et la durée de vie prévue de l'équipement. Les systèmes à plus haut rendement peuvent entraîner des coûts initiaux plus élevés, mais offrent souvent des rendements intéressants grâce à des dépenses d'exploitation réduites. Les outils de modélisation énergétique peuvent aider à prédire les performances dans divers scénarios d'exploitation, permettant ainsi de prendre des décisions éclairées qui équilibrent les investissements en capital et les coûts d'exploitation à long terme.
La mise en œuvre réussie d’un tunnel nécessite une attention particulière à l’intégration avec les équipements de production et l’infrastructure des installations existants. Les interfaces des convoyeurs doivent s'aligner correctement avec les équipements en amont et en aval pour éviter les problèmes de manipulation des produits ou les goulots d'étranglement de la production. Les connexions aux services publics pour l'électricité, le gaz, l'air comprimé et les systèmes d'échappement doivent être planifiées afin de minimiser la complexité de l'installation et les problèmes d'accès pour la maintenance continue.
L'intégration du système de contrôle permet un fonctionnement coordonné avec d'autres équipements de production, facilitant les modifications automatisées des recettes, le suivi de la production et le contrôle de la qualité. Les protocoles de communication tels qu'Ethernet/IP, Modbus ou les systèmes propriétaires doivent être compatibles avec l'infrastructure d'automatisation industrielle existante. Une intégration appropriée réduit les besoins de formation des opérateurs, minimise les interruptions de production et permet une intégration transparente du tunnel de séchage dans les processus de fabrication globaux.
Des programmes complets de maintenance préventive prolongent la durée de vie des équipements, maintiennent les performances et évitent les temps d’arrêt imprévus. Des programmes d'inspection réguliers doivent couvrir les éléments chauffants, les ventilateurs, les roulements, les composants du convoyeur et les systèmes de contrôle, avec des intervalles de remplacement basés sur les recommandations du fabricant et les conditions de fonctionnement réelles. La documentation de toutes les activités de maintenance fournit un historique précieux pour le dépannage et aide à identifier les problèmes récurrents avant qu'ils ne provoquent des problèmes majeurs.
L'étalonnage du débit d'air et de la température doit être effectué périodiquement pour garantir que les capteurs fournissent des lectures précises et que les systèmes de contrôle répondent de manière appropriée. Le remplacement des filtres, le nettoyage des conduits et l’inspection de l’isolation contribuent à maintenir l’efficacité et à prévenir la contamination des produits. La formation du personnel de maintenance sur les procédures appropriées et les exigences de sécurité garantit que le travail est effectué correctement et en toute sécurité, réduisant ainsi le risque de dommages à l'équipement ou de blessures corporelles.
L'optimisation continue des processus peut améliorer les performances de séchage, réduire la consommation d'énergie et améliorer la qualité des produits. Les techniques de contrôle statistique des processus aident à identifier les tendances et les variations qui peuvent indiquer l’apparition de problèmes ou d’opportunités d’amélioration. Un examen régulier des paramètres de fonctionnement par rapport aux recommandations des fournisseurs de revêtements garantit que les processus restent alignés sur les exigences des matériaux à mesure que les formulations ou les conditions de production changent.
Les audits énergétiques peuvent identifier des opportunités d'amélioration de l'efficacité, telles que l'optimisation des taux de ventilation, l'ajustement des profils de température ou la mise en œuvre de systèmes de récupération de chaleur. La collaboration avec les fournisseurs de revêtements, les fabricants d'équipements et les pairs du secteur donne accès aux meilleures pratiques et aux technologies émergentes susceptibles d'améliorer encore les performances. Une culture d'amélioration continue garantit que les opérations de séchage restent compétitives et réactives aux demandes changeantes du marché.
Les tunnels de séchage à air chaud fonctionnent généralement entre 60 et 300 degrés Celsius, en fonction de l'application spécifique et des exigences de revêtement. Les revêtements à base d'eau nécessitent généralement des températures plus basses, tandis que les systèmes à base de solvants peuvent nécessiter des températures plus élevées pour une évaporation complète. Le profil de température optimal dépend de la chimie du revêtement, du matériau du substrat et de la vitesse de production souhaitée.
La distribution du flux d'air est optimisée grâce à une conception soignée des conduits, des plénums et de la disposition des buses pour garantir une température et une vitesse uniformes sur le trajet du produit. Les registres réglables et les variateurs de fréquence permettent d'affiner les modèles de flux d'air pour répondre aux exigences spécifiques du produit. La modélisation informatique de la dynamique des fluides peut prédire le comportement du flux d'air pendant la phase de conception, aidant ainsi les ingénieurs à créer des distributions optimales avant la fabrication de l'équipement.
Les applications de solvants inflammables nécessitent une certification de four de classe A avec des fonctionnalités telles que la surveillance de la concentration de solvant, des systèmes d'arrêt automatique du brûleur, des cycles de purge d'urgence et des taux de ventilation adéquats. La surveillance du débit d'air garantit le maintien d'une ventilation adéquate, tandis que les capteurs de température détectent les conditions anormales qui pourraient indiquer des risques d'incendie. Des tests et une maintenance réguliers du système de sécurité sont essentiels pour garantir que ces dispositifs de protection fonctionnent correctement en cas de besoin.
Le calcul de la longueur du tunnel consiste à déterminer le temps de séjour requis en fonction des caractéristiques du revêtement et de la vitesse de production souhaitée. La formule prend en compte la vitesse du convoyeur, l'espacement des produits et le temps de séchage nécessaire pour établir la longueur minimale du tunnel. Une longueur supplémentaire peut être ajoutée pour les zones d'augmentation de la température, les sections de refroidissement ou les marges de sécurité afin de s'adapter aux variations du processus.
L'entretien mensuel doit inclure l'inspection des éléments chauffants pour déceler tout dommage ou usure, la vérification du fonctionnement du ventilateur et de l'état des roulements, la vérification de la précision du capteur de température et l'examen des composants du convoyeur pour vérifier leur alignement et leur tension. Les filtres à air doivent être nettoyés ou remplacés si nécessaire, et des diagnostics du système de contrôle doivent être exécutés pour identifier tout problème en développement. La documentation de toutes les activités de maintenance fournit un historique précieux pour le dépannage et la planification futurs.


