


コンテンツメニュー
>> そのコア機能
>> 拡散の制御が重要な理由
>> 片面および両面塗布
>> 送りと厚み調整
● 主な用途
>> ベニヤとラミネートの接着
>> 家具、ドア、建具
>> 合板および加工パネル
>> 基板と製品を定義する
>> 接着剤を合わせる
>> 容量と自動化の指定
>> 掃除と模様替えを検討する
>> 材料と接着剤を準備する
>> 工程中のチェック
>> プレスと硬化の制御
>> 接着試験
>> 接着剤の塗布範囲が不均一
>> 過度の絞り出し
>> 弱い結合または層間剥離
>> ローラー跡と表面欠陥
>> 機械の安全性
>> 接着剤の安全性
>> 予防保守
● よくある質問
>> 2 ローラー接着剤スプレッダーと 4 ローラー接着剤スプレッダーの違いは何ですか?
>> グルースプレッダーマシンで使用できる接着剤はどれですか?
>> 接着剤スプレッダーのローラーはどのくらいの頻度で掃除する必要がありますか?
>> グルースプレッダーでコーティングが不均一になるのはなぜですか?
グルースプレッダーマシンは、平らな素材を組み立て、ラミネート、ベニヤ貼り、またはプレスする前に、制御された均一な接着フィルムを平らな素材に塗布します。木工、家具の製造、合板およびパネルの製造、ドアの製造、床材、断熱製品、複合パネルのラインで広く使用されています。一貫性のない手動塗布を制御ローラーまたは他の計量システムに置き換えることにより、接着剤スプレッダー機械は接着の一貫性を改善し、接着剤の無駄を減らし、スループットを向上させることができます。
機械は接着プロセスの一部にすぎません。接着剤の選択、基材の状態、塗布速度、オープンタイム、組み立て時間、プレス圧力、硬化条件、検査のすべてが最終的な接着を決定します。このガイドでは、グルースプレッダーの機械の種類、動作原理、用途、選択基準、セットアップ、品質管理、洗浄、メンテナンス、およびトラブルシューティングについて説明します。
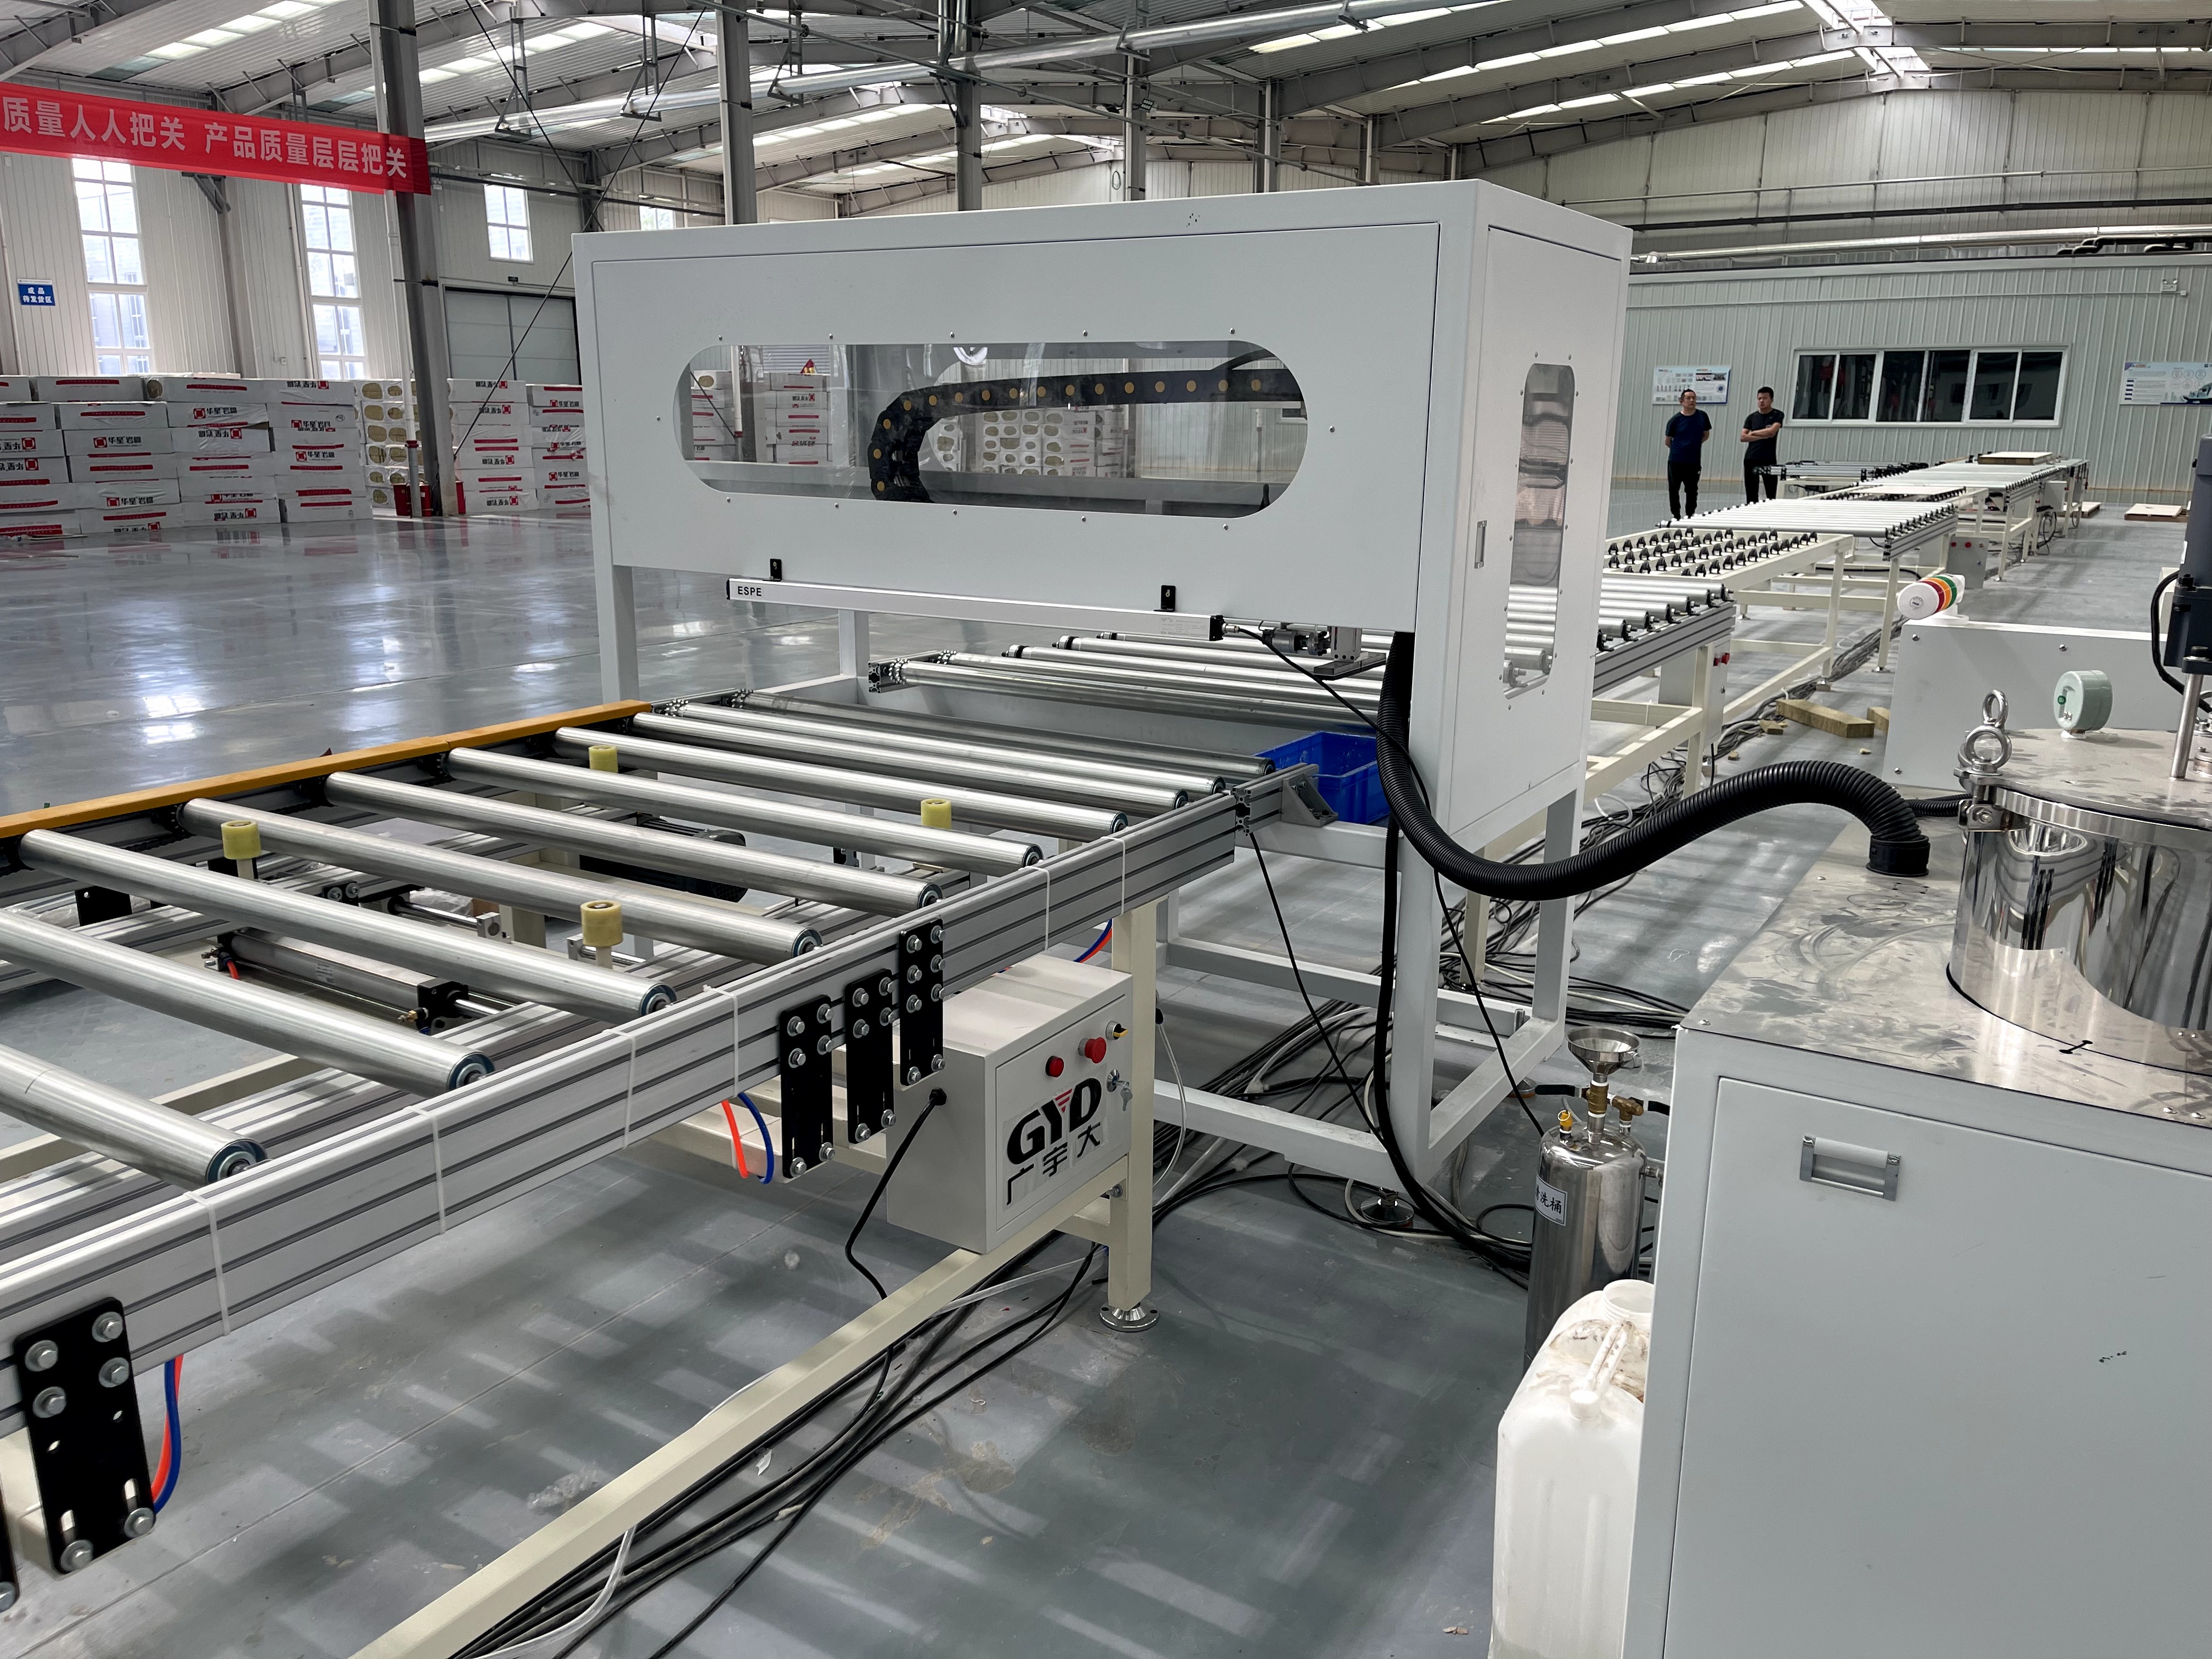
接着剤スプレッダー機械は、接着剤をリザーバーまたは供給システムからパネル、ボード、ベニヤ、またはその他のコンポーネントの片面または両面に移します。最も一般的なローラー構成では、ワークピースがニップを通過するときに、アプリケーターローラーが接着剤を拾い上げて塗布します。計量ローラーは転写される接着剤の量を調整し、作業幅全体にわたって再現性のあるフィルムを作成するのに役立ちます。
工業用グルースプレッダーは、組み立てやコーティングの前に接着剤を平らな面やエンボス面に均一に塗布するために使用されます。プロセスに応じて、サプライヤーは、木材、紙、プラスチック、複合材料、技術材料向けのカスタマイズされたシステムを含む、ローラー、ノズル、カーテンコーティングの手配を提供します。
接着剤が少なすぎると、ドライスポット、濡れ不良、接着力の弱さ、剥離が発生する可能性があります。接着剤が多すぎると、材料コストが増加し、はみ出しが発生し、機械部品が汚染され、清掃に時間がかかり、プレスや仕上げに影響を与える可能性があります。均一に塗布すると、接着剤がパネルの端に過度に蓄積することなく両面を濡らすことができます。
市販のローラースプレッダーは、手で塗布するよりも接着剤の量を正確に調整できるように設計されています。サプライヤーは、塗布を制御すると接着剤の消費量が減り、はみ出しが減り、プレス後のトリミングが容易になると述べています。
一般的なローラー接着剤スプレッダーは、ゴムでコーティングされたアプリケーター ローラーと計量ローラーまたは投与ローラーを使用します。接着剤はローラーゾーンに供給され、計量ローラーが接着フィルムを制御し、アプリケーターローラーが通過するワークピースに接着剤を転写します。一部の機械では、材料を幅全体に均一に分配するために、溝付きのアプリケーター ローラーを使用しています。
ローラーの表面、硬度、溝の形状、速度の関係、ニップ設定、接着剤の粘度はすべて、最終的な広がりに影響します。薄い PVA に適した機械では、より粘度の高い接着剤を使用するには、異なる設定またはローラーの組み合わせが必要になる場合があります。セットアップは、以前の製品から推測するのではなく、測定されたトライアルを通じて確立される必要があります。
片面機械は、基材の片面に接着剤を塗布します。これらは、ベニヤ、ラミネート、フォイル、または 2 番目のコンポーネントを単一のコーティングされたパネルに接合する場合に役立ちます。両面機械は、1 回のパスで両面に接着剤を塗布します。これは、パネルの組み立て、多層製品、および特定のラミネートのワークフローに役立ちます。
ローラー スプレッダーのサプライヤーは、片面構成と両面構成を提供しています。 4 ローラー システムは制御された分配を提供することができ、より大きなパネル、要求の厳しいカバレージ標準、または大量のラミネートに選択できます。 [1985]
ワークピースは、フィードローラーまたはガイド付きインフィードゾーンを通って機械に入ります。厚さの調整により、材料の通過高さとローラーの接触が確立されます。設定が厳しすぎると、機械がパネルに跡を付けたり、押しつぶしたり、たわませたりする可能性があります。緩すぎると、カバー力が不十分になったり、不均一になる可能性があります。
一部の機械では手動で厚さを調整します。電動設定、デジタル読み出し、自動供給、統合コンベアを使用する製品もあります。可変速オプションは、接着剤塗布段階を下流のプレス、ラミネート、マテリアルハンドリング作業に合わせるのに役立ちます。
2 ローラー マシンは、ワークショップや小規模な生産環境で一般的です。比較的シンプルで経済的で、多くの水性接着剤用途に適しています。 2 ローラーのセットアップは、正しく調整および維持されていれば、幅全体にわたって一貫したフィルムを供給できます。
市販の 2 ローラー機械の例は、作業幅が 400 ~ 1,600 ミリメートルに及び、接着剤の塗布範囲は、接着剤とローラー フルーティングに応じて 1 平方メートルあたり 65 ~ 280 グラムと規定されています。これらの値はモデル固有の例であり、普遍的な推奨事項ではありません。
4 ローラー機械は通常、接着剤の分配をより詳細に制御でき、より幅の広いパネル、より大量の生産量、またはより一貫した計量が必要な用途に役立ちます。追加されたローラーは、接着剤のピックアップ、投与、および転送機能を分離するのに役立ちます。
ローラーの数が多いという理由だけで 4 ローラー マシンを選択するべきではありません。正しい決定は、基板の幅、パネルの平坦度、接着剤の種類、目標の拡散率、ライン速度、生産量、および洗浄要件によって異なります。サプライヤーは、パネルや木材コンポーネントに正確かつ均一に塗布する方法として 4 ローラー配置について説明しています。 [1981]
一部のグルースプレッダーマシンは、ホットメルト PUR、液体ポリウレタン、フェノール、尿素、EVA、EPI、水分散接着剤などの特定の接着剤ファミリー向けに設計されています。ホットメルト システムでは、加熱されたリザーバー、温度制御されたローラー、および断熱コンポーネントが使用される場合があります。液体システムでは、ポンプ、フィルター、または混合装置が使用される場合があります。
サプライヤーがローラー、シール、ホース、ポンプ、温度制限、および洗浄方法との適合性を確認しない限り、機械に接着剤を使用しないでください。溶剤ベース、水分反応性、加熱された材料には、特殊な装置と安全制御が必要になる場合があります。
ローラー マシンが一般的ですが、他の接着剤塗布装置ではノズル、カーテン コーティング、スロット ダイ、またはビード塗布を使用する場合があります。これらの方法は、成形部品、狭いプロファイル、高度に制御されたパターン、困難な接着剤、または全幅ローラー コーティングが適さないプロセスに選択できます。
ノズル システムは、全面フィルムではなく、定義されたビーズを塗布できます。選択した接合部での接着剤の使用量を減らすことができますが、正確な部品の位置決めと、ノズルの清浄度、圧力、開始/停止のタイミングの慎重な制御が必要です。
接着剤散布機は、木製パネルをベニヤにしたり装飾シートをラミネートしたりする前に接着剤を塗布するために広く使用されています。接着剤の塗布を制御することで、不均一な浸透、変色、接着のばらつきを軽減します。ローラーコーターは、合板、チップボード、MDF、HDF、床材、その他の平らな基材に使用できます。
接着フィルムは、ベニヤの厚さ、気孔率、基材表面、プレスサイクル、および必要な仕上げ外観に適合する必要があります。多孔質ベニヤには、緻密なラミネートとは異なる接着剤または塗布速度が必要な場合があります。生産を開始する前に、必ず試作アセンブリを行ってください。
家具工場では、キャビネット部品、テーブルトップ、ドア、ワークトップ、無垢材アセンブリ、壁パネル、内装金具に接着剤スプレッダーを使用しています。レール、かまち、ボード、ベニヤ、パネルがクランプやプレスに入る前に、機械で接着剤を塗布できます。このようなワークフローでは、制御された全面接着に 4 ローラー システムがよく使用されます。
フレームとパネルのドアや幅の狭いコンポーネントの場合、全幅ローラー マシンは最適な選択ではない可能性があります。ビード アプリケーター、ノズル システム、またはプロファイル固有の接着剤を使用すると、接合部で必要な場所にのみ接着剤を塗布できるため、清掃と無駄が削減されます。
合板、パーティクルボード、MDF、複合パネル、および積層構造製品では、広い表面全体に接着剤を正確に分配する必要がある場合があります。グルー スプレッダーは、ホット プレス、コールド プレス、またはその他の圧密ステップの前に、再現可能な被覆をサポートします。パネルラインには、インフィードコンベア、スプレッダー、レイアップステーション、プレス、トリミング、およびスタッキング機器が統合されている場合があります。
接着剤、基材、プレスのスケジュールは 1 つのプロセスとして開発する必要があります。完璧な接着剤フィルムは、不適切なプレス温度、不十分な滞留時間、過度の湿気、ベニヤの品質の低下、または基材の表面の互換性の欠如を補うことはできません。
グルースプレッダーは、EPS、XPS、ミネラルウール、フォーム、金属、OSB、ファイバーセメント、または装飾スキンを使用してサンドイッチパネルに接着剤を塗布できます。機器サプライヤーは、チップボード、MDF、OSB、EPS、および接着が難しい表面用のホットメルト PUR システムを含むその他のパネル材料を含むアプリケーションをリストしています。 [1987]
フォーム材や断熱材は圧縮されたり破損したりしやすいため、ニップ圧、ローラーの硬度、送り位置、接着剤の化学的性質には特別な注意が必要です。硬化後のパネルの接着均一性、コア損傷、層間剥離、寸法安定性をテストします。
まずはパネルの最大幅と最小幅、厚さ、長さ、重量、平坦度、表面の質感、材質の種類から始めます。工場が無垢材、合板、MDF、パーティクルボード、金属、プラスチック、発泡体、ベニヤ、ラミネート、または複合製品を加工しているかどうかを特定します。平均的なワークピースだけではなく、最も困難な生産ケースを考慮してください。
機械の作業幅は、適度な隙間を持って最大のパネルをカバーする必要があります。通路の高さは最も厚い部分を収容できる必要があります。たとえば、商用ラインでは通常、特定のモデルの通過容量が最大 100 ミリメートルと記載されていますが、購入者は正確な機械の仕様と実際の製造公差を確認する必要があります。
接着剤の技術データシートを機械のサプライヤーに提供してください。粘度、固形分含有量、推奨散布量、使用温度、ポットライフ、オープンタイム、洗浄方法、ローラー材質との適合性を確認してください。接着剤が水性、反応性 PUR、ホットメルト、尿素ホルムアルデヒド、フェノール、EPI、またはその他の化学物質であるかどうかを確認します。
水ベースのローラースプレッダーは、溶剤製品、反応性製品、またはホットメルト製品には自動的に使用しないでください。たとえば、一部のスプレッダーは水溶性接着剤用に明確に設計されていますが、PUR ホットメルトまたはその他の材料には特殊な機器が必要な場合があります。
パネル数、サイズ、必要な接着剤塗布面積、切り替え、清掃時間に基づいて時間当たりの需要を計算します。次に、スタンドアロンの機械で十分であるか、コンベア、接着剤の自動供給、厚さ設定、洗浄、およびスタッキングが適切であるかどうかを決定します。
不規則なカスタム パネルを処理するワークショップでは、柔軟性と迅速な洗浄を重視する場合があります。大量生産プラントでは、一貫した供給、自動投与、レシピ制御、統合されたマテリアルハンドリング、およびデータ収集が優先される場合があります。実際の生産上の制約を解決しない自動化にお金を払うことは避けてください。
掃除は細かいことではありません。接着剤の残留物がローラー上で固まると、表面品質が損傷し、ノズルが詰まり、ダウンタイムが長くなる可能性があります。機械に洗浄ブラシ、ローラー洗浄装置、排水、接着剤回収、または定義された切り替え手順が組み込まれているかどうかを確認してください。
一部の市販のローラースプレッダーには、ブラシを通してローラーに水を直接当てる手動洗浄システムが搭載されており、互換性のある水性接着剤の洗浄時間を短縮します。この機能は、すべての接着剤の化学反応に適しているわけではありません。
パネルにほこり、油、湿気、浮遊粒子、反り、損傷がないか検査します。 2液型製品を使用する場合は、接着剤を供給者の推奨温度にし、成分を正確に混合します。保存期限、ポットライフ、および保管条件を確認してください。
汚染された接着剤を機械に入れないでください。清潔な容器、必要に応じてフィルター、専用のツールを使用してください。接着剤の種類を変更する場合は、システムが完全に洗浄されていること、およびシールとローラーが新しい材料に適合していることを確認してください。
実際のパネルの厚さに合わせて通過高さとローラーの設定を調整します。機械サプライヤーのガイダンスと接着剤メーカーの目標散布率から始めます。試作パネルを実行し、コーティングの前後で重量を量り、単位面積あたりの接着剤の質量を計算します。
グラムや平方メートルなどの一貫した単位を使用して、平方メートルあたりのグラム数を報告します。幅全体および生産バッチ間で測定を繰り返し、均一性を確認します。
接着剤の種類、バッチ、温度、該当する場合は粘度、ローラー設定、ライン速度、塗布速度、パネルの種類、およびオペレーターを記録します。試用アセンブリを意図した条件でプレスし、必要な硬化期間後に接着性能をテストします。
優れたレシピには、単なる目標ではなく、制限も含まれます。散布速度、オープンタイム、プレス圧力、プレス時間、および材料の状態の許容範囲を定義します。測定値が限界を超えた場合は、さらにパネルを生産する前にプロセスを停止して修正します。
開始時、調整後、および定義された間隔でコーティング パターンを検査します。ストリップの飛び、乾燥したエッジ、重いバンド、ローラーの跡、気泡、汚れ、および不均一な被覆を探します。全面接着が必要な場合は、コーティングがパネル端まで到達しているかどうかを確認してください。
サンプルパネルの重量を量り、塗布量を確認します。ローラーの清潔さ、パネルの位置合わせ、接着剤の温度、送り速度、機械の設定を確認します。目視検査のみを使用しないでください。一見均一なフィルムであっても、承認された面積当たりの質量範囲をまだ外れている可能性があります。
塗布後、接着剤のオープンタイム内にパーツを組み立ててください。メーカー推奨のプレス圧力、温度、保持時間を適用します。組み立ての時間が長すぎると、接着剤の湿潤能力が失われる可能性があります。押すのが早すぎたり、間違った圧力で押したりすると、結合が損なわれる可能性があります。
プレス後の状態もコントロール。一部の接着剤はすぐに取り扱い強度に達しますが、最終的な特性を発現させるにはより長い時間を必要とします。接着剤が必要な硬化状態に達する前に、接着されたパネルを機械加工、研磨、梱包、または出荷しないでください。
製品に適したテストを使用します。破壊的分離後の目視チェック、剥離テスト、せん断テスト、層間剥離テスト、湿気への曝露、またはその他の認識されている製品固有のテストです。試験方法と合格基準は、エンジニアリング、顧客の要件、適用される規格、および接着剤サプライヤーの推奨事項によって確立される必要があります。
テスト結果をバッチごとに記録し、原材料や機械の設定にリンクします。障害が発生した場合は、影響を受けた生産を隔離し、接着剤の広がり、材料、プレス条件、硬化履歴を調査します。
ローラーの汚れ、ローラー表面の磨耗または損傷、不適切な計量設定、一貫性のない接着剤の粘度、位置合わせの悪いパネル、または厚さの異なる基材によって、塗布範囲が不均一になる可能性があります。まずローラーを清掃して検査し、次にギャップ、接着状態、フィード位置を確認します。
パネル全体のいくつかの場所で拡散率を測定します。片側のみが軽い場合は、ローラーの平行度を検査し、ベアリングをサポートします。パネル全体に一貫性がない場合は、接着剤の供給、温度、粘度、機械速度の安定性を調査してください。
絞り出しは、過度の展延速度、過度に高いプレス圧力、不十分な接合部の設計、または不適切な粘度の接着剤の使用によって発生する可能性があります。スプレッド率を下げるのは、債券が十分な補償範囲を保持していることを確認した後のみにしてください。接着剤の接合部分を枯渇させるだけで、間違ったプレス方法を補わないでください。
制御されたローラーの適用により、手動で広げる場合と比較して過度のエッジの絞り出しを減らすことができますが、正しいプレス設定と部品のフィット感は依然として重要です。
弱い接着は、不十分な接着剤、期限切れの接着剤、間違った混合比、過剰なオープンタイム、冷たい材料、高い水分含有量、汚染された表面、不適切なプレス圧力、または不十分な硬化によって発生する可能性があります。障害の外観から推測するのではなく、プロセスの記録を確認してください。
材料の故障と接着の故障を区別します。破壊試験中に木の繊維がパネルから剥がれた場合、接着剤の接着力が下地よりも強くなる可能性があります。接着ラインで表面がきれいに剥がれた場合は、濡れ、接着剤の化学的性質、広がり、オープンタイム、およびプレス条件を調査します。
ローラーマークは、ローラーの表面が損傷している場合、接着フィルムが重すぎる場合、素材が柔らかすぎる場合、または送り圧力が過剰な場合に発生する可能性があります。ローラーの設定を変更し、ローラーの硬度と溝の状態を検査し、パネルの表面が選択した塗布方法に適していることを確認します。
装飾ベニヤおよび高光沢ラミネートの場合は、代表的なサンプルでプロセスを検証します。接着は強力ですが、接着剤が薄い装飾面を通って伝わる場合は視覚的に許容できません。
グルースプレッダーマシンには、回転ローラー、ニップ、コンベア、ドライブ、および場合によっては加熱されたコンポーネントが含まれています。清掃やメンテナンス中に、ガード、緊急停止、安全な供給手順、ロックアウト/タグアウト制御を使用します。手、手袋、工具、ゆるい衣服などを、動くローラーニップに近づけないでください。
始動時、通常運転時、緊急停止時、調整時、清掃時、接着剤による危険時における列車の運転士。パネルの供給やクリーンアップを高速化するためにガードをバイパスしないでください。節約されたわずかな時間は、怪我のリスクを冒す価値がありません。
すべての接着剤の安全性データシートを確認してください。適切な手袋、保護眼鏡、保護服を使用し、換気を行ってください。反応性ポリウレタンおよびホットメルト製品には、吸入、皮膚感作、温度、および湿気管理に関するさらなるリスクが生じる可能性があります。流出キットと承認された廃棄物処理手順を維持します。
水性接着剤が自動的に無害になるわけではありません。工場で使用されるすべての材料については、サプライヤーの取り扱い、洗浄、および廃棄の指示に従ってください。
承認された方法を使用して、ローラーと接着剤との接触面を直ちに清掃してください。ローラーのコーティングに切れ目、膨張、硬化、磨耗、汚れがないか検査します。ベアリング、ギア、チェーン、モーター、ベルト、シール、ポンプ、センサー、ガードを予防スケジュールに従ってチェックしてください。
厚さ調整を校正し、ローラーの位置を確認します。クリーニング、メンテナンス、ローラーの交換、使用した接着剤、生産上の問題の記録を保管します。定期的なメンテナンスは、欠陥のあるパネルを大量に生産するよりもコストがかかりません。
グルースプレッダーマシンは、組み立てやプレスの前に、制御された接着フィルムをパネル、ボード、ベニヤ、ラミネート、その他のコンポーネントに塗布します。一般的な用途には、家具、ドア、床材、合板、パネル積層品、複合製品などがあります。
2 ローラー機械は多くの場合、単純な用途や小規模な生産ニーズに適しています。 4 ローラー マシンは、より広いパネル、要求の厳しいカバレージ要件、または大量の作業に対して追加の制御を提供できます。正しい選択は、接着剤、基材、目標散布速度、およびスループットによって異なります。
はい。多くのローラー マシンは、片面または両面塗布用に構成されています。組み立て前に片面または両面に接着剤が必要かどうかに基づいて構成を選択します。
コーティングの前後で既知のパネル面積の重量を量り、接着剤の増加量を計算し、その質量をコーティング面積で割ります。結果を平方メートル当たりのグラム数で報告し、検証された生産目標と比較します。
互換性はマシンによって異なります。標準的なローラー スプレッダーでは水性 PVA および類似の接着剤が一般的ですが、ホットメルト PUR、液体ポリウレタン、尿素、フェノール、EPI、およびその他の製品には特殊な機械、コンポーネント、または温度制御が必要な場合があります。
接着剤サプライヤーの許容作業時間と機械メーカーの指示に従って、通常はシフトの終わり、接着剤の交換前、蓄積物が塗布範囲に影響を与える場合は直ちに清掃してください。ローラー表面で接着剤が硬化しないようにしてください。
一般的な原因としては、ローラーの汚れまたは摩耗、不適切なギャップ設定、不適切な接着剤の粘度または温度、不良な送り位置調整、および素材の厚さの変動などが挙げられます。一度に 1 つの要素を検査、清掃、測定、調整します。


