
Vistas: 274 Autor: 广宇大 Hora de publicación: 2026-10-13 Origen: Sitio


Menú de contenido
● ¿Qué es una máquina esparcidora de pegamento?
>> Por qué es importante la distribución controlada
● Cómo funciona un esparcidor de pegamento con rodillo
>> Rodillos aplicadores y dosificadores
>> Aplicación de una y dos caras
>> Ajuste de alimentación y espesor
● Principales tipos de máquinas esparcidoras de pegamento
>> Esparcidores de pegamento de dos rodillos
>> Esparcidores de pegamento de cuatro rodillos
>> Recubridores con rodillo para adhesivos especiales
>> Aplicadores de boquillas, cortinas y cuentas
>> Unión de chapas y laminados
>> Muebles, Puertas y Carpintería
>> Madera contrachapada y paneles de ingeniería
>> Paneles sándwich y productos aislantes
● Seleccionar la máquina esparcidora de pegamento adecuada
>> Definir el sustrato y el producto
>> Especificar capacidad y automatización
>> Considere la limpieza y los cambios
>> Preparar materiales y adhesivo.
>> Establecer espacio entre rodillos y película adhesiva
>> Establecer una receta validada
● Control de Calidad y Verificación de Fianzas
>> Control de prensado y curado
● Solución de problemas comunes
>> Cobertura adhesiva desigual
>> Enlaces débiles o delaminación
>> Marcas de rodillos y defectos de superficie
● Seguridad, limpieza y mantenimiento
>> ¿Para qué se utiliza una máquina esparcidora de pegamento?
>> ¿Cuál es la diferencia entre un esparcidor de pegamento de dos y cuatro rodillos?
>> ¿Puede un esparcidor de pegamento aplicar adhesivo en ambos lados?
>> ¿Cómo mido la tasa de dispersión del adhesivo?
>> ¿Qué adhesivos funcionan en una máquina esparcidora de pegamento?
>> ¿Con qué frecuencia se deben limpiar los rodillos esparcidores de pegamento?
>> ¿Por qué mi esparcidor de pegamento produce una capa desigual?
Una máquina esparcidora de pegamento aplica una película adhesiva uniforme y controlada a materiales planos antes de ensamblarlos, laminarlos, enchaparlos o prensarlos. Se utiliza ampliamente en carpintería, producción de muebles, fabricación de paneles y madera contrachapada, fabricación de puertas, pisos, productos aislantes y líneas de paneles compuestos. Al reemplazar la aplicación manual inconsistente con rodillos controlados u otros sistemas dosificadores, una máquina esparcidora de pegamento puede mejorar la consistencia de la unión, reducir el desperdicio de adhesivo y aumentar el rendimiento.
La máquina es sólo una parte del proceso de unión. La selección del adhesivo, la condición del sustrato, la tasa de dispersión, el tiempo abierto, el tiempo de ensamblaje, la presión de la prensa, las condiciones de curado y la inspección determinan la unión final. Esta guía explica los tipos de máquinas esparcidoras de pegamento, principios operativos, aplicaciones, criterios de selección, configuración, control de calidad, limpieza, mantenimiento y resolución de problemas.
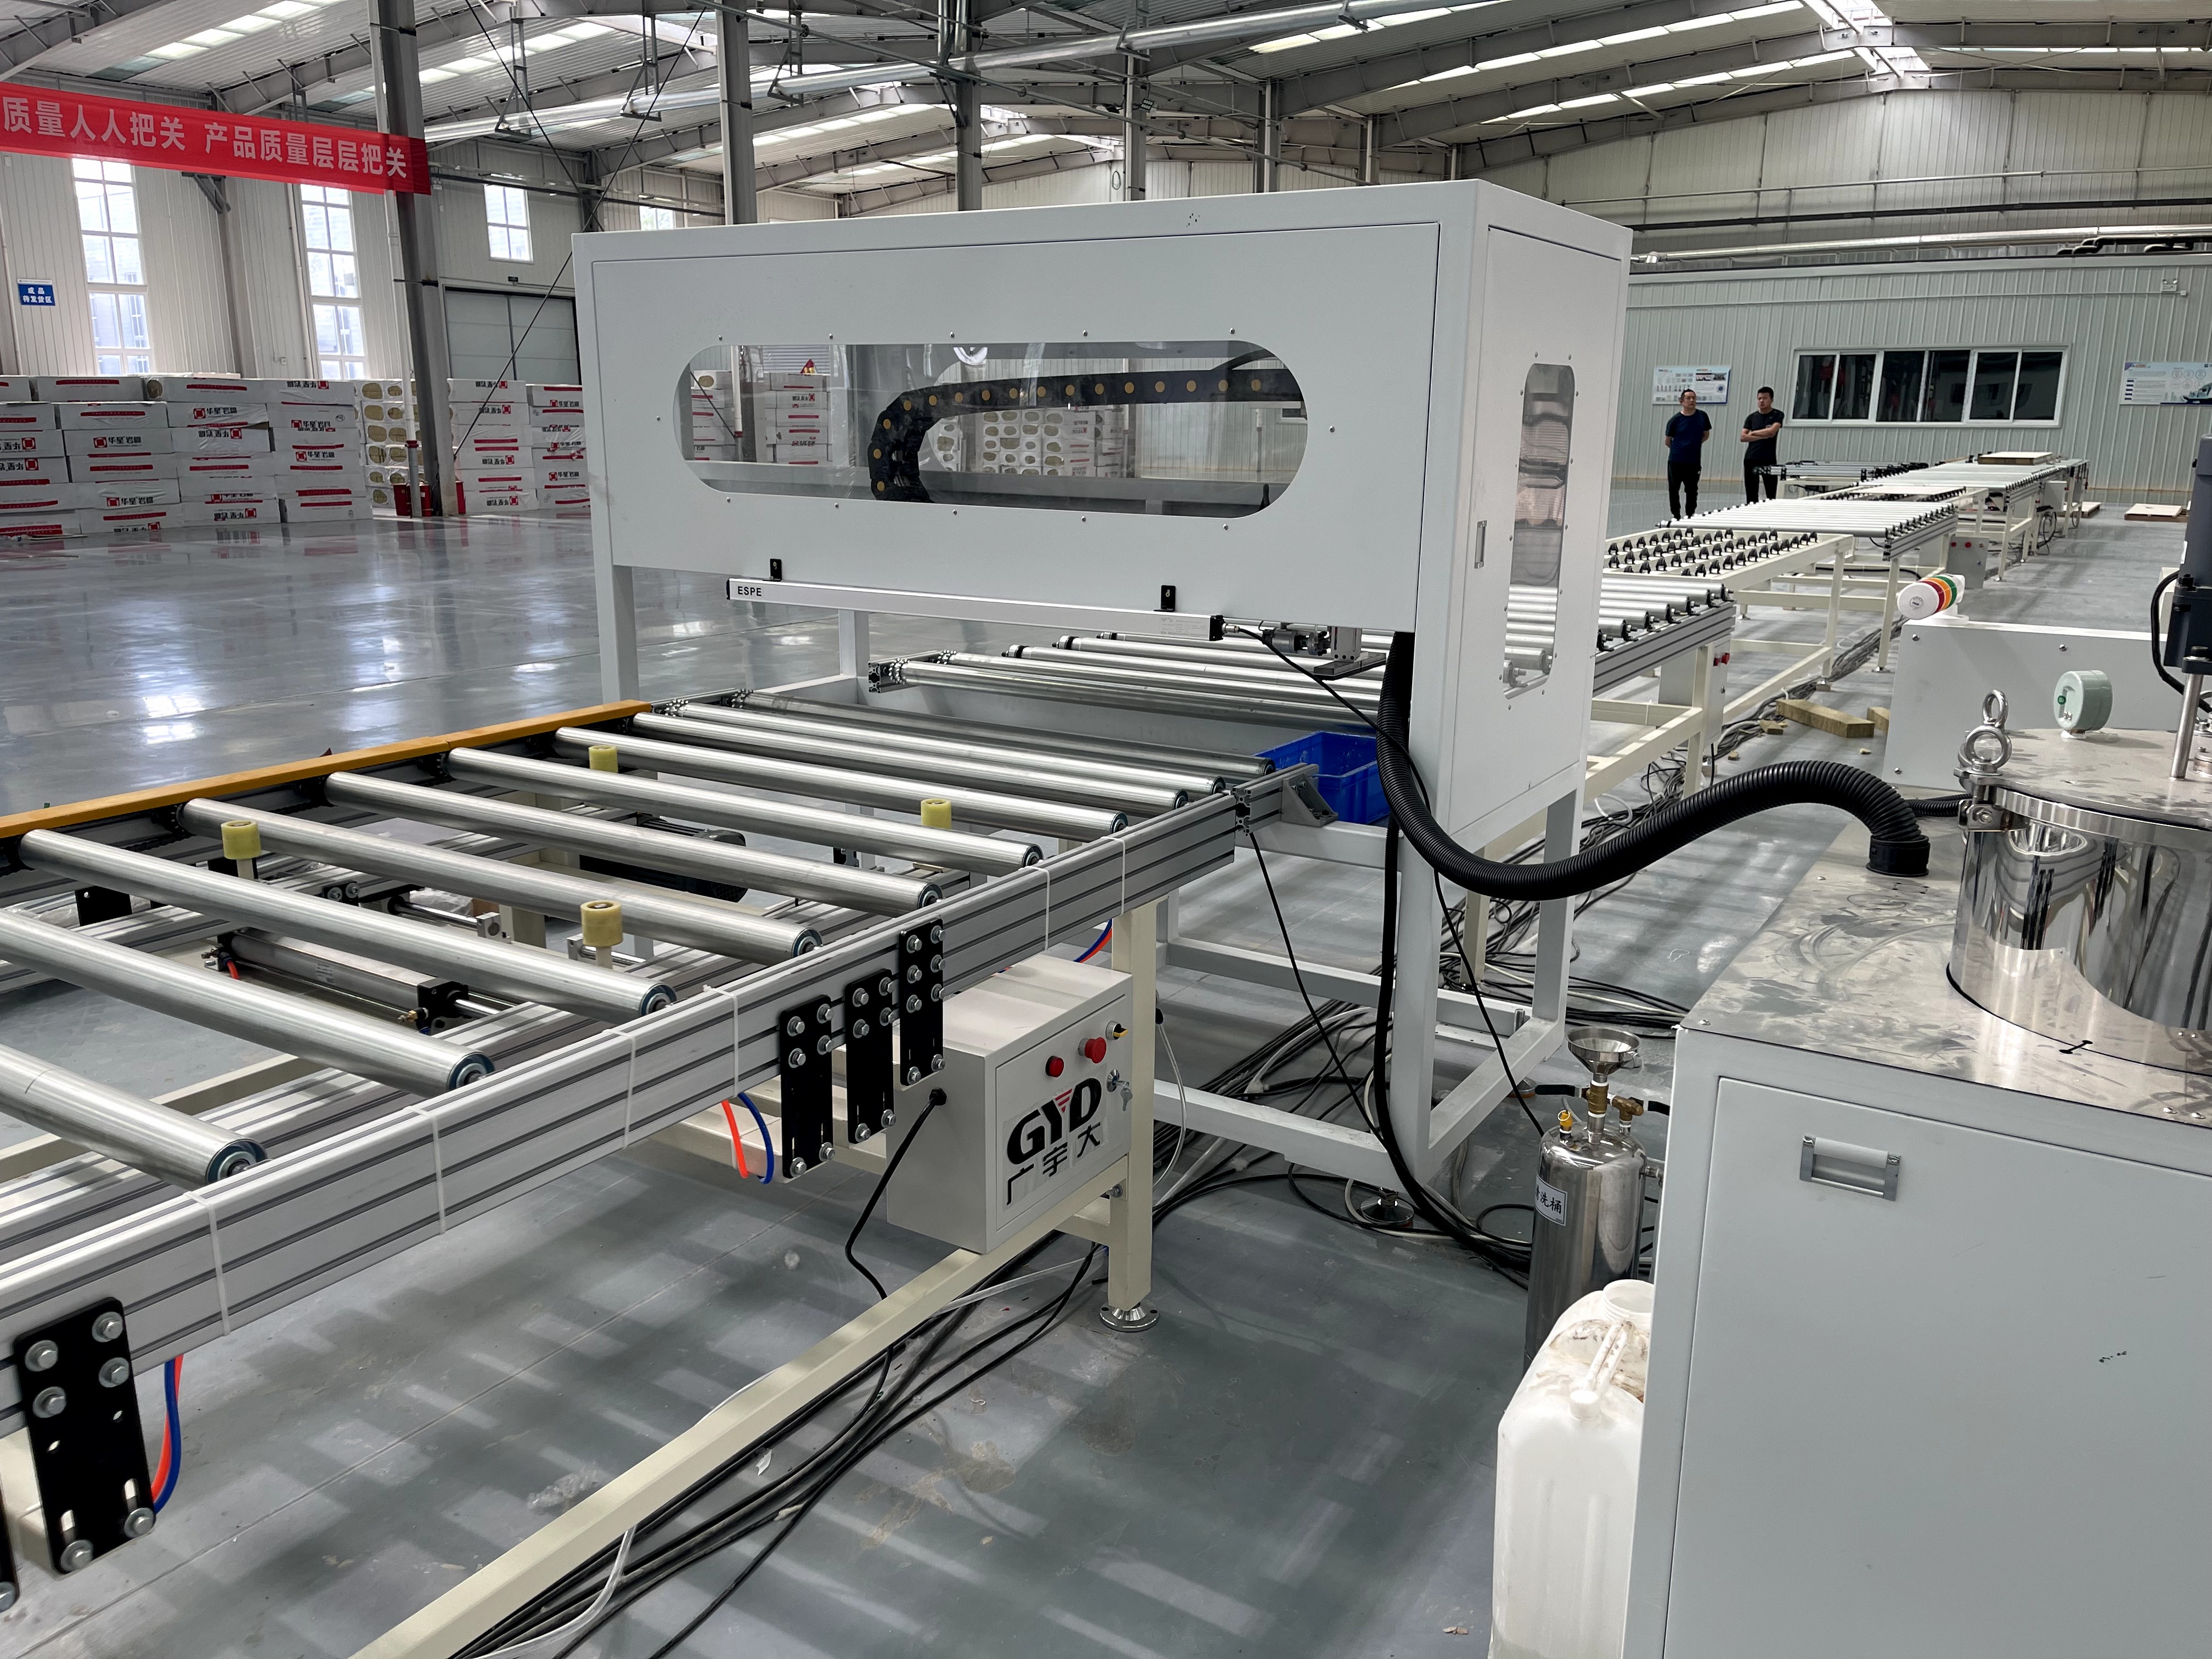
Una máquina esparcidora de pegamento transfiere adhesivo desde un depósito o sistema de alimentación a una o ambas caras de un panel, tablero, enchapado u otro componente. En la configuración de rodillos más común, los rodillos aplicadores recogen el adhesivo y lo depositan a medida que la pieza de trabajo pasa por la línea de contacto. Los rodillos dosificadores regulan la cantidad de adhesivo transferido, lo que ayuda a crear una película repetible en todo el ancho de trabajo.
Los esparcidores de pegamento industriales se utilizan para aplicar adhesivo uniformemente a superficies planas o en relieve antes del montaje o recubrimiento. Dependiendo del proceso, los proveedores ofrecen sistemas de recubrimiento con rodillos, boquillas y cortinas, incluidos sistemas personalizados para madera, papel, plásticos, compuestos y materiales técnicos.
Muy poco adhesivo puede provocar manchas secas, mala humectación, uniones débiles y delaminación. Demasiado adhesivo aumenta el costo del material, crea extrusión, contamina las piezas de la máquina, prolonga la limpieza y puede afectar el prensado o el acabado. La aplicación uniforme permite que el adhesivo humedezca ambas superficies sin una acumulación excesiva en los bordes del panel.
Los esparcidores de rodillos comerciales están diseñados para regular el volumen del adhesivo con mayor precisión que el esparcidor manual. Un proveedor señala que la aplicación controlada puede reducir el consumo de pegamento y reducir la extrusión, lo que facilita el recorte después del prensado.
Un esparcidor de pegamento con rodillo típico utiliza rodillos aplicadores recubiertos de goma y rodillos dosificadores o dosificadores. El adhesivo se suministra a la zona del rodillo, el rodillo dosificador controla la película adhesiva y el rodillo aplicador transfiere el adhesivo a la pieza de trabajo que pasa. Algunas máquinas utilizan rodillos aplicadores ranurados para ayudar a distribuir el material uniformemente a lo ancho.
La superficie del rodillo, la dureza, la geometría de la ranura, la relación de velocidad, el ajuste de presión y la viscosidad del adhesivo influyen en la extensión final. Una máquina que funciona bien con PVA fino puede requerir una configuración o combinación de rodillos diferente para obtener un adhesivo más viscoso. La configuración debe establecerse mediante pruebas medidas en lugar de asumirse a partir de un producto anterior.
Las máquinas de una sola cara aplican adhesivo a una cara de un sustrato. Son útiles cuando se unirá un enchapado, un laminado, una lámina o un segundo componente a un panel con un solo revestimiento. Las máquinas de doble cara aplican adhesivo en ambos lados en una sola pasada, lo que puede resultar útil para el ensamblaje de paneles, productos multicapa y ciertos flujos de trabajo de laminación.
Los proveedores de esparcidores de rodillos ofrecen configuraciones de un lado y de dos lados. Un sistema de cuatro rodillos puede proporcionar una distribución controlada y puede seleccionarse para paneles más grandes, estándares de cobertura exigentes o laminación de mayor volumen. [1985]
La pieza de trabajo ingresa a la máquina a través de rodillos de alimentación o una zona de alimentación guiada. El ajuste del espesor establece la altura del paso y el contacto del rodillo para el material. Si el ajuste es demasiado ajustado, la máquina puede marcar, aplastar o desviar un panel. Si está demasiado flojo, la cobertura puede ser deficiente o irregular.
Algunas máquinas utilizan ajuste de espesor manual; otros utilizan configuraciones motorizadas, lecturas digitales, alimentación automática y transportadores integrados. Las opciones de velocidad variable pueden ayudar a adaptar la etapa de aplicación del adhesivo a las operaciones posteriores de prensado, laminación y manipulación de materiales.
Las máquinas de dos rodillos son comunes en talleres y entornos de producción más pequeños. Son relativamente simples, económicos y adecuados para muchas aplicaciones de adhesivos a base de agua. Una configuración de dos rodillos puede producir una película consistente en todo el ancho cuando se ajusta y mantiene correctamente.
Los ejemplos de máquinas comerciales de dos rodillos abarcan anchos de trabajo de 400 a 1.600 milímetros, con rangos de aplicación de pegamento declarados de 65 a 280 gramos por metro cuadrado, dependiendo del adhesivo y de las estrías de los rodillos. Estos valores son ejemplos específicos del modelo, no recomendaciones universales.
Las máquinas de cuatro rodillos generalmente brindan un mayor control sobre la distribución del pegamento y pueden ser útiles para paneles más anchos, mayores volúmenes de producción o aplicaciones que requieren una dosificación más consistente. Los rodillos agregados pueden ayudar a separar las funciones de recogida, dosificación y transferencia de adhesivo.
No se debe elegir una máquina de cuatro rodillos únicamente porque tiene más rodillos. La decisión correcta depende del ancho del sustrato, la planitud del panel, el tipo de adhesivo, la tasa de dispersión objetivo, la velocidad de la línea, el volumen de producción y los requisitos de limpieza. Los proveedores describen las disposiciones de cuatro rodillos como una forma de proporcionar una aplicación precisa y uniforme para paneles y componentes de madera. [1981]
Algunas máquinas esparcidoras de pegamento están diseñadas para familias de adhesivos específicas, incluidos adhesivos termofusibles de PUR, poliuretano líquido, fenólicos, urea, EVA, EPI y de dispersión de agua. Los sistemas de fusión en caliente pueden utilizar depósitos calentados, rodillos con temperatura controlada y componentes aislados; Los sistemas líquidos pueden utilizar bombas, filtros o equipos de mezcla.
No utilice un adhesivo en una máquina a menos que el proveedor confirme la compatibilidad con rodillos, sellos, mangueras, bombas, límites de temperatura y método de limpieza. Los materiales a base de solventes, reactivos a la humedad y calentados pueden requerir equipos especializados y controles de seguridad.
Aunque las máquinas de rodillos son comunes, otros equipos esparcidores de pegamento pueden usar boquillas, revestimiento de cortina, troqueles ranurados o aplicación de perlas. Estos métodos se pueden seleccionar para piezas con forma, perfiles estrechos, patrones altamente controlados, adhesivos difíciles o procesos en los que el recubrimiento con rodillo de ancho completo no es adecuado.
Un sistema de boquillas puede aplicar perlas definidas en lugar de una película de superficie completa. Puede reducir el uso de adhesivo en juntas seleccionadas, pero requiere un posicionamiento preciso de las piezas y un control cuidadoso de la limpieza, la presión y el tiempo de inicio y parada de la boquilla.
Las máquinas esparcidoras de pegamento se utilizan ampliamente para aplicar adhesivo antes de enchapar paneles de madera o laminar láminas decorativas. La aplicación controlada del pegamento ayuda a reducir la penetración desigual, la decoloración y la variación de la unión. Los revestimientos con rodillo se pueden utilizar con madera contrachapada, aglomerado, MDF, HDF, materiales para pisos y otros sustratos planos.
La película adhesiva debe coincidir con el espesor del revestimiento, la porosidad, la superficie del sustrato, el ciclo de prensado y la apariencia de acabado requerida. Una chapa porosa puede necesitar un adhesivo o una velocidad de dispersión diferente a la de un laminado denso. Realice siempre ensamblajes de prueba antes de iniciar la producción.
Las fábricas de muebles utilizan esparcidores de pegamento para piezas de gabinetes, tableros de mesas, puertas, encimeras, conjuntos de madera maciza, paneles de pared y accesorios interiores. Una máquina puede aplicar adhesivo a rieles, montantes, tablas, enchapados y paneles antes de que entren en abrazaderas o prensas. En estos flujos de trabajo se utilizan a menudo sistemas de cuatro rodillos para el pegado controlado de toda la superficie.
Para puertas de marco y paneles o componentes estrechos, una máquina enrollable de ancho completo puede no ser la mejor opción. Un aplicador de cuentas, un sistema de boquillas o una encoladora específica para perfiles pueden aplicar adhesivo solo donde la junta lo requiere, lo que reduce la limpieza y el desperdicio.
La madera contrachapada, los tableros de partículas, el MDF, los paneles compuestos y los productos de construcción laminados pueden requerir una distribución precisa del adhesivo en grandes superficies. Un esparcidor de pegamento admite una cobertura repetible antes del prensado en caliente, prensado en frío u otros pasos de consolidación. Las líneas de paneles pueden integrar transportadores de alimentación, esparcidores, estaciones de colocación, prensas, equipos de recorte y apilado.
El adhesivo, el sustrato y el cronograma de prensa deben desarrollarse como un solo proceso. Una película de pegamento perfecta no puede compensar una temperatura de prensa incorrecta, un tiempo de permanencia insuficiente, humedad excesiva, mala calidad del enchapado o superficies de sustrato incompatibles.
Los esparcidores de pegamento pueden aplicar adhesivo para paneles sándwich utilizando EPS, XPS, lana mineral, espuma, metal, OSB, fibrocemento o revestimientos decorativos. Los proveedores de equipos enumeran aplicaciones que involucran tableros de aglomerado, MDF, OSB, EPS y otros materiales de paneles, incluidos sistemas PUR termofusibles para superficies difíciles de unir. [1987]
Los materiales de espuma y aislamiento pueden comprimirse o dañarse fácilmente, por lo que la presión de compresión, la dureza de los rodillos, la alineación de la alimentación y la química del adhesivo requieren atención especial. Pruebe el panel para determinar la uniformidad de la unión, el daño del núcleo, la delaminación y la estabilidad dimensional después del curado.
Comience con el ancho, espesor, largo, peso, planitud, textura de la superficie y tipo de material máximo y mínimo del panel. Identifique si la fábrica procesa madera maciza, madera contrachapada, MDF, aglomerado, metal, plástico, espuma, enchapado, laminado o productos compuestos. Considere el caso de producción más difícil en lugar de solo piezas promedio.
El ancho de trabajo de la máquina debe cubrir el panel más grande con un espacio razonable. Su altura de paso debe acomodar la parte más gruesa. Por ejemplo, las líneas comerciales suelen indicar capacidades de paso de hasta 100 milímetros para modelos específicos, pero los compradores deben verificar las especificaciones exactas de la máquina y la tolerancia de producción real.
Proporcionar la ficha técnica del adhesivo al proveedor de la máquina. Confirme la viscosidad, el contenido de sólidos, la tasa de dispersión recomendada, la temperatura de trabajo, la vida útil, el tiempo abierto, el método de limpieza y la compatibilidad con los materiales de los rodillos. Determine si el adhesivo es a base de agua, PUR reactivo, termofusible, urea-formaldehído, fenólico, EPI u otra química.
No se debe utilizar automáticamente un esparcidor de rodillo a base de agua para productos solventes, reactivos o termofusibles. Por ejemplo, algunos esparcidores están diseñados explícitamente para adhesivos solubles en agua, mientras que es posible que se necesite equipo especial para PUR hotmelt u otros materiales.
Calcule la demanda por hora según el número de paneles, el tamaño, el área recubierta de adhesivo requerida, los cambios y el tiempo de limpieza. Luego decida si una máquina independiente es suficiente o si se justifican los transportadores, la alimentación automática de cola, el ajuste de espesor, el lavado y el apilado.
Un taller que procesa paneles personalizados irregulares puede valorar la flexibilidad y la limpieza rápida. Una planta de gran volumen puede priorizar una alimentación consistente, dosificación automática, control de recetas, manejo integrado de materiales y recopilación de datos. Evite pagar por una automatización que no solucione una limitación de producción real.
La limpieza no es un detalle menor. Los residuos de adhesivo pueden endurecerse en los rodillos, dañar la calidad de la superficie, bloquear las boquillas y aumentar el tiempo de inactividad. Pregunte si la máquina tiene cepillos de lavado integrados, dispositivos de limpieza de rodillos, drenaje, recuperación de adhesivo o un procedimiento de cambio definido.
Algunos esparcidores de rodillos comerciales incluyen sistemas de lavado manual que dirigen el agua a los rodillos a través de cepillos, lo que reduce el tiempo de limpieza de los adhesivos a base de agua compatibles. Es posible que esta característica no sea adecuada para todas las sustancias químicas de los adhesivos.
Inspeccione los paneles en busca de polvo, aceite, humedad, partículas sueltas, deformaciones o daños. Lleve el adhesivo a la temperatura recomendada por el proveedor y mezcle los componentes con precisión si utiliza un producto de dos componentes. Verifique la vida útil, la vida útil y las condiciones de almacenamiento.
No introduzca adhesivo contaminado en la máquina. Utilice recipientes limpios, filtros cuando corresponda y herramientas específicas. Si cambia los tipos de adhesivo, confirme que el sistema esté completamente limpio y que los sellos y rodillos sean compatibles con el nuevo material.
Ajuste la altura del paso y la configuración de los rodillos al espesor real del panel. Comience con la orientación del proveedor de la máquina y la tasa de dispersión objetivo del fabricante del adhesivo. Ejecute paneles de prueba, péselos antes y después del recubrimiento y calcule la masa adhesiva por unidad de área.
Utilice unidades consistentes, como gramos y metros cuadrados, para informar gramos por metro cuadrado. Repita las mediciones a lo ancho y entre lotes de producción para verificar la uniformidad.
Registre el tipo de adhesivo, lote, temperatura, viscosidad, si corresponde, configuración del rodillo, velocidad de la línea, tasa de dispersión, tipo de panel y operador. Presione los conjuntos de prueba en las condiciones previstas y pruebe el rendimiento de la unión después del período de curado requerido.
Una buena receta incluye límites, no sólo un objetivo. Defina rangos aceptables para tasa de dispersión, tiempo abierto, presión de prensa, tiempo de prensa y condición del material. Cuando un valor medido está fuera de su límite, detenga y corrija el proceso antes de producir más paneles.
Inspeccione el patrón de recubrimiento al inicio, después de los ajustes y en intervalos definidos. Busque tiras saltadas, bordes secos, bandas pesadas, marcas de rodillos, burbujas, contaminación y cobertura desigual. Compruebe si el revestimiento llega a los bordes del panel cuando se requiere unir toda la superficie.
Pese los paneles de muestra para confirmar la cantidad aplicada. Verifique la limpieza de los rodillos, la alineación del panel, la temperatura del adhesivo, la velocidad de alimentación y la configuración de la máquina. No utilice únicamente la inspección visual; una película aparentemente uniforme aún puede estar fuera del rango de masa por área aprobado.
Después de esparcir, ensamblar las piezas dentro del tiempo abierto del adhesivo. Aplique la presión, temperatura y tiempo de permanencia de la prensa recomendados por el fabricante. Si el montaje espera demasiado, el adhesivo puede perder capacidad de humectación; si se presiona demasiado pronto o con una presión incorrecta, la unión puede verse comprometida.
Controle también las condiciones después del prensado. Algunos adhesivos alcanzan rápidamente su resistencia al manejo, pero requieren más tiempo para desarrollar sus propiedades finales. No mecanice, lije, empaquete ni envíe paneles adheridos antes de que el adhesivo haya alcanzado la condición de curado requerida.
Utilice pruebas apropiadas para el producto: controles visuales después de la separación destructiva, pruebas de pelado, pruebas de corte, pruebas de delaminación, exposición a la humedad u otras pruebas reconocidas específicas del producto. El método de prueba y los criterios de aceptación deben ser establecidos por la ingeniería, los requisitos del cliente, las normas aplicables y las recomendaciones del proveedor del adhesivo.
Registre los resultados de las pruebas por lote y vincúlelos con las materias primas y la configuración de la máquina. Si ocurren fallas, aísle la producción afectada e investigue la extensión del adhesivo, los materiales, las condiciones de la prensa y el historial de curado.
La cobertura desigual puede deberse a rodillos sucios, superficies de rodillos desgastadas o dañadas, ajustes de dosificación incorrectos, viscosidad del adhesivo inconsistente, paneles mal alineados o un sustrato que varía en espesor. Primero limpie e inspeccione los rodillos, luego verifique el espacio, la condición del adhesivo y la alineación de alimentación.
Mida la tasa de dispersión en varios lugares del panel. Si solo un lado está iluminado, inspeccione el paralelismo de los rodillos y los cojinetes de soporte. Si todo el panel es inconsistente, investigue el suministro de adhesivo, la temperatura, la viscosidad y la estabilidad de la velocidad de la máquina.
La expulsión puede deberse a una velocidad de dispersión excesiva, una presión de prensa demasiado alta, un diseño deficiente de la junta o el uso de un adhesivo con una viscosidad inadecuada. Reduzca la tasa del diferencial solo después de confirmar que el bono conserva suficiente cobertura. No compense las malas prácticas de prensado simplemente privando de adhesivo a la junta.
La aplicación controlada del rodillo puede reducir la extrusión excesiva de los bordes en comparación con la distribución manual, pero los ajustes correctos de la prensa y el ajuste de las piezas siguen siendo esenciales.
Las uniones débiles pueden deberse a pegamento insuficiente, adhesivo caducado, proporción de mezcla incorrecta, tiempo abierto excesivo, materiales fríos, alto contenido de humedad, superficies contaminadas, presión de prensa inadecuada o curado insuficiente. Revise los registros del proceso en lugar de hacer suposiciones a partir de la apariencia del fallo.
Separe las fallas de materiales de las fallas de unión. Si las fibras de madera se desprenden del panel durante una prueba destructiva, la unión adhesiva puede ser más fuerte que el sustrato. Si las superficies se separan limpiamente en la línea de pegamento, investigue la humectación, la química del adhesivo, la extensión, el tiempo abierto y las condiciones de prensado.
Las marcas de los rodillos pueden ocurrir cuando la superficie del rodillo está dañada, la película de pegamento es demasiado pesada, el material es demasiado blando o la presión de alimentación es excesiva. Cambie la configuración del rodillo, inspeccione la dureza del rodillo y el estado de la ranura y confirme que la superficie del panel sea adecuada para el método de aplicación seleccionado.
Para enchapados decorativos y laminados de alto brillo, valide el proceso en muestras representativas. Una unión puede ser fuerte pero visualmente inaceptable si el adhesivo atraviesa una superficie decorativa delgada.
Las máquinas esparcidoras de pegamento contienen rodillos giratorios, pinzas, transportadores, accionamientos y, a veces, componentes calentados. Utilice protecciones, paradas de emergencia, procedimientos de alimentación seguros y controles de bloqueo/etiquetado durante la limpieza y el mantenimiento. Mantenga las manos, guantes, herramientas y ropa suelta lejos de los rodillos en movimiento.
Capacite a los operadores sobre el arranque, la operación normal, las paradas de emergencia, el ajuste, la limpieza y los peligros de los adhesivos. No pase por alto las protecciones para acelerar la alimentación o limpieza del panel. El poco tiempo ahorrado no justifica el riesgo de sufrir lesiones.
Revise cada ficha de datos de seguridad de los adhesivos. Utilice guantes, protección para los ojos, ropa protectora y ventilación adecuados. El poliuretano reactivo y los productos termofusibles pueden tener riesgos adicionales de inhalación, sensibilización de la piel, temperatura y control de la humedad. Mantener kits para derrames y procedimientos aprobados para la eliminación de desechos.
El adhesivo a base de agua no significa automáticamente que sea inofensivo. Siga las instrucciones de manipulación, limpieza y eliminación del proveedor para cada material utilizado en la planta.
Limpie los rodillos y las superficies en contacto con el pegamento rápidamente utilizando el método aprobado. Inspeccione los recubrimientos de los rodillos en busca de cortes, hinchazón, endurecimiento, desgaste y contaminación. Revise rodamientos, engranajes, cadenas, motores, correas, sellos, bombas, sensores y protectores en un cronograma preventivo.
Calibre el ajuste del espesor y verifique la alineación de los rodillos. Mantenga registros de limpieza, mantenimiento, reemplazo de rodillos, adhesivos utilizados y problemas de producción. El mantenimiento de rutina es menos costoso que producir un gran lote de paneles defectuosos.
Una máquina esparcidora de pegamento aplica una película adhesiva controlada a paneles, tableros, enchapados, laminados y otros componentes antes del ensamblaje o prensado. Los usos típicos incluyen muebles, puertas, pisos, madera contrachapada, paneles laminados y productos compuestos.
Las máquinas de dos rodillos suelen ser adecuadas para aplicaciones sencillas y necesidades de producción más pequeñas. Las máquinas de cuatro rodillos pueden proporcionar control adicional para paneles más anchos, requisitos de cobertura exigentes o trabajos de mayor volumen. La elección correcta depende del adhesivo, el sustrato, la tasa de dispersión objetivo y el rendimiento.
Sí. Muchas máquinas de rodillos están configuradas para aplicaciones de una o dos caras. Elija la configuración en función de si una o ambas superficies requieren adhesivo antes del montaje.
Pese un área conocida del panel antes y después del recubrimiento, calcule el aumento de masa del adhesivo y divida esa masa por el área recubierta. Informe el resultado en gramos por metro cuadrado y compárelo con el objetivo de producción validado.
La compatibilidad depende de la máquina. PVA a base de agua y adhesivos similares son comunes en los esparcidores de rodillos estándar, mientras que PUR termofusible, poliuretano líquido, urea, fenólico, EPI y otros productos pueden requerir máquinas, componentes o control de temperatura especializados.
Límpielos de acuerdo con el tiempo de trabajo permitido por el proveedor del adhesivo y las instrucciones del fabricante de la máquina, generalmente al final de un turno, antes de un cambio de adhesivo e inmediatamente si la acumulación afecta la cobertura. No permita que el adhesivo se seque en las superficies de los rodillos.
Las causas comunes incluyen rodillos sucios o desgastados, ajustes incorrectos de los espacios, viscosidad o temperatura inadecuada del adhesivo, mala alineación de la alimentación y variación en el espesor del sustrato. Inspeccione, limpie, mida y ajuste un factor a la vez.


