
Просмотров: 265 Автор: 广宇大 Время публикации: 21 сентября 2026 г. Происхождение: Сайт


Меню контента
● Понимание технологии системы окраски дверей шкафа
>> Что такое система окраски дверей шкафа?
>> Основные компоненты автоматизированных линий отделки дверей шкафов
● Типы конфигураций систем окраски дверей шкафа
>> Поршневые окрасочные машины
>> Пятиосевые системы окраски распылением с ЧПУ
>> Гибридные системы плоского распыления
● Ведущие производители систем окраски дверей шкафа
>> ГОДН Отделка
● Ключевые критерии выбора систем окраски дверей шкафов
>> Объем производства и сочетание стилей дверей
>> Совместимость материалов покрытия и требования к отверждению
>> Геометрия двери и ограничения по размеру
● Рекомендации по техническому обслуживанию и эксплуатации
>> Протоколы ежедневной очистки и профилактического обслуживания
>> Оптимизация параметров распыления для повышения качества и эффективности
>> В чем разница между возвратно-поступательной системой окраски дверей шкафа и пятиосной системой ЧПУ?
>> Какое техническое обслуживание требуется для систем окраски дверей шкафов?
>> Сколько времени занимает установка и ввод в эксплуатацию системы окраски дверей шкафа?
Современное производство корпусов требует безупречного лакокрасочного покрытия, высокой производительности и минимальных отходов материала, чтобы оставаться конкурентоспособными на переполненных рынках. Система окраски дверей шкафов стала важным оборудованием для производителей кухонных шкафов, мебели и архитектурных столярных мастерских, стремящихся заменить ручное распыление автоматизированным точным. В этом подробном руководстве рассматриваются ведущие технологии систем окраски дверей шкафов, варианты конфигурации и критерии выбора, которые превращают операции отделки из трудоемких узких мест в оптимизированные конкурентные преимущества.
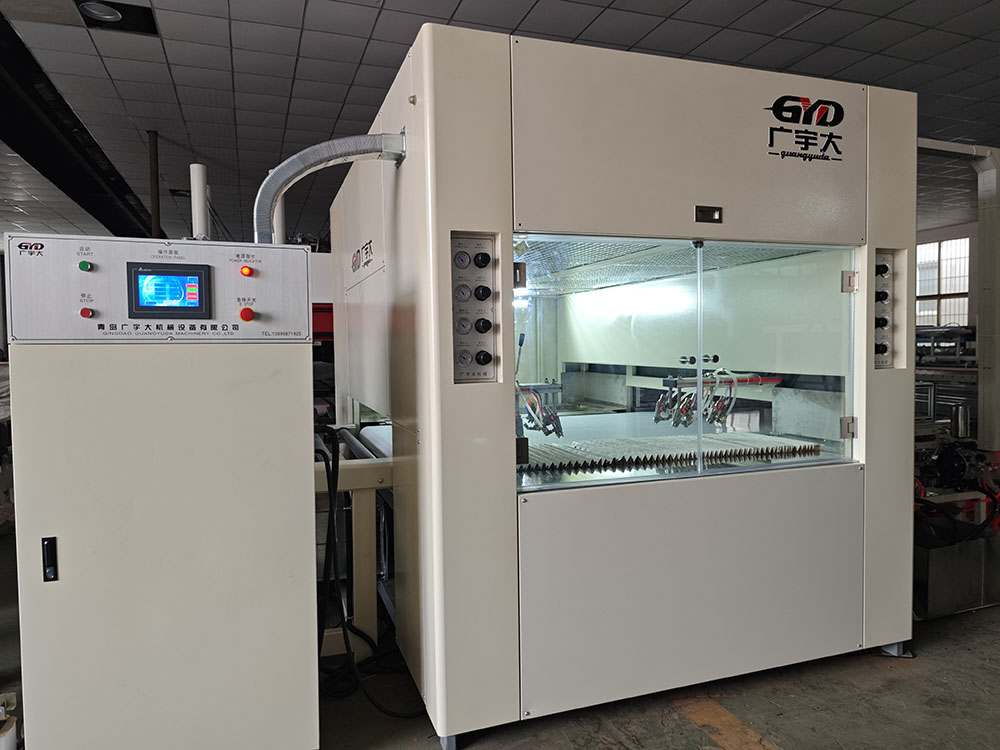
Система окраски дверей шкафа — это интегрированная автоматизированная линия нанесения покрытий, специально разработанная для нанесения грунтовки, герметика, морилки и верхнего покрытия на дверцы кухонных шкафов, мебельные панели и архитектурные деревянные детали с воспроизводимым качеством и минимальным ручным вмешательством. В отличие от обычных покрасочных камер, предназначенных для различных заготовок, системы окраски дверей шкафов включают в себя специализированные конвейерные механизмы, конфигурации распылителей и устройства для отверждения, оптимизированные для размеров, геометрии и объемов производства, типичных для производства дверей шкафов.
Эти системы включают в себя возвратно-поступательные разбрызгиватели, многоосные роботизированные манипуляторы или гибридные конфигурации с плоской линией, которые перемещаются по поднятым панелям, профилям шейкера, дверцам плит и формованным краям без ручного изменения положения. Усовершенствованные системы окраски дверей шкафов оснащены автоматическим считыванием размера, интеллектуальным определением пути распыления и системами быстросменных креплений, которые подходят для дверей толщиной от 15 до 50 миллиметров и шириной до 600 миллиметров без трудоемкой механической регулировки между производственными циклами.
Системы окраски дверей промышленных шкафов состоят из нескольких интегрированных подсистем, работающих совместно для достижения надежной и высококачественной отделки. В системе транспортировки используются цепные конвейеры, ленточные конвейеры для бумаги или подвесные монорельсовые пути, которые транспортируют двери через зоны распыления с контролируемой скоростью от 2 до 15 метров в минуту в зависимости от требований к покрытию и времени отверждения. Поворотные карусели или индексирующие столы позиционируют двери вертикально или горизонтально для оптимального доступа распылителя к граням, краям и профилям без затенения или пропущенных участков.
Распылительные рычаги с возвратно-поступательным движением, установленные на линейных направляющих, перемещают распылители синхронно перпендикулярно направлению конвейера, создавая перекрывающиеся распылительные вентиляторы, которые устраняют полосы и обеспечивают равномерную толщину пленки по всей поверхности двери. Программируемые логические контроллеры координируют срабатывание пистолета, индексацию конвейера, вращение карусели и регулировку распыления на основе размеров двери, определяемых фотоэлектрическими датчиками или системами трехмерного оптического сканирования, что позволяет производить производство без освещения на современных интеллектуальных заводах с минимальным контролем со стороны оператора.
Покрасочные машины с возвратно-поступательным движением распыления представляют собой наиболее широко используемую конфигурацию системы окраски дверей шкафов для производства кухонных шкафов в средних и больших объемах. Эти системы оснащены одним или двумя распылителями, оснащенными от четырех до восьми распылителями, которые перемещаются над или рядом с конвейерными путями, нанося покрытия на поверхности и края дверей в непрерывном проходном режиме. Однорычажные возвратно-поступательные механизмы подходят для объемов производства до 300 дверей в смену, а конфигурации с двумя рычагами удваивают производительность для крупных производителей, производящих тысячи дверей в день.
Механизмы возвратно-поступательного движения с сервоприводом динамически регулируют скорость пистолета, длину хода и положения паузы, чтобы приспособиться к различным профилям дверей: от конструкций с плоскими плитами до сложных стилей приподнятых панелей и шейкеров без механического переключения. Крупные системы фильтрации с двухступенчатой фильтрацией поддерживают чистоту распыляемой среды, предотвращая оседание частиц пыли и загрязнений на влажных покрытиях, сокращая объем доработок и обеспечивая постоянный уровень блеска для всех производственных партий.
Для дверей шкафов со сложной трехмерной геометрией, включая резные детали, формованные края и сборные рамно-панельные конструкции, пятиосевые системы окраски распылением с ЧПУ обеспечивают непревзойденную гибкость и точность. В этих системах окраски дверей шкафов используются интеллектуальные пятиосные механизмы окраски распылением, которые имитируют движения рук человека, взаимодействуя с автоматически вращающимися и поворотными рабочими столами, которые подставляют каждую поверхность двери распылительным пистолетам под оптимальными углами и расстояниями между ними.
Пневматические поворотные механизмы подачи с двойным позиционированием и автоматические механизмы поворота позволяют пятиосным системам красить все шесть сторон дверей шкафа за одну установку, устраняя вторичные операции, которые замедляют работу обычных линий. Производственные мощности достигают 150–250 деревянных дверей за восьмичасовую смену, при этом для погрузки и разгрузки требуется всего два оператора, что значительно снижает трудозатраты и одновременно обеспечивает качество отделки, превосходящее ручное распыление, которое зависит от квалификации оператора и уровня усталости в течение смены.
Гибридные системы распыления с плоской линией сочетают в себе технологию возвратно-поступательного распыления с непрерывной работой конвейера, создавая компактные системы окраски дверей шкафов, идеально подходящие для магазинов, впервые переходящих на автоматическую отделку, или для признанных производителей, ищущих компактные решения. Такие модели, как SPM1300H, оснащены двухрычажными поршневыми распылителями с тремя независимыми жидкостными контурами высокого давления, которые обрабатывают покрытия на водной основе или на основе растворителей, включая грунтовки, герметики и верхние покрытия, без перекрестного загрязнения между типами материалов.
Эти системы окраски дверей шкафа настраиваются для одновременного покрытия поверхности и кромок, устраняя необходимость в отдельной облицовке кромок или операциях ручной подкраски, которые замедляют производственный процесс. Скорость подачи регулируется от 3 до 12 метров в минуту в зависимости от требований к покрытию и времени отверждения, что позволяет производителям оптимизировать производительность, не жертвуя качеством отделки и не вызывая преждевременных манипуляций, которые повреждают влажные покрытия.
GODN Finishing специализируется на системах окраски дверей шкафов, предназначенных для средних объемов производства и производственных сред, работающих по принципу «точно в срок», где гибкость и быстрая переналадка имеют решающее значение. Их системы окраски дверей шкафов серии SPD2500 рассчитаны на максимальные рабочие размеры 2500 на 1300 миллиметров с толщиной дверей до 150 миллиметров и весом до 50 килограммов, охватывая весь диапазон размеров кухонных шкафов, гардеробов и мебельных дверей.
Системы окраски дверей шкафов компании оснащены двумя возвратно-поступательными распылителями, в каждом из которых может быть до четырех плюс четыре пистолета-распылителя, что обеспечивает высокоточное нанесение покрытия со скоростью движения распылителей, достигающей 100 метров в минуту. Эффективность работы варьируется от 1,5 до 3 минут на рабочую зону, время вращения карусели составляет всего 10 секунд, что позволяет быстро переключаться между дверями, что максимально увеличивает использование оборудования в условиях смешанного производства, где стили и размеры дверей часто меняются в течение смены.
IMLUCHY производит машины для окраски дверей шкафов по индивидуальному заказу и комплектные автоматические линии распыления, предназначенные для производителей мебели, кухонных шкафов, архитектурных столярных изделий и промышленных изделий из древесины. Их интеллектуальные системы оптического 3D-сканирования не требуют программирования: операторы просто загружают двери и запускают циклы распыления, а система окраски дверей шкафа автоматически сканирует геометрию дверей и генерирует оптимизированные траектории распыления, которые обеспечивают полный охват без ручного обучения или импорта моделей САПР.
Автоматические окрасочные машины с возвратно-поступательным движением распыления компании объединяют в себе удаление пыли, возвратно-поступательную окраску и сушку в однопроходных конфигурациях, что снижает занимаемую площадь и объем обработки материалов между этапами процесса. Эти универсальные автоматизированные системы подходят для массового производства деревянных дверей, панелей шкафов, плит из массива дерева и композитных панелей, где непрерывный поток и минимальный объем незавершенного производства имеют решающее значение для соблюдения жестких графиков поставок на конкурентных рынках.
Qingdao Yich Machinery производит автоматические машины для окраски дверей кухонных шкафов, которые распыляют цветную морилку, герметик, грунтовку и финишное покрытие для дверей шкафов, изготовленных из дерева, МДФ, ДПК и композитных материалов. Их системы окраски дверей шкафов реализуют автоматическое считывание размеров, автоматическую подачу и автоматическое распыление краски с возможностью непрерывной работы на различных рабочих валах, что устраняет узкие места между операциями подготовки, нанесения покрытия и отверждения.
Каждый из двух поршневых распылителей возвратно-поступательного действия в покрасочной камере вмещает до четырех распылителей, всего восемь распылителей, которые одновременно наносят покрытия на несколько поверхностей двери. Такая конфигурация значительно повышает эффективность работы по сравнению с ручным распылением, сохраняя при этом постоянную толщину пленки и однородность покрытия, что соответствует строгим стандартам качества для высококачественных брендов кухонных шкафов и спецификациям архитектурных столярных изделий.
Foshan Taisan Machinery производит пятиосные автоматические окрасочные машины с ЧПУ, специально разработанные для дверей шкафов сложной геометрии, включая выступающие панели, резные детали и формованные края, которые бросают вызов обычному оборудованию с возвратно-поступательным движением. Их системы окраски дверей шкафов распыляют одновременно пять сторон продукции, обеспечивая 100-процентную переработку краски, что экономит затраты на рабочую силу и материалы, одновременно устраняя выбросы избыточного распыления, которые создают проблемы с соблюдением экологических требований в городских производственных районах.
Стандартные поршневые машины эффективно распыляют только плоские поверхности или простые края, в результате чего сложные профили остаются без покрытия или требуют ручной подкраски, что сводит на нет преимущества автоматизации. Пятиосные системы окраски дверей шкафов Taisan перемещаются по сложной геометрии с помощью распылителей с сервоуправлением, которые поддерживают оптимальное расстояние и угол распыления на различных контурах поверхности, обеспечивая равномерное покрытие, соответствующее требованиям качества премиум-класса, без дополнительных операций.
Соответствие производительности системы окраски дверей шкафов реальным объемам производства и сложности конструкции дверей предотвращает как недостаточное использование основного оборудования, так и узкие места производства, которые задерживают выполнение заказов и расстраивают клиентов. Предприятия с малыми и средними объемами производства, производящие менее 200 дверей в день, получают выгоду от компактных поршневых машин с ручными загрузочными станциями и быстросменными приспособлениями, которые подходят для дверей различных стилей без длительного простоя при перенастройке.
Крупным производителям, ежедневно обрабатывающим тысячи дверей, требуются пятиосные системы с ЧПУ или гибридные конфигурации с плоской линией с автоматизированной погрузочно-разгрузочными работами, роботизированной загрузкой и разгрузкой, а также системами быстрой смены сопел, которые сводят к минимуму время простоя при перенастройке между типами дверей. Оцените время цикла, включая фазы загрузки, распыления, выдержки, отверждения и разгрузки, чтобы рассчитать реалистичную ежедневную производительность в реальных условиях эксплуатации, а не теоретические максимумы, которые игнорируют реальные ограничения, такие как задержки при обработке материалов и требования контроля качества.
Различные химические составы покрытий требуют особых технологий распыления, давления подачи жидкости и методов отверждения для достижения оптимальных результатов без провисаний, «апельсиновой корки» или недостаточного отверждения, которое ухудшает долговечность и внешний вид. Для покрытий на водной основе требуются каналы для жидкости из нержавеющей стали, керамические сопла и устойчивые к коррозии уплотнения для предотвращения загрязнения ржавчиной во время длительных производственных циклов, а для систем на основе растворителей требуются взрывозащищенные электрические компоненты и адекватная вентиляция для соответствия нормам безопасности труда и окружающей среды.
Для покрытий, отверждаемых УФ-излучением, необходимы распылительные пистолеты со специальными насадками, которые предотвращают преждевременное отверждение внутри каналов для жидкости, а также встроенные массивы УФ-ламп, расположенные сразу после зон распыления для мгновенной полимеризации, что обеспечивает немедленную обработку и упаковку. Убедитесь, что возможные системы окраски дверей шкафа соответствуют вашему конкретному портфолио покрытий, включая грунтовки, морилки, герметики и верхние покрытия, без необходимости обширной реконфигурации или замены компонентов при переключении материалов между производственными циклами.
Двери шкафов сильно различаются по размерам и профилям: от небольших фасадов ящиков размером 300 на 400 миллиметров до больших дверей кладовой размером более 600 на 2400 миллиметров с приподнятыми панелями, шейкерными профилями или формованными краями. Убедитесь, что системы окраски дверей шкафа-кандидата соответствуют максимальным размерам двери с достаточным зазором для перемещения распылителя, сдерживания избыточного распыления и движения конвейера без контакта с краями, который повреждает отделку или создает угрозу безопасности для операторов, загружающих и разгружающих двери.
Для фасонных компонентов, таких как двери с приподнятыми панелями, шейкеры с глубокими канавками или резные декоративные элементы, отдайте предпочтение пятиосным распылительным системам с ЧПУ или гибридным конфигурациям с насадками для распыления по краям, которые динамически регулируют угол распыления, расстояние между зазорами и ширину веера в зависимости от контура поверхности. Машины, работающие только с плоскими панелями, могут добиться превосходных результатов на простых плоских дверях, но с трудом справляются с профилированными поверхностями, потенциально требуя ручной доработки, что сводит на нет преимущества автоматизации и увеличивает трудозатраты на готовую дверь.
Регулярная ежедневная очистка предотвращает накопление покрытия в распылителях, линиях подачи жидкости, фильтрах и системах рекуперации, что ухудшает качество отделки и увеличивает время незапланированных простоев, что нарушает производственные графики. Промойте распылители соответствующими растворителями в конце смены, сняв форсунки, воздушные колпачки и иглы для жидкости для тщательной очистки, чтобы предотвратить засорение остатками высохшего покрытия, которые изменяют форму распыления и создают полосы или сухие пятна на готовых дверях.
Осмотрите конвейерные цепи, приводные двигатели, фотоэлектрические датчики, возвратно-поступательные направляющие и подшипники поворотной карусели на предмет износа, загрязнения или смещения, которые могут повлиять на точность позиционирования и однородность покрытия на дверных поверхностях. Еженедельное профилактическое обслуживание должно включать смазку линейных направляющих смазкой, указанной производителем, проверку выравнивания распылителя с помощью лазерных инструментов, калибровку регуляторов давления жидкости по сертифицированным манометрам, а также проверку фильтрующего материала, чтобы обеспечить достаточный поток воздуха через покрасочные камеры, что предотвращает накопление избыточного распыления и опасность возгорания.
Достижение оптимального качества покрытия при минимизации расхода материала требует тщательной балансировки давления воздуха в распылителе, регулировки ширины вентилятора, скорости потока жидкости, скорости перемещения пистолета и скорости конвейера в соответствии с вязкостью покрытия и геометрией дверцы. Начните с рекомендованных производителем базовых настроек для вашего конкретного типа покрытия и профиля двери, затем проводите систематические тестовые распыления на образцы дверей, чтобы оценить равномерность покрытия, степень «апельсиновой корки» и постоянство толщины пленки на гранях, краях и профилях.
Используйте измерители толщины мокрой пленки во время установки, чтобы убедиться, что нанесенные покрытия соответствуют требованиям спецификаций, прежде чем переходить к этапам выдержки или отверждения, предотвращая дорогостоящие доработки из-за недостаточного или чрезмерного нанесения, которые приводят к перерасходу материала и задерживают отгрузку заказов. Документируйте успешные комбинации параметров для каждого типа покрытия и геометрии дверей, создавая стандартизированные таблицы настройки, которые сокращают время переналадки и обеспечивают стабильные результаты для всех смен, операторов и производственных предприятий, поддерживая стандарты качества бренда независимо от того, где производятся двери.
В системе окраски дверей шкафа с возвратно-поступательным движением используются линейные направляющие с распылителями, движущимися по прямым вперед-назад, что идеально подходит для плоских створок дверей и простых профилей шейкера с минимальной детализацией кромок. Пятиосевая система с ЧПУ использует шарнирные распылители, которые перемещаются по сложным трехмерным траекториям и лучше подходят для дверей с приподнятыми панелями, резных деталей и формованных кромок, требующих переменных углов распыления и расстояний для достижения равномерного покрытия без ручной подкраски.
Автоматизированные системы окраски дверец шкафа обычно сокращают расход краски на 20–40 процентов по сравнению с ручным распылением благодаря точному срабатыванию пистолета, равномерной схеме перекрытия и оптимизированным параметрам распыления, которые сводят к минимуму избыточное распыление и отходы. Интегрированные системы переработки краски в пятиосной конфигурации улавливают и фильтруют 100 процентов избыточного распыления для повторного использования, что еще больше снижает затраты на материалы и снижает нагрузку на соблюдение экологических требований, связанную с утилизацией опасных отходов из обычных покрасочных камер.
Да, большинство современных систем окраски дверей шкафов допускают использование нескольких типов покрытия с соответствующими конфигурациями компонентов и выбором материалов, устойчивых к химическому воздействию и коррозии. Для покрытий на водной основе требуются каналы для жидкости из нержавеющей стали и устойчивые к коррозии уплотнения, а для систем на основе растворителей требуются взрывозащищенные электрические системы и усиленная вентиляция. Многие производители предлагают трансформируемые системы, которые можно адаптировать для различных химических составов покрытий, заменяя компоненты и повышая безопасность, что продлевает срок службы оборудования по мере развития нормативных требований.
Ежедневное техническое обслуживание включает промывку распылителей, очистку форсунок и воздушных колпачков, протирку конвейерных систем и вращающихся каруселей, а также проверку уровня жидкости в напорных баках или расходных резервуарах. Еженедельные задачи включают смазку линейных направляющих и возвратно-поступательных механизмов, проверку выравнивания распылителя и износа форсунок, проверку калибровки регулятора давления и проверку фильтрующего материала на предмет засорения, которое уменьшает поток воздуха. Ежемесячные проверки должны охватывать системы рекуперации избыточного распыления, электрические соединения, защитные блокировки, компоненты привода конвейера и вращающиеся подшипники, чтобы выявить износ до того, как отказ приведет к остановке производства, что приведет к задержке заказов клиентов.
Сроки установки и ввода в эксплуатацию зависят от сложности системы и подготовки площадки и обычно составляют от четырех до двенадцати недель в зависимости от требований к фундаменту, подключений к инженерным сетям и интеграции с существующими системами обработки материалов. Простые поршневые машины могут быть введены в эксплуатацию в течение нескольких недель после поставки, если инженерные коммуникации и площадь готовы, в то время как комплексные линии покраски дверей шкафов «под ключ» с интеграцией конвейеров, системами отверждения и роботизированной обработкой материалов требуют длительных периодов ввода в эксплуатацию, включая обучение операторов, производственные испытания и оптимизацию процесса для достижения целевого качества и уровня производительности, которые оправдывают капиталовложения.


