
Aufrufe: 265 Autor: 广宇大 Veröffentlichungszeit: 21.09.2026 Herkunft: Website


Inhaltsmenü
● Verstehen der Schranktür-Lackiersystem-Technologie
>> Was ist ein Lackiersystem für Schranktüren?
>> Kernkomponenten automatisierter Schranktür-Endbearbeitungslinien
● Arten von Schranktür-Lackiersystemkonfigurationen
>> Spritzlackiermaschinen mit Hin- und Herbewegung
>> Fünf-Achsen-CNC-Spritzlackiersysteme
>> Hybrid-Flat-Line-Sprühsysteme
● Führende Hersteller von Lackiersystemen für Schranktüren
● Wichtige Auswahlkriterien für Lackiersysteme für Schranktüren
>> Produktionsvolumen und Türstil-Mix
>> Anforderungen an die Kompatibilität und Aushärtung von Beschichtungsmaterialien
>> Einschränkungen hinsichtlich Türgeometrie und -größe
● Best Practices für Wartung und Betrieb
>> Tägliche Reinigungs- und vorbeugende Wartungsprotokolle
>> Optimierung der Sprühparameter für Qualität und Effizienz
>> Welche Wartung ist für Lackieranlagen für Schranktüren erforderlich?
>> Wie lange dauert die Installation und Inbetriebnahme einer Lackieranlage für Schranktüren?
Um in überfüllten Märkten wettbewerbsfähig zu bleiben, sind in der modernen Schrankfertigung makellose Lackierungen, ein schneller Durchsatz und ein minimaler Materialabfall erforderlich. Ein Lackiersystem für Schranktüren ist zu einer unverzichtbaren Ausrüstung für Hersteller von Küchenschränken, Möbelherstellern und Bauwerkstätten geworden, die manuelles Sprühen durch automatisierte Präzision ersetzen möchten. In diesem umfassenden Leitfaden werden führende Technologien, Konfigurationsoptionen und Auswahlkriterien für Lackiersysteme für Schranktüren erläutert, die die Endbearbeitung von arbeitsintensiven Engpässen in optimierte Wettbewerbsvorteile verwandeln.
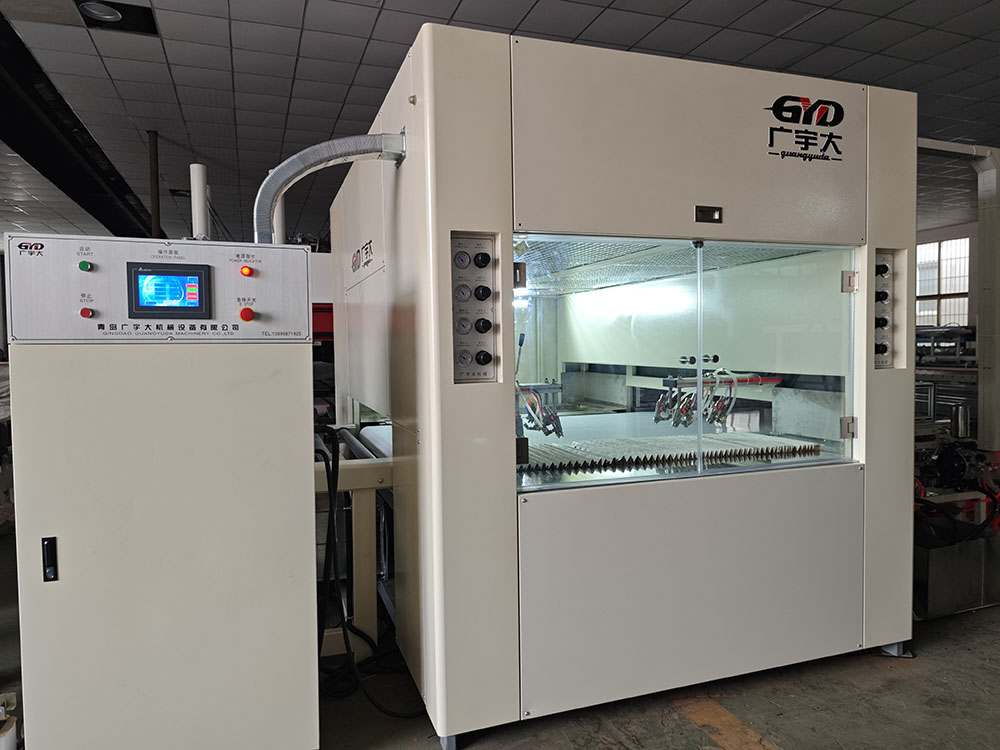
Bei einem Lackiersystem für Schranktüren handelt es sich um eine integrierte automatisierte Beschichtungslinie, die speziell zum Auftragen von Grundierungen, Versiegelungen, Beizen und Decklacken auf Küchenschranktüren, Möbelpaneele und architektonische Holzbauteile mit wiederholbarer Qualität und minimalem manuellen Eingriff entwickelt wurde. Im Gegensatz zu generischen Spritzkabinen, die für unterschiedliche Werkstücke konzipiert sind, verfügen Lackiersysteme für Schranktüren über spezielle Fördermechanismen, Spritzpistolenkonfigurationen und Aushärtungsanordnungen, die für die für die Herstellung von Schranktüren typischen Abmessungen, Geometrien und Produktionsmengen optimiert sind.
Diese Systeme integrieren sich hin- und herbewegende Sprüharme, mehrachsige Robotermanipulatoren oder Hybrid-Flachlinienkonfigurationen, die ohne manuelle Neupositionierung an erhöhten Platten, Schüttelprofilen, Plattentüren und geformten Kanten navigieren. Fortschrittliche Lackiersysteme für Schranktüren verfügen über eine automatische Größenerkennung, eine intelligente Sprühweggenerierung und Schnellwechselvorrichtungssysteme, die Türstärken von 15 bis 50 Millimetern und Breiten bis zu 600 Millimetern ohne zeitaufwändige mechanische Anpassungen zwischen den Produktionsläufen ermöglichen.
Lackiersysteme für industrielle Schranktüren bestehen aus mehreren integrierten Subsystemen, die zusammenarbeiten, um zuverlässige, hochwertige Oberflächen zu erzielen. Das Fördersystem nutzt Kettenförderer, Papierförderbänder oder Hängebahnschienen, die Türen mit kontrollierten Geschwindigkeiten von 2 bis 15 Metern pro Minute durch die Sprühzonen transportieren, je nach Beschichtungsanforderungen und Aushärtezeiten. Drehkarussells oder Indexiertische positionieren Türen vertikal oder horizontal für einen optimalen Zugang der Spritzpistole zu Flächen, Kanten und Profilen ohne Schatten oder fehlende Bereiche.
Auf linearen Schienen montierte hin- und hergehende Sprüharme bewegen die Sprühpistolen in synchronisierten Mustern senkrecht zur Förderrichtung und erzeugen so überlappende Sprühfächer, die Streifen beseitigen und eine gleichmäßige Filmdicke über die gesamte Türoberfläche hinweg gewährleisten. Programmierbare Logiksteuerungen koordinieren die Pistolenauslösung, die Indexierung des Förderbands, die Drehung des Karussells und die Anpassung des Sprühmusters auf der Grundlage von Türabmessungen, die von fotoelektrischen Sensoren oder optischen 3D-Scansystemen erfasst werden, und ermöglichen so eine unbeaufsichtigte Produktion in modernen intelligenten Fabriken mit minimaler Bedieneraufsicht.
Spritzlackiermaschinen mit hin- und hergehender Bewegung stellen die am weitesten verbreitete Systemkonfiguration für die Lackierung von Schranktüren für die Produktion von Küchenschränken mit mittlerem bis hohem Volumen dar. Diese Systeme verfügen über einen oder zwei Sprüharme, die mit vier bis acht Sprühpistolen ausgestattet sind, die über oder neben Förderwegen verfahren und im kontinuierlichen Durchlaufbetrieb Beschichtungen auf Türflächen und -kanten auftragen. Einarmige Hubgeräte eignen sich für Produktionsvolumina von bis zu 300 Türen pro Schicht, während zweiarmige Konfigurationen den Durchsatz für Großserienhersteller verdoppeln, die täglich Tausende von Türen produzieren.
Servobetriebene hin- und hergehende Mechanismen passen die Pistolengeschwindigkeit, die Hublänge und die Pausenpositionen dynamisch an, um unterschiedliche Türprofile von flachen Plattendesigns bis hin zu komplexen erhabenen Paneel- und Rüttelausführungen ohne mechanische Umstellung zu berücksichtigen. Große Filtersysteme mit zweistufiger Filterung sorgen für saubere Sprühumgebungen, die verhindern, dass sich Staubspitzen und Verunreinigungen auf nassen Beschichtungen absetzen. Dadurch werden die Nacharbeitsraten reduziert und ein gleichmäßiger Glanzgrad über alle Produktionschargen hinweg sichergestellt.
Für Schranktüren mit komplexen dreidimensionalen Geometrien, einschließlich geschnitzter Details, geformter Kanten und zusammengesetzten Rahmen- und Plattenkonstruktionen, bieten fünfachsige CNC-Spritzlackiersysteme unübertroffene Flexibilität und Präzision. Diese Lackiersysteme für Schranktüren nutzen intelligente fünfachsige Spritzlackiermechanismen, die menschliche Armbewegungen nachahmen und mit automatischen Dreh- und Wendearbeitstischen zusammenarbeiten, die jede Türoberfläche den Spritzpistolen in optimalen Winkeln und Abstandsabständen präsentieren.
Dank pneumatischer rotierender Doppelpositionierungszuführung und automatischer Wendemechanismen können Fünf-Achsen-Systeme alle sechs Seiten von Schranktüren in einer einzigen Aufspannung lackieren, wodurch sekundäre Vorgänge entfallen, die herkömmliche Linien verlangsamen. Die Produktionskapazitäten erreichen 150 bis 250 Holztüren pro Acht-Stunden-Schicht, wobei nur zwei Bediener zum Be- und Entladen erforderlich sind. Dadurch werden die Arbeitskosten drastisch gesenkt und gleichzeitig eine Endqualität erzielt, die besser ist als beim manuellen Sprühen, die je nach Geschick des Bedieners und Ermüdungsgrad während der Schichten variiert.
Hybrid-Flachsprühsysteme kombinieren die reziproke Sprühtechnologie mit kontinuierlichem Förderbetrieb und schaffen so kompakte Schranktür-Lackiersysteme, die sich ideal für Betriebe eignen, die zum ersten Mal in die automatische Lackierung einsteigen, oder für etablierte Hersteller, die platzsparende Lösungen suchen. Modelle wie der SPM1300H verfügen über zweiarmige Kolbensprühgeräte mit drei unabhängigen Hochdruck-Flüssigkeitskreisläufen, die wasserbasierte oder lösungsmittelbasierte Beschichtungen, einschließlich Grundierungen, Versiegelungen und Decklacke, ohne Kreuzkontamination zwischen den Materialtypen verarbeiten.
Diese Schranktür-Lackiersysteme sind für die gleichzeitige Oberflächen- und Kantenabdeckung konfiguriert, sodass kein separates Kantenanleimen oder manuelle Ausbesserungsvorgänge erforderlich sind, die den Produktionsfluss verlangsamen. Die Vorschubgeschwindigkeiten passen sich von 3 bis 12 Metern pro Minute an, um den Beschichtungsanforderungen und Aushärtezeiten gerecht zu werden. So können Hersteller den Durchsatz optimieren, ohne die Endqualität zu beeinträchtigen oder eine vorzeitige Handhabung zu erzwingen, die nasse Beschichtungen beschädigt.
GODN Finishing ist auf Lackiersysteme für Schranktüren spezialisiert, die für mittlere Produktionsmengen und Just-in-Time-Fertigungsumgebungen konzipiert sind, in denen Flexibilität und schnelle Umrüstung von entscheidender Bedeutung sind. Ihre Schranktürlackieranlagen der SPD2500-Serie sind für maximale Arbeitsabmessungen von 2.500 x 1.300 Millimetern bei Türstärken bis 150 Millimetern und Gewichten bis 50 Kilogramm geeignet und decken damit das gesamte Spektrum an Küchenschrank-, Kleiderschrank- und Möbeltürgrößen ab.
Die Schranktür-Lackiersysteme des Unternehmens verfügen über zwei hin- und hergehende Sprüharme mit bis zu vier plus vier Sprühpistolen pro Arm und ermöglichen einen hochpräzisen Beschichtungsauftrag mit Pistolenbewegungsgeschwindigkeiten von bis zu 100 Metern pro Minute. Die Arbeitseffizienz liegt zwischen 1,5 und 3 Minuten pro Arbeitsbereich, wobei die Rotationszeiten des Karussells nur 10 Sekunden betragen. Dies ermöglicht ein schnelles Schalten zwischen den Türen und maximiert die Geräteauslastung in Produktionsumgebungen mit hohem Durchsatz, in denen sich Türstil und -abmessungen im Laufe der Schichten häufig ändern.
IMLUCHY fertigt maßgeschneiderte Schranktür-Spritzmaschinen und komplette automatische Spritzlinien für Hersteller von Möbeln, Küchenschränken, architektonischen Fräsarbeiten und industriellen Holzprodukten. Ihre intelligenten optischen 3D-Scansysteme ermöglichen einen programmierfreien Betrieb, bei dem Bediener einfach Türen laden und Sprühzyklen starten, wobei das Lackiersystem für Schranktüren automatisch Türgeometrien scannt und optimierte Sprühpfade generiert, die eine vollständige Abdeckung ohne manuelles Einlernen oder Importieren von CAD-Modellen gewährleisten.
Die hin- und hergehenden automatischen Spritzlackiermaschinen des Unternehmens integrieren Staubentfernung, hin- und hergehendes Lackieren und Trocknen in Einzeldurchlaufkonfigurationen, wodurch der Platzbedarf und die Materialhandhabung zwischen den Prozessschritten reduziert werden. Diese All-in-One-Automatisierungssysteme eignen sich für die Massenproduktion von Holztüren, Schrankpaneelen, Massivholzplatten und Verbundplatten, bei denen ein kontinuierlicher Fluss und ein minimaler Bestand an unfertigen Erzeugnissen entscheidend sind, um enge Lieferpläne in wettbewerbsintensiven Märkten einzuhalten.
Qingdao Yich Machinery stellt automatische Lackiermaschinen für Küchenschranktüren her, die Farbbeize, Versiegelung, Grundierung und Decklack auf Schranktüren aus Holz, MDF, WPC und Verbundwerkstoffen sprühen. Ihre Schranktür-Lackiersysteme ermöglichen eine automatische Größenablesung, automatische Zuführung und automatische Farbspritzung mit kontinuierlicher Arbeitsfähigkeit über verschiedene Arbeitsschächte hinweg, wodurch Engpässe zwischen Vorbereitungs-, Beschichtungs- und Aushärtungsvorgängen vermieden werden.
Zwei hin- und hergehende Sprüharme im Sprühraum nehmen jeweils bis zu vier Sprühpistolen auf, also insgesamt acht Pistolen, die Beschichtungen gleichzeitig auf mehrere Türoberflächen auftragen. Diese Konfiguration verbessert die Arbeitseffizienz im Vergleich zum manuellen Sprühen erheblich und sorgt gleichzeitig für eine gleichbleibende Filmdicke und gleichmäßige Abdeckung, die den anspruchsvollen Qualitätsstandards für hochwertige Küchenschrankmarken und architektonischen Fräsarbeiten entspricht.
Foshan Taisan Machinery stellt automatische Fünf-Achsen-CNC-Sprühlackiermaschinen her, die speziell für komplexe Schranktürgeometrien entwickelt wurden, einschließlich erhöhter Paneele, geschnitzter Details und geformter Kanten, die herkömmliche Hubgeräte in Frage stellen. Ihre Schranktür-Lackiersysteme besprühen fünf Seiten der Produkte gleichzeitig mit 100-prozentigem Lackrecycling, was Arbeits- und Materialkosten spart und gleichzeitig Overspray-Emissionen eliminiert, die in städtischen Produktionsbezirken zu Herausforderungen bei der Einhaltung von Umweltvorschriften führen.
Standard-Hubgeräte sprühen nur flache Oberflächen oder einfache Kanten effektiv, sodass komplexe Profile unterbeschichtet bleiben oder manuelle Nachbesserungen erforderlich sind, was die Automatisierungsvorteile zunichte macht. Die Fünf-Achsen-Lackiersysteme für Schranktüren von Taisan bewältigen komplizierte Geometrien mit servogesteuerten Spritzpistolen, die den optimalen Abstand und Spritzwinkel über unterschiedliche Oberflächenkonturen hinweg beibehalten und so eine gleichmäßige Abdeckung erzielen, die den Qualitätsanforderungen erstklassiger Marken ohne zusätzliche Arbeitsgänge entspricht.
Die Anpassung der Kapazität des Schranktür-Lackiersystems an das tatsächliche Produktionsvolumen und die Komplexität des Türstils verhindert sowohl eine Unterauslastung der Investitionsgüter als auch Produktionsengpässe, die die Auftragserfüllung verzögern und Kunden frustrieren. Betriebe mit geringem bis mittlerem Volumen, die täglich weniger als 200 Türen produzieren, profitieren von kompakten Hubkolbenmaschinen mit manuellen Ladestationen und Schnellwechselvorrichtungen, die verschiedene Türarten ohne längere Umrüstzeiten unterstützen.
Großserienhersteller, die täglich Tausende von Türen verarbeiten, benötigen Fünf-Achsen-CNC-Systeme oder Hybrid-Flachlinienkonfigurationen mit automatisierter Materialhandhabung, robotergestütztem Be- und Entladen und Schnellwechseldüsensystemen, die die Ausfallzeiten beim Wechsel zwischen Türtypen minimieren. Bewerten Sie die Zykluszeiten, einschließlich der Lade-, Sprüh-, Ablüft-, Aushärtungs- und Entladephasen, um einen realistischen Tagesdurchsatz unter tatsächlichen Betriebsbedingungen zu berechnen, statt theoretischer Höchstwerte, die reale Einschränkungen wie Verzögerungen bei der Materialhandhabung und Anforderungen an die Qualitätsprüfung außer Acht lassen.
Unterschiedliche Beschichtungschemien erfordern spezielle Spritzpistolentechnologien, Flüssigkeitszufuhrdrücke und Aushärtungsmethoden, um optimale Ergebnisse ohne Durchhängen, Orangenhaut oder unzureichende Aushärtung zu erzielen, die Haltbarkeit und Aussehen beeinträchtigen. Wasserbasierte Beschichtungen erfordern Flüssigkeitswege aus Edelstahl, Keramikdüsen und korrosionsbeständige Dichtungen, um eine Rostkontamination bei längeren Produktionsläufen zu verhindern, während lösungsmittelbasierte Systeme explosionsgeschützte elektrische Komponenten und ausreichende Belüftung benötigen, um Arbeitssicherheits- und Umweltvorschriften zu erfüllen.
UV-härtbare Beschichtungen erfordern Spritzpistolen mit speziellen Düsen, die ein vorzeitiges Aushärten in den Flüssigkeitskanälen verhindern, sowie integrierte UV-Lampenanordnungen, die unmittelbar nach den Spritzzonen positioniert sind, um eine sofortige Polymerisation zu ermöglichen, die eine sofortige Handhabung und Verpackung ermöglicht. Stellen Sie sicher, dass die in Frage kommenden Lackiersysteme für Schranktüren zu Ihrem spezifischen Beschichtungsportfolio einschließlich Grundierungen, Beizen, Versiegelungen und Decklacken passen, ohne dass bei einem Materialwechsel zwischen Produktionsläufen eine umfangreiche Neukonfiguration oder ein Komponentenaustausch erforderlich ist.
Schranktüren variieren stark in Abmessungen und Profilen, von kleinen Schubladenfronten mit den Maßen 300 x 400 Millimeter bis hin zu großen Vorratskammertüren mit mehr als 600 x 2.400 Millimetern mit erhöhten Paneelen, Rüttelprofilen oder geformten Kanten. Stellen Sie sicher, dass die infrage kommenden Lackiersysteme für Schranktüren die maximalen Türabmessungen mit ausreichend Freiraum für die Bewegung der Spritzpistole, die Eindämmung von Overspray und die Förderbandführung berücksichtigen, ohne Kantenkontakt, der die Oberfläche beschädigt oder ein Sicherheitsrisiko für Bediener beim Be- und Entladen von Türen darstellt.
Für geformte Komponenten wie erhabene Paneeltüren, Shaker-Stile mit tiefen Rillen oder geschnitzte dekorative Elemente bevorzugen Sie fünfachsige CNC-Sprühsysteme oder Hybridkonfigurationen mit Kantensprühaufsätzen, die den Pistolenwinkel, den Abstand und die Strahlbreite dynamisch an unterschiedliche Oberflächenkonturen anpassen. Nur mit Flachbildschirmen ausgestattete Maschinen erzielen bei einfachen Plattentüren möglicherweise bessere Ergebnisse, haben jedoch Probleme mit profilierten Oberflächen und erfordern möglicherweise manuelle Nachbesserungen, was die Automatisierungsvorteile zunichte macht und die Arbeitskosten pro fertiger Tür erhöht.
Eine konsequente tägliche Reinigung verhindert Beschichtungsablagerungen in Spritzpistolen, Flüssigkeitsleitungen, Filtern und Rückgewinnungssystemen, die die Oberflächenqualität beeinträchtigen und ungeplante Ausfallzeiten erhöhen, die Produktionspläne stören. Spülen Sie die Spritzpistolen am Ende der Schicht mit geeigneten Lösungsmitteln und entfernen Sie Düsen, Luftkappen und Materialnadeln für eine gründliche Reinigung, um ein Verstopfen durch getrocknete Beschichtungsrückstände zu verhindern, die das Spritzbild verändern und Streifen oder trockene Stellen auf fertigen Türen erzeugen.
Untersuchen Sie Förderketten, Antriebsmotoren, fotoelektrische Sensoren, hin- und hergehende Führungen und Drehkarusselllager auf Verschleiß, Verschmutzung oder Fehlausrichtung, die die Positionierungsgenauigkeit und die Gleichmäßigkeit der Beschichtung auf den Türoberflächen beeinträchtigen könnten. Die wöchentliche vorbeugende Wartung sollte das Schmieren von Linearführungen mit vom Hersteller angegebenen Fetten, die Überprüfung der Ausrichtung der Spritzpistole mit Laserwerkzeugen, die Kalibrierung von Flüssigkeitsdruckreglern anhand zertifizierter Messgeräte und die Inspektion von Filtermedien umfassen, um einen ausreichenden Luftstrom durch die Spritzkabinen sicherzustellen, der die Ansammlung von Overspray und Brandgefahr verhindert.
Um eine optimale Beschichtungsqualität bei gleichzeitiger Minimierung des Materialverbrauchs zu erreichen, ist eine sorgfältige Abstimmung des Luftdrucks der Spritzpistole, der Einstellung der Strahlbreite, der Flüssigkeitsdurchflussrate, der Verfahrgeschwindigkeit der Pistole und der Fördergeschwindigkeit erforderlich, um die Beschichtungsviskosität und die Türgeometrie anzupassen. Beginnen Sie mit den vom Hersteller empfohlenen Grundeinstellungen für Ihren spezifischen Beschichtungstyp und Ihr Türprofil und führen Sie dann systematische Testsprays an Mustertüren durch, um die Gleichmäßigkeit der Abdeckung, den Schweregrad der Orangenhaut und die Konsistenz der Filmdicke über Flächen, Kanten und Profile hinweg zu bewerten.
Verwenden Sie während der Einrichtung Nassfilmdickenmessgeräte, um zu überprüfen, ob die aufgetragenen Beschichtungen den Spezifikationsanforderungen entsprechen, bevor mit der Ablüft- oder Aushärtungsphase begonnen wird. Dadurch werden kostspielige Nacharbeiten aufgrund von Unter- oder Überauftragungen vermieden, die Material verschwenden und den Versand von Bestellungen verzögern. Dokumentieren Sie erfolgreiche Parameterkombinationen für jeden Beschichtungstyp und jede Türgeometrie und erstellen Sie standardisierte Einrichtungsblätter, die Umrüstzeiten verkürzen und konsistente Ergebnisse über Schichten, Bediener und Produktionsstätten hinweg gewährleisten, die Markenqualitätsstandards einhalten, unabhängig davon, wo Türen hergestellt werden.
Ein hin- und hergehendes Lackiersystem für Schranktüren verwendet lineare Schienen mit Spritzpistolen, die sich in geraden Hin- und Herbewegungen bewegen, ideal für flache Plattentüren und einfache Rüttelprofile mit minimalen Kantendetails. Ein Fünf-Achsen-CNC-System verwendet gelenkige Sprüharme, die komplexe dreidimensionale Pfade steuern und sich besser für erhabene Türen, geschnitzte Details und geformte Kanten eignen, die variable Sprühwinkel und Abstandsabstände erfordern, um eine gleichmäßige Abdeckung ohne manuelle Nachbesserung zu erreichen.
Automatisierte Lackiersysteme für Schranktüren reduzieren den Farbverbrauch im Vergleich zum manuellen Sprühen in der Regel um 20 bis 40 Prozent durch präzise Pistolenauslösung, konsistente Überlappungsmuster und optimierte Sprühparameter, die Overspray und Abfall minimieren. Integrierte Lackrecyclingsysteme in Fünf-Achsen-Konfigurationen erfassen und filtern 100 Prozent des Oversprays zur Wiederverwendung und reduzieren so die Materialkosten und die Umweltbelastung, die mit der Entsorgung gefährlicher Abfälle aus herkömmlichen Spritzkabinen verbunden ist, weiter.
Ja, die meisten modernen Lackiersysteme für Schranktüren ermöglichen mehrere Beschichtungsarten mit geeigneten Komponentenkonfigurationen und Materialauswahlen, die chemischen Angriffen und Korrosion widerstehen. Wasserbasierte Beschichtungen erfordern Flüssigkeitswege aus Edelstahl und korrosionsbeständige Dichtungen, während lösungsmittelbasierte Systeme explosionsgeschützte elektrische Systeme und eine verbesserte Belüftung erfordern. Viele Hersteller bieten umrüstbare Systeme an, die durch Komponentenwechsel und Sicherheitsverbesserungen an unterschiedliche Beschichtungschemien angepasst werden können, um die Lebensdauer der Geräte zu verlängern, wenn sich die Vorschriften ändern.
Zur täglichen Wartung gehören das Spülen von Spritzpistolen, das Reinigen von Düsen und Luftkappen, das Abwischen von Fördersystemen und Drehkarussellen sowie die Überprüfung des Flüssigkeitsstands in Drucktöpfen oder Vorratstanks. Zu den wöchentlichen Aufgaben gehören das Schmieren von Linearführungen und hin- und hergehenden Mechanismen, das Überprüfen der Ausrichtung der Spritzpistole und des Düsenverschleißes, das Überprüfen der Druckreglerkalibrierung und das Überprüfen von Filtermedien auf Verstopfungen, die den Luftstrom verringern. Monatliche Inspektionen sollten Overspray-Rückgewinnungssysteme, elektrische Anschlüsse, Sicherheitsverriegelungen, Förderantriebskomponenten und Drehlager umfassen, um Verschleiß zu erkennen, bevor ein Ausfall zu Produktionsstopps führt, die Kundenaufträge verzögern.
Die Installations- und Inbetriebnahmezeiträume variieren je nach Systemkomplexität und Standortvorbereitung und liegen in der Regel zwischen vier und zwölf Wochen, je nach Fundamentanforderungen, Versorgungsanschlüssen und Integration in bestehende Materialtransportsysteme. Einfache Hubkolbenmaschinen können innerhalb von Wochen nach der Lieferung betriebsbereit sein, wenn die Versorgungseinrichtungen und die Stellfläche bereit sind, während komplette schlüsselfertige Lackierlinien für Schranktüren mit Förderbandintegration, Aushärtungssystemen und Roboter-Materialhandhabung längere Inbetriebnahmezeiten erfordern, einschließlich Bedienerschulung, Produktionsversuchen und Prozessoptimierung, um angestrebte Qualitäts- und Durchsatzniveaus zu erreichen, die eine Kapitalinvestition rechtfertigen.


