
Aufrufe: 284 Autor: 广宇大 Veröffentlichungszeit: 21.09.2026 Herkunft: Website


Inhaltsmenü
● Verstehen der Technologie von Holzveredelungsmaschinen
>> Was sind Holzveredelungsmaschinen?
>> Kernkomponenten automatisierter Endbearbeitungslinien
● Arten von Holzbearbeitungsmaschinenkonfigurationen
>> UV-Walzenbeschichtungsanlagen
>> Automatisierte Sprühbeschichtungslinien
>> Integrierte schlüsselfertige Finishing-Systeme
● Führende Hersteller von Holzbearbeitungsmaschinen
>> Guangdong Richfruits Beschichtungstechnologie
>> GYD Finishing (Guangyutai Machinery)
>> Makor Holzveredelungsmaschinen
● Wichtige Auswahlkriterien für Holzbearbeitungsmaschinen
>> Produktionsvolumen und Komplexität des Produktmixes
>> Anforderungen an die Kompatibilität und Aushärtung von Beschichtungsmaterialien
>> Werkstückgeometrie und Größenbeschränkungen
● Best Practices für Wartung und Betrieb
>> Tägliche Reinigungs- und vorbeugende Wartungsprotokolle
>> Optimierung der Anwendungsparameter für Qualität und Effizienz
>> Was ist der Unterschied zwischen UV-Rolllackierung und Spritzlackierung für Holz?
>> Welche Wartung ist für Holzbearbeitungsmaschinen erforderlich?
>> Wie lange dauert die Installation und Inbetriebnahme von Holzbearbeitungsmaschinen?
Um auf den globalen Märkten wettbewerbsfähig zu bleiben, sind in der modernen holzverarbeitenden Fertigung makellose Oberflächen, ein schneller Durchsatz und ein minimaler Materialabfall erforderlich. Holzveredelungsmaschinen haben sich von einfachen Spritzkabinen und manuellen Schleifstationen zu hochentwickelten automatisierten Systemen entwickelt, die Oberflächenvorbereitung, Beschichtungsauftrag, Trocknung und Aushärtung in kontinuierliche Produktionsabläufe integrieren. In diesem umfassenden Leitfaden werden führende Maschinentechnologien, Systemkonfigurationen und Auswahlkriterien für die Holzbearbeitung untersucht, die Bearbeitungsvorgänge von arbeitsintensiven Engpässen in optimierte Wettbewerbsvorteile für Hersteller von Möbeln, Schränken, Türen und Architekturpaneelen verwandeln.
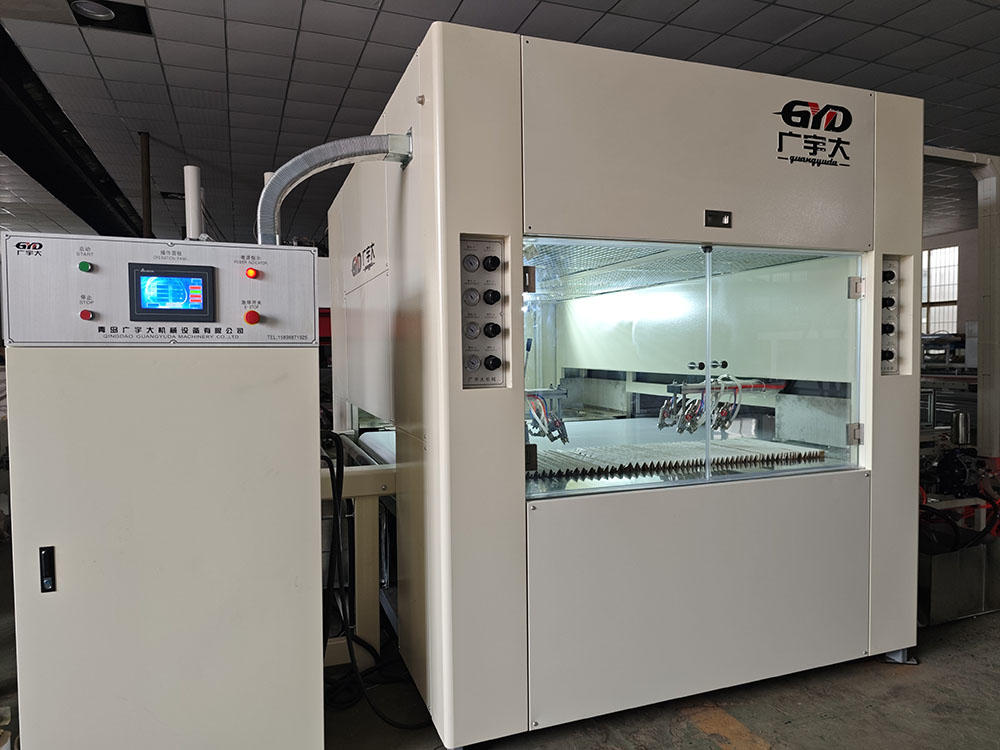
Holzveredelungsmaschinen umfassen die komplette Palette automatisierter und halbautomatischer Geräte, die zum Vorbereiten, Beschichten, Trocknen und Aushärten von schützenden und dekorativen Oberflächen auf Holzsubstraten verwendet werden, einschließlich Möbelkomponenten, Schranktüren, Architekturplatten, Fußböden und Holzwerkstoffprodukten. Im Gegensatz zu manuellen Endbearbeitungsmethoden, die stark von den Fähigkeiten und der Kontinuität des Bedieners abhängen, liefern moderne Holzbearbeitungsmaschinen wiederholbare Qualität durch programmierbare Steuerungen, präzise Materialhandhabung und integrierte Prozessüberwachung, die während der gesamten Produktionsläufe optimale Parameter aufrechterhält.
Diese Systeme umfassen Oberflächenvorbereitungsgeräte wie Schleifmaschinen und Staubentferner, Beschichtungsauftragsmaschinen einschließlich Walzenbeschichter und Sprühlinien sowie Aushärtungssysteme mit UV-Lampen, Infrarotheizungen oder Umlufttrocknungstunneln. Fortschrittliche Holzveredelungsmaschinen verfügen über eine geschlossene Viskositätsregelung, eine automatische Einstellung der Pistolenhöhe und eine Echtzeitüberwachung der Filmdicke, die eine gleichbleibende Oberflächenqualität über alle Chargen hinweg gewährleistet und gleichzeitig den Materialverbrauch und die Umweltemissionen durch effiziente Transfertechnologien minimiert.
Industrielle Holzveredelungsmaschinen bestehen aus mehreren integrierten Subsystemen, die zusammenarbeiten, um zuverlässige, hochwertige Oberflächen bei Produktionsgeschwindigkeiten zu erzielen. Zu den Oberflächenvorbereitungsmodulen gehören Schleifbandschleifer, Breitbandkalibratoren und Vakuum-Entstaubungsstationen, die Holzoberflächen ebnen, Bearbeitungsspuren entfernen und Sägemehl, Öl und statische Aufladungen beseitigen, die die Beschichtungshaftung beeinträchtigen. Elektrostatische Staubentfernungssysteme nutzen ionisierte Luftströme und Vakuumabsaugung, um perfekt saubere Substrate zu erzeugen, bevor mit dem Auftragen der Beschichtung begonnen wird.
Die Ausrüstung zum Auftragen von Beschichtungen reicht von Präzisionswalzenbeschichtern für Flachplatten über hin- und hergehende Sprühmaschinen bis hin zu Robotersprühzellen für dreidimensionale Möbelkomponenten. Walzenbeschichtungsmaschinen tragen gleichmäßige Filme mit minimalem Abfall auf Bodenbelägen, Tischplatten und Wandpaneelen auf, während automatische Sprühlinien, die mit oszillierenden Armen oder Gelenkrobotern ausgestattet sind, komplexe Geometrien verarbeiten, einschließlich erhöhter Paneeltüren, geformter Kanten und geschnitzter Möbelelemente, die für eine vollständige Abdeckung variable Sprühwinkel und Abstandsabstände erfordern.
UV-Walzenbeschichtungslinien stellen die effizienteste Maschinenkonfiguration für die Holzveredelung für Flachbildschirmanwendungen dar, darunter Fußböden, Tischplatten, Schrankkomponenten und architektonische Wandpaneele. Diese Systeme verwenden präzisionsgeschliffene Auftragswalzen, die UV-härtbare Beschichtungen in kontrollierten Filmdicken von 5 bis 150 Gramm pro Quadratmeter auf Substrate übertragen, gefolgt von hochintensiven UV-Lampenanordnungen, die Beschichtungen in Sekundenschnelle und nicht in den Stunden, die für lufttrocknende oder thermisch härtende Systeme erforderlich sind, polymerisieren.
UV-Walzenbeschichter mit einer Station eignen sich für die Produktion kleiner bis mittlerer Stückzahlen mit Arbeitsbreiten von 300 bis 1.300 Millimetern, während Linien mit mehreren Stationen mit Primer-, Versiegelungs- und Decklackauftragsgeräten eine vollständige Endbearbeitung in einem Durchlauf ermöglichen. Doppelwalzenkonfigurationen tragen Beschichtungen gleichzeitig auf die Ober- und Unterseite auf, wodurch sekundäre Vorgänge und Handhabung entfallen, die herkömmliche Linien verlangsamen und gleichzeitig das Risiko einer Beschädigung nasser Beschichtungen beim manuellen Umdrehen und erneuten Fixieren zwischen den Schichten erhöhen.
Automatisierte Sprühbeschichtungslinien bieten maximale Flexibilität für Holzveredelungsanwendungen mit komplexen Geometrien, variablen Plattengrößen und Produktionsumgebungen mit hohem Mix, in denen ein schneller Wechsel zwischen Produkten von entscheidender Bedeutung ist. Oszillierende oder hin- und hergehende Sprühbeschichtungsgeräte mit einem oder zwei Armen eignen sich für kleine bis mittlere Mengen und sind vielseitig für viele Produktformen geeignet, von flachen Platten bis hin zu Profilleisten und zusammengebauten Möbelrahmen, bei denen die Einschränkungen bei der Walzenbeschichtung eine Herausforderung darstellen.
Rotierende oder elliptische Spritzbeschichter, die mit mehreren Spritzpistolen ausgestattet sind, die um rotierende Karussells herum angeordnet sind, erzielen maximale Produktivität und Geschwindigkeit, ohne die Gleichmäßigkeit von Schranktüren, Möbelkomponenten und architektonischen Fräsarbeiten zu beeinträchtigen. Sprühroboter mit sechsachsigen Gelenkarmen navigieren durch komplizierte Geometrien und behalten optimale Beschichtungsauftragsparameter auf gekrümmten Oberflächen, geschnitzten Details und zusammengesetzten Strukturen bei, die die Fähigkeiten von Geräten mit linearer Hin- und Herbewegung, die auf geradlinige Bewegungspfade und feste Sprühwinkel beschränkt sind, übertreffen.
Vollständig integrierte, schlüsselfertige Finishing-Systeme vereinen Beladung, Vorbehandlung, mehrstufiges Sprühen oder Rollenauftragen, Ablüftzonen, Aushärtungstunnel und Kühlabschnitte in einem kontinuierlichen Fluss, der Rohsubstrate mit minimalem manuellen Aufwand in fertige, montagefertige Komponenten verwandelt. Diese kompletten Holzbearbeitungsmaschineninstallationen eignen sich für Massenproduktionsumgebungen, in denen Teile automatisch von der Oberflächenvorbereitung bis zur endgültigen Aushärtung bewegt werden, ohne dass eine Zwischenlagerung oder erneute Befestigung erforderlich ist, was zu Kontaminationsrisiken führt und die Auftragserfüllung verzögert.
Fördersysteme mit Band-, Hängeketten- oder palettenbasiertem Transport sorgen für einen reibungslosen Werkstückfluss durch die gesamten Fertigungslinien, während geschlossene Spritzkabinen mit kontrollierter Temperatur, Luftfeuchtigkeit, Belüftung und Staubabsaugung sichere, saubere Umgebungen schaffen, die Defekte durch Luftverunreinigungen verhindern. Überdruck-Reinräume sorgen für partikelfreie Zonen rund um die Härtungs- und Kühlabschnitte, wo nasse Beschichtungen anfällig für Staubablagerungen bleiben, die sichtbare Mängel verursachen, die kostspielige Nacharbeiten oder den Ausschuss fertiger Teile erfordern.
Guangdong Richfruits Coating Technology stellt automatische Beschichtungslinien her, die speziell für UV-Lack- und wasserbasierte UV-Lackanwendungen auf Möbeln, Küchenschränken, Innenausstattungen und Türen entwickelt wurden. Ihre automatische Beschichtungslinie B3-03 integriert Förderband-Staubreiniger, automatische Sprühmaschinen mit B1-, B3- oder B5-Konfigurationen für kleine, mittlere oder große tägliche Produktionsanforderungen, IR-Trocknungstunnel und UV-Härtungssysteme in kompakten Anordnungen, die die Raumnutzung in bestehenden Anlagen maximieren.
Die Sprühbeschichtungslinie 03 des Unternehmens trägt gleichzeitig hochwertige Oberflächen auf Oberflächen und alle vier Kanten von Paneelmöbeln, Massivholzmöbeln, Türen sowie Küchen- oder Badezimmerschranktüren auf. Jeder mit vier Pistolen und unabhängigen Farbkreisläufen ausgestattete Sprüharm passt die Höhe automatisch an, um mit Werkstücken unterschiedlicher Dicke kompatibel zu sein. Dadurch entfallen manuelle Einrichtungsanpassungen, die den Wechsel zwischen Produktläufen verlangsamen und die Arbeitskosten pro fertiger Einheit in Produktionsumgebungen mit hohem Mix erhöhen.
North Finishing entwickelt und fertigt fortschrittliche Sprühbeschichtungsliniensysteme für die automatisierte Endbearbeitung von Holzwerkstoffplatten, Möbelkomponenten, Türen, Fußböden und Industrieoberflächen, die eine stabile Beschichtungsleistung, hohe Effizienz und eine gleichbleibende Oberflächenqualität über längere Produktionsläufe hinweg erfordern. Ihre Sprühbeschichtungslinien liefern eine perfekte, wiederholbare Oberflächenveredelung im industriellen Maßstab durch vollständig kontinuierliche Prozesse, die von der Oberflächenreinigung über die automatische Kühlung bis hin zur Ausgabestapelung auf maximale Effizienz ausgelegt sind.
Die Systeme des Unternehmens ersetzen manuelles Sprühen, das langsam, inkonsistent und teuer ist, durch Automatisierung, die durch präzise Pistolensteuerung, optimierte Sprühmuster und integrierte Overspray-Rückgewinnung, die überschüssiges Material auffängt und filtert, um eine ordnungsgemäße Entsorgung oder Wiederverwertung unter Einhaltung der Umweltvorschriften zu ermöglichen, eine höhere Leistung, einwandfreie Qualität und drastisch niedrigere Beschichtungskosten erzielt. Die Anwendungskompetenz umfasst Möbel, Türen, Schränke, Holzplatten, technische Platten, Metallkomponenten und Industrieteile, die schützende oder dekorative Oberflächen erfordern.
GYD Finishing stellt umfassende Holzveredelungsmaschinen her, darunter Walzenbeschichtung, Vorhangbeschichtung, UV-Trocknung, Infrarottrocknung und Schleifgeräte, die Design, Forschung und Entwicklung sowie Fertigung in Lösungen aus einer Hand für Hersteller von Möbeln, Türen, Schränken und Bodenbelägen kombinieren. Ihre Farbtrocknungsmaschinen lassen sich in Sprüh- und Walzenbeschichtungssysteme integrieren, um komplette Finishing-Linien zu schaffen, die alle Beschichtungsarten verarbeiten, von wasserbasierten Formulierungen bis hin zu lösungsmittelhaltigen Lacken und UV-härtbaren Materialien.
Das Ausrüstungsportfolio des Unternehmens reicht von der Oberflächenvorbereitung bis zur endgültigen Aushärtung mit automatischen Spritzmaschinen, UV-Härtungstunneln, IR-Trocknungssystemen und Breitbandschleifmaschinen, die beschichtete Oberflächen zwischen den Schichten glätten und für ultraglatte Oberflächen sorgen, die für hochwertige Möbel- und architektonische Fräsarbeiten erforderlich sind. Der technische Support umfasst Installation, Bedienerschulung und laufende Wartungsdienste auf allen globalen Märkten und stellt sicher, dass Kunden Zielqualität und Durchsatzniveaus erreichen, die Kapitalinvestitionen in automatisierte Endbearbeitungstechnologie rechtfertigen.
Die Bestin Group liefert umfassende Holzbearbeitungsmaschinen zum Schneiden, Kantenanleimen, CNC-Bearbeiten, Bohren, Schleifen, Pressen, Handling, Endbearbeitung und Verpacken kompatibler Holztürprodukte und Möbelkomponenten. Ihre Endbearbeitungsmaschinen lassen sich nahtlos in vorgelagerte Verarbeitungsgeräte wie Plattensägen, CNC-Fräsen und Kantenanleimmaschinen integrieren, um komplette Fertigungszellen zu schaffen, die Rohbretter mit minimalem manuellen Aufwand zwischen den Arbeitsgängen in fertige Türen und Möbel umwandeln.
Das Portfolio der Holzveredelungsmaschinen des Unternehmens umfasst automatisierte Sprühlinien, Walzenbeschichter, UV-Härtungssysteme und Schleifgeräte, die für kontinuierliche Produktionsabläufe konzipiert sind, die die Geräteauslastung maximieren und den Bestand an unfertigen Erzeugnissen minimieren. Die anwendungstechnische Unterstützung hilft Kunden bei der Konfiguration optimaler Linienlayouts, die die Durchsatzanforderungen mit der verfügbaren Stellfläche, der Versorgungskapazität und den Umweltauflagen in Einklang bringen, die je nach Region und Anlagenalter variieren.
Makor wurde 1968 gegründet und verfügt über eine globale Präsenz mit Niederlassungen in den USA und China. Das Unternehmen ist auf Holzbearbeitungsmaschinen spezialisiert und exportiert 90 Prozent seines Umsatzes in internationale Märkte. Die Plattenabteilung des Unternehmens entwirft und baut Maschinen und Systeme zur Veredelung von Oberflächen, die in der Möbel-, Küchen- und Türenindustrie weit verbreitet sind, mit fortschrittlichen automatisierten Systemen für Reinigung, Lackierung und Leimauftrag, die von Forschungs- und Testlabors unterstützt werden, die die Leistung vor dem Versand validieren.
Die umfangreiche Produktpalette von Makor umfasst automatisierte Spritzkabinen, Walzenbeschichtungslinien, UV-Härtungssysteme und Materialhandhabungsgeräte, die auf Qualität, forschungsbasierte Innovation und Umweltschutz durch effiziente Materialtransfertechnologien ausgelegt sind, die Abfall und Emissionen minimieren. Ihre Holzveredelungsmaschinen erfüllen unterschiedliche Kundenbedürfnisse, von kleinen kundenspezifischen Werkstätten, die eine flexible Chargenverarbeitung erfordern, bis hin zu Großserienherstellern, die eine kontinuierliche Fließproduktion mit minimalem Bedienereingriff und maximaler Betriebszeit fordern.
Durch die Anpassung der Kapazität von Holzbearbeitungsmaschinen an das tatsächliche Produktionsvolumen und die Produktkomplexität werden sowohl eine Unterauslastung der Investitionsgüter als auch Produktionsengpässe verhindert, die die Auftragsabwicklung verzögern und Kunden frustrieren. Betriebe mit geringem bis mittlerem Volumen, die täglich weniger als 500 Platten verarbeiten, profitieren von Einzelstations-UV-Walzenbeschichtern oder oszillierenden Sprühmaschinen mit manuellen Be- und Entladestationen in ergonomischer Höhe, um die Ermüdung der Arbeiter bei längeren Schichten zu reduzieren.
Großserienhersteller, die täglich Tausende von Komponenten verarbeiten, benötigen UV-Linien mit mehreren Stationen oder Robotersprühzellen mit automatisierter Materialhandhabung, Schnellwechseldüsensystemen und integrierten Bildverarbeitungssystemen, die Ausfallzeiten beim Wechsel zwischen Produkttypen minimieren. Bewerten Sie die Zykluszeiten, einschließlich der Lade-, Oberflächenvorbereitungs-, Beschichtungs-, Ablüft-, Aushärtungs-, Abkühl- und Entladephasen, um einen realistischen Tagesdurchsatz unter tatsächlichen Betriebsbedingungen zu berechnen, statt theoretischer Höchstwerte, die reale Einschränkungen wie Verzögerungen bei der Materialhandhabung und Anforderungen an die Qualitätsprüfung außer Acht lassen.
Unterschiedliche Beschichtungschemien erfordern spezifische Anwendungstechnologien, Flüssigkeitszufuhrdrücke und Aushärtungsmethoden, um optimale Ergebnisse ohne Durchhängen, Orangenhaut oder unzureichende Aushärtung zu erzielen, die Haltbarkeit und Aussehen beeinträchtigen. Wasserbasierte Beschichtungen erfordern Flüssigkeitswege aus Edelstahl, Keramikdüsen und korrosionsbeständige Dichtungen, um eine Rostkontamination bei längeren Produktionsläufen zu verhindern, während lösungsmittelbasierte Systeme explosionsgeschützte elektrische Komponenten und ausreichende Belüftung benötigen, um Arbeitssicherheits- und Umweltvorschriften zu erfüllen.
UV-härtbare Beschichtungen erfordern Walzenbeschichter oder Spritzpistolen mit speziellen Düsen, die ein vorzeitiges Aushärten in den Flüssigkeitskanälen verhindern, sowie integrierte UV-Lampenanordnungen, die unmittelbar nach den Auftragszonen positioniert sind, um eine sofortige Polymerisation zu ermöglichen, die eine sofortige Handhabung und Verpackung ermöglicht. Stellen Sie sicher, dass die geeigneten Holzveredelungsmaschinen Ihr spezifisches Beschichtungsportfolio, einschließlich Grundierungen, Beizen, Versiegelungen und Decklacken, abdecken, ohne dass bei einem Materialwechsel zwischen Produktionsläufen eine umfangreiche Neukonfiguration oder ein Komponentenaustausch erforderlich ist.
Möbelkomponenten, Architekturpaneele und Industrieteile variieren erheblich in Größe und Komplexität, von kleinen Schubladenfronten bis hin zu großen Kleiderschrankpaneelen mit einer Länge von mehr als zwei Metern und erhabenen Profilen und geformten Kanten. Stellen Sie sicher, dass die in Frage kommenden Holzbearbeitungsmaschinen maximale Werkstückabmessungen mit ausreichend Freiraum für die Bewegung der Spritzpistole oder den Kontakt mit den Rollen, die Eindämmung von Overspray und die Führung des Förderbands ohne Kantenkontakt ermöglichen, der die Oberfläche beschädigt oder Sicherheitsrisiken für Bediener beim Be- und Entladen von Teilen darstellt.
Für geformte Komponenten wie erhabene Paneeltüren, Shaker-Stile mit tiefen Rillen oder geschnitzte dekorative Elemente sollten Sie Robotersprühsystemen oder Hybridkonfigurationen mit Kantensprühaufsätzen den Vorzug geben, die den Pistolenwinkel, den Abstand und die Strahlbreite dynamisch an unterschiedliche Oberflächenkonturen anpassen. Nur mit Flachbildschirmen ausgestattete Maschinen erzielen möglicherweise bessere Ergebnisse bei einfachen Plattentüren, haben jedoch Probleme mit profilierten Oberflächen und erfordern möglicherweise manuelle Nachbesserungen, was die Automatisierungsvorteile zunichte macht und die Arbeitskosten pro fertiger Einheit erhöht.
Eine konsequente tägliche Reinigung verhindert Beschichtungsablagerungen in Spritzpistolen, Flüssigkeitsleitungen, Filtern und Rückgewinnungssystemen, die die Oberflächenqualität beeinträchtigen und ungeplante Ausfallzeiten erhöhen, die Produktionspläne stören. Spülen Sie die Spritzpistolen am Ende der Schicht mit geeigneten Lösungsmitteln und entfernen Sie Düsen, Luftkappen und Materialnadeln für eine gründliche Reinigung, um ein Verstopfen durch getrocknete Beschichtungsrückstände zu verhindern, die das Spritzbild verändern und Streifen oder trockene Stellen auf den fertigen Teilen erzeugen.
Untersuchen Sie Förderketten, Antriebsmotoren, fotoelektrische Sensoren, hin- und hergehende Führungen und Rollenlager auf Verschleiß, Verschmutzung oder Fehlausrichtung, die die Positionierungsgenauigkeit und die Gleichmäßigkeit der Beschichtung auf den Werkstückoberflächen beeinträchtigen könnten. Die wöchentliche vorbeugende Wartung sollte das Schmieren von Linearführungen mit vom Hersteller angegebenen Fetten, die Überprüfung der Ausrichtung der Spritzpistole mit Laserwerkzeugen, die Kalibrierung von Flüssigkeitsdruckreglern anhand zertifizierter Messgeräte und die Inspektion von Filtermedien umfassen, um einen ausreichenden Luftstrom durch die Spritzkabinen sicherzustellen, der die Ansammlung von Overspray und Brandgefahr verhindert.
Um eine optimale Beschichtungsqualität bei gleichzeitiger Minimierung des Materialverbrauchs zu erreichen, ist eine sorgfältige Abstimmung des Luftdrucks der Spritzpistole, der Einstellung der Strahlbreite, der Flüssigkeitsdurchflussrate, der Verfahrgeschwindigkeit der Pistole und der Fördergeschwindigkeit erforderlich, um die Beschichtungsviskosität und die Werkstückgeometrie anzupassen. Beginnen Sie mit den vom Hersteller empfohlenen Grundeinstellungen für Ihren spezifischen Beschichtungstyp und Ihr Substrat und führen Sie dann systematische Testanwendungen an Musterplatten durch, um die Gleichmäßigkeit der Abdeckung, den Schweregrad der Orangenhaut und die Konsistenz der Filmdicke über Flächen, Kanten und Profile hinweg zu bewerten.
Verwenden Sie während der Einrichtung Nassfilmdickenmessgeräte, um zu überprüfen, ob die aufgetragenen Beschichtungen den Spezifikationsanforderungen entsprechen, bevor mit der Ablüft- oder Aushärtungsphase begonnen wird. Dadurch werden kostspielige Nacharbeiten aufgrund von Unter- oder Überauftragungen vermieden, die Material verschwenden und den Versand von Bestellungen verzögern. Dokumentieren Sie erfolgreiche Parameterkombinationen für jeden Beschichtungstyp und jede Werkstückgeometrie und erstellen Sie standardisierte Einrichtungsblätter, die Umrüstzeiten verkürzen und konsistente Ergebnisse über Schichten, Bediener und Produktionsanlagen hinweg gewährleisten, die Markenqualitätsstandards einhalten, unabhängig davon, wo Produkte hergestellt werden.
Beim UV-Walzenbeschichten werden Beschichtungen durch präzisionsgeschliffene Walzen aufgetragen, die direkt mit dem Substrat in Kontakt kommen. Dadurch wird eine extrem gleichmäßige Filmdicke mit minimalem Overspray auf Flachbildschirmen erreicht. Beim Sprühfinish werden Beschichtungen in feine Nebel zerstäubt, die sich an komplexe Geometrien anpassen, einschließlich erhabener Platten, geformter Kanten und geschnitzter Details, die mit Walzen nicht effektiv erreicht werden können. Dies bietet eine größere Flexibilität auf Kosten eines höheren Overspray- und Materialverbrauchs.
Automatisierte Holzbearbeitungsmaschinen reduzieren den Beschichtungsverbrauch im Vergleich zum manuellen Sprühen in der Regel um 20 bis 40 Prozent durch präzise Pistolenauslösung, konsistente Überlappungsmuster und optimierte Auftragsparameter, die Overspray und Abfall minimieren. Integrierte Overspray-Rückgewinnungssysteme reduzieren den Abfall weiter, indem sie überschüssiges Material auffangen und filtern, um es entsprechend den Umweltvorschriften ordnungsgemäß zu entsorgen oder zu recyceln, während die UV-Härtung Lösungsmittelemissionen vollständig aus dem Endbearbeitungsprozess eliminiert.
Ja, die meisten modernen Holzbearbeitungsmaschinen ermöglichen mehrere Beschichtungsarten mit geeigneten Komponentenkonfigurationen und Materialauswahlen, die chemischen Angriffen und Korrosion widerstehen. Wasserbasierte Beschichtungen erfordern Flüssigkeitswege aus Edelstahl und korrosionsbeständige Dichtungen, während lösungsmittelbasierte Systeme explosionsgeschützte elektrische Systeme und eine verbesserte Belüftung erfordern. Viele Hersteller bieten umrüstbare Systeme an, die durch Komponentenwechsel und Sicherheitsverbesserungen an unterschiedliche Beschichtungschemien angepasst werden können, um die Lebensdauer der Geräte zu verlängern, wenn sich die Vorschriften ändern.
Zur täglichen Wartung gehören das Spülen von Spritzpistolen, das Reinigen von Düsen und Luftkappen, das Abwischen von Fördersystemen und Walzenapplikatoren sowie die Überprüfung des Flüssigkeitsstands in Drucktöpfen oder Vorratstanks. Zu den wöchentlichen Aufgaben gehören das Schmieren von Linearführungen und hin- und hergehenden Mechanismen, das Überprüfen der Ausrichtung der Spritzpistole und des Düsenverschleißes, das Überprüfen der Druckreglerkalibrierung und das Überprüfen von Filtermedien auf Verstopfungen, die den Luftstrom verringern. Monatliche Inspektionen sollten sich auf Overspray-Rückgewinnungssysteme, elektrische Anschlüsse, Sicherheitsverriegelungen, Förderbandantriebskomponenten und UV-Lampenleistung erstrecken, um Verschleiß zu erkennen, bevor ein Ausfall zu Produktionsstopps führt, die Kundenaufträge verzögern.
Die Installations- und Inbetriebnahmezeiträume variieren je nach Systemkomplexität und Standortvorbereitung und liegen in der Regel zwischen vier und zwölf Wochen, je nach Fundamentanforderungen, Versorgungsanschlüssen und Integration in bestehende Materialtransportsysteme. Einfache UV-Walzenbeschichtungsanlagen mit einer Station können innerhalb von Wochen nach der Lieferung betriebsbereit sein, wenn die Versorgungseinrichtungen und die Stellfläche bereit sind, während komplette schlüsselfertige Endbearbeitungslinien mit Förderbandintegration, mehrstufiger Anwendung, Aushärtungssystemen und Roboter-Materialhandhabung längere Inbetriebnahmezeiten einschließlich Bedienerschulung, Produktionsversuchen und Prozessoptimierung erfordern, um Zielqualität und Durchsatzniveaus zu erreichen, die eine Kapitalinvestition rechtfertigen.


