
Vistas: 277 Autor: 广宇大 Hora de publicación: 2026-10-13 Origen: Sitio


Menú de contenido
>> Construcción de paneles sándwich
>> Por qué es importante la calidad de la producción
● Tipos de máquinas de producción de paneles SIP
>> Celdas de producción manuales y semiautomáticas
>> Líneas de producción de paneles SIP totalmente automáticas
>> Líneas discontinuas y continuas
● Componentes principales de una línea de producción SIP
>> Alimentación y manipulación de materiales
>> Preparación y aplicación del adhesivo
>> Colocación del núcleo y montaje del panel
>> Estaciones de prensado y curado
● Proceso de fabricación de paneles SIP
>> Inspección de materias primas
>> Aplicación y colocación del adhesivo
>> Prensado, curado y manipulación
● Elegir materiales para la máquina
● Control de calidad para la producción SIP
>> Pruebas de paneles terminados
>> Trazabilidad y acciones correctivas
● Planificación y automatización de fábricas
>> Diseño y flujo de materiales
>> Nivel de automatización y dotación de personal
>> Controles y datos digitales
>> Seguridad del adhesivo y de la máquina
>> ¿Qué hace una máquina de producción de paneles SIP?
>> ¿Qué materiales puede manejar una línea de producción SIP?
>> ¿Qué adhesivo se utiliza para los paneles SIP?
>> ¿Cuánto tiempo tarda en presionarse un panel SIP?
>> ¿Es mejor una prensa neumática o hidráulica?
>> ¿Cómo se comprueba la calidad del panel SIP?
>> ¿Puede una máquina de producción SIP producir paneles que cumplan con el código?
Una máquina de producción de paneles SIP es un equipo que se utiliza para fabricar paneles estructurales aislados uniendo un núcleo aislante entre revestimientos estructurales. En una configuración típica, un núcleo de poliestireno expandido, poliisocianurato, poliuretano, poliestireno extruido o lana mineral se lamina entre dos capas, a menudo de tableros de fibra orientada. El panel terminado se puede utilizar en ensamblajes de paredes, techos o pisos, sujeto a los requisitos de ingeniería, aprobaciones de productos y códigos de construcción aplicables.
La maquinaria moderna de producción de paneles SIP abarca desde estaciones manuales de encolado y prensado hasta líneas automatizadas con transportadores, aplicadores de adhesivo, pórticos, prensas, equipos de corte y sistemas de apilado. La solución adecuada depende del diseño del panel, la química del adhesivo, la capacidad de la fábrica, la disponibilidad de mano de obra, los requisitos de control de calidad y la necesidad de fabricación posterior. Esta guía explica cómo funciona la producción SIP, qué equipo se necesita, cómo especificar una línea y cómo lograr una calidad confiable de los paneles.
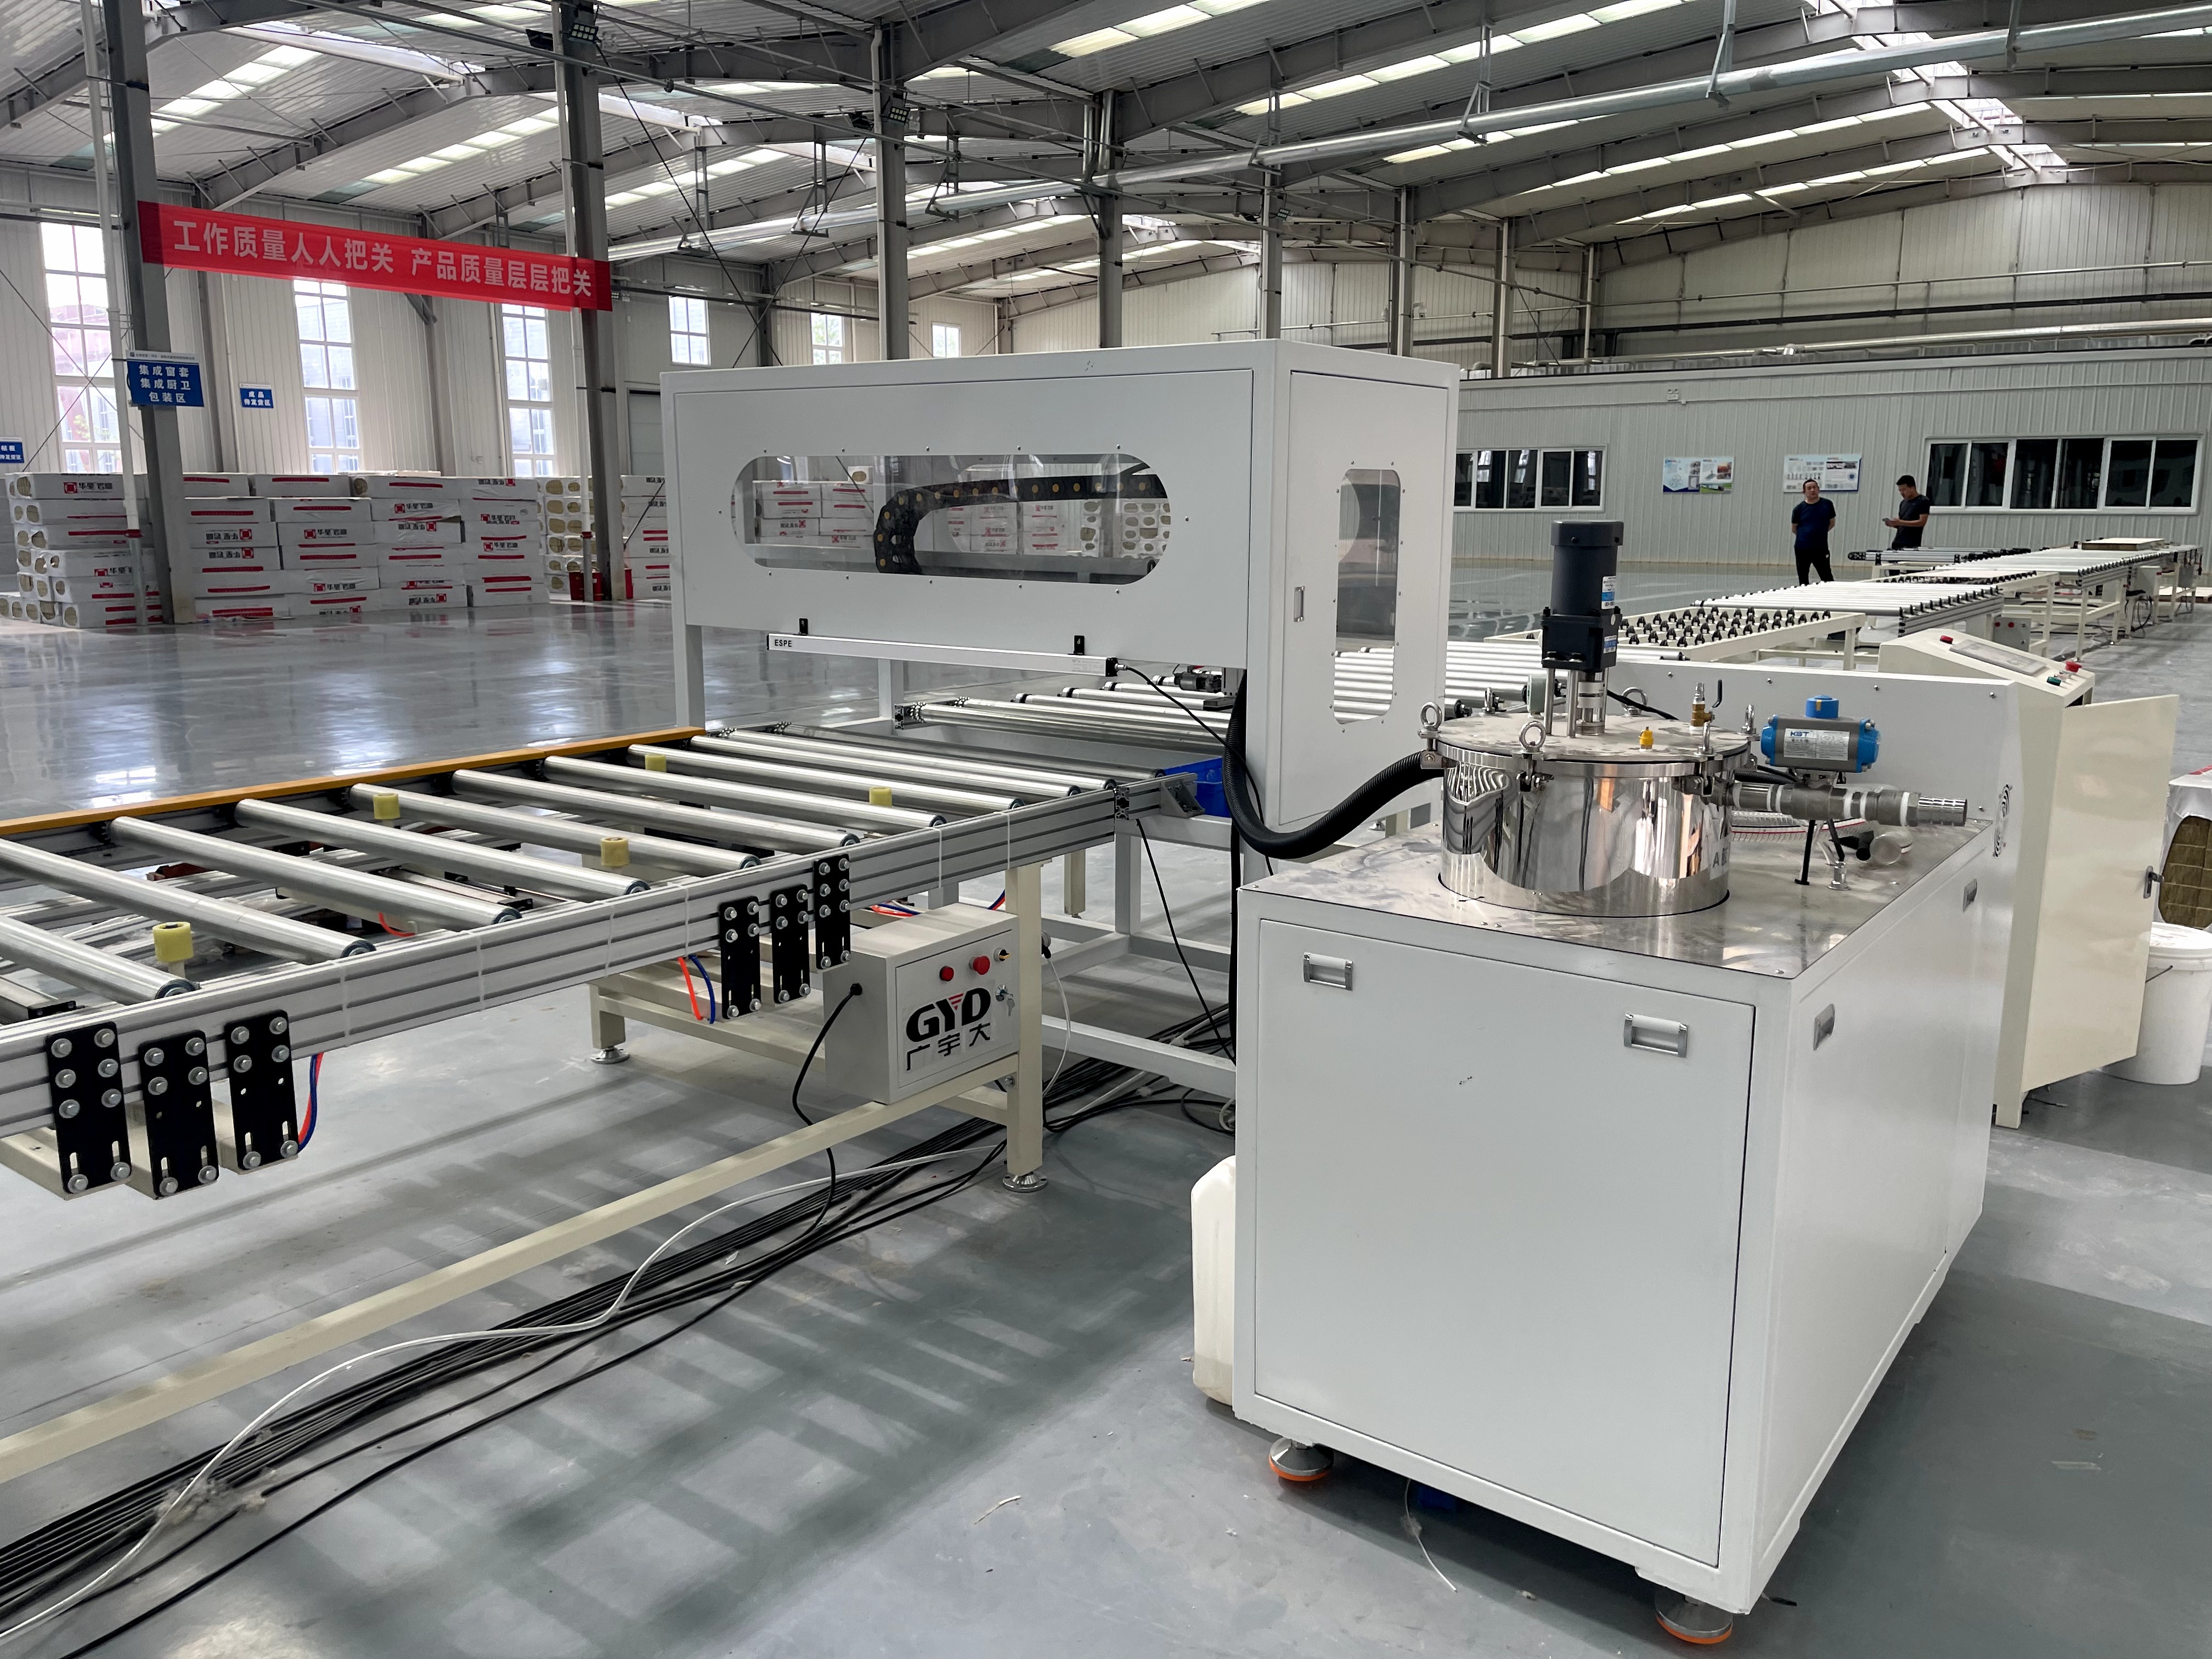
Un panel estructural aislado es un componente de construcción en capas o sándwich. Combina dos revestimientos relativamente fuertes con un núcleo aislante de menor densidad. Los revestimientos y el núcleo deben estar unidos para que actúen juntos como un único elemento de ingeniería. Las configuraciones SIP comunes utilizan revestimientos OSB con núcleos de EPS, XPS o espuma a base de uretano; Otros sistemas pueden utilizar metal, PVC, MgO, fibrocemento, tableros de partículas u otros revestimientos aprobados y pueden incluir núcleos de lana mineral, PIR o PU. [1966][1967]
La máquina de producción por sí sola no hace estructural un producto. El rendimiento estructural depende de las especificaciones completas del panel, los materiales, el adhesivo, los controles de fabricación, la evidencia de las pruebas, la ingeniería y el sistema de construcción en el que se utiliza el panel. Una fábrica debe fabricar la configuración exacta del producto cubierta por sus documentos de diseño, evaluación y control de calidad.
Un SIP se basa en la adhesión entre el revestimiento y el núcleo. El adhesivo mal distribuido, la presión insuficiente, las condiciones de curado incorrectas, las superficies contaminadas o los materiales que no coinciden pueden provocar una unión débil o delaminación. Por lo tanto, la secuencia de fabricación debe controlar la aplicación del adhesivo, el tiempo abierto, la alineación del panel, la fuerza de prensado, el tiempo de permanencia y la manipulación después del prensado.
Los fabricantes suelen utilizar un sistema de aplicación directa o de extensión de pegamento, ensamblan una pila de revestimiento entre núcleo y revestimiento, la alinean y aplican presión en una prensa hasta que el adhesivo alcanza el curado inicial requerido. Las descripciones históricas de fabricación de SIP también identifican la presión y el tiempo de fraguado como elementos esenciales del proceso de laminación. [1967]
Una celda manual normalmente incluye una mesa de ensamblaje, equipo adhesivo, herramientas de alineación y una prensa. Los operadores cargan el revestimiento inferior, aplican adhesivo, colocan el núcleo de aislamiento, aplican el revestimiento superior y transfieren el panel o la pila de paneles a la prensa. Esta configuración puede adaptarse a fabricantes de bajo volumen, desarrollo de productos, trabajos de paneles personalizados o fábricas con formatos irregulares.
Los sistemas semiautomáticos añaden manipulación de materiales y aplicación controlada de adhesivo. Los transportadores de rodillos, los elevadores por vacío, las mesas de tijera, los pórticos o los dispositivos de alineación guiados pueden reducir el levantamiento manual y mejorar la repetibilidad. La prensa puede seguir siendo un proceso por lotes, pero la secuencia de la máquina se controla mejor que en una operación totalmente manual.
Una máquina de producción de paneles SIP totalmente automática integra transportadores de alimentación de material, aplicación de adhesivo, movimiento de paneles, prensado, descarga y apilado. Un sistema comercial incluye transportadores de alimentación, un pórtico de manipulación, un pórtico de aplicación directa de adhesivo, una prensa neumática y un manipulador de paneles terminados como unidades centrales. [1970]
La automatización puede reducir la manipulación de materiales y mejorar la repetibilidad, especialmente cuando las dimensiones y los materiales de los paneles están estandarizados. Sin embargo, no elimina la necesidad de operadores, personal de mantenimiento, técnicos de procesos, inspección de entrada, gestión de adhesivos y controles de calidad finales. Una línea completamente automática debe evaluarse como un sistema de producción completo y no como una prensa única.
La producción discontinua utiliza ciclos separados e individuales. Se ensambla un panel, se prensa durante el tiempo requerido, se retira y luego otro panel inicia el proceso. Los sistemas de apertura múltiple o prensa múltiple aumentan el rendimiento al procesar varios paneles o pilas en paralelo.
La producción continua mueve materiales a través de un proceso de laminación sin detenerse, generalmente para productos altamente estandarizados y de alto rendimiento. Requiere un suministro de material, aplicación de adhesivo, ajustes de prensa y corte estrictamente controlados. Los equipos continuos pueden ofrecer un alto rendimiento, pero exigen una logística ascendente confiable y una combinación de productos estable.
La línea comienza con el almacenamiento y alimentación de pieles y núcleos. Las láminas de OSB, tableros de MgO, láminas de fibrocemento, revestimientos metálicos u otros revestimientos deben llegar planos, limpios, secos y del tamaño correcto. Los tableros de espuma o los núcleos de lana mineral deben cumplir requisitos de espesor, densidad, planitud y calidad de la superficie.
Los transportadores de rodillos transfieren láminas y paneles entre estaciones. Los pórticos, los elevadores por vacío o los manipuladores mecánicos pueden colocar revestimientos y núcleos con precisión. Una línea automatizada puede utilizar una plataforma de distribución y transportadores de rodillos motorizados para coordinar el movimiento del material entre la aplicación del adhesivo, el prensado y la descarga. [1966]
El adhesivo es uno de los materiales controlados más importantes en la producción de paneles SIP. Los sistemas pueden utilizar adhesivos de poliuretano de uno o dos componentes, según el diseño y el proceso del producto. Una línea automatizada comercial describe prensado en frío con adhesivo PUR monocomponente y un tiempo abierto y de prensado de aproximadamente tres a cinco minutos; El tiempo real siempre debe seguir los requisitos del proveedor del adhesivo y el proceso validado de fábrica. [1970]
Los equipos de aplicación pueden incluir recubridores en rodillo, sistemas de cortina, sistemas de pulverización, aplicadores de perlas o cabezales de extrusión montados en pórtico. Los pórticos de aplicación directa pueden aplicar adhesivo en patrones controlados a lo largo del revestimiento o del núcleo. La dosificación precisa ayuda a mantener una tasa de dispersión constante a medida que cambia la viscosidad del adhesivo. Un proveedor describe chorros de adhesivo espaciados entre 8 y 10 milímetros y un ajuste automático destinado a mantener la consistencia de la aplicación. [1966]
Los parámetros clave son la masa de aplicación por área, el patrón, la cobertura en los bordes, la temperatura del adhesivo, la proporción de mezcla cuando corresponda, la vida útil, el tiempo abierto y la limpieza. Los operadores deben evitar áreas omitidas, cobertura insuficiente de los bordes, aplicación excesiva, boquillas obstruidas y uso de adhesivo fuera de su tiempo de trabajo permitido.
Después de la aplicación del adhesivo, se coloca el núcleo aislante en el paramento inferior y se posiciona el paramento superior. La alineación es importante porque un núcleo desplazado puede producir bordes de panel desiguales, zonas de mala adhesión o dimensiones de acabado incorrectas. El conjunto debe entrar a la prensa antes de que el adhesivo supere su tiempo abierto.
Para algunos diseños de productos, los núcleos pueden precortarse, unirse, tratarse los bordes o mecanizarse antes de la laminación. La fábrica debe definir qué operaciones ocurren antes del prensado y cuáles después. Por ejemplo, los núcleos precortados pueden simplificar la geometría del panel final, mientras que el mecanizado CNC posterior a la laminación puede producir aberturas y detalles de conexión precisos.
Una prensa aplica una fuerza controlada a lo largo de toda la superficie del panel mientras el adhesivo se cura lo suficiente. Las prensas neumáticas se utilizan ampliamente en la producción de paneles sándwich y SIP. Otras opciones incluyen prensas hidráulicas, prensas de vacío, prensas de rodillos o sistemas de platinas con luz diurna múltiple. [1967][1979]
La selección de la prensa depende del tamaño del panel, la presión requerida, la química del adhesivo, el tiempo del ciclo, la mezcla de productos y el diseño de la fábrica. La prensa debe proporcionar una presión uniforme, evitar dañar núcleos o pieles frágiles y sujetar el panel durante el tiempo de permanencia validado. Una presión demasiado baja puede dejar huecos; una fuerza excesiva puede aplastar un núcleo de espuma o crear falta de adhesivo.
Después de un curado adecuado, los paneles se pueden recortar, cortar a medida, enrutar, ranurar, perforar, marcar o mecanizar utilizando sierras, enrutadores CNC, sistemas de alambre caliente o máquinas especializadas en procesamiento de paneles. El corte después de la laminación ayuda a crear dimensiones precisas específicas del proyecto. Las descripciones de fabricación SIP comúnmente incluyen prensado hidráulico seguido de corte y ranurado de bordes para inserciones o detalles de unión. [1975]
Un apilador o manipulador automatizado puede retirar los paneles terminados de la prensa y organizarlos para su inspección, almacenamiento o fabricación secundaria. Proteja las superficies de los paneles durante el apilamiento y permita un tiempo de curado adecuado antes de manipulación, mecanizado o envío agresivos.
Inspeccione los revestimientos en busca de daños, condiciones de humedad, espesor, planitud, calidad y contaminación de la superficie. Inspeccione los núcleos en busca de espesor, densidad, daños, estabilidad dimensional y calidad correcta del material. Verifique el lote de adhesivo, la vida útil, las condiciones de almacenamiento, la temperatura y cualquier mezcla o acondicionamiento requerido.
La calidad comienza antes de que el panel llegue a la máquina. El adhesivo no puede unir de manera confiable materiales polvorientos, aceitosos, húmedos, deformados o incompatibles. Establecer criterios de inspección entrantes y poner en cuarentena los materiales que no los cumplan.
Coloque la piel inferior sobre la línea o mesa de montaje. Aplique el adhesivo con la velocidad y el patrón de dispersión validados, luego coloque el núcleo y la piel superior en la secuencia prescrita. Algunas fábricas recubren las superficies centrales; otros cubren los revestimientos. El método elegido debe ofrecer una unión completa y repetible sin un uso excesivo de adhesivo.
Monitorear el tiempo transcurrido desde la aplicación hasta el cierre de la prensa. El tiempo abierto es un límite del proceso, no una estimación. Si un panel no puede ingresar a la prensa a tiempo debido a una parada, siga el procedimiento de disposición validado en lugar de simplemente presionar el panel más tarde.
Transfiera la disposición alineada a la prensa. Aplique presión validada y manténgala presionada durante el tiempo de permanencia establecido. El curado del adhesivo puede depender de la temperatura, la humedad, la temperatura del material, la formulación del adhesivo y la construcción del panel. Registre los datos del lote y los parámetros del ciclo de prensa para que la fábrica pueda rastrear cada panel o lote de producción.
Después de la liberación, permita que el panel alcance la manipulación requerida o la condición de curado completo antes de mecanizarlo, realizar pruebas estructurales, empaquetarlo o enviarlo. El curado inicial en prensa y el desarrollo completo de las propiedades no siempre son idénticos, especialmente con adhesivos reactivos.
La fabricación puede incluir cortar longitudes de paneles, dar forma a las paredes inclinadas, enrutar ranuras, cortar aberturas de puertas y ventanas, perforar canales de servicio, agregar marcas y preparar juntas. Los datos CAD/CAM pueden reducir errores transfiriendo dibujos del proyecto al equipo de corte. Las instalaciones SIP avanzadas utilizan fabricación de precisión para crear paquetes de paneles que se ajustan a los planos de construcción aprobados. [1974]
Marque cada panel claramente con identificación del proyecto, orientación, ubicación de ensamblaje, información de revisión y detalles de trazabilidad. El marcado preciso reduce los errores de instalación en campo y respalda la documentación de calidad.
OSB es un revestimiento estructural común para SIP, pero no todos los grados o espesores de OSB son intercambiables. El revestimiento seleccionado debe coincidir con el diseño del panel aprobado. Se pueden utilizar otros revestimientos, incluidos metal, PVC, MgO, fibrocemento y tableros de partículas, en paneles sándwich o productos SIP especializados donde el diseño haya sido validado. [1966]
Las diferentes pieles afectan la humectación del adhesivo, la presión de la prensa, el método de corte, el movimiento térmico, la resistencia a la humedad y el comportamiento ante el fuego. Si cambia una apariencia, trátelo como un cambio de diseño de producto que requiere aprobación técnica y de calidad, no como una simple sustitución de compra.
EPS, XPS, PU, PIR y lana mineral se encuentran entre los núcleos utilizados en la fabricación de paneles sándwich o SIP. El núcleo determina una gran parte de las propiedades de aislamiento, el peso, el espesor, el comportamiento de mecanizado y las características relacionadas con el fuego del panel. [1966][1968]
La selección del núcleo debe considerar la aplicación objetivo, el diseño estructural, las normas de construcción locales, las condiciones de servicio, la compatibilidad del adhesivo y las aprobaciones requeridas. Una máquina de producción puede ser mecánicamente capaz de manejar varios tipos de núcleos, pero la fábrica debe validar cada configuración de panel resultante por separado.
Los adhesivos PUR se utilizan ampliamente para unir componentes SIP y de paneles sándwich. Los sistemas de un componente pueden simplificar la dosificación, mientras que los sistemas de dos componentes requieren una mezcla controlada. El adhesivo correcto se selecciona según el material de revestimiento, el material del núcleo, el rendimiento requerido, las condiciones de curado y la velocidad del proceso. [1968]
Administre el almacenamiento del adhesivo, la temperatura, la exposición a la humedad, el bombeo, el filtrado, la mezcla y el lavado de la línea de acuerdo con la documentación del proveedor. Purgue o proteja las boquillas durante las paradas, particularmente para productos que reaccionan con la humedad. Los sistemas automatizados pueden incluir disposiciones de obturadores que se cierran durante paradas prolongadas para reducir el curado prematuro dentro de las boquillas del aplicador. [1966]
Supervise la identificación de la piel y el núcleo, el lote de adhesivo, la temperatura del adhesivo, la tasa de aplicación, el tiempo abierto, la presión de la prensa, el tiempo de permanencia de la prensa, el espesor del panel, la alineación y las condiciones ambientales. Utilice datos de la máquina cuando estén disponibles, pero verifique los valores críticos de forma independiente según un cronograma definido.
Inspeccione visualmente en busca de espacios, zonas adhesivas secas, patrones de extrusión, daños en el núcleo, defectos superficiales y errores de dimensión. El exceso de adhesivo no es prueba de una buena unión; puede indicar una aplicación excesiva o una presión excesiva. Controle el proceso con objetivos documentados, no sólo con impresiones visuales.
Un plan de calidad puede incluir dimensiones del panel, planitud, escuadra, integridad del revestimiento, calidad de la unión, condición del núcleo, acabado de la superficie y precisión de la etiqueta. Las pruebas específicas del producto pueden incluir resistencia de unión, comportamiento de tracción, rendimiento de corte, comportamiento de flexión, acondicionamiento de humedad u otras pruebas requeridas por la norma vigente o el informe de evaluación.
El nivel y la frecuencia de las pruebas deben estar determinados por el diseño del panel, la ruta del código, el programa de certificación, los requisitos del cliente y la evaluación de riesgos. Para los productos evaluados según informes de código, la fabricación generalmente ocurre bajo un programa de control de calidad y un régimen de inspección definidos. Un informe ICC-ES para una familia de productos SIP establece que las instalaciones enumeradas en el informe fabrican paneles bajo un programa de control de calidad con inspecciones ICC-ES. [1976]
Asigne números de lote a revestimientos, materiales centrales, lotes de adhesivos y paneles terminados. Registre la receta de la máquina, el operador, el ciclo de prensa, los resultados de la inspección, el retrabajo y la información de envío. La trazabilidad ayuda a aislar la producción afectada si más adelante se descubre un defecto o una queja.
Cuando un panel no pasa la inspección, contenga el producto, determine la causa raíz, evalúe los paneles relacionados, corrija el proceso y documente la disposición. Una fábrica robusta no depende de una inspección final para detectar todos los problemas; Utiliza datos de proceso para evitar defectos.
Organice el almacenamiento, acondicionamiento, alimentación, preparación de adhesivos, colocación, prensado, curado, corte, inspección, apilamiento y envío de materias primas en un flujo lógico. Minimice el movimiento innecesario del montacargas y evite mover paneles a través de áreas sucias o húmedas. Asegúrese de que haya suficiente espacio de amortiguación para evitar que las obstrucciones de la línea provoquen fallas en el tiempo de apertura del adhesivo.
Los proveedores de líneas de producción ofrecen sistemas con transportadores, pórticos adhesivos, prensas y apiladores. Un proveedor informa de 160 a 300 paneles por turno de ocho horas para ciertas configuraciones de línea automática, pero la capacidad real varía según el tamaño del panel, los materiales, la combinación de productos, la dotación de personal, el tiempo de inactividad y el diseño del proceso. [1970]
La automatización debería resolver una limitación real: seguridad laboral, repetibilidad, rendimiento, manipulación de materiales o recopilación de datos. Una planta personalizada de bajo volumen puede beneficiarse más de un aplicador de pegamento confiable, accesorios de alineación y una prensa flexible que de una línea compleja totalmente automatizada. Una fábrica estandarizada de gran volumen puede justificar transportadores, pórticos, prensado automatizado y apilado.
Plan para operadores, conductores de montacargas, técnicos de mantenimiento, personal de calidad, supervisores de producción y personal capacitado que pueda manejar sistemas adhesivos. Incluso una línea comercializada como operable por un equipo pequeño todavía necesita funciones de soporte para una producción segura y estable. [1970]
Los controles PLC pueden gestionar el movimiento del transportador, la aplicación de adhesivo, la sincronización de la prensa, las alarmas y los bloqueos de seguridad. La gestión de recetas permite a la fábrica almacenar parámetros aprobados para diferentes tipos de paneles. Conectar los datos de producción a un sistema de calidad mejora la trazabilidad y ayuda a identificar desviaciones en el uso del adhesivo, el tiempo del ciclo o el rendimiento de la prensa.
No permita la edición sin restricciones de recetas validadas. Utilice niveles de autorización, cambie registros, copias de seguridad y verificación después de cambios de software. Una línea rica en datos sólo es útil si la fábrica revisa los datos y actúa según las tendencias.
Los adhesivos reactivos pueden presentar riesgos para la piel, los ojos, la inhalación y la manipulación de productos químicos. Siga la hoja de datos de seguridad, proporcione ventilación adecuada, utilice el equipo de protección personal requerido, capacite al personal y prepare procedimientos de respuesta a derrames. Mantenga los materiales incompatibles alejados de las áreas de almacenamiento y mezcla de adhesivos.
Prensas, sierras, fresadoras, pórticos, transportadores y elevadores por vacío crean riesgos de aplastamiento, corte, pellizco y carga en movimiento. Utilice protección, paradas de emergencia, procedimientos de bloqueo/etiquetado, puntos de acceso interconectados, planos de elevación y capacitación de operadores. Nunca pase por alto un dispositivo de seguridad de prensa o máquina para recuperar el tiempo de ciclo perdido.
Mantenga bombas, mangueras, filtros, boquillas aplicadoras, válvulas, transportadores, rodillos, sellos de presión, circuitos neumáticos, unidades hidráulicas, sensores, hojas de sierra, husillos CNC y dispositivos de seguridad. Inspeccione los patrones del aplicador de forma rutinaria y limpie o reemplace los componentes antes de que la dispersión inconsistente del pegamento cause defectos.
Calibre el equipo de medición y verifique la presión de la prensa, el flujo de adhesivo, las dimensiones del panel y la posición de la máquina. Programe el mantenimiento durante el tiempo de inactividad planificado, conserve piezas de repuesto para elementos críticos y documente todo el trabajo realizado.
Ensambla y une las capas de un panel estructural aislado. Dependiendo del nivel de automatización, la máquina alimenta revestimientos y núcleos, aplica adhesivo, alinea el laminado, presiona el panel, lo transfiere y puede soportar el corte o el apilado. [1966][1970]
Muchas líneas pueden procesar revestimientos de OSB, metal, PVC, MgO, fibrocemento o tableros de partículas con núcleos de EPS, XPS, PU, PIR o lana mineral. La capacidad mecánica de la máquina no significa automáticamente que todas las combinaciones sean adecuadas para un panel estructural; cada producto debe estar validado técnicamente. [1966]
Los adhesivos PUR se utilizan habitualmente, incluidos sistemas de un componente y de dos componentes. El adhesivo elegido debe ser compatible con el núcleo, los revestimientos, las condiciones del proceso y el rendimiento requerido del panel. [1968]
Depende de la química del adhesivo, la temperatura, la humedad, el diseño del panel y el equipo. Una línea automática de prensado en frío indica un tiempo abierto y un tiempo de prensado de aproximadamente tres a cinco minutos para su proceso PUR de un componente, pero los fabricantes deben seguir las especificaciones validadas para su propio adhesivo y panel. [1970]
Ninguno de los dos es automáticamente mejor. Las prensas neumáticas pueden ser adecuadas para muchas aplicaciones de paneles sándwich, mientras que las prensas hidráulicas pueden seleccionarse cuando el producto requiere diferentes fuerzas o características de control. Elija según el tamaño del panel, la presión uniforme requerida, el sistema adhesivo, el rendimiento y los resultados validados. [1967][1975]
Las fábricas inspeccionan las materias primas, verifican la aplicación del adhesivo y los parámetros de prensado, inspeccionan las dimensiones y la calidad de la superficie y realizan pruebas estructurales o de unión específicas del producto según sea necesario. Los registros de trazabilidad ayudan a vincular cada panel con los materiales y la configuración del proceso.
Una máquina puede admitir la fabricación controlada, pero el cumplimiento del código depende del diseño completo del panel, las pruebas, el informe de evaluación o la ruta de aprobación, el programa de calidad de fábrica, los detalles de instalación y los requisitos de las autoridades locales. Consulte a ingenieros calificados y funcionarios de códigos locales para el proyecto previsto. [1976]


