
Visualizações: 277 Autor: 广宇大 Horário de publicação: 13/10/2026 Origem: Site


Menu Conteúdo
>> Construção de painel sanduíche
>> Por que a qualidade da produção é importante
● Tipos de máquinas de produção de painéis SIP
>> Células de produção manuais e semiautomáticas
>> Linhas de produção de painel SIP totalmente automáticas
>> Linhas descontínuas e contínuas
● Componentes principais de uma linha de produção SIP
>> Alimentação e Manuseio de Materiais
>> Preparação e aplicação de adesivo
>> Colocação do núcleo e montagem do painel
>> Estações de prensagem e cura
>> Corte, roteamento e empilhamento
● Processo de fabricação de painel SIP
>> Aplicação e disposição de adesivo
● Escolhendo materiais para a máquina
● Controle de qualidade para produção SIP
>> Rastreabilidade e Ação Corretiva
● Planejamento e Automação de Fábrica
>> Layout e fluxo de materiais
>> Nível de automação e pessoal
>> Segurança de adesivos e máquinas
>> O que uma máquina de produção de painéis SIP faz?
>> Quais materiais uma linha de produção SIP pode manipular?
>> Qual adesivo é usado para painéis SIP?
>> Quanto tempo leva para um painel SIP ser pressionado?
>> É melhor uma prensa pneumática ou hidráulica?
>> Como é verificada a qualidade do painel SIP?
>> Uma máquina de produção SIP pode produzir painéis compatíveis com código?
Uma máquina de produção de painéis SIP é um equipamento utilizado para fabricar painéis estruturais isolados, unindo um núcleo isolante entre os revestimentos estruturais. Em uma configuração típica, um núcleo de poliestireno expandido, poliisocianurato, poliuretano, poliestireno extrudado ou lã mineral é laminado entre duas camadas, geralmente uma placa de fios orientados. O painel acabado pode ser usado em montagens de parede, telhado ou piso, sujeito à engenharia aplicável, aprovações de produto e requisitos de código de construção.
As modernas máquinas de produção de painéis SIP variam desde estações manuais de colagem e prensagem até linhas automatizadas com transportadores, aplicadores de adesivo, pórticos, prensas, equipamentos de corte e sistemas de empilhamento. A solução certa depende do design do painel, da química do adesivo, da capacidade da fábrica, da disponibilidade de mão de obra, dos requisitos de controle de qualidade e da necessidade de fabricação posterior. Este guia explica como funciona a produção SIP, quais equipamentos são necessários, como especificar uma linha e como obter uma qualidade confiável de painel.
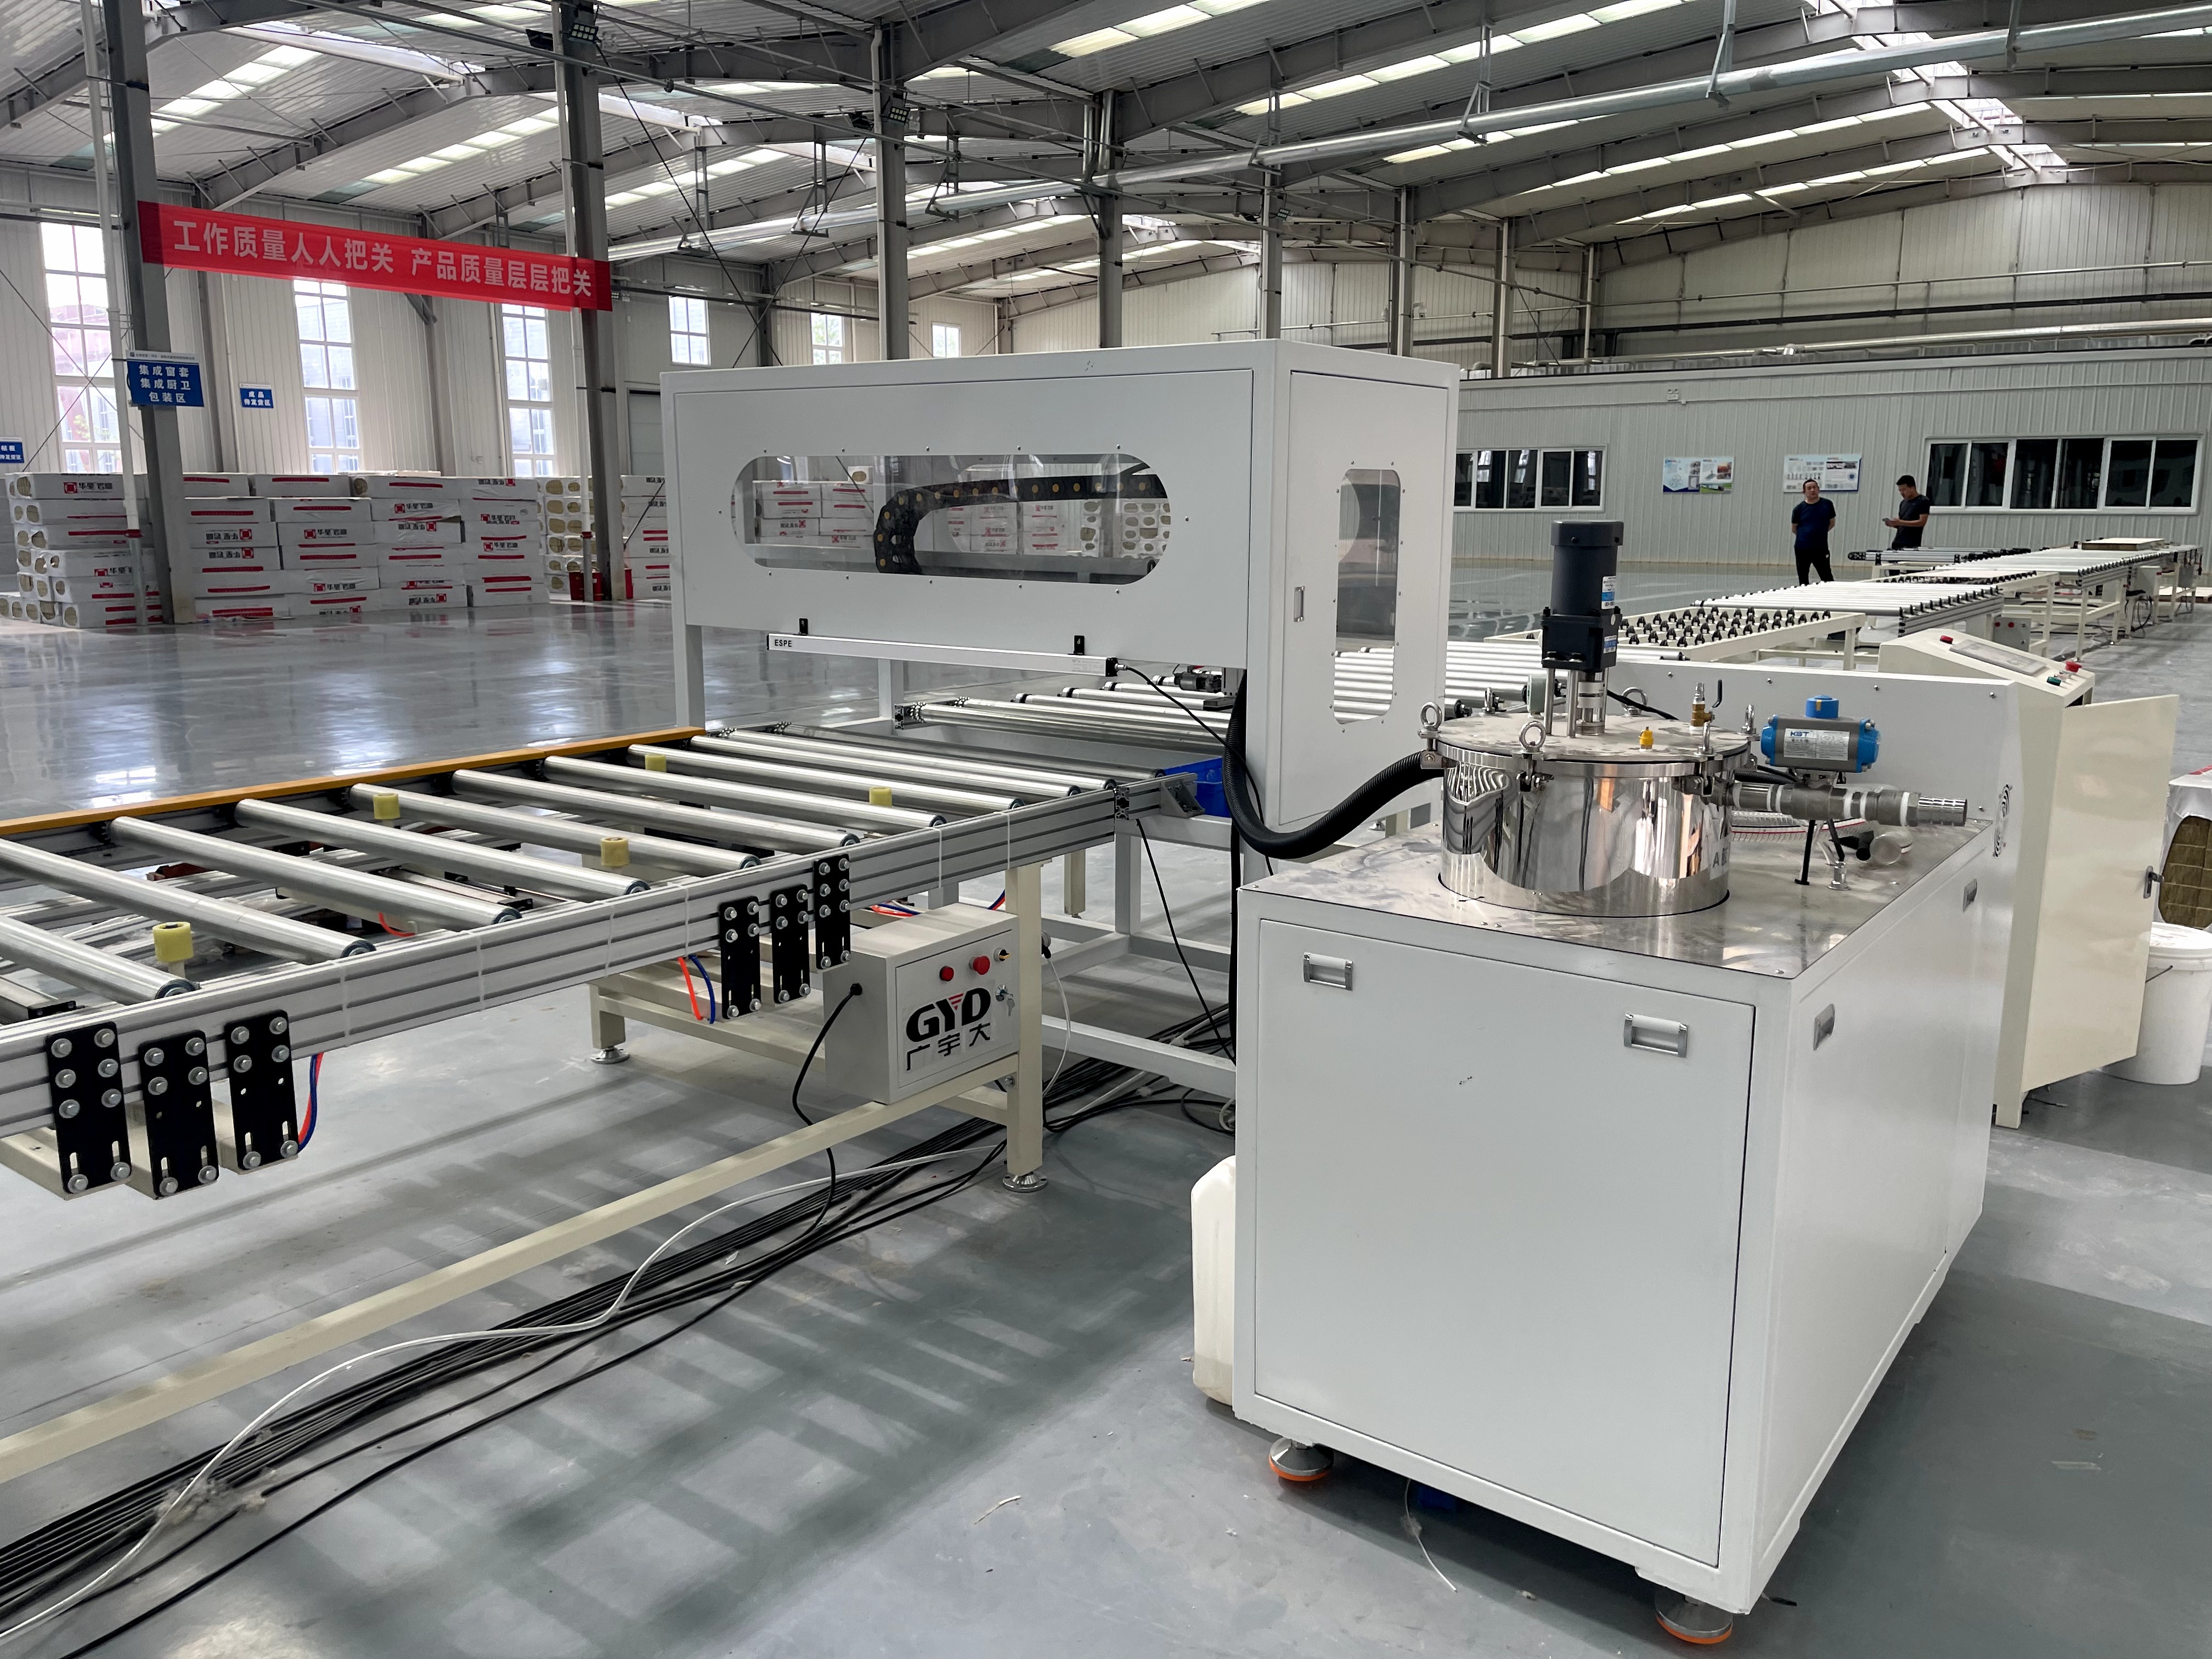
Um painel isolado estrutural é um componente de construção em camadas ou sanduíche. Combina dois revestimentos relativamente fortes com um núcleo isolante de baixa densidade. Os revestimentos e o núcleo devem ser unidos para que atuem juntos como um único elemento de engenharia. As configurações SIP comuns usam revestimentos OSB com EPS, XPS ou núcleos de espuma à base de uretano; outros sistemas podem usar metal, PVC, MgO, fibrocimento, aglomerado ou outras películas aprovadas e podem incluir núcleos de lã mineral, PIR ou PU. [1966][1967]
A máquina de produção por si só não torna um produto estrutural. O desempenho estrutural depende da especificação completa do painel, dos materiais, do adesivo, dos controles de fabricação, das evidências de teste, da engenharia e do sistema de construção no qual o painel é usado. Uma fábrica deve fabricar a configuração exata do produto coberta por seus documentos de projeto, avaliação e controle de qualidade.
Um SIP depende da adesão entre o revestimento e o núcleo. Adesivo mal distribuído, pressão insuficiente, condições de cura incorretas, superfícies contaminadas ou materiais incompatíveis podem levar a uma ligação fraca ou delaminação. A sequência de fabricação deve, portanto, controlar a aplicação do adesivo, o tempo aberto, o alinhamento do painel, a força de prensagem, o tempo de permanência e o manuseio após a prensagem.
Os fabricantes geralmente usam um sistema de espalhamento de cola ou de aplicação direta, montam uma pilha voltada para o núcleo, alinham-na e aplicam pressão em uma prensa até que o adesivo atinja a cura inicial necessária. As descrições históricas da fabricação SIP também identificam a pressão e o tempo de presa como elementos essenciais do processo de laminação. [1967]
Uma célula manual normalmente inclui uma mesa de montagem, equipamento adesivo, ferramentas de alinhamento e uma prensa. Os operadores carregam o revestimento inferior, aplicam o adesivo, posicionam o núcleo de isolamento, aplicam o revestimento superior e transferem o painel ou a pilha de painéis para a prensa. Essa configuração pode atender fabricantes de baixo volume, desenvolvimento de produtos, trabalhos de painéis personalizados ou fábricas com formatos irregulares.
Os sistemas semiautomáticos acrescentam manuseio de materiais e aplicação controlada de adesivo. Transportadores de rolos, elevadores a vácuo, mesas de tesoura, pórticos ou dispositivos de alinhamento guiado podem reduzir o levantamento manual e melhorar a repetibilidade. A prensa pode continuar sendo um processo em lote, mas a sequência da máquina é melhor controlada do que em uma operação totalmente manual.
Uma máquina de produção de painéis SIP totalmente automática integra transportadores de alimentação de material, aplicação de adesivo, movimentação de painéis, prensagem, descarga e empilhamento. Um sistema comercial lista transportadores de alimentação, um pórtico de manipulação, um pórtico de aplicação direta de adesivo, uma prensa pneumática e um manipulador de painel acabado como unidades principais. [1970]
A automação pode reduzir o manuseio de materiais e melhorar a repetibilidade, especialmente quando as dimensões e os materiais dos painéis são padronizados. No entanto, isso não elimina a necessidade de operadores, pessoal de manutenção, técnicos de processo, inspeção de entrada, gerenciamento de adesivos e verificações de qualidade final. Uma linha totalmente automática deve ser avaliada como um sistema de produção completo e não como uma única prensa.
A produção descontínua utiliza ciclos individuais separados. Um painel é montado, pressionado pelo tempo necessário, removido e então outro painel inicia o processo. Os sistemas de múltiplas aberturas ou multiprensas aumentam o rendimento processando vários painéis ou pilhas em paralelo.
A produção contínua movimenta materiais através de um processo de laminação sem parar, geralmente para produtos altamente padronizados e de alto rendimento. Requer fornecimento de material, aplicação de adesivo, configurações de prensa e corte rigorosamente controlados. Equipamentos contínuos podem oferecer alto rendimento, mas exigem logística confiável e um mix de produtos estável.
A linha começa com armazenamento e alimentação de cascas e caroços. Chapas OSB, placas de MgO, chapas de fibrocimento, películas metálicas ou outros revestimentos devem chegar planos, limpos, secos e dimensionados corretamente. Placas de espuma ou núcleos de lã mineral devem atender aos requisitos de espessura, densidade, planicidade e qualidade de superfície.
Transportadores de rolos transferem folhas e painéis entre estações. Pórticos, elevadores a vácuo ou manipuladores mecânicos podem posicionar revestimentos e núcleos com precisão. Uma linha automatizada pode usar uma plataforma de distribuição e transportadores de rolos motorizados para coordenar o movimento do material entre a aplicação do adesivo, prensagem e descarga. [1966]
O adesivo é um dos materiais controlados mais importantes na produção de painéis SIP. Os sistemas podem usar adesivos de poliuretano de um ou dois componentes, dependendo do projeto e do processo do produto. Uma linha comercial automatizada descreve a prensagem a frio com adesivo PUR monocomponente e um tempo aberto e de prensagem de aproximadamente três a cinco minutos; O tempo real deve sempre seguir os requisitos do fornecedor do adesivo e o processo de fábrica validado. [1970]
Os equipamentos de aplicação podem incluir revestidores de rolo, sistemas de cortina, sistemas de pulverização, aplicadores de esferas ou cabeçotes de extrusão montados em pórticos. Pórticos de aplicação direta podem aplicar adesivo em padrões controlados em toda a face ou núcleo. A dosagem precisa ajuda a manter uma taxa de dispersão consistente à medida que a viscosidade do adesivo muda. Um fornecedor descreve jatos de adesivo espaçados de 8 a 10 milímetros e ajuste automático destinado a manter a consistência da aplicação. [1966]
Os principais parâmetros são massa de aplicação por área, padrão, cobertura nas bordas, temperatura do adesivo, proporção de mistura quando aplicável, vida útil da mistura, tempo aberto e limpeza. Os operadores devem evitar áreas omitidas, cobertura insuficiente das bordas, aplicação excessiva, bicos entupidos e uso de adesivo fora do tempo de trabalho permitido.
Após a aplicação do adesivo, o núcleo isolante é colocado no revestimento inferior e o revestimento superior é posicionado. O alinhamento é importante porque um núcleo deslocado pode produzir bordas irregulares do painel, zonas de má adesão ou dimensões de acabamento incorretas. O conjunto deve entrar na prensa antes que o adesivo ultrapasse o seu tempo aberto.
Para alguns designs de produtos, os núcleos podem ser pré-cortados, unidos, tratados nas bordas ou usinados antes da laminação. A fábrica deverá definir quais operações ocorrerão antes da prensagem e quais ocorrerão depois. Por exemplo, núcleos pré-cortados podem simplificar a geometria final do painel, enquanto a usinagem CNC pós-laminação pode produzir aberturas e detalhes de conexão precisos.
Uma prensa aplica força controlada em toda a superfície do painel enquanto o adesivo desenvolve cura suficiente. Prensas pneumáticas são amplamente utilizadas na produção de painéis SIP e sanduíche. Outras opções incluem prensas hidráulicas, prensas a vácuo, prensas de rolos ou sistemas de placas multi-luz natural. [1967][1979]
A seleção da prensa depende do tamanho do painel, pressão necessária, química do adesivo, tempo de ciclo, mix de produtos e layout da fábrica. A prensa deve fornecer pressão uniforme, evitar danificar núcleos ou películas frágeis e segurar o painel durante o tempo de permanência validado. A pressão muito baixa pode deixar espaços vazios; força excessiva pode esmagar um núcleo de espuma ou criar falta de adesivo.
Após a cura adequada, os painéis podem ser aparados, cortados no tamanho certo, fresados, ranhurados, perfurados, marcados ou usinados usando serras, roteadores CNC, sistemas de fio quente ou máquinas especializadas de processamento de painéis. O corte após a laminação ajuda a criar dimensões precisas específicas do projeto. As descrições de fabricação SIP geralmente incluem prensagem hidráulica seguida de corte e canal de aresta para pastilhas ou detalhes de união. [1975]
Um empilhador ou manipulador automatizado pode remover painéis acabados da prensa e organizá-los para inspeção, armazenamento ou fabricação secundária. Proteja as superfícies dos painéis durante o empilhamento e permita um tempo de cura adequado antes do manuseio, usinagem ou envio agressivo.
Inspecione os revestimentos quanto a danos, condições de umidade, espessura, planicidade, grau e contaminação da superfície. Inspecione os núcleos quanto à espessura, densidade, danos, estabilidade dimensional e classificação correta do material. Verifique o lote do adesivo, o prazo de validade, as condições de armazenamento, a temperatura e qualquer mistura ou condicionamento necessário.
A qualidade começa antes do painel chegar à máquina. O adesivo não consegue unir de forma confiável materiais empoeirados, oleosos, úmidos, deformados ou incompatíveis. Estabeleça critérios de inspeção de entrada e coloque em quarentena os materiais que não cumpram os requisitos.
Coloque a parte inferior na linha ou mesa de montagem. Aplique o adesivo na taxa de dispersão e padrão validados e, em seguida, coloque o núcleo e a camada superior na sequência prescrita. Algumas fábricas revestem as superfícies centrais; outros revestem os revestimentos. O método escolhido deve proporcionar uma colagem completa e repetível, sem uso excessivo de adesivo.
Monitore o tempo decorrido desde a aplicação até o fechamento da prensa. O tempo aberto é um limite do processo, não uma estimativa. Se um painel não puder entrar na prensa a tempo devido a uma parada, siga o procedimento de disposição validado em vez de simplesmente pressionar o painel mais tarde.
Transfira a disposição alinhada para a prensa. Aplique pressão validada e mantenha-a durante o tempo de permanência estabelecido. A cura do adesivo pode depender da temperatura, umidade, temperatura do material, formulação do adesivo e construção do painel. Registre os dados do lote e os parâmetros do ciclo de impressão para que a fábrica possa rastrear cada painel ou lote de produção.
Após a liberação, permita que o painel atinja a condição necessária de manuseio ou cura total antes da usinagem, teste estrutural, embalagem ou envio. A cura inicial por prensagem e o desenvolvimento completo das propriedades nem sempre são idênticos, especialmente com adesivos reativos.
A fabricação pode incluir corte de comprimentos de painéis, modelagem de paredes inclinadas, roteamento de estrias, corte de aberturas de janelas e portas, perfuração de canais de serviço, adição de marcas e preparação de juntas. Os dados CAD/CAM podem reduzir erros transferindo desenhos do projeto para equipamentos de corte. As instalações SIP avançadas utilizam fabricação de precisão para criar pacotes de painéis que atendem aos desenhos de construção aprovados. [1974]
Marque cada painel claramente com identificação do projeto, orientação, local de montagem, informações de revisão e detalhes de rastreabilidade. A marcação precisa reduz erros de instalação em campo e oferece suporte à documentação de qualidade.
OSB é um revestimento estrutural comum para SIPs, mas nem todos os graus ou espessuras de OSB são intercambiáveis. O revestimento selecionado deve corresponder ao projeto aprovado do painel. Outras películas – incluindo metal, PVC, MgO, fibrocimento e aglomerado – podem ser usadas em painéis sanduíche ou produtos SIP especializados onde o projeto foi validado. [1966]
Diferentes películas afetam a umectação do adesivo, a pressão da prensa, o método de corte, o movimento térmico, a resistência à umidade e o desempenho ao fogo. Ao alterar uma capa, trate-a como uma alteração no design do produto que requer aprovação técnica e de qualidade, e não como uma simples substituição de compra.
EPS, XPS, PU, PIR e lã mineral estão entre os núcleos usados na fabricação de painéis SIP ou sanduíche. O núcleo determina uma grande parte das propriedades de isolamento, peso, espessura, comportamento de usinagem e características relacionadas ao fogo do painel. [1966][1968]
A seleção do núcleo deve considerar a aplicação alvo, o projeto estrutural, as regras locais de construção, as condições de serviço, a compatibilidade do adesivo e as aprovações necessárias. Uma máquina de produção pode ser mecanicamente capaz de lidar com vários tipos de núcleos, mas a fábrica deve validar cada configuração de painel resultante separadamente.
Os adesivos PUR são amplamente utilizados para colar componentes SIP e painéis sanduíche. Os sistemas de um componente podem simplificar a dosagem, enquanto os sistemas de dois componentes requerem mistura controlada. O adesivo correto é selecionado com base no material de revestimento, material do núcleo, desempenho necessário, condições de cura e velocidade do processo. [1968]
Gerencie o armazenamento do adesivo, a temperatura, a exposição à umidade, o bombeamento, a filtragem, a mistura e a lavagem da linha de acordo com a documentação do fornecedor. Purgue ou proteja os bicos durante as paradas, especialmente para produtos reativos à umidade. Os sistemas automatizados podem incluir arranjos de obturadores que fecham durante paradas prolongadas para reduzir a cura prematura dentro dos bicos aplicadores. [1966]
Monitore a identificação da pele e do núcleo, lote do adesivo, temperatura do adesivo, taxa de aplicação, tempo aberto, pressão da prensa, tempo de permanência da prensa, espessura do painel, alinhamento e condições ambientais. Use dados de máquina quando disponíveis, mas verifique valores críticos de forma independente em um cronograma definido.
Inspecione visualmente quanto a lacunas, zonas adesivas secas, padrões de compressão, danos no núcleo, defeitos de superfície e erros de dimensão. O excesso de adesivo não é prova de uma boa adesão; pode indicar aplicação excessiva ou pressão excessiva. Controle o processo com metas documentadas e não apenas com impressões visuais.
Um plano de qualidade pode incluir dimensões do painel, planicidade, esquadria, integridade da face, qualidade da ligação, condição do núcleo, acabamento superficial e precisão da etiqueta. Os testes específicos do produto podem incluir resistência de união, comportamento à tração, desempenho ao cisalhamento, comportamento à flexão, condicionamento de umidade ou outros testes exigidos pela norma vigente ou relatório de avaliação.
O nível e a frequência dos testes devem ser determinados pelo design do painel, caminho do código, programa de certificação, requisitos do cliente e avaliação de risco. Para produtos avaliados de acordo com relatórios de código, a fabricação normalmente ocorre sob um programa de controle de qualidade e regime de inspeção definidos. Um relatório ICC-ES para uma família de produtos SIP afirma que as instalações listadas no relatório fabricam painéis sob um programa de controle de qualidade com inspeções ICC-ES. [1976]
Atribua números de lote a revestimentos, materiais de núcleo, lotes de adesivos e painéis acabados. Registre a receita da máquina, o operador, o ciclo de prensagem, os resultados da inspeção, o retrabalho e as informações de remessa. A rastreabilidade ajuda a isolar a produção afetada caso um defeito ou reclamação seja encontrado posteriormente.
Quando um painel falhar na inspeção, contenha o produto, determine a causa raiz, avalie quaisquer painéis relacionados, corrija o processo e documente a disposição. Uma fábrica robusta não depende de inspeção final para detectar todos os problemas; ele usa dados do processo para evitar defeitos.
Organize o armazenamento de matérias-primas, o condicionamento, a alimentação, a preparação do adesivo, a disposição, a prensagem, a cura, o corte, a inspeção, o empilhamento e o envio em um fluxo lógico. Minimize o movimento desnecessário da empilhadeira e evite mover os painéis em áreas sujas ou molhadas. Certifique-se de que haja espaço suficiente para evitar que paradas na linha causem falhas no tempo de abertura do adesivo.
Os fornecedores de linhas de produção oferecem sistemas com transportadores, pórticos de adesivo, prensas e empilhadores. Um fornecedor relata 160 a 300 painéis por turno de oito horas para determinadas configurações de linha automática, mas a capacidade real varia de acordo com o tamanho do painel, materiais, mix de produtos, pessoal, tempo de inatividade e design do processo. [1970]
A automação deve resolver uma restrição real: segurança do trabalho, repetibilidade, rendimento, manuseio de materiais ou coleta de dados. Uma fábrica personalizada de baixo volume pode se beneficiar mais de um aplicador de cola confiável, acessórios de alinhamento e prensa flexível do que de uma linha complexa totalmente automatizada. Uma fábrica padronizada de alto volume pode justificar transportadores, pórticos, prensagem automatizada e empilhamento.
Planeje para operadores, motoristas de empilhadeiras, técnicos de manutenção, pessoal de qualidade, supervisores de produção e pessoal treinado que possa gerenciar sistemas adesivos. Mesmo uma linha comercializada como operável por uma equipe pequena ainda precisa de funções de suporte para uma produção segura e estável. [1970]
Os controles PLC podem gerenciar o movimento do transportador, aplicação de adesivo, tempo de prensagem, alarmes e intertravamentos de segurança. O gerenciamento de receitas permite que a fábrica armazene parâmetros aprovados para diferentes tipos de painéis. Conectar os dados de produção a um sistema de qualidade melhora a rastreabilidade e ajuda a identificar desvios no uso do adesivo, no tempo de ciclo ou no desempenho da prensa.
Não permita a edição irrestrita de receitas validadas. Use níveis de autorização, registros de alterações, backups e verificação após alterações de software. Uma linha rica em dados só é útil se a fábrica analisar os dados e agir de acordo com as tendências.
Adesivos reativos podem apresentar riscos para a pele, olhos, inalação e manuseio de produtos químicos. Siga a ficha de dados de segurança, forneça ventilação adequada, use o equipamento de proteção individual necessário, treine a equipe e prepare procedimentos de resposta a derramamentos. Mantenha os materiais incompatíveis longe das áreas de armazenamento e mistura de adesivos.
Prensas, serras, roteadores, pórticos, transportadores e elevadores a vácuo criam riscos de esmagamento, corte, aperto e movimentação de carga. Use proteção, paradas de emergência, procedimentos de bloqueio/sinalização, pontos de acesso intertravados, planos de elevação e treinamento de operadores. Nunca ignore um dispositivo de segurança de prensa ou máquina para recuperar o tempo de ciclo perdido.
Manter bombas, mangueiras, filtros, bicos aplicadores, válvulas, transportadores, rolos, selos de prensa, circuitos pneumáticos, unidades hidráulicas, sensores, lâminas de serra, fusos CNC e dispositivos de segurança. Inspecione os padrões do aplicador rotineiramente e limpe ou substitua os componentes antes que a propagação inconsistente da cola cause defeitos.
Calibre o equipamento de medição e verifique a pressão da prensa, o fluxo do adesivo, as dimensões do painel e a posição da máquina. Programe a manutenção durante o tempo de inatividade planejado, guarde peças sobressalentes para itens críticos e documente todo o trabalho realizado.
Monta e une as camadas de um painel estrutural isolado. Dependendo do nível de automação, a máquina alimenta películas e núcleos, aplica adesivo, alinha a disposição, prensa o painel, transfere-o e pode suportar corte ou empilhamento. [1966][1970]
Muitas linhas podem lidar com revestimentos de OSB, metal, PVC, MgO, fibrocimento ou aglomerado com núcleos de EPS, XPS, PU, PIR ou lã mineral. A capacidade mecânica da máquina não significa automaticamente que todas as combinações sejam adequadas para um painel estrutural; cada produto deve ser validado tecnicamente. [1966]
Os adesivos PUR são comumente usados, incluindo sistemas de um componente e de dois componentes. O adesivo escolhido deve ser compatível com o núcleo, os revestimentos, as condições do processo e o desempenho exigido do painel. [1968]
Depende da química do adesivo, temperatura, umidade, design do painel e equipamento. Uma linha automática de prensagem a frio lista um tempo de abertura e prensagem de cerca de três a cinco minutos para seu processo PUR de um componente, mas os fabricantes devem seguir as especificações validadas para seu próprio adesivo e painel. [1970]
Nenhum dos dois é automaticamente melhor. As prensas pneumáticas podem ser adequadas para muitas aplicações de painel sanduíche, enquanto as prensas hidráulicas podem ser selecionadas onde o produto requer diferentes características de força ou controle. Escolha com base no tamanho do painel, pressão uniforme necessária, sistema adesivo, rendimento e resultados validados. [1967][1975]
As fábricas inspecionam matérias-primas, verificam a aplicação do adesivo e os parâmetros de prensagem, inspecionam as dimensões e a qualidade da superfície e realizam testes estruturais ou de ligação específicos do produto, conforme necessário. Os registros de rastreabilidade ajudam a vincular cada painel aos materiais e às configurações do processo.
Uma máquina pode suportar a fabricação controlada, mas a conformidade com o código depende do projeto completo do painel, dos testes, do relatório de avaliação ou do caminho de aprovação, do programa de qualidade da fábrica, dos detalhes de instalação e dos requisitos das autoridades locais. Consulte engenheiros qualificados e autoridades locais para o projeto pretendido. [1976]


