
Visualizações: 297 Autor: 广宇大 Horário de publicação: 22/09/2026 Origem: Site


Menu Conteúdo
● Compreendendo a tecnologia da máquina de revestimento por rolo UV
>> O que é uma máquina de revestimento UV com rolo?
>> Componentes principais dos sistemas de revestimento de rolos UV
● Tipos de configurações de máquinas de revestimento de rolos UV
>> Sistemas de revestimento de rolo único para primer e acabamento
>> Sistemas de revestimento de rolo duplo para espessura uniforme de filme
>> Sistemas de revestimento de rolo reverso para aplicação de precisão
>> Linhas de produção integradas de revestimento de rolo UV
● Fabricantes líderes de máquinas de revestimento de rolo UV
>> ZZCHRYSO e máquina de prensar madeira (China)
>> Acabamento GYD e máquinas Qingdao Incri (China)
>> Tecnologia de novos materiais de Guangdong Bossin (China)
● Principais critérios de seleção para sistemas de máquinas de revestimento de rolos UV
>> Volume de produção e geometria da peça
>> Compatibilidade do material de revestimento e requisitos de cura
>> Dimensões da peça e requisitos de tolerância
● Melhores práticas operacionais e de manutenção
>> Protocolos diários de limpeza e manutenção preventiva
>> Otimizando Parâmetros de Aplicação para Qualidade e Eficiência
>> Qual é a diferença entre máquinas de revestimento UV de rolo único e rolo duplo?
>> Que manutenção é necessária para máquinas de revestimento UV com rolo?
>> Quanto tempo leva para instalar e comissionar uma máquina de revestimento UV com rolo?
A fabricação moderna exige acabamentos superficiais impecáveis, mínimo desperdício de material e máxima eficiência de produção para permanecer competitivo nos mercados globais. Uma máquina de revestimento por rolo UV evoluiu de simples aplicadores de rolo e estações de cura manuais para sofisticados sistemas automatizados que integram aplicação precisa de revestimento curável por UV, monitoramento de processo em tempo real e cura ultravioleta instantânea. Este guia abrangente explora as principais tecnologias de máquinas de revestimento com rolo UV, configurações de sistema e critérios de seleção que transformam as operações de revestimento de gargalos de mão-de-obra intensiva em vantagens competitivas simplificadas nos setores de fabricação de móveis, pisos, portas, gabinetes e painéis arquitetônicos.
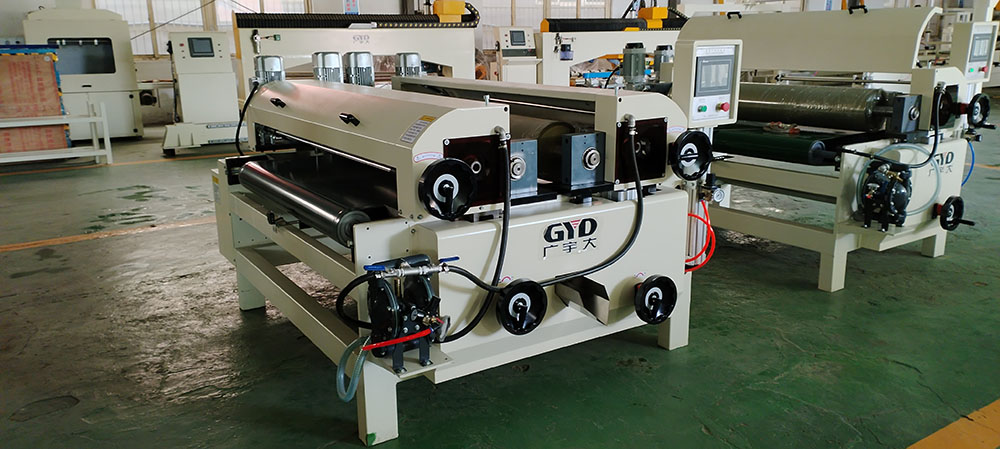
Uma máquina de revestimento UV com rolo é um sistema de aplicação de revestimento industrial projetado especificamente para aplicar primers, acabamentos, enchimentos e selantes curáveis por UV em peças planas com precisão repetível usando tecnologia de aplicação baseada em rolo. Ao contrário dos revestimentos convencionais de secagem ao ar ou cura térmica, que exigem tempos de secagem prolongados e grande espaço para zonas de evaporação, as máquinas de revestimento UV com rolo aplicam formulações UV 100% sólidas ou com alto teor de sólidos que curam instantaneamente sob luz ultravioleta, permitindo manuseio imediato e processamento secundário em segundos, em vez de horas.
Esses sistemas integram rolos aplicadores de precisão, rolos dosadores e lâminas doseadoras que medem quantidades exatas de revestimento nas superfícies da peça, criando filmes uniformes que variam de 5 a 150 mícrons, dependendo dos requisitos da aplicação e das características do substrato. As configurações avançadas da máquina de revestimento com rolo UV apresentam revestidores de rolo único, rolo duplo ou rolo reverso com acionamentos de velocidade variável, ajuste automatizado de folga e túneis de cura UV integrados que mantêm parâmetros de aplicação ideais durante ciclos de produção de alto volume, permitindo a fabricação sem iluminação em fábricas inteligentes modernas com supervisão mínima do operador.
As máquinas industriais de revestimento UV com rolo consistem em vários subsistemas integrados que trabalham em conjunto para obter acabamentos confiáveis de alta qualidade em velocidades de produção. Os módulos de aplicação empregam rolos de revestimento de precisão com rolos aplicadores, rolos dosadores e lâminas raspadoras que depositam volumes controlados de revestimento em painéis planos, portas, pisos e componentes arquitetônicos. Os revestidores de rolo único apresentam um rolo aplicador adequado para aplicação geral de primer UV e acabamento em superfícies planas, enquanto os revestidores de rolo duplo e rolo reverso permitem velocidades de aplicação mais rápidas e melhor controle da viscosidade e espessura do revestimento em substratos que exigem acabamento mais complexo.
Os sistemas de cura UV empregam lâmpadas de vapor de mercúrio, fontes LED UV ou configurações híbridas que emitem radiação ultravioleta em comprimentos de onda específicos para iniciar a fotopolimerização de revestimentos curáveis por UV. Os tempos de cura normalmente são de apenas alguns segundos, permitindo uma produção de alto rendimento e manuseio imediato de peças acabadas. Os sistemas transportadores transportam peças através de zonas de aplicação e cura em velocidades controladas que variam de 5 a 27 metros por minuto, dependendo da formulação do revestimento, tipo de substrato e espessura de filme desejada, permitindo integração perfeita com lixamento a montante e inspeção de qualidade a jusante em fluxos de produção contínuos.
Os sistemas de revestimento de rolo único representam configurações básicas de máquinas de revestimento de rolo UV adequadas para operações de baixo a médio volume, onde o investimento de capital deve ser minimizado e, ao mesmo tempo, alcançar melhorias drásticas em relação aos métodos manuais. Essas máquinas compactas apresentam larguras de trabalho de 600 a 1.300 milímetros com velocidades de alimentação de 0 a 20 metros por minuto, automatizando totalmente a aplicação de primers UV, acabamentos e enchimentos com uniformidade excepcional que substitui efetivamente métodos manuais inconsistentes.
Um típico revestidor de rolo único aplica primer UV de 4 a 6 gramas por metro quadrado usando um rolo de aplicação de revestimento ranhurado em níveis de brilho entre 10 e 60 unidades, medidos em um ângulo de medição de brilho de 60 graus. A caixa elétrica é separada da estrutura principal com design anticolisão onde a alimentação de placas anticolisão evita danos à madeira no rolo, garantindo uma qualidade de revestimento consistente em ciclos de produção prolongados sem intervenção do operador, o que interrompe o fluxo de trabalho e reduz a eficácia geral do equipamento.
Os sistemas de revestimento com rolo duplo melhoram as capacidades da máquina de revestimento com rolo UV, empregando dois rolos de aplicação de revestimento no processo úmido-úmido ou processo de laminação com gelificação UV entre os dois rolos de aplicação de revestimento antes da cura real. Esta configuração permite velocidades de aplicação mais rápidas e melhor controle da viscosidade e espessura do revestimento, especialmente em substratos que exigem acabamentos mais complexos, como painéis ranhurados, superfícies texturizadas ou sequências de primer multicamadas.
A quantidade de aplicação úmida é de 5 a 10 gramas por metro quadrado por rolo de aplicação de revestimento, com espessura total de filme variando de 10 a 20 gramas por metro quadrado, dependendo da qualidade de acabamento desejada e da porosidade do substrato. O topcoat UV é aplicado como última camada de revestimento no processo de revestimento, geralmente feito com dois rolos de aplicação de revestimento no processo úmido-úmido ou no processo de laminação com gelificação UV entre os rolos, garantindo cobertura uniforme sem casca de laranja ou variações de textura que comprometam a aparência em móveis premium e aplicações arquitetônicas.
Os sistemas de revestimento de rolo reverso representam tecnologia avançada de máquina de revestimento de rolo UV, onde o rolo aplicador gira na direção oposta ao deslocamento da peça, criando forças de cisalhamento que nivelam os filmes de revestimento e eliminam marcas de rolo para acabamentos ultra-lisos exigidos por especificações de móveis, pisos e painéis arquitetônicos de alta qualidade. As larguras de trabalho variam de 400 a 1.600 milímetros, com velocidades de correia de transporte de 9 a 27 metros por minuto, velocidades de rolos de aplicação de 9 a 27 metros por minuto e velocidades de rolos de dosagem de 5 a 15 metros por minuto para controle preciso da viscosidade do revestimento e da espessura do filme.
O Soest Machinery Roller Coater Reverse RCR-L fornece revestimento de alta qualidade de materiais industriais como madeira, laminado, piso e painéis com largura de trabalho máxima de 400 a 1.600 milímetros, correia de transporte de velocidade de 9 a 27 metros por minuto, rolos de aplicação de velocidade de 9 a 27 metros por minuto e rolo de dosagem de velocidade de 5 a 15 metros por minuto para controle preciso sobre os parâmetros de aplicação de revestimento.
Linhas de produção de revestimento UV com rolo totalmente integradas combinam preparação de superfície, aplicação de primer e acabamento UV em vários estágios, cura UV, lixamento intermediário e acabamento final em um fluxo contínuo que transforma substratos brutos em componentes acabados e prontos para montagem com manuseio manual mínimo. Essas instalações completas são adequadas para ambientes de produção em massa, onde as peças passam automaticamente do lixamento até a aplicação de primer UV, cura UV, lixamento, aplicação de acabamento UV, cura UV final e inspeção de qualidade sem armazenamento intermediário ou refixação que introduz riscos de contaminação e atrasa o atendimento de pedidos.
Uma linha de produção típica de revestimento de rolo UV para pisos de plástico PVC segue a sequência do processo, incluindo seção de pré-aquecimento, revestimento de rolo de primer UV de 4 a 6 gramas por metro quadrado, cura UV com potência da lâmpada de 10 a 15 quilowatts ajustada para garantir a intensidade da lâmpada UV entre 200 a 300 miliwatts por centímetro quadrado e densidade de energia entre 150 a 300 milijoules por centímetro quadrado, revestimento de rolo de acabamento UV de 6 a 8 gramas por metro quadrado, aquecimento e seção de nivelamento, cura UV final com potência da lâmpada de 10 a 15 quilowatts ajustada para garantir intensidade da lâmpada UV entre 600 a 1.000 miliwatts por centímetro quadrado e densidade de energia entre 600 a 1.000 milijoules por centímetro quadrado, depois inspeção e coleta de placas.
A ZZCHRYSO fabrica máquinas abrangentes de revestimento com rolo UV e linhas de produção adequadas para peças planas, como portas, pisos e painéis planos de móveis, proporcionando aplicação de revestimento precisa e uniforme que garante acabamento com grande plenitude e sem diferenças de cor entre os lotes de produção. Suas máquinas de revestimento por rolo são ideais para aplicação de primer UV, acabamento e enchimento com recuperação de tinta residual e sistemas de reciclagem que reduzem drasticamente os custos de material e o impacto ambiental em comparação com os métodos de aplicação por spray.
O portfólio de equipamentos da empresa abrange a preparação de superfície até a cura final com máquinas de pulverização automáticas, túneis de cura UV, sistemas de secagem IR e lixadeiras de cinta larga que nivelam superfícies revestidas entre demãos para acabamentos ultra-suaves exigidos por especificações de móveis de alta qualidade e marcenaria arquitetônica. O suporte técnico abrange instalação, treinamento de operadores e serviços de manutenção contínua em mercados globais, garantindo que os clientes atinjam níveis de qualidade e rendimento desejados que justifiquem o investimento de capital em tecnologia de acabamento automatizado.
A GYD Finishing opera como um fabricante, fornecedor e empresa profissional de máquinas de revestimento de rolos com alta qualidade e preços razoáveis, oferecendo máquinas de revestimento de rolos de marca própria personalizadas de sua fábrica. Seu portfólio de produtos inclui máquinas automáticas de revestimento de rolo para móveis de linha plana com configurações de revestimento de rolo de duas cabeças disponíveis para revestimentos UV, PU e à base de água com espessura de tinta de 5 a 10 gramas por metro quadrado.
Qingdao Incri Machinery fabrica revestidores UV digitais automáticos de rolo duplo para madeira com cinco rolos, máquinas de revestimento UV de rolo positivo e negativo para painéis de madeira, apresentando larguras máximas de processamento de 600, 1.000 e 1.300 milímetros com velocidades de alimentação de 0 a 20 metros por minuto. A caixa elétrica é separada da estrutura principal com design anticolisão onde a alimentação de placas anticolisão evita danos à madeira no rolo, garantindo uma qualidade de revestimento consistente em longos ciclos de produção sem intervenção do operador.
A Soest Machinery produz sistemas RCR e RCR-L reversos de revestimento de rolo projetados especificamente para aplicação de UV, óleo, laca e verniz em materiais industriais, incluindo madeira, laminados, pisos e painéis com aplicação uniforme de alta qualidade. As larguras de trabalho variam de 400 a 1.600 milímetros, com velocidades de correia de transporte de 9 a 27 metros por minuto, velocidades de rolos de aplicação de 9 a 27 metros por minuto e velocidades de rolos de dosagem de 5 a 15 metros por minuto para controle preciso da viscosidade do revestimento e da espessura do filme.
Os revestidores de rolos da empresa integram rolos aplicadores de precisão, rolos dosadores e lâminas raspadoras que mantêm a aplicação consistente do revestimento em execuções de produção estendidas sem intervenção manual, o que interrompe o fluxo de trabalho e reduz a eficácia geral do equipamento. O suporte técnico abrange instalação, treinamento de operadores e serviços de manutenção contínua, garantindo que os clientes atinjam os níveis desejados de qualidade e rendimento durante a vida útil prolongada do equipamento.
A Guangdong Bossin Novel Materials Technology opera como uma empresa de alta tecnologia especializada em pesquisa e desenvolvimento, produção, vendas e serviços técnicos de materiais curáveis por UV e feixe de elétrons, criando valor para os clientes com produtos de alta qualidade e soluções técnicas gerais para aplicações de revestimento UV. Seu processo de aplicação de rolo de revestimento UV para pisos de plástico PVC inclui seção de pré-aquecimento, revestimento de rolo de primer UV de 4 a 6 gramas por metro quadrado, cura UV com potência de lâmpada de 10 a 15 quilowatts, revestimento de rolo de acabamento UV de 6 a 8 gramas por metro quadrado, seção de aquecimento e nivelamento, cura UV final e inspeção.
A experiência técnica da empresa abrange formulações de primer UV e acabamentos otimizados para aplicação de revestimento com rolo em diversos substratos, incluindo madeira, MDF, PVC, metal e painéis compostos com níveis de brilho de acabamento fosco a alto brilho. O suporte técnico abrange a seleção de formulações de revestimento, otimização de processos e serviços de solução de problemas, garantindo que os clientes atinjam os níveis desejados de qualidade e rendimento ao longo da vida útil do equipamento.
Combinar a capacidade da máquina de revestimento com rolo UV com os volumes reais de produção e a complexidade da peça evita a subutilização de equipamentos de capital e gargalos de produção que atrasam o atendimento de pedidos e frustram os clientes. Operações de baixo a médio volume que processam menos de 500 painéis diariamente se beneficiam de revestidores de rolo único ou sistemas compactos de pulverização UV com estações manuais de carga e descarga posicionadas em alturas ergonômicas para reduzir a fadiga do trabalhador durante turnos prolongados.
Fabricantes de alto volume que lidam diariamente com milhares de componentes exigem configurações de rolos duplos ou linhas de produção integradas com manuseio automatizado de materiais, rolos aplicadores de troca rápida e zonas de cura UV integradas que minimizam o tempo de inatividade na troca entre estilos de produto. Avalie os tempos de ciclo, incluindo as fases de carregamento, aplicação de revestimento, cura UV, resfriamento e descarregamento, para calcular o rendimento diário realista sob condições operacionais reais, em vez de máximos teóricos que ignoram restrições do mundo real, como atrasos no manuseio de materiais e requisitos de inspeção de qualidade.
Diferentes produtos químicos de revestimento UV exigem materiais de rolos específicos, sistemas de distribuição de fluidos e comprimentos de onda de lâmpadas UV para obter resultados ideais sem cura incompleta, falhas de adesão ou defeitos de acabamento que comprometam a durabilidade e a aparência. Primers e acabamentos UV padrão exigem lâmpadas de vapor de mercúrio emitindo 365 nanômetros para cura superficial e 405 nanômetros para cura profunda, enquanto fontes LED UV oferecem eficiência energética e capacidade de ligar e desligar instantâneo com faixas de comprimento de onda mais estreitas que exigem combinação cuidadosa de formulação.
Os processos de gelificação UV aplicam níveis de cura intermediários entre as camadas de revestimento para garantir a adesão ideal entre camadas para as camadas subsequentes, sem cura total do primer ou base, o que impediria a ligação química com as camadas de acabamento. Verifique se as máquinas de revestimento por rolo UV candidatas acomodam seu portfólio específico de revestimentos, incluindo primers, enchimentos, seladores e acabamentos, sem exigir reconfiguração extensa ou substituição de componentes ao trocar materiais entre execuções de produção.
Componentes de móveis, painéis arquitetônicos e produtos de piso variam drasticamente em dimensões e complexidade, desde pequenas frentes de gaveta até grandes painéis de guarda-roupas com mais de dois metros de comprimento, com perfis elevados e bordas moldadas. Certifique-se de que as máquinas candidatas de revestimento com rolo UV acomodem as dimensões máximas da peça com folga adequada para contato do rolo aplicador, posicionamento da lâmpada UV e rastreamento do transportador sem contato com as bordas que danifique os acabamentos ou crie riscos de segurança para os operadores que carregam e descarregam peças.
Para componentes moldados, como portas de painel elevado, estilos de shaker com ranhuras profundas ou superfícies de piso texturizadas, priorize máquinas de revestimento de rolo UV com posicionamento programável do rolo aplicador que ajusta a pressão, a distância de afastamento e o volume de revestimento dinamicamente em vários contornos de superfície. Máquinas somente de tela plana podem alcançar resultados superiores em portas de laje simples, mas têm dificuldades com superfícies perfiladas, exigindo potencialmente retoques manuais que anulam os benefícios da automação e aumentam os custos de mão de obra por unidade acabada.
A limpeza diária consistente evita o acúmulo de revestimento nos rolos aplicadores, rolos dosadores, lâminas raspadoras e alojamentos de lâmpadas UV, o que degrada a qualidade do acabamento e aumenta o tempo de inatividade não planejado que interrompe os cronogramas de produção. Limpe os rolos com solventes apropriados no final do turno, removendo as lâminas raspadoras para uma limpeza completa para evitar o entupimento de resíduos de revestimento secos que alteram os padrões de aplicação e criam listras ou manchas secas nas peças acabadas.
Inspecione correntes transportadoras, motores de acionamento, sensores fotoelétricos, rolamentos de rolos e alojamentos de lâmpadas UV quanto a desgaste, contaminação ou desalinhamento que possam afetar a precisão do posicionamento e a uniformidade do revestimento nas superfícies da peça de trabalho. A manutenção preventiva semanal deve incluir a lubrificação das guias lineares com graxas especificadas pelo fabricante, verificação do alinhamento do rolo aplicador, calibração das configurações de folga em relação aos medidores certificados e inspeção da saída da lâmpada UV para garantir energia de cura adequada que evita polimerização incompleta e defeitos de acabamento.
Alcançar a qualidade ideal do revestimento e ao mesmo tempo minimizar o consumo de material requer um equilíbrio cuidadoso da pressão do rolo aplicador, da velocidade do rolo doseador, da velocidade do transportador e da intensidade da lâmpada UV para corresponder à viscosidade do revestimento, à porosidade do substrato e à espessura desejada do filme. Comece com as configurações de linha de base recomendadas pelo fabricante para seu tipo de revestimento e substrato específicos e, em seguida, realize aplicações de testes sistemáticos em painéis de amostra para avaliar a uniformidade da cobertura, a severidade da casca de laranja e a consistência da espessura do filme em faces, bordas e perfis.
Use medidores de espessura de filme úmido durante a configuração para verificar se os volumes de revestimento aplicado atendem aos requisitos de especificação antes de entrar nos estágios de cura UV, evitando retrabalho caro devido a aplicação insuficiente ou excessiva que desperdiça material e atrasa o envio de pedidos. Documente combinações de parâmetros bem-sucedidas para cada tipo de revestimento e substrato, criando planilhas de configuração padronizadas que reduzem os tempos de troca e garantem resultados consistentes em turnos, operadores e instalações de produção que mantêm os padrões de qualidade da marca, independentemente de onde os produtos são fabricados.
As máquinas de revestimento UV de rolo único aplicam o revestimento usando uma configuração de rolo aplicador e rolo doseador, adequada para aplicação geral de primer UV e acabamento em superfícies planas com requisitos de acabamento simples. As máquinas de revestimento UV de rolo duplo empregam dois rolos de aplicação de revestimento no processo úmido-úmido ou no processo de laminação com gelificação UV entre os rolos, permitindo velocidades de aplicação mais rápidas e melhor controle da viscosidade e espessura do revestimento em substratos que exigem acabamento mais complexo, como painéis ranhurados ou superfícies texturizadas.
As máquinas de revestimento UV com rolo normalmente reduzem o consumo de revestimento em 20 a 40 por cento em comparação com a aplicação por pulverização, por meio de medição precisa, padrões de aplicação consistentes e pulverização excessiva mínima que elimina desperdícios. Os sistemas integrados de recuperação de revestimento reduzem ainda mais o desperdício ao capturar e reciclar o excesso de material para reutilização, reduzindo drasticamente os custos de material e o impacto ambiental em comparação com métodos de pulverização onde as perdas excessivas de pulverização são inevitáveis e criam encargos de limpeza.
Sim, a maioria das modernas máquinas de revestimento UV com rolo acomoda vários tipos de revestimento UV com configurações apropriadas de lâmpadas UV e seleções de comprimento de onda que atendem aos requisitos de formulação de revestimento. Os revestimentos UV padrão exigem lâmpadas de vapor de mercúrio emitindo 365 nanômetros para cura superficial e 405 nanômetros para cura profunda, enquanto as fontes LED UV oferecem eficiência energética e capacidade de ligar e desligar instantâneo com faixas de comprimento de onda mais estreitas que exigem uma combinação cuidadosa de formulação para resultados ideais.
A manutenção diária inclui a limpeza dos rolos aplicadores, rolos dosadores e lâminas raspadoras, limpeza dos alojamentos das lâmpadas UV e verificação do rastreamento do transportador. As tarefas semanais envolvem a lubrificação de guias lineares, a verificação do alinhamento dos rolos, a verificação das configurações de folga e a inspeção da saída da lâmpada UV para garantir a energia de cura adequada. As inspeções mensais devem abranger conexões elétricas, intertravamentos de segurança, componentes de acionamento do transportador e vida útil da lâmpada UV para identificar desgaste antes que falhas causem paradas de produção que atrasem os pedidos dos clientes.
Os prazos de instalação e comissionamento variam de acordo com a complexidade do sistema e a preparação do local, normalmente variando de duas a oito semanas, dependendo dos requisitos de fundação, conexões de serviços públicos e integração com sistemas de manuseio de materiais existentes. Os revestidores simples de rolo único podem estar operacionais semanas após a entrega se os serviços públicos e o espaço físico estiverem prontos, enquanto as linhas de produção completas de revestimento de rolo UV com integração de transportadores, aplicação em vários estágios, sistemas de cura UV e manuseio automatizado de materiais exigem períodos de comissionamento estendidos, incluindo treinamento de operadores e testes de produção.


