
Просмотров: 286 Автор: 广宇大 Время публикации: 4 ноября 2026 г. Происхождение: Сайт


Меню контента
● Что такое однорычажная машина для линейной окраски распылением?
>> Определение и основная функция
● Что такое многопистолетная машина для линейной окраски распылением?
>> Определение и основная функция
● Однорукий против нескольких пистолетов: основная разница
>> Как работает система с одной рукой
>> Как работает многоствольная система
● Контроль покрытия при чистовой обработке профиля
>> Почему геометрия профиля имеет значение
>> Как системы с одной рукой обеспечивают покрытие
>> Как многоствольные системы обеспечивают прикрытие
● Создание пленки, распыление и эффективность переноса
>> Распыление и расход материала
● Скорость производства и балансировка линии
>> Скорость системы с одним рычагом
>> Скорость системы с несколькими орудиями
>> Гибкость однорычажной системы
>> Гибкость системы с несколькими пистолетами
● Типы покрытий и совместимость процессов
>> Покрытия на водной основе и на основе растворителей
● Вентиляция, безопасность и противопожарная безопасность
>> Почему покрасочные камеры необходимы
>> Практические меры безопасности
>> Выбирайте однорычажную систему, когда:
>> Выбирайте систему с несколькими пистолетами, когда:
>> Рассмотрите гибридный подход, когда:
● Практическая дорожная карта валидации
>> Шаг 1. Определите семейство продуктов
>> Шаг 2. Проведите испытание покрытия
>> Шаг 3. Проверьте полную линию
>> Шаг 4: Обучите операторов и технических специалистов
>> Шаг 5: Стандартизируйте рецепты и обслуживание
● Распространенные проблемы и экспертные решения
>> Неравномерное покрытие профилей
>> Избыточное распыление и загрузка фильтра
>> Сухой спрей или апельсиновая корка
>> Разница в цвете между партиями
● Контрольный список технического обслуживания
● Как GYDFinishing подходит к отделке профиля
>> В чем основная разница между однорычажной и многопистолетной линейной покрасочной машиной?
>> Какая система лучше для сложных профилей?
>> Могут ли обе системы наносить покрытия на водной основе?
>> Какая система производит меньше избыточного распыления?
>> Как мне сравнить скорость производства?
>> Может ли линейная система сочетать одну руку с дополнительными орудиями?
● Рекомендуемые визуальные эффекты
● Ссылки
Выбор между однорычажной линейной окрасочной машиной и линейной окрасочной машиной с несколькими пистолетами для отделки профиля зависит от геометрии профиля, слоев покрытия, структуры целевой пленки, объема производства и требований к переналадке. В однорычажной системе для прикрытия профиля используется один возвратно-поступательный или колеблющийся артиллерийский держатель. В системе с несколькими пистолетами используются несколько фиксированных или расположенных под углом пистолетов для одновременного нанесения покрытия на разные поверхности.
С точки зрения производителя оборудования, ни одна из конфигураций не является универсально лучшей. Для молдингов, дверных коробок, кромок шкафов, отделки пола и декоративных профилей решающими факторами являются геометрия профиля, покрытие кромок, контроль образования пленки, уменьшение избыточного распыления, скорость линии и количество принятых готовых деталей за смену..
В этом руководстве обе конфигурации сравниваются с практической точки зрения. В нем объясняется, как каждый из них работает, где каждый работает лучше всего и как проверить правильность решения для продуктов вашего реального профиля.
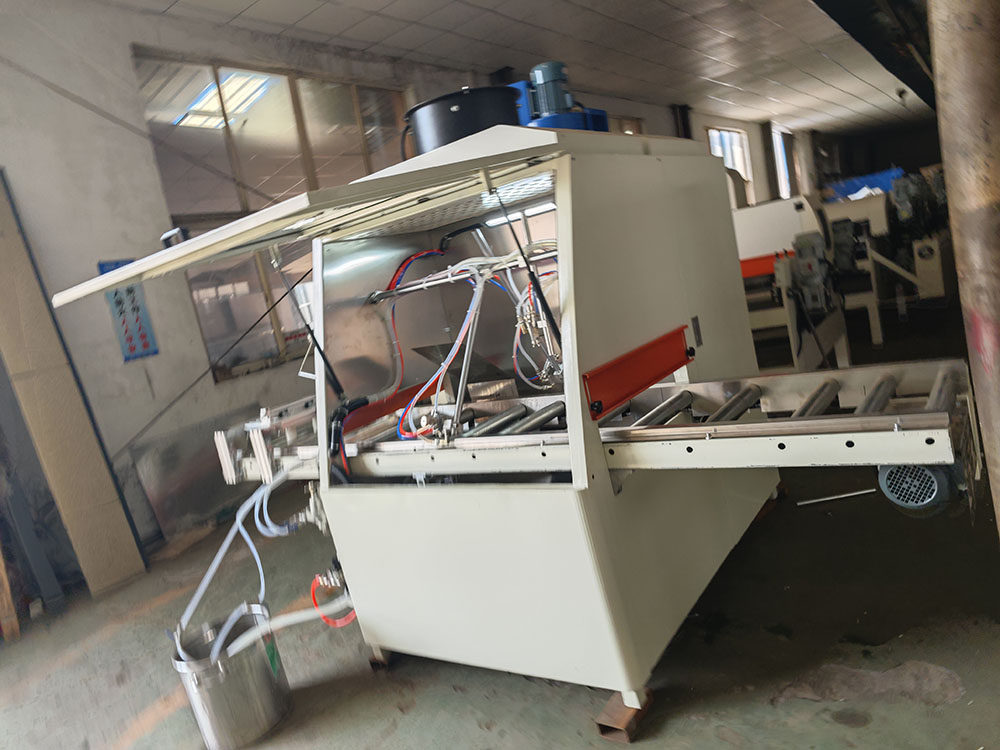
В однорычажной линейной окрасочной машине используется один держатель пистолета, часто называемый разбрызгивателем, для нанесения покрытия по мере движения заготовки через зону распыления. Рычаг может перемещаться горизонтально, вертикально или под углом в зависимости от профиля и конструкции машины.
Система может наносить грунтовку, герметик, морилку, лак, верхнее покрытие или прозрачное защитное покрытие. Активация пистолета, форма распыления, расстояние между распылителями, расход жидкости и скорость линии контролируются для достижения требуемого качества отделки.
Ключевой момент: одноплечевая машина — это не просто распылитель на движущейся руке. Это интегрированный процесс, включающий транспортировку деталей, перемещение пистолета, подачу покрытия, улавливание избыточного распыления, вентиляцию и часто сушку или отверждение.
Одноплечевые линейные распылители обычно используются для:
- Простые молдинги и отделка
- Дверные коробки и наличники
- Краевые профили шкафа
- Напольный плинтус и декоративные планки
- Мебельные рейки и рейки
- Изделия с ограниченной поверхностью покрытия
- Производственные линии, где гибкость и меньшая сложность являются приоритетами
Они наиболее эффективны, когда профиль может быть покрыт одной контролируемой траекторией стрельбы или когда допустимо несколько проходов.
В машине для линейной окраски распылением с несколькими пистолетами используются два или более пистолета-распылителя, расположенных вокруг заготовки. Орудия могут быть фиксированными, наклонными, качающимися или устанавливаться на отдельных носителях.
Система может наносить покрытие на несколько поверхностей одновременно. Например, один пистолет может покрывать верхнюю поверхность, другой — вертикальную поверхность, а третий — фаску или канавку.
Ключевой момент: системы с несколькими пистолетами увеличивают зону покрытия, но они также увеличивают сложность настройки, требования к контролю покрытия и потребности в техническом обслуживании.
Многопистолетные линейные распылители обычно используются для:
- Сложные молдинги и декоративная отделка
- Дверные коробки с фальцами и пазами
- Дверные коробки шкафа
- Многогранные мебельные детали
- Крупносерийное производство профилей
- Продукты, требующие грунтовки и финишного покрытия в одной линии
- Профили с вертикальными гранями, фасками или углублениями.
Они особенно эффективны, когда один пистолет не может охватить все поверхности или когда скорость линии должна оставаться высокой.
Принципиальное отличие заключается в том, как достигается покрытие покрытия..
- В однорычажной системе один держатель пистолета перемещается поперек профиля или вокруг него для нанесения покрытия.
- В системе с несколькими пистолетами несколько пистолетов наносят покрытие одновременно с разных позиций.
Обе системы могут быть автоматизированы и обе могут производить высококачественную отделку. Выбор лучшего зависит от профиля, покрытия и производственной цели.
Типичная однорукавная система следует следующему алгоритму:
1. Загрузите профиль на конвейер.
2. Обнаружьте деталь с помощью датчика или ввода оператора.
3. Выберите рецепт покрытия.
4. Переместите профиль в зону распыления.
5. Запустите однорукий артиллерийский носитель.
6. Перемещайте пистолет по профилю контролируемым движением.
7. Нанесите перекрывающиеся проходы распыления , чтобы покрыть поверхность.
8. Улавливайте избыточное распыление через вытяжку и фильтры кабины.
9. Отправьте профиль с покрытием на выдержку, сушку или на следующую станцию.
Наиболее важными переменными являются расстояние распыления, угол распыления, форма веера, выход жидкости, распыляемый воздух, длина хода рычага, скорость рычага, скорость линии и количество проходов..
Типичная система с несколькими пистолетами следует следующему алгоритму:
1. Загрузите профиль на конвейер.
2. Определите деталь и выберите рецепт покрытия.
3. Переместите профиль в зону распыления.
4. Активируйте несколько пистолетов в соответствии с геометрией профиля.
5. Нанесите покрытие одновременно на верхнюю грань, боковые грани, фаски или канавки.
6. Синхронизируйте активацию пистолета с движением детали.
7. Улавливайте избыточное распыление через вытяжку и фильтры кабины.
8. Отправьте профиль с покрытием на выдержку, сушку или на следующую станцию.
Наиболее важными переменными являются положения распылителей, углы распыления, расстояния между распылителями, схема расположения вентиляторов, подача жидкости, распыляющий воздух, скорость линии и количество проходов..
Профилированные деревянные детали часто включают в себя бортики, канавки, канавки, фаски, изгибы и глубокие выемки.
Эти элементы получают покрытие иначе, чем плоские поверхности. Рисунок распыления, который хорошо работает на плоской доске, может оставить сухие пятна в канавках или вызвать чрезмерные наросты на приподнятых краях.
Системы с одной рукой обеспечивают прикрытие за счет контролируемого движения оружия.
Рука может перемещаться по профилю и достигать:
- Вертикальные грани
- Скошенные края
- Канавки
- Бусы
- Утопленные зоны
- Более широкие секции переменного профиля
Это может уменьшить количество требуемых стационарных орудий. Это также может улучшить охват профилей, которые меняют форму по ширине.
Многоствольные системы обеспечивают прикрытие с помощью фиксированных или наклонных позиций.
Они отлично подходят для:
- Повторяемые профили
- Крупносерийное производство
- Одновременное покрытие нескольких поверхностей
- Стабильная пленка
- Сокращение времени цикла на деталь
Для сильно изменяющихся профилей может потребоваться дополнительная настройка, поскольку каждое положение пистолета должно быть согласовано с геометрией профиля.
Мнение эксперта: для сложных профилей лучший тест – это не плоская доска для образцов. Всегда проверяйте процесс с самой глубокой канавкой, самой острой кромкой и самым сложным профилем в вашем реальном ассортименте продукции.
Плотность пленки – это толщина покрытия, нанесенного на профиль. Это влияет на внешний вид, долговечность, время высыхания и последующее шлифование.
В однорукавной системе на формирование пленки влияют:
- Длина хода руки
- Скорость руки
- Перекрытие распыления
- Выход жидкости
- Количество проходов
- Расстояние до пистолета
- Вязкость покрытия
В системе с несколькими пистолетами на построение пленки влияют:
- Позиции для оружия
- Углы распыления
- Расстояния для стрельбы
- Выход жидкости
- Скорость линии
- Количество проходов
- Вязкость покрытия
Правильный подход — установить проверенное окно процесса : ряд настроек, которые постоянно дают приемлемые результаты.
Избыточное распыление — это покрытие, которое не попадает на заготовку. Это увеличивает расход материала, загрязняет камеру, увеличивает загрузку фильтров и требует больше работы по очистке.
Системы с одним рычагом могут уменьшить избыточное распыление, если ход рычага, перекрытие распыления и активация пистолета соответствуют профилю. Системы с несколькими пистолетами могут уменьшить избыточное распыление, когда каждый пистолет направлен точно на поверхность, которую он предназначен для покрытия.
Мнение эксперта: самая дешевая система не всегда имеет самую низкую закупочную цену. Машина, которая расходует меньше покрытия, производит меньше брака и требует меньше очистки, может обеспечить более низкую совокупную стоимость владения.
В системах с одним рычагом может потребоваться больше времени на каждую деталь, если пистолету необходимо совершить несколько ходов. Однако они могут быть эффективными, если уменьшают необходимость в использовании нескольких стационарных пистолетов или ручной подкраски.
Полезное сравнение касается не только скорости рук. Сравните принятые готовые детали за смену при одинаковом ассортименте продукции, покрытии и стандарте качества.
Системы с несколькими пистолетами могут поддерживать более высокие скорости линии, поскольку одновременно наносится покрытие на несколько поверхностей.
Однако более высокая скорость линии может уменьшить толщину пленки, если не отрегулирован расход жидкости, настройки пистолета или количество проходов. Система с несколькими пистолетами также требует более тщательного обслуживания, поскольку несколько пистолетов, форсунок и линий подачи жидкости должны оставаться в хорошем состоянии.
Однорычажные системы могут быть очень гибкими при изменении ширины или формы профиля. Рука может адаптировать свой ход для покрытия различных поверхностей.
Переключение может включать в себя:
- Регулировка длины хода руки.
- Регулировка скорости рычага
- Изменение перекрытия распыления
- Регулировка угла пистолета
- Выбор нового рецепта
- Смена креплений или направляющих.
Для завода, производящего множество вариантов профилей, однорычажная система может снизить потребность в отдельных установках с фиксированным пистолетом.
Многопистолетные системы очень эффективны для стабильных семейств продуктов. Они могут хранить рецепты для различных профилей, покрытий и скоростей линии.
Переключение может включать в себя:
- Регулировка направляющих конвейера.
- Изменение позиций оружия
- Выбор нового рецепта
- Регулировка расстояния пистолета или угла распыления
- Изменение настроек вязкости покрытия
Для продуктов с похожей геометрией переналадка может быть быстрой. Для самых разных профилей может потребоваться дополнительная механическая регулировка.
Могут применяться как однострелковые, так и многоствольные системы:
- Грунтовки и верхние покрытия на водной основе
- Лаки на основе растворителей
- УФ-отверждаемые покрытия
- Морилки и глазури
- Герметики
- Защитные прозрачные покрытия
Каждое покрытие имеет различную вязкость, поведение при высыхании, эффективность переноса и требования к очистке.
Покрытия на водной основе часто требуют контролируемой температуры и потока воздуха во время сушки. Их, как правило, легче очистить, но совместимость оборудования все равно необходимо проверить.
Покрытия на основе растворителей могут высыхать быстрее в зависимости от состава. Для них требуются совместимые шланги, уплотнения, насосы и процедуры очистки на основе растворителей.
Важно: «На водной основе» не означает «не требуется вентиляция». OSHA отмечает, что необходимость вентиляции покрасочной камеры зависит от присутствия опасных химикатов в покрытии, а не просто от того, изготовлено ли покрытие на водной основе. [2299]
Обработка распылением может выделять туман, пары и остатки. OSHA определяет окраску распылением легковоспламеняющихся и горючих жидкостей как регулируемую операцию в соответствии с 29 CFR 1910.107. [2315]
Покрасочная камера — это конструкция с принудительной вентиляцией, которая включает в себя или позволяет выполнять операцию распыления, чтобы ограничить и ограничить выход распыления, пара и остатков и безопасно направить их в выхлопную систему. [2309]
OSHA требует механической вентиляции в зонах распыления для удаления легковоспламеняющихся паров, тумана или порошков в безопасное место, а также для локализации и контроля горючих остатков. [1720]
Вентиляция должна оставаться включенной во время распыления и в течение достаточного времени после него для удаления паров от высыхающих изделий с покрытием и остатков отделочного материала. [1720]
OSHA также заявляет, что общий объем воздуха, выпускаемого через покрасочную камеру, должен разбавлять пары растворителя как минимум до 25 процентов от нижнего предела взрываемости распыляемого растворителя. [2297]
Как однорукие, так и многоствольные системы должны включать в себя:
- Правильно спроектированная покрасочная камера или закрытая зона покраски.
- Механическая вытяжная вентиляция
- Подача подпиточного воздуха
- Программа обслуживания фильтров
- Заземление и соединение для контроля статики.
- Соответствующая электрическая классификация, где это необходимо.
- Контроль хранения и обращения с покрытием.
- Обучение операторов
- Системы аварийной остановки и блокировки.
- Регулярный осмотр шлангов, насосов, пистолетов и фильтров.
Не рассматривайте вентиляцию как дополнительный аксессуар. Это основная система безопасности и качества.
- Ваши профили различаются по ширине и геометрии.
- Вам необходимо гибкое прикрытие от одного артиллерийского носителя.
- Вы производите множество вариантов профиля.
- Вы хотите сократить количество стационарных орудий.
- Ваш объем производства не требует максимальной скорости линии.
- Ваши профили повторяемы и стабильны.
- Вам нужно крупносерийное производство.
- Вам необходимо покрыть несколько поверхностей одновременно.
- Вам требуется стабильное формирование пленки при более высоких скоростях линии.
- Ваш ассортимент продукции не требует частых сложных переналадок.
- Вы производите как простые, так и сложные профили.
- Вам нужна высокая производительность для стандартных продуктов и гибкость для специальных профилей.
- Вы хотите сократить количество ручной подкраски, не усложняя линию.
Гибридное решение может использовать однорычажный держатель для переменных профилей и дополнительные фиксированные пистолеты для повторяемых профилей в больших объемах.
Документируйте профили, размеры, материалы, покрытия, целевую производительность и стандарты качества.
Включите фотографии, рисунки и физические образцы самого сложного профиля.
Проверьте реальный профиль с предполагаемым покрытием. Записывать:
- Расстояние до пистолета
- Угол распыления
- Выход жидкости
- Распыление воздуха
- Вентилятор воздуха
- Скорость линии
- Длина и скорость хода руки
- Перекрытие распыления
- Количество проходов
- Толщина пленки
- Результат сушки
- Визуальный внешний вид
Не судите только о распылительной станции. Подтвердите полную последовательность:
Распыление → выдержка → отверждение → шлифовка, если требуется → второй слой, если требуется → окончательная проверка.
Операторы должны понимать ежедневные проверки, подготовку покрытия, загрузку деталей и проверку качества. Технические специалисты должны разбираться в настройке пистолета, уходе за форсунками, фильтрами, насосами, электрическим управлением и системами безопасности.
Создайте письменные рецепты для каждого семейства продуктов. Укажите тип покрытия, вязкость, настройки пистолета, настройки рычага, скорость линии, условия отверждения и критерии проверки.
Плановое техническое обслуживание фильтров, форсунок, насосов, шлангов, конвейеров, направляющих рычагов, датчиков и вентиляционного оборудования.
Вероятные причины:
- Неправильная дистанция стрельбы.
- Неправильный угол распыла.
- Слишком высокая скорость линии.
- Недостаточное прикрытие оружия.
- Движение или вибрация профиля
- Неправильная вязкость покрытия.
- Неправильный ход руки или перекрытие
Решение: Начните с самого сложного профиля. Регулируйте одну переменную за раз и записывайте результат.
Вероятные причины:
- Чрезмерный выход жидкости
- Неправильный рисунок вентилятора.
- Пистолет слишком далеко от детали
- Плохое время активации оружия.
- Изношенные форсунки
- Чрезмерное перекрытие рук
Решение: Оптимизируйте эффективность передачи, прежде чем увеличивать мощность выхлопа. Хорошо настроенный процесс распыления снижает загрязнение кабины и частоту замены фильтров.
Вероятные причины:
- Чрезмерное распыление воздуха.
- Неправильный баланс растворителя.
- Пистолет слишком далеко от заготовки
- Чрезмерный поток воздуха в кабине
- Неправильная температура нанесения покрытия
Решение: просмотрите технические данные покрытия и проверьте расстояние распыления, настройки подачи воздуха и условия в камере.
Вероятные причины:
- Чрезмерное наращивание пленки
- Медленная скорость линии
- Неправильная вязкость покрытия.
- Недостаточное время выдержки
- Плохое перекрытие оружия
Решение: Уменьшите образование пленки или отрегулируйте скорость линии и условия выдержки. Убедитесь, что покрытие соответствует рекомендованному диапазону применения.
Вероятные причины:
- Неравномерное смешивание покрытия
- Изменения вязкости
- Различные настройки оружия
- Непостоянный цвет подложки.
- Недостаточная очистка между сменами цвета.
Решение: стандартизировать смешивание, проверку вязкости, рецепты пистолетов и процедуры очистки.
- Осмотрите распылители и форсунки.
- Проверьте шланги и соединения для жидкости.
- Подтвердите выравнивание конвейера.
- Проверьте поток воздуха в кабине и состояние фильтра.
- Осмотрите направляющие рычагов, подшипники и компоненты привода однорычажных систем.
- Осмотрите все позиции пистолетов и линии подачи жидкости для систем с несколькими пистолетами.
- Очистите наконечники пистолета в соответствии с инструкциями производителя покрытия.
- Проверьте аварийные остановки и предохранительные блокировки.
- Проверьте натяжение ленты и ход конвейера.
- Проверьте движение каретки рычага для однорычажных систем.
- Проверьте движение лафета и устойчивость крепления многоствольных систем.
- Очистите или замените фильтры по мере необходимости.
- Проверьте работу насоса и подачу жидкости.
- Просмотрите расход покрытия и процент брака.
- Осмотрите вентиляторы и воздуховоды.
- Проверьте электрические соединения и панели управления.
- Просмотрите аварийные сигналы ПЛК и историю ошибок.
- Калибровка датчиков и проверка устройств безопасности.
- Аудит рецептов по сравнению с фактическими результатами производства.
GYDFinishing производит оборудование для отделки поверхностей с 2007 года и предлагает решения для древесины, стекла, фиброцемента и других материалов. Ее опыт включает в себя автоматическое оборудование для нанесения покрытий на деревянные двери, мебель, дверцы шкафов и полы.
Для покупателя, сравнивающего линейную окрасочную машину с одним рычагом и с несколькими пистолетами линейную окрасочную машину , наиболее полезным обсуждением поставщика является не просто тип машины. Оно должно быть сосредоточено на:
- Точные чертежи профиля и физические образцы
- Тип покрытия и толщина целевой пленки.
- Требуемая производительность
- Наличие производственных площадей и инженерных коммуникаций.
- Способ отверждения и время высыхания.
- Частота изменения цвета
- Уровень квалификации оператора
- Стратегия технического обслуживания и запасных частей
- Общая стоимость владения
Надежный поставщик должен быть готов протестировать реальные профили и систему покрытия клиента, задокументировать результаты и объяснить как ограничения, так и преимущества.
Одноручная машина для нанесения покрытия использует один движущийся артиллерийский держатель. Машина с несколькими пистолетами использует несколько пистолетов, расположенных вокруг профиля, для одновременного покрытия нескольких поверхностей.
Это зависит от геометрии. Переменные или очень сложные профили часто выигрывают от однорычажной системы. Повторяемые профили с несколькими стабильными поверхностями часто выигрывают от системы с несколькими пистолетами.
Да, при условии, что машина, насос, шланги, насадки и система сушки совместимы с покрытием. Покрытия на водной основе по-прежнему требуют надлежащей вентиляции при наличии опасных химикатов. [2299]
Ни одна из систем автоматически не производит меньше избыточного распыления. Излишнее распыление зависит от расстояния распыления, формы веера, подачи жидкости, перекрытия распыления, активации распылителя и геометрии профиля. Обе системы должны быть проверены на реальных производственных деталях.
Сравнивайте принятые готовые детали за смену, а не только скорость манипулятора, скорость пистолета или скорость конвейера. Включите загрузку, замену покрытия, очистку, отверждение, осмотр, доработку и время простоя.
Да. Многие практические системы сочетают в себе однорукий носитель с фиксированными или расположенными под углом орудиями. Это может обеспечить гибкость для переменных профилей, сохраняя при этом высокую производительность для повторяющихся поверхностей.
Если вы выбираете между однорычажной и многопистолетной линейной покрасочной машиной для финишной обработки профиля, начните с испытаний на финишную обработку конкретного профиля, а не с общего предложения по оборудованию.
Отправьте GYDFinishing чертежи вашего профиля, спецификацию покрытия, целевую производительность и планировку завода. Практическая оценка должна определить правильную конфигурацию распыления, настройку рычага или пистолета, метод отверждения и общую компоновку линии для вашего семейства продуктов.
- После введения: подсказка с изображением AI: * Параллельное промышленное сравнение однорычажной линейной окрасочной машины и линейной окрасочной машины с несколькими пистолетами, отделка деревянных профилей, чистая современная фабрика, реалистичная фотография, широкий угол. *
- В разделе «Как работает каждая система»: Подсказка к изображению AI: *Техническая иллюстрация в разрезе, сравнивающая однорычажную возвратно-поступательную распылительную систему и линейную распылительную систему с несколькими пистолетами для отделки деревянных профилей, чистая инженерная иллюстрация.*
- В разделе «Контроль покрытия»: Подсказка изображения AI: *Техническая иллюстрация распыления одним и несколькими пистолетами крупным планом на деревянном молдинге с канавками, фасками и краями, без текста.*
- В разделе «Вентиляция»: Подсказка изображения AI: *Техническая иллюстрация потока воздуха в покрасочной камере, приточного воздуха, вытяжного канала, фильтров и деревянных профилей, движущихся через камеру.*
- В разделе «План проверки»: Подсказка изображения AI: *Заводская иллюстрация в виде блок-схемы, показывающая загрузку профиля, нанесение распылением, выдержку, отверждение, проверку и упаковку.*
- OSHA, *29 CFR 1910.107 – Опрыскивание легковоспламеняющимися и горючими материалами*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *Покраска распылением – Федеральный реестр*: [https://www.osha.gov/laws-regs/federalregister/1978-12-22-3 ]
- OSHA, *29 CFR 1910.94 – Вентиляция*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Опрыскивание – Обзор*: [https://www.osha.gov/spray-operations ]
- OSHA, *Опрыскивание – контроль опасностей*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Камера покраски и зоны покраски для осветления*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA, *Требования к окрасочной камере при распылении покрытий на водной основе*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Информация о компании GYDFinishing, предоставленная клиентом.


