
Visualizações: 286 Autor: 广宇大 Horário de publicação: 04/11/2026 Origem: Site


Menu Conteúdo
● O que é uma máquina de pintura linear em spray de braço único?
● O que é uma máquina de pintura em spray linear com múltiplas pistolas?
● Arma única vs arma múltipla: a principal diferença
>> Como funciona um sistema de braço único
>> Como funciona um sistema multi-armas
● Controle de Cobertura para Acabamento de Perfil
>> Por que a geometria do perfil é importante
>> Como os sistemas de braço único lidam com a cobertura
>> Como os sistemas multi-armas lidam com a cobertura
● Construção de filme, pulverização excessiva e eficiência de transferência
>> Controle de construção de filme
>> Excesso de pulverização e consumo de material
● Velocidade de produção e balanceamento de linha
>> Velocidade do sistema de braço único
>> Velocidade do sistema multi-armas
>> Flexibilidade do sistema de braço único
>> Flexibilidade do sistema multi-armas
● Tipos de revestimento e compatibilidade de processos
>> Revestimentos à base de água e à base de solvente
● Ventilação, Segurança e Prevenção de Incêndios
>> Por que as cabines de pintura são essenciais
>> Controles práticos de segurança
● Uma estrutura de seleção prática
>> Escolha um sistema de braço único quando:
>> Escolha um sistema multi-armas quando:
>> Considere uma abordagem híbrida quando:
● Um roteiro prático de validação
>> Etapa 1: Definir a família de produtos
>> Etapa 2: execute um teste de revestimento
>> Passo 3: Valide a Linha Completa
>> Etapa 4: treinar operadores e técnicos
>> Passo 5: Padronize Receitas e Manutenção
● Problemas comuns e soluções especializadas
>> Revestimento irregular em perfis
>> Overspray e carregamento de filtro
>> Spray seco ou casca de laranja
>> Variação de cores entre lotes
● Lista de verificação de manutenção
● Como o GYDFinishing aborda o acabamento do perfil
>> Qual sistema é melhor para perfis complexos?
>> Ambos os sistemas podem aplicar revestimentos à base de água?
>> Qual sistema produz menos pulverização excessiva?
>> Como devo comparar a velocidade de produção?
>> Um sistema linear pode combinar um único braço com armas adicionais?
A escolha entre uma máquina de pintura em spray linear de braço único e uma máquina de pintura em spray linear com múltiplas pistolas para acabamento de perfis depende da geometria do perfil, camadas de revestimento, construção do filme alvo, volume de produção e requisitos de troca. Um sistema de braço único usa um porta-pistola alternativo ou oscilante para cobrir o perfil. Um sistema multi-pistola utiliza diversas pistolas fixas ou angulares para revestir diferentes superfícies simultaneamente.
Do ponto de vista do fabricante do equipamento, nenhuma das configurações é universalmente melhor. Para molduras, molduras de portas, bordas de gabinetes, acabamentos de piso e perfis decorativos, os fatores decisivos são a geometria do perfil, a cobertura das bordas, o controle de formação de película, a redução de excesso de pulverização, a velocidade da linha e as peças acabadas aceitas por turno..
Este guia compara ambas as configurações do ponto de vista prático de produção. Ele explica como cada um funciona, onde cada um tem melhor desempenho e como validar a solução certa para seus produtos de perfil reais.
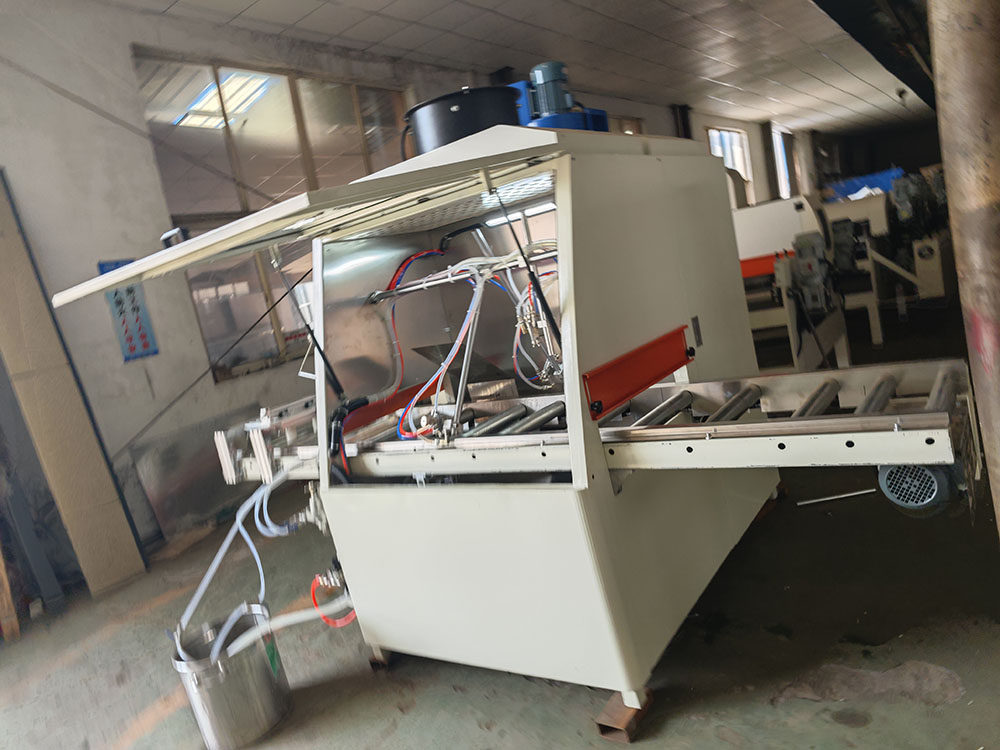
Uma máquina de pintura por spray linear de braço único usa um porta-pistola, geralmente chamado de braço pulverizador, para aplicar o revestimento à medida que a peça se move através da zona de pulverização. O braço pode se mover horizontalmente, verticalmente ou em ângulo dependendo do perfil e do projeto da máquina.
O sistema pode aplicar primer, selante, mancha, laca, acabamento ou revestimento protetor transparente. A ativação da pistola, o padrão de pulverização, a distância da pistola, a saída de fluido e a velocidade da linha são controlados para atingir o acabamento necessário.
Ponto-chave: Uma máquina de braço único não é apenas uma pistola pulverizadora em um braço móvel. É um processo integrado que envolve transporte de peças, movimento da pistola, aplicação de revestimento, captura de excesso de pulverização, ventilação e, muitas vezes, secagem ou cura.
As máquinas de pulverização linear de braço único são comumente usadas para:
- Molduras e acabamentos simples
- Molduras de portas e arquitraves
- Perfis de borda de gabinete
- Rodapés e faixas decorativas
- Trilhos e ripas para móveis
- Produtos com superfícies de revestimento limitadas
- Linhas de produção onde a flexibilidade e a menor complexidade são prioridades
Eles são mais eficazes quando o perfil pode ser coberto por um caminho controlado da pistola ou quando múltiplas passagens são aceitáveis.
Uma máquina de pintura por spray linear com múltiplas pistolas usa duas ou mais pistolas posicionadas ao redor da peça de trabalho. As armas podem ser fixas, anguladas, oscilantes ou montadas em suportes separados.
O sistema pode aplicar revestimento em diversas superfícies ao mesmo tempo. Por exemplo, uma pistola pode revestir a face superior, outra pode revestir uma face vertical e outra pode atingir um chanfro ou ranhura.
Ponto-chave: Os sistemas de múltiplas pistolas aumentam a capacidade de cobertura, mas também aumentam a complexidade da configuração, os requisitos de controle de revestimento e as necessidades de manutenção.
As máquinas de pulverização linear com múltiplas pistolas são comumente usadas para:
- Molduras complexas e acabamentos decorativos
- Molduras de portas com reentrâncias e ranhuras
- Molduras de portas de armário
- Componentes de móveis com múltiplas faces
- Produção de perfis em alto volume
- Produtos que requerem primer e acabamento em uma linha
- Perfis com faces verticais, chanfros ou áreas rebaixadas
Eles são particularmente eficazes quando um único canhão não consegue alcançar todas as superfícies ou quando a velocidade da linha deve permanecer alta.
A diferença fundamental é como a cobertura do revestimento é alcançada.
- Em um sistema de braço único , um porta-pistola se move ao longo ou ao redor do perfil para aplicar o revestimento.
- Num sistema multi-pistolas , várias pistolas aplicam o revestimento simultaneamente a partir de diferentes posições.
Ambos os sistemas podem ser automatizados e ambos podem produzir acabamentos de alta qualidade. A melhor escolha depende do perfil, revestimento e objetivo de produção.
Um sistema típico de braço único segue este fluxo:
1. Carregue o perfil no transportador.
2. Detecte a peça usando um sensor ou entrada do operador.
3. Selecione a receita do revestimento.
4. Mova o perfil para a zona de pulverização.
5. Inicie o porta-armas de braço único.
6. Mova a pistola pelo perfil com um movimento controlado.
7. Aplique passagens de pulverização sobrepostas para cobrir a superfície.
8. Capture o excesso de pulverização através da exaustão e dos filtros da cabine.
9. Envie o perfil revestido para evaporação, secagem ou próxima estação.
As variáveis mais importantes são a distância da pistola, o ângulo de pulverização, o padrão do ventilador, a saída do fluido, o ar de atomização, o comprimento do curso do braço, a velocidade do braço, a velocidade da linha e o número de passagens..
Um sistema típico de múltiplas armas segue este fluxo:
1. Carregue o perfil no transportador.
2. Detecte a peça e selecione a receita de revestimento.
3. Mova o perfil para a zona de pulverização.
4. Ative múltiplas pistolas de acordo com a geometria do perfil.
5. Aplique o revestimento simultaneamente na face superior, nas faces laterais, nos chanfros ou nas ranhuras.
6. Sincronize a ativação da pistola com o movimento da peça.
7. Capture o excesso de pulverização através da exaustão e dos filtros da cabine.
8. Envie o perfil revestido para evaporação, secagem ou próxima estação.
As variáveis mais importantes são as posições das pistolas, os ângulos de pulverização, as distâncias das pistolas, os padrões dos ventiladores, a saída do fluido, o ar de atomização, a velocidade da linha e o número de passagens..
Os componentes de madeira perfilada geralmente incluem contas, estrias, ranhuras, chanfros, curvas e reentrâncias profundas.
Estas características recebem revestimento de forma diferente das superfícies planas. Um padrão de pulverização que funciona bem em uma placa plana pode deixar manchas secas nas ranhuras ou causar acúmulo excessivo nas bordas elevadas.
Os sistemas de braço único controlam a cobertura por meio do movimento controlado do canhão.
O braço pode percorrer o perfil para alcançar:
- Faces verticais
- Bordas chanfradas
- Sulcos
- miçangas
- Áreas recuadas
- Seções mais largas de um perfil variável
Isto pode reduzir o número de armas fixas necessárias. Também pode melhorar a cobertura em perfis que mudam de forma em toda a sua largura.
Os sistemas multi-armas controlam a cobertura através de posições de armas fixas ou angulares.
Eles são excelentes para:
- Perfis repetíveis
- Produção de alto volume
- Revestimento multi-superfície simultâneo
- Construção de filme estável
- Tempo de ciclo reduzido por peça
Eles podem exigir mais configuração para perfis altamente variáveis porque cada posição da pistola deve corresponder à geometria do perfil.
Visão especializada: Para perfis complexos, o melhor teste não é uma placa de amostra plana. Sempre valide o processo com o canal mais profundo, a aresta mais afiada e o perfil mais difícil da sua linha de produtos atual.
A espessura do filme é a espessura do revestimento aplicado ao perfil. Afeta a aparência, durabilidade, tempo de secagem e lixamento posterior.
Num sistema de braço único, a construção do filme é influenciada por:
- Comprimento do braço
- Velocidade do braço
- Sobreposição de pulverização
- Saída de fluido
- Número de passes
- Distância da arma
- Viscosidade do revestimento
Num sistema multi-armas, a construção do filme é influenciada por:
- Posições de armas
- Ângulos de pulverização
- Distâncias de armas
- Saída de fluido
- Velocidade da linha
- Número de passes
- Viscosidade do revestimento
A abordagem correta é estabelecer uma janela de processo validada : uma gama de configurações que produza consistentemente resultados aceitáveis.
Overspray é um material de revestimento que não atinge a peça de trabalho. Aumenta o consumo de material, contamina a cabine, aumenta a carga do filtro e gera mais trabalho de limpeza.
Os sistemas de braço único podem reduzir o excesso de pulverização quando o curso do braço, a sobreposição da pulverização e a ativação da pistola correspondem ao perfil. Os sistemas de múltiplas pistolas podem reduzir o excesso de pulverização quando cada pistola é apontada precisamente para a superfície que pretende revestir.
Visão especializada: O sistema de menor custo nem sempre é aquele com o menor preço de compra. Uma máquina que desperdice menos revestimento, produza menos rejeitos e exija menos limpeza pode proporcionar um custo total de propriedade mais baixo.
Os sistemas de braço único podem exigir mais tempo por peça se a arma precisar completar vários golpes. No entanto, eles podem ser eficientes quando reduzem a necessidade de múltiplas pistolas fixas ou retoques manuais.
A comparação útil não é apenas a velocidade do braço. Compare as peças acabadas aceitas por turno sob o mesmo mix de produtos, revestimento e padrão de qualidade.
Os sistemas multipistolas podem suportar velocidades de linha mais altas porque diversas superfícies são revestidas simultaneamente.
No entanto, uma velocidade de linha mais rápida pode reduzir a espessura do filme, a menos que a saída de fluido, as configurações da pistola ou o número de passagens sejam ajustados. Um sistema de múltiplas pistolas também requer uma manutenção mais disciplinada porque diversas pistolas, bicos e linhas de fluido devem permanecer em boas condições.
Os sistemas de braço único podem ser altamente flexíveis quando a largura ou o formato do perfil varia. O braço pode adaptar seu curso para cobrir diferentes superfícies.
A mudança pode envolver:
- Ajustar o comprimento do braço
- Ajustando a velocidade do braço
- Alteração da sobreposição de pulverização
- Ajustando o ângulo da arma
- Selecionando uma nova receita
- Mudança de acessórios ou guias
Para uma fábrica que produz muitas variantes de perfis, um sistema de braço único pode reduzir a necessidade de configurações separadas de pistola fixa.
Os sistemas multipistolas são altamente eficazes para famílias de produtos estáveis. Eles podem armazenar receitas para diferentes perfis, revestimentos e velocidades de linha.
A mudança pode envolver:
- Ajustar guias de transporte
- Mudança de posições de armas
- Selecionando uma nova receita
- Ajustar a distância da pistola ou o ângulo de pulverização
- Alteração das configurações de viscosidade do revestimento
Para produtos com geometria semelhante, a troca pode ser rápida. Para perfis muito diferentes pode ser necessário maior ajuste mecânico.
Tanto os sistemas de braço único quanto os de múltiplas armas podem ser aplicados:
- Primers e acabamentos à base de água
- Lacas à base de solvente
- Revestimentos curáveis por UV
- Manchas e esmaltes
- Selantes
- Versões transparentes protetoras
Cada revestimento tem viscosidade, comportamento de secagem, eficiência de transferência e requisitos de limpeza diferentes.
Os revestimentos à base de água geralmente requerem temperatura e fluxo de ar controlados durante a secagem. Geralmente são mais fáceis de limpar, mas a compatibilidade do equipamento ainda deve ser verificada.
Os revestimentos à base de solvente podem evaporar mais rapidamente dependendo da formulação. Eles exigem mangueiras, vedações, bombas e procedimentos de limpeza à base de solvente compatíveis.
Importante: “à base de água” não significa “não é necessária ventilação”. A OSHA observa que a necessidade de ventilação na cabine de pintura depende da presença de produtos químicos perigosos no revestimento, e não simplesmente se o revestimento é à base de água. [2299]
O acabamento por pulverização pode liberar névoas, vapores e resíduos. A OSHA identifica o acabamento por pulverização usando líquidos inflamáveis e combustíveis como uma operação regulamentada sob 29 CFR 1910.107. [2315]
Uma cabine de pintura é uma estrutura com ventilação mecânica que envolve ou acomoda uma operação de pulverização para confinar e limitar o escape de pulverização, vapor e resíduos e direcioná-los com segurança para um sistema de exaustão. [2309]
A OSHA exige ventilação mecânica nas áreas de pulverização para remover vapores, névoas ou pós inflamáveis para um local seguro e para confinar e controlar resíduos combustíveis. [1720]
A ventilação deve permanecer em operação durante a pulverização e por um tempo suficiente depois para liberar os vapores da secagem dos artigos revestidos e dos resíduos do material de acabamento. [1720]
A OSHA também afirma que o volume total de ar exaurido através de uma cabine de pintura deve diluir o vapor do solvente em pelo menos 25% do limite inferior de explosão do solvente que está sendo pulverizado. [2297]
Os sistemas de braço único e multi-arma devem incluir:
- Cabine de pintura adequadamente projetada ou zona de pintura fechada
- Ventilação mecânica de exaustão
- Fornecimento de ar de reposição
- Programa de manutenção de filtros
- Aterramento e ligação para controle estático
- Classificação elétrica apropriada quando necessário
- Controles de armazenamento e manuseio de revestimento
- Treinamento de operadores
- Sistemas de parada de emergência e intertravamento
- Inspeção regular de mangueiras, bombas, pistolas e filtros
Não trate a ventilação como um acessório opcional. É um sistema central de segurança e qualidade.
- Seus perfis variam em largura ou geometria.
- Você precisa de cobertura flexível de um porta-armas.
- Você produz muitas variantes de perfil.
- Você quer reduzir o número de armas fixas.
- Seu volume de produção não exige velocidade máxima de linha.
- Seus perfis são repetíveis e estáveis.
- Você precisa de produção em alto volume.
- Você precisa revestir múltiplas superfícies simultaneamente.
- Você precisa de uma construção de filme consistente em velocidades de linha mais altas.
- Seu mix de produtos não exige mudanças complexas e frequentes.
- Você produz perfis simples e complexos.
- Você precisa de alto rendimento para produtos padrão e flexibilidade para perfis especiais.
- Você deseja reduzir os retoques manuais sem complicar demais a linha.
Uma solução híbrida pode usar um transportador de braço único para perfis variáveis e pistolas fixas adicionais para perfis repetíveis e de alto volume.
Documente os perfis, dimensões, materiais, revestimentos, resultado desejado e padrão de qualidade.
Inclua fotografias, desenhos e amostras físicas do perfil mais difícil.
Teste o perfil real com o revestimento pretendido. Registro:
- Distância da arma
- Ângulo de pulverização
- Saída de fluido
- Atomização de ar
- Ventilador de ar
- Velocidade da linha
- Comprimento e velocidade do golpe do braço
- Sobreposição de pulverização
- Número de passes
- Espessura do filme
- Resultado de secagem
- Aparência visual
Não julgue apenas a estação de pulverização. Valide a sequência completa:
Pulverização → evaporação → cura → lixamento se necessário → segunda demão se necessário → inspeção final.
Os operadores devem compreender as verificações diárias, preparação do revestimento, carregamento de peças e inspeção de qualidade. Os técnicos devem compreender a configuração da pistola, cuidados com os bicos, filtros, bombas, controles elétricos e sistemas de segurança.
Crie receitas escritas para cada família de produtos. Inclua tipo de revestimento, viscosidade, configurações da pistola, configurações do braço, velocidade da linha, condições de cura e critérios de inspeção.
Programe a manutenção de filtros, bicos, bombas, mangueiras, transportadores, guias de braços, sensores e equipamentos de ventilação.
Causas prováveis:
- Distância incorreta da arma
- Ângulo de pulverização errado
- Velocidade excessiva da linha
- Cobertura insuficiente de armas
- Movimento ou vibração do perfil
- Viscosidade de revestimento incorreta
- Braço incorreto ou sobreposição
Solução: Comece com o perfil mais difícil. Ajuste uma variável de cada vez e registre o resultado.
Causas prováveis:
- Saída excessiva de líquidos
- Padrão de ventilador incorreto
- Arma muito longe da peça
- Tempo de ativação da arma ruim
- Bicos desgastados
- Sobreposição excessiva do braço
Solução: Otimize a eficiência de transferência antes de aumentar a capacidade de exaustão. Um processo de pulverização bem ajustado reduz a contaminação da cabine e a frequência de substituição do filtro.
Causas prováveis:
- Ar de atomização excessivo
- Balanço de solvente incorreto
- Arma muito longe da peça de trabalho
- Fluxo de ar excessivo na cabine
- Temperatura de revestimento incorreta
Solução: Revise os dados técnicos de pintura e valide a distância de pulverização, configurações de ar e ambiente da cabine.
Causas prováveis:
- Construção excessiva de filme
- Velocidade de linha lenta
- Viscosidade de revestimento incorreta
- Tempo de flash-off insuficiente
- Má sobreposição de armas
Solução: Reduza a formação do filme ou ajuste a velocidade da linha e as condições de evaporação. Confirme se o revestimento está dentro da faixa de aplicação recomendada.
Causas prováveis:
- Mistura inconsistente de revestimento
- Mudanças na viscosidade
- Diferentes configurações de armas
- Cor do substrato inconsistente
- Limpeza inadequada entre mudanças de cor
Solução: Padronize a mistura, verificações de viscosidade, receitas de pistolas e procedimentos de limpeza.
- Inspecione pistolas e bicos pulverizadores.
- Verifique as mangueiras e conexões de fluido.
- Confirme o alinhamento do transportador.
- Verifique o fluxo de ar da cabine e a condição do filtro.
- Inspecione guias de braço, rolamentos e componentes de acionamento para sistemas de braço único.
- Inspecione todas as posições das pistolas e linhas de fluido para sistemas de múltiplas pistolas.
- Limpe as pontas das pistolas de acordo com as instruções do fabricante do revestimento.
- Inspecione as paradas de emergência e os intertravamentos de segurança.
- Verifique a tensão da correia e o alinhamento do transportador.
- Inspecione o movimento do carro do braço para sistemas de braço único.
- Inspecione o movimento do carro da pistola e a estabilidade de montagem para sistemas de múltiplas pistolas.
- Limpe ou substitua os filtros conforme necessário.
- Verifique o desempenho da bomba e o fornecimento de fluido.
- Revise o consumo de revestimento e as taxas de rejeição.
- Inspecione ventiladores e dutos de ventilação.
- Verifique as conexões elétricas e os painéis de controle.
- Revise os alarmes do PLC e o histórico de erros.
- Calibrar sensores e verificar dispositivos de segurança.
- Auditar receitas em relação aos resultados reais da produção.
A GYDFinishing fabrica equipamentos para acabamento superficial desde 2007 e fornece soluções para madeira, vidro, fibrocimento e outros materiais. Sua experiência inclui equipamentos de revestimento automático para portas de madeira, móveis, portas de armários e pisos.
Para um comprador que compara uma máquina de pintura em spray linear de braço único com uma máquina de pintura em spray linear com múltiplas pistolas , a discussão mais útil sobre fornecedores não é simplesmente sobre o tipo de máquina. Deve se concentrar em:
- Os desenhos de perfil exatos e amostras físicas
- Tipo de revestimento e espessura alvo do filme
- Produção necessária
- Espaço de fábrica e utilitários disponíveis
- Método de cura e tempo de secagem
- Frequência de mudança de cor
- Nível de habilidade do operador
- Estratégia de manutenção e peças de reposição
- Custo total de propriedade
Um fornecedor confiável deve estar disposto a testar os perfis reais e o sistema de revestimento do cliente, documentar os resultados e explicar as limitações, bem como os benefícios.
Uma máquina de braço único usa um porta-pistola móvel para aplicar o revestimento. Uma máquina multipistola utiliza diversas pistolas posicionadas ao redor do perfil para revestir múltiplas superfícies simultaneamente.
Depende da geometria. Perfis variáveis ou altamente complexos geralmente se beneficiam de um sistema de braço único. Perfis repetíveis com múltiplas superfícies estáveis geralmente se beneficiam de um sistema de múltiplas pistolas.
Sim, desde que a máquina, a bomba, as mangueiras, os bicos e o sistema de secagem sejam compatíveis com o revestimento. Os revestimentos à base de água ainda requerem ventilação adequada quando estão presentes produtos químicos perigosos. [2299]
Nenhum dos sistemas produz automaticamente menos pulverização excessiva. A pulverização excessiva depende da distância da pistola, do padrão do leque, da saída de fluido, da sobreposição da pulverização, da ativação da pistola e da geometria do perfil. Ambos os sistemas devem ser validados com peças de produção reais.
Compare as peças acabadas aceitas por turno, não apenas a velocidade do braço, a velocidade da pistola ou a velocidade do transportador. Inclui carregamento, trocas de revestimento, limpeza, cura, inspeção, retrabalho e tempo de inatividade.
Sim. Muitos sistemas práticos combinam um transportador de braço único com armas fixas ou angulares. Isso pode fornecer flexibilidade para perfis variáveis, mantendo ao mesmo tempo um alto rendimento para superfícies repetíveis.
Se você estiver decidindo entre uma máquina de pintura por spray linear de braço único e multipistola para acabamento de perfis, comece com um teste de acabamento específico do perfil em vez de uma cotação genérica de equipamento.
Envie GYD para finalizar seus desenhos de perfil, especificação de revestimento, saída desejada e layout de fábrica. Uma avaliação prática deve identificar a configuração correta de pulverização, a configuração do braço ou pistola, o método de cura e o layout total da linha para sua família de produtos.
- Após a introdução: Prompt de imagem AI: *Comparação industrial lado a lado de uma máquina de pintura em spray linear de braço único e uma máquina de pintura em spray linear com múltiplas pistolas para acabamento de perfis de madeira, fábrica moderna e limpa, fotografia realista, grande angular.*
- Na seção 'Como cada sistema funciona': Prompt de imagem AI: *Ilustração técnica em corte comparando um sistema de pulverização alternativo de braço único e um sistema de pulverização linear de múltiplas pistolas para acabamento de perfis de madeira, ilustração de engenharia limpa.*
- Na seção 'Controle de cobertura': Prompt de imagem de IA: *Ilustração técnica em close da cobertura de pulverização de braço único e pistola múltipla em uma moldura de madeira com ranhuras, chanfros e bordas, sem texto.*
- Na seção 'Ventilação': Prompt de imagem de IA: *Ilustração técnica do fluxo de ar da cabine de pintura, ar de admissão, duto de exaustão, filtros e perfis de madeira movendo-se pela cabine.*
- Na seção 'Roteiro de validação': Prompt de imagem de IA: *Ilustração de fábrica em estilo fluxograma mostrando carregamento de perfil, aplicação de pulverização, evaporação, cura, inspeção e embalagem.*
- OSHA, *29 CFR 1910.107 – Acabamento por pulverização utilizando materiais inflamáveis e combustíveis*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *Acabamento por pulverização – Registro Federal*: [https://www.osha.gov/laws-regs/federalregister/1978-12-22-3 ]
- OSHA, *29 CFR 1910.94 – Ventilação*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Operações de pulverização – Visão geral*: [https://www.osha.gov/spray-operações ]
- OSHA, *Operações de pulverização – Controle de perigos*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Cabine de pintura de esclarecimento e áreas de pulverização*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA, *Requisitos para cabine de pintura ao pulverizar revestimentos à base de água*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Histórico da empresa GYDFinishing fornecido pelo cliente.


