
ビュー: 286 著者: 广宇大 公開時間: 2026-11-04 起源: サイト


コンテンツメニュー
>> 定義とコア機能
>> 代表的な用途
>> 定義とコア機能
>> 代表的な用途
>> 過剰スプレーと材料の消費
>> マルチガンシステムの速度
● 柔軟性と切り替え
>> 一般的なコーティング
● 換気、安全、防火
>> 換気要件
>> 実践的な安全管理
>> 次の場合にはシングルアーム システムを選択してください。
>> 次の場合には、ハイブリッド アプローチを検討してください。
>> ランとサグ
>> バッチ間の色のばらつき
>> 毎日のチェック
>> 毎週のチェック
>> 毎月の小切手
● GYDFinishing によるプロファイル仕上げへのアプローチ
● よくある質問
>> シングルアームリニアスプレー塗装機とマルチガンリニアスプレー塗装機の主な違いは何ですか?
>> どちらのシステムでも水性コーティングを適用できますか?
>> リニア システムでは 1 つのアームと追加のガンを組み合わせることができますか?
● 行動喚起
● 参考文献
のどちらを選択するかは シングルアーム リニア スプレー塗装機 と マルチガン リニア スプレー塗装機 用に プロファイル仕上げ 、プロファイルの形状、コーティング層、対象膜のビルド、生産量、切り替え要件によって異なります。シングルアーム システムでは、1 つの往復運動または振動ガン キャリアを使用してプロファイルをカバーします。マルチガン システムでは、複数の固定ガンまたは傾斜ガンを使用して、異なる表面を同時にコーティングします。
機器メーカーの観点から見ると、どちらの構成も一般的に優れているというわけではありません。モールディング、ドアフレーム、キャビネットのエッジ、床トリム、および装飾プロファイルの場合、決定的な要因は 、プロファイルの形状、エッジ被覆率、膜形成制御、オーバースプレーの低減、ライン速度、およびシフトごとに受け入れられる完成部品です。.
このガイドでは、実際の運用の観点から両方の構成を比較します。それぞれがどのように機能するか、どこで最も優れたパフォーマンスを発揮するか、実際のプロファイル製品に適したソリューションを検証する方法について説明します。
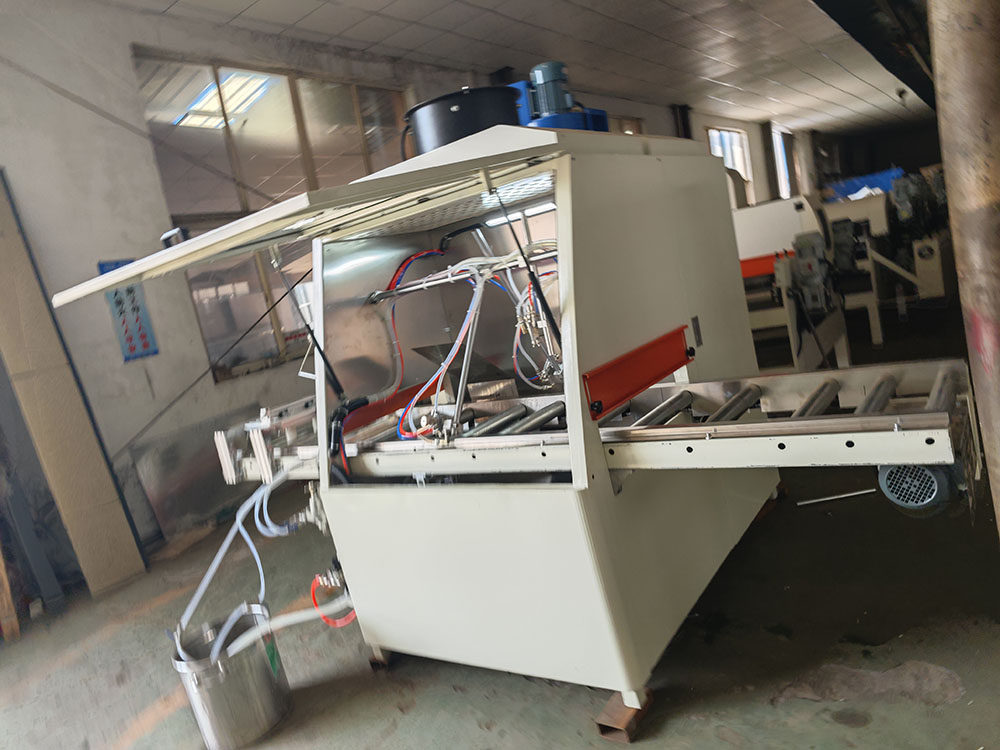
シングル アーム リニア スプレー塗装機は 、スプレー アームと呼ばれる 1 つのガン キャリアを使用して、ワークピースがスプレー ゾーンを移動するときにコーティングを塗布します。アームは、プロファイルや機械の設計に応じて、水平、垂直、または斜めに動く場合があります。
このシステムでは、プライマー、シーラー、ステイン、ラッカー、トップコート、または保護クリア コーティングを適用できます。ガンの作動、スプレーパターン、ガンの距離、流体出力、ライン速度を制御して、必要な仕上げを実現します。
重要なポイント: シングルアーム機械は、可動アームに取り付けられた単なるスプレーガンではありません。これは、部品の輸送、ガンの移動、コーティングの塗布、オーバースプレーの捕捉、換気、および多くの場合乾燥または硬化を含む統合プロセスです。
シングルアームリニアスプレーマシンは一般的に次の用途に使用されます。
- シンプルなモールディングとトリム
- ドア枠と台輪
- キャビネットのエッジプロファイル
- 床材の巾木と装飾ストリップ
- 家具のレールとスラット
- 塗装面が限られた製品
- 柔軟性と複雑さの軽減が優先される生産ライン
これらは、プロファイルが 1 つの制御されたガン パスでカバーできる場合、または複数のパスが許容される場合に最も効果的です。
マルチ ガンリニアスプレー塗装機は、 ワークピースの周囲に配置された 2 つ以上のスプレーガンを使用します。ガンは、固定、傾斜、振動、または別個のキャリアに取り付けることができます。
このシステムは、複数の表面に同時にコーティングを適用できます。たとえば、1 つのガンで上面をコーティングし、別のガンで垂直面をコーティングし、別のガンで面取りや溝をターゲットにすることができます。
重要なポイント: マルチガン システムは適用範囲を拡大しますが、セットアップの複雑さ、コーティング管理の要件、メンテナンスの必要性も増加します。
マルチガンリニアスプレーマシンは一般的に次の用途に使用されます。
- 複雑なモールディングと装飾トリム
- リベートと溝付きドアフレーム
- キャビネットのドアフレーム
- 複数の面を持つ家具コンポーネント
- 大量のプロファイルの生産
- 下塗りと上塗りをワンラインで行う製品
- 垂直面、面取り、または凹部のあるプロファイル
これらは、1 つのガンではすべての表面に到達できない場合、またはライン速度を高速に維持する必要がある場合に特に効果的です。
根本的な違いは、 コーティングの被覆率をどのように達成するかです。.
- シングルアーム システムでは、1 つのガン キャリアがプロファイルを横切って、またはその周りを移動してコーティングを塗布します。
- マルチガン システムでは、複数のガンが異なる位置から同時にコーティングを塗布します。
どちらのシステムも自動化でき、高品質な仕上げを実現できます。より良い選択は、プロファイル、コーティング、生産目的によって異なります。
一般的なシングルアーム システムは次のフローに従います。
1. プロファイルを コンベアにロードします。
2. 部品を検出します。 センサーまたはオペレーター入力を使用して
3. コーティングレシピを選択します。
4. プロファイルをスプレー ゾーンに移動します。
5. 単腕ガンキャリアを起動します。
6. ガンをプロファイル上で移動させます。 制御されたストロークで
7. スプレーパスを重ねて塗布し 、表面を覆います。
8. オーバースプレーを捕捉します。 ブースの排気とフィルターを通して
9. コーティングされたプロファイルを フラッシュオフ、乾燥、または次のステーションに送ります。
最も重要な変数は、 ガンの距離、スプレー角度、ファン パターン、流体出力、噴霧エア、アーム ストローク長、アーム速度、ライン速度、パス数です。.
一般的なマルチガン システムは次のフローに従います。
1. プロファイルを コンベアにロードします。
2. パーツを検出し 、コーティングレシピを選択します。
3. プロファイルをスプレー ゾーンに移動します。
4. 複数のガンを作動させます。 プロファイルの形状に従って
5. 同時塗装します。 上面、側面、面取り、溝を
6. ガンの作動とパーツの動きを同期させます。
7. オーバースプレーを捕捉します。 ブースの排気とフィルターを通して
8. コーティングされたプロファイルを フラッシュオフ、乾燥、または次のステーションに送ります。
最も重要な変数は 、ガンの位置、スプレー角度、ガンの距離、ファン パターン、流体出力、噴霧空気、ライン速度、パス数です。.
プロファイル加工された木材コンポーネントには、多くの場合、ビード、フルート、溝、面取り、曲線、深い凹みが含まれます。
これらのフィーチャには、平らな表面とは異なる方法でコーティングが施されます。平らなボードでうまく機能するスプレー パターンでは、溝に乾燥したスポットが残ったり、盛り上がったエッジに過剰なビルドが発生したりする可能性があります。
シングルアーム システムは、制御されたガンの動きによってカバレッジを処理します。
アームはプロファイルを横切って次の範囲に到達できます。
- 垂直面
- 面取りされたエッジ
- 溝
- ビーズ
- 凹部領域
- 可変プロファイルのより広いセクション
これにより、必要な固定ガンの数を減らすことができます。また、幅全体で形状が変化するプロファイルのカバレッジを向上させることもできます。
マルチガン システムは、ガンの固定位置または角度を付けた位置でのカバレッジを処理します。
以下の用途に最適です。
- 再現可能なプロファイル
- 大量生産
- 多面同時コーティング
- 安定したフィルムビルド
- 部品ごとのサイクルタイムの短縮
各ガンの位置をプロファイルの形状に一致させる必要があるため、非常に可変的なプロファイルの場合は、より多くのセットアップが必要になる場合があります。
専門家の洞察: 複雑なプロファイルの場合、最良のテストは平らなサンプルボードではありません。実際の製品範囲で最も深い溝、最も鋭いエッジ、最も困難なプロファイルを使用してプロセスを常に検証してください。
フィルムの厚さは、プロファイルに適用されるコーティングの厚さです。外観、耐久性、乾燥時間、下流のサンディングに影響します。
シングルアーム システムでは、フィルムのビルドは次の影響を受けます。
- アームストローク長さ
- 腕のスピード
- スプレーオーバーラップ
- 流体出力
- パスの数
- 銃の距離
- コーティング粘度
マルチガン システムでは、フィルムのビルドは次の影響を受けます。
- 銃の位置
- スプレー角度
- 銃の距離
- 流体出力
- 回線速度
- パスの数
- コーティング粘度
正しいアプローチは、 検証されたプロセス ウィンドウ、つまり許容可能な結果を一貫して生成する設定範囲を確立することです。
オーバースプレーとは、ワークに付着しないコーティング材のことです。材料の消費量が増加し、ブースが汚染され、フィルターの負荷が増加し、清掃作業が増加します。
シングルアーム システムでは、アームのストローク、スプレーのオーバーラップ、ガンの作動がプロファイルに一致している場合、オーバースプレーを減らすことができます。マルチガン システムでは、各ガンがコーティング対象の表面に正確に向けられると、オーバースプレーを減らすことができます。
専門家の洞察: 最低コストのシステムが、必ずしも購入価格が最低のシステムであるとは限りません。コーティングの無駄が少なく、不良品の発生も少なく、洗浄の必要性も少ない機械は、総所有コストを削減できる可能性があります。
シングルアーム システムでは、ガンが複数のストロークを完了する必要がある場合、部品ごとにさらに時間がかかる場合があります。ただし、複数の固定ガンや手動タッチアップの必要性が軽減される場合には、効率的になる可能性があります。
有用な比較は腕の速度だけではありません。比較します。 シフトごとに受け入れられた完成部品を 同じ製品構成、コーティング、品質基準の下で、
マルチガン システムは、複数の表面を同時にコーティングするため、より高いライン速度をサポートできます。
ただし、流体の出力、ガンの設定、またはパス数を調整しない限り、ライン速度が速いと膜厚が薄くなる可能性があります。マルチガン システムでは、複数のガン、ノズル、流体ラインを良好な状態に保つ必要があるため、より規律あるメンテナンスも必要になります。
シングルアーム システムは、プロファイルの幅や形状が変化する場合でも非常に柔軟です。アームはストロークを調整してさまざまな表面をカバーできます。
切り替えには以下が含まれる場合があります。
- アームストローク長の調整
- アームスピードの調整
- スプレーの重なりを変更する
- ガンの角度を調整する
- 新しいレシピの選択
- フィクスチャまたはガイドの変更
多くのプロファイルのバリエーションを生産する工場では、シングルアーム システムにより、個別の固定ガンのセットアップの必要性が軽減されます。
マルチガン システムは、安定した製品ファミリーにとって非常に効果的です。さまざまなプロファイル、コーティング、ライン速度のレシピを保存できます。
切り替えには以下が含まれる場合があります。
- コンベアガイドの調整
- 銃の位置を変更する
- 新しいレシピの選択
- ガンの距離やスプレー角度の調整
- コーティング粘度設定の変更
同様の形状の製品の場合、切り替えは迅速に行えます。プロファイルが大きく異なる場合は、さらに機械的な調整が必要になる場合があります。
シングル アーム システムとマルチガン システムの両方に適用できます。
- 水性プライマーおよびトップコート
- 溶剤系ラッカー
- UV硬化型コーティング
- 汚れと釉薬
- シーラー
- 保護クリアコート
各コーティングには異なる粘度、乾燥挙動、転写効率、および洗浄要件があります。
水性コーティングでは、多くの場合、乾燥中に温度と空気の流れを制御する必要があります。通常、クリーンアップは簡単ですが、機器の互換性を確認する必要があります。
溶剤ベースのコーティングは、配合によっては早く剥がれる場合があります。互換性のあるホース、シール、ポンプ、および溶剤ベースの洗浄手順が必要です。
重要: 「水ベース」は「換気不要」を意味するものではありません。OSHA は、スプレー ブースの換気の必要性は、単にコーティングが水ベースであるかどうかだけではなく、コーティング内の有害な化学物質の存在によって決まると指摘しています。 [2299]
スプレー仕上げでは、ミスト、蒸気、残留物が発生する可能性があります。 OSHA は、可燃性および可燃性の液体を使用したスプレー仕上げを 29 CFR 1910.107 に基づく規制作業として特定しています。 [2315]
スプレー ブースは、スプレー、蒸気、残留物の漏れを閉じ込めて制限し、排気システムに安全に導くためにスプレー作業を囲むか収容する動力換気構造です。 [2309]
OSHA は、可燃性の蒸気、ミスト、または粉末を安全な場所に除去し、可燃性残留物を閉じ込めて制御するために、噴霧エリアに機械的換気を要求しています。 [1720]
塗装された物品や仕上げ材の残留物を乾燥させて蒸気を排出するために、スプレー中およびスプレー後も十分な時間換気を継続しなければなりません。 [1720]
また、OSHA は、スプレー ブースから排出される空気の総量は、スプレーされる溶剤の爆発下限の少なくとも 25 パーセントまで溶剤蒸気を希釈する必要があると述べています。 [2297]
シングルアームシステムとマルチガンシステムの両方に以下を含める必要があります。
- 適切に設計されたスプレーブースまたは密閉されたスプレーゾーン
- 機械式排気換気装置
- 補給空気供給
- フィルターメンテナンスプログラム
- 静電気制御のための接地と接着
- 必要に応じて適切な電気的分類
- コーティングの保管と取り扱いの管理
- オペレータートレーニング
- 非常停止およびインターロックシステム
- ホース、ポンプ、ガン、フィルターの定期検査
換気装置をオプションの付属品として扱わないでください。 これは中核となる安全性と品質システムです。
- プロファイルの幅や形状は異なります。
- 1 つのガンキャリアから柔軟にカバーする必要があります。
- 多くのプロファイルのバリエーションを作成します。
・固定砲の数を減らしたい。
- 生産量には最大のライン速度は必要ありません。
- プロファイルは再現可能で安定しています。
- 大量生産が必要です。
- 複数の表面を同時にコーティングする必要があります。
- より高いライン速度で一貫したフィルムを作成する必要がある。
- 製品構成では、頻繁に複雑な切り替えを行う必要はありません。
- 単純なプロファイルと複雑なプロファイルの両方を作成します。
- 標準製品には高いスループットが必要であり、特殊なプロファイルには柔軟性が必要です。
- ラインを複雑にしすぎずに、手動による修正を減らしたい。
ハイブリッド ソリューションでは、可変プロファイルにはシングル アーム キャリアを使用し、大量の再現可能なプロファイルには追加の固定ガンを使用できます。
プロファイル、寸法、材質、コーティング、目標生産量、品質基準を文書化します。
最も難しいプロファイルの写真、図面、物理サンプルを含めます。
目的のコーティングで実際のプロファイルをテストします。記録:
- 銃の距離
- スプレー角度
- 流体出力
- 空気の霧化
- ファンエアー
- 回線速度
- アームのストローク長と速度
- スプレーオーバーラップ
- パスの数
- 膜厚
- 乾燥結果
- 見た目
スプレーステーションだけを判断しないでください。完全なシーケンスを検証します。
スプレー → フラッシュオフ → 硬化 → 必要に応じて研磨 → 必要に応じて 2 回目のコート → 最終検査。
オペレーターは、日常の点検、コーティングの準備、部品のロード、および品質検査を理解する必要があります。技術者は、ガンのセットアップ、ノズルのケア、フィルター、ポンプ、電気制御、および安全システムを理解する必要があります。
製品ファミリーごとに文書化されたレシピを作成します。コーティングの種類、粘度、ガンの設定、アームの設定、ライン速度、硬化条件、検査基準が含まれます。
フィルター、ノズル、ポンプ、ホース、コンベア、アームガイド、センサー、換気装置のメンテナンスをスケジュールします。
考えられる原因:
- 銃の距離が正しくありません
- 間違ったスプレー角度
- 回線速度が高すぎる
- 銃のカバー範囲が不十分
- プロファイルの動きまたは振動
- コーティングの粘度が正しくない
- 間違ったアームストロークまたはオーバーラップ
解決策: 最も難しいプロファイルから始めます。一度に 1 つの変数を調整し、結果を記録します。
考えられる原因:
- 過剰な流体出力
- 間違ったファンパターン
- ガンがパーツから遠すぎます
- 銃の作動タイミングが悪い
- 摩耗したノズル
- 過度の腕の重なり
解決策: 排気能力を高める前に、移送効率を最適化します。適切に調整されたスプレープロセスにより、ブースの汚染とフィルター交換の頻度が軽減されます。
考えられる原因:
- 過剰な霧化エア
- 不適切な溶媒バランス
- ガンがワークピースから遠すぎる
- ブースの過剰な気流
- コーティング温度が間違っている
解決策: コーティングの技術データを確認し、スプレー距離、エア設定、ブース環境を検証します。
考えられる原因:
- 過剰な膜の形成
・回線速度が遅い
- コーティングの粘度が正しくない
- フラッシュオフ時間が不十分
- 銃のオーバーラップが不十分
解決策: フィルムの付着量を減らすか、ライン速度とフラッシュオフ条件を調整します。コーティングが推奨塗布範囲内にあることを確認してください。
考えられる原因:
- コーティングの混合が一貫していない
- 粘度の変化
- さまざまな銃の設定
- 基材の色が一貫していない
- 色を変えるまでの洗浄が不十分
解決策: 混合、粘度チェック、ガンのレシピ、洗浄手順を標準化します。
- スプレーガンとノズルを検査します。
- 液体ホースと接続を確認してください。
- コンベアの位置合わせを確認します。
- ブースの空気の流れとフィルターの状態を確認します。
- シングルアームシステムのアームガイド、ベアリング、駆動コンポーネントを検査します。
- マルチガン システムのすべてのガンの位置と流体ラインを検査します。
- 塗料メーカーの指示に従ってガンの先端を洗浄します。
- 非常停止と安全インターロックを点検します。
- ベルトの張力とコンベアのトラッキングを確認します。
- シングルアーム システムのアーム キャリッジの動きを検査します。
- マルチガン システムのガン キャリッジの動きと取り付けの安定性を検査します。
- 必要に応じてフィルターを掃除または交換します。
- ポンプの性能と液体の供給を確認します。
- コーティングの消費量と不合格率を確認します。
- 換気扇やダクトを点検します。
- 電気接続とコントロールパネルを確認してください。
- PLC のアラームとエラー履歴を確認します。
- センサーを校正し、安全装置を検証します。
- 実際の生産結果と照らし合わせてレシピを監査します。
GYDFinishing は 2007 年以来表面仕上げ装置を製造し、木材、ガラス、ファイバーセメント、その他の材料向けのソリューションを提供しています。その経験には、木製ドア、家具、キャビネットのドア、フローリングの自動塗装装置が含まれます。
比較するバイヤーにとって シングルアーム リニア スプレー塗装機 と マルチガン リニア スプレー塗装機を、最も有益なサプライヤーの議論は、単にマシンのタイプに関するものではありません。以下に焦点を当てる必要があります。
- 正確なプロファイル図面と物理サンプル
- コーティングの種類と目標膜厚
- 必要な生産量
- 利用可能な工場スペースとユーティリティ
・硬化方法と乾燥時間
- 色の変化の頻度
- オペレーターのスキルレベル
- メンテナンスおよびスペアパーツ戦略
- 総所有コスト
信頼できるサプライヤーは、顧客の実際のプロファイルとコーティング システムを喜んでテストし、結果を文書化し、利点だけでなく制限事項も説明する必要があります。
シングルアーム機械は、1 つの移動ガンキャリアを使用してコーティングを塗布します。マルチガンマシンは、プロファイルの周囲に配置された複数のガンを使用して、複数の表面を同時にコーティングします。
それはジオメトリによって異なります。可変プロファイルや非常に複雑なプロファイルでは、多くの場合、シングルアーム システムの利点が得られます。複数の安定した表面を持つ再現可能なプロファイルには、多くの場合、マルチガン システムの利点が得られます。
はい、機械、ポンプ、ホース、ノズル、乾燥システムがコーティングと互換性がある場合に限ります。有害な化学物質が存在する場合でも、水性コーティングには適切な換気が必要です。 [2299]
どちらのシステムも、自動的にオーバースプレーを少なくすることはありません。オーバースプレーは、ガンの距離、ファンのパターン、流体出力、スプレーの重なり、ガンの作動、およびプロファイルの形状によって異なります。どちらのシステムも実際の製造部品を使用して検証する必要があります。
アーム速度、ガン速度、コンベア速度だけではなく、シフトごとに受け入れられた完成部品を比較します。積載、コーティングの変更、洗浄、硬化、検査、再加工、ダウンタイムが含まれます。
はい。多くの実用的なシステムは、シングルアームキャリアと固定ガンまたは傾斜ガンを組み合わせています。これにより、再現可能な表面の高いスループットを維持しながら、可変プロファイルに柔軟性を提供できます。
するかを決める場合は、 シングルアームリニア スプレー塗装機を使用する か マルチガン リニア スプレー塗装機を使用 プロファイル仕上げ用に プロファイル固有の仕上げのトライアルから始めてください。 一般的な装置の見積もりではなく、
GYD を送信して、プロファイル図面、コーティング仕様、目標出力、工場レイアウトを完成させます。 実際の評価では、製品ファミリーに適したスプレー構成、アームまたはガンのセットアップ、硬化方法、および全体のライン レイアウトを特定する必要があります。
- 導入後: AI 画像プロンプト: *木製プロファイルを仕上げるシングルアーム リニア スプレー塗装機とマルチガン リニア スプレー塗装機の工業的な比較、清潔で近代的な工場、リアルな写真、広角。*
- 「各システムの仕組み」セクション: AI 画像プロンプト: *木製プロファイル仕上げ用のシングルアーム往復スプレー システムとマルチガン リニア スプレー システムを比較した断面技術図、クリーンなエンジニアリング図。*
- 「カバレッジ制御」セクション: AI 画像プロンプト: *溝、面取り、エッジのある木製成形品上のシングルアームおよびマルチガンのスプレー カバレッジを示すクローズアップの技術図。テキストなし。*
- 「換気」セクション: AI 画像プロンプト: *スプレー ブースの気流、吸気、排気ダクト、フィルター、およびブース内を移動する木製プロファイルのテクニカル イラスト。*
- 「検証ロードマップ」セクション: AI 画像プロンプト: *プロファイルのロード、スプレー塗布、フラッシュオフ、硬化、検査、梱包を示すフローチャート形式の工場図。*
- OSHA、*29 CFR 1910.107 – 可燃性および可燃性の材料を使用したスプレー仕上げ*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA、*スプレー仕上げ – 連邦官報*: [https://www.osha.gov/laws-regs/federalregister/1978-12-22-3 ]
- OSHA、*29 CFR 1910.94 – 換気*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA、*スプレー作戦 - 概要*: [https://www.osha.gov/spray-operations ]
- OSHA、*スプレー作業 – 危険の制御*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA、*浄化塗装スプレー ブースおよびスプレー エリア*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- OSHA、*水性塗料をスプレーする場合のスプレーブースの要件*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- GYDFinishing の会社背景はクライアントから提供されます。


