
दृश्य: 286 लेखक: 广宇大 प्रकाशन समय: 2026-11-04 उत्पत्ति: साइट


सामग्री मेनू
● सिंगल-आर्म लीनियर स्प्रे पेंटिंग मशीन क्या है?
● मल्टी-गन लीनियर स्प्रे पेंटिंग मशीन क्या है?
● सिंगल-आर्म बनाम मल्टी-गन: मुख्य अंतर
>> सिंगल-आर्म सिस्टम कैसे काम करता है
>> मल्टी-गन सिस्टम कैसे काम करता है
● प्रोफ़ाइल फिनिशिंग के लिए कवरेज नियंत्रण
>> प्रोफ़ाइल ज्यामिति क्यों मायने रखती है
>> सिंगल-आर्म सिस्टम कवरेज को कैसे संभालते हैं
>> मल्टी-गन सिस्टम कवरेज को कैसे संभालते हैं
● फिल्म निर्माण, ओवरस्प्रे और स्थानांतरण दक्षता
>> ओवरस्प्रे और सामग्री की खपत
● कोटिंग के प्रकार और प्रक्रिया अनुकूलता
>> जल-आधारित और विलायक-आधारित कोटिंग्स
● वेंटिलेशन, सुरक्षा और आग से बचाव
>> स्प्रे बूथ क्यों आवश्यक हैं?
>> व्यावहारिक सुरक्षा नियंत्रण
>> सिंगल-आर्म सिस्टम चुनें जब:
>> हाइब्रिड दृष्टिकोण पर विचार करें जब:
● एक व्यावहारिक सत्यापन रोडमैप
>> चरण 1: उत्पाद परिवार को परिभाषित करें
>> चरण 2: एक कोटिंग परीक्षण चलाएँ
>> चरण 3: पूरी लाइन को मान्य करें
>> चरण 4: ऑपरेटरों और तकनीशियनों को प्रशिक्षित करें
>> चरण 5: व्यंजनों और रखरखाव को मानकीकृत करें
● सामान्य समस्याएँ और विशेषज्ञ समाधान
>> ओवरस्प्रे और फ़िल्टर लोड हो रहा है
>> सूखा स्प्रे या संतरे का छिलका
>> दौड़ता है और शिथिल हो जाता है
>> दैनिक जांच
>> मासिक जाँच
● GYDFinishing प्रोफ़ाइल फ़िनिशिंग तक कैसे पहुंचती है
● अक्सर पूछे जाने वाले प्रश्नों
>> सिंगल-आर्म और मल्टी-गन लीनियर स्प्रे पेंटिंग मशीन के बीच मुख्य अंतर क्या है?
>> जटिल प्रोफाइल के लिए कौन सी प्रणाली बेहतर है?
>> क्या दोनों प्रणालियाँ जल-आधारित कोटिंग लागू कर सकती हैं?
>> कौन सी प्रणाली कम ओवरस्प्रे उत्पन्न करती है?
>> मुझे उत्पादन गति की तुलना कैसे करनी चाहिए?
>> क्या एक रैखिक प्रणाली एक हाथ को अतिरिक्त बंदूकों के साथ जोड़ सकती है?
● संदर्भ
के बीच चयन करना सिंगल-आर्म लीनियर स्प्रे पेंटिंग मशीन और मल्टी-गन लीनियर स्प्रे पेंटिंग मशीन के लिए प्रोफ़ाइल फिनिशिंग प्रोफ़ाइल ज्यामिति, कोटिंग परतों, लक्ष्य फिल्म निर्माण, उत्पादन मात्रा और बदलाव आवश्यकताओं पर निर्भर करता है। एक एकल-हाथ प्रणाली प्रोफ़ाइल को कवर करने के लिए एक प्रत्यागामी या दोलनशील बंदूक वाहक का उपयोग करती है। एक मल्टी-गन प्रणाली विभिन्न सतहों को एक साथ कवर करने के लिए कई स्थिर या कोणीय बंदूकों का उपयोग करती है।
उपकरण निर्माता के दृष्टिकोण से, कोई भी कॉन्फ़िगरेशन सार्वभौमिक रूप से बेहतर नहीं है। मोल्डिंग, दरवाजे के फ्रेम, कैबिनेट किनारों, फर्श ट्रिम और सजावटी प्रोफाइल के लिए, निर्णायक कारक प्रोफ़ाइल ज्यामिति, किनारे कवरेज, फिल्म-निर्माण नियंत्रण, ओवरस्प्रे कमी, लाइन गति और प्रति शिफ्ट स्वीकृत तैयार हिस्से हैं।.
यह मार्गदर्शिका व्यावहारिक उत्पादन दृष्टिकोण से दोनों कॉन्फ़िगरेशन की तुलना करती है। यह बताता है कि प्रत्येक कैसे काम करता है, प्रत्येक कहाँ सर्वोत्तम प्रदर्शन करता है, और अपने वास्तविक प्रोफ़ाइल उत्पादों के लिए सही समाधान को कैसे मान्य किया जाए।
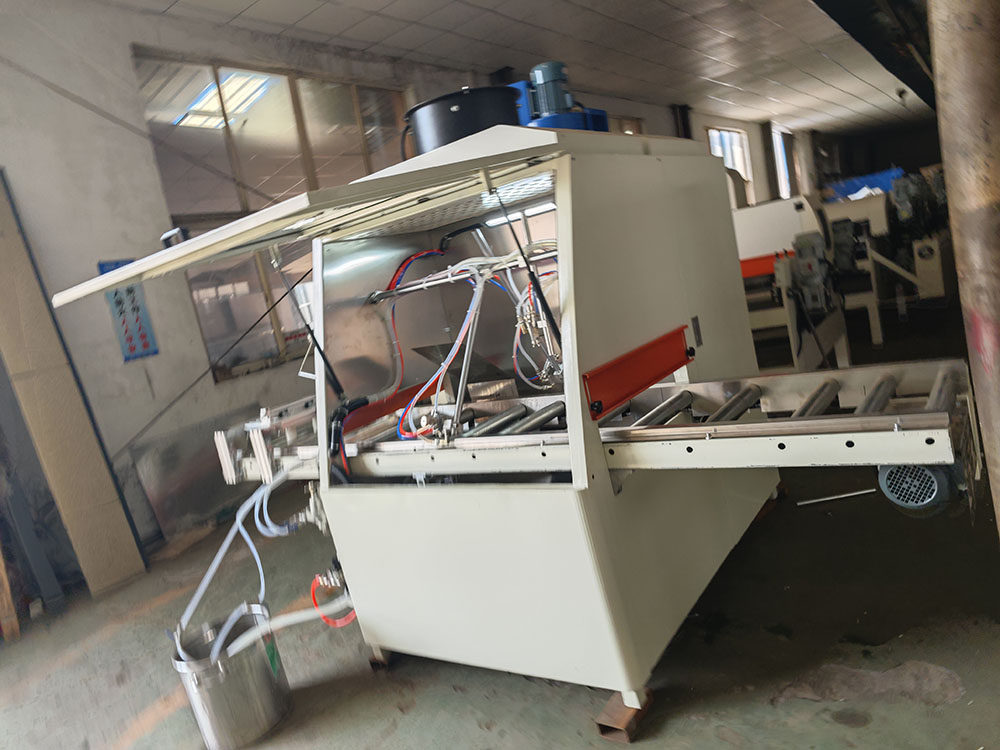
सिंगल -आर्म लीनियर स्प्रे पेंटिंग मशीन कोटिंग लगाने के लिए एक गन कैरियर का उपयोग करती है, जिसे अक्सर स्प्रे आर्म कहा जाता है, क्योंकि वर्कपीस स्प्रे ज़ोन के माध्यम से चलता है। प्रोफ़ाइल और मशीन डिज़ाइन के आधार पर हाथ क्षैतिज, लंबवत या कोण पर घूम सकता है।
सिस्टम प्राइमर, सीलर, दाग, लाह, टॉपकोट, या सुरक्षात्मक स्पष्ट कोटिंग लागू कर सकता है। आवश्यक फिनिश प्राप्त करने के लिए गन सक्रियण, स्प्रे पैटर्न, गन दूरी, द्रव आउटपुट और लाइन गति को नियंत्रित किया जाता है।
मुख्य बिंदु: एक हाथ वाली मशीन चलती हुई बांह पर सिर्फ एक स्प्रे गन नहीं है। यह एक एकीकृत प्रक्रिया है जिसमें पार्ट ट्रांसपोर्ट, गन मूवमेंट, कोटिंग डिलीवरी, ओवरस्प्रे कैप्चर, वेंटिलेशन और अक्सर सुखाना या ठीक करना शामिल है।
सिंगल-आर्म लीनियर स्प्रे मशीनें आमतौर पर इसके लिए उपयोग की जाती हैं:
- सरल मोल्डिंग और ट्रिम
- दरवाज़े के चौखट और वास्तुशिल्प
- कैबिनेट एज प्रोफाइल
- फर्श झालर और सजावटी पट्टियाँ
- फ़र्निचर रेलिंग और स्लैट्स
- सीमित कोटिंग सतहों वाले उत्पाद
- उत्पादन लाइनें जहां लचीलापन और कम जटिलता प्राथमिकताएं हैं
वे सबसे प्रभावी होते हैं जब प्रोफ़ाइल को एक नियंत्रित बंदूक पथ द्वारा कवर किया जा सकता है या जब एकाधिक पास स्वीकार्य होते हैं।
एक मल्टी-गन लीनियर स्प्रे पेंटिंग मशीन वर्कपीस के चारों ओर स्थित दो या दो से अधिक स्प्रे गन का उपयोग करती है। बंदूकें स्थिर, कोणीय, दोलनशील या अलग-अलग वाहकों पर स्थापित की जा सकती हैं।
यह प्रणाली एक ही समय में कई सतहों पर कोटिंग लागू कर सकती है। उदाहरण के लिए, एक बंदूक शीर्ष सतह को कवर कर सकती है, दूसरी ऊर्ध्वाधर सतह को कवर कर सकती है, और दूसरी एक चम्फर या नाली को निशाना बना सकती है।
मुख्य बिंदु: मल्टी-गन सिस्टम कवरेज क्षमता को बढ़ाते हैं, लेकिन वे सेटअप जटिलता, कोटिंग-नियंत्रण आवश्यकताओं और रखरखाव की जरूरतों को भी बढ़ाते हैं।
मल्टी-गन लीनियर स्प्रे मशीनें आमतौर पर इसके लिए उपयोग की जाती हैं:
- जटिल मोल्डिंग और सजावटी ट्रिम
- छूट और खांचे के साथ दरवाजे के फ्रेम
- कैबिनेट दरवाज़े के चौखट
- एकाधिक चेहरों वाले फ़र्निचर घटक
- उच्च मात्रा प्रोफ़ाइल उत्पादन
- एक पंक्ति में प्राइमर और टॉपकोट की आवश्यकता वाले उत्पाद
- ऊर्ध्वाधर फलकों, कक्षों या धंसे हुए क्षेत्रों वाली प्रोफ़ाइलें
वे विशेष रूप से तब प्रभावी होते हैं जब एक ही बंदूक सभी सतहों तक नहीं पहुंच सकती या जब लाइन की गति अधिक रहनी चाहिए।
मूलभूत अंतर यह है कि कोटिंग कवरेज कैसे प्राप्त किया जाता है.
- में सिंगल-आर्म सिस्टम , एक बंदूक वाहक कोटिंग लगाने के लिए प्रोफ़ाइल के पार या उसके आसपास घूमता है।
- में मल्टी-गन प्रणाली , कई बंदूकें विभिन्न स्थानों से एक साथ कोटिंग लगाती हैं।
दोनों प्रणालियों को स्वचालित किया जा सकता है और दोनों उच्च गुणवत्ता वाले फिनिश का उत्पादन कर सकते हैं। बेहतर विकल्प प्रोफ़ाइल, कोटिंग और उत्पादन उद्देश्य पर निर्भर करता है।
एक विशिष्ट एकल-हाथ प्रणाली इस प्रवाह का अनुसरण करती है:
1. प्रोफ़ाइल को कन्वेयर पर लोड करें।
2. भाग का पता लगाएं । सेंसर या ऑपरेटर इनपुट का उपयोग करके
3. कोटिंग नुस्खा चुनें.
4. प्रोफ़ाइल को स्प्रे ज़ोन में ले जाएँ।
5. सिंगल-आर्म गन कैरियर शुरू करें।
6. बंदूक को प्रोफ़ाइल के पार ले जाएँ । नियंत्रित स्ट्रोक में
7. ओवरलैपिंग स्प्रे पास लगाएं । सतह को ढकने के लिए
8. ओवरस्प्रे कैप्चर करें । बूथ निकास और फिल्टर के माध्यम से
9. लेपित प्रोफ़ाइल को फ़्लैश-ऑफ़, सुखाने या अगले स्टेशन पर भेजें।
सबसे महत्वपूर्ण चर हैं बंदूक की दूरी, स्प्रे कोण, पंखे का पैटर्न, द्रव उत्पादन, परमाणु हवा, बांह स्ट्रोक की लंबाई, बांह की गति, लाइन गति और पास की संख्या।.
एक विशिष्ट मल्टी-गन प्रणाली इस प्रवाह का अनुसरण करती है:
1. प्रोफ़ाइल को कन्वेयर पर लोड करें।
2. भाग का पता लगाएं और कोटिंग विधि का चयन करें।
3. प्रोफ़ाइल को स्प्रे ज़ोन में ले जाएँ।
4. एकाधिक बंदूकें सक्रिय करें । प्रोफ़ाइल ज्यामिति के अनुसार
5. एक साथ लेप लगाएं । ऊपरी सतह, पार्श्व सतह, कक्ष या खांचे पर
6. भाग की गति के साथ बंदूक सक्रियण को सिंक्रनाइज़ करें।
7. ओवरस्प्रे कैप्चर करें । बूथ निकास और फिल्टर के माध्यम से
8. लेपित प्रोफ़ाइल को फ़्लैश-ऑफ़, सुखाने या अगले स्टेशन पर भेजें।
सबसे महत्वपूर्ण चर बंदूक की स्थिति, स्प्रे कोण, बंदूक की दूरी, पंखे के पैटर्न, द्रव उत्पादन, परमाणु हवा, लाइन गति और पास की संख्या हैं।.
प्रोफाइल किए गए लकड़ी के घटकों में अक्सर मोती, बांसुरी, खांचे, कक्ष, वक्र और गहरे अवकाश शामिल होते हैं।
इन विशेषताओं को सपाट सतहों से अलग कोटिंग प्राप्त होती है। एक स्प्रे पैटर्न जो एक फ्लैट बोर्ड पर अच्छा काम करता है, खांचे में सूखे धब्बे छोड़ सकता है या उभरे हुए किनारों पर अत्यधिक निर्माण का कारण बन सकता है।
सिंगल-आर्म सिस्टम नियंत्रित बंदूक गति के माध्यम से कवरेज को संभालते हैं।
निम्नलिखित तक पहुँचने के लिए हाथ प्रोफ़ाइल के आर-पार जा सकता है:
- लंबवत चेहरे
- चम्फर्ड किनारे
- नाली
- मोती
- रिक्त क्षेत्र
- एक परिवर्तनीय प्रोफ़ाइल के व्यापक अनुभाग
इससे आवश्यक निश्चित बंदूकों की संख्या कम हो सकती है। यह उन प्रोफाइलों पर कवरेज में भी सुधार कर सकता है जो अपनी चौड़ाई में आकार बदलते हैं।
मल्टी-गन सिस्टम निश्चित या कोणीय बंदूक स्थितियों के माध्यम से कवरेज को संभालते हैं।
वे इसके लिए उत्कृष्ट हैं:
- दोहराने योग्य प्रोफ़ाइल
- उच्च मात्रा में उत्पादन
- एक साथ बहु-सतह कोटिंग
- स्थिर फिल्म निर्माण
- प्रति भाग कम चक्र समय
अत्यधिक परिवर्तनशील प्रोफाइल के लिए उन्हें अधिक सेटअप की आवश्यकता हो सकती है क्योंकि प्रत्येक बंदूक की स्थिति को प्रोफ़ाइल ज्यामिति से मेल खाना चाहिए।
विशेषज्ञ अंतर्दृष्टि: जटिल प्रोफाइल के लिए, सबसे अच्छा परीक्षण एक फ्लैट नमूना बोर्ड नहीं है। हमेशा अपने वास्तविक उत्पाद रेंज में सबसे गहरी नाली, सबसे तेज धार और सबसे कठिन प्रोफ़ाइल के साथ प्रक्रिया को मान्य करें।
फिल्म निर्माण प्रोफ़ाइल पर लागू कोटिंग की मोटाई है। यह उपस्थिति, स्थायित्व, सुखाने का समय और डाउनस्ट्रीम सैंडिंग को प्रभावित करता है।
एकल-हाथ प्रणाली में, फिल्म निर्माण इससे प्रभावित होता है:
- आर्म स्ट्रोक की लंबाई
- हाथ की गति
- ओवरलैप स्प्रे करें
- द्रव उत्पादन
- पास की संख्या
- बंदूक की दूरी
-कोटिंग चिपचिपापन
मल्टी-गन प्रणाली में, फिल्म निर्माण इससे प्रभावित होता है:
- बंदूक की स्थिति
- स्प्रे कोण
- बंदूक की दूरी
- द्रव उत्पादन
- लाइन की गति
- पास की संख्या
-कोटिंग चिपचिपापन
सही दृष्टिकोण एक मान्य प्रक्रिया विंडो स्थापित करना है : सेटिंग्स की एक श्रृंखला जो लगातार स्वीकार्य परिणाम उत्पन्न करती है।
ओवरस्प्रे एक कोटिंग सामग्री है जो वर्कपीस को मिस करती है। यह सामग्री की खपत बढ़ाता है, बूथ को दूषित करता है, फ़िल्टर लोडिंग बढ़ाता है, और अधिक सफाई कार्य करता है।
जब आर्म स्ट्रोक, स्प्रे ओवरलैप और बंदूक सक्रियण प्रोफ़ाइल से मेल खाते हैं तो सिंगल-आर्म सिस्टम ओवरस्प्रे को कम कर सकते हैं। मल्टी-गन प्रणालियाँ ओवरस्प्रे को कम कर सकती हैं जब प्रत्येक बंदूक का लक्ष्य ठीक उसी सतह पर होता है जिस पर इसे कोट करना है।
विशेषज्ञ अंतर्दृष्टि: सबसे कम लागत वाली प्रणाली हमेशा सबसे कम खरीद मूल्य वाली नहीं होती है। एक मशीन जो कम कोटिंग बर्बाद करती है, कम अस्वीकार पैदा करती है, और कम सफाई की आवश्यकता होती है, स्वामित्व की कुल लागत कम कर सकती है।
यदि बंदूक को कई स्ट्रोक पूरे करने होंगे तो सिंगल-आर्म सिस्टम को प्रति भाग अधिक समय की आवश्यकता हो सकती है। हालाँकि, वे तब कुशल हो सकते हैं जब वे कई निश्चित बंदूकों या मैन्युअल टच-अप की आवश्यकता को कम कर दें।
उपयोगी तुलना केवल हाथ की गति नहीं है। तुलना करें । प्रति शिफ्ट में स्वीकृत तैयार भागों की समान उत्पाद मिश्रण, कोटिंग और गुणवत्ता मानक के तहत
मल्टी-गन सिस्टम उच्च लाइन गति का समर्थन कर सकते हैं क्योंकि कई सतहों को एक साथ लेपित किया जाता है।
हालाँकि, तेज़ लाइन गति फिल्म की मोटाई को कम कर सकती है जब तक कि द्रव आउटपुट, बंदूक सेटिंग्स, या पास की संख्या को समायोजित नहीं किया जाता है। मल्टी-गन प्रणाली को अधिक अनुशासित रखरखाव की भी आवश्यकता होती है क्योंकि कई गन, नोजल और द्रव लाइनें अच्छी स्थिति में रहनी चाहिए।
प्रोफ़ाइल की चौड़ाई या आकार भिन्न होने पर सिंगल-आर्म सिस्टम अत्यधिक लचीले हो सकते हैं। हाथ विभिन्न सतहों को कवर करने के लिए अपने स्ट्रोक को अनुकूलित कर सकता है।
परिवर्तन में शामिल हो सकते हैं:
- आर्म स्ट्रोक की लंबाई समायोजित करना
- हाथ की गति को समायोजित करना
- स्प्रे ओवरलैप बदलना
- बंदूक के कोण को समायोजित करना
- एक नई रेसिपी का चयन करना
- फिक्स्चर या गाइड बदलना
कई प्रोफ़ाइल वेरिएंट का उत्पादन करने वाली फ़ैक्टरी के लिए, एक सिंगल-आर्म सिस्टम अलग-अलग फिक्स्ड-गन सेटअप की आवश्यकता को कम कर सकता है।
स्थिर उत्पाद परिवारों के लिए मल्टी-गन सिस्टम अत्यधिक प्रभावी हैं। वे विभिन्न प्रोफाइल, कोटिंग्स और लाइन स्पीड के लिए व्यंजनों को संग्रहीत कर सकते हैं।
परिवर्तन में शामिल हो सकते हैं:
- कन्वेयर गाइड को समायोजित करना
- बंदूक की स्थिति बदलना
- एक नई रेसिपी का चयन करना
- बंदूक की दूरी या स्प्रे कोण को समायोजित करना
- कोटिंग की चिपचिपाहट सेटिंग बदलना
समान ज्यामिति वाले उत्पादों के लिए, बदलाव त्वरित हो सकता है। बहुत भिन्न प्रोफ़ाइलों के लिए, इसे अधिक यांत्रिक समायोजन की आवश्यकता हो सकती है।
सिंगल-आर्म और मल्टी-गन सिस्टम दोनों लागू हो सकते हैं:
- जल-आधारित प्राइमर और टॉपकोट
- विलायक-आधारित लाख
- यूवी-इलाज योग्य कोटिंग्स
- दाग और शीशे
- सीलर
- सुरक्षात्मक स्पष्ट कोट
प्रत्येक कोटिंग की चिपचिपाहट, सुखाने का व्यवहार, स्थानांतरण दक्षता और सफाई की आवश्यकताएं अलग-अलग होती हैं।
जल-आधारित कोटिंग्स को सुखाने के दौरान अक्सर नियंत्रित तापमान और वायु प्रवाह की आवश्यकता होती है। इन्हें साफ करना आम तौर पर आसान होता है, लेकिन उपकरण अनुकूलता को अभी भी सत्यापित किया जाना चाहिए।
सॉल्वेंट-आधारित कोटिंग्स फॉर्मूलेशन के आधार पर तेजी से चमक सकती हैं। उन्हें संगत होज़, सील, पंप और विलायक-आधारित सफाई प्रक्रियाओं की आवश्यकता होती है।
महत्वपूर्ण: 'पानी आधारित' का मतलब यह नहीं है कि 'वेंटिलेशन की आवश्यकता नहीं है।' OSHA का कहना है कि स्प्रे बूथ वेंटिलेशन की आवश्यकता कोटिंग में खतरनाक रसायनों की उपस्थिति पर निर्भर करती है, न कि केवल यह कि कोटिंग पानी आधारित है या नहीं। [2299]
स्प्रे फिनिशिंग से धुंध, वाष्प और अवशेष निकल सकते हैं। ओएसएचए 29 सीएफआर 1910.107 के तहत एक विनियमित ऑपरेशन के रूप में ज्वलनशील और दहनशील तरल पदार्थों का उपयोग करके स्प्रे फिनिशिंग की पहचान करता है। [2315]
स्प्रे बूथ एक पावर-वेंटिलेटेड संरचना है जो स्प्रे, वाष्प और अवशेषों के निकास को सीमित करने और उन्हें निकास प्रणाली तक सुरक्षित रूप से निर्देशित करने के लिए एक छिड़काव ऑपरेशन को घेरती है या समायोजित करती है। [2309]
ओएसएचए को ज्वलनशील वाष्प, धुंध, या पाउडर को सुरक्षित स्थान पर हटाने और दहनशील अवशेषों को सीमित करने और नियंत्रित करने के लिए छिड़काव क्षेत्रों में यांत्रिक वेंटिलेशन की आवश्यकता होती है। [1720]
छिड़काव के दौरान और उसके बाद सूखने वाली लेपित वस्तुओं और परिष्करण-सामग्री के अवशेषों से वाष्प को बाहर निकालने के लिए पर्याप्त समय तक वेंटिलेशन चालू रहना चाहिए। [1720]
ओएसएचए का यह भी कहना है कि स्प्रे बूथ के माध्यम से समाप्त होने वाली कुल हवा की मात्रा को स्प्रे किए जाने वाले विलायक की निचली विस्फोटक सीमा के कम से कम 25 प्रतिशत तक विलायक वाष्प को पतला करना चाहिए। [2297]
सिंगल-आर्म और मल्टी-गन सिस्टम दोनों में शामिल होना चाहिए:
- उचित रूप से डिज़ाइन किया गया स्प्रे बूथ या संलग्न स्प्रे ज़ोन
- यांत्रिक निकास वेंटिलेशन
- मेक-अप वायु आपूर्ति
- फ़िल्टर रखरखाव कार्यक्रम
- स्थैतिक नियंत्रण के लिए ग्राउंडिंग और बॉन्डिंग
- जहां आवश्यक हो वहां उपयुक्त विद्युत वर्गीकरण
- कोटिंग भंडारण और हैंडलिंग नियंत्रण
- ऑपरेटर प्रशिक्षण
- आपातकालीन स्टॉप और इंटरलॉक सिस्टम
- होसेस, पंप, गन और फिल्टर का नियमित निरीक्षण
वेंटिलेशन को एक वैकल्पिक सहायक के रूप में न मानें। यह एक मुख्य सुरक्षा और गुणवत्ता प्रणाली है।
- आपकी प्रोफ़ाइल चौड़ाई या ज्यामिति में भिन्न होती है।
- आपको एक बंदूक वाहक से लचीले कवरेज की आवश्यकता है।
- आप कई प्रोफ़ाइल वेरिएंट तैयार करते हैं।
- आप स्थिर बंदूकों की संख्या कम करना चाहते हैं।
- आपके उत्पादन की मात्रा के लिए अधिकतम लाइन गति की आवश्यकता नहीं है।
- आपकी प्रोफ़ाइल दोहराने योग्य और स्थिर हैं।
- आपको उच्च मात्रा में उत्पादन की आवश्यकता है।
- आपको एक साथ कई सतहों को कोट करने की आवश्यकता है।
- आपको उच्च लाइन गति पर लगातार फिल्म निर्माण की आवश्यकता है।
- आपके उत्पाद मिश्रण को बार-बार जटिल बदलावों की आवश्यकता नहीं होती है।
- आप सरल और जटिल दोनों प्रकार की प्रोफ़ाइल बनाते हैं।
- आपको मानक उत्पादों के लिए उच्च थ्रूपुट और विशेष प्रोफाइल के लिए लचीलेपन की आवश्यकता है।
- आप लाइन को अधिक जटिल किए बिना मैन्युअल टच-अप को कम करना चाहते हैं।
एक हाइब्रिड समाधान वैरिएबल प्रोफाइल के लिए सिंगल-आर्म कैरियर का उपयोग कर सकता है और उच्च-मात्रा, दोहराए जाने योग्य प्रोफाइल के लिए अतिरिक्त निश्चित बंदूकें का उपयोग कर सकता है।
प्रोफाइल, आयाम, सामग्री, कोटिंग्स, लक्ष्य आउटपुट और गुणवत्ता मानक का दस्तावेजीकरण करें।
सबसे कठिन प्रोफ़ाइल की तस्वीरें, चित्र और भौतिक नमूने शामिल करें।
इच्छित कोटिंग के साथ वास्तविक प्रोफ़ाइल का परीक्षण करें। अभिलेख:
- बंदूक की दूरी
- स्प्रे कोण
- द्रव उत्पादन
-परमाणु वायु
- पंखे की हवा
- लाइन की गति
- आर्म स्ट्रोक की लंबाई और गति
- ओवरलैप स्प्रे करें
- पास की संख्या
- फिल्म की मोटाई
- सुखाने का परिणाम
- दृश्य उपस्थिति
केवल स्प्रे स्टेशन का मूल्यांकन न करें। संपूर्ण अनुक्रम मान्य करें:
स्प्रे → फ्लैश-ऑफ → इलाज → यदि आवश्यक हो तो सैंडिंग → यदि आवश्यक हो तो दूसरा कोट → अंतिम निरीक्षण।
ऑपरेटरों को दैनिक जांच, कोटिंग की तैयारी, पार्ट लोडिंग और गुणवत्ता निरीक्षण को समझना चाहिए। तकनीशियनों को बंदूक सेटअप, नोजल देखभाल, फिल्टर, पंप, विद्युत नियंत्रण और सुरक्षा प्रणालियों को समझना चाहिए।
प्रत्येक उत्पाद परिवार के लिए लिखित रेसिपी बनाएँ। कोटिंग प्रकार, चिपचिपाहट, बंदूक सेटिंग्स, बांह सेटिंग्स, लाइन गति, इलाज की स्थिति और निरीक्षण मानदंड शामिल करें।
फिल्टर, नोजल, पंप, होसेस, कन्वेयर, आर्म गाइड, सेंसर और वेंटिलेशन उपकरण के लिए शेड्यूल रखरखाव।
संभावित कारण:
- ग़लत बंदूक दूरी
- ग़लत स्प्रे कोण
- अत्यधिक लाइन गति
- अपर्याप्त बंदूक कवरेज
- प्रोफ़ाइल आंदोलन या कंपन
- गलत कोटिंग चिपचिपापन
- गलत आर्म स्ट्रोक या ओवरलैप
समाधान: सबसे कठिन प्रोफ़ाइल से शुरुआत करें। एक समय में एक चर समायोजित करें और परिणाम रिकॉर्ड करें।
संभावित कारण:
- अत्यधिक तरल पदार्थ का निकलना
- गलत पंखे का पैटर्न
- बंदूक भाग से बहुत दूर
- ख़राब बंदूक सक्रियण समय
- घिसे हुए नोजल
- हाथों का अत्यधिक ओवरलैप होना
समाधान: निकास क्षमता बढ़ाने से पहले स्थानांतरण दक्षता को अनुकूलित करें। एक अच्छी तरह से ट्यून की गई स्प्रे प्रक्रिया बूथ संदूषण और फ़िल्टर प्रतिस्थापन आवृत्ति को कम करती है।
संभावित कारण:
- अत्यधिक परमाणुकारी वायु
- ग़लत विलायक संतुलन
- गन वर्कपीस से बहुत दूर
- अत्यधिक बूथ एयरफ्लो
- गलत कोटिंग तापमान
समाधान: कोटिंग तकनीकी डेटा की समीक्षा करें और स्प्रे दूरी, वायु सेटिंग्स और बूथ वातावरण को मान्य करें।
संभावित कारण:
- अत्यधिक फिल्म निर्माण
- धीमी लाइन गति
- गलत कोटिंग चिपचिपापन
- अपर्याप्त फ्लैश-ऑफ समय
- खराब बंदूक ओवरलैप
समाधान: फिल्म का निर्माण कम करें या लाइन गति और फ्लैश-ऑफ स्थितियों को समायोजित करें। पुष्टि करें कि कोटिंग इसकी अनुशंसित अनुप्रयोग सीमा के भीतर है।
संभावित कारण:
- असंगत कोटिंग मिश्रण
- चिपचिपाहट में परिवर्तन
- विभिन्न बंदूक सेटिंग्स
- असंगत सब्सट्रेट रंग
- रंग बदलने के बीच अपर्याप्त सफाई
समाधान: मिश्रण, चिपचिपाहट जांच, गन रेसिपी और सफाई प्रक्रियाओं को मानकीकृत करें।
- स्प्रे गन और नोजल का निरीक्षण करें।
- द्रव नली और कनेक्शन की जाँच करें।
- कन्वेयर संरेखण की पुष्टि करें।
- बूथ एयरफ्लो और फिल्टर की स्थिति सत्यापित करें।
- सिंगल-आर्म सिस्टम के लिए आर्म गाइड, बियरिंग्स और ड्राइव घटकों का निरीक्षण करें।
- मल्टी-गन सिस्टम के लिए सभी गन पोजीशन और फ्लुइड लाइनों का निरीक्षण करें।
- कोटिंग निर्माता के निर्देशों के अनुसार गन टिप्स को साफ करें।
- आपातकालीन स्टॉप और सुरक्षा इंटरलॉक का निरीक्षण करें।
- बेल्ट तनाव और कन्वेयर ट्रैकिंग की जाँच करें।
- सिंगल-आर्म सिस्टम के लिए आर्म कैरिज मूवमेंट का निरीक्षण करें।
- मल्टी-गन सिस्टम के लिए गन कैरिज मूवमेंट और माउंटिंग स्थिरता का निरीक्षण करें।
- आवश्यकतानुसार फिल्टर को साफ करें या बदलें।
- पंप के प्रदर्शन और द्रव वितरण की जांच करें।
- कोटिंग खपत की समीक्षा करें और दरों को अस्वीकार करें।
- वेंटिलेशन पंखे और नलिकाओं का निरीक्षण करें।
- विद्युत कनेक्शन और नियंत्रण पैनल की जाँच करें।
- पीएलसी अलार्म और त्रुटि इतिहास की समीक्षा करें।
- सेंसर को कैलिब्रेट करें और सुरक्षा उपकरणों को सत्यापित करें।
- वास्तविक उत्पादन परिणामों के विरुद्ध ऑडिट रेसिपी।
GYDFinishing ने 2007 से सतह परिष्करण उपकरण का निर्माण किया है और लकड़ी, कांच, फाइबर सीमेंट और अन्य सामग्रियों के लिए समाधान प्रदान करता है। इसके अनुभव में लकड़ी के दरवाजे, फर्नीचर, कैबिनेट दरवाजे और फर्श के लिए स्वचालित कोटिंग उपकरण शामिल हैं।
तुलना करने वाले खरीदार के लिए सिंगल-आर्म लीनियर स्प्रे पेंटिंग मशीन की से मल्टी-गन लीनियर स्प्रे पेंटिंग मशीन , सबसे उपयोगी आपूर्तिकर्ता चर्चा केवल मशीन के प्रकार के बारे में नहीं है। इस पर ध्यान देना चाहिए:
- सटीक प्रोफ़ाइल चित्र और भौतिक नमूने
- कोटिंग का प्रकार और लक्ष्य फिल्म की मोटाई
- आवश्यक उत्पादन आउटपुट
- उपलब्ध फ़ैक्टरी स्थान और उपयोगिताएँ
- इलाज की विधि और सुखाने का समय
- रंग-परिवर्तन आवृत्ति
- ऑपरेटर कौशल स्तर
- रखरखाव और स्पेयर-पार्ट रणनीति
- मालिकाने की कुल कीमत
एक विश्वसनीय आपूर्तिकर्ता को ग्राहक की वास्तविक प्रोफाइल और कोटिंग प्रणाली का परीक्षण करने, परिणामों का दस्तावेजीकरण करने और सीमाओं के साथ-साथ लाभों की व्याख्या करने के लिए तैयार रहना चाहिए।
सिंगल-आर्म मशीन कोटिंग लगाने के लिए एक चलती बंदूक वाहक का उपयोग करती है। एक मल्टी-गन मशीन एक साथ कई सतहों को कवर करने के लिए प्रोफ़ाइल के चारों ओर स्थित कई गन का उपयोग करती है।
यह ज्यामिति पर निर्भर करता है. परिवर्तनीय या अत्यधिक जटिल प्रोफाइल अक्सर एकल-हाथ प्रणाली से लाभान्वित होते हैं। कई स्थिर सतहों के साथ दोहराए जाने योग्य प्रोफाइल अक्सर मल्टी-गन सिस्टम से लाभान्वित होते हैं।
हां, बशर्ते मशीन, पंप, होसेस, नोजल और सुखाने की प्रणाली कोटिंग के अनुकूल हों। खतरनाक रसायन मौजूद होने पर भी जल-आधारित कोटिंग्स को उचित वेंटिलेशन की आवश्यकता होती है। [2299]
कोई भी सिस्टम स्वचालित रूप से कम ओवरस्प्रे उत्पन्न नहीं करता है। ओवरस्प्रे बंदूक की दूरी, पंखे के पैटर्न, द्रव उत्पादन, स्प्रे ओवरलैप, बंदूक सक्रियण और प्रोफ़ाइल ज्यामिति पर निर्भर करता है। दोनों प्रणालियों को वास्तविक उत्पादन भागों के साथ मान्य किया जाना चाहिए।
प्रति शिफ्ट में स्वीकृत तैयार भागों की तुलना करें, न कि हाथ की गति, बंदूक की गति, या केवल कन्वेयर गति की। लोडिंग, कोटिंग परिवर्तन, सफाई, इलाज, निरीक्षण, पुनः कार्य और डाउनटाइम शामिल करें।
हाँ। कई व्यावहारिक प्रणालियाँ एकल-हाथ वाले वाहक को स्थिर या कोण वाली बंदूकों के साथ जोड़ती हैं। यह दोहराने योग्य सतहों के लिए उच्च थ्रूपुट बनाए रखते हुए परिवर्तनीय प्रोफाइल के लिए लचीलापन प्रदान कर सकता है।
यदि आप सिंगल-आर्म और मल्टी-गन लीनियर स्प्रे पेंटिंग मशीन के बीच निर्णय ले रहे हैं, प्रोफ़ाइल फ़िनिशिंग के लिए प्रोफ़ाइल-विशिष्ट फ़िनिशिंग परीक्षण से शुरुआत करें। तो सामान्य उपकरण उद्धरण के बजाय
अपने प्रोफ़ाइल चित्र, कोटिंग विनिर्देश, लक्ष्य आउटपुट और फ़ैक्टरी लेआउट को पूरा करते हुए GYDF भेजें। एक व्यावहारिक मूल्यांकन में आपके उत्पाद परिवार के लिए सही स्प्रे कॉन्फ़िगरेशन, आर्म या गन सेटअप, इलाज विधि और कुल लाइन लेआउट की पहचान होनी चाहिए।
- परिचय के बाद: एआई इमेज प्रॉम्प्ट: *सिंगल-आर्म लीनियर स्प्रे पेंटिंग मशीन और मल्टी-गन लीनियर स्प्रे पेंटिंग मशीन की साइड-बाय-साइड औद्योगिक तुलना, लकड़ी के प्रोफाइल को खत्म करना, स्वच्छ आधुनिक फैक्ट्री, यथार्थवादी फोटोग्राफी, वाइड एंगल।*
- ''प्रत्येक सिस्टम कैसे काम करता है'' अनुभाग में: एआई इमेज प्रॉम्प्ट: *कटअवे तकनीकी चित्रण जिसमें सिंगल-आर्म रिसीप्रोकेटिंग स्प्रे सिस्टम और लकड़ी की प्रोफ़ाइल फिनिशिंग, स्वच्छ इंजीनियरिंग चित्रण के लिए मल्टी-गन लीनियर स्प्रे सिस्टम की तुलना की गई है।*
- 'कवरेज नियंत्रण' अनुभाग में: एआई इमेज प्रॉम्प्ट: *खांचे, कक्ष और किनारों के साथ लकड़ी के मोल्डिंग पर सिंगल-आर्म और मल्टी-गन स्प्रे कवरेज का क्लोज़-अप तकनीकी चित्रण, कोई पाठ नहीं।*
- 'वेंटिलेशन' अनुभाग में: एआई इमेज प्रॉम्प्ट: *बूथ के माध्यम से चलने वाले स्प्रे बूथ वायु प्रवाह, सेवन वायु, निकास नलिका, फिल्टर और लकड़ी के प्रोफाइल का तकनीकी चित्रण।*
- 'सत्यापन रोडमैप' अनुभाग में: एआई छवि प्रॉम्प्ट: *फ़्लोचार्ट-शैली फ़ैक्टरी चित्रण जिसमें प्रोफ़ाइल लोडिंग, स्प्रे एप्लिकेशन, फ्लैश-ऑफ़, इलाज, निरीक्षण और पैकेजिंग दिखाया गया है।*
- ओएसएचए, *29 सीएफआर 1910.107 - ज्वलनशील और दहनशील सामग्रियों का उपयोग करके स्प्रे फिनिशिंग*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- ओएसएचए, *स्प्रे फिनिशिंग - संघीय रजिस्टर*: [https://www.osha.gov/laws-regs/federalregister/1978-12-22-3 ]
- ओएसएचए, *29 सीएफआर 1910.94 - वेंटिलेशन*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- ओएसएचए, *स्प्रे संचालन - अवलोकन*: [https://www.osha.gov/spray-operations ]
- ओएसएचए, *स्प्रे संचालन - खतरों को नियंत्रित करना*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- ओएसएचए, *स्पष्टीकरण पेंट स्प्रे बूथ और स्प्रे क्षेत्र*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- ओएसएचए, *पानी आधारित कोटिंग्स का छिड़काव करते समय स्प्रे बूथ के लिए आवश्यकताएँ*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- GYDFinishing कंपनी की पृष्ठभूमि ग्राहक द्वारा प्रदान की गई।


