
Aufrufe: 281 Autor: 广宇大 Veröffentlichungszeit: 22.09.2026 Herkunft: Website


Inhaltsmenü
● Verständnis der Spritzlackiermaschinentechnologie
>> Was ist eine Spritzlackiermaschine?
>> Kernkomponenten automatisierter Spritzlackiersysteme
● Arten von Spritzlackiermaschinenkonfigurationen
>> Spritzlackiermaschinen mit Hin- und Herbewegung
>> Lineare Spritzlackiermaschinen für schmale Profile
>> Roboter-Sprühlackiersysteme
● Führende Hersteller von Spritzlackiermaschinen
>> SENLIAN Beschichtungsausrüstung
>> Shanghai LJ Machinery und Shandong Guandiao CNC Equipment
● Wichtige Auswahlkriterien für Spritzlackiermaschinensysteme
>> Produktionsvolumen und Werkstückgeometrie
>> Anforderungen an die Kompatibilität und Aushärtung von Beschichtungsmaterialien
>> Werkstückgeometrie und Größenbeschränkungen
● Best Practices für Wartung und Betrieb
>> Tägliche Reinigungs- und vorbeugende Wartungsprotokolle
>> Optimierung der Anwendungsparameter für Qualität und Effizienz
>> Welche Wartung ist für Spritzlackiermaschinen erforderlich?
>> Wie lange dauert die Installation und Inbetriebnahme einer Spritzlackiermaschine?
Um auf den globalen Märkten wettbewerbsfähig zu bleiben, sind in der modernen Fertigung makellose Oberflächen, minimaler Materialabfall und maximale Produktionseffizienz erforderlich. Eine Spritzlackiermaschine hat sich von einfachen Spritzpistolen und manuellen Walzen zu hochentwickelten automatisierten Systemen entwickelt, die präzises Auftragen von Beschichtungen, Echtzeit-Prozessüberwachung und intelligente Materialhandhabung integrieren. In diesem umfassenden Leitfaden werden führende Spritzlackiermaschinentechnologien, Systemkonfigurationen und Auswahlkriterien untersucht, die Beschichtungsvorgänge von arbeitsintensiven Engpässen in optimierte Wettbewerbsvorteile in den Bereichen Automobil, Möbel, Luft- und Raumfahrt und industrielle Fertigung verwandeln.
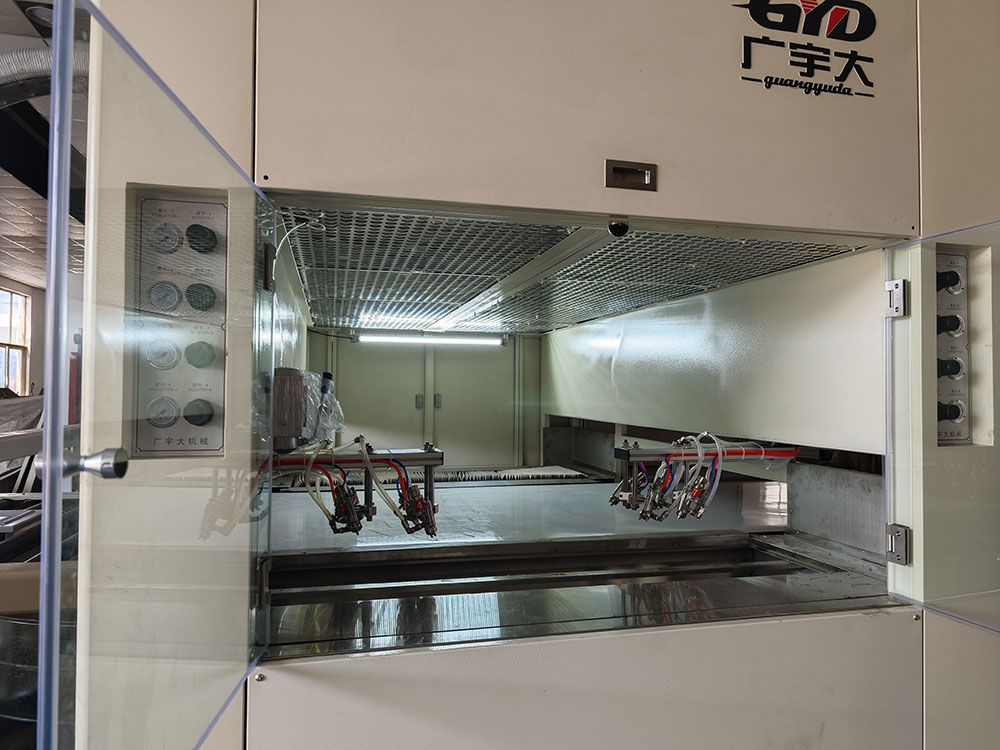
Eine Spritzlackiermaschine ist ein industrielles Beschichtungssystem, das mechanische Spritzpistolen, programmierbare Steuerungen und automatisierte Materialhandhabung verwendet, um Farbe, Grundierung, Versiegelung, Lack oder Schutzbeschichtungen mit wiederholbarer Präzision aufzutragen. Im Gegensatz zum manuellen Sprühen, das von den Fähigkeiten und der Konstanz des Bedieners abhängt, liefern Spritzlackiermaschinen eine gleichmäßige Filmdicke, kontrollierten Overspray und einen optimierten Materialverbrauch über alle Produktionsläufe hinweg, ohne ermüdungsbedingte Qualitätsminderungen, die bei manuellen Arbeiten während langer Schichten auftreten.
Diese Systeme integrieren hochvolumige Niederdruck-Sprühtechnologie, Airless-Zerstäubung, elektrostatische Beschichtungsverfahren oder Präzisionswalzenauftrag, um feine Beschichtungsnebel oder gleichmäßige Filme zu erzeugen, die gleichmäßig auf den Werkstückoberflächen haften. Fortschrittliche Spritzlackiermaschinenkonfigurationen verfügen über mehrachsige Roboterarme, hin- und hergehende Sprühmechanismen, Computer-Vision-Systeme und eine Echtzeit-Viskositätsüberwachung, die optimale Auftragsparameter über Produktionszyklen mit hohen Stückzahlen hinweg aufrechterhält und eine unbeaufsichtigte Fertigung in modernen intelligenten Fabriken mit minimaler Bedieneraufsicht ermöglicht.
Industrielle Spritzlackiermaschinen bestehen aus mehreren integrierten Subsystemen, die zusammenarbeiten, um zuverlässige, hochwertige Oberflächen bei Produktionsgeschwindigkeit zu erzielen. Die Spritzpistolenbaugruppe umfasst Präzisionsdüsen, Flüssigkeitsnadeln und Luftkappen, die Beschichtungsmaterialien in kontrollierte Sprühmuster zerstäuben, die von schmalen Strahlen für eine gezielte Anwendung bis hin zu breiten Fächern für eine breite Abdeckung großer Platten und komplexer Baugruppen reichen. Hin- und hergehende Mechanismen oder Robotermanipulatoren positionieren Spritzpistolen entlang programmierter Pfade und gewährleisten so eine vollständige Abdeckung ohne Streifen, Tropfen oder fehlende Bereiche, die die Endqualität beeinträchtigen und kostspielige Nacharbeiten erfordern.
Bei Flüssigkeitsabgabesystemen kommen Druckbehälter, Zahnradpumpen, Membranpumpen oder peristaltische Pumpen zum Einsatz, die je nach Materialviskosität und gewünschter Zerstäubungsqualität einen gleichmäßigen Beschichtungsfluss zu den Sprühdüsen bei regulierten Drücken von 2 bis 10 bar aufrechterhalten. Speicherprogrammierbare Steuerungen koordinieren die Pistolenauslösung, die Fördergeschwindigkeiten, die Anpassung des Sprühmusters und die Ablüftzeiten basierend auf den Werkstückabmessungen, die von fotoelektrischen Sensoren oder optischen 3D-Scansystemen erfasst werden, und ermöglichen so eine nahtlose Integration in vor- und nachgelagerte Fertigungsprozesse in kontinuierlichen Produktionsabläufen.
Spritzlackiermaschinen mit Hin- und Herbewegung stellen die am weitesten verbreitete Spritzlackiermaschinenkonfiguration für Flachpaneel- und Profilbeschichtungsanwendungen in der Möbel-, Möbel-, Architektur- und Metallverarbeitungsindustrie dar. Diese Systeme montieren Spritzpistolen auf linearen Schienen, die sich senkrecht zur Förderrichtung hin und her bewegen und so überlappende Spritzmuster erzeugen, die Streifenbildung verhindern und eine gleichmäßige Abdeckung der Werkstückoberflächen von Kante zu Kante ohne manuelle Nachbesserung gewährleisten.
Einarmige Hubkolbenmaschinen eignen sich für die Produktion kleiner bis mittlerer Stückzahlen mit Arbeitsbreiten von 800 bis 1.300 Millimetern, während Doppelarmkonfigurationen den Durchsatz für die Herstellung von Möbelplatten, Schranktüren und Architekturverkleidungen in großen Stückzahlen verdoppeln, bei denen täglich Tausende von Komponenten durch die Endbearbeitungslinien fließen. Servobetriebene Hubgeräte passen die Pistolengeschwindigkeit, die Hublänge und die Pausenpositionen dynamisch an unterschiedliche Werkstückgeometrien an, ohne dass ein mechanischer Wechsel erforderlich ist. Dies ermöglicht schnelle Produktübergänge in Produktionsumgebungen mit hohem Mix, in denen sich Türarten, Plattengrößen und Beschichtungsanforderungen im Laufe der Schichten häufig ändern.
Lineare Spritzlackiermaschinen sind speziell für die Beschichtung von Formteilen, Streifen, Profilen und schmalen Platten in einem kontinuierlichen Durchgang mit Sprühabdeckung von oben und von der Seite konzipiert, wodurch sekundäre Arbeitsgänge und manuelle Nachbesserungen entfallen. Ein hin- und hergehender Oberarm bearbeitet die Hauptfläche, während einstellbare, feste Seitenpistolen Kanten und Stufenflächen erreichen und in einem Durchlauf eine Rundumbeschichtung für verschiedene lineare Werkstücke, einschließlich Sockelleisten, Dielen, Türrahmen und Architekturverkleidungen, liefern.
Bediener können zwischen hin- und hergehendem und festem Sprühmodus wechseln, um sich an unterschiedliche Werkstückbreiten und Beschichtungsanforderungen anzupassen und so die Produktionsleistung zu optimieren und gleichzeitig eine gleichbleibende Oberflächenqualität aufrechtzuerhalten. Bei schmaleren Werkstücken maximieren die Spritzpistolenmodi mit fester Position die Produktionsleistung, indem unnötige Pistolenbewegungen vermieden werden, während bei breiteren Werkstücken Modi mit Spritzpistolen mit hin- und hergehender Oberseite und seitlichen Spritzpistolen mit fester Position dafür sorgen, dass die Beschichtung jeden Winkel des Werkstücks mit außergewöhnlicher Gleichmäßigkeit abdeckt, was den anspruchsvollen Qualitätsstandards für Bauprodukte in Exportqualität entspricht.
Für komplexe dreidimensionale Werkstücke, die variable Sprühwinkel und Abstandsabstände erfordern, bieten Roboter-Sprühlackiersysteme eine unübertroffene Flexibilität in der Automobil-, Luft- und Raumfahrt-, Möbel- und Industriekomponentenbearbeitung. Sechsachsige Knickarmroboter, die mit speziellen Spritzpistolen ausgestattet sind, navigieren durch komplizierte Geometrien und behalten optimale Beschichtungsauftragsparameter auf gekrümmten Oberflächen, geschnitzten Details und zusammengesetzten Strukturen bei, die herkömmliche hin- und hergehende Geräte, die auf lineare Bewegungspfade und feste Spritzwinkel beschränkt sind, herausfordern.
Roboter-Sprühlackiermaschinen integrieren Bildverarbeitungssysteme, die Werkstücke vor dem Beschichten scannen und automatisch optimierte Sprühwege generieren, die Overspray minimieren und gleichzeitig eine vollständige Abdeckung aller freiliegenden Oberflächen gewährleisten, einschließlich vertiefter Bereiche, scharfer Kanten und komplexer Konturen, die manuelle Bediener nur schwer gleichmäßig beschichten können. Kollisionsvermeidungsalgorithmen verhindern einen versehentlichen Kontakt zwischen Spritzpistolen und Werkstücken und reduzieren so Ausfallzeiten und Wartungskosten in Produktionsumgebungen mit hohem Mix, in denen die Umrüstfrequenz hoch ist und die manuelle Programmierung für kurze Produktionsläufe unerschwinglich zeitaufwändig wäre.
SENLIAN stellt umfassende Spritzlackiermaschinensysteme her, darunter lineare Spritzlackiermaschinen, hin- und hergehende Spritzbeschichtungsmaschinen und komplette Beschichtungslinien für die Endbearbeitung von Holzmöbeln, Türen, Schränken, Fußböden, Glas, Metall und Verbundplatten. Ihre linearen Spritzlackiermaschinen verfügen über hin- und hergehende Oberarme mit einstellbaren festen Seitenpistolen, die eine Rundumbeschichtung für verschiedene lineare Werkstücke liefern und mit vielen gängigen Beschichtungen kompatibel sind, darunter PU, PE, UV, NC, AC, wasserbasierte Farben und spezielle Formulierungen, die in hochwertigen Möbeln und architektonischen Fräsarbeiten verwendet werden.
Das Produktportfolio des Unternehmens reicht von kompakten einarmigen Kolbensprühgeräten, die für die Kleinserienproduktion geeignet sind, bis hin zu kompletten automatisierten Sprühbeschichtungslinien mit mehrstufigem Auftrag, Ablüftzonen und integrierten Aushärtungssystemen für die kontinuierliche Großserienfertigung. Der technische Support umfasst Installation, Bedienerschulung und laufende Wartungsdienste auf allen globalen Märkten und stellt sicher, dass Kunden Zielqualitäts- und Durchsatzniveaus erreichen, die eine Kapitalinvestition in automatisierte Endbearbeitungstechnologie rechtfertigen, anstatt mit ineffizienten manuellen Methoden fortzufahren.
IMLUCHY ist auf die Bereitstellung standardmäßiger, vollautomatischer Spritzbeschichtungs-Produktionslinien und Spritzlackiermaschinenlösungen spezialisiert, die für die Massenproduktion von Kunststoffen, Möbeln, Eisenwaren, Automobilen, Holzprodukten, Spielzeug und Glaskomponenten geeignet sind. Ihr Produktportfolio umfasst ein- bis achtachsige kontinuierliche Lichtbogenspritzmaschinen mit hin- und hergehendem Lichtbogen, Online-Spritzmaschinen mit Plan- und Lichtbogenverfolgung, integrierte verbundene und geteilte Spritzlinien sowie ebene und dreidimensionale multifunktionale automatische Spritzlackieranlagen, die unterschiedliche Werkstückgeometrien von flachen Platten bis hin zu komplexen Baugruppen verarbeiten.
Die automatischen Sprühbeschichtungslinien des Unternehmens beliefern Fertigungsindustrien, die Oberflächenspritzen benötigen, mit maßgeschneiderten Geräten und Lösungen, die auf spezifische Produktionsanforderungen, Anlagenlayouts und Umweltauflagen zugeschnitten sind. Ganze Beschichtungsproduktionswerkstätten sind vollständig mit multifunktionalen Hubkolbenspritzmaschinen, Beschichtungssprühlinien, UV-Beschichtungslinien, statischen und dynamischen automatischen Fördersystemen, Greiferlademechanismen, Bodenschienen-Beschichtungssprühlinien und hängenden Schachtkonfigurationen ausgestattet, die flexible Materialhandhabungslösungen für unterschiedliche Werkstückgeometrien und Produktionsmengen bieten.
Guangdong TAISAN wurde 2001 gegründet und befindet sich im Sanshui National High-Tech Industrial Park in Foshan. Das Unternehmen ist ein bedeutender Hersteller von Beschichtungsanlagen und beliefert die Möbel-, Türen-, Badezimmerschränke-, Dekorpaneel- und Architekturindustrie mit automatischen Spritzkolben-Sprühmaschinen, die im Vergleich zu manuellen Lackiermethoden dramatische Verbesserungen bei Leistung, Farbausnutzung und Oberflächenkonsistenz liefern.
Ausgestattet mit fortschrittlichen Panasonic-Servomotoren und intelligenten Scansensoren erkennen TAISAN-Maschinen automatisch die Form und Abmessungen von Werkstücken, egal ob flache Holztüren oder komplexe Schrankpaneele, und sorgen dafür, dass sich die Spritzpistolen in einer präzisen Hin- und Herbewegung bewegen, die bei jedem einzelnen Durchgang eine gleichmäßige Filmdicke liefert. Die Produktionsleistung erreicht 800 bis 1.200 Quadratmeter pro 8-Stunden-Schicht im Vergleich zu 150 bis 200 Quadratmetern bei manueller Lackierung, während sich die Lackausnutzung von 40 bis 50 Prozent bei manuellen Vorgängen auf 85 bis 95 Prozent mit Recyclingsystemen in automatischen Maschinen verbessert.
Shanghai LJ Machinery und Shandong Guandiao CNC Equipment stellen automatische Holzlackiermaschinen und UV-Lackierlinien her, die für die Endbearbeitung von Möbeln, Schranktüren, MDF-Platten und architektonischen Holzarbeiten mit hoher Effizienz und gleichbleibender Qualität konzipiert sind. Ihre automatischen LSPM600-Holzspritzlackiermaschinen bewältigen Arbeitsbreiten von bis zu 600 Millimetern mit Werkstückdicken von 5 bis 100 Millimetern und eignen sich für verschiedene Substrate von Kalziumsilikatplatten bis hin zu Massivholzprodukten.
Diese Spritzlackiermaschinen unterstützen praktisch alle Beschichtungsarten, einschließlich PU-, UV-, PE-, NC-, Fluorkohlenstoff-Farben und wasserbasierte Formulierungen. Konfigurierbare Spritzpistolenanordnungen mit vier oder acht Düsen ermöglichen die gleichzeitige Beschichtung mehrerer Oberflächen, während fotoelektrische Induktionssysteme die Länge des eingehenden Werkstücks erkennen, um den Spritzzeitpunkt und den Abdeckungsbereich präzise zu steuern, was eine Produktion ohne Unterbrechung in modernen intelligenten Fabriken mit minimaler Bedieneraufsicht und maximaler Geräteauslastung ermöglicht.
Die Anpassung der Kapazität der Spritzlackiermaschine an das tatsächliche Produktionsvolumen und die Komplexität der Werkstücke verhindert sowohl eine Unterauslastung der Investitionsgüter als auch Produktionsengpässe, die die Auftragserfüllung verzögern und Kunden frustrieren. Betriebe mit geringem bis mittlerem Volumen, die täglich weniger als 500 Platten verarbeiten, profitieren von einarmigen Hubkolbenmaschinen oder kompakten linearen Sprühsystemen mit manuellen Be- und Entladestationen in ergonomischer Höhe, um die Ermüdung der Arbeiter bei längeren Schichten zu reduzieren.
Großserienhersteller, die täglich Tausende von Bauteilen verarbeiten, benötigen Roboter-Sprühzellen oder Mehrstationen-Beschichtungslinien mit automatisierter Materialhandhabung, Schnellwechseldüsensystemen und integrierten Bildverarbeitungssystemen, die Ausfallzeiten beim Wechsel zwischen Produkttypen minimieren. Bewerten Sie die Zykluszeiten, einschließlich der Lade-, Oberflächenvorbereitungs-, Beschichtungs-, Ablüft-, Aushärtungs-, Abkühl- und Entladephasen, um einen realistischen Tagesdurchsatz unter tatsächlichen Betriebsbedingungen zu berechnen, statt theoretischer Höchstwerte, die reale Einschränkungen wie Verzögerungen bei der Materialhandhabung und Anforderungen an die Qualitätsprüfung außer Acht lassen.
Unterschiedliche Beschichtungschemien erfordern spezielle Spritzpistolentechnologien, Flüssigkeitszufuhrdrücke und Aushärtungsmethoden, um optimale Ergebnisse ohne Durchhängen, Orangenhaut oder unzureichende Aushärtung zu erzielen, die Haltbarkeit und Aussehen beeinträchtigen. Wasserbasierte Beschichtungen erfordern Flüssigkeitswege aus Edelstahl, Keramikdüsen und korrosionsbeständige Dichtungen, um eine Rostkontamination bei längeren Produktionsläufen zu verhindern, während lösungsmittelbasierte Systeme explosionsgeschützte elektrische Komponenten und ausreichende Belüftung benötigen, um Arbeitssicherheits- und Umweltvorschriften zu erfüllen.
UV-härtbare Beschichtungen erfordern Spritzpistolen mit speziellen Düsen, die ein vorzeitiges Aushärten in den Flüssigkeitskanälen verhindern, sowie integrierte UV-Lampenanordnungen, die unmittelbar nach den Auftragszonen positioniert sind, um eine sofortige Polymerisation zu ermöglichen, die eine sofortige Handhabung und Verpackung ermöglicht. Stellen Sie sicher, dass die geeigneten Spritzlackiermaschinen Ihr spezifisches Beschichtungsportfolio, einschließlich Grundierungen, Beizen, Versiegelungen und Decklacken, abdecken, ohne dass bei einem Materialwechsel zwischen Produktionsläufen eine umfangreiche Neukonfiguration oder ein Komponentenaustausch erforderlich ist.
Möbelkomponenten, Architekturpaneele und Industrieteile variieren erheblich in Größe und Komplexität, von kleinen Schubladenfronten bis hin zu großen Kleiderschrankpaneelen mit einer Länge von mehr als zwei Metern und erhabenen Profilen und geformten Kanten. Stellen Sie sicher, dass die in Frage kommenden Spritzlackiermaschinen maximale Werkstückabmessungen mit ausreichend Freiraum für die Bewegung der Spritzpistole oder den Kontakt mit den Rollen, die Eindämmung von Overspray und die Führung des Förderbands ohne Kantenkontakt ermöglichen, der die Oberfläche beschädigt oder Sicherheitsrisiken für Bediener beim Be- und Entladen von Teilen darstellt.
Für geformte Komponenten wie erhabene Paneeltüren, Shaker-Stile mit tiefen Rillen oder geschnitzte dekorative Elemente geben Sie Robotersprühsystemen oder linearen Konfigurationen mit Seitensprühaufsätzen den Vorzug, die den Pistolenwinkel, den Abstand und die Strahlbreite dynamisch über unterschiedliche Oberflächenkonturen anpassen. Nur mit Flachbildschirmen ausgestattete Maschinen erzielen möglicherweise bessere Ergebnisse bei einfachen Plattentüren, haben jedoch Probleme mit profilierten Oberflächen und erfordern möglicherweise manuelle Nachbesserungen, was die Automatisierungsvorteile zunichte macht und die Arbeitskosten pro fertiger Einheit erhöht.
Eine konsequente tägliche Reinigung verhindert Beschichtungsablagerungen in Spritzpistolen, Flüssigkeitsleitungen, Filtern und Rückgewinnungssystemen, die die Oberflächenqualität beeinträchtigen und ungeplante Ausfallzeiten erhöhen, die Produktionspläne stören. Spülen Sie die Spritzpistolen am Ende der Schicht mit geeigneten Lösungsmitteln und entfernen Sie Düsen, Luftkappen und Materialnadeln für eine gründliche Reinigung, um ein Verstopfen durch getrocknete Beschichtungsrückstände zu verhindern, die das Spritzbild verändern und Streifen oder trockene Stellen auf den fertigen Teilen erzeugen.
Untersuchen Sie Förderketten, Antriebsmotoren, fotoelektrische Sensoren, hin- und hergehende Führungen und Rollenlager auf Verschleiß, Verschmutzung oder Fehlausrichtung, die die Positionierungsgenauigkeit und die Gleichmäßigkeit der Beschichtung auf den Werkstückoberflächen beeinträchtigen könnten. Die wöchentliche vorbeugende Wartung sollte das Schmieren von Linearführungen mit vom Hersteller angegebenen Fetten, die Überprüfung der Ausrichtung der Spritzpistole mit Laserwerkzeugen, die Kalibrierung von Flüssigkeitsdruckreglern anhand zertifizierter Messgeräte und die Inspektion von Filtermedien umfassen, um einen ausreichenden Luftstrom durch die Spritzkabinen sicherzustellen, der die Ansammlung von Overspray und Brandgefahr verhindert.
Um eine optimale Beschichtungsqualität bei gleichzeitiger Minimierung des Materialverbrauchs zu erreichen, ist eine sorgfältige Abstimmung des Luftdrucks der Spritzpistole, der Einstellung der Strahlbreite, der Flüssigkeitsdurchflussrate, der Verfahrgeschwindigkeit der Pistole und der Fördergeschwindigkeit erforderlich, um die Beschichtungsviskosität und die Werkstückgeometrie anzupassen. Beginnen Sie mit den vom Hersteller empfohlenen Grundeinstellungen für Ihren spezifischen Beschichtungstyp und Ihr Substrat und führen Sie dann systematische Testanwendungen an Musterplatten durch, um die Gleichmäßigkeit der Abdeckung, den Schweregrad der Orangenhaut und die Konsistenz der Filmdicke über Flächen, Kanten und Profile hinweg zu bewerten.
Verwenden Sie während der Einrichtung Nassfilmdickenmessgeräte, um zu überprüfen, ob die aufgetragenen Beschichtungen den Spezifikationsanforderungen entsprechen, bevor mit der Ablüft- oder Aushärtungsphase begonnen wird. Dadurch werden kostspielige Nacharbeiten aufgrund von Unter- oder Überauftragungen vermieden, die Material verschwenden und den Versand von Bestellungen verzögern. Dokumentieren Sie erfolgreiche Parameterkombinationen für jeden Beschichtungstyp und jede Werkstückgeometrie und erstellen Sie standardisierte Einrichtungsblätter, die Umrüstzeiten verkürzen und konsistente Ergebnisse über Schichten, Bediener und Produktionsanlagen hinweg gewährleisten, die Markenqualitätsstandards einhalten, unabhängig davon, wo Produkte hergestellt werden.
Eine hin- und hergehende Spritzlackiermaschine verwendet lineare Schienen mit Spritzpistolen, die sich in geraden Hin- und Herbewegungen bewegen, ideal für flache Platten und einfache Profile mit minimalen Kantendetails. Ein Roboter-Sprühsystem verwendet Gelenkarme, die komplexe dreidimensionale Pfade steuern. Es eignet sich besser für geformte Komponenten, geschnitzte Details und zusammengesetzte Strukturen, die variable Sprühwinkel und Abstandsabstände erfordern, um eine gleichmäßige Abdeckung ohne manuelle Nachbesserung zu erreichen.
Spritzlackiermaschinen reduzieren den Farbverbrauch im Vergleich zum manuellen Spritzen in der Regel um 20 bis 40 Prozent durch präzise Pistolenauslösung, konsistente Überlappungsmuster und optimierte Auftragsparameter, die Overspray und Abfall minimieren. Integrierte Overspray-Rückgewinnungssysteme reduzieren den Abfall weiter, indem sie überschüssiges Material auffangen und filtern, um es entsprechend den Umweltvorschriften ordnungsgemäß zu entsorgen oder zu recyceln, während die UV-Härtung Lösungsmittelemissionen vollständig aus dem Endbearbeitungsprozess eliminiert.
Ja, die meisten modernen Spritzlackiermaschinen ermöglichen mehrere Beschichtungsarten mit geeigneten Komponentenkonfigurationen und Materialauswahlen, die chemischen Angriffen und Korrosion widerstehen. Wasserbasierte Beschichtungen erfordern Flüssigkeitswege aus Edelstahl und korrosionsbeständige Dichtungen, während lösungsmittelbasierte Systeme explosionsgeschützte elektrische Systeme und eine verbesserte Belüftung erfordern. Viele Hersteller bieten umrüstbare Systeme an, die durch Komponentenwechsel und Sicherheitsverbesserungen an unterschiedliche Beschichtungschemien angepasst werden können, um die Lebensdauer der Geräte zu verlängern, wenn sich die Vorschriften ändern.
Zur täglichen Wartung gehören das Spülen von Spritzpistolen, das Reinigen von Düsen und Luftkappen, das Abwischen von Fördersystemen und Walzenapplikatoren sowie die Überprüfung des Flüssigkeitsstands in Drucktöpfen oder Vorratstanks. Zu den wöchentlichen Aufgaben gehören das Schmieren von Linearführungen und hin- und hergehenden Mechanismen, das Überprüfen der Ausrichtung der Spritzpistole und des Düsenverschleißes, das Überprüfen der Druckreglerkalibrierung und das Überprüfen von Filtermedien auf Verstopfungen, die den Luftstrom verringern. Monatliche Inspektionen sollten sich auf Overspray-Rückgewinnungssysteme, elektrische Anschlüsse, Sicherheitsverriegelungen, Förderbandantriebskomponenten und UV-Lampenleistung erstrecken, um Verschleiß zu erkennen, bevor ein Ausfall zu Produktionsstopps führt, die Kundenaufträge verzögern.
Die Installations- und Inbetriebnahmezeiträume variieren je nach Systemkomplexität und Standortvorbereitung und liegen in der Regel zwischen vier und zwölf Wochen, je nach Fundamentanforderungen, Versorgungsanschlüssen und Integration in bestehende Materialtransportsysteme. Einfache einarmige Kolbenmaschinen können innerhalb von Wochen nach der Lieferung betriebsbereit sein, wenn die Versorgungseinrichtungen und die Stellfläche bereit sind, während komplette schlüsselfertige Spritzlackierlinien mit Förderbandintegration, mehrstufiger Anwendung, Aushärtungssystemen und Roboter-Materialhandhabung längere Inbetriebnahmezeiten erfordern, einschließlich Bedienerschulung, Produktionsversuchen und Prozessoptimierung, um angestrebte Qualitäts- und Durchsatzniveaus zu erreichen, die eine Kapitalinvestition rechtfertigen.


