
Aufrufe: 276 Autor: 广宇大 Veröffentlichungszeit: 22.09.2026 Herkunft: Website


Inhaltsmenü
● Grundlegendes zur Linienspritzmaschinentechnologie
>> Was ist eine Linienspritzmaschine?
>> Kernkomponenten linearer Sprühsysteme
● Arten von Linienspritzmaschinenkonfigurationen
>> Einkopf- und Doppelkopf-Linearsprühleitungen
>> Integrierte automatisierte Sprühlinien
>> UV- und lösungsmittelbasierte Liniensprühsysteme
● Führende Hersteller von Sprühmaschinen
>> Chengdu Senlian Beschichtungsmaschinen (China)
>> Foshan Taisan Machinery (China)
>> Qingdao GODN Mechanical Technology (China)
● Wichtige Auswahlkriterien für Linienspritzmaschinensysteme
>> Produktionsvolumen und Profilgeometrie
>> Anforderungen an die Kompatibilität und Aushärtung von Beschichtungsmaterialien
>> Profilabmessungen und Toleranzanforderungen
● Best Practices für Wartung und Betrieb
>> Tägliche Reinigungs- und vorbeugende Wartungsprotokolle
>> Optimierung der Anwendungsparameter für Qualität und Effizienz
>> Was ist der Unterschied zwischen einer Linienspritzmaschine und einer Allzweck-Spritzkabine?
>> Welche Wartung ist für Linienspritzmaschinen erforderlich?
>> Wie lange dauert die Installation und Inbetriebnahme einer Linienspritzmaschine?
Um auf den globalen Märkten wettbewerbsfähig zu bleiben, sind in der modernen Fertigung makellose Oberflächen, minimaler Materialabfall und maximale Produktionseffizienz erforderlich. Eine Linienspritzmaschine hat sich von einfachen Spritzpistolen und manuellen Förderbändern zu hochentwickelten automatisierten Systemen entwickelt, die präzises Auftragen der Beschichtung, Abdeckung mehrerer Oberflächen und intelligente Materialhandhabung integrieren, die speziell für lineare Werkstücke, schmale Profile und die kontinuierliche Plattenbearbeitung entwickelt wurden. In diesem umfassenden Leitfaden werden führende Linienspritzmaschinentechnologien, Systemkonfigurationen und Auswahlkriterien untersucht, die Beschichtungsvorgänge von arbeitsintensiven Engpässen in optimierte Wettbewerbsvorteile in den Bereichen Architekturfräsen, Möbel, Türen, Fenster und Holzproduktherstellung im Außenbereich verwandeln.
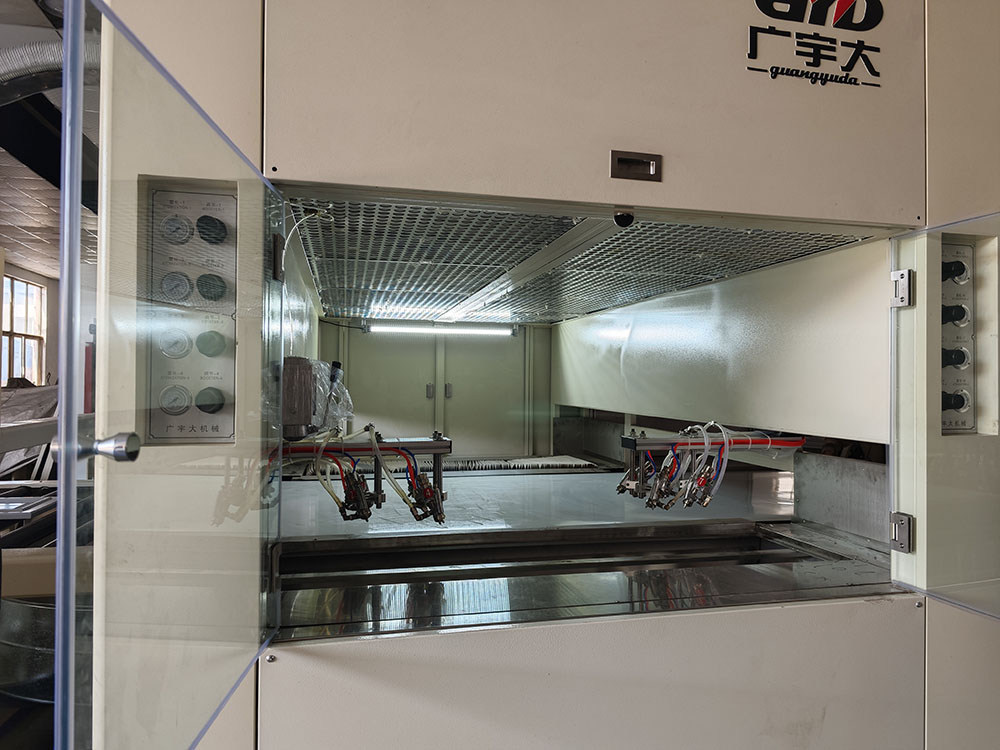
Eine Linienspritzmaschine ist ein industrielles Beschichtungssystem, das speziell für die kontinuierliche, mehrflächige Beschichtung von länglichen Holz- und Verbundprofilen, einschließlich Türrahmen, Fensterrahmen, Fußleisten, Leisten und linearen Möbelkomponenten, entwickelt wurde. Im Gegensatz zu Allzweck-Spritzkabinen, die für unterschiedliche Werkstücke konzipiert sind, verfügen Linienspritzmaschinen über spezielle Fördermechanismen, Spritzpistolenanordnungen mit mehreren Winkeln und optimierte Sprühkammergeometrien, die eine gleichmäßige Abdeckung schmaler, länglicher Werkstücke ermöglichen, wo herkömmliche Methoden mit ungleichmäßiger Abdeckung, hohem Materialabfall und erheblichen Arbeitskosten zu kämpfen haben.
Diese Systeme umfassen drei bis acht programmierbare Spritzpistolen, die in berechneten Winkeln positioniert sind und die Beschichtung gleichzeitig auf alle sichtbaren Oberflächen auftragen, während sich die Profile je nach Beschichtungsanforderungen und Aushärtezeiten stetig mit kontrollierten Geschwindigkeiten von 5 bis 50 Metern pro Minute durch die Sprühkammern bewegen. Fortschrittliche Linienspritzmaschinenkonfigurationen verfügen über eine automatische Profilerkennung, eine adaptive Sprühmusteranpassung und integrierte Staubentfernungssysteme, die optimale Auftragsparameter über Produktionszyklen mit hohen Stückzahlen hinweg aufrechterhalten und so eine gleichbleibende Endqualität über längere Produktionsläufe hinweg ermöglichen.
Industrielle Linienspritzmaschinen bestehen aus mehreren integrierten Subsystemen, die zusammenarbeiten, um zuverlässige, hochwertige Oberflächen bei für lineare Werkstücke optimierten Produktionsgeschwindigkeiten zu erzielen. Fördersysteme verwenden Riemen-, Ketten-auf-Kante- oder Vakuumtransportmechanismen, die Profile sicher greifen und gleichzeitig alle Oberflächen den Spritzpistolen präsentieren, ohne Schatten oder fehlende Bereiche, die die Endqualität beeinträchtigen. Die Verarbeitungsbreiten reichen typischerweise von 10 bis 400 Millimetern mit Dickenkapazitäten von 10 bis 100 Millimetern und eignen sich für verschiedene Profilgeometrien, von dünnen Kantenbändern bis hin zu massiven Türrahmen und architektonischen Zierleisten.
An Spritzverteilern mit mehreren Pistolen sind drei bis acht programmierbare Spritzpistolen in genau berechneten Winkeln montiert, die eine vollständige Abdeckung der oberen Oberflächen und beider Seiten der Werkstücke in Einzeldurchgangsvorgängen gewährleisten. Arbeitsdrücke im Bereich von 0,5 bis 0,8 Megapascal zerstäuben Beschichtungen in feine Nebel, die gleichmäßig in offene Kornstrukturen eindringen und gleichzeitig Overspray-Verluste minimieren, die in herkömmlichen Spritzkabinen ohne optimierte Geometrien für lineare Werkstücke Reinigungsaufwand und Kosten für die Entsorgung gefährlicher Abfälle verursachen.
Einkopf-Linearsprühlinien stellen Einstiegskonfigurationen dar, die für Profilbearbeitungsvorgänge mit geringem bis mittlerem Volumen geeignet sind, bei denen die Kapitalinvestitionen minimiert werden müssen und dennoch erhebliche Verbesserungen gegenüber manuellen Methoden erzielt werden müssen. Diese Systeme verfügen über einzelne Sprühverteiler mit drei bis vier programmierbaren Pistolen, die so positioniert sind, dass sie Ober- und Seitenflächen gleichzeitig beschichten und eine gleichmäßige Abdeckung auf Türrahmen, Fußleisten und einfachen Formteilen mit Vorschubgeschwindigkeiten von 0 bis 30 Metern pro Minute liefern, abhängig von der Beschichtungsviskosität und der gewünschten Filmdicke.
Lineare Doppelkopf-Sprühlinien verdoppeln den Durchsatz durch den Einsatz von zwei unabhängigen Sprühverteilern, die nacheinander entlang der Förderwege positioniert sind, und ermöglichen so höhere Liniengeschwindigkeiten oder Doppelschichtauftrag in Einzeldurchlaufvorgängen. Die lineare Sprühlinie WTM-SP400 von WoodTech ist ein Beispiel für diese Konfiguration mit sechs Sprühpistolen, Verarbeitungsbreiten von 10 bis 400 Millimetern, Dickenkapazitäten von 10 bis 100 Millimetern und Vorschubgeschwindigkeiten von bis zu 50 Metern pro Minute für maximalen Durchsatz bei großvolumigen architektonischen Fräsarbeiten und der Herstellung von Möbelkomponenten, wo täglich Tausende von Laufmetern durch Endbearbeitungslinien fließen.
Integrierte automatisierte Sprühlinien kombinieren Oberflächenvorbereitung, mehrstufiges Sprühauftragen, Ablüftzonen, Aushärtungstunnel und Kühlabschnitte in einem kontinuierlichen Fluss, der Rohprofile mit minimalem manuellen Aufwand zwischen den Arbeitsgängen in fertige, montagefertige Komponenten umwandelt. Diese kompletten Spritzmaschineninstallationen eignen sich für Massenproduktionsumgebungen, in denen die Teile automatisch von der Staubentfernung über das Sprühen mit mehreren Pistolen, die UV- oder Infrarot-Härtung und die Endkühlung bewegt werden, ohne dass eine Zwischenlagerung oder Neubefestigung erforderlich ist, was zu Kontaminationsrisiken führt und die Auftragserfüllung verzögert.
Eine typische automatisierte Linie folgt einem optimierten, geschlossenen Prozess, der mit der manuellen oder automatischen Profilbeladung auf Fördersysteme beginnt, gefolgt von rotierenden Bürsten, die Oberflächen und Rillen gründlich reinigen, um eine optimale Lackhaftung zu gewährleisten. Beim Spritzen mit mehreren Pistolen wird die Beschichtung gleichzeitig auf alle sichtbaren Oberflächen aufgetragen, während sich die Profile gleichmäßig durch die Sprühkammern bewegen. Anschließend gelangen die beschichteten Profile sofort in die Trockentunnel, wo die UV- oder Infrarot-Technologie schnell Oberflächen basierend auf der Beschichtungschemie aushärtet, was eine sofortige Handhabung und Verpackung ermöglicht, was die Auftragsabwicklung beschleunigt und den Bestand an unfertigen Erzeugnissen reduziert.
UV-Linienspritzmaschinen integrieren UV-Lampenanordnungen, die unmittelbar nach den Sprühzonen positioniert sind, um UV-härtbare Beschichtungen sofort zu polymerisieren, wodurch Trocknungszeiten und Platzbedarf im Vergleich zu herkömmlichen Lufttrocknungs- oder thermischen Härtungssystemen drastisch reduziert werden. Diese Systeme erreichen Liniengeschwindigkeiten von mehr als 30 Metern pro Minute und bieten gleichzeitig eine bessere Beschichtungsqualität als herkömmliche Systeme. Die sofortige Handhabung und Weiterverarbeitung ist innerhalb von Sekunden möglich, statt wie bei luftgetrockneten Beschichtungen mehrere Stunden erforderlich sind.
Lösungsmittelbasierte und wasserbasierte Linienspritzmaschinen verwenden Infrarot-Trocknungstunnel oder Umluftöfen, die Lösungsmittel oder Wasserträger bei kontrollierten Temperaturen verdampfen, um Beschichtungen ohne vorzeitige Hautbildung oder Lösungsmitteleinschlüsse auszuhärten, die zu Blasen und Oberflächenfehlern führen. Ablüftzonen zwischen Sprühverteilern und Trocknungstunneln lassen Lösungsmittel allmählich verdampfen, bevor sie in Hochtemperatur-Härtungszonen gelangen. Dadurch werden Oberflächendefekte vermieden, die das Aussehen und die Haltbarkeit bei anspruchsvollen Architektur- und Möbelanwendungen beeinträchtigen, bei denen sich die Oberflächenqualität direkt auf den Produktwert und die Kundenzufriedenheit auswirkt.
WoodTech Machinery stellt automatische Profilspritzmaschinen her, darunter die lineare Spritzlinie WTM-SP400, die speziell für die kontinuierliche Mehrflächenbeschichtung von länglichen Holz- und Verbundprofilen mit sechs Spritzpistolen, Verarbeitungsbreiten von 10 bis 400 Millimetern und Vorschubgeschwindigkeiten von bis zu 50 Metern pro Minute entwickelt wurde. Ihre linearen Sprühlinien verfügen über Präzisions-Sprühverteiler mit programmierbarer Pistolenpositionierung, die eine vollständige Abdeckung der Oberseiten und beider Seiten der Werkstücke in Einzeldurchgangsvorgängen gewährleistet, wodurch sekundäre Vorgänge und manuelle Nachbesserungen entfallen, die herkömmliche Linien verlangsamen.
Die Ausrüstung des Unternehmens dient der Bearbeitung von architektonischen Fräsarbeiten, Möbelteilen, Schrankrahmen, Leisten und anderen linearen Möbelelementen, bei denen eine gleichbleibende Oberflächenqualität und ein schneller Durchsatz für die Wettbewerbsfähigkeit in anspruchsvollen Märkten von entscheidender Bedeutung sind. Der technische Support umfasst Installation, Bedienerschulung und laufende Wartungsdienste in allen nordamerikanischen Märkten und stellt sicher, dass Kunden Zielqualitäts- und Durchsatzniveaus erreichen, die eine Kapitalinvestition in automatisierte Endbearbeitungstechnologie rechtfertigen, anstatt mit ineffizienten manuellen Methoden fortzufahren, die je nach Bedienerfähigkeit und Ermüdungsniveau während der Schichten variieren.
Chengdu Senlian Coating Machinery ist ein umfassender Lieferant von Beschichtungsmaschinen und stellt UV-Maschinen, Walzenbeschichter, Spritzlackiermaschinen, UV-Beschichtungslinien, Möbelbeschichtungsmaschinen, Möbellackierlinien, Schleifmaschinen und Vorhangbeschichtungsmaschinen für verschiedene Holzbearbeitungsanwendungen her. Ihre Spritzlackiermaschinen und UV-Beschichtungslinien beliefern Hersteller von Möbeln, Türen, Schränken, Fußböden und Architekturplatten mit Geräten, die eine gleichbleibende Oberflächenqualität bei Produktionsgeschwindigkeiten liefern, die Kapitalinvestitionen gegenüber manuellen oder halbautomatischen Methoden rechtfertigen.
Das Produktportfolio des Unternehmens reicht von der Oberflächenvorbereitung bis zur endgültigen Aushärtung mit automatischen Spritzmaschinen, UV-Härtungstunneln, IR-Trocknungssystemen und Schleifgeräten, die beschichtete Oberflächen zwischen den Schichten glätten und für ultraglatte Oberflächen sorgen, die für hochwertige Möbel- und architektonische Fräsarbeiten erforderlich sind. Der technische Support umfasst Installation, Bedienerschulung und laufende Wartungsdienste auf allen globalen Märkten und stellt sicher, dass Kunden über eine längere Lebensdauer der Geräte die Zielqualität und den Durchsatz erreichen.
Foshan Taisan Machinery stellt umfassende Produktionsanlagen für Beschichtungen her, darunter Produktionslinien für UV-Walzenbeschichtung, Produktionslinien für Vorhangbeschichtungen, Produktionslinien für automatisches Sprühen, PUR-Laminierlinien, Excimer-Matten-Produktionslinien, Kantenanleim-Drucklinien und Schutzfolien-Laminiermaschinen für Hersteller von Möbeln, Fußböden, Schränken, Wänden, Türen, Dekorplatten und Fensterläden. Ihre Ausrüstung verarbeitet vielfältige Materialien wie Holz, MDF, Kunststoff, Metall, Glas und Kalziumsilikatplatten mit Arbeitsbreiten von bis zu 1.300 Millimetern und Arbeitshöhen, die für ergonomisches Be- und Entladen optimiert sind.
Das Unternehmen bietet hochwertige, innovative Geräte und Lösungen für die holzverarbeitende Industrie mit Lieferzeiten in der Regel zwischen 15 und 25 Tagen und Preisspannen, die die Komplexität der Geräte, den Automatisierungsgrad und die enthaltenen Funktionen widerspiegeln. Der technische Support umfasst Installation, Bedienerschulung und laufende Wartungsdienste auf allen globalen Märkten und stellt sicher, dass Kunden Zielqualität und Durchsatzniveaus erreichen, die Kapitalinvestitionen in automatisierte Endbearbeitungstechnologie rechtfertigen.
Qingdao GODN Mechanical Technology ist einer der herausragenden Hersteller von Holzbearbeitungsmaschinen in China und liefert erstklassige Produkte und Dienstleistungen, darunter Spritzbearbeitungsmaschinen, Hobelbearbeitungsmaschinen, Oberflächenbeschichtungsmaschinen und grundlegende Holzbearbeitungsmaschinen für Möbel, Türen, Schränke und architektonische Fräsanwendungen. Ihre Godn UV-Spritzlinienmaschinen verfügen über einen automatischen Betrieb mit Leistungen von 11 bis 112 Kilowatt je nach Konfiguration, Arbeitsbreiten bis zu 1.300 Millimetern und integrierten UV-Härtungssystemen, die eine sofortige Handhabung und Weiterverarbeitung ermöglichen.
Zu den führenden Produkten des Unternehmens gehören Spritz- und Planbearbeitungsmaschinen, die eine gleichbleibende Oberflächenqualität bei Produktionsgeschwindigkeiten liefern, die Kapitalinvestitionen gegenüber manuellen oder halbautomatischen Methoden rechtfertigen. Der technische Support umfasst Installation, Bedienerschulung und laufende Wartungsdienste auf allen globalen Märkten und stellt sicher, dass Kunden über eine längere Lebensdauer der Geräte die Zielqualität und den Durchsatz erreichen.
Durch die Anpassung der Kapazität der Liniensprühmaschinen an das tatsächliche Produktionsvolumen und die Profilkomplexität werden sowohl eine Unterauslastung der Investitionsgüter als auch Produktionsengpässe verhindert, die die Auftragserfüllung verzögern und Kunden frustrieren. Betriebe mit geringem bis mittlerem Volumen, die täglich weniger als 1.000 laufende Meter verarbeiten, profitieren von linearen Einkopf-Sprühleitungen mit manuellen Be- und Entladestationen, die in ergonomischen Höhen positioniert sind, um die Ermüdung der Arbeiter bei längeren Schichten zu reduzieren.
Großserienhersteller, die täglich Tausende von Laufmetern verarbeiten, benötigen Doppelkopfkonfigurationen oder integrierte automatisierte Spritzlinien mit automatischer Materialhandhabung, schnell austauschbaren Spritzpistolendüsen und integrierten Bildverarbeitungssystemen, die die Ausfallzeiten beim Wechsel zwischen Profilstilen minimieren. Bewerten Sie die Zykluszeiten, einschließlich der Lade-, Staubentfernungs-, Sprühauftrags-, Ablüft-, Aushärtungs-, Kühl- und Entladephasen, um einen realistischen Tagesdurchsatz unter tatsächlichen Betriebsbedingungen zu berechnen, statt theoretischer Höchstwerte, die reale Einschränkungen wie Verzögerungen bei der Materialhandhabung und Anforderungen an die Qualitätsprüfung außer Acht lassen.
Unterschiedliche Beschichtungschemien erfordern spezielle Spritzpistolentechnologien, Flüssigkeitszufuhrdrücke und Aushärtungsmethoden, um optimale Ergebnisse ohne Durchhängen, Orangenhaut oder unzureichende Aushärtung zu erzielen, die Haltbarkeit und Aussehen beeinträchtigen. Wasserbasierte Beschichtungen erfordern Flüssigkeitswege aus Edelstahl, Keramikdüsen und korrosionsbeständige Dichtungen, um eine Rostkontamination bei längeren Produktionsläufen zu verhindern, während lösungsmittelbasierte Systeme explosionsgeschützte elektrische Komponenten und ausreichende Belüftung benötigen, um Arbeitssicherheits- und Umweltvorschriften zu erfüllen.
UV-härtbare Beschichtungen erfordern Spritzpistolen mit speziellen Düsen, die ein vorzeitiges Aushärten in den Flüssigkeitskanälen verhindern, sowie integrierte UV-Lampenanordnungen, die unmittelbar nach den Spritzzonen positioniert sind, um eine sofortige Polymerisation zu ermöglichen, die eine sofortige Handhabung und Verpackung ermöglicht. Stellen Sie sicher, dass die Spritzmaschinen der Kandidatenreihe Ihr spezifisches Beschichtungsportfolio, einschließlich Grundierungen, Beizen, Versiegelungen und Decklacken, abdecken, ohne dass bei einem Materialwechsel zwischen Produktionsläufen eine umfangreiche Neukonfiguration oder ein Komponentenaustausch erforderlich ist.
Architekturleisten, Türrahmen, Fensterrahmen und Möbelkomponenten variieren erheblich in Größe und Komplexität, von dünnen Kantenbändern mit einer Breite von 10 Millimetern bis hin zu massiven Türrahmen mit einer Breite von mehr als 400 Millimetern mit erhabenen Profilen und komplizierten Formdetails. Stellen Sie sicher, dass die Spritzmaschinen der infrage kommenden Linie maximale Profilabmessungen mit ausreichendem Freiraum für die Bewegung der Spritzpistole, die Eindämmung von Overspray und die Förderbandführung ohne Kantenkontakt ermöglichen, der die Oberfläche beschädigt oder Sicherheitsrisiken für Bediener beim Be- und Entladen von Profilen darstellt.
Für geformte Bauteile mit tiefen Rillen, geschnitzten dekorativen Elementen oder komplexen Profilen sollten Sie Linienspritzmaschinen mit programmierbarer Spritzpistolenpositionierung bevorzugen, die Winkel, Abstand und Strahlbreite dynamisch an unterschiedliche Oberflächenkonturen anpasst. Einfache Sprühverteiler mit festem Winkel erzielen möglicherweise bessere Ergebnisse bei flachen Profilen, haben jedoch Probleme mit komplexen Geometrien und erfordern möglicherweise manuelle Nachbesserungen, was die Automatisierungsvorteile zunichte macht und die Arbeitskosten pro fertiger Einheit erhöht.
Eine konsequente tägliche Reinigung verhindert Beschichtungsablagerungen in Spritzpistolen, Flüssigkeitsleitungen, Filtern und Rückgewinnungssystemen, die die Oberflächenqualität beeinträchtigen und ungeplante Ausfallzeiten erhöhen, die Produktionspläne stören. Spülen Sie die Spritzpistolen am Ende der Schicht mit geeigneten Lösungsmitteln und entfernen Sie Düsen, Luftkappen und Flüssigkeitsnadeln für eine gründliche Reinigung, um ein Verstopfen durch getrocknete Beschichtungsrückstände zu verhindern, die das Spritzbild verändern und Streifen oder trockene Stellen auf den fertigen Profilen erzeugen.
Untersuchen Sie Förderketten, Antriebsmotoren, fotoelektrische Sensoren, Sprühverteiler und Rollenlager auf Verschleiß, Verschmutzung oder Fehlausrichtung, die die Positionierungsgenauigkeit und die Gleichmäßigkeit der Beschichtung auf den Profiloberflächen beeinträchtigen könnten. Die wöchentliche vorbeugende Wartung sollte die Schmierung der Linearführungen mit vom Hersteller angegebenen Fetten, die Überprüfung der Ausrichtung der Spritzpistole mit Laserwerkzeugen, die Kalibrierung der Flüssigkeitsdruckregler anhand zertifizierter Messgeräte und die Überprüfung der Filtermedien umfassen, um einen ausreichenden Luftstrom durch die Sprühkammern sicherzustellen, der die Ansammlung von Overspray und Brandgefahr verhindert.
Das Erreichen einer optimalen Beschichtungsqualität bei gleichzeitiger Minimierung des Materialverbrauchs erfordert eine sorgfältige Abstimmung des Luftdrucks der Spritzpistole, der Einstellung der Strahlbreite, der Flüssigkeitsdurchflussrate, der Fördergeschwindigkeit und der Positionierungswinkel der Pistole, um sie an die Viskosität der Beschichtung und die Profilgeometrie anzupassen. Beginnen Sie mit den vom Hersteller empfohlenen Grundeinstellungen für Ihren spezifischen Beschichtungstyp und Ihre Profilkonfiguration und führen Sie dann systematische Testanwendungen an Musterprofilen durch, um die Gleichmäßigkeit der Abdeckung, den Schweregrad der Orangenhaut und die Konsistenz der Filmdicke über Flächen, Kanten und Profile hinweg zu bewerten.
Verwenden Sie während der Einrichtung Nassfilmdickenmessgeräte, um zu überprüfen, ob die aufgetragenen Beschichtungen den Spezifikationsanforderungen entsprechen, bevor mit der Ablüft- oder Aushärtungsphase begonnen wird. Dadurch werden kostspielige Nacharbeiten aufgrund von Unter- oder Überauftragungen vermieden, die Material verschwenden und den Versand von Bestellungen verzögern. Dokumentieren Sie erfolgreiche Parameterkombinationen für jeden Beschichtungstyp und jede Profilgeometrie und erstellen Sie standardisierte Einrichtungsblätter, die Umrüstzeiten verkürzen und konsistente Ergebnisse über Schichten, Bediener und Produktionsanlagen hinweg gewährleisten, die Markenqualitätsstandards unabhängig vom Herstellungsort der Produkte einhalten.
Eine Linienspritzmaschine wurde speziell für die kontinuierliche, mehrflächige Beschichtung von länglichen Holz- und Verbundprofilen mit optimierter Spritzpistolenpositionierung und Förderbandgeometrien entwickelt, die eine vollständige Abdeckung in Einzeldurchlaufvorgängen gewährleisten. Allzweck-Spritzkabinen eignen sich für unterschiedliche Werkstücke, haben jedoch Schwierigkeiten mit schmalen, länglichen Profilen, bei denen manuelle oder halbautomatische Methoden durch ungleichmäßige Abdeckung, hohe Materialverschwendung und erhebliche Arbeitskosten beeinträchtigt werden.
Linienspritzmaschinen reduzieren den Beschichtungsverbrauch im Vergleich zum manuellen Spritzen in der Regel um 20 bis 40 Prozent durch präzise Pistolenauslösung, konsistente Überlappungsmuster und optimierte Auftragsparameter, die Overspray und Abfall minimieren. Integrierte Overspray-Rückgewinnungssysteme reduzieren den Abfall weiter, indem überschüssiges Material aufgefangen und gefiltert wird, um es ordnungsgemäß zu entsorgen oder unter Einhaltung der Umweltvorschriften zu recyceln.
Ja, die meisten modernen Linienspritzmaschinen ermöglichen mehrere Beschichtungsarten mit geeigneten Komponentenkonfigurationen und Materialauswahlen, die chemischen Angriffen und Korrosion widerstehen. Wasserbasierte Beschichtungen erfordern Flüssigkeitswege aus Edelstahl und korrosionsbeständige Dichtungen, während lösungsmittelbasierte Systeme explosionsgeschützte elektrische Systeme und eine verbesserte Belüftung erfordern. Viele Hersteller bieten umrüstbare Systeme an, die durch Komponentenwechsel und Sicherheitsverbesserungen an unterschiedliche Beschichtungschemien angepasst werden können.
Zur täglichen Wartung gehören das Spülen von Spritzpistolen, das Reinigen von Düsen und Luftkappen, das Abwischen von Fördersystemen und die Überprüfung des Flüssigkeitsstands in Druckgefäßen oder Vorratstanks. Zu den wöchentlichen Aufgaben gehören das Schmieren von Linearführungen und Sprühverteilern, das Überprüfen der Ausrichtung der Spritzpistole und des Düsenverschleißes, das Überprüfen der Kalibrierung des Druckreglers und das Überprüfen des Filtermediums auf Verstopfungen, die den Luftstrom verringern. Monatliche Inspektionen sollten sich auf Overspray-Rückgewinnungssysteme, elektrische Anschlüsse, Sicherheitsverriegelungen, Förderbandantriebskomponenten und UV-Lampenleistung erstrecken, um Verschleiß zu erkennen, bevor ein Ausfall zu Produktionsunterbrechungen führt.
Die Installations- und Inbetriebnahmezeiträume variieren je nach Systemkomplexität und Standortvorbereitung und liegen in der Regel zwischen zwei und acht Wochen, je nach Fundamentanforderungen, Versorgungsanschlüssen und Integration in bestehende Materialtransportsysteme. Einfache einköpfige lineare Sprühlinien können innerhalb von Wochen nach der Lieferung betriebsbereit sein, wenn die Versorgungseinrichtungen und die Stellfläche bereit sind, während komplette schlüsselfertige Liniensprühsysteme mit Förderbandintegration, mehrstufiger Anwendung, Aushärtungssystemen und automatisierter Materialhandhabung längere Inbetriebnahmezeiten einschließlich Bedienerschulung und Produktionsversuchen erfordern.


