
दृश्य: 276 लेखक: 广宇大 प्रकाशन समय: 2026-09-22 उत्पत्ति: साइट


सामग्री मेनू
● लाइन स्प्रे मशीन प्रौद्योगिकी को समझना
>> रैखिक छिड़काव प्रणाली के मुख्य घटक
● लाइन स्प्रे मशीन कॉन्फ़िगरेशन के प्रकार
>> सिंगल-हेड और डबल-हेड लीनियर स्प्रे लाइन्स
>> एकीकृत स्वचालित छिड़काव लाइनें
>> यूवी और सॉल्वेंट-आधारित लाइन स्प्रे सिस्टम
● अग्रणी लाइन स्प्रे मशीन निर्माता
>> चेंगदू सेनलियन कोटिंग मशीनरी (चीन)
>> क़िंगदाओ GODN मैकेनिकल टेक्नोलॉजी (चीन)
● लाइन स्प्रे मशीन सिस्टम के लिए मुख्य चयन मानदंड
>> उत्पादन की मात्रा और प्रोफ़ाइल ज्यामिति
>> कोटिंग सामग्री अनुकूलता और इलाज संबंधी आवश्यकताएँ
>> प्रोफ़ाइल आयाम और सहनशीलता आवश्यकताएँ
● रखरखाव और परिचालन संबंधी सर्वोत्तम प्रथाएँ
>> दैनिक सफाई और निवारक रखरखाव प्रोटोकॉल
>> गुणवत्ता और दक्षता के लिए एप्लिकेशन पैरामीटर्स का अनुकूलन
● अक्सर पूछे जाने वाले प्रश्नों
>> लाइन स्प्रे मशीन और सामान्य प्रयोजन स्प्रे बूथ के बीच क्या अंतर है?
>> मैन्युअल छिड़काव की तुलना में लाइन स्प्रे मशीन का उपयोग करके कितनी कोटिंग सामग्री बचाई जा सकती है?
>> क्या लाइन स्प्रे मशीनें जल-आधारित और विलायक-जनित कोटिंग्स दोनों को संभाल सकती हैं?
>> लाइन स्प्रे मशीनों के लिए क्या रखरखाव आवश्यक है?
>> लाइन स्प्रे मशीन को स्थापित करने और चालू करने में कितना समय लगता है?
आधुनिक विनिर्माण वैश्विक बाजारों में प्रतिस्पर्धी बने रहने के लिए दोषरहित सतह फिनिश, न्यूनतम सामग्री अपशिष्ट और अधिकतम उत्पादन दक्षता की मांग करता है। एक लाइन स्प्रे मशीन सरल स्प्रे गन और मैनुअल कन्वेयर से परिष्कृत स्वचालित प्रणालियों में विकसित हुई है जो सटीक कोटिंग अनुप्रयोग, बहु-सतह कवरेज और बुद्धिमान सामग्री हैंडलिंग को एकीकृत करती है जो विशेष रूप से रैखिक वर्कपीस, संकीर्ण प्रोफाइल और निरंतर पैनल प्रसंस्करण के लिए इंजीनियर की जाती है। यह व्यापक मार्गदर्शिका अग्रणी लाइन स्प्रे मशीन प्रौद्योगिकियों, सिस्टम कॉन्फ़िगरेशन और चयन मानदंडों की पड़ताल करती है जो कोटिंग संचालन को श्रम-गहन बाधाओं से आर्किटेक्चरल मिलवर्क, फर्नीचर, दरवाजे, खिड़की और बाहरी लकड़ी उत्पाद विनिर्माण क्षेत्रों में सुव्यवस्थित प्रतिस्पर्धी लाभ में बदल देती है।
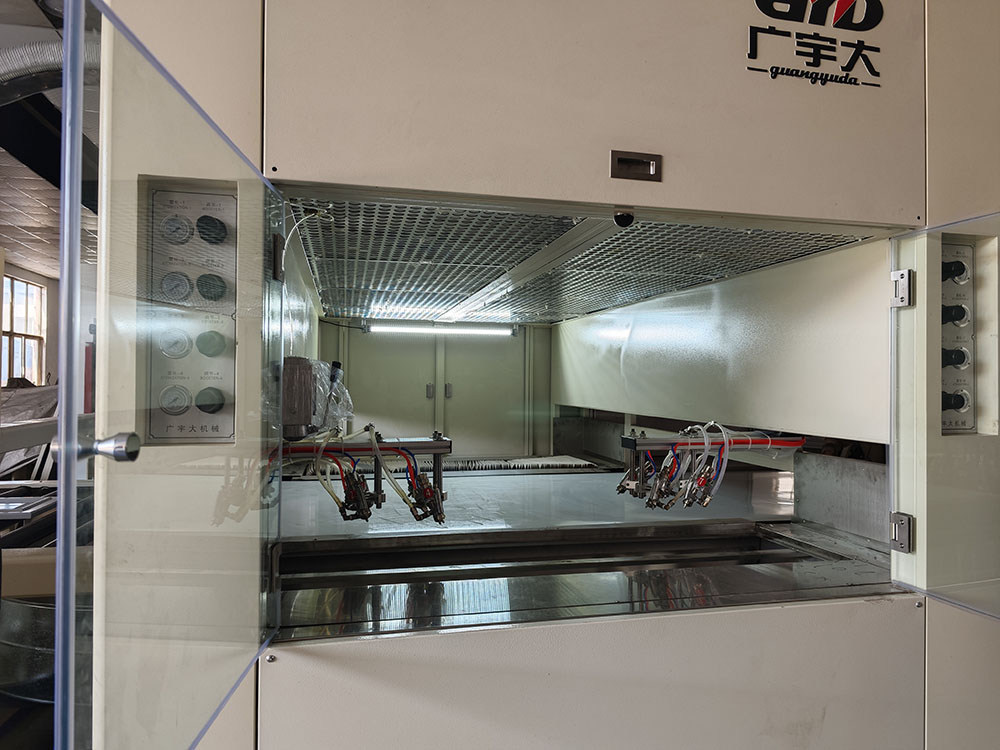
एक लाइन स्प्रे मशीन एक औद्योगिक कोटिंग अनुप्रयोग प्रणाली है जिसे विशेष रूप से दरवाजे के फ्रेम, खिड़की के आवरण, बेसबोर्ड, मोल्डिंग और रैखिक फर्नीचर घटकों सहित लम्बी लकड़ी और मिश्रित प्रोफाइल की निरंतर, बहु-सतह कोटिंग के लिए इंजीनियर किया गया है। विभिन्न वर्कपीस के लिए डिज़ाइन किए गए सामान्य-उद्देश्य वाले स्प्रे बूथों के विपरीत, लाइन स्प्रे मशीनों में विशेष संदेश तंत्र, मल्टी-एंगल स्प्रे गन एरे और अनुकूलित स्प्रे चैंबर ज्यामिति शामिल होते हैं जो संकीर्ण, लम्बी वर्कपीस पर एक समान कवरेज प्रदान करते हैं जहां पारंपरिक तरीके असमान कवरेज, उच्च सामग्री अपशिष्ट और महत्वपूर्ण श्रम लागत के साथ संघर्ष करते हैं।
ये सिस्टम गणना किए गए कोणों पर तैनात तीन से आठ प्रोग्रामयोग्य स्प्रे गन को एकीकृत करते हैं जो सभी दृश्यमान सतहों पर एक साथ कोटिंग लागू करते हैं क्योंकि प्रोफाइल कोटिंग आवश्यकताओं और इलाज के समय के आधार पर 5 से 50 मीटर प्रति मिनट की नियंत्रित गति पर स्प्रे कक्षों के माध्यम से लगातार चलती है। उन्नत लाइन स्प्रे मशीन कॉन्फ़िगरेशन में स्वचालित प्रोफ़ाइल पहचान, अनुकूली स्प्रे पैटर्न समायोजन और एकीकृत धूल हटाने वाली प्रणालियाँ शामिल हैं जो उच्च-मात्रा उत्पादन चक्रों के दौरान इष्टतम अनुप्रयोग मापदंडों को बनाए रखती हैं, जिससे विस्तारित उत्पादन दौरों में लगातार फिनिश गुणवत्ता सक्षम होती है।
औद्योगिक लाइन स्प्रे मशीनों में कई एकीकृत उपप्रणालियाँ शामिल होती हैं जो रैखिक वर्कपीस के लिए अनुकूलित उत्पादन गति पर विश्वसनीय उच्च गुणवत्ता वाली फिनिश प्राप्त करने के लिए मिलकर काम करती हैं। कन्वेयर सिस्टम बेल्ट, चेन-ऑन-एज, या वैक्यूम ट्रांसपोर्ट तंत्र को नियोजित करते हैं जो सभी सतहों को छायांकन या छूटे हुए क्षेत्रों के बिना स्प्रे गन के लिए प्रस्तुत करते समय प्रोफाइल को सुरक्षित रूप से पकड़ते हैं जो फिनिश गुणवत्ता से समझौता करते हैं। प्रसंस्करण की चौड़ाई आम तौर पर 10 से 400 मिलीमीटर तक होती है और मोटाई क्षमता 10 से 100 मिलीमीटर तक होती है, जिसमें पतले किनारे बैंडिंग से लेकर पर्याप्त दरवाजे के फ्रेम और वास्तुशिल्प मोल्डिंग तक विविध प्रोफ़ाइल ज्यामिति को समायोजित किया जाता है।
मल्टी-गन स्प्रेइंग मैनिफोल्ड्स सटीक गणना वाले कोणों पर तीन से आठ प्रोग्राम योग्य स्प्रे गन लगाते हैं जो एकल पास-थ्रू ऑपरेशन में शीर्ष सतहों और वर्कपीस के दोनों किनारों की पूरी कवरेज सुनिश्चित करते हैं। 0.5 से 0.8 मेगापास्कल तक के कामकाजी दबाव कोटिंग्स को महीन धुंध में बदल देते हैं जो खुले अनाज संरचनाओं में समान रूप से प्रवेश करते हैं, जबकि ओवरस्प्रे नुकसान को कम करते हैं जो रैखिक वर्कपीस के लिए अनुकूलित ज्यामिति के बिना पारंपरिक स्प्रे बूथों में सफाई बोझ और खतरनाक अपशिष्ट निपटान लागत पैदा करते हैं।
सिंगल-हेड लीनियर स्प्रे लाइनें निम्न से मध्यम वॉल्यूम प्रोफ़ाइल फिनिशिंग कार्यों के लिए उपयुक्त एंट्री-लेवल कॉन्फ़िगरेशन का प्रतिनिधित्व करती हैं, जहां मैन्युअल तरीकों पर नाटकीय सुधार प्राप्त करते हुए पूंजी निवेश को कम किया जाना चाहिए। इन प्रणालियों में शीर्ष और साइड सतहों को एक साथ कोट करने के लिए तीन से चार प्रोग्रामयोग्य गन के साथ एकल स्प्रे मैनिफोल्ड की सुविधा होती है, जो कोटिंग की चिपचिपाहट और वांछित फिल्म की मोटाई के आधार पर 0 से 30 मीटर प्रति मिनट की फीडिंग गति पर दरवाजे के फ्रेम, बेसबोर्ड और सरल मोल्डिंग पर एक समान कवरेज प्रदान करती है।
डबल-हेड रैखिक स्प्रे लाइनें कन्वेयर पथों के साथ क्रमिक रूप से तैनात दो स्वतंत्र स्प्रे मैनिफोल्ड्स को नियोजित करके डबल थ्रूपुट, एकल पास-थ्रू संचालन में उच्च लाइन गति या दोहरे-कोट अनुप्रयोग को सक्षम करती हैं। वुडटेक की WTM-SP400 रैखिक स्प्रे लाइन छह स्प्रेइंग गन, प्रसंस्करण चौड़ाई 10 से 400 मिलीमीटर, मोटाई क्षमता 10 से 100 मिलीमीटर और उच्च मात्रा वाले वास्तुशिल्प मिलवर्क और फर्नीचर घटक निर्माण में अधिकतम थ्रूपुट के लिए 50 मीटर प्रति मिनट तक पहुंचने वाली फीडिंग गति के साथ इस कॉन्फ़िगरेशन का उदाहरण देती है, जहां हजारों रैखिक मीटर प्रतिदिन फिनिशिंग लाइनों के माध्यम से प्रवाहित होते हैं।
एकीकृत स्वचालित छिड़काव लाइनें एक निरंतर प्रवाह में सतह की तैयारी, मल्टी-स्टेज स्प्रे एप्लिकेशन, फ्लैश-ऑफ जोन, क्योरिंग सुरंगों और कूलिंग अनुभागों को जोड़ती हैं जो संचालन के बीच न्यूनतम मैन्युअल हैंडलिंग के साथ कच्चे प्रोफाइल को तैयार, इकट्ठा करने के लिए तैयार घटकों में बदल देती हैं। ये पूर्ण लाइन स्प्रे मशीन इंस्टॉलेशन बड़े पैमाने पर उत्पादन वातावरण के लिए उपयुक्त हैं जहां पार्ट्स मल्टी-गन स्प्रेइंग, यूवी या इन्फ्रारेड इलाज के माध्यम से धूल हटाने से स्वचालित रूप से चलते हैं, और इंटरमीडिएट स्टोरेज या री-फिक्स्चरिंग के बिना अंतिम शीतलन करते हैं जो संदूषण जोखिम पेश करता है और ऑर्डर पूर्ति में देरी करता है।
एक विशिष्ट स्वचालित लाइन एक अनुकूलित, बंद-लूप प्रक्रिया का अनुसरण करती है जो कन्वेयर सिस्टम पर मैन्युअल या स्वचालित प्रोफ़ाइल लोडिंग से शुरू होती है, इसके बाद घूमने वाले ब्रश होते हैं जो इष्टतम पेंट आसंजन सुनिश्चित करने के लिए सतहों और खांचे को अच्छी तरह से साफ करते हैं। मल्टी-गन स्प्रेइंग सभी दृश्यमान सतहों पर एक साथ कोटिंग लागू करती है क्योंकि प्रोफाइल स्प्रे कक्षों के माध्यम से लगातार चलती है, फिर लेपित प्रोफाइल तुरंत सुखाने वाली सुरंगों में प्रवेश करती है जहां यूवी या इन्फ्रारेड तकनीक कोटिंग रसायन शास्त्र के आधार पर जल्दी से फिनिश सेट करती है, तत्काल हैंडलिंग और पैकेजिंग को सक्षम करती है जो ऑर्डर पूर्ति में तेजी लाती है और कार्य-प्रगति वाली इन्वेंट्री को कम करती है।
यूवी लाइन स्प्रे मशीनें यूवी-इलाज योग्य कोटिंग्स को तुरंत पॉलिमराइज़ करने के लिए स्प्रे ज़ोन के तुरंत बाद स्थित पराबैंगनी लैंप सरणी को एकीकृत करती हैं, जो पारंपरिक वायु-शुष्क या थर्मल इलाज प्रणालियों की तुलना में सुखाने के समय और फर्श की जगह की आवश्यकताओं को नाटकीय रूप से कम करती हैं। ये प्रणालियाँ पारंपरिक प्रणालियों से बेहतर कोटिंग गुणवत्ता बनाए रखते हुए 30 मीटर प्रति मिनट से अधिक की लाइन गति प्राप्त करती हैं, साथ ही वायु-शुष्क कोटिंग्स के लिए आवश्यक घंटों के बजाय सेकंड के भीतर तत्काल हैंडलिंग और माध्यमिक प्रसंस्करण संभव है।
सॉल्वेंट-आधारित और पानी-आधारित लाइन स्प्रे मशीनें इन्फ्रारेड सुखाने वाली सुरंगों या मजबूर-वायु संवहन ओवन का उपयोग करती हैं जो समय से पहले त्वचा निकलने या सॉल्वेंट फंसने के बिना कोटिंग्स को ठीक करने के लिए नियंत्रित तापमान पर सॉल्वैंट्स या जल वाहक को वाष्पित करती हैं जो फफोले पैदा करती हैं और दोष खत्म करती हैं। स्प्रे मैनिफोल्ड्स और सुखाने वाली सुरंगों के बीच फ्लैश-ऑफ जोन उच्च तापमान वाले इलाज क्षेत्रों में प्रवेश करने से पहले सॉल्वैंट्स को धीरे-धीरे वाष्पित करने की अनुमति देते हैं, जिससे सतह के दोषों को रोका जा सकता है जो वास्तुशिल्प और फर्नीचर अनुप्रयोगों की मांग में उपस्थिति और स्थायित्व से समझौता करते हैं जहां फिनिश गुणवत्ता सीधे उत्पाद मूल्य और ग्राहक संतुष्टि को प्रभावित करती है।
वुडटेक मशीनरी WTM-SP400 रैखिक स्प्रे लाइन सहित स्वचालित प्रोफ़ाइल छिड़काव मशीनों का निर्माण करती है, जो विशेष रूप से छह छिड़काव बंदूकों के साथ लम्बी लकड़ी और मिश्रित प्रोफाइल की निरंतर, बहु-सतह कोटिंग के लिए इंजीनियर की जाती है, प्रसंस्करण चौड़ाई 10 से 400 मिलीमीटर तक होती है, और फीडिंग गति 50 मीटर प्रति मिनट तक पहुंचती है। उनकी रैखिक स्प्रे लाइनों में प्रोग्रामयोग्य गन पोजिशनिंग के साथ सटीक स्प्रे मैनिफोल्ड्स होते हैं जो एकल पास-थ्रू ऑपरेशन में शीर्ष सतहों और वर्कपीस के दोनों किनारों की पूरी कवरेज सुनिश्चित करते हैं, माध्यमिक संचालन और मैन्युअल टच-अप को समाप्त करते हैं जो पारंपरिक लाइनों को धीमा करते हैं।
कंपनी के उपकरण आर्किटेक्चरल मिलवर्क, फर्नीचर पार्ट्स, कैबिनेट फ्रेम, स्लैट्स और अन्य रैखिक फर्नीचर तत्वों की सेवा प्रदान करते हैं, जहां लगातार फिनिश गुणवत्ता और तेजी से थ्रूपुट मांग वाले बाजारों में प्रतिस्पर्धा के लिए महत्वपूर्ण हैं। तकनीकी सहायता में उत्तरी अमेरिकी बाजारों में इंस्टॉलेशन, ऑपरेटर प्रशिक्षण और चल रही रखरखाव सेवाएं शामिल हैं, जिससे यह सुनिश्चित होता है कि ग्राहक लक्ष्य गुणवत्ता और थ्रूपुट स्तर प्राप्त करें जो स्वचालित फिनिशिंग तकनीक में पूंजी निवेश को उचित ठहराते हैं, न कि अकुशल मैनुअल तरीकों को जारी रखने के बजाय जो ऑपरेटर कौशल और शिफ्ट के दौरान थकान के स्तर के साथ भिन्न होते हैं।
चेंगदू सेनलियन कोटिंग मशीनरी एक व्यापक कोटिंग मशीन आपूर्तिकर्ता के रूप में काम करती है जो विभिन्न लकड़ी के अनुप्रयोगों के लिए यूवी मशीन, रोलर कोटर, स्प्रे पेंटिंग मशीन, यूवी कोटिंग लाइन, फर्नीचर कोटिंग मशीन, फर्नीचर पेंटिंग लाइन, सैंडिंग मशीन और पर्दा कोटिंग मशीन का निर्माण करती है। उनकी स्प्रे पेंटिंग मशीनें और यूवी कोटिंग लाइनें फर्नीचर, दरवाजे, अलमारियाँ, फर्श और वास्तुशिल्प पैनल निर्माताओं को ऐसे उपकरण प्रदान करती हैं जो उत्पादन गति पर लगातार फिनिश गुणवत्ता प्रदान करते हैं जो मैनुअल या अर्ध-स्वचालित तरीकों पर पूंजी निवेश को उचित ठहराते हैं।
कंपनी का उत्पाद पोर्टफोलियो स्वचालित छिड़काव मशीनों, यूवी इलाज सुरंगों, आईआर सुखाने प्रणालियों और सैंडिंग उपकरणों के साथ अंतिम इलाज के माध्यम से सतह की तैयारी तक फैला हुआ है जो उच्च अंत फर्नीचर और वास्तुशिल्प मिलवर्क विनिर्देशों के लिए आवश्यक अल्ट्रा-स्मूथ फिनिश के लिए कोट के बीच लेपित सतहों को समतल करता है। तकनीकी सहायता में वैश्विक बाजारों में इंस्टॉलेशन, ऑपरेटर प्रशिक्षण और चल रही रखरखाव सेवाएं शामिल हैं, जिससे यह सुनिश्चित होता है कि ग्राहक विस्तारित उपकरण सेवा जीवन में लक्ष्य गुणवत्ता और थ्रूपुट स्तर प्राप्त करें।
फोशान ताइसन मशीनरी व्यापक कोटिंग उत्पादन उपकरण बनाती है जिसमें यूवी रोलर कोटिंग उत्पादन लाइनें, पर्दा कोटिंग उत्पादन लाइनें, स्वचालित छिड़काव उत्पादन लाइनें, पीयूआर लैमिनेटिंग लाइनें, एक्सिमर मैटिंग उत्पादन लाइनें, एज बैंडिंग प्रिंटिंग लाइनें और फर्नीचर, फर्श, कैबिनेट, दीवार, दरवाजे, सजावटी बोर्ड और शटर विंडो निर्माताओं की सेवा करने वाली सुरक्षात्मक फिल्म लैमिनेटिंग मशीनें शामिल हैं। उनके उपकरण लकड़ी, एमडीएफ, प्लास्टिक, धातु, कांच और कैल्शियम सिलिकेट बोर्ड सहित विभिन्न सामग्रियों को संभालते हैं, जिनकी कार्यशील चौड़ाई 1,300 मिलीमीटर तक होती है और एर्गोनोमिक लोडिंग और अनलोडिंग के लिए ऑपरेशन ऊंचाई अनुकूलित होती है।
कंपनी वुडवर्किंग उद्योग को उच्च गुणवत्ता वाले नवाचार उपकरण और समाधान प्रदान करती है, जिसमें डिलीवरी का समय आमतौर पर 15 से 25 दिनों तक होता है और मूल्य सीमा होती है जो उपकरण जटिलता, स्वचालन स्तर और शामिल सुविधाओं को दर्शाती है। तकनीकी सहायता में वैश्विक बाजारों में इंस्टॉलेशन, ऑपरेटर प्रशिक्षण और चल रही रखरखाव सेवाएं शामिल हैं, जिससे यह सुनिश्चित होता है कि ग्राहक लक्ष्य गुणवत्ता और थ्रूपुट स्तर प्राप्त करें जो स्वचालित परिष्करण तकनीक में पूंजी निवेश को उचित ठहराते हैं।
क़िंगदाओ GODN मैकेनिकल टेक्नोलॉजी चीन में उत्कृष्ट वुडवर्किंग मशीनरी निर्माताओं में से एक के रूप में काम करती है, जो फर्नीचर, दरवाजे, कैबिनेट और आर्किटेक्चरल मिलवर्क अनुप्रयोगों के लिए स्प्रेइंग फिनिशिंग मशीन, प्लेन फिनिशिंग मशीन, सतह कोटिंग मशीन और बुनियादी वुडवर्किंग मशीनरी सहित प्रथम श्रेणी के उत्पादों और सेवाओं की आपूर्ति करती है। उनकी गॉडन यूवी स्प्रेइंग लाइन मशीनें कॉन्फ़िगरेशन के आधार पर 11 से 112 किलोवाट तक बिजली रेटिंग के साथ स्वचालित संचालन की सुविधा देती हैं, 1,300 मिलीमीटर तक काम करने की चौड़ाई और एकीकृत यूवी इलाज प्रणाली जो तत्काल हैंडलिंग और माध्यमिक प्रसंस्करण को सक्षम करती है।
कंपनी के प्रमुख उत्पादों में स्प्रेइंग फिनिशिंग मशीनें और प्लेन फिनिशिंग मशीनें शामिल हैं जो उत्पादन गति पर लगातार फिनिश गुणवत्ता प्रदान करती हैं जो मैनुअल या अर्ध-स्वचालित तरीकों पर पूंजी निवेश को उचित ठहराती हैं। तकनीकी सहायता में वैश्विक बाजारों में इंस्टॉलेशन, ऑपरेटर प्रशिक्षण और चल रही रखरखाव सेवाएं शामिल हैं, जिससे यह सुनिश्चित होता है कि ग्राहक विस्तारित उपकरण सेवा जीवन में लक्ष्य गुणवत्ता और थ्रूपुट स्तर प्राप्त करें।
वास्तविक उत्पादन मात्रा और प्रोफ़ाइल जटिलता के साथ लाइन स्प्रे मशीन की क्षमता का मिलान पूंजीगत उपकरणों के कम उपयोग और उत्पादन बाधाओं दोनों को रोकता है जो ऑर्डर पूर्ति में देरी करते हैं और ग्राहकों को निराश करते हैं। विस्तारित शिफ्ट के दौरान श्रमिकों की थकान को कम करने के लिए एर्गोनोमिक ऊंचाइयों पर स्थित मैन्युअल लोडिंग और अनलोडिंग स्टेशनों के साथ सिंगल-हेड रैखिक स्प्रे लाइनों से प्रतिदिन 1,000 रैखिक मीटर के तहत कम से मध्यम मात्रा के संचालन का लाभ मिलता है।
प्रतिदिन हजारों रैखिक मीटरों को संभालने वाले उच्च-मात्रा वाले निर्माताओं को डबल-हेड कॉन्फ़िगरेशन या स्वचालित सामग्री हैंडलिंग, त्वरित-परिवर्तन स्प्रे गन नोजल और एकीकृत दृष्टि प्रणालियों के साथ एकीकृत स्वचालित छिड़काव लाइनों की आवश्यकता होती है जो प्रोफ़ाइल शैलियों के बीच परिवर्तन डाउनटाइम को कम करती हैं। सैद्धांतिक अधिकतम के बजाय वास्तविक परिचालन स्थितियों के तहत यथार्थवादी दैनिक थ्रूपुट की गणना करने के लिए लोडिंग, धूल हटाने, स्प्रे अनुप्रयोग, फ्लैश-ऑफ, इलाज, शीतलन और अनलोडिंग चरणों सहित चक्र समय का मूल्यांकन करें जो सामग्री प्रबंधन में देरी और गुणवत्ता निरीक्षण आवश्यकताओं जैसी वास्तविक दुनिया की बाधाओं को नजरअंदाज करते हैं।
विभिन्न कोटिंग रसायन विज्ञान विशिष्ट स्प्रे गन प्रौद्योगिकियों, द्रव वितरण दबावों और इलाज के तरीकों की मांग करते हैं ताकि सैगिंग, संतरे के छिलके, या अपर्याप्त इलाज के बिना इष्टतम परिणाम प्राप्त किए जा सकें जो स्थायित्व और उपस्थिति से समझौता करते हैं। विस्तारित उत्पादन के दौरान जंग संदूषण को रोकने के लिए जल-आधारित कोटिंग्स के लिए स्टेनलेस स्टील द्रव पथ, सिरेमिक नोजल और संक्षारण प्रतिरोधी सील की आवश्यकता होती है, जबकि विलायक-जनित प्रणालियों को व्यावसायिक सुरक्षा और पर्यावरणीय नियमों को पूरा करने के लिए विस्फोट-प्रूफ विद्युत घटकों और पर्याप्त वेंटिलेशन की आवश्यकता होती है।
यूवी-इलाज योग्य कोटिंग्स के लिए विशेष नोजल के साथ स्प्रे गन की आवश्यकता होती है जो द्रव मार्गों के अंदर समय से पहले ठीक होने से रोकती है, साथ ही तत्काल पोलीमराइजेशन के लिए स्प्रे जोन के तुरंत बाद एकीकृत यूवी लैंप सरणी को तैनात किया जाता है जो तत्काल हैंडलिंग और पैकेजिंग को सक्षम बनाता है। सत्यापित करें कि उम्मीदवार लाइन स्प्रे मशीनें आपके विशिष्ट कोटिंग पोर्टफोलियो को समायोजित करती हैं जिसमें प्राइमर, दाग, सीलर्स और टॉपकोट शामिल हैं, जब उत्पादन रन के बीच सामग्री को स्विच करते समय व्यापक पुनर्संरचना या घटक प्रतिस्थापन की आवश्यकता नहीं होती है।
वास्तुशिल्प मोल्डिंग, दरवाजे के फ्रेम, खिड़की के आवरण और फर्नीचर घटक आयाम और जटिलता में नाटकीय रूप से भिन्न होते हैं, 10 मिलीमीटर चौड़े पतले किनारे बैंडिंग से लेकर उभरे हुए प्रोफाइल और जटिल ढाले विवरण के साथ 400 मिलीमीटर से अधिक चौड़े दरवाजे के फ्रेम तक। सुनिश्चित करें कि उम्मीदवार लाइन स्प्रे मशीनें स्प्रे गन यात्रा, ओवरस्प्रे रोकथाम, और किनारे के संपर्क के बिना कन्वेयर ट्रैकिंग के लिए पर्याप्त निकासी के साथ अधिकतम प्रोफ़ाइल आयामों को समायोजित करती हैं जो फिनिश को नुकसान पहुंचाती हैं या प्रोफाइल लोड करने और उतारने वाले ऑपरेटरों के लिए सुरक्षा खतरे पैदा करती हैं।
गहरे खांचे, नक्काशीदार सजावटी तत्वों या जटिल प्रोफाइल वाले आकार के घटकों के लिए, प्रोग्रामयोग्य स्प्रे गन स्थिति वाली लाइन स्प्रे मशीनों को प्राथमिकता दें जो अलग-अलग सतह आकृति में कोण, स्टैंडऑफ दूरी और पंखे की चौड़ाई को गतिशील रूप से समायोजित करती है। सरल फिक्स्ड-एंगल स्प्रे मैनिफोल्ड्स फ्लैट प्रोफाइल पर बेहतर परिणाम प्राप्त कर सकते हैं लेकिन जटिल ज्यामिति के साथ संघर्ष करते हैं, संभावित रूप से मैन्युअल टच-अप की आवश्यकता होती है जो स्वचालन लाभ को नकारता है और प्रति तैयार इकाई श्रम लागत को बढ़ाता है।
लगातार दैनिक सफाई स्प्रे गन, तरल लाइनों, फिल्टर और रिकवरी सिस्टम में कोटिंग के निर्माण को रोकती है जो फिनिश गुणवत्ता को ख़राब करती है और अनियोजित डाउनटाइम को बढ़ाती है जो उत्पादन कार्यक्रम को बाधित करती है। शिफ्ट के अंत में उचित सॉल्वैंट्स के साथ स्प्रे गन को फ्लश करें, पूरी तरह से सफाई के लिए नोजल, एयर कैप और तरल सुइयों को हटा दें ताकि सूखे कोटिंग अवशेषों से रुकावट को रोका जा सके जो स्प्रे पैटर्न को बदल देता है और तैयार प्रोफाइल पर धारियाँ या सूखे धब्बे बनाता है।
कन्वेयर चेन, ड्राइव मोटर्स, फोटोइलेक्ट्रिक सेंसर, स्प्रे मैनिफोल्ड्स और रोलर बेयरिंग का निरीक्षण करें ताकि उनमें टूट-फूट, संदूषण या गलत संरेखण हो जो प्रोफ़ाइल सतहों पर स्थिति सटीकता और कोटिंग एकरूपता को प्रभावित कर सकता है। साप्ताहिक निवारक रखरखाव में निर्माता-निर्दिष्ट ग्रीस के साथ रैखिक गाइडों का स्नेहन, लेजर उपकरणों का उपयोग करके स्प्रे गन संरेखण का सत्यापन, प्रमाणित गेज के खिलाफ द्रव दबाव नियामकों का अंशांकन, और स्प्रे कक्षों के माध्यम से पर्याप्त वायु प्रवाह सुनिश्चित करने के लिए निस्पंदन मीडिया का निरीक्षण शामिल होना चाहिए जो ओवरस्प्रे संचय और आग के खतरों को रोकता है।
सामग्री की खपत को कम करते हुए इष्टतम कोटिंग गुणवत्ता प्राप्त करने के लिए कोटिंग की चिपचिपाहट और प्रोफ़ाइल ज्यामिति से मेल खाने के लिए स्प्रे गन हवा के दबाव, पंखे की चौड़ाई समायोजन, द्रव प्रवाह दर, कन्वेयर वेग और गन पोजिशनिंग कोणों के सावधानीपूर्वक संतुलन की आवश्यकता होती है। अपने विशिष्ट कोटिंग प्रकार और प्रोफ़ाइल कॉन्फ़िगरेशन के लिए निर्माता-अनुशंसित बेसलाइन सेटिंग्स से शुरू करें, फिर कवरेज एकरूपता, संतरे के छिलके की गंभीरता और चेहरे, किनारों और प्रोफाइल पर फिल्म की मोटाई की स्थिरता का मूल्यांकन करने के लिए नमूना प्रोफाइल पर व्यवस्थित परीक्षण अनुप्रयोग करें।
सेटअप के दौरान गीली फिल्म मोटाई गेज का उपयोग यह सत्यापित करने के लिए करें कि लागू कोटिंग्स फ्लैश-ऑफ या इलाज के चरणों में प्रवेश करने से पहले विनिर्देश आवश्यकताओं को पूरा करती हैं, जिससे कम या अधिक आवेदन से महंगी पुनर्रचना को रोका जा सके जो सामग्री को बर्बाद करती है और ऑर्डर शिपमेंट में देरी करती है। प्रत्येक कोटिंग प्रकार और प्रोफ़ाइल ज्यामिति के लिए सफल पैरामीटर संयोजनों का दस्तावेजीकरण करें, मानकीकृत सेटअप शीट बनाएं जो बदलाव के समय को कम करती हैं और शिफ्ट, ऑपरेटरों और उत्पादन सुविधाओं में लगातार परिणाम सुनिश्चित करती हैं जो ब्रांड गुणवत्ता मानकों को बनाए रखती हैं, भले ही उत्पाद कहीं भी निर्मित हों।
एक लाइन स्प्रे मशीन को विशेष रूप से विस्तारित लकड़ी और मिश्रित प्रोफाइल की निरंतर, बहु-सतह कोटिंग के लिए अनुकूलित स्प्रे गन पोजिशनिंग और कन्वेयर ज्यामिति के साथ इंजीनियर किया जाता है जो एकल पास-थ्रू संचालन में पूर्ण कवरेज सुनिश्चित करता है। सामान्य प्रयोजन स्प्रे बूथ विभिन्न वर्कपीस को समायोजित करते हैं लेकिन संकीर्ण, लम्बी प्रोफाइल के साथ संघर्ष करते हैं जहां असमान कवरेज, उच्च सामग्री अपशिष्ट और महत्वपूर्ण श्रम लागत मैनुअल या अर्ध-स्वचालित तरीकों को प्रभावित करती है।
लाइन स्प्रे मशीनें आमतौर पर सटीक गन ट्रिगरिंग, सुसंगत ओवरलैप पैटर्न और अनुकूलित एप्लिकेशन मापदंडों के माध्यम से मैन्युअल छिड़काव की तुलना में कोटिंग की खपत को 20 से 40 प्रतिशत तक कम कर देती हैं जो ओवरस्प्रे और अपशिष्ट को कम करती हैं। एकीकृत ओवरस्प्रे रिकवरी सिस्टम पर्यावरणीय नियमों के अनुपालन में उचित निपटान या रीसाइक्लिंग के लिए अतिरिक्त सामग्री को कैप्चर और फ़िल्टर करके कचरे को और कम करते हैं।
हां, अधिकांश आधुनिक लाइन स्प्रे मशीनें उपयुक्त घटक विन्यास और सामग्री चयन के साथ कई कोटिंग प्रकारों को समायोजित करती हैं जो रासायनिक हमले और जंग का प्रतिरोध करती हैं। जल-आधारित कोटिंग्स के लिए स्टेनलेस स्टील द्रव पथ और संक्षारण प्रतिरोधी सील की आवश्यकता होती है, जबकि विलायक-जनित प्रणालियों को विस्फोट-प्रूफ विद्युत प्रणालियों और उन्नत वेंटिलेशन की आवश्यकता होती है। कई निर्माता परिवर्तनीय सिस्टम पेश करते हैं जिन्हें घटक परिवर्तन और सुरक्षा उन्नयन के साथ विभिन्न कोटिंग रसायन विज्ञान के लिए अनुकूलित किया जा सकता है।
दैनिक रखरखाव में स्प्रे गन को फ्लश करना, नोजल और एयर कैप की सफाई करना, कन्वेयर सिस्टम को साफ करना और प्रेशर पॉट या सप्लाई टैंक में तरल पदार्थ के स्तर की जांच करना शामिल है। साप्ताहिक कार्यों में रैखिक गाइड और स्प्रे मैनिफोल्ड को चिकनाई देना, स्प्रे गन संरेखण और नोजल पहनने की पुष्टि करना, दबाव नियामक अंशांकन की जांच करना और वायु प्रवाह को कम करने वाले क्लॉगिंग के लिए निस्पंदन मीडिया का निरीक्षण करना शामिल है। मासिक निरीक्षण में ओवरस्प्रे रिकवरी सिस्टम, विद्युत कनेक्शन, सुरक्षा इंटरलॉक, कन्वेयर ड्राइव घटकों और यूवी लैंप आउटपुट को शामिल किया जाना चाहिए ताकि विफलता के कारण उत्पादन रुकने से पहले टूट-फूट की पहचान की जा सके।
इंस्टालेशन और कमीशनिंग की समय-सीमा सिस्टम की जटिलता और साइट की तैयारी के अनुसार अलग-अलग होती है, आमतौर पर नींव की आवश्यकताओं, उपयोगिता कनेक्शन और मौजूदा सामग्री हैंडलिंग सिस्टम के साथ एकीकरण के आधार पर दो से आठ सप्ताह तक होती है। यदि उपयोगिताएँ और फ़्लोर स्पेस तैयार हैं, तो सरल सिंगल-हेड रैखिक स्प्रे लाइनें डिलीवरी के कुछ हफ्तों के भीतर चालू हो सकती हैं, जबकि कन्वेयर एकीकरण, मल्टी-स्टेज एप्लिकेशन, क्योरिंग सिस्टम और स्वचालित सामग्री हैंडलिंग के साथ पूर्ण टर्नकी लाइन स्प्रे सिस्टम को ऑपरेटर प्रशिक्षण और उत्पादन परीक्षणों सहित विस्तारित कमीशनिंग अवधि की आवश्यकता होती है।


