
दृश्य: 291 लेखक: 广宇大 प्रकाशन समय: 2026-10-21 उत्पत्ति: साइट


सामग्री मेनू
● वुड ग्रेन वायर ब्रश मशीन क्या है?
>> लकड़ी की प्रजातियाँ क्यों मायने रखती हैं?
● फर्नीचर के लिए अनाज ब्रश मशीनों के मुख्य प्रकार
>> वायर ब्रश और सैंडिंग संयोजन मशीनें
>> ब्रश हेड के साथ पॉलिश करने वाली मशीनें
>> स्वचालित फर्नीचर ब्रशिंग लाइनें
● मुख्य घटक जो परिणामों को प्रभावित करते हैं
>> तार ब्रश
>> अपघर्षक नायलॉन और गैर बुने हुए ब्रश
>> धूल निकालना
>> लक्ष्य उपस्थिति से प्रारंभ करें
>> ब्रश मीडिया का प्रजाति से मिलान करें
>> नियंत्रित ब्रशिंग अनुक्रम का उपयोग करें
>> ब्रश पहनने का निरीक्षण करें
● दोहराने योग्य फ़र्निचर ब्रशिंग प्रक्रिया का निर्माण
>> आने वाले घटकों का निरीक्षण करें
>> एक प्रतिनिधि परीक्षण स्थापित करें
>> सतह को परिष्कृत और साफ़ करें
● सामान्य फ़र्निचर बनावट और उन्हें कैसे प्राप्त करें
>> पुनः प्राप्त और प्राचीन उपस्थिति
● गुणवत्ता नियंत्रण और समस्या निवारण
>> एक स्वीकृत संदर्भ नमूना स्थापित करें
>> निरीक्षण प्रकाश व्यवस्था का मानकीकरण करें
>> मापें कि विशिष्टता के लिए क्या आवश्यक है
>> गार्ड रोटेटिंग ब्रश और स्पिंडल
>> लकड़ी की धूल पर नियंत्रण रखें
>> आग और विस्फोट के जोखिमों का प्रबंधन करें
>> उपयुक्त व्यक्तिगत सुरक्षा उपकरण का उपयोग करें
>> वास्तविक उत्पादन क्षमता का मूल्यांकन करें
>> कुल स्वामित्व लागत की तुलना करें
● अक्सर पूछे जाने वाले प्रश्नों
>> फर्नीचर के लिए वुड ग्रेन वायर ब्रश मशीन क्या है?
>> क्या यह हर लकड़ी की प्रजाति को ब्रश कर सकता है?
>> क्या ब्रश करना सैंडिंग के समान है?
>> क्या वायर ब्रशिंग से पतले लिबास को नुकसान हो सकता है?
>> धूल निकालना क्यों महत्वपूर्ण है?
>> ब्रश किया हुआ फ़र्निचर फ़ज़ी क्यों हो जाता है?
>> ख़रीदारी से पहले ख़रीदारों को क्या जाँचना चाहिए?
फर्नीचर के लिए लकड़ी के अनाज के तार ब्रश मशीन में प्राकृतिक अनाज पर जोर देने, बनावट बनाने, ढीले रेशों को हटाने और परिष्करण के लिए फर्नीचर घटकों को तैयार करने के लिए घूमने वाले तार ब्रश, अपघर्षक नायलॉन ब्रश और कभी-कभी सिर को रेतने या पॉलिश करने का उपयोग किया जाता है। निर्माता इस उपकरण का उपयोग देहाती, ब्रश, पुनः प्राप्त, प्राचीन, या प्राकृतिक रूप से बनावट वाली फर्नीचर सतहों का उत्पादन करने के लिए करते हैं।
मशीन केवल लकड़ी को खुरदरा नहीं करती। एक सफल ग्रेन-ब्रशिंग प्रक्रिया चयनित सामग्री को नियंत्रित तरीके से हटा देती है ताकि कठोर अर्लीवुड और नरम लेटवुड घटक की संरचना, किनारों या कोटिंग प्रदर्शन को नुकसान पहुंचाए बिना दृश्यमान गहराई पैदा कर सके। वांछित परिणाम लकड़ी की प्रजाति, नमी की स्थिति, ब्रश निर्माण, अपघर्षक ग्रिट, फ़ीड गति, संपर्क दबाव और धूल निष्कर्षण पर निर्भर करता है।
यह मार्गदर्शिका बताती है कि लकड़ी के अनाज के तार ब्रश मशीनें कैसे काम करती हैं, मुख्य विन्यास, ब्रश और अपघर्षक का चयन कैसे करें, दोहराने योग्य फर्नीचर-परिष्करण प्रक्रिया का निर्माण कैसे करें, और बनावट वाले फर्नीचर उत्पादन से जुड़े सुरक्षा और गुणवत्ता जोखिमों का प्रबंधन कैसे करें।
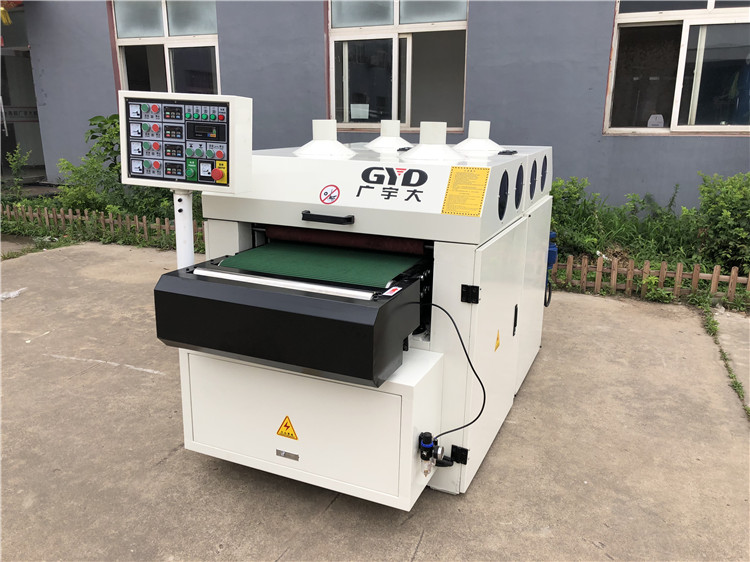
एक लकड़ी अनाज तार ब्रश मशीन बनावट और दृश्य गहराई बनाने के लिए फर्नीचर घटकों की सतह को संशोधित करती है।
यह कठोर लेटवुड की तुलना में नरम शुरुआती लकड़ी को अधिक तेजी से हटा सकता है, प्राकृतिक अनाज पर जोर दे सकता है, धुंधला होने के लिए सतह को खोल सकता है, या एक जानबूझकर देहाती उपस्थिति बना सकता है। यह प्रक्रिया ढीले रेशों को भी हटा सकती है और कोटिंग के लिए घटक तैयार कर सकती है।
इच्छित परिणाम सूक्ष्म अनाज वृद्धि या स्पष्ट राहत हो सकता है। प्रत्येक परिणाम के लिए अलग-अलग ब्रश मीडिया, अपघर्षक चयन, फ़ीड गति और दबाव की आवश्यकता होती है।
साधारण सैंडिंग का उद्देश्य एक चिकनी, समान सतह बनाना है। अनाज की ब्रशिंग जानबूझकर सतह की ऊंचाई और बनावट में नियंत्रित भिन्नता पैदा करती है।
ढीले रेशों को हटाने या बनावट को निखारने के लिए ब्रश करने के बाद सैंडिंग ऑपरेशन किया जा सकता है। हालाँकि, सैंडिंग से राहत प्रभाव नहीं मिटना चाहिए जब तक कि एक चिकनी फिनिश की विशेष रूप से आवश्यकता न हो।
प्रक्रिया अनुक्रम को यह परिभाषित करना होगा कि कौन सा ऑपरेशन बनावट बनाता है और कौन सा ऑपरेशन इसे परिष्कृत करता है।
अनाज के घनत्व, कठोरता और वृद्धि-रिंग संरचना में अंतर के कारण ओक, राख, हिकॉरी, पाइन और अन्य प्रजातियां ब्रश करने पर अलग-अलग प्रतिक्रिया देती हैं।
स्पष्ट अर्लीवुड और लेटवुड कंट्रास्ट वाली प्रजातियां अक्सर दृश्यमान राहत को अधिक आसानी से विकसित करती हैं। घने या समान अनाज वाली प्रजातियों को अलग-अलग ब्रश मीडिया या प्रक्रिया सेटिंग्स की आवश्यकता हो सकती है।
नमी की मात्रा भी मायने रखती है। जो लकड़ी बहुत अधिक गीली या बहुत अधिक सूखी होती है, वह अप्रत्याशित व्यवहार कर सकती है, जिससे फाइबर हटाने, सतह की फ़ज़िंग और आयामी स्थिरता प्रभावित हो सकती है।
सिंगल-हेड मशीनें किसी सतह की बनावट, सफाई या हल्के ढंग से परिष्कृत करने के लिए एक घूमने वाले ब्रश का उपयोग करती हैं।
वे मरम्मत कार्य, छोटे बैचों और फर्नीचर घटकों के लिए उपयुक्त हो सकते हैं जिनके लिए ऑपरेटर नियंत्रण की आवश्यकता होती है। वे प्रारंभिक ब्रशिंग या अंतिम सतह कंडीशनिंग के लिए भी आम हैं।
सिंगल-हेड मशीनों को बनाए रखना और संचालित करना अक्सर आसान होता है, लेकिन जटिल सतह की आवश्यकता को पूरा करने के लिए उन्हें कई पास की आवश्यकता हो सकती है।
मल्टी-हेड मशीनें एक पास में दो या दो से अधिक ब्रश हेड का उपयोग करती हैं। एक सामान्य व्यवस्था में प्रारंभिक बनावट के लिए तार ब्रश का उपयोग किया जाता है, इसके बाद शोधन के लिए अपघर्षक नायलॉन या गैर-बुने हुए ब्रश का उपयोग किया जाता है।
जब आने वाले घटकों, फिक्स्चर और उपभोग्य सामग्रियों को नियंत्रित किया जाता है तो यह कॉन्फ़िगरेशन दोहराव में सुधार कर सकता है। यह हैंडलिंग और बार-बार पास होने को भी कम कर सकता है।
मल्टी-हेड सिस्टम को अभी भी प्रक्रिया विकास की आवश्यकता है। एक खराब मान्य अनुक्रम पूरे उत्पादन बैच में दोषों को कुशलतापूर्वक पुन: उत्पन्न कर सकता है।
कुछ मशीनें वायर ब्रशिंग को बेल्ट, ड्रम या पैड सैंडिंग के साथ जोड़ती हैं। वायर ब्रश बनावट बनाता है, जबकि सैंडिंग तत्व ढीले रेशों को हटाता है और सतह को परिष्कृत करता है।
यह व्यवस्था फर्नीचर और देहाती लकड़ी उत्पाद उत्पादन में आम है। सैंडिंग चरण को नियंत्रित किया जाना चाहिए ताकि यह इच्छित राहत को मिटा न दे।
ब्रश और सैंडिंग हेड्स को निरीक्षण के बिना स्वतंत्र रूप से समायोजित करने के बजाय एक पूर्ण अनुक्रम के रूप में मान्य किया जाना चाहिए।
पॉलिश करने वाली मशीनें लेपित सतहों को निखारने के लिए पैड या कंपाउंड के साथ ब्रश हेड का उपयोग कर सकती हैं।
फर्नीचर पर, पॉलिशिंग आम तौर पर पर्याप्त रूप से ठीक की गई कोटिंग पर की जाती है। पॉलिशिंग चरण कोटिंग और ब्रश की गई सतह के अनुकूल होना चाहिए।
एक कोटिंग के लिए उपयुक्त यौगिक दूसरे के लिए उपयुक्त नहीं हो सकता है। प्रतिनिधि फर्नीचर घटकों पर संपूर्ण अनुक्रम को मान्य करें।
स्वचालित लाइनें दोहराए जाने योग्य फर्नीचर घटकों को संसाधित करने के लिए कन्वेयर, रोबोटिक हैंडलिंग, विज़न सिस्टम या प्रोग्राम किए गए टूल पथ का उपयोग करती हैं।
जब आने वाले हिस्सों, फिक्स्चर और उपभोग्य सामग्रियों को नियंत्रित किया जाता है तो स्वचालन मैन्युअल हैंडलिंग को कम कर सकता है और स्थिरता में सुधार कर सकता है।
स्वचालन प्रक्रिया विकास को समाप्त नहीं करता है। एक रोबोट एक अनुपयुक्त ब्रशिंग अनुक्रम को उतनी ही आसानी से पुन: पेश कर सकता है जितनी आसानी से एक अच्छा।
वायर ब्रश लकड़ी की सतह को काटने के लिए स्टील, स्टेनलेस स्टील, पीतल या अन्य तार फिलामेंट्स का उपयोग करते हैं।
वे स्पष्ट राहत पैदा कर सकते हैं, लेकिन अगर बहुत आक्रामक तरीके से उपयोग किया जाए तो वे फाइबर को फाड़ भी सकते हैं या पतले लिबास को नुकसान पहुंचा सकते हैं। ब्रश की स्थिति और तार का प्रकार परिणाम को बहुत प्रभावित करता है।
टूटे हुए तारों, असमान घिसाव, संदूषण और कठोरता के नुकसान के लिए ब्रश का निरीक्षण करें। इससे पहले कि वे असंगत बनावट या सतह को नुकसान पहुँचाएँ, उन्हें बदल दें।
अपघर्षक नायलॉन ब्रश अपघर्षक अनाज के साथ नायलॉन फिलामेंट्स को जोड़ते हैं। गैर बुने हुए ब्रश बनावट को मिश्रित करने और तेज किनारों को कम करने के लिए लचीली अपघर्षक सामग्री का उपयोग करते हैं।
ये ब्रश ढीले रेशों को हटा सकते हैं, बनावट को निखार सकते हैं और अकेले वायर ब्रशिंग की तुलना में अधिक नियंत्रित सतह बना सकते हैं।
अपघर्षक धैर्य, फिलामेंट कठोरता और ब्रश की गति निर्धारित करती है कि कितना शोधन होता है।
सैंडिंग इकाइयाँ ढीले रेशों को हटाती हैं, नुकीली लकीरों को चिकना करती हैं और ब्रश की गई सतह को परिष्कृत करती हैं। वे मशीन के डिज़ाइन के आधार पर अपघर्षक बेल्ट, रोलर्स, पैड या ब्रश का उपयोग कर सकते हैं।
ब्रश करने के बाद रेतने से दाने की परिभाषा बरकरार रहते हुए बनावट नरम हो सकती है। ब्रश करने से पहले सैंडिंग करने से घटक तैयार हो सकता है और मशीनिंग के निशान दूर हो सकते हैं।
अनुक्रम को प्रतिनिधि फर्नीचर घटकों पर मान्य किया जाना चाहिए। एक प्रक्रिया जो एक प्रजाति या मोटाई के लिए काम करती है वह दूसरे के लिए काम नहीं कर सकती है।
संपर्क दबाव और फ़ीड गति यह निर्धारित करती है कि कितनी सामग्री हटाई गई है और सतह कैसी दिखती है।
बहुत अधिक दबाव फाइबर को फाड़ सकता है, किनारों को नुकसान पहुंचा सकता है, या अत्यधिक सामग्री को हटा सकता है। बहुत कम दबाव कमजोर, असंगत बनावट उत्पन्न कर सकता है।
सही सेटिंग्स न्यूनतम हैं जो मान्य प्रक्रिया के भीतर स्थिर ब्रशिंग उत्पन्न करती हैं।
ब्रश करने और रेतने से लकड़ी की महीन धूल और ढीले रेशे उत्पन्न होते हैं। प्रभावी निष्कर्षण श्रमिकों की सुरक्षा करता है, ब्रशों को साफ़ रखता है, और सुसंगत बनावट बनाए रखने में मदद करता है।
OSHA लकड़ी की धूल को नियंत्रित करने की प्राथमिक विधि के रूप में स्थानीय निकास वेंटिलेशन की पहचान करता है और उत्सर्जन स्रोत के करीब निकास हुड लगाने की सिफारिश करता है। [2222]
निष्कर्षण को मशीन, सामग्री और उत्पादन स्थितियों के अनुसार डिज़ाइन किया जाना चाहिए। एक चलता हुआ पंखा यह साबित नहीं करता कि संग्रह प्रदर्शन पर्याप्त है।
ब्रश और अपघर्षक का चयन आवश्यक दृश्य परिणाम के साथ शुरू होना चाहिए।
एक सूक्ष्म ब्रश वाले फर्नीचर की सतह को एक गहरी व्यथित प्राचीन फिनिश से एक अलग दृष्टिकोण की आवश्यकता होती है। टूलींग का चयन करने से पहले स्वीकार्य बनावट की गहराई, अनाज की परिभाषा, किनारे की स्थिति और सतह की सफाई को परिभाषित करें।
केवल 'देहाती' या 'प्राकृतिक' जैसे मौखिक विवरणों पर निर्भर रहने के बजाय अनुमोदित संदर्भ नमूनों का उपयोग करें।
तार ब्रश, अपघर्षक नायलॉन ब्रश और गैर बुने हुए ब्रश विभिन्न प्रजातियों पर अलग-अलग व्यवहार करते हैं।
एक तार ब्रश जो ओक पर आकर्षक राहत बनाता है वह सॉफ्टवुड या पतली लिबास को नुकसान पहुंचा सकता है। एक नायलॉन ब्रश एक प्रजाति को प्रभावी ढंग से परिष्कृत कर सकता है लेकिन दूसरे पर पर्याप्त बनावट बनाने में विफल रहता है।
प्रजातियों, नमी की मात्रा, ब्रश के प्रकार और मशीन सेटिंग्स के पूर्ण संयोजन का परीक्षण करें।
एक नियंत्रित अनुक्रम अधिक आक्रामक बनावट और परिशोधन की ओर प्रगति के साथ शुरू हो सकता है।
इसका उद्देश्य ढीले रेशों को हटाना और झाग, फटे दाने, या किनारों को अत्यधिक क्षति छोड़े बिना एक स्थिर बनावट बनाना है।
परीक्षणों के दौरान एक समय में एक महत्वपूर्ण चर बदलें ताकि प्रत्येक परिवर्तन के प्रभाव की पहचान की जा सके।
ब्रश पहनने से समय के साथ बनावट बदल जाती है। घिसे हुए तार वाले ब्रश काटने की क्रिया खो सकते हैं, जबकि दूषित ब्रश सतह पर धब्बा या खरोंच लगा सकते हैं।
बनावट की गुणवत्ता, मशीन लोड, फ़ीड दर और ब्रश की स्थिति के आधार पर प्रतिस्थापन मानदंड स्थापित करें।
महत्वपूर्ण उत्पादन उपकरणों के लिए अतिरिक्त ब्रश उपलब्ध रखें, खासकर जहां लंबे समय तक उत्पादन बाधित हो सकता है।
मशीनिंग दोष, नमी की समस्या, संदूषण, ढीली सामग्री, क्षतिग्रस्त किनारों, प्रदूषण और अपर्याप्त मोटाई भत्ते के लिए फर्नीचर घटकों की जाँच करें।
पुष्टि करें कि घटक मशीन की हैंडलिंग सीमा के भीतर फिट बैठता है। ऐसी सामग्री जो सुरक्षित रूप से फ़ीड नहीं कर सकती, उसे नियमित उत्पादन में प्रवेश नहीं करना चाहिए।
आने वाले निरीक्षण मानदंड और संगरोध सामग्री स्थापित करें जो उन्हें विफल करते हैं।
प्रारंभिक सतह पहले ब्रश या अपघर्षक चरण को निर्धारित करती है। एक रफ सॉन बोर्ड को हल्के उपकरण के निशान वाले मशीनीकृत फर्नीचर पैनल से अलग दृष्टिकोण की आवश्यकता हो सकती है।
यदि मोटे दोष रह जाएं तो बहुत बारीक शुरुआत करने से बचें। मशीन केवल हल्के पॉलिशिंग पैड का उपयोग करके किसी गहरे दोष को कुशलतापूर्वक दूर नहीं कर सकती है।
प्रारंभिक स्थिति को रिकॉर्ड करें क्योंकि यह प्रक्रिया विनिर्देश का हिस्सा है।
ऐसे घटक चुनें जो वास्तविक प्रजाति, ग्रेड, नमी की स्थिति, मोटाई और अपेक्षित अनाज भिन्नता को दर्शाते हों।
स्वीकृत परिचालन सीमाओं के साथ शुरुआत करें और एक समय में एक महत्वपूर्ण चर को समायोजित करें। ब्रश प्रकार, अपघर्षक ग्रिट, फ़ीड गति, संपर्क गहराई और निरीक्षण परिणाम रिकॉर्ड करें।
एक परीक्षण में घटक सिरे, किनारे, प्रोफाइल और विविध अनाज पैटर्न शामिल होने चाहिए, न कि केवल एक सुविधाजनक केंद्रीय अनुभाग।
इच्छित बनावट बनाने के लिए चयनित ब्रश कॉन्फ़िगरेशन का उपयोग करें।
नियंत्रित आहार बनाए रखें और अत्यधिक ठहराव या दबाव से बचें। फटे रेशों, जले के निशानों, असमान राहत और किनारे की क्षति पर ध्यान दें।
यदि लक्ष्य बनावट प्राप्त नहीं हुई है, तो जांच करें कि क्या ब्रश का प्रकार, घटक की तैयारी, या फ़ीड सेटिंग्स केवल दबाव बढ़ाने के बजाय उपयुक्त थीं।
ढीले रेशों को हटाने और बनावट को स्थिर करने के लिए अनुमोदित सैंडिंग या ब्रशिंग शोधन चरण का उपयोग करें।
लक्ष्य इच्छित राहत खोए बिना एक साफ, सुसंगत सतह है। निर्दिष्ट अनुसार ब्रशों को साफ करें या बदलें, और पिछले चरणों से संदूषण से बचें।
सफाई के बाद निरीक्षण करें. कोई घटक तब तक स्वीकार्य लग सकता है जब तक ढीले रेशे और धूल हटा न दिए जाएं।
बनावट वाले फर्नीचर सतहों को समायोजित कोटिंग आवेदन की आवश्यकता हो सकती है क्योंकि सतह में अधिक क्षेत्र और धँसा हुआ अनाज है।
सत्यापित करें कि कोटिंग अवकाशों, किनारों और अनाज रेखाओं तक पहुँचती है। अपर्याप्त कवरेज स्थायित्व को कम कर सकता है और सफाई को कठिन बना सकता है।
चिपचिपाहट, अनुप्रयोग दर, इलाज और हैंडलिंग के लिए कोटिंग आपूर्तिकर्ता के निर्देशों का पालन करें।
हल्की ब्रश वाली बनावट अपेक्षाकृत चिकनी एहसास को बरकरार रखते हुए अनाज पर जोर देती है।
इसके लिए महीन तार वाले ब्रश या अपघर्षक नायलॉन ब्रश की आवश्यकता हो सकती है जिसके बाद हल्की सैंडिंग की जा सकती है। लक्ष्य गहरी राहत के बिना परिभाषा है।
यह फ़िनिश अक्सर समकालीन फ़र्निचर के लिए उपयुक्त होती है जहाँ प्राकृतिक स्वरूप वांछित होता है।
एक मध्यम ब्रश वाली बनावट अधिक दृश्यमान अनाज की गहराई और सतह भिन्नता पैदा करती है।
ढीले रेशों को हटाने के लिए अधिक आक्रामक तार ब्रश और उसके बाद शोधन की आवश्यकता हो सकती है। परिणाम सभी घटकों और बैचों में एक समान रहना चाहिए।
अंतिम अनुप्रयोग के समान प्रकाश व्यवस्था की स्थिति में नमूनों को अनुमोदित करें।
गहरी राहत और व्यथित बनावट स्पष्ट सतह भिन्नता पैदा करती है।
छींटों, फटे अनाज, पतले किनारों या संरचनात्मक कमजोरी से बचने के लिए उन्हें सावधानीपूर्वक नियंत्रण की आवश्यकता होती है। इस प्रक्रिया में कई ब्रशिंग हेड्स और शोधन चरणों का उपयोग किया जा सकता है।
उत्पादन शुरू होने से पहले फाइबर के फटने, किनारे की क्षति और सतह के खुरदरेपन के लिए स्वीकार्य सीमाएं निर्धारित करें।
पुनः प्राप्त और प्राचीन दिखावे में पुरानी या हाथ से तैयार की गई लकड़ी की नकल करने के लिए जानबूझकर अनियमितताओं का उपयोग किया जाता है।
मशीन-निर्मित संस्करणों के लिए टूलिंग या ब्रश व्यवस्था की आवश्यकता होती है जो यादृच्छिक क्षति के बजाय नियंत्रित भिन्नता पैदा करती है।
परिणाम को फर्नीचर के उपयोग में सुरक्षित और टिकाऊ रहते हुए डिज़ाइन विनिर्देश के अनुरूप होना चाहिए।
एक संदर्भ नमूना 'लाइट ब्रश्ड' या 'डीप रिलीफ' जैसे विवरणों को एक अवलोकन योग्य मानक में अनुवाद करने में मदद करता है।
बनावट की गहराई, अनाज की परिभाषा, फाइबर फाड़ना, किनारे की उपस्थिति और सतह की सफाई के लिए स्वीकार्य सीमाएँ शामिल करें।
संदर्भ को सावधानीपूर्वक संग्रहित करें और समय-समय पर उसकी समीक्षा करें। एक क्षतिग्रस्त नमूना भ्रामक उत्पादन मानक बन सकता है।
प्रकाश बनावट, फ़ज़, खरोंच और रंग भिन्नता की दृश्यता को दृढ़ता से प्रभावित करता है।
लगातार निरीक्षण स्थितियों और देखने के तरीकों का उपयोग करें। जहां ग्राहक के आवेदन में मजबूत दिशात्मक प्रकाश व्यवस्था शामिल है, अनुमोदन के दौरान एक तुलनीय जांच शामिल करें।
एक घटक को केवल इसलिए पारित नहीं किया जाना चाहिए क्योंकि दोषों को एक कार्यशाला की स्थिति में देखना मुश्किल है।
जहां अनुबंधों के लिए बनावट की गहराई, चमक, रंग, या कोटिंग की मोटाई माप की आवश्यकता होती है, वहां निर्दिष्ट विधि और कैलिब्रेटेड उपकरणों का उपयोग करें।
दृश्य बनावट, सतह खुरदरापन और चमक संबंधित हैं लेकिन समान विशेषताएं नहीं हैं। एक उच्च चमक रीडिंग अपने आप में यह स्थापित नहीं करती है कि उपस्थिति की हर आवश्यकता पूरी हो गई है।
नियंत्रित दृश्य निरीक्षण के साथ उचित माप को संयोजित करें।
स्वीकृत आउटपुट, अस्वीकृत घटकों, ब्रश करने का समय, ब्रश जीवन, अपघर्षक उपयोग और बार-बार होने वाले दोषों को रिकॉर्ड करें।
ये डेटा यह बताने में मदद करते हैं कि क्या समस्याएँ ब्रश करने, रेतने, सामग्री तैयार करने या संभालने में उत्पन्न होती हैं।
उपयोगी उत्पादन माप तैयार फर्नीचर घटकों को स्वीकार किया जाता है, न कि केवल मशीन से गुजरने वाले भागों की संख्या को।
सामान्य दोषों में फ़ज़िंग, फटे हुए दाने, असमान बनावट, जलने के निशान, किनारे की क्षति और अपर्याप्त राहत शामिल हैं।
यह मानने के बजाय कि ब्रश करने वाली मशीन ही हर समस्या का कारण है, पूरी प्रक्रिया की जाँच करें।
यह निर्धारित करने के लिए कि भिन्नता कहाँ से शुरू होती है, बिना ब्रश किए, ब्रश किए, रेत से भरे और लेपित नमूनों की तुलना करें।
घूमने वाले ब्रश, स्पिंडल, रोलर्स और ड्राइव घटक हाथों, कपड़ों या गहनों को पकड़ सकते हैं।
ओएसएचए का कहना है कि मशीन की सुरक्षा के एक या अधिक तरीकों से श्रमिकों को संचालन के बिंदु, आने वाले निप बिंदुओं, घूमने वाले हिस्सों, उड़ने वाले चिप्स और चिंगारी से उत्पन्न खतरों से बचाया जाना चाहिए। [2271]
घूमने वाले शाफ्ट चिकने दिखने पर भी बालों और कपड़ों को पकड़ सकते हैं, और घूमने वाले हिस्सों पर खुले उभार खतरे को बढ़ा सकते हैं। [2270]
गार्डों को जगह पर रखें और सही ढंग से समायोजित करें। पहुंच में सुधार या उत्पादन समय पुनर्प्राप्त करने के लिए इंटरलॉक को बायपास न करें या गार्ड को न हटाएं।
ब्रश करने और रेतने से लकड़ी की महीन धूल उत्पन्न हो सकती है जिसके लिए प्रभावी संग्रह की आवश्यकता होती है।
ओएसएचए स्थानीय निकास वेंटिलेशन की सिफारिश करता है जो मशीन या उत्सर्जन बिंदु के नजदीक स्थित हुड के साथ, अपने स्रोत पर या उसके निकट धूल को हटा देता है। [2222]
निर्माता के निर्देशों के अनुसार डक्ट, कलेक्टर, पंखे और फिल्टर का रखरखाव करें। ढीले, टूटे, या क्षतिग्रस्त डक्टवर्क और पंखे-ड्राइव के फिसलन या टूटने का निरीक्षण करें। [2222]
लकड़ी की धूल फर्श, कगारों और उपकरणों पर जमा हो सकती है। कार्य क्षेत्र को साफ रखें और सुविधा के दहनशील-धूल नियंत्रण का पालन करें।
मोटरों, विद्युत घटकों या गर्म सतहों के पास धूल जमा न होने दें।
अनुमोदित सफाई विधियों का उपयोग करें और संपीड़ित हवा से बचें जो श्वास क्षेत्र में धूल फैला सकती है।
सामग्री और जोखिम मूल्यांकन के आधार पर आंखों की सुरक्षा, जहां आवश्यक हो वहां सुनने की सुरक्षा और श्वसन सुरक्षा आवश्यक हो सकती है।
पीपीई को खतरे के अनुरूप होना चाहिए। नुकीली लकड़ी को संभालने के लिए उपयुक्त दस्ताना घूमने वाली मशीनरी के पास असुरक्षित हो सकता है यदि यह उलझने का जोखिम पैदा करता है।
मशीन निर्माता के निर्देशों और कार्यस्थल सुरक्षा कार्यक्रम का पालन करें।
ब्रश, अपघर्षक, संपर्क रोलर्स, कन्वेयर, बीयरिंग, ड्राइव, फिल्टर, गार्ड और सुरक्षा उपकरणों को बनाए रखें।
ब्रश स्पिंडल, बियरिंग, बेल्ट और ड्राइव घटकों जैसे महत्वपूर्ण हिस्सों पर टूट-फूट का निरीक्षण करें। लंबे समय तक चलने वाले घटकों के लिए महत्वपूर्ण स्पेयर पार्ट्स रखें।
रखरखाव रणनीति में ब्रश, सेंसर, सील, फिल्टर और नियंत्रण-प्रणाली बैकअप शामिल करें।
विज्ञापित फ़ीड गति स्वीकृत उत्पादन आउटपुट के समान नहीं है।
क्षमता का आकलन करते समय लोडिंग, अनलोडिंग, निरीक्षण, ब्रश परिवर्तन, सफाई, कोटिंग और पुनः कार्य शामिल करें। केवल बड़े, आसानी से संभाले जाने वाले पैनलों के बजाय वास्तविक उत्पाद मिश्रण का परीक्षण करें।
स्पष्ट रूप से परिभाषित शर्तों का उपयोग करके प्रति शिफ्ट में स्वीकृत फर्नीचर घटकों या प्रति घंटे स्वीकृत सतह क्षेत्र की रिपोर्ट करें।
स्थापना, निष्कर्षण, ब्रश, अपघर्षक, रखरखाव, श्रम, प्रशिक्षण, स्पेयर पार्ट्स और अस्वीकृत सामग्री शामिल करें।
कम कीमत वाली मशीन महंगी हो सकती है यदि वह असंगत बनावट पैदा करती है या महंगे फर्नीचर घटकों को नुकसान पहुंचाती है।
सबसे अच्छा निवेश वह कॉन्फ़िगरेशन है जो आवश्यक उत्पादन मात्रा में उत्पाद विनिर्देश को विश्वसनीय रूप से पूरा करता है।
यह एक वुडवर्किंग मशीन है जो लकड़ी के दाने पर जोर देने और फर्नीचर घटकों पर नियंत्रित बनावट बनाने के लिए घूमने वाले तार ब्रश, अपघर्षक ब्रश और कभी-कभी सैंडिंग या पॉलिशिंग हेड का उपयोग करती है।
नहीं, ओक, राख, हिकॉरी, पाइन और अन्य प्रजातियाँ अनाज के घनत्व और कठोरता के कारण अलग-अलग प्रतिक्रिया करती हैं। प्रक्रिया को हमेशा वास्तविक प्रजाति, ग्रेड, नमी की स्थिति और घटक निर्माण पर मान्य करें।
नहीं, ब्रश करने से बनावट बनती है या उस पर ज़ोर पड़ता है, जबकि सैंडिंग आम तौर पर सतह की स्थिति को निखारती है। कई फ़र्निचर प्रक्रियाएँ क्रम में दोनों परिचालनों का उपयोग करती हैं।
हाँ। आक्रामक तार ब्रशिंग से अत्यधिक सामग्री निकल सकती है या पतले लिबास को नुकसान हो सकता है। उत्पादन से पहले नियंत्रित ब्रश मीडिया, कम दबाव और प्रतिनिधि परीक्षणों का उपयोग करें।
ब्रश करने और रेतने से लकड़ी की महीन धूल और ढीले रेशे उत्पन्न होते हैं। ओएसएचए स्थानीय निकास वेंटिलेशन को लकड़ी की धूल को नियंत्रित करने की प्राथमिक विधि के रूप में पहचानता है और उत्सर्जन स्रोत के करीब हुड लगाने की सिफारिश करता है। [2222]
अत्यधिक ब्रश करने, अनुपयुक्त ब्रश मीडिया, उच्च नमी सामग्री, या ब्रश करने के बाद अपर्याप्त शोधन के परिणामस्वरूप फ़ज़िंग हो सकती है। अनुमोदित सैंडिंग या नायलॉन-ब्रश शोधन चरण का उपयोग करें और सफाई के बाद निरीक्षण करें।
प्रजातियों की अनुकूलता, घटक आकार सीमा, ब्रश जीवन, बनावट गुणवत्ता, धूल निष्कर्षण, रखवाली, सेवा समर्थन और कुल परिचालन लागत की जाँच करें। वास्तविक फर्नीचर घटकों का उपयोग करते हुए एक दस्तावेजी परीक्षण अकेले विशिष्टताओं की तुलना में अधिक मजबूत साक्ष्य प्रदान करता है।


