
Visualizações: 291 Autor: 广宇大 Horário de publicação: 2026/10/21 Origem: Site


Menu Conteúdo
● O que é uma máquina de escova de arame para grãos de madeira?
>> Escovação de grãos versus lixamento
>> Por que as espécies de madeira são importantes
● Principais tipos de escovas de grãos para móveis
>> Máquinas de escova de arame de cabeça única
>> Máquinas de escova com múltiplas cabeças
>> Máquinas combinadas de escova de arame e lixamento
>> Máquinas de polimento com cabeças de escova
>> Linhas automatizadas de escovação de móveis
● Componentes principais que afetam os resultados
>> Escovas abrasivas de nylon e não tecido
>> Pressão de contato e velocidade de alimentação
● Escolhendo escovas e abrasivos
>> Comece com a aparência alvo
>> Combine a mídia do pincel com a espécie
>> Use uma sequência de escovação controlada
>> Inspecione o desgaste da escova
● Construindo um processo repetível de escovação de móveis
>> Inspecione os componentes recebidos
>> Estabeleça a superfície inicial
>> Estabeleça um julgamento representativo
>> Realize a escovação de grãos
>> Refinar e limpar a superfície
>> Prepare-se para o revestimento
● Texturas comuns de móveis e como obtê-las
>> Relevo profundo e textura desgastada
>> Aparência recuperada e antiga
● Controle de qualidade e solução de problemas
>> Estabeleça uma amostra de referência aprovada
>> Padronize a iluminação de inspeção
>> Meça o que a especificação exige
>> Acompanhe o retrabalho e o rendimento
● Segurança e Gestão Ambiental
>> Escovas e fusos giratórios de proteção
>> Gerenciar riscos de incêndio e explosão
>> Use equipamento de proteção individual apropriado
● Manutenção e Compra de Equipamentos
>> Prioridades de manutenção preventiva
>> Avalie a capacidade real de produção
>> Compare o custo total de propriedade
>> O que é uma máquina escova de arame de grãos de madeira para móveis?
>> Pode escovar todas as espécies de madeira?
>> Escovar é o mesmo que lixar?
>> A escovação com fio pode danificar o folheado fino?
>> Por que a extração de poeira é importante?
>> Por que os móveis escovados ficam confusos?
>> O que os compradores devem verificar antes de comprar?
Uma máquina de escova de arame de grão de madeira para móveis usa escovas de arame rotativas, escovas de náilon abrasivas e, às vezes, cabeças de lixamento ou polimento para enfatizar o grão natural, criar textura, remover fibras soltas e preparar componentes de móveis para acabamento. Os fabricantes usam este equipamento para produzir superfícies de móveis rústicas, escovadas, recuperadas, antigas ou com textura natural.
A máquina não apenas torna a madeira áspera. Um processo de escovação bem-sucedido remove o material selecionado de maneira controlada, de modo que a madeira inicial mais dura e a madeira tardia mais macia criem profundidade visível sem danificar a estrutura, as bordas ou o desempenho do revestimento do componente. O resultado desejado depende da espécie de madeira, condição de umidade, construção da escova, grão abrasivo, velocidade de alimentação, pressão de contato e extração de pó.
Este guia explica como funcionam as máquinas de escova de arame para grãos de madeira, as principais configurações, como selecionar escovas e abrasivos, como construir um processo repetível de acabamento de móveis e como gerenciar os riscos de segurança e qualidade associados à produção de móveis texturizados.
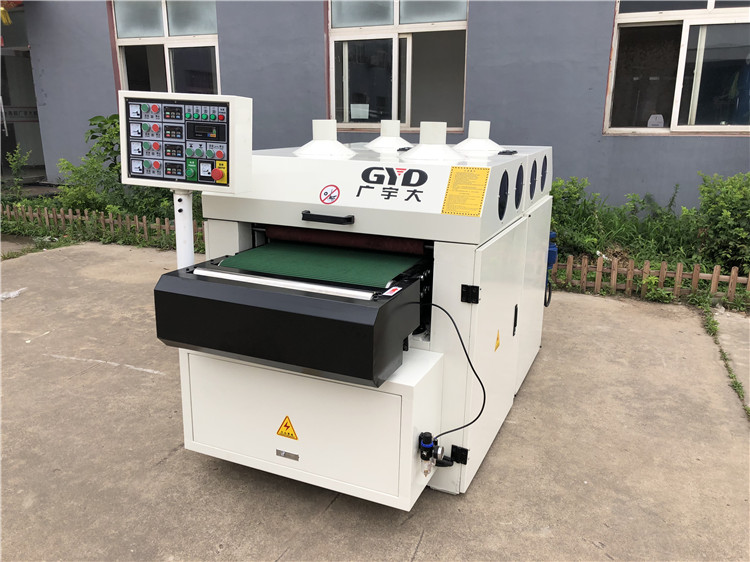
Uma máquina de escova de aço com grãos de madeira modifica a superfície dos componentes dos móveis para criar textura e profundidade visual.
Pode remover a madeira inicial mais macia mais rapidamente do que a madeira tardia mais dura, enfatizar a fibra natural, abrir a superfície para manchas ou criar uma aparência rústica deliberada. O processo também pode remover fibras soltas e preparar o componente para revestimento.
O resultado pretendido pode ser um realce sutil de grãos ou um relevo pronunciado. Cada resultado requer diferentes meios de escova, seleção de abrasivo, velocidade de alimentação e pressão.
O lixamento comum visa criar uma superfície lisa e uniforme. A escovação dos grãos cria intencionalmente uma variação controlada na altura e textura da superfície.
Uma operação de lixamento pode seguir a escovação para remover fibras soltas ou refinar a textura. No entanto, o lixamento não deve apagar o efeito de relevo, a menos que seja especificamente necessário um acabamento mais liso.
A sequência do processo deve definir qual operação cria a textura e qual operação a refina.
Carvalho, freixo, nogueira, pinheiro e outras espécies respondem de maneira diferente à escovação devido às diferenças na densidade dos grãos, dureza e estrutura do anel de crescimento.
Espécies com contraste pronunciado de lenho inicial e lenho tardio geralmente desenvolvem relevo visível mais rapidamente. Espécies de grãos densos ou uniformes podem exigir diferentes meios de escova ou configurações de processo.
O teor de umidade também é importante. Madeira muito úmida ou muito seca pode se comportar de maneira imprevisível, afetando a remoção de fibras, a desfocagem da superfície e a estabilidade dimensional.
As máquinas de cabeça única usam uma escova rotativa para texturizar, limpar ou refinar levemente uma superfície.
Eles podem ser adequados para trabalhos de reparo, pequenos lotes e componentes de móveis que exigem controle do operador. Eles também são comuns para escovação preliminar ou condicionamento final da superfície.
As máquinas de cabeçote único costumam ser mais fáceis de manter e operar, mas podem exigir múltiplas passagens para atingir um requisito de superfície complexo.
As máquinas com múltiplas cabeças usam duas ou mais cabeças de escova em uma passagem. Um arranjo comum usa uma escova de aço para a texturização inicial, seguida por escovas abrasivas de náilon ou não tecido para refinamento.
Essa configuração pode melhorar a repetibilidade quando componentes, acessórios e consumíveis recebidos são controlados. Também pode reduzir o manuseio e passes repetidos.
Os sistemas multi-head ainda requerem desenvolvimento de processos. Uma sequência mal validada pode reproduzir defeitos com eficiência em todo um lote de produção.
Algumas máquinas combinam escovação de aço com lixamento de cinta, tambor ou almofada. A escova de aço cria textura, enquanto o elemento de lixamento remove fibras soltas e refina a superfície.
Esse arranjo é comum na produção de móveis e produtos de madeira rústica. A etapa de lixamento deve ser controlada para não apagar o relevo pretendido.
As cabeças da escova e da lixa devem ser validadas como uma sequência completa, em vez de ajustadas de forma independente, sem inspeção.
As máquinas de polimento podem usar cabeças de escova junto com almofadas ou compostos para refinar superfícies revestidas.
Em móveis, o polimento geralmente é realizado sobre um revestimento suficientemente curado. A etapa de polimento deve ser compatível com o revestimento e a superfície escovada.
Um composto adequado para um revestimento pode não ser apropriado para outro. Valide a sequência completa em componentes representativos do mobiliário.
As linhas automatizadas usam transportadores, manuseio robótico, sistemas de visão ou caminhos de ferramentas programados para processar componentes de móveis repetíveis.
A automação pode reduzir o manuseio manual e melhorar a consistência quando as peças, acessórios e consumíveis recebidos são controlados.
A automação não elimina o desenvolvimento de processos. Um robô pode reproduzir com eficiência uma sequência de escovação inadequada com a mesma facilidade com que uma boa.
As escovas de arame usam aço, aço inoxidável, latão ou outros filamentos de arame para cortar a superfície da madeira.
Eles podem criar um relevo pronunciado, mas também podem rasgar fibras ou danificar o verniz fino se usados de forma muito agressiva. O estado da escova e o tipo de fio influenciam fortemente no resultado.
Inspecione as escovas quanto a fios quebrados, desgaste irregular, contaminação e perda de rigidez. Substitua-os antes que criem textura inconsistente ou danos à superfície.
As escovas abrasivas de náilon combinam filamentos de náilon com grãos abrasivos. Pincéis não tecidos usam material abrasivo flexível para misturar textura e reduzir arestas vivas.
Essas escovas podem remover fibras soltas, refinar a textura e criar uma superfície mais controlada do que apenas a escovação de aço.
A granulação abrasiva, a rigidez do filamento e a velocidade da escova determinam a quantidade de refinamento que ocorre.
As unidades de lixamento removem fibras soltas, suavizam sulcos afiados e refinam a superfície escovada. Eles podem usar cintas abrasivas, rolos, almofadas ou escovas, dependendo do projeto da máquina.
Lixar após escovar pode suavizar a textura, mantendo a definição do grão. Lixar antes de escovar pode preparar a peça e remover marcas de usinagem.
A sequência deve ser validada em componentes representativos do mobiliário. Um processo que funciona para uma espécie ou espessura pode não funcionar para outra.
A pressão de contato e a velocidade de alimentação determinam a quantidade de material removido e a aparência da superfície.
Muita pressão pode rasgar fibras, danificar bordas ou remover material excessivo. Pouca pressão pode produzir textura fraca e inconsistente.
As configurações corretas são as mínimas que produzem uma escovação estável dentro do processo validado.
Escovar e lixar geram pó fino de madeira e fibras soltas. A extração eficaz protege os trabalhadores, mantém os pincéis limpos e ajuda a manter uma textura consistente.
A OSHA identifica a ventilação de exaustão local como o principal método de controle do pó de madeira e recomenda a localização de exaustores próximos à fonte de emissão. [2222]
A extração deve ser projetada de acordo com a máquina, o material e as condições de produção. Um ventilador funcionando não prova que o desempenho da coleta seja adequado.
A seleção do pincel e do abrasivo deve começar com o resultado visual desejado.
Uma superfície sutil de mobília escovada requer uma abordagem diferente de um acabamento antigo profundamente desgastado. Defina a profundidade de textura aceitável, a definição de granulação, a condição da borda e a limpeza da superfície antes de selecionar as ferramentas.
Use amostras de referência aprovadas em vez de confiar apenas em descrições verbais como “rústico” ou “natural”.
Escovas de arame, escovas abrasivas de náilon e escovas não tecidas se comportam de maneira diferente em espécies diferentes.
Uma escova de aço que cria um relevo atraente no carvalho pode danificar uma madeira macia ou um folheado fino. Uma escova de náilon pode refinar uma espécie de maneira eficaz, mas não consegue criar textura suficiente em outra.
Teste a combinação completa de espécies, teor de umidade, tipo de pincel e configurações da máquina.
Uma sequência controlada pode começar com uma texturização mais agressiva e progredir para o refinamento.
O objetivo é remover fibras soltas e criar uma textura estável sem deixar penugem, granulação rasgada ou danos excessivos nas bordas.
Mude uma variável significativa de cada vez durante os testes para que o efeito de cada mudança possa ser identificado.
O desgaste da escova altera a textura com o tempo. As escovas de aço gastas podem perder a ação de corte, enquanto as escovas contaminadas podem manchar ou arranhar a superfície.
Estabeleça critérios de substituição com base na qualidade da textura, carga da máquina, taxa de avanço e condição do pincel.
Mantenha escovas sobressalentes disponíveis para equipamentos de produção críticos, especialmente onde longos prazos de entrega podem interromper a produção.
Verifique os componentes do móvel quanto a defeitos de usinagem, problemas de umidade, contaminação, material solto, bordas danificadas, delaminação e espessura insuficiente.
Confirme se o componente está dentro dos limites de manuseio da máquina. O material que não pode ser alimentado de forma segura não deve entrar na produção de rotina.
Estabeleça critérios de inspeção de entrada e coloque em quarentena os materiais que não cumpram os requisitos.
A superfície inicial determina a primeira escova ou estágio abrasivo. Uma placa serrada áspera pode exigir uma abordagem diferente de um painel de móvel usinado com marcas leves de ferramentas.
Evite começar muito fino se permanecerem defeitos grosseiros. A máquina não consegue remover com eficiência um defeito profundo usando apenas uma esponja de polimento suave.
Registre a condição inicial porque ela faz parte da especificação do processo.
Escolha componentes que reflitam a espécie real, o teor, a condição de umidade, a espessura e a variação esperada do grão.
Comece com limites operacionais aprovados e ajuste uma variável significativa de cada vez. Registre o tipo de escova, grão abrasivo, velocidade de alimentação, profundidade de contato e resultados de inspeção.
Um teste deve incluir extremidades dos componentes, arestas, perfis e padrões variados de grãos, não apenas uma seção central conveniente.
Use a configuração de pincel selecionada para criar a textura desejada.
Mantenha a alimentação controlada e evite pressão ou permanência excessiva. Fique atento a fibras rasgadas, marcas de queimadura, relevo irregular e danos nas bordas.
Se a textura desejada não for alcançada, investigue se o tipo de pincel, a preparação do componente ou as configurações de alimentação foram apropriadas, em vez de simplesmente aumentar a pressão.
Utilize a etapa de refinamento aprovada de lixamento ou escovação para remover fibras soltas e estabilizar a textura.
O objetivo é uma superfície limpa e consistente, sem perder o relevo pretendido. Limpe ou substitua as escovas conforme especificado e evite a contaminação das etapas anteriores.
Inspecione após a limpeza. Um componente pode parecer aceitável até que as fibras soltas e a poeira sejam removidas.
Superfícies texturizadas de móveis podem exigir aplicação de revestimento ajustada porque a superfície tem mais área e granulação rebaixada.
Verifique se o revestimento atinge reentrâncias, bordas e linhas de granulação. Uma cobertura insuficiente pode reduzir a durabilidade e dificultar a limpeza.
Siga as instruções do fornecedor do revestimento quanto à viscosidade, taxa de aplicação, cura e manuseio.
Uma textura leve escovada enfatiza a granulação enquanto mantém uma sensação relativamente suave.
Pode ser necessária uma escova de aço fino ou uma escova de náilon abrasiva seguida de lixamento leve. O objetivo é a definição sem alívio profundo.
Este acabamento é frequentemente adequado para móveis contemporâneos onde se deseja uma aparência natural.
Uma textura escovada média cria profundidade de grão e variação de superfície mais visíveis.
Pode ser necessária uma escova de aço mais agressiva seguida de refinamento para remover fibras soltas. O resultado deve permanecer consistente entre componentes e lotes.
Aprovar amostras em condições de iluminação semelhantes à aplicação final.
Relevo profundo e texturas desgastadas criam variações de superfície pronunciadas.
Eles exigem um controle cuidadoso para evitar lascas, grãos rasgados, bordas finas ou fraqueza estrutural. O processo pode usar múltiplas cabeças de escovação e estágios de refinamento.
Defina limites aceitáveis para rompimento da fibra, danos nas bordas e rugosidade da superfície antes do início da produção.
As aparências recuperadas e antigas usam irregularidades deliberadas para imitar madeira envelhecida ou acabada à mão.
As versões produzidas por máquinas requerem ferramentas ou arranjos de escovas que criam variações controladas em vez de danos aleatórios.
O resultado deve atender às especificações do projeto, permanecendo seguro e durável no uso em móveis.
Uma amostra de referência ajuda a traduzir descrições como “escovado claro” ou “relevo profundo” em um padrão observável.
Inclua limites aceitáveis para profundidade de textura, definição de grão, ruptura de fibra, aparência de borda e limpeza de superfície.
Armazene a referência com cuidado e revise-a periodicamente. Uma amostra danificada pode se tornar um padrão de produção enganoso.
A iluminação influencia fortemente a visibilidade da textura, penugem, arranhões e variação de cores.
Use condições de inspeção e métodos de visualização consistentes. Quando a aplicação do cliente envolver iluminação direcional forte, inclua uma verificação comparável durante a aprovação.
Um componente não deve ser aprovado simplesmente porque os defeitos são difíceis de ver em uma posição de oficina.
Quando os contratos exigirem medições de profundidade de textura, brilho, cor ou espessura de revestimento, use o método especificado e instrumentos calibrados.
Textura visual, rugosidade superficial e brilho são características relacionadas, mas não idênticas. Uma leitura de alto brilho não estabelece por si só que todos os requisitos de aparência foram atendidos.
Combine medições apropriadas com inspeção visual controlada.
Registre resultados aceitos, componentes rejeitados, tempo de escovação, vida útil da escova, uso de abrasivos e defeitos repetidos.
Esses dados ajudam a revelar se os problemas têm origem na escovação, lixamento, preparação do material ou manuseio.
A medida de produção útil são os componentes de móveis acabados aceitos, e não simplesmente o número de peças que passam pela máquina.
Defeitos comuns incluem desfoque, granulação rasgada, textura irregular, marcas de queimadura, danos nas bordas e relevo insuficiente.
Investigue o processo completo em vez de presumir que a máquina de escovação causou todos os problemas.
Compare amostras não escovadas, escovadas, lixadas e revestidas para determinar onde começa a variação.
Escovas giratórias, eixos, rolos e componentes de acionamento podem prender mãos, roupas ou joias.
A OSHA declara que um ou mais métodos de proteção de máquinas devem proteger os trabalhadores contra perigos criados pelo ponto de operação, pontos de contato, peças rotativas, lascas voadoras e faíscas. [2271]
Os eixos giratórios podem prender cabelos e roupas mesmo quando parecem lisos, e projeções expostas em peças rotativas podem aumentar o perigo. [2270]
Mantenha as proteções no lugar e ajustadas corretamente. Não ignore os intertravamentos nem remova as proteções para melhorar o acesso ou recuperar o tempo de produção.
Escovar e lixar pode gerar pó fino de madeira que requer uma coleta eficaz.
A OSHA recomenda ventilação de exaustão local que remova a poeira na fonte ou próximo a ela, com coifas posicionadas próximas à máquina ou ponto de emissão. [2222]
Faça a manutenção de dutos, coletores, ventiladores e filtros de acordo com as instruções do fabricante. Inspecione se há dutos soltos, quebrados ou danificados e se há deslizamento ou quebra do acionamento do ventilador. [2222]
O pó de madeira pode se acumular em pisos, bordas e equipamentos. Mantenha a área de trabalho limpa e siga os controles de poeira combustível da instalação.
Não permita que a poeira se acumule perto de motores, componentes elétricos ou superfícies quentes.
Utilize métodos de limpeza aprovados e evite ar comprimido, pois pode dispersar poeira na zona de respiração.
Proteção ocular, proteção auditiva quando necessária e proteção respiratória podem ser necessárias dependendo do material e da avaliação da exposição.
O EPI deve corresponder ao perigo. Uma luva adequada para manusear madeira afiada pode ser insegura perto de máquinas rotativas se criar risco de emaranhamento.
Siga as instruções do fabricante da máquina e o programa de proteção no local de trabalho.
Faça a manutenção de escovas, abrasivos, rolos de contato, transportadores, rolamentos, acionamentos, filtros, proteções e dispositivos de segurança.
Inspecione quanto a desgaste em peças críticas, como eixos de escova, rolamentos, correias e componentes de acionamento. Mantenha peças sobressalentes essenciais para componentes com longos prazos de entrega.
Inclua escovas, sensores, vedações, filtros e backups do sistema de controle na estratégia de manutenção.
A velocidade de alimentação anunciada não é igual à produção aceita.
Inclua carga, descarga, inspeção, troca de escovas, limpeza, revestimento e retrabalho ao avaliar a capacidade. Teste o mix real de produtos em vez de apenas painéis grandes e fáceis de manusear.
Relate os componentes de mobiliário aceitos por turno ou a área de superfície aceita por hora usando condições claramente definidas.
Inclui instalação, extração, escovas, abrasivos, manutenção, mão de obra, treinamento, peças de reposição e material rejeitado.
Uma máquina de preço mais baixo pode ser cara se produzir textura inconsistente ou danificar componentes caros de móveis.
O melhor investimento é a configuração que atenda de forma confiável às especificações do produto no volume de produção necessário.
É uma máquina para trabalhar madeira que usa escovas de aço rotativas, escovas abrasivas e, às vezes, cabeças de lixamento ou polimento para enfatizar os veios da madeira e criar textura controlada nos componentes dos móveis.
Não. Carvalho, freixo, nogueira, pinheiro e outras espécies respondem de maneira diferente devido à densidade e dureza dos grãos. Sempre valide o processo com base na espécie, classe, condição de umidade e construção do componente reais.
Não. A escovação cria ou enfatiza a textura, enquanto o lixamento geralmente refina a condição da superfície. Muitos processos de móveis utilizam ambas as operações em sequência.
Sim. A escovação agressiva pode remover material excessivo ou danificar o folheado fino. Use mídia de escova controlada, pressão reduzida e testes representativos antes da produção.
Escovar e lixar geram pó fino de madeira e fibras soltas. A OSHA identifica a ventilação de exaustão local como o principal método de controle do pó de madeira e recomenda a colocação de exaustores próximos à fonte de emissão. [2222]
A desfocagem pode resultar de escovagem excessiva, meios de escova inadequados, elevado teor de humidade ou refinamento inadequado após a escovagem. Use o lixamento aprovado ou o estágio de refinamento com escova de náilon e inspecione após a limpeza.
Verifique a compatibilidade das espécies, os limites de tamanho dos componentes, a vida útil do pincel, a qualidade da textura, a extração de poeira, a proteção, o suporte de serviço e o custo operacional total. Um teste documentado usando componentes reais de móveis fornece evidências mais fortes do que apenas as especificações.


