
ビュー: 259 著者: 广宇大 公開時間: 2026-11-04 起源: サイト


コンテンツメニュー
>> 定義とコア機能
>> 代表的な用途
>> 定義とコア機能
>> 代表的な用途
>> 単回路システムの仕組み
>> 二重回路システムの仕組み
>> 単回路システムへの影響
>> 二重回路システムの影響
>> 色の一貫性
>> 一般的な色変化の欠陥
>> 一般的なコーティング
● 換気、安全、防火
>> 換気要件
>> 実践的な安全管理
>> 次の場合は、複数回路またはモジュラー システムを検討してください。
>> 切り替え後の色汚れ
>> 圧力または流量の不安定性
>> パーツ間の色ムラ
>> 過剰な廃棄物の排出
>> 色変更時のダウンタイム
>> 毎日のチェック
>> 毎週のチェック
>> 毎月の小切手
● GYDFinishing による色変更効率へのアプローチ
● よくある質問
>> 単一回路スプレー システムと二重回路スプレー システムの主な違いは何ですか?
>> どちらのシステムでも水性コーティングを適用できますか?
>> 二重回路システムの値はどのように計算すればよいですか?
>> スプレー システムでは 3 つ以上の回路を使用できますか?
● 行動喚起
● 参考文献
のどちらを選択するかは、最終的 単一回路スプレー システム と 二重回路スプレー システム 場合、 頻繁に色を変更する にはダウンタイム、コーティングの無駄、洗浄の複雑さ、生産の柔軟性を考慮して決まります。単一回路システムは 1 つのコーティング供給経路を使用するため、色が変わるたびにフラッシュして再充填する必要があります。二重回路システムは 2 つの別々のコーティング パスを維持し、2 つの色またはコーティング タイプ間の迅速な切り替えを可能にします。
機器メーカーの観点から見ると、正しい選択は単に「回路数が多いほど良い」というものではありません。木製ドア、キャビネットのドア、モールディング、家具の部品、床材製品の場合、 色変更の頻度、バッチサイズ、コーティングの種類、洗浄時間、材料の損失、オペレーターのスキル、総所有コストに基づいて決定する必要があります。.
このガイドでは、実際の運用の観点から両方のシステムを比較します。それぞれがどのように機能するか、どこで最も優れたパフォーマンスを発揮するか、実際の色変更ワークフローに最適な構成を検証する方法について説明します。
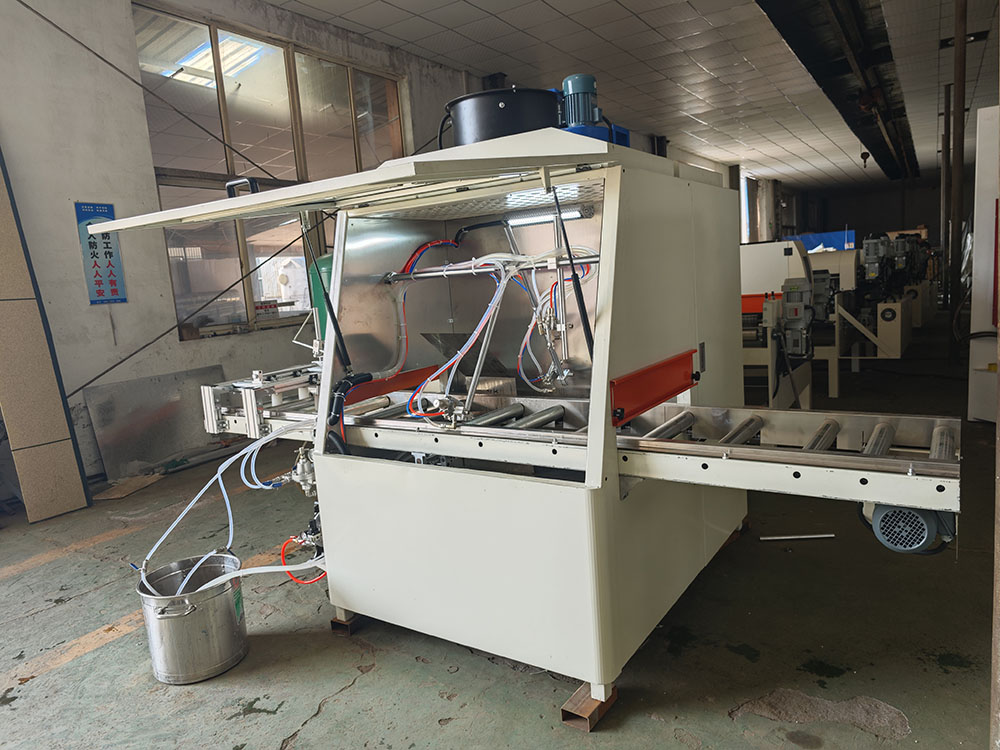
単一 回路スプレー システムは、 1 つの塗料供給ライン、ポンプ、フィルター、ホース セット、およびスプレーガン回路を使用します。すべての色は同じ流体パスを通じて適用されます。
生産スケジュールで色が変わると、オペレーターはラインを停止し、回路をフラッシュし、必要に応じてコンポーネントを洗浄または交換し、次のコーティングを補充して、新しい色が安定していることを確認する必要があります。
キーポイント: 単一回路システムはシンプル、コンパクト、そしてコスト効率に優れています。その主なトレードオフは、色を変えるたびに時間とコーティング材料が消費されることです。
単一回路スプレー システムは一般に次の用途に使用されます。
- 1 色の長期生産
- 木製ドアとキャビネットドアの仕上げ
- 家具パネルおよびモールディング
- カラーバリエーションが限られた床材製品
- プライマーまたはシーラーの塗布
- 生産スケジュールが予測可能な工場
- コーティングの無駄や洗浄時間が許容できる作業
これらは、色の変化がまれであり、各バッチがフラッシングと補充を正当化するのに十分な大きさである場合に最も効果的です。
二 重回路スプレー システムは 2 つの独立した塗料供給経路を使用します。各パスには、独自のポンプ、流体ライン、フィルター、バルブ、スプレーガン回路が含まれる場合があります。
このシステムは、機械全体を完全にフラッシュすることなく、2 つのコーティングまたは色を切り替えることができます。たとえば、1 つの回路が白色のプライマーを供給し、もう 1 つの回路が色付きのシーラー、ステイン、またはトップコートを供給する場合があります。
キーポイント: 二重回路システムにより、2 つの色またはコーティングを定期的に交互に生産する場合に、色変更のダウンタイムが短縮されます。また、装置が複雑になり、洗浄の必要性も高まります。
二重回路スプレー システムは一般的に次の用途に使用されます。
- 2色生産が多い
- ドアとキャビネットのドア工場
- 複数の仕上げを備えた家具ライン
- モールディングとトリムの製造
- 交互の色を使用した床のライン
- プライマーとトップコートの分離
- 水系塗料と溶剤系塗料の分離
- 短いバッチでの生産スケジュール
これらは、製品混合物で 2 つの色、2 つのコーティング、または 2 つの粘度範囲を一貫して使用する場合に最も効果的です。
根本的な違いは、 色の変化中にコーティングがどのように塗布されるかです。.
- 単一回路システムでは、1 つの流体経路がすべての色に対応します。変更するたびに、フラッシング、洗浄、補充が必要になります。
- 2回路システムでは、2つの流体経路が使用可能です。オペレータはシステム全体をフラッシュする代わりに、回路を切り替えることができます。
どちらのシステムも自動化できます。どちらも高品質な仕上がりを実現します。より良い選択は、色の変化パターンと生産目的によって異なります。
一般的な単一回路の色変更プロセスは次のフローに従います。
1. 現在のカラーバッチを終了します。
2. ラインを止めるか遅くしてください。
3. ポンプ、ホース、フィルター、スプレーガンを洗い流します。
4. 必要に応じてコンポーネントを清掃または交換します。
5. コーティング供給システムを補充します。
6. 回路を新しいコーティングで下塗りします。
7. テストピースまたはパージ材料を実行します。
8. 色、粘度、スプレーパターン、膜の形成を確認します。
9. 生産を再開します。
最も重要な変数は、 フラッシング時間、溶剤または水の消費量、コーティングの損失、フィルターの状態、ポンプの状態、ホースの長さ、およびオペレーターの手順です。.
一般的なデュアル回路の色変更プロセスは次のフローに従います。
1. サーキット A で現在のカラー バッチを終了します。
2. 制御システムを回路Bに切り替えます。
3. 回路 B に接続されているスプレーガンを作動させます。
4. 必要に応じて、短いパージまたはテストピースを実行します。
5. 色、粘度、スプレーパターン、膜の形成を確認します。
6. 生産を再開します。
7. 後で、計画された一時停止中またはシフトの終わりに回路 A を清掃します。
最も重要な変数は、 回路の絶縁、バルブの信頼性、ホースの長さ、ポンプの状態、洗浄スケジュール、およびコーティングの適合性です。.
色の変更はマシン時間以上の影響を与えます。彼らは以下を作成できます:
- 生産時間のロス
- フラッシング時のコーティングカス
- 溶剤または水の消費量
- フィルター交換
- 清掃労働
- 色汚染のリスク
- テストピース廃棄物
- 品質管理の遅れ
わずか 15 分しかかからない色変更が、シフトごとに何度も行われると、コストが高くなる可能性があります。
単一回路システムは、長時間の運転では効率的です。ただし、色の変更が頻繁に発生すると、次のようなことが起こります。
- 総フラッシング時間
- コーティングの廃棄物
- 溶剤または水の使用
- 労働要件
- フィルター搭載
- 色の汚染の危険性
実際的な問題は、その機械が色を変えることができるかどうかではありません。かどうかです。 シフトごとの色変更の数が ダウンタイムを許容できる
デュアル回路システムにより、確立された 2 つの色またはコーティングを交互に生産する際のダウンタイムを削減できます。
以下を削減できます。
- フルシステムのフラッシング頻度
- 色間の待ち時間
- 日常的な交換時のコーティングの無駄
- オペレーターの介入
- 生産の中断
ただし、両方の回路のクリーニングが必要です。二重回路システムによってメンテナンスが不要になるわけではありません。それを再配布します。
専門家の洞察: 最良のシステムは、実際の色の変化パターンと一致するシステムです。工場で 1 日に 1 回だけ色を変更する場合は、二重回路システムは不要かもしれませんが、シフトごとに色を数回変更する場合には、大きなメリットが得られます。
シフトごと、日ごと、週ごとの色の変更の数を記録します。
含む:
- 計画的なカラー変更
- 計画外の色の変更
- コーティングの変更
- 粘度の変化
- プライマーからトップコートへの変更
古い色の最後の許容可能な部分から新しい色の最初の許容可能な部分までのプロセス全体の時間を計ります。
含む:
- ラインストップ
- フラッシング
- クリーニング
- 詰め替え
- プライミング
- テスト
- 品質承認
- 再起動
記録:
- フラッシング中に失われたコーティング量
- 使用する溶剤または水
- フィルターの変更
- クリーニングクロスまたは消耗品
- 労働時間
- テストピースの廃棄物
最も頻繁に使用される 2 つの色またはコーティングを使用して、デュアル回路システムでトライアルを実行します。
測定:
- 切り替え時間
- パージ量
- 色汚染のリスク
- コーティングの廃棄物
- 労働時間
- 初めて受け入れられるパートタイム
比較する:
- 機械投資
- 設置費用
- コーティングの消耗
- 清掃資材費
- 人件費
- メンテナンス費用
- スペアパーツのコスト
- ダウンタイムコスト
- 期待される生産量
専門家の洞察: 購入価格だけを比較しないでください。二重回路システムは初期コストが高くなりますが、色の変更が頻繁に発生して単一回路ラインのスループットが低下する場合、総コストは低くなります。
膜厚とは、ワークピースに適用されるコーティングの厚さです。外観、耐久性、乾燥時間、下流のサンディングに影響します。
どちらのシステムでも、フィルムのビルドは次の影響を受けます。
- 流体出力
- スプレーガンの設定
- 空気の霧化
- ファンエアー
- 銃の距離
- 回線速度
- コーティング粘度
- パスの数
デュアル回路システムは、各回路が特定のコーティングまたは粘度範囲専用である場合に、一貫したフィルムの形成を維持するのに役立ちます。
色の一貫性は以下によって決まります。
- 塗料の混合精度
- 粘度制御
- きれいな液体ライン
- 安定したポンプ吐出
- 正しいガン設定
- スプレーガンとノズルをきれいにします
- 一貫した基材の色
- 色間の適切なフラッシング
回路が適切に分離されている場合、二重回路システムは相互汚染を軽減できます。ただし、バルブの密閉不良、ホースの磨耗、清掃が不十分な場合でも、色の欠陥が発生する可能性があります。
色の汚れは 次のように現れる場合があります。
- 着色された縞模様
- 曇りクリアコート
- パーツ間で色が一致しない
- 暗いスポットまたは明るいスポット
・隠蔽力が弱い
- 光沢ムラ
考えられる原因:
- フラッシングが不完全
- 磨耗したバルブまたはシール
- ホース内にコーティングが残っている
- 不適切なパージ手順
- 互換性のないコーティング
- 汚れたフィルター
- コーティングの準備が不十分
解決策: フラッシングシーケンスを標準化し、バルブとシールを検査し、コーティングの適合性を検証し、生産部品をリリースする前に制御されたパージを実行します。
単一回路システムと二重回路システムの両方で以下を処理できます。
- 水性プライマーおよびトップコート
- 溶剤系ラッカー
- UV硬化型コーティング
- 汚れと釉薬
- シーラー
- 保護クリアコート
各コーティングには異なる粘度、乾燥挙動、洗浄要件、および材料の適合性があります。
水性コーティングでは、多くの場合、乾燥中に温度と空気の流れを制御する必要があります。通常、クリーンアップは簡単ですが、機器の互換性を確認する必要があります。
溶剤ベースのコーティングは、配合によっては早く剥がれる場合があります。互換性のあるホース、シール、ポンプ、および溶剤ベースの洗浄手順が必要です。
重要: 「水ベース」は「換気不要」を意味するものではありません。OSHA は、スプレー ブースの換気の必要性は、単にコーティングが水ベースであるかどうかだけではなく、コーティング内の有害な化学物質の存在によって決まると指摘しています。 [1805]
スプレー仕上げでは、ミスト、蒸気、残留物が発生する可能性があります。 OSHA は、可燃性および可燃性の液体を使用したスプレー仕上げを 29 CFR 1910.107 に基づく規制作業として特定しています。 [1720]
スプレーブースは、スプレー作業を囲い込むか収容し、スプレー、蒸気、残留物の漏れを閉じ込めて制限し、安全に排気システムに導くために設けられた動力換気構造です。 [1720]
OSHA は、可燃性の蒸気、ミスト、または粉末を安全な場所に除去し、可燃性残留物を閉じ込めて制御するために、噴霧エリアに機械的換気を要求しています。 [1720]
塗装物品の乾燥や仕上げ材の残留物からの蒸気が排出されるように、スプレー中およびスプレー後も十分な時間換気を継続しなければなりません。 [1720]
また、OSHA は、スプレー ブースから排出される空気の総量は、スプレーされる溶剤の爆発下限の少なくとも 25 パーセントまで溶剤蒸気を希釈する必要があると述べています。 [2202]
単一回路システムと二重回路システムの両方に以下を含める必要があります。
- 適切に設計されたスプレーブースまたは密閉されたスプレーゾーン
- 機械式排気換気装置
- 補給空気供給
- フィルターメンテナンスプログラム
- 静電気制御のための接地と接着
- 必要に応じて適切な電気的分類
- コーティングの保管と取り扱いの管理
- オペレータートレーニング
- 非常停止およびインターロックシステム
- ホース、ポンプ、バルブ、ガン、フィルターの定期検査
換気装置をオプションの付属品として扱わないでください。 これは中核となる安全性と品質システムです。
- 1 つの色の長いバッチを実行します。
- 色の変化はまれです。
- コンパクトで複雑性の低いシステムが必要です。
- 初期投資を抑えたい。
- オペレーターは標準化されたフラッシングプロセスを管理できます。
- 段取り替え時のコーティングの無駄は許容されます。
- 2 つの色を頻繁に変更します。
- ラインのダウンタイムを削減する必要がある。
- 粘度や機能の異なる 2 つのコーティングを使用します。
・プライマーと上塗りを分けて供給したい。
- 予測可能な色のペアを使用して短いバッチを作成します。
- システム全体のフラッシュ頻度を減らす必要があります。
- 2 色以上を頻繁に使用します。
- 複数のコーティングを迅速に切り替える必要がある。
- 多品種少量生産を行っています。
- 手作業によるタッチアップや色の汚れを減らす必要があります。
- 製品構成の変更に将来にわたって対応できるラインを構築したいと考えています。
モジュール式の複数回路アプローチは、初期コストが高くなりますが、色の変更が出力の大きな制約となる場合には正当化できます。
色、コーティング、バッチサイズ、変更頻度、品質基準を文書化します。
最も頻繁に使用される 2 つの色のペアと、最も困難なコーティングの移行を含めます。
目的のコーティングを施した実際の製品をテストします。記録:
- コーティング粘度
- 流体出力
- スプレーガンの設定
- 空気の霧化
- ファンエアー
- 回線速度
- パスの数
- 膜厚
- 乾燥結果
- 色の一貫性
- 見た目
スプレーステーションだけを判断しないでください。完全なシーケンスを検証します。
コーティング → フラッシュオフ → 硬化 → 必要に応じてサンディング → 必要に応じて 2 回目のコート → 最終検査。
オペレーターは日常点検、塗装準備、色変更手順、品質検査を理解する必要があります。技術者は、ポンプのセットアップ、バルブの操作、フィルター、ホース、電気制御、および安全システムを理解している必要があります。
各色とコーティングの書面によるレシピを作成します。粘度、ガン設定、ライン速度、硬化条件、検査基準が含まれます。
フィルター、ノズル、ポンプ、ホース、バルブ、コンベア、センサー、換気装置のメンテナンスをスケジュールします。
考えられる原因:
- フラッシングが不完全
- 磨耗したバルブまたはシール
- ホース内にコーティングが残っている
- 不適切なパージ手順
- 互換性のないコーティング
- 汚れたフィルター
解決策: フラッシングシーケンスを標準化し、バルブとシールを検査し、コーティングの適合性を検証し、生産部品をリリースする前に制御されたパージを実行します。
考えられる原因:
- コーティング供給源内の空気
- 磨耗したポンプコンポーネント
- ブロックされたフィルター
- 粘度が正しくない
- ホースの制限
- バルブの漏れ
解決策: 塗料の供給、フィルターの状態、ポンプの性能、バルブの動作を確認してください。一度に 1 つの変数を調整し、結果を文書化します。
考えられる原因:
- コーティングの混合が一貫していない
- 粘度の変化
- さまざまな銃の設定
- 基材の色が一貫していない
- 色を変えるまでの洗浄が不十分
解決策: 混合、粘度チェック、ガンのレシピ、洗浄手順を標準化します。
考えられる原因:
- 長い流体ライン
- 過剰なパージ量
- 非効率的な洗浄シーケンス
- 不必要な色の変更が頻繁に行われる
- 生産スケジュールがうまくいかない
解決策: 可能な限りホースの長さを短くし、パージ量を最適化し、類似した色をグループ化し、戦略的に色の変更をスケジュールします。
考えられる原因:
- 手動フラッシング手順
- スペアパーツが不足している
・手順が不明確
- オペレーターのトレーニングが不十分
- 不十分な生産計画
解決策: 文書化された標準操作手順を作成し、オペレーターを訓練し、重要な予備品を利用可能な状態に保ち、切り替え時間を継続的に測定します。
- スプレーガンとノズルを検査します。
- 液体ホースと接続を確認してください。
- コンベアの位置合わせを確認します。
- ブースの空気の流れとフィルターの状態を確認します。
- ポンプ、バルブ、流体ラインを検査します。
・漏れ、気泡、圧力変動がないか確認してください。
- 塗料メーカーの指示に従ってガンの先端を洗浄します。
- 非常停止と安全インターロックを点検します。
- ベルトの張力とコンベアのトラッキングを確認します。
- ガンキャリッジの動きを検査します。
- 必要に応じてフィルターを掃除または交換します。
- ポンプの性能と液体の供給を確認します。
- バルブのシールと回路の絶縁を検査します。
- コーティングの消費量と不合格率を確認します。
- 換気扇やダクトを点検します。
- 電気接続とコントロールパネルを確認してください。
- PLC のアラームとエラー履歴を確認します。
- センサーを校正し、安全装置を検証します。
- 実際の生産結果と照らし合わせてレシピを監査します。
GYDFinishing は 2007 年以来表面仕上げ装置を製造し、木材、ガラス、ファイバーセメント、その他の材料向けのソリューションを提供しています。その経験には、木製ドア、家具、キャビネットのドア、フローリングの自動塗装装置が含まれます。
を比較する購入者にとって 単一回路スプレー システム と 二重回路スプレー システム、最も有益なサプライヤーの議論は、単に機械のタイプに関するものではありません。以下に焦点を当てる必要があります。
- 正確な製品の組み合わせと色の変更頻度
- コーティングの種類と目標膜厚
- 必要な生産量
- 利用可能な工場スペースとユーティリティ
・硬化方法と乾燥時間
- 色変更手順
- オペレーターのスキルレベル
- メンテナンスおよびスペアパーツ戦略
- 総所有コスト
信頼できるサプライヤーは、顧客の実際のコーティングと色変更ワークフローを喜んでテストし、結果を文書化し、利点だけでなく制限事項も説明する必要があります。
単一回路システムでは、すべての色に対して 1 つのコーティング供給経路が使用されます。デュアル回路システムは 2 つの独立したコーティング パスを使用し、2 つの色またはコーティング間の迅速な切り替えを可能にします。
通常、2 つの色またはコーティングを定期的に交互に使用して生産する場合、デュアル回路システムの方が優れています。システム全体のフラッシュとダウンタイムを削減できます。
はい、機械、ポンプ、ホース、バルブ、ノズル、乾燥システムがコーティングと互換性がある場合に限ります。有害な化学物質が存在する場合でも、水性コーティングには適切な換気が必要です。 [1805]
いいえ、どちらの回路も清掃とメンテナンスが必要です。二重回路システムはシステム全体のフラッシングの頻度を減らしますが、コーティング交換手順が不要になるわけではありません。
現在の色変更のダウンタイム、コーティング廃棄物、洗浄材、人件費にかかるコストと、デュアル回路システムの追加投資、メンテナンス、運用コストを比較してください。
はい。複数回路またはモジュール式システムは、3 つ以上の色またはコーティングをサポートできます。これらは多品種生産には便利ですが、より複雑な制御、洗浄、メンテナンスが必要です。
頻繁に色を変更する場合に、使用するかを決定する場合は、一般的な機器の見積もりではなく、 単一回路スプレー システムを使用する か 二重回路スプレー システムを から始めてください 色変更ワークフローの監査 。
GYD を送信して、色変更頻度、コーティング仕様、目標生産量、工場レイアウトを仕上げます。 実際の評価では、製品ファミリーに適した回路構成、フラッシング手順、硬化方法、および全体のライン レイアウトを特定する必要があります。
- 導入後: AI 画像プロンプト: *木製ドアパネルをコーティングする単一回路および二重回路スプレーシステムの工業的な比較、清潔で近代的な工場、リアルな写真、広角。*
- 「各システムの仕組み」セクション: AI 画像プロンプト: *単一回路スプレー システムと 2 つの塗料供給経路、ポンプ、バルブ、スプレー ガンを備えた二重回路スプレー システムを比較する断面技術図、きれいなエンジニアリング図。*
- 「色変更ダウンタイム」セクション: AI 画像プロンプト: *色変更ステップを示す工場ワークフローの図: ライン停止、フラッシング、補充、テスト、生産再開。テキストなし。*
- 「換気」セクション: AI 画像プロンプト: *スプレー ブースの気流、吸気、排気ダクト、フィルター、およびブース内を移動する木製パネルのテクニカル イラスト。*
- 「検証ロードマップ」セクション: AI 画像プロンプト: *コーティングの供給、スプレー塗布、フラッシュオフ、硬化、検査、梱包を示すフローチャート形式の工場図。*
- OSHA、*29 CFR 1910.107 – 可燃性および可燃性の材料を使用したスプレー仕上げ*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA、*29 CFR 1910.94 – 換気*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA、*スプレー作戦 - 概要*: [https://www.osha.gov/spray-operations ]
- OSHA、*スプレー作業 – 危険の制御*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA、*スプレー作業 – 基準*: [https://www.osha.gov/spray-operations/standards ]
- OSHA、*スプレー塗装エリアに必要な空気流量*: [https://www.osha.gov/laws-regs/standardinterpretations/1997-04-08-0 ]
- OSHA、*水性塗料をスプレーする場合のスプレーブースの要件*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- OSHA、*浄化塗装スプレー ブースおよびスプレー エリア*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- GYDFinishing の会社背景はクライアントから提供されます。


