
المشاهدات: 259 المؤلف: 广宇大 وقت النشر: 2026-11-04 المنشأ: موقع


قائمة المحتوى
● ما هو نظام الرش ذو الدائرة الواحدة؟
● ما هو نظام الرش ثنائي الدائرة؟
● الدائرة المفردة مقابل الدائرة المزدوجة: الفرق الأساسي
>> كيف يعمل نظام الدائرة الواحدة
>> كيف يعمل نظام الدائرة المزدوجة
● تغيير اللون التوقف ونفايات المواد
>> لماذا تعتبر تغييرات اللون مكلفة؟
>> تأثير نظام الدائرة المزدوجة
● إطار عمل عملي لتكلفة تغيير اللون
>> الخطوة 1: حساب التغييرات الفعلية في اللون
>> الخطوة 2: قياس وقت التحول الحالي
>> الخطوة 3: حساب خسارة الطلاء والتنظيف
>> الخطوة 4: قارن مع تشغيل الدائرة المزدوجة
>> الخطوة 5: حساب التكلفة الإجمالية للملكية
● بناء الفيلم وتناسق الألوان ومراقبة الجودة
>> تناسق اللون
>> الطلاءات ذات الأساس المائي والمذيبات
● التهوية والسلامة والوقاية من الحرائق
>> لماذا تعتبر أكشاك الرش ضرورية
>> اختر نظام الدائرة الواحدة عندما:
>> اختر نظام الدائرة المزدوجة عندما:
>> فكر في نظام متعدد الدوائر أو نظام معياري عندما:
● خارطة طريق عملية للتحقق من الصحة
>> الخطوة 1: تحديد نمط تغيير اللون
>> الخطوة 2: تشغيل تجربة الطلاء
>> الخطوة 3: التحقق من صحة الخط الكامل
>> الخطوة 4: تدريب المشغلين والفنيين
>> الخطوة 5: توحيد الوصفات والصيانة
● المشاكل الشائعة وحلول الخبراء
>> عدم استقرار الضغط أو التدفق
● كيف تقترب GYDFinishing من كفاءة تغيير اللون
>> ما هو الفرق الرئيسي بين نظام الرش أحادي الدائرة ونظام الرش ثنائي الدائرة؟
>> ما هو النظام الأفضل لتغييرات اللون المتكررة؟
>> هل يمكن لكلا النظامين تطبيق الطلاءات ذات الأساس المائي؟
>> هل نظام الدائرة المزدوجة يلغي التنظيف؟
>> كيف يمكنني حساب قيمة نظام الدائرة المزدوجة؟
>> هل يمكن لنظام الرش استخدام أكثر من دائرتين؟
● مراجع
إن الاختيار بين نظام الرش أحادي الدائرة ونظام الرش ثنائي الدائرة لتغييرات اللون المتكررة يرجع إلى وقت التوقف عن العمل، ونفايات الطلاء، وتعقيد التنظيف، ومرونة الإنتاج. يستخدم نظام الدائرة الواحدة مسارًا واحدًا لإمداد الطلاء ويجب شطفه وإعادة تعبئته عند كل تغيير في اللون. يحافظ نظام الدائرة المزدوجة على مسارين منفصلين للطلاء، مما يسمح بالتبديل بشكل أسرع بين لونين أو نوعين من الطلاء.
من وجهة نظر الشركة المصنعة للمعدات، فإن الاختيار الصحيح لا يقتصر ببساطة على 'المزيد من الدوائر يعني الأفضل'. بالنسبة للأبواب الخشبية، وأبواب الخزانات، والقوالب، ومكونات الأثاث، ومنتجات الأرضيات، يجب أن يعتمد القرار على تكرار تغيير اللون، وحجم الدفعة، ونوع الطلاء، ووقت التنظيف، وفقدان المواد، ومهارة المشغل، والتكلفة الإجمالية للملكية..
يقارن هذا الدليل كلا النظامين من وجهة نظر الإنتاج العملية. وهو يشرح كيفية عمل كل منها، وأين يعمل كل منها بشكل أفضل، وكيفية التحقق من صحة أفضل تكوين لسير العمل الفعلي لتغيير اللون.
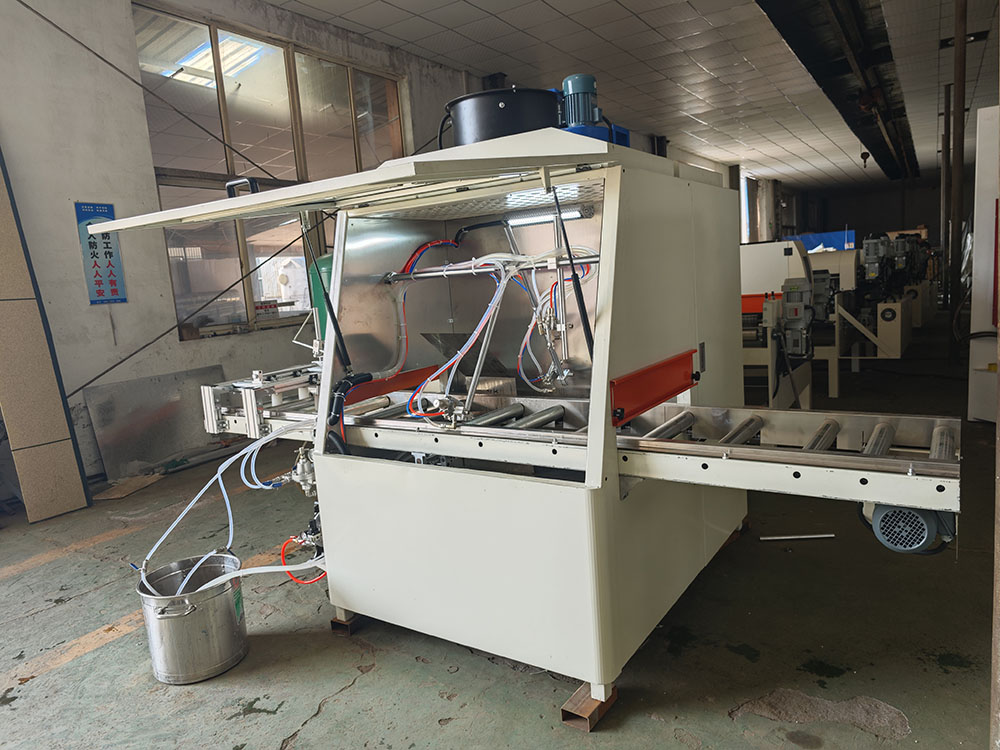
يستخدم نظام الرش أحادي الدائرة خط إمداد طلاء واحد، ومضخة، وفلتر، ومجموعة خرطوم، ودائرة مسدس رش. يتم تطبيق جميع الألوان من خلال نفس مسار السوائل.
عندما يتغير لون جدول الإنتاج، يجب على المشغل إيقاف الخط، وغسل الدائرة، وتنظيف المكونات أو استبدالها عند الحاجة، وإعادة ملئها بالطلاء التالي، والتحقق من ثبات اللون الجديد.
النقطة الأساسية: نظام الدائرة الواحدة بسيط، ومدمج، وفعال من حيث التكلفة. وتتمثل المفاضلة الرئيسية في أن كل تغيير في اللون يستهلك الوقت ومواد الطلاء.
تُستخدم أنظمة الرش ذات الدائرة الواحدة بشكل شائع في:
- فترات إنتاج طويلة من لون واحد
- تشطيب الباب الخشبي وباب الخزانة
- ألواح الأثاث والقوالب
- منتجات الأرضيات ذات اختلاف الألوان المحدود
- تطبيق التمهيدي أو السداده
- مصانع ذات جداول إنتاج يمكن التنبؤ بها
- العمليات التي تكون فيها نفايات الطلاء ووقت التنظيف مقبولة
تكون أكثر فعالية عندما تكون تغييرات اللون نادرة وتكون كل دفعة كبيرة بما يكفي لتبرير الشطف وإعادة التعبئة.
يستخدم نظام الرش ثنائي الدائرة مسارين مستقلين لإمداد الطلاء. قد يشتمل كل مسار على المضخة الخاصة به، وخطوط السوائل، والمرشحات، والصمامات، ودائرة مسدس الرش.
يمكن للنظام التبديل بين طبقتين أو لونين دون تنظيف الجهاز بالكامل. على سبيل المثال، قد توفر إحدى الدوائر مادة تمهيدية بيضاء بينما توفر الدائرة الأخرى مادة مانعة للتسرب أو صبغة أو طبقة علوية.
النقطة الأساسية: يعمل نظام الدائرة المزدوجة على تقليل وقت التوقف عن تغيير اللون عندما يتناوب الإنتاج بانتظام بين لونين أو طلاءين. كما أنه يزيد من تعقيد المعدات ومتطلبات التنظيف.
تُستخدم أنظمة الرش ذات الدائرة المزدوجة بشكل شائع في:
- كثرة إنتاج اللونين
- مصانع الأبواب والخزائن
- خطوط الأثاث بتشطيبات متعددة
- صب وتقليم الإنتاج
- خطوط الأرضيات مع الألوان المتناوبة
- فصل التمهيدي والمعطف الخفيف
- فصل الطلاء القائم على الماء والمذيبات
- جداول الإنتاج مع دفعات قصيرة
تكون أكثر فعالية عندما يستخدم مزيج المنتج لونين أو طبقتين أو نطاقين من اللزوجة باستمرار.
والفرق الأساسي هو كيفية تسليم الطلاء أثناء تغيرات اللون.
- في نظام الدائرة الواحدة يوجد مسار مائع واحد يخدم جميع الألوان. يتطلب كل تغيير التنظيف والتنظيف وإعادة التعبئة.
- في نظام الدائرة المزدوجة ، يتوفر مساران للسوائل. يمكن للمشغل التبديل بين الدوائر بدلاً من تنظيف النظام بأكمله.
يمكن أتمتة كلا النظامين. كلاهما يمكن أن يقدم تشطيبات عالية الجودة. يعتمد الاختيار الأفضل على نمط تغيير اللون وهدف الإنتاج.
تتبع عملية تغيير اللون النموذجية ذات الدائرة الواحدة هذا التدفق:
1. قم بإنهاء مجموعة الألوان الحالية.
2. إيقاف أو إبطاء الخط.
3. اغسل المضخة والخراطيم والمرشحات وبنادق الرش.
4. تنظيف أو استبدال المكونات كما هو مطلوب.
5. إعادة ملء نظام توريد الطلاء.
6. قم بتجهيز الدائرة بالطلاء الجديد.
7. قم بتشغيل قطعة اختبار أو مادة تطهير.
8. تحقق من اللون واللزوجة ونمط الرش وبنية الفيلم.
9. إعادة تشغيل الإنتاج.
أهم المتغيرات هي وقت الشطف، واستهلاك المذيبات أو المياه، وفقدان الطلاء، وحالة المرشح، وحالة المضخة، وطول الخرطوم، وإجراءات المشغل.
تتبع عملية تغيير اللون النموذجية ذات الدائرة المزدوجة هذا التدفق:
1. قم بإنهاء مجموعة الألوان الحالية في الدائرة A.
2. قم بتبديل نظام التحكم إلى الدائرة B.
3. قم بتنشيط بنادق الرش المتصلة بالدائرة B.
4. قم بإجراء عملية تطهير قصيرة أو قطعة اختبار إذا لزم الأمر.
5. تحقق من اللون واللزوجة ونمط الرش وبنية الفيلم.
6. إعادة تشغيل الإنتاج.
7. قم بتنظيف الدائرة 'أ' لاحقًا، أثناء التوقف المؤقت المخطط له أو في نهاية الوردية.
أهم المتغيرات هي عزل الدائرة، وموثوقية الصمام، وطول الخرطوم، وحالة المضخة، وجدول التنظيف، وتوافق الطلاء.
تؤثر تغيرات اللون على أكثر من وقت الآلة. يمكنهم إنشاء:
- وقت الإنتاج الضائع
- طلاء النفايات أثناء التنظيف
- استهلاك المذيبات أو المياه
- استبدال الفلتر
- عمالة التنظيف
- خطر تلوث اللون
- نفايات قطعة الاختبار
- تأخيرات مراقبة الجودة
يمكن أن يصبح تغيير اللون الذي يستغرق 15 دقيقة فقط مكلفًا عندما يحدث عدة مرات في كل وردية عمل.
يمكن أن يكون نظام الدائرة الواحدة فعالاً على المدى الطويل. ومع ذلك، فإن تغيرات اللون المتكررة تزيد:
- إجمالي وقت التنظيف
- طلاء النفايات
- استخدام المذيبات أو الماء
- متطلبات العمل
- تحميل الفلتر
- خطر تلوث الألوان
السؤال العملي ليس ما إذا كان الجهاز يمكنه تغيير اللون. يتعلق الأمر بما إذا كان عدد تغيرات اللون في كل وردية يجعل وقت التوقف عن العمل مقبولاً.
يمكن لنظام الدائرة المزدوجة تقليل وقت التوقف عن العمل عندما يتناوب الإنتاج بين لونين أو طلاءين محددين.
يمكن أن يقلل:
- تردد التنظيف الكامل للنظام
- وقت الانتظار بين الألوان
- طلاء النفايات أثناء التغييرات الروتينية
- تدخل المشغل
- انقطاع الإنتاج
ومع ذلك، لا تزال كلتا الدائرتين بحاجة إلى التنظيف. نظام الدائرة المزدوجة لا يلغي الصيانة؛ فهو يعيد توزيعها.
رؤية الخبراء: أفضل نظام هو النظام الذي يطابق نمط تغيير اللون الفعلي. قد يكون نظام الدائرة المزدوجة غير ضروري إذا تغير لون المصنع الخاص بك مرة واحدة فقط يوميًا، ولكنه يمكن أن يحقق مكاسب كبيرة إذا قمت بتبديل الألوان عدة مرات في كل وردية عمل.
سجل عدد تغيرات اللون لكل نوبة عمل، يوميًا، وفي الأسبوع.
يشمل:
- تغييرات اللون المخطط لها
- تغيرات اللون غير المخطط لها
- تغييرات الطلاء
- تغيرات اللزوجة
- تغييرات من الطبقة التمهيدية إلى الطبقة النهائية
حدد وقت العملية الكاملة من آخر جزء مقبول من اللون القديم إلى أول جزء مقبول من اللون الجديد.
يشمل:
- توقف الخط
- التنظيف
- التنظيف
- إعادة التعبئة
- فتيلة
- الاختبار
- موافقة الجودة
- إعادة تشغيل
سِجِلّ:
- فقدان حجم الطلاء أثناء التنظيف
- المذيب أو الماء المستخدم
- تصفية التغييرات
- تنظيف الملابس أو المواد الاستهلاكية
- وقت العمل
- نفايات قطع الاختبار
قم بإجراء تجربة باستخدام نظام الدائرة المزدوجة باستخدام اللونين أو الطلاءين الأكثر شيوعًا لديك.
يقيس:
- تبديل الوقت
- حجم التطهير
- خطر تلوث اللون
- طلاء النفايات
- وقت العمل
- أول مقبول بدوام جزئي
يقارن:
- استثمار الآلة
- تكلفة التركيب
- استهلاك الطلاء
- تكلفة مواد التنظيف
- تكلفة العمالة
- تكلفة الصيانة
- تكلفة قطع الغيار
- تكلفة التوقف
- حجم الإنتاج المتوقع
رؤية الخبراء: لا تقارن فقط سعر الشراء. قد يكون نظام الدائرة المزدوجة أكثر تكلفة في البداية ولكنه يوفر تكلفة إجمالية أقل عندما تؤدي التغييرات المتكررة في اللون إلى تقليل الإنتاجية في خط الدائرة الواحدة.
بناء الفيلم هو سمك الطلاء المطبق على قطعة العمل. إنه يؤثر على المظهر والمتانة ووقت التجفيف والصنفرة النهائية.
في كلا النظامين، يتأثر بناء الفيلم بما يلي:
- إخراج السوائل
- إعدادات بندقية الرش
- تفتيت الهواء
- هواء المروحة
- مسافة البندقية
- سرعة الخط
- لزوجة الطلاء
- عدد التمريرات
يمكن أن يساعد نظام الدائرة المزدوجة في الحفاظ على بناء فيلم ثابت عندما تكون كل دائرة مخصصة لطبقة معينة من الطلاء أو نطاق اللزوجة.
يعتمد تناسق الألوان على:
- دقة خلط الطلاء
- التحكم في اللزوجة
- خطوط السوائل النظيفة
- تسليم مضخة مستقرة
- إعدادات البندقية الصحيحة
- تنظيف بنادق الرش والفوهات
- لون الركيزة ثابت
- التنظيف السليم بين الألوان
يمكن لنظام الدائرة المزدوجة أن يقلل من التلوث المتبادل عندما تكون الدوائر معزولة بشكل صحيح. ومع ذلك، فإن سوء إغلاق الصمامات، أو الخراطيم البالية، أو التنظيف غير الكافي يمكن أن يسبب عيوبًا في اللون.
تلوث اللون على النحو التالي: قد يظهر
- خطوط ملونة
- معطف شفاف غائم
- عدم تناسق اللون بين الأجزاء
- بقع داكنة أو فاتحة
- قوة إختباء ضعيفة
- لمعان غير متساوي
الأسباب المحتملة:
- الغسل غير الكامل
- الصمامات أو الأختام البالية
- طلاء ترك في الخراطيم
- إجراء تطهير غير صحيح
- طبقات غير متوافقة
- المرشحات الملوثة
- سوء تحضير الطلاء
الحل: توحيد تسلسل الشطف، وفحص الصمامات والأختام، والتحقق من توافق الطلاء، وإجراء عملية تطهير خاضعة للرقابة قبل إطلاق أجزاء الإنتاج.
يمكن لكل من أنظمة الدائرة الواحدة والدائرة المزدوجة التعامل مع:
- الاشعال والمعاطف النهائية ذات الأساس المائي
- الورنيش القائم على المذيبات
- الطلاءات القابلة للشفاء بالأشعة فوق البنفسجية
- البقع والزجاج
- السدادات
- معاطف شفافة واقية
كل طلاء له لزوجة مختلفة، وسلوك تجفيف، ومتطلبات تنظيف، وتوافق المواد.
غالبًا ما تتطلب الطلاءات ذات الأساس المائي التحكم في درجة الحرارة وتدفق الهواء أثناء التجفيف. وهي عمومًا أسهل في التنظيف، ولكن لا يزال يتعين التحقق من توافق المعدات.
قد تومض الطلاءات المعتمدة على المذيبات بشكل أسرع اعتمادًا على التركيبة. إنها تتطلب خراطيم وأختام ومضخات وإجراءات تنظيف قائمة على المذيبات متوافقة.
هام: 'المرتكز على الماء' لا يعني 'عدم الحاجة إلى تهوية'. وتشير إدارة السلامة والصحة المهنية إلى أن الحاجة إلى تهوية حجرة الرش تعتمد على وجود مواد كيميائية خطرة في الطلاء، وليس فقط ما إذا كان الطلاء يعتمد على الماء. [1805]
يمكن للتشطيب بالرش أن يطلق الضباب والأبخرة والبقايا. تحدد إدارة السلامة والصحة المهنية تشطيب الرش باستخدام السوائل القابلة للاشتعال والقابلة للاشتعال كعملية منظمة بموجب 29 CFR 1910.107. [1720]
كابينة الرش عبارة عن هيكل مزود بتهوية كهربائية يتم توفيره لتطويق أو استيعاب عملية الرش، وحصر ومنع هروب الرش والبخار والبقايا، وتوجيهها بأمان إلى نظام العادم. [1720]
تتطلب إدارة السلامة والصحة المهنية تهوية ميكانيكية في مناطق الرش لإزالة الأبخرة أو الضباب أو المساحيق القابلة للاشتعال إلى مكان آمن وحصر المخلفات القابلة للاحتراق والتحكم فيها. [1720]
يجب أن تظل التهوية قيد التشغيل أثناء الرش ولمدة كافية بعد ذلك للسماح بخروج الأبخرة الناتجة عن تجفيف المواد المطلية وبقايا مواد التشطيب. [1720]
تنص إدارة السلامة والصحة المهنية أيضًا على أن إجمالي حجم الهواء المنبعث من خلال حجرة الرش يجب أن يخفف بخار المذيب إلى 25 بالمائة على الأقل من الحد الأدنى للانفجار للمذيب الذي يتم رشه. [2202]
يجب أن يتضمن كل من أنظمة الدائرة الواحدة والدائرة المزدوجة ما يلي:
- حجرة رش أو منطقة رش مغلقة مصممة بشكل صحيح
- تهوية العادم الميكانيكية
- إمداد الهواء بالمكياج
- برنامج صيانة الفلتر
- التأريض والترابط للتحكم الساكن
- التصنيف الكهربائي المناسب عند الاقتضاء
- ضوابط تخزين ومناولة الطلاء
- تدريب المشغلين
- أنظمة التوقف والتعشيق في حالات الطوارئ
- الفحص الدوري للخراطيم والمضخات والصمامات والمسدسات والمرشحات
لا تتعامل مع التهوية باعتبارها ملحقًا اختياريًا. إنه نظام أساسي للسلامة والجودة.
- تقوم بتشغيل دفعات طويلة من لون واحد.
- تغيرات اللون نادرة.
- أنت بحاجة إلى نظام مدمج وأقل تعقيدًا.
- تريد استثمارًا أوليًا أقل.
- يمكن للمشغلين لديك إدارة عملية التنظيف الموحدة.
- طلاء النفايات أثناء التغيير مقبول.
- تغيرين بين لونين بشكل متكرر.
- أنت بحاجة إلى تقليل وقت توقف الخط.
- تستخدم طبقتين ذات لزوجة أو وظائف مختلفة.
- تريد فصل إمداد الطلاء التمهيدي والمعطف الخفيف.
- أنت تنتج دفعات قصيرة بأزواج ألوان يمكن التنبؤ بها.
- أنت بحاجة إلى تقليل وتيرة التنظيف للنظام بالكامل.
- تستخدمي أكثر من لونين بشكل متكرر.
- أنت بحاجة إلى التبديل السريع بين عدة طبقات.
- لديك إنتاج عالي المزيج ومنخفض الحجم.
- أنت بحاجة إلى تقليل اللمس اليدوي وتلوث الألوان.
- أنت ترغب في تحصين الخط في المستقبل لتغيير مزيج المنتجات.
قد يكون النهج المعياري متعدد الدوائر أكثر تكلفة في البداية، ولكن يمكن تبريره عندما تكون تغيرات اللون عائقًا رئيسيًا على الإخراج.
قم بتوثيق الألوان والطلاءات وأحجام الدفعات وتكرار التغيير ومعايير الجودة.
قم بتضمين أزواج الألوان الأكثر شيوعًا وانتقال الطلاء الأكثر صعوبة.
اختبر المنتج الفعلي بالطلاء المقصود. سِجِلّ:
- لزوجة الطلاء
- إخراج السوائل
- إعدادات بندقية الرش
- تفتيت الهواء
- هواء المروحة
- سرعة الخط
- عدد التمريرات
- سمك الفيلم
- نتيجة التجفيف
- تناسق الألوان
- المظهر البصري
لا تحكم على محطة الرش فقط. التحقق من صحة التسلسل الكامل:
الطلاء ← الوميض ← المعالجة ← الصنفرة إذا لزم الأمر ← الطبقة الثانية إذا لزم الأمر ← الفحص النهائي.
يجب على المشغلين فهم عمليات الفحص اليومية وإعداد الطلاء وإجراءات تغيير اللون وفحص الجودة. يجب أن يفهم الفنيون إعداد المضخة وتشغيل الصمامات والمرشحات والخراطيم وأدوات التحكم الكهربائية وأنظمة السلامة.
إنشاء وصفات مكتوبة لكل لون وطلاء. قم بتضمين اللزوجة وإعدادات البندقية وسرعة الخط وظروف المعالجة ومعايير الفحص.
جدولة الصيانة للمرشحات والفوهات والمضخات والخراطيم والصمامات والناقلات وأجهزة الاستشعار ومعدات التهوية.
الأسباب المحتملة:
- الغسل غير الكامل
- الصمامات أو الأختام البالية
- طلاء ترك في الخراطيم
- إجراء تطهير غير صحيح
- طبقات غير متوافقة
- المرشحات الملوثة
الحل: توحيد تسلسل الشطف، وفحص الصمامات والأختام، والتحقق من توافق الطلاء، وإجراء عملية تطهير خاضعة للرقابة قبل إطلاق أجزاء الإنتاج.
الأسباب المحتملة:
- الهواء في إمدادات الطلاء
- مكونات المضخة البالية
- المرشحات المحظورة
- لزوجة غير صحيحة
- تقييد خرطوم
- تسرب الصمام
الحل: التحقق من إمدادات الطلاء، وحالة الفلتر، وأداء المضخة، وتشغيل الصمام. اضبط متغيرًا واحدًا في كل مرة وقم بتوثيق النتيجة.
الأسباب المحتملة:
- خلط طلاء غير متناسق
- التغيرات في اللزوجة
- إعدادات بندقية مختلفة
- لون الركيزة غير متناسق
- عدم كفاية التنظيف بين تغيرات اللون
الحل: توحيد معايير الخلط، وفحوصات اللزوجة، ووصفات الأسلحة، وإجراءات التنظيف.
الأسباب المحتملة:
- خطوط السوائل الطويلة
- حجم التطهير المفرط
- تسلسل التنظيف غير الفعال
- تغيرات اللون المتكررة غير الضرورية
- سوء جدولة الإنتاج
الحل: تقليل طول الخرطوم حيثما أمكن، وتحسين حجم التطهير، وتجميع الألوان المتشابهة، وجدولة تغيير الألوان بشكل استراتيجي.
الأسباب المحتملة:
- خطوات التنظيف اليدوية
- قطع غيار مفقودة
- إجراءات غير واضحة
- عدم كفاية تدريب المشغلين
- سوء التخطيط للإنتاج
الحل: إنشاء إجراء تشغيل قياسي مكتوب، وتدريب المشغلين، والحفاظ على توفر قطع الغيار المهمة، وقياس وقت التغيير بشكل مستمر.
- فحص بنادق الرش والفوهات.
- فحص خراطيم السوائل ووصلاتها.
- تأكيد محاذاة الناقل.
- التحقق من تدفق هواء المقصورة وحالة الفلتر.
- فحص المضخات والصمامات وخطوط السوائل.
- التحقق من عدم وجود تسربات أو فقاعات هواء أو تقلبات في الضغط.
- تنظيف أطراف البندقية طبقاً لتعليمات الشركة المصنعة للطلاء.
- فحص توقف الطوارئ وأقفال السلامة.
- التحقق من شد الحزام وتتبع الناقل.
- فحص حركة عربة السلاح.
- تنظيف المرشحات أو استبدالها حسب الحاجة.
- التحقق من أداء المضخة وتوصيل السوائل.
- فحص إغلاق الصمام وعزل الدائرة.
- مراجعة استهلاك الطلاء ومعدلات الرفض.
- فحص مراوح وقنوات التهوية.
- فحص التوصيلات الكهربائية ولوحات التحكم.
- مراجعة إنذارات PLC وسجل الأخطاء.
- معايرة أجهزة الاستشعار والتحقق من أجهزة السلامة.
- تدقيق الوصفات مقابل نتائج الإنتاج الفعلية.
قامت GYDFinishing بتصنيع معدات تشطيب الأسطح منذ عام 2007 وتوفر حلولاً للخشب والزجاج والأسمنت الليفي والمواد الأخرى. وتشمل خبرتها معدات الطلاء الأوتوماتيكية للأبواب الخشبية والأثاث وأبواب الخزانات والأرضيات.
بالنسبة للمشتري الذي يقارن نظام رش أحادي الدائرة مع نظام رش ثنائي الدائرة ، فإن مناقشة المورد الأكثر فائدة لا تتعلق فقط بنوع الماكينة. وينبغي التركيز على:
- مزيج المنتج الدقيق وتكرار تغيير اللون
- أنواع الطلاء وسمك الفيلم المستهدف
- مخرجات الإنتاج المطلوبة
- مساحة المصنع والمرافق المتاحة
- طريقة المعالجة ومدة التجفيف
- إجراء تغيير اللون
- مستوى مهارة المشغل
- استراتيجية الصيانة وقطع الغيار
- التكلفة الإجمالية للملكية
يجب أن يكون المورد الموثوق به على استعداد لاختبار الطلاءات الفعلية للعميل وسير عمل تغيير الألوان، وتوثيق النتائج، وشرح القيود بالإضافة إلى الفوائد.
يستخدم نظام الدائرة الواحدة مسار إمداد طلاء واحد لجميع الألوان. يستخدم نظام الدائرة المزدوجة مسارين طلاء مستقلين، مما يسمح بالتبديل بشكل أسرع بين لونين أو طلاءين.
عادةً ما يكون نظام الدائرة المزدوجة أفضل عندما يتناوب الإنتاج بانتظام بين لونين أو طلاءين. يمكن أن يقلل من تدفق النظام بالكامل ووقت التوقف عن العمل.
نعم، بشرط أن تكون الآلة والمضخة والخراطيم والصمامات والفوهات ونظام التجفيف متوافقة مع الطلاء. لا تزال الطلاءات ذات الأساس المائي تتطلب تهوية مناسبة عند وجود مواد كيميائية خطرة. [1805]
كلا، لا تزال كلتا الدائرتين بحاجة إلى التنظيف والصيانة. يقلل نظام الدائرة المزدوجة من تكرار تنظيف النظام بالكامل ولكنه لا يلغي إجراءات تغيير الطلاء.
قارن تكلفة وقت التوقف الحالي عن تغيير اللون، ونفايات الطلاء، ومواد التنظيف، والعمالة مقابل الاستثمار الإضافي، والصيانة، وتكلفة التشغيل لنظام الدائرة المزدوجة.
نعم. يمكن للأنظمة متعددة الدوائر أو الأنظمة المعيارية أن تدعم أكثر من لونين أو طلاءين. إنها مفيدة لإنتاج المزيج العالي ولكنها تتطلب ضوابط وتنظيف وصيانة أكثر تعقيدًا.
إذا كنت تقرر بين نظام رش الدائرة أحادي ونظام رش مزدوج الدائرة لتغييرات اللون المتكررة، فابدأ بمراجعة سير عمل تغيير اللون بدلاً من عرض أسعار المعدات العامة.
أرسل GYDFإنهاء تردد تغيير اللون ومواصفات الطلاء والمخرج المستهدف وتخطيط المصنع. يجب أن يحدد التقييم العملي تكوين الدائرة الصحيح وإجراءات التنظيف وطريقة المعالجة وتخطيط الخط الإجمالي لعائلة منتجك.
- بعد المقدمة: صورة AI سريعة: *مقارنة صناعية جنبًا إلى جنب لنظام رش أحادي الدائرة ومزدوج الدائرة يغطي ألواح الأبواب الخشبية، ومصنع حديث نظيف، وتصوير واقعي، وزاوية واسعة.*
- في قسم 'كيف يعمل كل نظام': موجه صورة الذكاء الاصطناعي: *رسم توضيحي فني مقصوص يقارن بين نظام رش بدائرة واحدة ونظام رش بدائرة مزدوجة مع مسارين لإمداد الطلاء، والمضخات، والصمامات، وبنادق الرش، رسم توضيحي هندسي نظيف.*
- في قسم 'توقف تغيير اللون': موجه صورة AI: *رسم توضيحي لسير عمل المصنع يوضح خطوات تغيير اللون: إيقاف الخط، والمسح، وإعادة التعبئة، والاختبار، وإعادة تشغيل الإنتاج، بدون نص.*
- في قسم 'التهوية': موجه صورة AI: *رسم توضيحي فني لتدفق هواء حجرة الرش، وهواء السحب، وقناة العادم، والمرشحات، والألواح الخشبية التي تتحرك عبر الحجرة.*
- في قسم 'خريطة طريق التحقق': موجه صورة AI: *رسم توضيحي للمصنع على شكل مخطط انسيابي يوضح إمداد الطلاء، وتطبيق الرش، والوميض، والمعالجة، والفحص، والتعبئة.*
- OSHA، *29 CFR 1910.107 - التشطيب بالرش باستخدام مواد قابلة للاشتعال وقابلة للاشتعال*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- إدارة السلامة والصحة المهنية، *29 CFR 1910.94 - التهوية*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- إدارة السلامة والصحة المهنية، *عمليات الرش - نظرة عامة*: [https://www.osha.gov/spray-operations ]
- إدارة السلامة والصحة المهنية، *عمليات الرش - التحكم في المخاطر*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- إدارة السلامة والصحة المهنية، *عمليات الرش - المعايير*: [https://www.osha.gov/spray-operations/standards ]
- OSHA، *معدل تدفق الهواء المطلوب لمنطقة الطلاء بالرش*: [https://www.osha.gov/laws-regs/standardinterpretations/1997-04-08-0 ]
- OSHA، *متطلبات حجرة الرش عند رش الطلاء المائي*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- إدارة السلامة والصحة المهنية، *كشك رش الطلاء التوضيحي ومناطق الرش*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- خلفية شركة GYDFinishing المقدمة من العميل.


