
दृश्य: 259 लेखक: 广宇大 प्रकाशन समय: 2026-11-04 उत्पत्ति: साइट


सामग्री मेनू
● सिंगल-सर्किट स्प्रे सिस्टम क्या है?
● डुअल-सर्किट स्प्रे सिस्टम क्या है?
● सिंगल-सर्किट बनाम डुअल-सर्किट: मुख्य अंतर
>> सिंगल-सर्किट सिस्टम कैसे काम करता है
>> डुअल-सर्किट सिस्टम कैसे काम करता है
● रंग-परिवर्तन डाउनटाइम और सामग्री अपशिष्ट
>> रंग परिवर्तन महँगा क्यों है?
● एक व्यावहारिक रंग-परिवर्तन लागत रूपरेखा
>> चरण 1: वास्तविक रंग परिवर्तन की गणना करें
>> चरण 2: वर्तमान परिवर्तन समय को मापें
>> चरण 3: कोटिंग और सफाई हानि की गणना करें
>> चरण 4: दोहरे-सर्किट ऑपरेशन से तुलना करें
>> चरण 5: स्वामित्व की कुल लागत की गणना करें
● फिल्म निर्माण, रंग संगति, और गुणवत्ता नियंत्रण
>> रंग संगति
● कोटिंग के प्रकार और सर्किट संगतता
>> जल-आधारित और विलायक-आधारित कोटिंग्स
● वेंटिलेशन, सुरक्षा और आग से बचाव
>> स्प्रे बूथ क्यों आवश्यक हैं?
>> व्यावहारिक सुरक्षा नियंत्रण
>> सिंगल-सर्किट सिस्टम चुनें जब:
>> डुअल-सर्किट सिस्टम चुनें जब:
>> मल्टी-सर्किट या मॉड्यूलर सिस्टम पर विचार करें जब:
● एक व्यावहारिक सत्यापन रोडमैप
>> चरण 1: रंग-परिवर्तन पैटर्न को परिभाषित करें
>> चरण 2: एक कोटिंग परीक्षण चलाएँ
>> चरण 3: पूरी लाइन को मान्य करें
>> चरण 4: ऑपरेटरों और तकनीशियनों को प्रशिक्षित करें
>> चरण 5: व्यंजनों और रखरखाव को मानकीकृत करें
● सामान्य समस्याएँ और विशेषज्ञ समाधान
>> रंग परिवर्तन के दौरान डाउनटाइम
>> दैनिक जांच
>> मासिक जाँच
● GYDFinishing रंग-परिवर्तन दक्षता तक कैसे पहुँचता है
● अक्सर पूछे जाने वाले प्रश्नों
>> सिंगल-सर्किट और डुअल-सर्किट स्प्रे सिस्टम के बीच मुख्य अंतर क्या है?
>> बार-बार रंग बदलने के लिए कौन सी प्रणाली बेहतर है?
>> क्या दोनों प्रणालियाँ जल-आधारित कोटिंग लागू कर सकती हैं?
>> क्या डुअल-सर्किट प्रणाली सफ़ाई को ख़त्म कर देती है?
>> मुझे दोहरे सर्किट सिस्टम के मूल्य की गणना कैसे करनी चाहिए?
>> क्या एक स्प्रे सिस्टम दो से अधिक सर्किट का उपयोग कर सकता है?
● संदर्भ
के बीच चयन करने से सिंगल-सर्किट स्प्रे सिस्टम और डुअल-सर्किट स्प्रे सिस्टम के लिए बार-बार रंग बदलने डाउनटाइम, कोटिंग अपशिष्ट, सफाई जटिलता और उत्पादन लचीलापन कम हो जाता है। एक एकल-सर्किट प्रणाली एक कोटिंग आपूर्ति पथ का उपयोग करती है और प्रत्येक रंग परिवर्तन के लिए इसे फ्लश और फिर से भरना चाहिए। एक दोहरी-सर्किट प्रणाली दो अलग-अलग कोटिंग पथ बनाए रखती है, जिससे दो रंगों या कोटिंग प्रकारों के बीच तेजी से स्विच करने की अनुमति मिलती है।
एक उपकरण निर्माता के दृष्टिकोण से, सही विकल्प केवल 'अधिक सर्किट ही बेहतर' नहीं है। लकड़ी के दरवाजे, कैबिनेट दरवाजे, मोल्डिंग, फर्नीचर घटकों और फर्श उत्पादों के लिए, निर्णय रंग-परिवर्तन आवृत्ति, बैच आकार, कोटिंग प्रकार, सफाई का समय, सामग्री हानि, ऑपरेटर कौशल और स्वामित्व की कुल लागत पर आधारित होना चाहिए।.
यह मार्गदर्शिका व्यावहारिक उत्पादन दृष्टिकोण से दोनों प्रणालियों की तुलना करती है। यह बताता है कि प्रत्येक कैसे काम करता है, प्रत्येक कहाँ सर्वोत्तम प्रदर्शन करता है, और आपके वास्तविक रंग-परिवर्तन वर्कफ़्लो के लिए सर्वोत्तम कॉन्फ़िगरेशन को कैसे मान्य किया जाए।
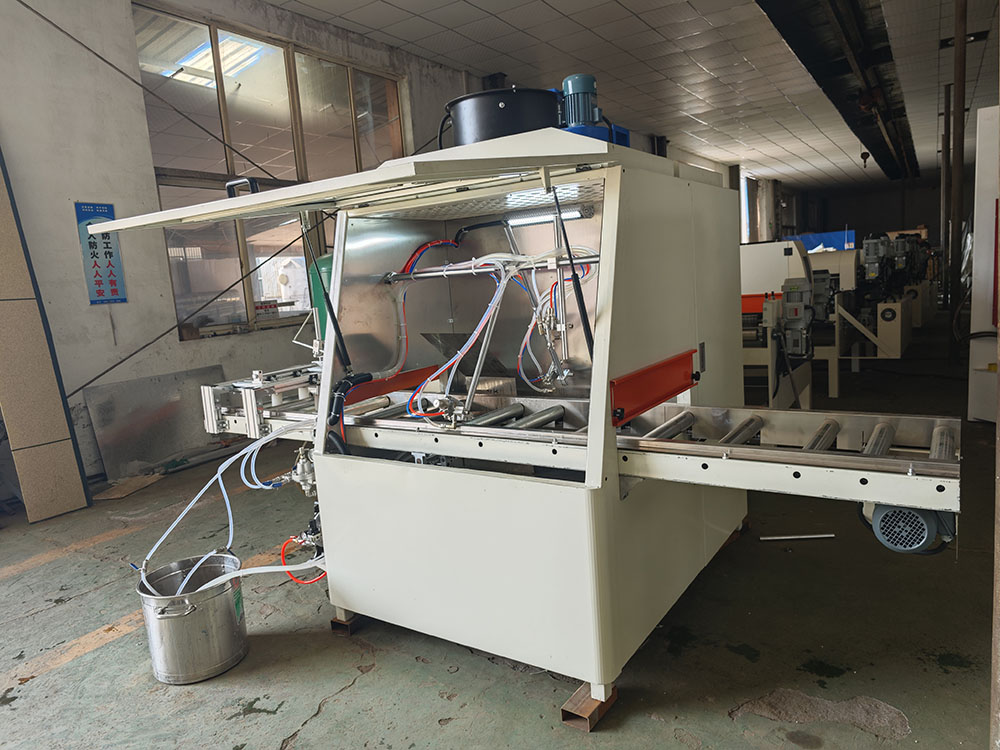
एकल -सर्किट स्प्रे प्रणाली एक कोटिंग आपूर्ति लाइन, पंप, फिल्टर, नली सेट और स्प्रे-गन सर्किट का उपयोग करती है। सभी रंग एक ही द्रव पथ के माध्यम से लागू होते हैं।
जब उत्पादन शेड्यूल का रंग बदलता है, तो ऑपरेटर को लाइन को रोकना होगा, सर्किट को फ्लश करना होगा, जहां आवश्यक हो वहां घटकों को साफ करना या बदलना होगा, अगली कोटिंग के साथ फिर से भरना होगा और सत्यापित करना होगा कि नया रंग स्थिर है।
मुख्य बिंदु: एकल-सर्किट प्रणाली सरल, कॉम्पैक्ट और लागत-कुशल है। इसका मुख्य समाधान यह है कि प्रत्येक रंग परिवर्तन में समय और कोटिंग सामग्री की खपत होती है।
सिंगल-सर्किट स्प्रे सिस्टम का उपयोग आमतौर पर इसके लिए किया जाता है:
- एक रंग का लंबे समय तक उत्पादन चलता है
- लकड़ी के दरवाजे और कैबिनेट-दरवाजे की फिनिशिंग
- फर्नीचर पैनल और मोल्डिंग
- सीमित रंग भिन्नता वाले फ़्लोरिंग उत्पाद
- प्राइमर या सीलर अनुप्रयोग
- पूर्वानुमानित उत्पादन कार्यक्रम वाली फ़ैक्टरियाँ
- ऐसे संचालन जहां कोटिंग अपशिष्ट और सफाई का समय स्वीकार्य है
वे तब सबसे प्रभावी होते हैं जब रंग परिवर्तन कम होते हैं और प्रत्येक बैच फ्लशिंग और रीफिलिंग को उचित ठहराने के लिए पर्याप्त बड़ा होता है।
एक दोहरे सर्किट स्प्रे सिस्टम दो स्वतंत्र कोटिंग आपूर्ति पथों का उपयोग करता है। प्रत्येक पथ में अपना स्वयं का पंप, द्रव लाइनें, फिल्टर, वाल्व और स्प्रे-गन सर्किट शामिल हो सकते हैं।
सिस्टम पूरी मशीन को पूरी तरह से फ्लश किए बिना दो कोटिंग्स या रंगों के बीच स्विच कर सकता है। उदाहरण के लिए, एक सर्किट सफेद प्राइमर की आपूर्ति कर सकता है जबकि दूसरा एक टिंटेड सीलर, दाग या टॉपकोट की आपूर्ति कर सकता है।
मुख्य बिंदु: जब उत्पादन नियमित रूप से दो रंगों या कोटिंग्स के बीच वैकल्पिक होता है तो एक दोहरी-सर्किट प्रणाली रंग-परिवर्तन डाउनटाइम को कम कर देती है। यह उपकरण जटिलता और सफाई आवश्यकताओं को भी बढ़ाता है।
डुअल-सर्किट स्प्रे सिस्टम का उपयोग आमतौर पर इसके लिए किया जाता है:
- बार-बार दो-रंग का उत्पादन
- दरवाजा और कैबिनेट-दरवाजा कारखाने
- एकाधिक फ़िनिश वाली फ़र्निचर पंक्तियाँ
- मोल्डिंग और ट्रिम उत्पादन
- वैकल्पिक रंगों के साथ फ़्लोरिंग लाइनें
- प्राइमर और टॉपकोट पृथक्करण
- जल-आधारित और विलायक-आधारित कोटिंग पृथक्करण
- छोटे बैचों के साथ उत्पादन कार्यक्रम
वे सबसे प्रभावी होते हैं जब उत्पाद मिश्रण लगातार दो रंगों, दो कोटिंग्स, या दो चिपचिपाहट श्रेणियों का उपयोग करता है।
मूलभूत अंतर यह है कि रंग परिवर्तन के दौरान कोटिंग कैसे वितरित की जाती है.
- में एकल-सर्किट प्रणाली , एक द्रव पथ सभी रंगों की सेवा करता है। प्रत्येक परिवर्तन के लिए फ्लशिंग, सफाई और पुनः भरने की आवश्यकता होती है।
- दोहरे सर्किट सिस्टम में , दो द्रव पथ उपलब्ध हैं। ऑपरेटर पूरे सिस्टम को फ्लश करने के बजाय सर्किट के बीच स्विच कर सकता है।
दोनों प्रणालियों को स्वचालित किया जा सकता है। दोनों उच्च गुणवत्ता वाली फिनिश प्रदान कर सकते हैं। बेहतर विकल्प रंग-परिवर्तन पैटर्न और उत्पादन उद्देश्य पर निर्भर करता है।
एक विशिष्ट एकल-सर्किट रंग-परिवर्तन प्रक्रिया इस प्रवाह का अनुसरण करती है:
1. वर्तमान रंग बैच समाप्त करें.
2. लाइन रोकें या धीमी करें.
3. पंप, होसेस, फिल्टर और स्प्रे गन को फ्लश करें।
4. आवश्यकतानुसार घटकों को साफ करें या बदलें।
5. कोटिंग आपूर्ति प्रणाली को फिर से भरें।
6. नई कोटिंग के साथ सर्किट को प्राइम करें।
7. एक परीक्षण टुकड़ा चलाएं या सामग्री को शुद्ध करें।
8. रंग, चिपचिपाहट, स्प्रे पैटर्न और फिल्म निर्माण को सत्यापित करें।
9. उत्पादन पुनः प्रारंभ करें.
सबसे महत्वपूर्ण चर हैं फ्लशिंग समय, विलायक या पानी की खपत, कोटिंग हानि, फ़िल्टर स्थिति, पंप स्थिति, नली की लंबाई और ऑपरेटर प्रक्रिया.
एक विशिष्ट दोहरे सर्किट रंग-परिवर्तन प्रक्रिया इस प्रवाह का अनुसरण करती है:
1. सर्किट ए पर वर्तमान रंग बैच समाप्त करें।
2. नियंत्रण प्रणाली को सर्किट बी पर स्विच करें।
3. सर्किट बी से जुड़ी स्प्रे गन को सक्रिय करें।
4. यदि आवश्यक हो तो एक छोटा पर्ज या परीक्षण टुकड़ा चलाएँ।
5. रंग, चिपचिपाहट, स्प्रे पैटर्न और फिल्म निर्माण को सत्यापित करें।
6. उत्पादन पुनः प्रारंभ करें.
7. सर्किट ए को बाद में, नियोजित विराम के दौरान या शिफ्ट के अंत में साफ़ करें।
सबसे महत्वपूर्ण चर सर्किट अलगाव, वाल्व विश्वसनीयता, नली की लंबाई, पंप की स्थिति, सफाई कार्यक्रम और कोटिंग संगतता हैं.
रंग परिवर्तन मशीन के समय से अधिक प्रभावित करते हैं। वे बना सकते हैं:
- उत्पादन समय नष्ट हो गया
- फ्लशिंग के दौरान कचरे की कोटिंग करना
- विलायक या पानी की खपत
- फ़िल्टर प्रतिस्थापन
- सफाई मजदूर
- रंग-संदूषण का खतरा
- परीक्षण-टुकड़ा अपशिष्ट
- गुणवत्ता-नियंत्रण में देरी
एक रंग परिवर्तन जिसमें केवल 15 मिनट लगते हैं, तब महंगा हो सकता है जब यह प्रति शिफ्ट में कई बार होता है।
एकल-सर्किट प्रणाली लंबे समय तक चलने में कुशल हो सकती है। हालाँकि, बार-बार रंग बदलने से वृद्धि होती है:
- कुल फ्लशिंग समय
- कोटिंग अपशिष्ट
- विलायक या पानी का उपयोग
- श्रम आवश्यकताएँ
- फ़िल्टर लोड हो रहा है
-रंग दूषित होने का खतरा
व्यावहारिक प्रश्न यह नहीं है कि मशीन रंग बदल सकती है या नहीं। यह है कि क्या प्रति शिफ्ट में रंग परिवर्तन की संख्या डाउनटाइम को स्वीकार्य बनाती है।
जब उत्पादन दो स्थापित रंगों या कोटिंग्स के बीच वैकल्पिक होता है तो एक दोहरी-सर्किट प्रणाली डाउनटाइम को कम कर सकती है।
यह कम कर सकता है:
- पूर्ण-प्रणाली फ्लशिंग आवृत्ति
- रंगों के बीच प्रतीक्षा समय
- दिनचर्या में बदलाव के दौरान कचरे की कोटिंग करना
- ऑपरेटर का हस्तक्षेप
- उत्पादन में रुकावट
हालाँकि, दोनों सर्किटों को अभी भी सफाई की आवश्यकता है। एक दोहरी-सर्किट प्रणाली रखरखाव को समाप्त नहीं करती है; यह इसे पुनर्वितरित करता है।
विशेषज्ञ अंतर्दृष्टि: सबसे अच्छी प्रणाली वह है जो आपके वास्तविक रंग-परिवर्तन पैटर्न से मेल खाती है। यदि आपका कारखाना प्रति दिन केवल एक बार रंग बदलता है तो एक दोहरी-सर्किट प्रणाली अनावश्यक हो सकती है, लेकिन यदि आप प्रति शिफ्ट में कई बार रंग बदलते हैं तो यह बड़ा लाभ पहुंचा सकता है।
प्रति पाली, प्रति दिन और प्रति सप्ताह रंग परिवर्तन की संख्या रिकॉर्ड करें।
शामिल करना:
- नियोजित रंग परिवर्तन
- अनियोजित रंग परिवर्तन
-कोटिंग परिवर्तन
- चिपचिपाहट बदल जाती है
- प्राइमर-टू-टॉपकोट परिवर्तन
पुराने रंग के अंतिम स्वीकार्य भाग से लेकर नए रंग के पहले स्वीकार्य भाग तक पूरी प्रक्रिया का समय निर्धारित करें।
शामिल करना:
- लाइन बंद करो
- निस्तब्धता
- सफाई
- पुनः भरना
- भड़काना
- परीक्षण
- गुणवत्ता अनुमोदन
- पुनः आरंभ करें
अभिलेख:
- फ्लशिंग के दौरान कोटिंग की मात्रा कम हो गई
- विलायक या पानी का प्रयोग किया गया
- फ़िल्टर परिवर्तन
- कपड़े या उपभोग्य वस्तुएं साफ करना
- श्रम का समय
- परीक्षण-टुकड़ा अपशिष्ट
अपने दो सबसे सामान्य रंगों या कोटिंग्स का उपयोग करके दोहरे सर्किट सिस्टम के साथ एक परीक्षण चलाएं।
उपाय:
- स्विचिंग समय
- शुद्ध मात्रा
- रंग-संदूषण का खतरा
- कोटिंग अपशिष्ट
- श्रम का समय
- पहला स्वीकार्य अंशकालिक
तुलना करना:
- मशीन निवेश
- स्थापना लागत
-कोटिंग की खपत
- सफाई सामग्री की लागत
- श्रम लागत
- मेंटेनेन्स कोस्ट
- स्पेयर-पार्ट लागत
- डाउनटाइम लागत
- अपेक्षित उत्पादन आउटपुट
विशेषज्ञ अंतर्दृष्टि: केवल खरीद मूल्य की तुलना न करें। एक दोहरे-सर्किट सिस्टम की शुरुआत में लागत अधिक हो सकती है, लेकिन जब बार-बार रंग बदलने से एकल-सर्किट लाइन में थ्रूपुट कम हो जाता है, तो कुल लागत कम हो जाती है।
फिल्म निर्माण वर्कपीस पर लागू कोटिंग की मोटाई है। यह उपस्थिति, स्थायित्व, सुखाने का समय और डाउनस्ट्रीम सैंडिंग को प्रभावित करता है।
दोनों प्रणालियों में, फिल्म निर्माण इससे प्रभावित होता है:
- द्रव उत्पादन
- स्प्रे-गन सेटिंग्स
-परमाणु वायु
- पंखे की हवा
- बंदूक की दूरी
- लाइन की गति
-कोटिंग चिपचिपापन
- पास की संख्या
जब प्रत्येक सर्किट एक विशिष्ट कोटिंग या चिपचिपाहट सीमा के लिए समर्पित होता है तो एक दोहरी-सर्किट प्रणाली लगातार फिल्म निर्माण को बनाए रखने में मदद कर सकती है।
रंग की स्थिरता इस पर निर्भर करती है:
-कोटिंग मिश्रण सटीकता
- चिपचिपापन नियंत्रण
- साफ तरल लाइनें
- स्थिर पंप वितरण
- बंदूक की सही सेटिंग
- स्प्रे गन और नोजल को साफ करें
- लगातार सब्सट्रेट रंग
- रंगों के बीच उचित फ्लशिंग
जब सर्किट उचित रूप से पृथक होते हैं तो एक दोहरी-सर्किट प्रणाली क्रॉस-संदूषण को कम कर सकती है। हालाँकि, खराब वाल्व सीलिंग, घिसे हुए होज़, या अपर्याप्त सफाई अभी भी रंग दोष का कारण बन सकती है।
रंग संदूषण इस प्रकार प्रकट हो सकता है:
- रंगी हुई धारियाँ
- बादलदार स्पष्ट कोट
- भागों के बीच असंगत रंग
- गहरे या हल्के धब्बे
- छुपने की कमज़ोर शक्ति
- असमान चमक
संभावित कारण:
- अधूरा फ्लशिंग
- घिसे हुए वाल्व या सील
- नली में कोटिंग छोड़ी गई
- गलत शुद्धिकरण प्रक्रिया
- असंगत कोटिंग्स
- दूषित फिल्टर
- कोटिंग की खराब तैयारी
समाधान: फ्लशिंग अनुक्रम को मानकीकृत करें, वाल्व और सील का निरीक्षण करें, कोटिंग संगतता को सत्यापित करें, और उत्पादन भागों को जारी करने से पहले नियंत्रित पर्ज चलाएं।
सिंगल-सर्किट और डुअल-सर्किट दोनों सिस्टम संभाल सकते हैं:
- जल-आधारित प्राइमर और टॉपकोट
- विलायक-आधारित लाख
- यूवी-इलाज योग्य कोटिंग्स
- दाग और शीशे
- सीलर
- सुरक्षात्मक स्पष्ट कोट
प्रत्येक कोटिंग में अलग-अलग चिपचिपाहट, सुखाने का व्यवहार, सफाई की आवश्यकताएं और सामग्री अनुकूलता होती है।
जल-आधारित कोटिंग्स को सुखाने के दौरान अक्सर नियंत्रित तापमान और वायु प्रवाह की आवश्यकता होती है। इन्हें साफ करना आम तौर पर आसान होता है, लेकिन उपकरण अनुकूलता को अभी भी सत्यापित किया जाना चाहिए।
सॉल्वेंट-आधारित कोटिंग्स फॉर्मूलेशन के आधार पर तेजी से चमक सकती हैं। उन्हें संगत होज़, सील, पंप और विलायक-आधारित सफाई प्रक्रियाओं की आवश्यकता होती है।
महत्वपूर्ण: 'पानी आधारित' का मतलब यह नहीं है कि 'वेंटिलेशन की आवश्यकता नहीं है।' ओएसएचए नोट करता है कि स्प्रे बूथ वेंटिलेशन की आवश्यकता कोटिंग में खतरनाक रसायनों की उपस्थिति पर निर्भर करती है, न कि केवल यह कि कोटिंग पानी आधारित है या नहीं। [1805]
स्प्रे फिनिशिंग से धुंध, वाष्प और अवशेष निकल सकते हैं। ओएसएचए 29 सीएफआर 1910.107 के तहत एक विनियमित ऑपरेशन के रूप में ज्वलनशील और दहनशील तरल पदार्थों का उपयोग करके स्प्रे फिनिशिंग की पहचान करता है। [1720]
स्प्रे बूथ एक पावर-वेंटिलेटेड संरचना है जो छिड़काव ऑपरेशन को घेरने या समायोजित करने, स्प्रे, वाष्प और अवशेषों के निकास को सीमित करने और सुरक्षित रूप से उन्हें निकास प्रणाली तक निर्देशित करने के लिए प्रदान की जाती है। [1720]
ओएसएचए को ज्वलनशील वाष्प, धुंध, या पाउडर को सुरक्षित स्थान पर हटाने और दहनशील अवशेषों को सीमित करने और नियंत्रित करने के लिए छिड़काव क्षेत्रों में यांत्रिक वेंटिलेशन की आवश्यकता होती है। [1720]
छिड़काव के दौरान और उसके बाद पर्याप्त समय तक वेंटिलेशन चालू रहना चाहिए ताकि सूखने वाली लेपित वस्तुओं और परिष्करण-सामग्री के अवशेषों से वाष्प समाप्त हो सके। [1720]
ओएसएचए का यह भी कहना है कि स्प्रे बूथ के माध्यम से समाप्त होने वाली कुल हवा की मात्रा को स्प्रे किए जाने वाले विलायक की निचली विस्फोटक सीमा के कम से कम 25 प्रतिशत तक विलायक वाष्प को पतला करना चाहिए। [2202]
सिंगल-सर्किट और डुअल-सर्किट दोनों प्रणालियों में शामिल होना चाहिए:
- उचित रूप से डिज़ाइन किया गया स्प्रे बूथ या संलग्न स्प्रे ज़ोन
- यांत्रिक निकास वेंटिलेशन
- मेक-अप वायु आपूर्ति
- फ़िल्टर रखरखाव कार्यक्रम
- स्थैतिक नियंत्रण के लिए ग्राउंडिंग और बॉन्डिंग
- जहां आवश्यक हो वहां उपयुक्त विद्युत वर्गीकरण
- कोटिंग भंडारण और हैंडलिंग नियंत्रण
- ऑपरेटर प्रशिक्षण
- आपातकालीन स्टॉप और इंटरलॉक सिस्टम
- होसेस, पंप, वाल्व, गन और फिल्टर का नियमित निरीक्षण
वेंटिलेशन को एक वैकल्पिक सहायक के रूप में न मानें। यह एक मुख्य सुरक्षा और गुणवत्ता प्रणाली है।
- आप एक रंग के लंबे बैच चलाते हैं।
- रंग परिवर्तन दुर्लभ हैं.
- आपको एक कॉम्पैक्ट, कम-जटिलता प्रणाली की आवश्यकता है।
- आप कम प्रारंभिक निवेश चाहते हैं.
- आपके ऑपरेटर एक मानकीकृत फ्लशिंग प्रक्रिया का प्रबंधन कर सकते हैं।
- बदलाव के दौरान कचरे की कोटिंग करना स्वीकार्य है।
- आप दो रंगों के बीच बार-बार बदलाव करते हैं।
- आपको लाइन डाउनटाइम कम करने की आवश्यकता है।
- आप अलग-अलग चिपचिपाहट या कार्यों के साथ दो कोटिंग्स का उपयोग करते हैं।
- आप प्राइमर और टॉपकोट सप्लाई को अलग करना चाहते हैं।
- आप पूर्वानुमानित रंग जोड़ों के साथ छोटे बैच तैयार करते हैं।
- आपको पूर्ण-सिस्टम फ्लशिंग आवृत्ति को कम करने की आवश्यकता है।
- आप बार-बार दो से अधिक रंगों का प्रयोग करते हैं।
- आपको कई कोटिंग्स के बीच तेजी से स्विचिंग की आवश्यकता है।
- आपके पास उच्च-मिश्रण, कम-मात्रा वाला उत्पादन है।
- आपको मैन्युअल टच-अप और रंग संदूषण को कम करने की आवश्यकता है।
- आप उत्पाद मिश्रणों को बदलने के लिए लाइन को भविष्य में सुरक्षित बनाना चाहते हैं।
एक मॉड्यूलर मल्टी-सर्किट दृष्टिकोण की शुरुआत में लागत अधिक हो सकती है, लेकिन जब रंग परिवर्तन आउटपुट पर एक बड़ी बाधा हो तो इसे उचित ठहराया जा सकता है।
रंग, कोटिंग्स, बैच आकार, परिवर्तन आवृत्ति और गुणवत्ता मानक का दस्तावेजीकरण करें।
दो सबसे अधिक बार होने वाले रंग जोड़े और सबसे कठिन कोटिंग संक्रमण को शामिल करें।
इच्छित कोटिंग के साथ वास्तविक उत्पाद का परीक्षण करें। अभिलेख:
-कोटिंग चिपचिपापन
- द्रव उत्पादन
- स्प्रे-गन सेटिंग्स
-परमाणु वायु
- पंखे की हवा
- लाइन की गति
- पास की संख्या
- फिल्म की मोटाई
- सुखाने का परिणाम
- रंग स्थिरता
- दृश्य उपस्थिति
केवल स्प्रे स्टेशन का मूल्यांकन न करें। संपूर्ण अनुक्रम मान्य करें:
कोटिंग → फ्लैश-ऑफ → इलाज → यदि आवश्यक हो तो सैंडिंग → यदि आवश्यक हो तो दूसरा कोट → अंतिम निरीक्षण।
ऑपरेटरों को दैनिक जांच, कोटिंग की तैयारी, रंग-परिवर्तन प्रक्रियाओं और गुणवत्ता निरीक्षण को समझना चाहिए। तकनीशियनों को पंप सेटअप, वाल्व संचालन, फिल्टर, होसेस, विद्युत नियंत्रण और सुरक्षा प्रणालियों को समझना चाहिए।
प्रत्येक रंग और कोटिंग के लिए लिखित रेसिपी बनाएं। चिपचिपाहट, बंदूक सेटिंग्स, लाइन गति, इलाज की स्थिति और निरीक्षण मानदंड शामिल करें।
फिल्टर, नोजल, पंप, होसेस, वाल्व, कन्वेयर, सेंसर और वेंटिलेशन उपकरण के लिए रखरखाव अनुसूची।
संभावित कारण:
- अधूरा फ्लशिंग
- घिसे हुए वाल्व या सील
- नली में कोटिंग छोड़ी गई
- गलत शुद्धिकरण प्रक्रिया
- असंगत कोटिंग्स
- दूषित फिल्टर
समाधान: फ्लशिंग अनुक्रम को मानकीकृत करें, वाल्व और सील का निरीक्षण करें, कोटिंग संगतता को सत्यापित करें, और उत्पादन भागों को जारी करने से पहले नियंत्रित पर्ज चलाएं।
संभावित कारण:
- कोटिंग आपूर्ति में हवा
- घिसे हुए पंप घटक
- अवरुद्ध फ़िल्टर
- ग़लत चिपचिपापन
- नली प्रतिबंध
- वाल्व रिसाव
समाधान: कोटिंग आपूर्ति, फ़िल्टर स्थिति, पंप प्रदर्शन और वाल्व संचालन की जाँच करें। एक समय में एक चर समायोजित करें और परिणाम का दस्तावेजीकरण करें।
संभावित कारण:
- असंगत कोटिंग मिश्रण
- चिपचिपाहट में परिवर्तन
- विभिन्न बंदूक सेटिंग्स
- असंगत सब्सट्रेट रंग
- रंग बदलने के बीच अपर्याप्त सफाई
समाधान: मिश्रण, चिपचिपाहट जांच, गन रेसिपी और सफाई प्रक्रियाओं को मानकीकृत करें।
संभावित कारण:
- लंबी तरल रेखाएं
- अत्यधिक शुद्ध मात्रा
-अकुशल सफाई क्रम
- बार-बार अनावश्यक रंग बदलना
- ख़राब उत्पादन शेड्यूलिंग
समाधान: जहां संभव हो, नली की लंबाई कम करें, पर्ज वॉल्यूम को अनुकूलित करें, समान रंगों को समूहित करें, और रणनीतिक रूप से रंग परिवर्तन शेड्यूल करें।
संभावित कारण:
- मैनुअल फ्लशिंग चरण
- स्पेयर पार्ट्स गायब
- अस्पष्ट प्रक्रियाएँ
- अपर्याप्त ऑपरेटर प्रशिक्षण
- ख़राब उत्पादन योजना
समाधान: एक लिखित मानक संचालन प्रक्रिया बनाएं, ऑपरेटरों को प्रशिक्षित करें, महत्वपूर्ण पुर्जे उपलब्ध रखें और बदलाव के समय को लगातार मापें।
- स्प्रे गन और नोजल का निरीक्षण करें।
- द्रव नली और कनेक्शन की जाँच करें।
- कन्वेयर संरेखण की पुष्टि करें।
- बूथ एयरफ्लो और फिल्टर की स्थिति सत्यापित करें।
- पंप, वाल्व और द्रव लाइनों का निरीक्षण करें।
- लीक, हवा के बुलबुले या दबाव में उतार-चढ़ाव की जाँच करें।
- कोटिंग निर्माता के निर्देशों के अनुसार गन टिप्स को साफ करें।
- आपातकालीन स्टॉप और सुरक्षा इंटरलॉक का निरीक्षण करें।
- बेल्ट तनाव और कन्वेयर ट्रैकिंग की जाँच करें।
- बंदूक गाड़ी की आवाजाही का निरीक्षण करें।
- आवश्यकतानुसार फिल्टर को साफ करें या बदलें।
- पंप के प्रदर्शन और द्रव वितरण की जांच करें।
- वाल्व सीलिंग और सर्किट आइसोलेशन का निरीक्षण करें।
- कोटिंग खपत की समीक्षा करें और दरों को अस्वीकार करें।
- वेंटिलेशन पंखे और नलिकाओं का निरीक्षण करें।
- विद्युत कनेक्शन और नियंत्रण पैनल की जाँच करें।
- पीएलसी अलार्म और त्रुटि इतिहास की समीक्षा करें।
- सेंसर को कैलिब्रेट करें और सुरक्षा उपकरणों को सत्यापित करें।
- वास्तविक उत्पादन परिणामों के विरुद्ध ऑडिट रेसिपी।
GYDFinishing ने 2007 से सतह परिष्करण उपकरण का निर्माण किया है और लकड़ी, कांच, फाइबर सीमेंट और अन्य सामग्रियों के लिए समाधान प्रदान करता है। इसके अनुभव में लकड़ी के दरवाजे, फर्नीचर, कैबिनेट दरवाजे और फर्श के लिए स्वचालित कोटिंग उपकरण शामिल हैं।
करने वाले खरीदार के लिए एकल-सर्किट स्प्रे प्रणाली की तुलना से दोहरे-सर्किट स्प्रे प्रणाली , सबसे उपयोगी आपूर्तिकर्ता चर्चा केवल मशीन प्रकार के बारे में नहीं है। इस पर ध्यान देना चाहिए:
- सटीक उत्पाद मिश्रण और रंग-परिवर्तन आवृत्ति
- कोटिंग के प्रकार और लक्ष्य फिल्म की मोटाई
- आवश्यक उत्पादन आउटपुट
- उपलब्ध फ़ैक्टरी स्थान और उपयोगिताएँ
- इलाज की विधि और सुखाने का समय
- रंग बदलने की प्रक्रिया
- ऑपरेटर कौशल स्तर
- रखरखाव और स्पेयर-पार्ट रणनीति
- मालिकाने की कुल कीमत
एक विश्वसनीय आपूर्तिकर्ता को ग्राहक की वास्तविक कोटिंग्स और रंग-परिवर्तन वर्कफ़्लो का परीक्षण करने, परिणामों का दस्तावेजीकरण करने और सीमाओं के साथ-साथ लाभों की व्याख्या करने के लिए तैयार रहना चाहिए।
एकल-सर्किट प्रणाली सभी रंगों के लिए एक कोटिंग आपूर्ति पथ का उपयोग करती है। एक दोहरी-सर्किट प्रणाली दो स्वतंत्र कोटिंग पथों का उपयोग करती है, जिससे दो रंगों या कोटिंग्स के बीच तेजी से स्विच करने की अनुमति मिलती है।
एक दोहरी-सर्किट प्रणाली आमतौर पर बेहतर होती है जब उत्पादन नियमित रूप से दो रंगों या कोटिंग्स के बीच वैकल्पिक होता है। यह फुल-सिस्टम फ्लशिंग और डाउनटाइम को कम कर सकता है।
हां, बशर्ते मशीन, पंप, होज़, वाल्व, नोजल और सुखाने की प्रणाली कोटिंग के अनुकूल हों। खतरनाक रसायन मौजूद होने पर भी जल-आधारित कोटिंग्स को उचित वेंटिलेशन की आवश्यकता होती है। [1805]
नहीं, दोनों सर्किटों को अभी भी सफाई और रखरखाव की आवश्यकता है। एक दोहरी-सर्किट प्रणाली पूर्ण-प्रणाली फ्लशिंग की आवृत्ति को कम करती है लेकिन कोटिंग-परिवर्तन प्रक्रियाओं को समाप्त नहीं करती है।
दोहरे सर्किट सिस्टम के अतिरिक्त निवेश, रखरखाव और परिचालन लागत के मुकाबले वर्तमान रंग-परिवर्तन डाउनटाइम, कोटिंग अपशिष्ट, सफाई सामग्री और श्रम की लागत की तुलना करें।
हाँ। मल्टी-सर्किट या मॉड्यूलर सिस्टम दो से अधिक रंगों या कोटिंग्स का समर्थन कर सकते हैं। वे उच्च-मिश्रण उत्पादन के लिए उपयोगी हैं लेकिन अधिक जटिल नियंत्रण, सफाई और रखरखाव की आवश्यकता होती है।
यदि आप एकल-सर्किट और दोहरे-सर्किट स्प्रे सिस्टम के बीच निर्णय ले रहे हैं, बार-बार रंग बदलने के लिए रंग-परिवर्तन वर्कफ़्लो ऑडिट से शुरुआत करें। तो सामान्य उपकरण उद्धरण के बजाय
अपनी रंग-परिवर्तन आवृत्ति, कोटिंग विनिर्देश, लक्ष्य आउटपुट और फ़ैक्टरी लेआउट को समाप्त करते हुए GYDF भेजें। एक व्यावहारिक मूल्यांकन में आपके उत्पाद परिवार के लिए सही सर्किट कॉन्फ़िगरेशन, फ्लशिंग प्रक्रिया, इलाज विधि और कुल लाइन लेआउट की पहचान होनी चाहिए।
- परिचय के बाद: एआई इमेज प्रॉम्प्ट: *सिंगल-सर्किट और डुअल-सर्किट स्प्रे सिस्टम कोटिंग लकड़ी के दरवाजे पैनल, स्वच्छ आधुनिक फैक्ट्री, यथार्थवादी फोटोग्राफी, वाइड एंगल की साइड-बाय-साइड औद्योगिक तुलना।*
- 'प्रत्येक सिस्टम कैसे काम करता है' अनुभाग में: एआई इमेज प्रॉम्प्ट: *कटअवे तकनीकी चित्रण जिसमें एकल-सर्किट स्प्रे सिस्टम और दो कोटिंग आपूर्ति पथ, पंप, वाल्व और स्प्रे गन, स्वच्छ इंजीनियरिंग चित्रण के साथ एक दोहरे सर्किट स्प्रे सिस्टम की तुलना की गई है।*
- 'रंग-परिवर्तन डाउनटाइम' अनुभाग में: एआई छवि संकेत: *फ़ैक्टरी वर्कफ़्लो चित्रण रंग परिवर्तन चरणों को दिखा रहा है: लाइन स्टॉप, फ्लशिंग, रीफिलिंग, परीक्षण और उत्पादन पुनरारंभ, कोई पाठ नहीं।*
- 'वेंटिलेशन' अनुभाग में: एआई इमेज प्रॉम्प्ट: *बूथ के माध्यम से चलने वाले स्प्रे बूथ वायु प्रवाह, सेवन वायु, निकास वाहिनी, फिल्टर और लकड़ी के पैनल का तकनीकी चित्रण।*
- 'सत्यापन रोडमैप' अनुभाग में: एआई छवि प्रॉम्प्ट: *फ़्लोचार्ट-शैली फ़ैक्टरी चित्रण जिसमें कोटिंग आपूर्ति, स्प्रे अनुप्रयोग, फ्लैश-ऑफ़, इलाज, निरीक्षण और पैकेजिंग दिखाया गया है।*
- ओएसएचए, *29 सीएफआर 1910.107 - ज्वलनशील और दहनशील सामग्रियों का उपयोग करके स्प्रे फिनिशिंग*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- ओएसएचए, *29 सीएफआर 1910.94 - वेंटिलेशन*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- ओएसएचए, *स्प्रे संचालन - अवलोकन*: [https://www.osha.gov/spray-operations ]
- ओएसएचए, *स्प्रे संचालन - खतरों को नियंत्रित करना*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- ओएसएचए, *स्प्रे संचालन - मानक*: [https://www.osha.gov/spray-operations/standards ]
- ओएसएचए, *स्प्रे पेंटिंग क्षेत्र के लिए आवश्यक वायु प्रवाह दर*: [https://www.osha.gov/laws-regs/standardinterpretations/1997-04-08-0 ]
- ओएसएचए, *पानी आधारित पेंट का छिड़काव करते समय स्प्रे बूथ के लिए आवश्यकताएँ*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- ओएसएचए, *स्पष्टीकरण पेंट स्प्रे बूथ और स्प्रे क्षेत्र*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- GYDFinishing कंपनी की पृष्ठभूमि ग्राहक द्वारा प्रदान की गई।


