
Vues : 259 Auteur : 广宇大 Heure de publication : 2026-11-04 Origine : Site


Menu Contenu
● Qu'est-ce qu'un système de pulvérisation à circuit unique ?
>> Définition et fonction principale
● Qu'est-ce qu'un système de pulvérisation à double circuit ?
>> Définition et fonction principale
● Circuit simple ou circuit double : la différence fondamentale
>> Comment fonctionne un système à circuit unique
>> Comment fonctionne un système à double circuit
● Temps d'arrêt liés au changement de couleur et gaspillage de matériaux
>> Pourquoi les changements de couleur sont coûteux
>> Impact sur le système à circuit unique
>> Impact du système à double circuit
● Un cadre pratique de coûts de changement de couleur
>> Étape 1 : compter les changements de couleur réels
>> Étape 2 : Mesurer le temps de changement actuel
>> Étape 3 : Calculer la perte de revêtement et de nettoyage
>> Étape 4 : Comparer avec un fonctionnement à double circuit
>> Étape 5 : Calculer le coût total de possession
● Construction du film, cohérence des couleurs et contrôle qualité
>> Contrôle de la construction du film
>> Défauts courants de changement de couleur
● Types de revêtement et compatibilité des circuits
>> Revêtements à base d'eau et de solvants
● Ventilation, sécurité et prévention des incendies
>> Pourquoi les cabines de pulvérisation sont essentielles
>> Exigences en matière de ventilation
>> Contrôles de sécurité pratiques
● Un cadre de sélection pratique
>> Choisissez un système à circuit unique lorsque :
>> Choisissez un système à double circuit lorsque :
>> Envisagez un système multicircuit ou modulaire lorsque :
● Une feuille de route pratique pour la validation
>> Étape 1 : Définir le motif de changement de couleur
>> Étape 2 : Exécuter un essai de revêtement
>> Étape 3 : Valider la ligne complète
>> Étape 4 : Former les opérateurs et les techniciens
>> Étape 5 : Standardiser les recettes et la maintenance
● Problèmes courants et solutions expertes
>> Contamination des couleurs après le changement
>> Instabilité de pression ou de débit
>> Couleur inégale entre les pièces
>> Déchets de rinçage excessifs
>> Temps d'arrêt lors des changements de couleur
● Liste de contrôle d'entretien
● Comment GYDFinishing aborde l’efficacité du changement de couleur
>> Quel système est le meilleur pour les changements de couleur fréquents ?
>> Les deux systèmes peuvent-ils appliquer des revêtements à base d’eau ?
>> Un système à double circuit élimine-t-il le nettoyage ?
>> Comment dois-je calculer la valeur d’un système à double circuit ?
>> Un système de pulvérisation peut-il utiliser plus de deux circuits ?
Le choix entre un système de pulvérisation à circuit unique et un système de pulvérisation à double circuit pour des changements de couleur fréquents dépend des temps d'arrêt, du gaspillage de revêtement, de la complexité du nettoyage et de la flexibilité de la production. Un système à circuit unique utilise un seul chemin d’alimentation en revêtement et doit être rincé et rempli à nouveau à chaque changement de couleur. Un système à double circuit maintient deux chemins de revêtement séparés, permettant une commutation plus rapide entre deux couleurs ou types de revêtement.
Du point de vue d'un fabricant d'équipement, le bon choix ne consiste pas simplement à « plus de circuits égale mieux ». Pour les portes en bois, les portes d'armoires, les moulures, les composants de meubles et les produits de revêtement de sol, la décision doit être basée sur la fréquence de changement de couleur, la taille du lot, le type de revêtement, le temps de nettoyage, la perte de matériau, les compétences de l'opérateur et le coût total de possession..
Ce guide compare les deux systèmes d'un point de vue pratique de production. Il explique comment chacun fonctionne, où chacun fonctionne le mieux et comment valider la meilleure configuration pour votre flux de travail de changement de couleur réel.
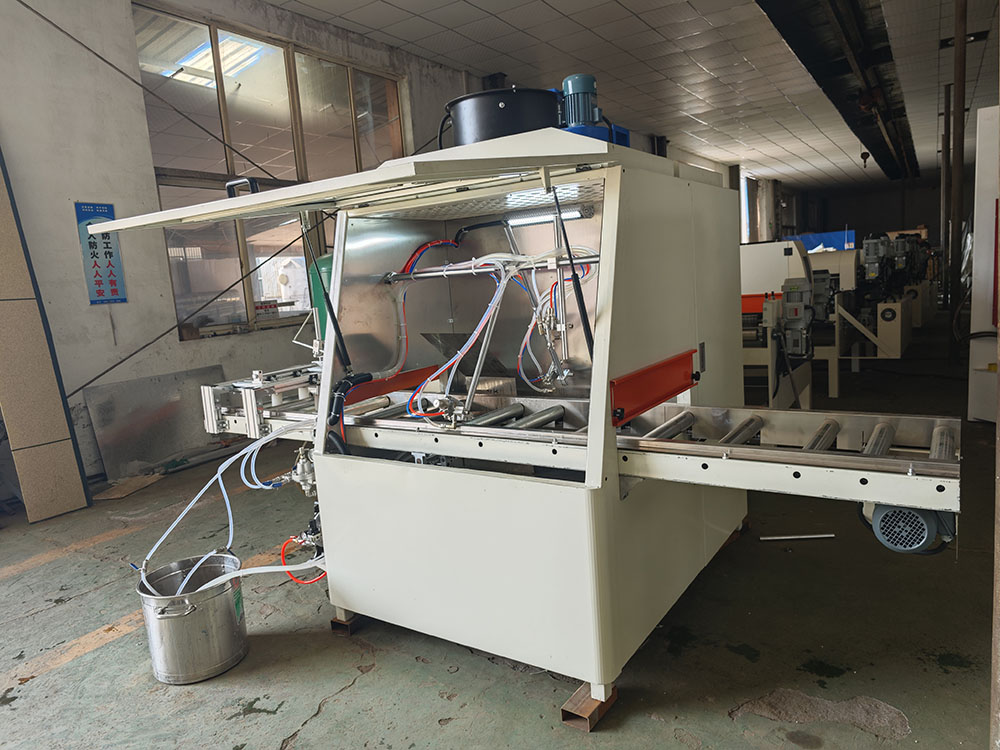
Un système de pulvérisation à circuit unique utilise une conduite d’alimentation en revêtement, une pompe, un filtre, un jeu de tuyaux et un circuit de pistolet de pulvérisation. Toutes les couleurs sont appliquées par le même chemin fluide.
Lorsque le calendrier de production change de couleur, l'opérateur doit arrêter la ligne, rincer le circuit, nettoyer ou remplacer les composants si nécessaire, remplir avec le revêtement suivant et vérifier que la nouvelle couleur est stable.
Point clé : un système à circuit unique est simple, compact et rentable. Son principal inconvénient est que chaque changement de couleur consomme du temps et du matériau de revêtement.
Les systèmes de pulvérisation à circuit unique sont couramment utilisés pour :
- Longues séries de production d’une seule couleur
- Finition des portes et portes d'armoires en bois
- Panneaux et moulures de meubles
- Produits de revêtement de sol avec variation de couleur limitée
- Application d'un apprêt ou d'un scellant
- Des usines avec des calendriers de production prévisibles
- Opérations où les déchets de revêtement et le temps de nettoyage sont acceptables
Ils sont plus efficaces lorsque les changements de couleur sont peu fréquents et que chaque lot est suffisamment important pour justifier un rinçage et un remplissage.
Un système de pulvérisation à double circuit utilise deux voies d’alimentation en revêtement indépendantes. Chaque chemin peut inclure sa propre pompe, ses propres conduites de fluide, ses filtres, ses vannes et son circuit de pistolet pulvérisateur.
Le système peut basculer entre deux revêtements ou couleurs sans rincer complètement la machine entière. Par exemple, un circuit peut fournir un apprêt blanc tandis que l'autre fournit un scellant, une teinture ou une couche de finition teintée.
Point clé : un système à double circuit réduit les temps d'arrêt liés au changement de couleur lorsque la production alterne régulièrement entre deux couleurs ou revêtements. Cela augmente également la complexité des équipements et les exigences de nettoyage.
Les systèmes de pulvérisation à double circuit sont couramment utilisés pour :
- Production bicolore fréquente
- Usines de portes et de portes d'armoires
- Lignes de meubles aux multiples finitions
- Production de moulures et de garnitures
- Lignes de revêtement de sol aux couleurs alternées
- Séparation de l'apprêt et de la couche de finition
- Séparation des revêtements à base d'eau et de solvants
- Des plannings de production avec des lots courts
Ils sont plus efficaces lorsque le mélange de produits utilise systématiquement deux couleurs, deux revêtements ou deux plages de viscosité.
La différence fondamentale réside dans la manière dont le revêtement est appliqué lors des changements de couleur..
- Dans un système à circuit unique , un seul chemin fluide dessert toutes les couleurs. Chaque changement nécessite un rinçage, un nettoyage et un remplissage.
- Dans un système à double circuit , deux chemins de fluide sont disponibles. L'opérateur peut basculer entre les circuits au lieu de rincer l'ensemble du système.
Les deux systèmes peuvent être automatisés. Les deux peuvent offrir des finitions de haute qualité. Le meilleur choix dépend du modèle de changement de couleur et de l’objectif de production.
Un processus typique de changement de couleur à circuit unique suit ce flux :
1. Terminez le lot de couleurs actuel.
2. Arrêtez ou ralentissez la ligne.
3. Rincer la pompe, les tuyaux, les filtres et les pistolets pulvérisateurs.
4. Nettoyez ou remplacez les composants si nécessaire.
5. Remplissez le système d'alimentation en revêtement.
6. Amorcez le circuit avec le nouveau revêtement.
7. Exécutez une éprouvette ou un matériau de purge.
8. Vérifiez la couleur, la viscosité, le motif de pulvérisation et la formation du film.
9. Redémarrez la production.
Les variables les plus importantes sont le temps de rinçage, la consommation de solvant ou d'eau, la perte de revêtement, l'état du filtre, l'état de la pompe, la longueur du tuyau et la procédure de l'opérateur..
Un processus typique de changement de couleur à double circuit suit ce flux :
1. Terminez le lot de couleurs en cours sur le circuit A.
2. Basculez le système de contrôle sur le circuit B.
3. Activer les pistolets pulvérisateurs connectés au circuit B.
4. Exécutez une courte purge ou une éprouvette si nécessaire.
5. Vérifiez la couleur, la viscosité, le motif de pulvérisation et la formation du film.
6. Redémarrez la production.
7. Nettoyer le Circuit A plus tard, lors d'une pause planifiée ou à la fin du quart de travail.
Les variables les plus importantes sont l'isolation du circuit, la fiabilité de la vanne, la longueur du tuyau, l'état de la pompe, le programme de nettoyage et la compatibilité du revêtement..
Les changements de couleur affectent bien plus que le temps machine. Ils peuvent créer :
- Temps de production perdu
- Déchets de revêtement pendant le rinçage
- Consommation de solvant ou d'eau
- Remplacement du filtre
- Travail de nettoyage
- Risque de contamination des couleurs
- Déchets d'éprouvettes
- Délais de contrôle qualité
Un changement de couleur qui ne prend que 15 minutes peut devenir coûteux lorsqu'il se produit plusieurs fois par quart de travail.
Un système à circuit unique peut être efficace pour les longs trajets. Cependant, les changements de couleur fréquents augmentent :
- Durée totale de rinçage
- Déchets de revêtement
- Utilisation de solvant ou d'eau
- Exigences de main d'œuvre
- Chargement du filtre
- Risque de contamination des couleurs
La question pratique n’est pas de savoir si la machine peut changer de couleur. Il s'agit de savoir si le nombre de changements de couleur par équipe rend le temps d'arrêt acceptable.
Un système à double circuit peut réduire les temps d'arrêt lorsque la production alterne entre deux couleurs ou revêtements établis.
Il peut réduire :
- Fréquence de rinçage du système complet
- Temps d'attente entre les couleurs
- Déchets de revêtement lors des changements de routine
- Intervention de l'opérateur
- Interruptions de production
Cependant, les deux circuits nécessitent encore un nettoyage. Un système à double circuit n’élimine pas la maintenance ; il le redistribue.
Avis d'expert : le meilleur système est celui qui correspond à votre modèle de changement de couleur réel. Un système à double circuit peut s'avérer inutile si votre usine ne change de couleur qu'une fois par jour, mais il peut générer des gains majeurs si vous alternez les couleurs plusieurs fois par équipe.
Enregistrez le nombre de changements de couleur par équipe, par jour et par semaine.
Inclure:
- Changements de couleur prévus
- Changements de couleur imprévus
- Changements de revêtement
- Changements de viscosité
- Changements d'apprêt à couche de finition
Chronométrez le processus complet depuis la dernière partie acceptable de l’ancienne couleur jusqu’à la première partie acceptable de la nouvelle couleur.
Inclure:
- Arrêt de ligne
- Rinçage
- Nettoyage
- Remplissage
- Amorçage
- Tests
- Approbation de la qualité
- Redémarrage
Enregistrer:
- Volume de revêtement perdu lors du rinçage
- Solvant ou eau utilisé
- Filtrer les modifications
- Chiffons de nettoyage ou consommables
- Temps de travail
- Déchets d'éprouvettes
Effectuez un essai avec un système à double circuit en utilisant vos deux couleurs ou revêtements les plus fréquents.
Mesure:
- Temps de commutation
- Volume de purge
- Risque de contamination des couleurs
- Déchets de revêtement
- Temps de travail
- Premier temps partiel acceptable
Comparer:
- Investissement machines
- Coût d'installation
- Consommation de revêtement
- Coût du matériel de nettoyage
- Coût de la main d'œuvre
- Coût d'entretien
- Coût des pièces de rechange
- Coût des temps d'arrêt
- Production attendue
Avis d’expert : ne comparez pas uniquement le prix d’achat. Un système à double circuit peut coûter plus cher au départ, mais offrir un coût total inférieur lorsque des changements de couleur fréquents réduisent le débit dans une ligne à circuit unique.
L’épaisseur du film est l’épaisseur du revêtement appliqué sur la pièce. Cela affecte l’apparence, la durabilité, le temps de séchage et le ponçage en aval.
Dans les deux systèmes, la construction du film est influencée par :
- Sortie de fluide
- Paramètres du pistolet
- Air d'atomisation
- Air ventilé
- Distance du pistolet
- Vitesse de ligne
- Viscosité du revêtement
- Nombre de passes
Un système à double circuit peut aider à maintenir une formation de film constante lorsque chaque circuit est dédié à un revêtement ou une plage de viscosité spécifique.
La consistance des couleurs dépend de :
- Précision du mélange du revêtement
- Contrôle de la viscosité
- Nettoyer les conduites de fluide
- Débit de pompe stable
- Corriger les réglages du pistolet
- Nettoyer les pistolets et les buses
- Couleur du substrat cohérente
- Un bon rinçage entre les couleurs
Un système à double circuit peut réduire la contamination croisée lorsque les circuits sont correctement isolés. Cependant, une mauvaise étanchéité des vannes, des tuyaux usés ou un nettoyage inadéquat peuvent toujours provoquer des défauts de couleur.
La contamination de la couleur peut apparaître comme :
- Stries teintées
- Couche transparente trouble
- Couleur incohérente entre les pièces
- Taches sombres ou claires
- Mauvais pouvoir couvrant
- Brillance inégale
Causes probables :
- Rinçage incomplet
- Vannes ou joints usés
- Revêtement laissé dans les durites
- Procédure de purge incorrecte
- Revêtements incompatibles
- Filtres contaminés
- Mauvaise préparation du revêtement
Solution : standardisez la séquence de rinçage, inspectez les vannes et les joints, vérifiez la compatibilité des revêtements et effectuez une purge contrôlée avant de libérer les pièces de production.
Les systèmes à circuit unique et à double circuit peuvent gérer :
- Apprêts et finitions à base d'eau
- Laques à base de solvants
- Revêtements durcissables aux UV
- Teintures et émaux
- Scellants
- Vernis protecteurs
Chaque revêtement a une viscosité, un comportement de séchage, des exigences de nettoyage et une compatibilité des matériaux différents.
Les revêtements à base d’eau nécessitent souvent une température et un débit d’air contrôlés pendant le séchage. Ils sont généralement plus faciles à nettoyer, mais la compatibilité des équipements reste à vérifier.
Les revêtements à base de solvants peuvent s'évaporer plus rapidement selon la formulation. Ils nécessitent des tuyaux, des joints, des pompes et des procédures de nettoyage à base de solvants compatibles.
Important : « À base d'eau » ne signifie pas « aucune ventilation requise ». L'OSHA note que le besoin de ventilation de la cabine de pulvérisation dépend de la présence de produits chimiques dangereux dans le revêtement, et pas simplement du fait que le revêtement soit à base d'eau. [1805]
La finition par pulvérisation peut libérer des brouillards, des vapeurs et des résidus. L'OSHA identifie la finition par pulvérisation utilisant des liquides inflammables et combustibles comme une opération réglementée selon 29 CFR 1910.107. [1720]
Une cabine de pulvérisation est une structure ventilée électriquement conçue pour enfermer ou accueillir une opération de pulvérisation, confiner et limiter la fuite de pulvérisation, de vapeur et de résidus, et les diriger en toute sécurité vers un système d'échappement. [1720]
L'OSHA exige une ventilation mécanique dans les zones de pulvérisation pour éliminer les vapeurs, brouillards ou poudres inflammables vers un endroit sûr et pour confiner et contrôler les résidus combustibles. [1720]
La ventilation doit rester en fonctionnement pendant la pulvérisation et pendant un temps suffisant par la suite pour permettre l'évacuation des vapeurs provenant du séchage des articles enduits et des résidus de matériaux de finition. [1720]
L'OSHA déclare également que le volume total d'air évacué par une cabine de pulvérisation doit diluer la vapeur de solvant à au moins 25 pour cent de la limite inférieure d'explosivité du solvant pulvérisé. [2202]
Les systèmes à circuit unique et à double circuit doivent inclure :
- Cabine de pulvérisation correctement conçue ou zone de pulvérisation fermée
- Ventilation mécanique par aspiration
- Alimentation en air d'appoint
- Programme d'entretien des filtres
- Mise à la terre et liaison pour le contrôle statique
- Classification électrique appropriée si nécessaire
- Contrôles de stockage et de manutention des revêtements
- Formation des opérateurs
- Systèmes d'arrêt d'urgence et de verrouillage
- Inspection régulière des tuyaux, pompes, vannes, pistolets et filtres
Ne considérez pas la ventilation comme un accessoire optionnel. Il s’agit d’un système essentiel de sécurité et de qualité.
- Vous exécutez de longs lots d'une seule couleur.
- Les changements de couleur sont peu fréquents.
- Vous avez besoin d'un système compact et moins complexe.
- Vous souhaitez un investissement initial inférieur.
- Vos opérateurs peuvent gérer un processus de rinçage standardisé.
- Les déchets de revêtement lors du changement sont acceptables.
- Vous changez fréquemment entre deux couleurs.
- Vous devez réduire les temps d'arrêt des lignes.
- Vous utilisez deux revêtements de viscosités ou de fonctions différentes.
- Vous souhaitez séparer l'approvisionnement en primaire et en finition.
- Vous produisez des lots courts avec des paires de couleurs prévisibles.
- Vous devez réduire la fréquence de rinçage de l'ensemble du système.
- Vous utilisez fréquemment plus de deux couleurs.
- Vous avez besoin d'une commutation rapide entre plusieurs revêtements.
- Vous avez une production hautement mixte et à faible volume.
- Vous devez réduire les retouches manuelles et la contamination des couleurs.
- Vous souhaitez pérenniser la gamme pour faire face à des mix de produits changeants.
Une approche modulaire à circuits multiples peut coûter plus cher au départ, mais elle peut être justifiée lorsque les changements de couleur constituent une contrainte majeure sur le rendement.
Documentez les couleurs, les revêtements, la taille des lots, la fréquence des changements et les normes de qualité.
Incluez les deux paires de couleurs les plus fréquentes et la transition de revêtement la plus difficile.
Testez le produit réel avec le revêtement prévu. Enregistrer:
- Viscosité du revêtement
- Sortie de fluide
- Paramètres du pistolet
- Air d'atomisation
- Air ventilé
- Vitesse de ligne
- Nombre de passes
- Épaisseur du film
- Résultat de séchage
- Cohérence des couleurs
- Aspect visuel
Ne jugez pas uniquement la station de pulvérisation. Validez la séquence complète :
Revêtement → désolvatation → durcissement → ponçage si nécessaire → deuxième couche si nécessaire → inspection finale.
Les opérateurs doivent comprendre les contrôles quotidiens, la préparation du revêtement, les procédures de changement de couleur et l'inspection qualité. Les techniciens doivent comprendre la configuration de la pompe, le fonctionnement des vannes, les filtres, les tuyaux, les commandes électriques et les systèmes de sécurité.
Créez des recettes écrites pour chaque couleur et revêtement. Incluez la viscosité, les réglages du pistolet, la vitesse de la ligne, les conditions de durcissement et les critères d'inspection.
Planifiez la maintenance des filtres, des buses, des pompes, des tuyaux, des vannes, des convoyeurs, des capteurs et des équipements de ventilation.
Causes probables :
- Rinçage incomplet
- Vannes ou joints usés
- Revêtement laissé dans les durites
- Procédure de purge incorrecte
- Revêtements incompatibles
- Filtres contaminés
Solution : standardisez la séquence de rinçage, inspectez les vannes et les joints, vérifiez la compatibilité des revêtements et effectuez une purge contrôlée avant de libérer les pièces de production.
Causes probables :
- Air dans l'alimentation du revêtement
- Composants de pompe usés
- Filtres bloqués
- Viscosité incorrecte
-Restriction du tuyau
- Fuite de la vanne
Solution : Vérifiez l'alimentation en revêtement, l'état du filtre, les performances de la pompe et le fonctionnement de la vanne. Ajustez une variable à la fois et documentez le résultat.
Causes probables :
- Mélange de revêtement incohérent
- Changements de viscosité
- Différents réglages du pistolet
- Couleur du substrat incohérente
- Nettoyage inadéquat entre les changements de couleur
Solution : standardisez le mélange, les contrôles de viscosité, les recettes de pistolet et les procédures de nettoyage.
Causes probables :
- Longues lignes fluides
- Volume de purge excessif
- Séquence de nettoyage inefficace
- Changements de couleur fréquents et inutiles
- Mauvais planning de production
Solution : réduisez la longueur des tuyaux lorsque cela est possible, optimisez le volume de purge, regroupez les couleurs similaires et planifiez les changements de couleur de manière stratégique.
Causes probables :
- Étapes de rinçage manuel
- Pièces de rechange manquantes
- Procédures peu claires
- Formation insuffisante des opérateurs
- Mauvaise planification de la production
Solution : Créez une procédure opérationnelle standard écrite, formez les opérateurs, gardez les pièces de rechange critiques disponibles et mesurez en continu le temps de changement.
- Inspecter les pistolets pulvérisateurs et les buses.
- Vérifier les flexibles de fluide et les connexions.
- Confirmer l'alignement du convoyeur.
- Vérifier le débit d'air de la cabine et l'état du filtre.
- Inspecter les pompes, les vannes et les conduites de fluide.
- Vérifiez s'il y a des fuites, des bulles d'air ou des fluctuations de pression.
- Nettoyer les pointes des pistolets selon les instructions du fabricant du revêtement.
- Inspecter les arrêts d'urgence et les verrouillages de sécurité.
- Vérifier la tension des courroies et le suivi du convoyeur.
- Inspecter le mouvement de l'affût du canon.
- Nettoyez ou remplacez les filtres si nécessaire.
- Vérifier les performances de la pompe et le débit de fluide.
- Inspecter l'étanchéité des vannes et l'isolation du circuit.
- Examiner la consommation de revêtement et les taux de rejet.
- Inspecter les ventilateurs et les conduits de ventilation.
- Vérifier les connexions électriques et les panneaux de commande.
- Examiner les alarmes de l'automate et l'historique des erreurs.
- Calibrer les capteurs et vérifier les dispositifs de sécurité.
- Auditer les recettes par rapport aux résultats réels de production.
GYDFinishing fabrique des équipements de finition de surface depuis 2007 et propose des solutions pour le bois, le verre, le fibrociment et d'autres matériaux. Son expérience comprend des équipements de revêtement automatique pour portes, meubles, portes d'armoires et revêtements de sol en bois.
Pour un acheteur qui compare un système de pulvérisation à circuit unique avec un système de pulvérisation à double circuit , la discussion la plus utile avec le fournisseur ne porte pas simplement sur le type de machine. Il devrait se concentrer sur :
- Le mélange exact de produits et la fréquence de changement de couleur
- Types de revêtement et épaisseur du film cible
- Rendement de production requis
- Espace d'usine et services publics disponibles
- Méthode de durcissement et temps de séchage
- Procédure de changement de couleur
- Niveau de compétence de l'opérateur
- Stratégie de maintenance et de pièces détachées
- Coût total de possession
Un fournisseur crédible doit être disposé à tester les processus de revêtement et de changement de couleur réels du client, à documenter les résultats et à expliquer les limites ainsi que les avantages.
Un système à circuit unique utilise un seul chemin d’alimentation en revêtement pour toutes les couleurs. Un système à double circuit utilise deux chemins de revêtement indépendants, permettant une commutation plus rapide entre deux couleurs ou revêtements.
Un système à double circuit est généralement préférable lorsque la production alterne régulièrement entre deux couleurs ou revêtements. Cela peut réduire le rinçage et les temps d’arrêt du système complet.
Oui, à condition que la machine, la pompe, les flexibles, les vannes, les buses et le système de séchage soient compatibles avec le revêtement. Les revêtements à base d'eau nécessitent toujours une ventilation adéquate lorsque des produits chimiques dangereux sont présents. [1805]
Non. Les deux circuits nécessitent toujours un nettoyage et un entretien. Un système à double circuit réduit la fréquence de rinçage du système complet mais n'élimine pas les procédures de changement de revêtement.
Comparez le coût actuel des temps d'arrêt liés au changement de couleur, des déchets de revêtement, des matériaux de nettoyage et de la main d'œuvre aux coûts d'investissement, de maintenance et d'exploitation supplémentaires d'un système à double circuit.
Oui. Les systèmes multicircuits ou modulaires peuvent prendre en charge plus de deux couleurs ou revêtements. Ils sont utiles pour la production à forte teneur en mélange, mais nécessitent des contrôles, un nettoyage et une maintenance plus complexes.
Si vous décidez entre un système de pulvérisation à circuit unique ou à double circuit pour des changements de couleur fréquents, commencez par un audit du flux de travail de changement de couleur plutôt qu'un devis d'équipement générique.
Envoyez à GYDFinishing votre fréquence de changement de couleur, vos spécifications de revêtement, votre sortie cible et votre configuration d'usine. Une évaluation pratique doit identifier la configuration de circuit appropriée, la procédure de rinçage, la méthode de durcissement et la disposition totale de la ligne pour votre famille de produits.
- Après l'introduction : invite d'image AI : *Comparaison industrielle côte à côte d'un système de pulvérisation à circuit unique et à double circuit recouvrant des panneaux de porte en bois, une usine moderne et propre, une photographie réaliste, un grand angle.*
- Dans la section « Comment fonctionne chaque système » : invite d'image IA : *Illustration technique en coupe comparant un système de pulvérisation à circuit unique et un système de pulvérisation à double circuit avec deux chemins d'alimentation en revêtement, des pompes, des vannes et des pistolets de pulvérisation, illustration d'ingénierie propre.*
- Dans la section « Temps d'arrêt du changement de couleur » : invite d'image AI : *Illustration du flux de travail d'usine montrant les étapes de changement de couleur : arrêt de la ligne, rinçage, remplissage, tests et redémarrage de la production, pas de texte.*
- Dans la section « Ventilation » : invite d'image AI : *Illustration technique du flux d'air de la cabine de pulvérisation, de l'air d'admission, du conduit d'évacuation, des filtres et des panneaux en bois se déplaçant à travers la cabine.*
- Dans la section « Feuille de route de validation » : invite d'image IA : *Illustration d'usine de type organigramme montrant l'approvisionnement en revêtement, l'application par pulvérisation, le désolvatation, le durcissement, l'inspection et l'emballage.*
- OSHA, *29 CFR 1910.107 – Finition par pulvérisation utilisant des matériaux inflammables et combustibles* : [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Ventilation* : [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Opérations de pulvérisation – Présentation* : [https://www.osha.gov/spray-operations ]
- OSHA, *Opérations de pulvérisation – Contrôle des risques* : [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Opérations de pulvérisation – Normes* : [https://www.osha.gov/spray-operations/standards ]
- OSHA, *Le débit d'air requis pour une zone de peinture par pulvérisation* : [https://www.osha.gov/laws-regs/standardinterpretations/1997-04-08-0 ]
- OSHA, *Exigences relatives à la cabine de pulvérisation lors de la pulvérisation de peinture à l'eau* : [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- OSHA, *Cabine de pulvérisation de peinture de clarification et zones de pulvérisation* : [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- Antécédents de l'entreprise GYDFinishing fournis par le client.


