
Aufrufe: 259 Autor: 广宇大 Veröffentlichungszeit: 04.11.2026 Herkunft: Website


Inhaltsmenü
● Was ist ein Einkreis-Sprühsystem?
>> Definition und Kernfunktion
● Was ist ein Zweikreis-Sprühsystem?
>> Definition und Kernfunktion
● Single-Circuit vs. Dual-Circuit: Der wesentliche Unterschied
>> Wie ein Einkreissystem funktioniert
>> Wie ein Zweikreissystem funktioniert
● Ausfallzeiten und Materialverschwendung durch Farbwechsel
>> Warum Farbänderungen kostspielig sind
>> Auswirkungen auf Einkreissysteme
>> Auswirkungen auf Zweikreissysteme
● Ein praktischer Kostenrahmen für Farbänderungen
>> Schritt 1: Zählen Sie die tatsächlichen Farbänderungen
>> Schritt 2: Messen Sie die aktuelle Umschaltzeit
>> Schritt 3: Beschichtungs- und Reinigungsverlust berechnen
>> Schritt 4: Vergleich mit dem Zweikreisbetrieb
>> Schritt 5: Berechnen Sie die Gesamtbetriebskosten
● Filmaufbau, Farbkonsistenz und Qualitätskontrolle
>> Häufige Farbveränderungsfehler
● Beschichtungsarten und Schaltkreiskompatibilität
>> Beschichtungen auf Wasser- und Lösungsmittelbasis
● Belüftung, Sicherheit und Brandschutz
>> Warum Spritzkabinen unverzichtbar sind
>> Praktische Sicherheitskontrollen
● Ein praktischer Auswahlrahmen
>> Wählen Sie ein Einkreissystem, wenn:
>> Wählen Sie ein Zweikreissystem, wenn:
>> Erwägen Sie ein Mehrkreis- oder Modularsystem, wenn:
● Eine praktische Validierungs-Roadmap
>> Schritt 1: Definieren Sie das Farbwechselmuster
>> Schritt 2: Führen Sie einen Beschichtungsversuch durch
>> Schritt 3: Validieren Sie die komplette Zeile
>> Schritt 4: Bediener und Techniker schulen
>> Schritt 5: Rezepte und Wartung standardisieren
● Häufige Probleme und Expertenlösungen
>> Farbverunreinigung nach Umstellung
>> Druck- oder Strömungsinstabilität
>> Ungleichmäßige Farbe zwischen den Teilen
>> Ausfallzeit während Farbwechseln
● Wie GYDFinishing die Farbwechseleffizienz angeht
>> Was ist der Hauptunterschied zwischen einem Einkreis- und einem Zweikreis-Sprühsystem?
>> Welches System ist bei häufigen Farbwechseln besser?
>> Können mit beiden Systemen wasserbasierte Beschichtungen aufgetragen werden?
>> Macht ein Zweikreissystem die Reinigung überflüssig?
>> Wie soll ich den Wert einer Zweikreisanlage berechnen?
>> Kann ein Sprühsystem mehr als zwei Kreisläufe nutzen?
Die Wahl zwischen einem Einkreis-Sprühsystem und einem Zweikreis-Sprühsystem für häufige Farbwechsel führt zu Ausfallzeiten, Beschichtungsabfall, Reinigungsaufwand und Produktionsflexibilität. Ein Einkreissystem nutzt einen Lackversorgungsweg und muss bei jedem Farbwechsel gespült und neu befüllt werden. Ein Zweikreissystem verwaltet zwei separate Beschichtungswege und ermöglicht so einen schnelleren Wechsel zwischen zwei Farben oder Beschichtungsarten.
Aus Sicht eines Geräteherstellers ist die richtige Wahl nicht einfach „mehr Schaltkreise bedeuten besser“. Bei Holztüren, Schranktüren, Leisten, Möbelkomponenten und Bodenbelagsprodukten sollte die Entscheidung auf der Häufigkeit der Farbwechsel, der Losgröße, der Beschichtungsart, der Reinigungszeit, dem Materialverlust, den Fähigkeiten des Bedieners und den Gesamtbetriebskosten basieren.
Dieser Leitfaden vergleicht beide Systeme aus praktischer Produktionssicht. Es erklärt, wie die einzelnen Funktionen funktionieren, wo sie die beste Leistung erbringen und wie Sie die beste Konfiguration für Ihren tatsächlichen Farbwechsel-Workflow validieren.
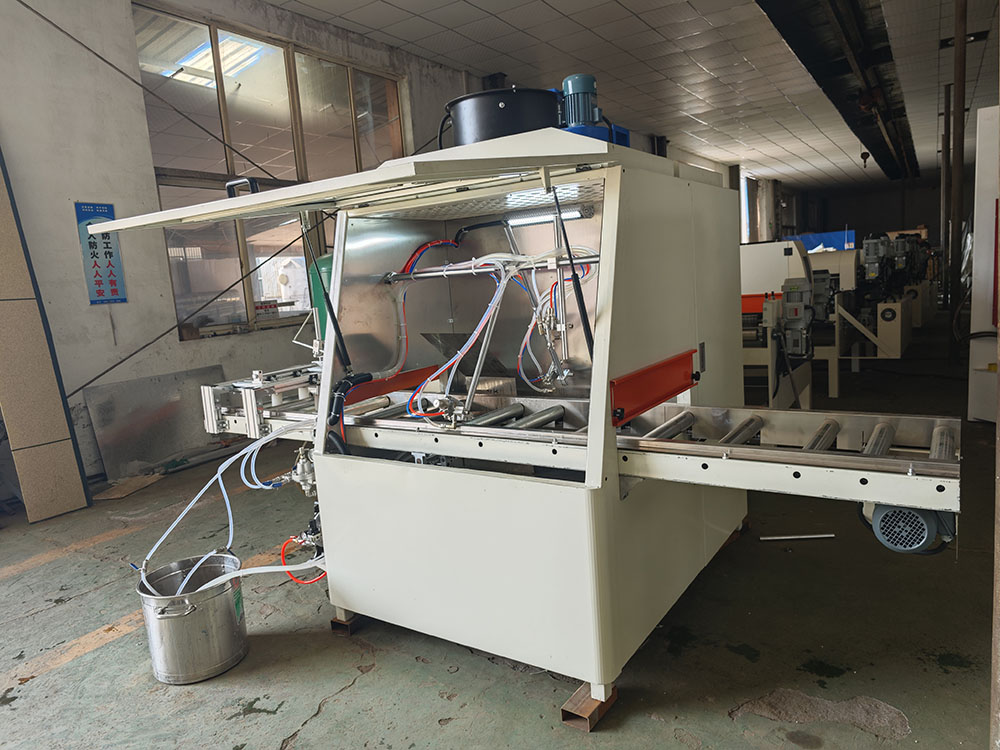
Ein Einkreis-Sprühsystem verwendet eine Beschichtungszuleitung, eine Pumpe, einen Filter, einen Schlauchsatz und einen Spritzpistolenkreislauf. Alle Farben werden über denselben Flüssigkeitsweg aufgetragen.
Wenn sich im Produktionsplan die Farbe ändert, muss der Bediener die Linie anhalten, den Kreislauf spülen, bei Bedarf Komponenten reinigen oder austauschen, mit der nächsten Beschichtung nachfüllen und überprüfen, ob die neue Farbe stabil ist.
Kernpunkt: Ein Einkreissystem ist einfach, kompakt und kosteneffizient. Der Hauptnachteil besteht darin, dass jeder Farbwechsel Zeit und Beschichtungsmaterial verbraucht.
Einkreis-Sprühsysteme werden üblicherweise verwendet für:
- Lange Produktionsläufe einer Farbe
- Veredelung von Holztüren und Schranktüren
- Möbelplatten und Leisten
- Bodenbelagsprodukte mit begrenzter Farbvariation
- Auftragen von Grundierung oder Versiegelung
- Fabriken mit vorhersehbaren Produktionsplänen
- Betriebe, bei denen Beschichtungsabfall und Reinigungszeit akzeptabel sind
Sie sind am effektivsten, wenn Farbveränderungen selten auftreten und jede Charge groß genug ist, um ein Spülen und Nachfüllen zu rechtfertigen.
Ein Zweikreis-Sprühsystem nutzt zwei unabhängige Beschichtungsversorgungswege. Jeder Pfad kann eine eigene Pumpe, Flüssigkeitsleitungen, Filter, Ventile und einen eigenen Spritzpistolenkreislauf umfassen.
Das System kann zwischen zwei Beschichtungen oder Farben wechseln, ohne die gesamte Maschine vollständig zu spülen. Beispielsweise kann ein Kreislauf eine weiße Grundierung liefern, während der andere eine getönte Versiegelung, Beize oder Deckschicht liefert.
Kernpunkt: Ein Zweikreissystem reduziert die Ausfallzeiten beim Farbwechsel, wenn die Produktion regelmäßig zwischen zwei Farben oder Beschichtungen wechselt. Es erhöht auch die Komplexität der Ausrüstung und den Reinigungsaufwand.
Zweikreis-Sprühsysteme werden üblicherweise verwendet für:
- Häufige Zweifarbenproduktion
- Türen- und Schranktürenfabriken
- Möbellinien mit mehreren Ausführungen
- Herstellung von Formteilen und Zierleisten
- Bodenbelagslinien mit wechselnden Farben
- Trennung von Grundierung und Decklack
- Wasserbasierte und lösungsmittelbasierte Beschichtungstrennung
- Produktionspläne mit kurzen Chargen
Sie sind am effektivsten, wenn die Produktmischung durchgängig zwei Farben, zwei Beschichtungen oder zwei Viskositätsbereiche verwendet.
Der grundlegende Unterschied besteht darin , wie die Beschichtung bei Farbwechseln aufgetragen wird.
- In einem Einkreissystem versorgt ein Flüssigkeitspfad alle Farben. Bei jedem Wechsel ist ein Spülen, Reinigen und Nachfüllen erforderlich.
- In einem Zweikreissystem stehen zwei Flüssigkeitswege zur Verfügung. Der Bediener kann zwischen den Kreisläufen wechseln, anstatt das komplette System zu spülen.
Beide Systeme sind automatisierbar. Beide können hochwertige Oberflächen liefern. Die bessere Wahl hängt vom Farbwechselmuster und dem Produktionsziel ab.
Ein typischer einkreisiger Farbwechselprozess folgt diesem Ablauf:
1. Beenden Sie den aktuellen Farbstapel.
2. Stoppen oder verlangsamen Sie die Linie.
3. Spülen Sie Pumpe, Schläuche, Filter und Spritzpistolen.
4. Reinigen oder ersetzen Sie die Komponenten nach Bedarf.
5. Füllen Sie das Lackversorgungssystem wieder auf.
6. Grundieren Sie die Schaltung mit der neuen Beschichtung.
7. Führen Sie ein Teststück oder Spülmaterial durch.
8. Überprüfen Sie Farbe, Viskosität, Sprühbild und Filmaufbau.
9. Starten Sie die Produktion neu.
Die wichtigsten Variablen sind Spülzeit, Lösungsmittel- oder Wasserverbrauch, Beschichtungsverlust, Filterzustand, Pumpenzustand, Schlauchlänge und Bedienerverfahren.
Ein typischer Zweikreis-Farbwechselprozess folgt diesem Ablauf:
1. Beenden Sie die aktuelle Farbcharge auf Stromkreis A.
2. Schalten Sie die Steuerung auf Stromkreis B um.
3. Aktivieren Sie die an Stromkreis B angeschlossenen Spritzpistolen.
4. Führen Sie bei Bedarf eine kurze Spülung durch oder testen Sie das Stück.
5. Überprüfen Sie Farbe, Viskosität, Sprühbild und Filmaufbau.
6. Starten Sie die Produktion neu.
7. Reinigen Sie Kreislauf A später, während einer geplanten Pause oder am Ende der Schicht.
Die wichtigsten Variablen sind die Isolierung des Kreislaufs, die Zuverlässigkeit des Ventils, die Schlauchlänge, der Zustand der Pumpe, der Reinigungsplan und die Kompatibilität der Beschichtung.
Farbänderungen wirken sich mehr als nur auf die Maschinenzeit aus. Sie können Folgendes erstellen:
- Verlorene Produktionszeit
- Beschichtungsabfall beim Spülen
- Lösungsmittel- oder Wasserverbrauch
- Filterwechsel
- Reinigungsarbeiten
- Risiko einer Farbverunreinigung
- Probestückabfall
- Verzögerungen bei der Qualitätskontrolle
Ein Farbwechsel, der nur 15 Minuten dauert, kann teuer werden, wenn er mehrmals pro Schicht erfolgt.
Ein Einkreissystem kann für lange Läufe effizient sein. Häufige Farbveränderungen nehmen jedoch zu:
- Gesamtspülzeit
- Beschichtungsabfälle
- Verwendung von Lösungsmittel oder Wasser
- Arbeitsanforderungen
- Filterbeladung
- Gefahr einer Farbverunreinigung
Die praktische Frage ist nicht, ob die Maschine die Farbe ändern kann. Es geht darum, ob die Anzahl der Farbwechsel pro Schicht die Ausfallzeit akzeptabel macht.
Ein Zweikreissystem kann Ausfallzeiten reduzieren, wenn die Produktion zwischen zwei etablierten Farben oder Beschichtungen wechselt.
Es kann Folgendes reduzieren:
- Häufigkeit der Spülung des gesamten Systems
- Wartezeit zwischen den Farben
- Beschichtungsabfall bei routinemäßigen Änderungen
- Bedienereingriff
- Produktionsunterbrechungen
Beide Kreisläufe müssen jedoch noch gereinigt werden. Ein Zweikreissystem macht den Wartungsaufwand nicht überflüssig; es verteilt es neu.
Expertenmeinung: Das beste System ist das, das Ihrem tatsächlichen Farbwechselmuster entspricht. Ein Zweikreissystem kann unnötig sein, wenn Ihre Fabrik nur einmal pro Tag die Farbe wechselt, aber es kann große Vorteile bringen, wenn Sie die Farben mehrmals pro Schicht wechseln.
Notieren Sie die Anzahl der Farbwechsel pro Schicht, pro Tag und pro Woche.
Enthalten:
- Geplante Farbänderungen
- Ungeplante Farbänderungen
- Beschichtungsänderungen
- Viskositätsänderungen
- Wechsel von Grundierung zu Decklack
Planen Sie den gesamten Prozess vom letzten akzeptablen Teil der alten Farbe bis zum ersten akzeptablen Teil der neuen Farbe.
Enthalten:
- Linienstopp
- Spülung
- Reinigung
- Nachfüllen
- Grundierung
- Testen
- Qualitätsgenehmigung
- Neustart
Aufzeichnen:
- Beim Spülen geht Beschichtungsvolumen verloren
- Lösungsmittel oder Wasser verwendet
- Filteränderungen
- Reinigungstücher oder Verbrauchsmaterialien
- Arbeitszeit
- Probestückabfall
Führen Sie einen Versuch mit einem Zweikreissystem mit Ihren beiden häufigsten Farben oder Beschichtungen durch.
Messen:
- Schaltzeit
- Volumen spülen
- Risiko einer Farbverunreinigung
- Beschichtungsabfälle
- Arbeitszeit
- Erste akzeptable Teilzeitstelle
Vergleichen:
- Maschineninvestition
- Installationskosten
- Beschichtungsverbrauch
- Kosten für Reinigungsmaterial
- Arbeitskosten
- Wartungskosten
- Ersatzteilkosten
- Ausfallkosten
- Erwartete Produktionsleistung
Expertenmeinung: Vergleichen Sie nicht nur den Kaufpreis. Ein Zweikreissystem kann anfangs teurer sein, liefert jedoch niedrigere Gesamtkosten, wenn häufige Farbwechsel den Durchsatz in einer Einkreislinie verringern.
Unter Filmaufbau versteht man die Dicke der auf das Werkstück aufgetragenen Beschichtung. Es beeinflusst das Aussehen, die Haltbarkeit, die Trocknungszeit und den anschließenden Schleifvorgang.
In beiden Systemen wird der Filmaufbau beeinflusst durch:
- Flüssigkeitsausstoß
- Einstellungen der Spritzpistole
- Luft zerstäuben
- Ventilatorluft
- Waffenentfernung
- Liniengeschwindigkeit
- Viskosität der Beschichtung
- Anzahl der Durchgänge
Ein Zweikreissystem kann dazu beitragen, einen gleichmäßigen Filmaufbau aufrechtzuerhalten, wenn jeder Kreislauf einer bestimmten Beschichtung oder einem bestimmten Viskositätsbereich zugeordnet ist.
Die Farbkonsistenz hängt ab von:
- Genauigkeit der Beschichtungsmischung
- Viskositätskontrolle
- Flüssigkeitsleitungen reinigen
- Stabile Pumpenförderung
- Korrekte Waffeneinstellungen
- Spritzpistolen und Düsen reinigen
- Konsistente Untergrundfarbe
- Richtiges Spülen zwischen den Farben
Ein Zweikreissystem kann Kreuzkontaminationen reduzieren, wenn die Kreisläufe ordnungsgemäß isoliert sind. Dennoch können eine schlechte Ventildichtung, verschlissene Schläuche oder eine unzureichende Reinigung zu Farbfehlern führen.
Farbverunreinigungen können wie folgt auftreten:
- Getönte Streifen
- Trüber Klarlack
- Inkonsistente Farbe zwischen den Teilen
- Dunkle oder helle Flecken
- Schlechte Deckkraft
- Ungleichmäßiger Glanz
Mögliche Ursachen:
- Unvollständige Spülung
- Abgenutzte Ventile oder Dichtungen
- Rückstände in den Schläuchen
- Falscher Spülvorgang
- Unverträgliche Beschichtungen
- Verschmutzte Filter
- Schlechte Vorbereitung der Beschichtung
Lösung: Standardisieren Sie die Spülreihenfolge, überprüfen Sie Ventile und Dichtungen, überprüfen Sie die Kompatibilität der Beschichtung und führen Sie eine kontrollierte Spülung durch, bevor Sie Produktionsteile freigeben.
Sowohl Einkreis- als auch Zweikreissysteme können Folgendes bewältigen:
- Grundierungen und Decklacke auf Wasserbasis
- Lösemittelhaltige Lacke
- UV-härtende Beschichtungen
- Beizen und Glasuren
- Versiegelungen
- Schützende Klarlacke
Jede Beschichtung weist unterschiedliche Viskosität, Trocknungsverhalten, Reinigungsanforderungen und Materialverträglichkeit auf.
Wasserbasierte Beschichtungen erfordern beim Trocknen häufig eine kontrollierte Temperatur und einen kontrollierten Luftstrom. Sie lassen sich im Allgemeinen leichter reinigen, die Kompatibilität der Geräte muss jedoch noch überprüft werden.
Je nach Rezeptur können lösungsmittelbasierte Beschichtungen schneller ablüften. Sie erfordern kompatible Schläuche, Dichtungen, Pumpen und lösungsmittelbasierte Reinigungsverfahren.
Wichtig: „Wasserbasiert“ bedeutet nicht „keine Belüftung erforderlich“. OSHA weist darauf hin, dass die Notwendigkeit einer Belüftung der Spritzkabine vom Vorhandensein gefährlicher Chemikalien in der Beschichtung abhängt und nicht nur davon, ob die Beschichtung wasserbasiert ist. [1805]
Bei der Spritzlackierung können Nebel, Dämpfe und Rückstände freigesetzt werden. OSHA identifiziert die Spritzlackierung mit brennbaren und brennbaren Flüssigkeiten als regulierten Vorgang gemäß 29 CFR 1910.107. [1720]
Eine Spritzkabine ist eine elektrisch belüftete Struktur, die dazu dient, einen Spritzvorgang zu umschließen oder zu ermöglichen, das Entweichen von Spritzmitteln, Dämpfen und Rückständen einzudämmen und zu begrenzen und sie sicher zu einem Absaugsystem zu leiten. [1720]
OSHA verlangt eine mechanische Belüftung in Sprühbereichen, um brennbare Dämpfe, Nebel oder Pulver an einen sicheren Ort zu entfernen und brennbare Rückstände einzudämmen und zu kontrollieren. [1720]
Die Belüftung muss während des Sprühens und für eine ausreichende Zeit danach in Betrieb bleiben, damit die Dämpfe der trocknenden beschichteten Gegenstände und die Rückstände des Veredelungsmaterials abgeführt werden können. [1720]
OSHA gibt außerdem an, dass das gesamte durch eine Spritzkabine abgesaugte Luftvolumen den Lösungsmitteldampf auf mindestens 25 Prozent der unteren Explosionsgrenze des zu versprühenden Lösungsmittels verdünnen sollte. [2202]
Sowohl Einkreis- als auch Zweikreissysteme sollten Folgendes umfassen:
- Ordnungsgemäß gestaltete Spritzkabine oder geschlossener Spritzbereich
- Mechanische Absaugung
- Frischluftzufuhr
- Filterwartungsprogramm
- Erdung und Potentialausgleich zur statischen Kontrolle
- Entsprechende elektrische Klassifizierung, sofern erforderlich
- Kontrollen zur Lagerung und Handhabung von Beschichtungen
- Bedienerschulung
- Notstopp- und Verriegelungssysteme
- Regelmäßige Inspektion von Schläuchen, Pumpen, Ventilen, Pistolen und Filtern
Behandeln Sie die Belüftung nicht als optionales Zubehör. Es handelt sich um ein zentrales Sicherheits- und Qualitätssystem.
- Sie verarbeiten große Mengen einer Farbe.
- Farbveränderungen sind selten.
- Sie benötigen ein kompaktes System mit geringerer Komplexität.
- Sie möchten eine geringere Anfangsinvestition.
- Ihre Bediener können einen standardisierten Spülprozess verwalten.
- Beschichtungsabfall während der Umstellung ist akzeptabel.
- Sie wechseln häufig zwischen zwei Farben.
- Sie müssen die Ausfallzeiten der Linie reduzieren.
- Sie verwenden zwei Beschichtungen mit unterschiedlichen Viskositäten oder Funktionen.
- Sie möchten die Versorgung mit Grundierung und Decklack trennen.
- Sie produzieren kleine Chargen mit vorhersehbaren Farbpaaren.
- Sie müssen die Spülhäufigkeit des gesamten Systems reduzieren.
- Sie verwenden häufig mehr als zwei Farben.
- Sie benötigen einen schnellen Wechsel zwischen mehreren Beschichtungen.
- Sie haben eine High-Mix-Produktion mit geringem Volumen.
- Sie müssen manuelle Ausbesserungen und Farbverunreinigungen reduzieren.
- Sie möchten die Linie für wechselnde Produktmischungen zukunftssicher machen.
Ein modularer Ansatz mit mehreren Schaltkreisen mag anfangs teurer sein, kann aber gerechtfertigt sein, wenn Farbänderungen eine große Einschränkung bei der Ausgabe darstellen.
Dokumentieren Sie Farben, Beschichtungen, Losgrößen, Wechselhäufigkeit und Qualitätsstandard.
Berücksichtigen Sie die beiden häufigsten Farbpaare und den schwierigsten Beschichtungsübergang.
Testen Sie das tatsächliche Produkt mit der vorgesehenen Beschichtung. Aufzeichnen:
- Viskosität der Beschichtung
- Flüssigkeitsausstoß
- Einstellungen der Spritzpistole
- Luft zerstäuben
- Ventilatorluft
- Liniengeschwindigkeit
- Anzahl der Durchgänge
- Filmdicke
- Trocknungsergebnis
- Farbkonsistenz
- Visuelles Erscheinungsbild
Beurteilen Sie nicht nur die Sprühstation. Validieren Sie die vollständige Sequenz:
Beschichten → Ablüften → Aushärten → ggf. Schleifen → ggf. zweiter Anstrich → Endkontrolle.
Bediener sollten mit täglichen Kontrollen, Beschichtungsvorbereitung, Farbwechselverfahren und Qualitätsprüfung vertraut sein. Techniker sollten den Pumpenaufbau, den Ventilbetrieb, Filter, Schläuche, elektrische Steuerungen und Sicherheitssysteme verstehen.
Erstellen Sie schriftliche Rezepte für jede Farbe und Beschichtung. Berücksichtigen Sie Viskosität, Pistoleneinstellungen, Liniengeschwindigkeit, Aushärtungsbedingungen und Prüfkriterien.
Planen Sie die Wartung von Filtern, Düsen, Pumpen, Schläuchen, Ventilen, Förderbändern, Sensoren und Lüftungsgeräten.
Mögliche Ursachen:
- Unvollständige Spülung
- Abgenutzte Ventile oder Dichtungen
- Rückstände in den Schläuchen
- Falscher Spülvorgang
- Unverträgliche Beschichtungen
- Verschmutzte Filter
Lösung: Standardisieren Sie die Spülreihenfolge, überprüfen Sie Ventile und Dichtungen, überprüfen Sie die Kompatibilität der Beschichtung und führen Sie eine kontrollierte Spülung durch, bevor Sie Produktionsteile freigeben.
Mögliche Ursachen:
- Luft in der Lackzufuhr
- Verschlissene Pumpenkomponenten
- Blockierte Filter
- Falsche Viskosität
- Schlauchbeschränkung
- Ventilleckage
Lösung: Überprüfen Sie die Beschichtungszufuhr, den Filterzustand, die Pumpenleistung und den Ventilbetrieb. Passen Sie jeweils eine Variable an und dokumentieren Sie das Ergebnis.
Mögliche Ursachen:
- Inkonsistente Beschichtungsmischung
- Änderungen der Viskosität
- Verschiedene Waffeneinstellungen
- Inkonsistente Untergrundfarbe
- Unzureichende Reinigung zwischen Farbwechseln
Lösung: Standardisieren Sie Mischen, Viskositätsprüfungen, Pistolenrezepte und Reinigungsverfahren.
Mögliche Ursachen:
- Lange Flüssigkeitsleitungen
- Zu großes Spülvolumen
- Ineffiziente Reinigungssequenz
- Häufige unnötige Farbwechsel
- Schlechte Produktionsplanung
Lösung: Reduzieren Sie die Schlauchlänge nach Möglichkeit, optimieren Sie das Spülvolumen, gruppieren Sie ähnliche Farben und planen Sie Farbwechsel strategisch.
Mögliche Ursachen:
- Manuelle Spülschritte
- Fehlende Ersatzteile
- Unklare Abläufe
- Unzureichende Schulung des Bedienpersonals
- Schlechte Produktionsplanung
Lösung: Erstellen Sie eine schriftliche Standardarbeitsanweisung, schulen Sie die Bediener, halten Sie wichtige Ersatzteile bereit und messen Sie die Umrüstzeit kontinuierlich.
- Spritzpistolen und Düsen prüfen.
- Materialschläuche und Anschlüsse prüfen.
- Bestätigen Sie die Ausrichtung des Förderers.
- Überprüfen Sie den Luftstrom und den Filterzustand in der Kabine.
- Überprüfen Sie Pumpen, Ventile und Flüssigkeitsleitungen.
- Auf Undichtigkeiten, Luftblasen oder Druckschwankungen prüfen.
- Pistolenspitzen gemäß den Anweisungen des Beschichtungsherstellers reinigen.
- Überprüfen Sie Notstopps und Sicherheitsverriegelungen.
- Überprüfen Sie die Bandspannung und die Spurführung des Förderers.
- Überprüfen Sie die Bewegung der Lafette.
- Reinigen oder ersetzen Sie die Filter nach Bedarf.
- Pumpenleistung und Flüssigkeitsförderung prüfen.
- Überprüfen Sie die Ventildichtung und die Isolierung des Kreislaufs.
- Überprüfen Sie den Beschichtungsverbrauch und die Ausschussraten.
- Überprüfen Sie die Lüftungsventilatoren und -kanäle.
- Überprüfen Sie die elektrischen Anschlüsse und Bedienfelder.
- Überprüfen Sie die SPS-Alarme und den Fehlerverlauf.
- Kalibrieren Sie Sensoren und überprüfen Sie Sicherheitsvorrichtungen.
- Vergleichen Sie Rezepte mit den tatsächlichen Produktionsergebnissen.
GYDFinishing stellt seit 2007 Geräte zur Oberflächenveredelung her und bietet Lösungen für Holz, Glas, Faserzement und andere Materialien. Zu seinen Erfahrungen zählen automatische Beschichtungsanlagen für Holztüren, Möbel, Schranktüren und Fußböden.
Für einen Käufer, der ein Einkreis-Sprühsystem mit einem Zweikreis-Sprühsystem vergleicht , dreht sich die nützlichste Lieferantendiskussion nicht nur um den Maschinentyp. Der Schwerpunkt sollte auf Folgendem liegen:
- Die genaue Produktmischung und Häufigkeit der Farbwechsel
- Beschichtungsarten und angestrebte Filmdicke
- Erforderliche Produktionsleistung
- Verfügbare Fabrikflächen und Versorgungseinrichtungen
- Aushärtemethode und Trocknungszeit
- Farbwechselverfahren
- Fähigkeitsniveau des Bedieners
- Wartungs- und Ersatzteilstrategie
- Gesamtbetriebskosten
Ein glaubwürdiger Lieferant sollte bereit sein, die tatsächlichen Beschichtungen und Farbwechsel-Arbeitsabläufe des Kunden zu testen, die Ergebnisse zu dokumentieren und die Einschränkungen sowie die Vorteile zu erläutern.
Ein Einkreissystem nutzt einen Lackversorgungspfad für alle Farben. Ein Zweikreissystem nutzt zwei unabhängige Beschichtungswege und ermöglicht so einen schnelleren Wechsel zwischen zwei Farben oder Beschichtungen.
Ein Zweikreissystem ist in der Regel besser, wenn die Produktion regelmäßig zwischen zwei Farben oder Beschichtungen wechselt. Es kann die Spülung und Ausfallzeit des gesamten Systems reduzieren.
Ja, sofern Maschine, Pumpe, Schläuche, Ventile, Düsen und Trocknungssystem mit der Beschichtung kompatibel sind. Auch wasserbasierte Beschichtungen erfordern eine ausreichende Belüftung, wenn gefährliche Chemikalien vorhanden sind. [1805]
Nein. Beide Kreisläufe müssen noch gereinigt und gewartet werden. Ein Zweikreissystem verringert die Häufigkeit der Spülung des gesamten Systems, macht jedoch Beschichtungswechselvorgänge nicht überflüssig.
Vergleichen Sie die Kosten für aktuelle Farbwechsel-Ausfallzeiten, Beschichtungsabfälle, Reinigungsmaterialien und Arbeitskosten mit den zusätzlichen Investitions-, Wartungs- und Betriebskosten eines Zweikreissystems.
Ja. Mehrkreis- oder Modulsysteme können mehr als zwei Farben oder Beschichtungen unterstützen. Sie eignen sich für die Produktion mit hohem Mischanteil, erfordern jedoch komplexere Kontrollen, Reinigung und Wartung.
Wenn Sie sich entscheiden , beginnen Sie mit einer Einkreis- und einem Zweikreis-Sprühsystem für häufige Farbwechsel zwischen einem Prüfung des Farbwechsel-Workflows und nicht mit einem allgemeinen Angebot für die Ausrüstung.
Senden Sie GYDFinishing Ihre Farbwechselhäufigkeit, Beschichtungsspezifikation, Zielleistung und Fabriklayout. Eine praktische Bewertung sollte die richtige Schaltungskonfiguration, das richtige Spülverfahren, die Aushärtungsmethode und das gesamte Leitungslayout für Ihre Produktfamilie ermitteln.
- Nach der Einführung: AI-Bildaufforderung: *Nebeneinander-Industrievergleich eines Einkreis- und Zweikreis-Sprühsystems zur Beschichtung von Holztürverkleidungen, saubere moderne Fabrik, realistische Fotografie, Weitwinkel.*
- Im Abschnitt „Funktionsweise jedes Systems“: KI-Bildaufforderung: *Technische Schnittdarstellung zum Vergleich eines Einkreis-Sprühsystems und eines Zweikreis-Sprühsystems mit zwei Beschichtungszufuhrwegen, Pumpen, Ventilen und Spritzpistolen, saubere technische Abbildung.*
- Im Abschnitt „Ausfallzeit bei Farbwechsel“: AI-Bildaufforderung: *Abbildung des Werksworkflows mit Farbwechselschritten: Linienstopp, Spülen, Nachfüllen, Testen und Neustart der Produktion, kein Text.*
- Im Abschnitt „Belüftung“: KI-Bildaufforderung: *Technische Darstellung des Luftstroms, der Einlassluft, des Abluftkanals, der Filter und der Holzplatten, die sich durch die Kabine bewegen.*
- Im Abschnitt „Validierungs-Roadmap“: AI-Bildaufforderung: *Fabrikillustration im Flussdiagrammstil, die Beschichtungsversorgung, Sprühauftrag, Ablüften, Aushärten, Inspektion und Verpackung zeigt.*
- OSHA, *29 CFR 1910.107 – Spritzlackierung mit brennbaren und brennbaren Materialien*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Belüftung*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *Spritzvorgänge – Übersicht*: [https://www.osha.gov/spray-operations ]
- OSHA, *Sprüharbeiten – Gefahren kontrollieren*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Spritzbetrieb – Standards*: [https://www.osha.gov/spray-operations/standards ]
- OSHA, *Die für einen Spritzlackierbereich erforderliche Luftstromrate*: [https://www.osha.gov/laws-regs/standardinterpretations/1997-04-08-0 ]
- OSHA, *Anforderungen an die Spritzkabine beim Spritzen von wasserbasierter Farbe*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- OSHA, *Klärungslackierkabine und Spritzbereiche*: [https://www.osha.gov/laws-regs/standardinterpretations/1976-11-04 ]
- Vom Kunden bereitgestellter Hintergrund des GYDFinishing-Unternehmens.


