
Vistas: 279 Autor: 广宇大 Hora de publicación: 2026-10-12 Origen: Sitio


Menú de contenido
● ¿Qué es una máquina secadora UV?
>> Formatos típicos de máquina
● Principales tipos de máquinas secadoras UV
>> Sistemas de lámparas de vapor de mercurio
>> Lámparas dopadas con galio y otras lámparas especiales
>> Sistemas transportadores, de inundación y puntuales
● Cómo funciona una máquina secadora UV
>> Salida de luz y respuesta del material
>> Irradiancia, dosis y velocidad del transportador
>> Integración de línea y enfriamiento
● Aplicaciones de las máquinas secadoras UV
>> Impresión, etiquetas y embalaje
>> Adhesivos, Electrónica y Ensamblaje Industrial
● Elegir la máquina secadora UV adecuada
>> Comience con el recubrimiento y el sustrato
>> Especificar el rendimiento y el área de trabajo
>> Compare el costo total y el soporte
● Control de calidad y resolución de problemas
>> Subcurado y adherencia superficial
>> Curado desigual en todo el ancho
>> Daño por calor y deformación del sustrato
>> Protección contra la exposición a los rayos UV
>> Cuidados de rutina y controles de producción
>> ¿Es una secadora UV lo mismo que una secadora térmica?
>> ¿Qué es mejor: Mercurio UV o LED?
>> ¿Cómo sé si el recubrimiento está completamente curado?
>> ¿Puede un secador UV curar recubrimientos oscuros o pigmentados?
>> ¿Qué tiene que ver la velocidad del transportador con el curado?
>> ¿Qué mantenimiento necesita un secador UV?
>> ¿Qué medidas de seguridad son esenciales?
Una máquina secadora UV utiliza luz ultravioleta para curar recubrimientos, tintas, adhesivos y otros materiales fotosensibles compatibles. En lugar de depender de largos períodos de secado o calentamiento al aire, proporciona energía UV controlada que inicia una reacción química en el material. En aplicaciones adecuadas, esto permite una manipulación rápida, una producción continua y un acabado consistente.
La frase 'secador UV' puede ser engañosa: muchos materiales UV no se secan simplemente por evaporación. Curan mediante fotopolimerización, aunque algunas formulaciones pueden necesitar una etapa de evaporación o secado por separado. Seleccionar el equipo adecuado implica hacer coincidir la fuente de luz, la longitud de onda, la intensidad, el tiempo de exposición, el recubrimiento, el sustrato y la velocidad de producción. Esta guía explica los principales tipos de máquinas, aplicaciones industriales, factores de rendimiento, medidas de seguridad y consideraciones de compra.
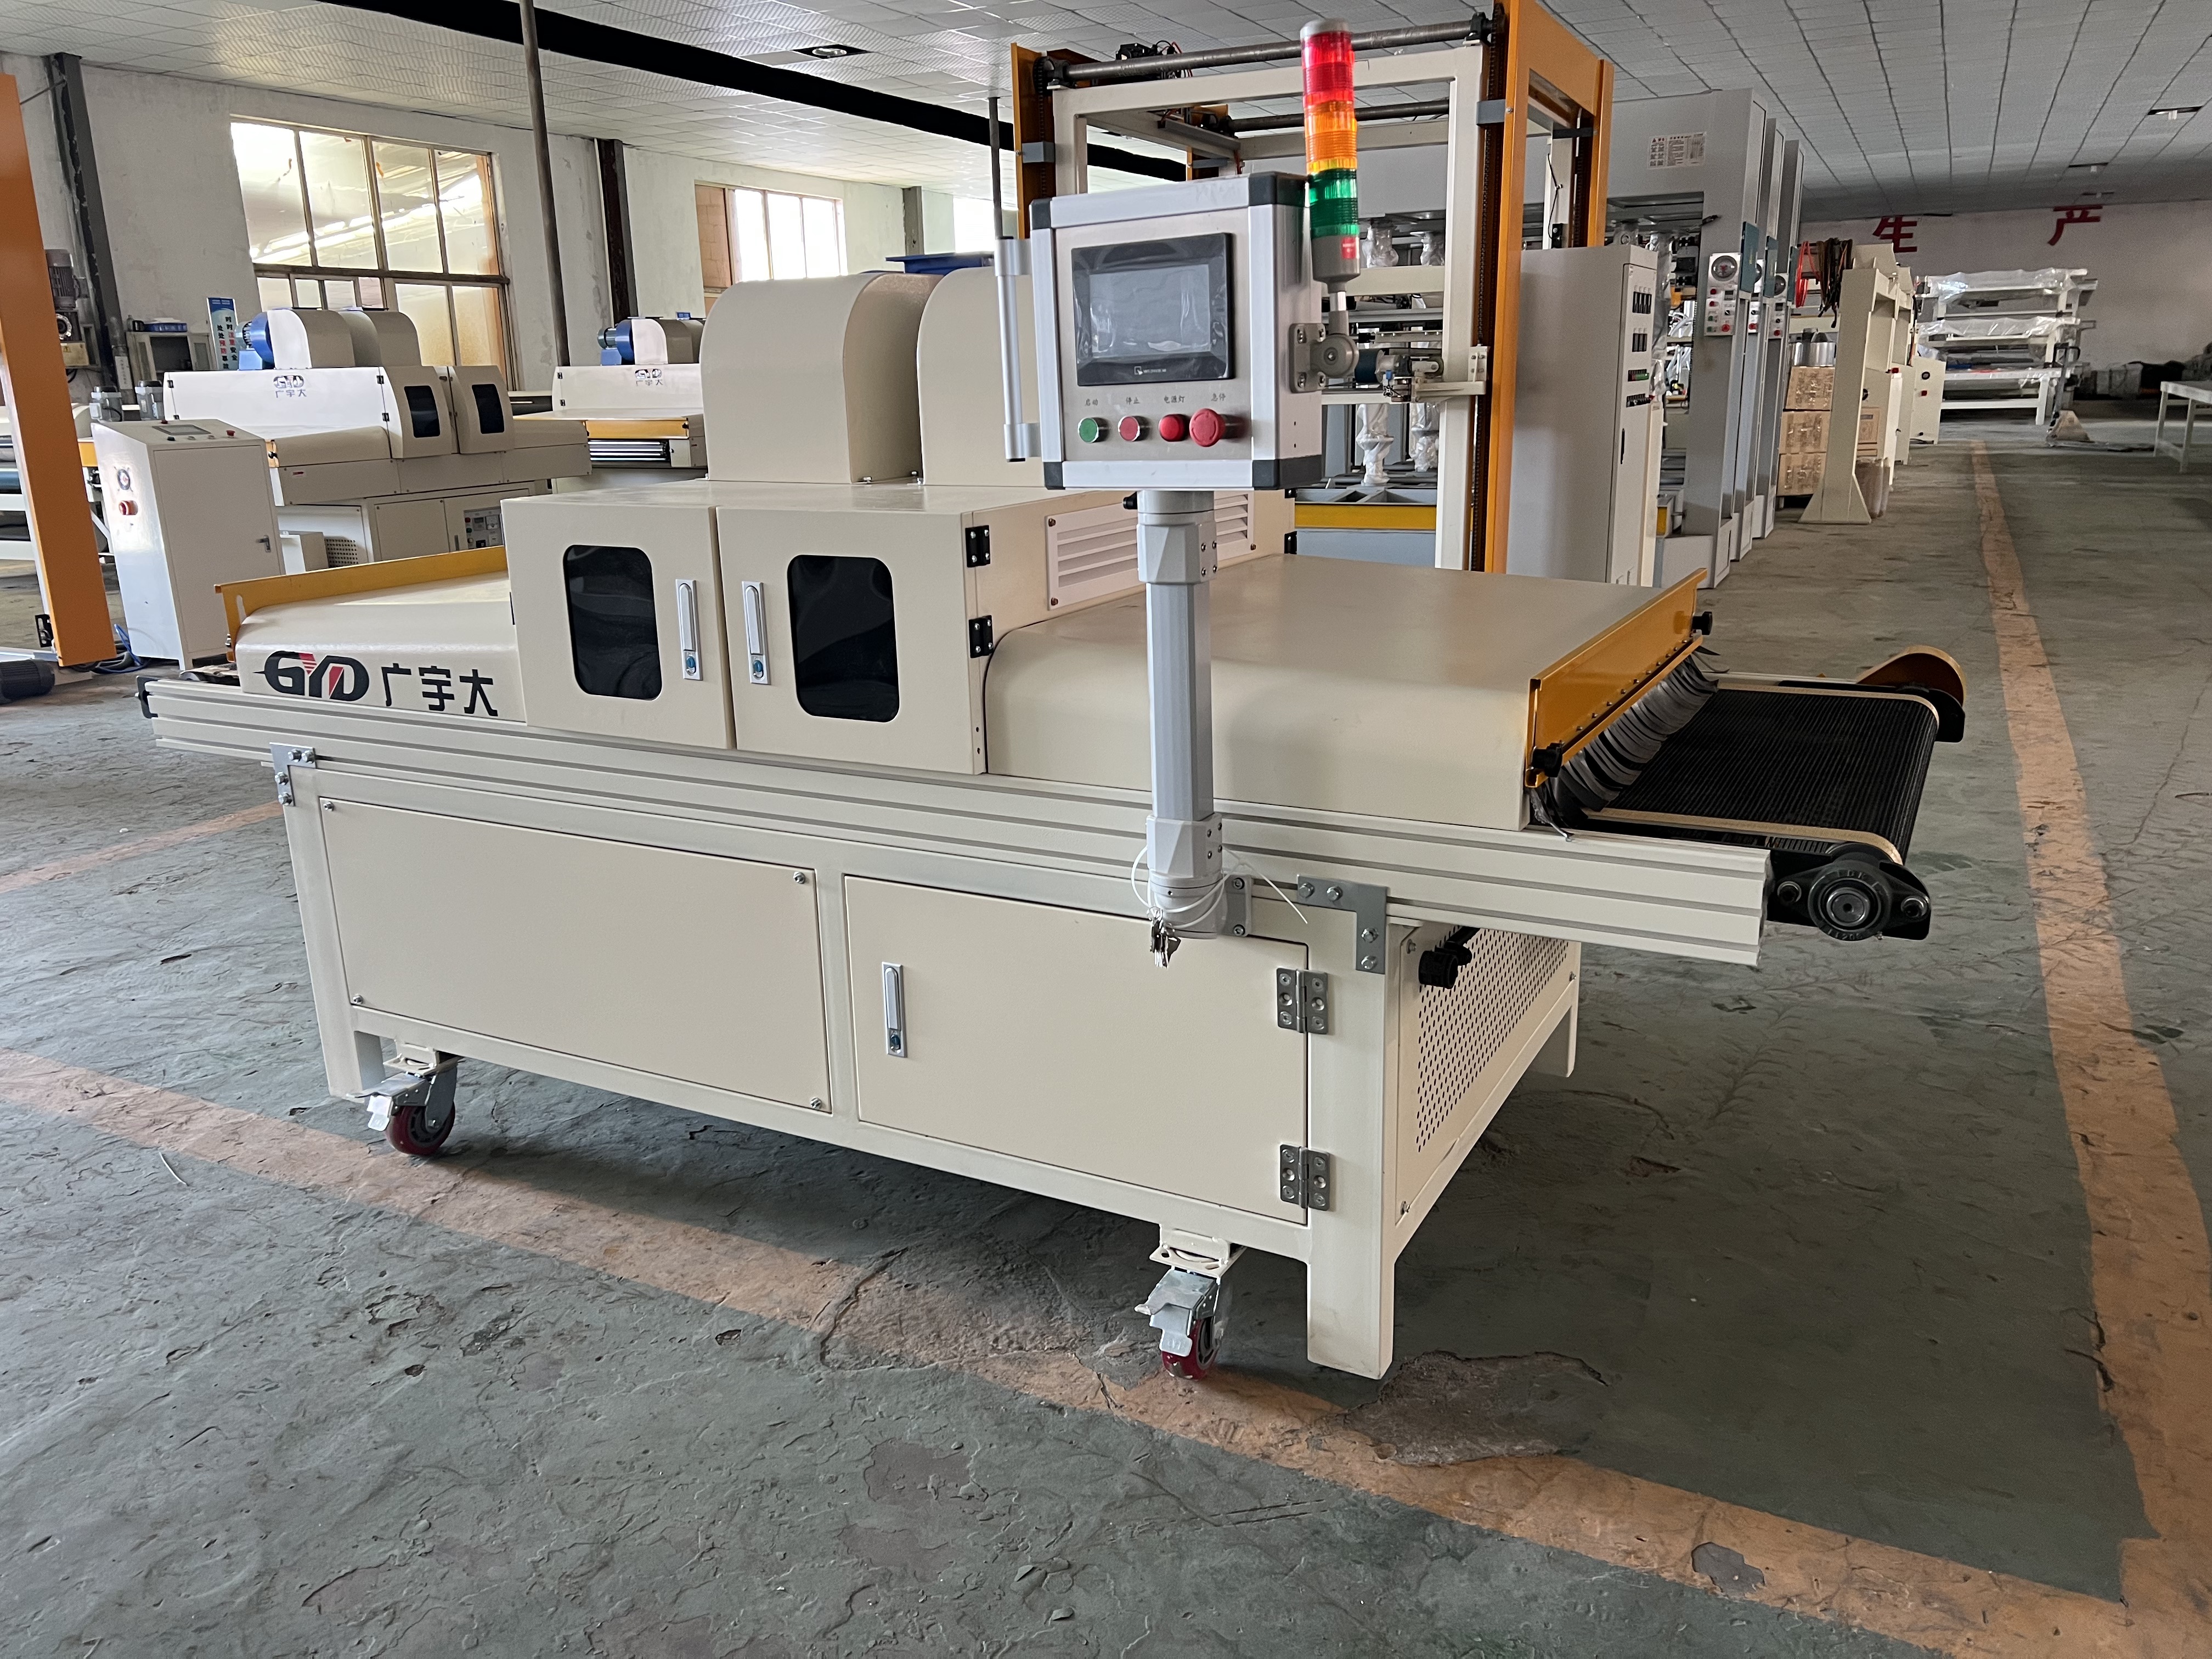
En el secado convencional, el agua o el disolvente se evapora de un recubrimiento. En el curado UV, la luz activa los fotoiniciadores en una formulación compatible e inicia una reacción de polimerización que convierte el material húmedo en una película sólida. Este proceso puede curar recubrimientos, tintas y adhesivos rápidamente, pero sólo cuando el material está diseñado para responder a la fuente UV elegida. [1888]
Algunos materiales combinan mecanismos. Es posible que un recubrimiento UV a base de agua necesite primero eliminar el agua y luego exponerlo a los rayos UV. Un adhesivo curable por UV puede curar solo donde le llega la luz, a menos que la química también admita un mecanismo de curado secundario. Una superficie que se siente seca no prueba, por sí sola, que toda la capa o unión se haya curado.
Las máquinas secadoras UV van desde unidades portátiles de curado por puntos hasta lámparas de inundación, transportadores de mesa y amplios sistemas industriales integrados en líneas de recubrimiento o impresión. Las unidades puntuales concentran la energía en un área pequeña. Los sistemas de inundación iluminan un campo más amplio. Las máquinas transportadoras mueven los productos a través de una zona de exposición controlada a una velocidad seleccionada.
Los sistemas industriales pueden incluir una o más lámparas, altura de lámpara ajustable, potencia variable, ventiladores de refrigeración, reflectores, blindaje y controles que coordinan la salida de luz con la velocidad del transportador. Una secadora de acabado de madera, por ejemplo, puede configurarse para revestimientos de paneles y puede ofrecer opciones de mercurio, galio o LED según el proveedor y el proceso. [1881][1893]
Las lámparas de mercurio de media presión emiten un amplio espectro de luz ultravioleta y visible. Están establecidos en impresión, acabado de madera, recubrimientos y aplicaciones adhesivas donde los fotoiniciadores compatibles responden a su salida espectral. Los sistemas transportadores industriales pueden ofrecer una, dos o tres lámparas, con potencia y velocidad regulables según su diseño. [1888]
Los sistemas de mercurio pueden generar calor sustancial y normalmente requieren refrigeración. La potencia de la lámpara cambia con las horas de funcionamiento y las condiciones, por lo que la calidad del proceso debe verificarse con un equipo de medición adecuado en lugar de inferirse de la apariencia de la lámpara. Siga las instrucciones del fabricante para el calentamiento, limpieza, reemplazo y eliminación.
Las lámparas dopadas con galio desplazan la salida espectral hacia longitudes de onda más largas en comparación con las lámparas de mercurio estándar. Se pueden utilizar para recubrimientos coloreados o pigmentados cuando la formulación responde mejor a ese resultado. También se encuentran disponibles lámparas dopadas con hierro y otros tipos de lámparas para necesidades de curado especializadas. La mejor elección depende de la química del recubrimiento, el pigmento, el espesor y las especificaciones de curado.
Un proveedor de secadores UV debe confirmar que el espectro de lámpara propuesto coincide con las recomendaciones del proveedor de recubrimiento. Para aplicaciones exigentes, pruebe el material real en el sustrato real a la velocidad de producción objetivo.
Las máquinas LED UV emiten bandas estrechas de longitud de onda, que comúnmente incluyen 365, 385, 395 o 405 nanómetros. Hacer coincidir la longitud de onda del LED con el fotoiniciador es esencial porque un LED no proporciona el mismo espectro amplio que una lámpara de mercurio. Los LED suelen proporcionar conmutación instantánea, salida controlable y menor transferencia de calor hacia la pieza de trabajo, lo que puede resultar útil para sustratos sensibles al calor. [1880]
Los sistemas LED todavía requieren gestión térmica. El calor generado dentro de la matriz de LED debe eliminarse para mantener una salida estable y proteger los componentes. Hay disponibles diseños enfriados por aire y por agua. Al comparar máquinas, considere la irradiancia en el producto, el ancho de iluminación, la distancia de trabajo, el diseño de enfriamiento y la interfaz de control, no solo la clasificación eléctrica.
Los secadores UV de cinta transportadora admiten el procesamiento repetible de paneles, piezas impresas y componentes. Las dimensiones del producto, la velocidad de la línea, el espacio entre lámparas y la longitud de la zona de exposición determinan cuánta energía recibe cada pieza. Por ejemplo, un proveedor ofrece un túnel de secado UV con un ancho de trabajo de 350 a 1350 milímetros y una velocidad de transporte ajustable; Estas son especificaciones específicas del producto, no estándares universales de la industria. [1893]
Los sistemas de inundación son adecuados para áreas o lotes más grandes cuando la distribución de la luz es lo suficientemente uniforme. Los sistemas de curado puntual proporcionan exposición localizada para montaje o reparación. Una pieza con áreas empotradas o juntas sombreadas puede necesitar múltiples posiciones de lámpara, rotación o una estrategia de curado diferente porque la luz ultravioleta no puede curar de manera confiable áreas a las que no puede llegar.
Cuando la lámpara o conjunto de LED ilumina un material compatible, los fotoiniciadores absorben energía y generan especies reactivas que inician la polimerización. La formulación, la longitud de onda, la intensidad, la duración de la exposición, el espesor del recubrimiento, el pigmento, el sustrato y la exposición al oxígeno pueden influir en el resultado.
La máquina debe suministrar energía adecuada en toda el área de trabajo. La distancia desde la fuente, el estado del reflector, el vidrio protector, el envejecimiento de la lámpara, la velocidad del transportador y la posición de la pieza pueden alterar la exposición recibida por el recubrimiento. Un radiómetro UV diseñado para el rango de longitud de onda relevante puede ayudar a medir la producción en el plano de trabajo. [1880]
La irradiancia describe la potencia ultravioleta que llega a una superficie en un momento dado. La dosis, o densidad de energía, es la energía ultravioleta total recibida durante el período de exposición. En forma simplificada, la dosis es igual a la irradiancia multiplicada por el tiempo de exposición. En el caso de sistemas transportadores, el tiempo de exposición depende de la longitud iluminada activa y de la velocidad del transportador.
Esta relación ayuda a explicar por qué el simple hecho de aumentar la velocidad de la línea puede provocar un curado insuficiente. Si el tiempo de exposición disminuye, la formulación puede recibir menos energía total a menos que el proceso lo compense de forma validada. Por el contrario, una exposición excesiva puede desperdiciar energía o afectar sustratos sensibles. Establezca la dosis requerida y confírmela en las condiciones operativas con mediciones y pruebas de curado.
Las lámparas de mercurio y los conjuntos de LED necesitan una gestión térmica adecuada a su diseño. Los secadores UV con transportador también pueden incluir escape, protección, enclavamientos, sensores, variadores de velocidad y comunicación en la línea de producción. La integración con equipos de recubrimiento, impresión o ensamblaje ayuda a garantizar que el producto llegue a la estación de curado en las condiciones previstas y que la línea no continúe cuando una función crítica para la seguridad no esté disponible.
Las líneas de acabado de madera utilizan secadores UV para curar imprimaciones, selladores, capas finales, masillas y revestimientos especiales compatibles en muebles, pisos, puertas y paneles decorativos. Los sistemas transportadores ayudan a mantener una exposición repetible para los productos planos que se mueven continuamente a través de la línea. Los sistemas comerciales están disponibles con velocidades de transportador ajustables y configuraciones de lámparas adecuadas a las necesidades de producción. [1881][1884]
El revestimiento debe coincidir con la lámpara. Las capas pigmentadas o gruesas pueden absorber o dispersar la luz, y los bordes del panel o las áreas moldeadas pueden recibir una dosis diferente de la superficie principal. Las pruebas deben evaluar la pila de recubrimiento completa y verificar propiedades como dureza, adhesión, brillo y resistencia a la abrasión.
Las tintas y recubrimientos UV se pueden curar en línea después de la impresión, lo que ayuda a que los productos avancen a los siguientes pasos de conversión sin largas esperas. Los secadores UV de cinta transportadora pueden servir para papel impreso, plásticos, vidrio, metal y materiales laminados. Los listados de proveedores describen sistemas para tintas de pantalla UV, adhesivos y placas de circuito impreso, con anchos de trabajo, recuentos de lámparas y velocidades de transportador que varían según el modelo. [1888]
En la impresión, la coherencia en todo el ancho es importante. La intensidad desigual puede afectar la adhesión, la resistencia al frote, el brillo o el rendimiento posterior. Verifique los reflectores, la óptica, el estado de la lámpara y la posición de la red, y mida la irradiancia en la zona de trabajo como parte de la verificación del proceso.
Los adhesivos curables por UV se utilizan cuando la luz puede llegar al área de unión y es valiosa una fijación rápida. La electrónica y el ensamblaje industrial pueden utilizar sistemas puntuales o de inundación para asegurar componentes o curar capas protectoras. Las piezas opacas pueden bloquear los rayos UV, por lo que las líneas de unión ocultas requieren atención especial y pueden necesitar un sustrato transmisor de luz, una química de curado secundario u otro proceso de unión.
Para productos regulados o de alta confiabilidad, defina una ventana de proceso documentada. Mantenga registros de los lotes de material, la potencia de la lámpara, los ajustes de exposición, la velocidad de la línea y los resultados de inspección relevantes. Las especificaciones de una máquina por sí solas no establecen la conformidad del producto terminado.
Obtenga la hoja de datos técnicos del recubrimiento o adhesivo y confirme el rango de longitud de onda, la dosis de exposición, el espesor de la película y la prueba de curado requeridos. Identifique la transparencia, reflectividad, sensibilidad al calor, geometría y preparación de la superficie del sustrato. Si el proveedor del material no ha validado la fuente de luz prevista, organice una prueba antes de especificar el equipo.
Incluya los productos del peor de los casos en la prueba: pigmento más oscuro, película más gruesa, velocidad de línea más rápida, geometría más rebajada y ancho de trabajo máximo. Compruebe si el curado se ha completado a través de la capa o unión, no sólo en la superficie visible.
Defina el ancho, largo, alto, peso, espaciado, velocidad de línea requerida, patrón de turno y tiempo de actividad esperado del producto. Para los transportadores, asegúrese de que la cinta y la abertura acomoden tanto el producto más grande como la disposición de lámparas requerida. Un proveedor puede ofrecer velocidad variable y ajuste de lámpara, pero verifica el rango utilizable en condiciones reales del proceso. [1893]
Para sistemas personalizados, especifique si el producto necesita exposición solo en la parte superior, exposición en la parte inferior, lámparas en ángulo o curado en varios lados. Algunos paneles planos pueden requerir lámparas en ángulo para curar el revestimiento en los bordes o lados. [1893]
Compare más que el precio de compra. Incluya demanda eléctrica, refrigeración, reemplazo de lámparas o LED, repuestos, instalación, blindaje, disponibilidad de radiómetros, capacitación y respuesta de servicio. Un sistema con una potencia nominal más baja puede proporcionar un curado inadecuado a la velocidad requerida, mientras que un sistema de mayor potencia puede resultar innecesariamente costoso para una aplicación de dosis bajas.
Solicite al proveedor una muestra de prueba, un protocolo de aceptación escrito y recomendaciones para la medición de la producción. Confirme que los controles y protecciones de seguridad propuestos coincidan con la instalación y los requisitos locales aplicables.
Una superficie pegajosa o una unión débil pueden deberse a una dosis insuficiente, una longitud de onda incorrecta, lámparas viejas, una velocidad excesiva de la línea, un recubrimiento demasiado grueso u obstrucción del paso de la luz. Los pigmentos y cargas pueden reducir la penetración. Verifique la salida de la lámpara en el plano del producto, inspeccione la óptica y confirme que la formulación esté diseñada para la fuente instalada.
No asuma que reducir la velocidad del transportador por sí solo resuelve todos los problemas de curado. Puede ayudar, pero si la longitud de onda es incompatible o una línea de unión sombreada bloquea la luz, es posible que el proceso aún no se cure correctamente.
El curado desigual puede deberse a la alineación de la lámpara, la condición del reflector, el seguimiento del producto, la aplicación inconsistente del recubrimiento o la variación de la distancia desde la fuente. Mapee la salida de UV en todo el ancho de trabajo e inspeccione los productos representativos desde los bordes y el centro. Los ajustes deben verificarse con la prueba de material correspondiente.
Las lámparas tradicionales pueden transferir calor al producto. Los plásticos sensibles al calor, las películas delgadas y los sustratos compuestos pueden deformarse o decolorarse si la exposición es excesiva. Los sistemas LED pueden reducir el calor dirigido al producto en muchas configuraciones, pero aún requieren validación y un buen diseño térmico. [1880]
La radiación UV directa o reflejada puede dañar los ojos y la piel. Cierre la zona de curado cuando sea práctico, utilice blindaje y enclavamientos adecuados y evite el acceso a una fuente energizada. Los trabajadores no deben mirar directamente a una lámpara en funcionamiento. Se deben seleccionar gafas y ropa protectora con clasificación UV adecuadas para la fuente y la tarea reales. [1879][1880]
Mida la radiación parásita si la exposición fuera del recinto es incierta y siga las instrucciones del fabricante de la máquina y la evaluación de riesgos en el lugar de trabajo. Los materiales de curado UV también pueden emitir vapores, por lo que la ventilación y el escape local deben evaluarse por separado de la protección contra la exposición UV. [1879]
Limpie las lámparas, reflectores, ventanas protectoras y filtros de enfriamiento utilizando procedimientos aprobados. Los depósitos de polvo o revestimiento pueden reducir la energía suministrada. Verifique los ventiladores, los circuitos de refrigeración por agua, la trayectoria de la correa, las protecciones, los enclavamientos y las conexiones eléctricas de acuerdo con el programa de mantenimiento.
Realice un seguimiento de las horas de la lámpara o del LED y mida periódicamente la producción con un radiómetro adecuado. Si cambia una receta, material, lámpara, distancia o velocidad de línea, vuelva a validar el proceso. Mantenga registros de mantenimiento y calibración para que se pueda detectar la desviación de la salida antes de que cree defectos.
No. Un secador térmico elimina principalmente el agua o el disolvente mediante evaporación. Un secador UV cura materiales compatibles mediante una reacción química iniciada por la luz. Algunas líneas de producción necesitan tanto una etapa de secado como un curado UV.
Ninguno de los dos es universalmente mejor. Las lámparas de mercurio brindan una salida de amplio espectro que se adapta a muchas formulaciones establecidas. Los LED ofrecen bandas estrechas de longitud de onda, conmutación instantánea y, a menudo, una menor transferencia de calor al producto. La química del recubrimiento, las necesidades de producción, el enfriamiento y los costos operativos determinan la elección. [1880]
Utilice la prueba especificada por el proveedor del recubrimiento, que puede evaluar la pegajosidad, la adhesión, la dureza, la resistencia al frote u otra propiedad. Mida la salida de UV entregada en el plano del producto y pruebe a la velocidad de producción prevista. Es posible que la inspección visual por sí sola no establezca una curación completa.
A veces, pero los pigmentos pueden absorber o dispersar los rayos UV y limitar la penetración. La formulación, el espectro de la lámpara, la dosis y el espesor de la película deben validarse conjuntamente. Algunos sistemas de acabado ofrecen configuraciones de mercurio, galio o LED para diferentes respuestas de recubrimiento. [1881]
La velocidad del transportador afecta el tiempo que un producto permanece bajo la fuente de luz y, por lo tanto, la dosis de UV que recibe. Una línea más rápida puede reducir la exposición y causar un curado insuficiente a menos que el proceso esté diseñado y validado para esa velocidad.
El mantenimiento típico incluye limpiar las superficies ópticas, verificar el enfriamiento y la ventilación, inspeccionar el seguimiento del transportador y los enclavamientos de seguridad, y monitorear la salida de la lámpara o LED. Siga el cronograma del fabricante del equipo y registre las mediciones de salida.
Utilice blindajes y dispositivos de seguridad, evite la exposición directa o reflejada, proporcione protección adecuada para los ojos y la piel con clasificación UV, capacite a los operadores y evalúe la ventilación para detectar las emisiones del proceso. Nunca pase por alto las protecciones ni mire directamente a una fuente de rayos UV en funcionamiento. [1879][1880]


