
Vistas: 289 Autor: 广宇大 Hora de publicación: 2026-10-12 Origen: Sitio


Menú de contenido
● ¿Qué es una máquina de pintura en aerosol con pegamento?
>> Aclarar el nombre del equipo
>> Cómo funciona la pulverización de adhesivo
● Componentes principales de la máquina
>> Suministro y acondicionamiento de adhesivos
>> Bombas, mangueras y cabezales rociadores
>> Transportador, accesorios y controles
● Tipos de adhesivos y sus requisitos
>> Adhesivos a base de solventes y reactivos
● Pulverización frente a otros métodos de aplicación
>> Cuando rociar tiene sentido
>> Pulverización en comparación con recubrimiento con rodillo
>> Pulverización en comparación con la aplicación de cuentas o ranuras
● Aplicaciones en todas las industrias
>> Fabricación de muebles, espuma y colchones
>> Embalaje y conversión de papel
>> Automoción, Filtros, Textiles y Montaje Industrial
● Configuración de procesos y control de calidad
>> Definir la ventana de bonos y solicitud
>> Calibrar cobertura y repetibilidad
>> Solucionar problemas de defectos comunes
● Controles de seguridad y lugar de trabajo
>> Cerramientos de ventilación y rociado
>> Superficies calientes, presión y limpieza
>> Equipo de protección personal y capacitación
● Cómo elegir una máquina pulverizadora de pegamento
>> Haga coincidir la máquina con el adhesivo
>> Evalúe el rendimiento, los cambios y el servicio
>> ¿Qué significa 'máquina de pintura en aerosol con pegamento'?
>> ¿Es una máquina pulverizadora de pegamento adecuada para paneles planos?
>> ¿Puede una máquina aplicar pegamento termofusible y a base de agua?
>> ¿Cómo puedo reducir el desperdicio de adhesivo?
>> ¿La pulverización siempre genera exceso de pulverización?
>> ¿Qué medidas de seguridad son importantes?
>> ¿Cómo puedo verificar la calidad de los bonos?
La frase 'máquina de pintura en aerosol con pegamento' puede describir diferentes equipos: una máquina en aerosol de adhesivo, un rociador de pintura automatizado o una línea de producción que aplica pegamento y materiales de acabado en etapas separadas. Este artículo se centra en las máquinas pulverizadoras de adhesivo, al tiempo que aclara en qué se diferencian de los equipos de pintura y otros aplicadores de pegamento. Cubre componentes de máquinas, tipos de adhesivos, métodos de aplicación, control de procesos, seguridad, mantenimiento y cómo seleccionar equipos para muebles, embalajes, espuma y ensamblaje industrial.
Un proceso exitoso de pulverización de pegamento es algo más que aplicar adhesivo rápidamente. El sistema necesita depositar la cantidad correcta en el patrón correcto, a la temperatura y presión correctas, mientras hace coincidir el tiempo abierto del adhesivo con el siguiente paso de ensamblaje. Cuando estos factores están bien controlados, una máquina automatizada puede mejorar la consistencia, reducir la manipulación manual y respaldar la producción continua.
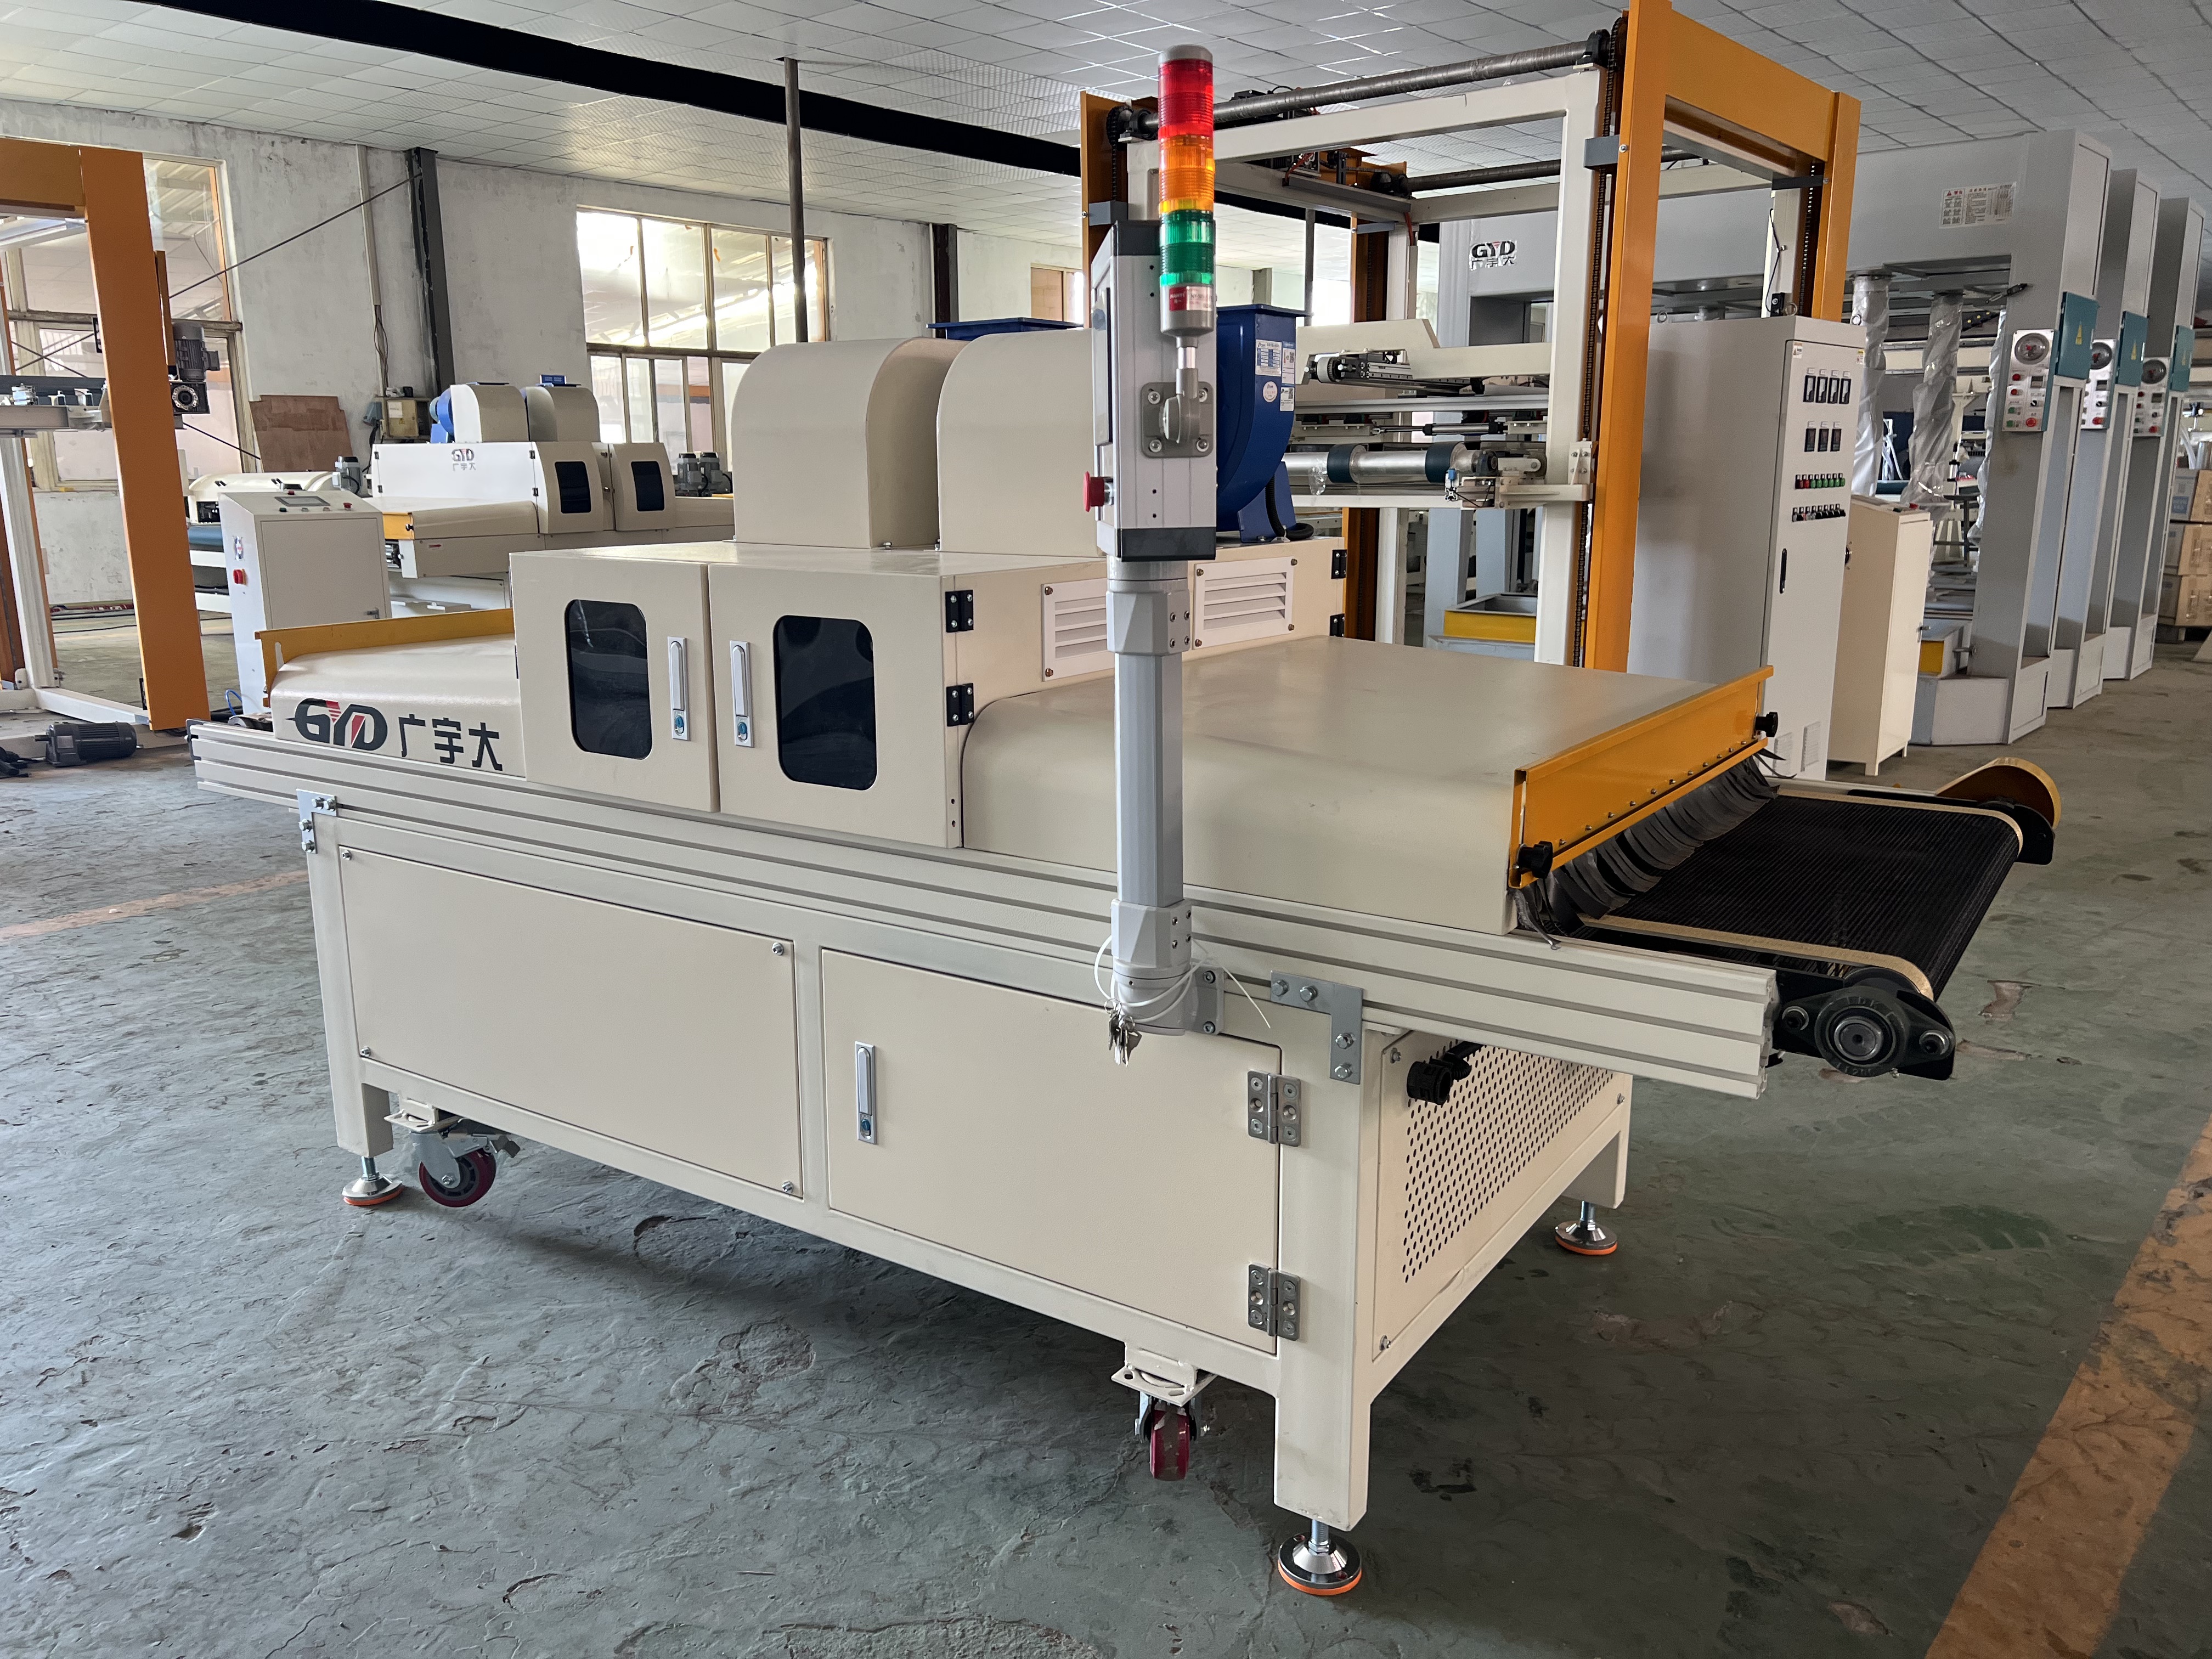
La 'máquina de pintura por pulverización con pegamento' no es una única categoría de equipo estandarizado. Los compradores pueden utilizarlo para referirse a un sistema de pulverización de adhesivo, un aplicador de pulverización integrado con una línea de producción o una máquina que puede pulverizar pintura y pegamento mediante circuitos de aplicación separados. Antes de comparar proveedores, defina el trabajo: ¿la máquina aplicará adhesivo, pintura o ambos?
Una máquina pulverizadora de adhesivo dosifica el pegamento desde una unidad de suministro y lo suministra a través de una boquilla o cabezal aplicador. Dependiendo del adhesivo, el equipo de suministro puede incluir un tanque, bomba, manguera calentada, filtros, controles de presión y una o más pistolas rociadoras. En cambio, una máquina pulverizadora de pintura atomiza el material de acabado para crear una película decorativa o protectora. Aunque ambos pueden utilizar pistolas pulverizadoras y transportadores, sus necesidades de manejo de fluidos, limpieza, ventilación y control de procesos pueden diferir sustancialmente.
Para aplicaciones de fusión en caliente, el adhesivo sólido se calienta en un fusor hasta que se convierte en un líquido bombeable. Una manguera calentada lo lleva a la pistola, que lo deposita en forma de niebla, remolino, red, patrón de puntos o perla. El termofusible se une a medida que se enfría y solidifica, en lugar de por evaporación de un solvente o agua. El material debe ser aplicado y unido dentro de su tiempo abierto útil, con contacto y compresión adecuados para la unión deseada.
Para adhesivos a base de agua o solventes, una bomba envía líquido a través del aplicador. El patrón de pulverización está formado por la boquilla, la presión del fluido, la asistencia de aire u otro método de atomización. Es posible que el sustrato necesite evaporación o secado antes del montaje. No se puede asumir automáticamente que un sistema diseñado para termofusible es compatible con pegamento a base de agua o solvente: los materiales humedecidos, los controles de temperatura, los sellos, la ventilación y los métodos de limpieza deben adaptarse a la química del adhesivo.
La unidad de suministro almacena y acondiciona el adhesivo antes de su aplicación. Un sistema de fusión en caliente normalmente utiliza un tanque o fusor calentado, una bomba, una manguera calentada y un aplicador calentado. La temperatura debe seguir el rango especificado por el fabricante del adhesivo. El calor excesivo puede degradar el adhesivo, mientras que el calor insuficiente puede aumentar la viscosidad y provocar un flujo deficiente, una pulverización inconsistente o boquillas restringidas. La temperatura correcta ayuda a que el adhesivo humedezca el sustrato; demasiado o muy poco puede crear diferentes problemas de aplicación. [1850]
Los sistemas a base de agua y solventes generalmente requieren tanques, bombas, filtros, mangueras y sellos compatibles. Puede ser necesario agitar para algunas formulaciones, pero solo cuando lo recomiende el proveedor del adhesivo. Al seleccionar la disposición de suministro se deben considerar la viscosidad, el contenido de sólidos, la vida útil y la sensibilidad a la contaminación.
La bomba proporciona un suministro de adhesivo estable al flujo y presión requeridos por el cabezal rociador. La manguera debe ser compatible con el adhesivo y, para termofusible, mantener la temperatura de aplicación especificada en toda su longitud. La regulación y el monitoreo de la presión ayudan a prevenir la inanición a baja presión o una producción excesiva a alta presión.
El cabezal rociador determina cómo se distribuye el adhesivo. Una sola boquilla puede producir una perla o un abanico estrecho, mientras que una matriz puede cubrir un área más amplia. Los cabezales giratorios crean patrones en espiral; Los aplicadores de patrones web pueden establecer una cobertura amplia y abierta. La selección del patrón afecta la cobertura, la fuerza de unión, el uso del adhesivo y la cantidad de exceso de rociado o niebla en el aire. La guía de aplicación de termofusible identifica la pulverización como útil para áreas de cobertura más grandes y líneas rápidas, mientras que la extrusión se adapta a la colocación de perlas y el recubrimiento con rodillo se adapta a superficies planas. [1850]
Un transportador mueve los productos a través de la zona de aplicación a una velocidad controlada. Los accesorios mantienen estables los elementos irregulares y orientan las superficies consistentemente hacia los cabezales rociadores. Los sensores pueden detectar la presencia del producto y activar el aplicador solo cuando una pieza está en posición, lo que reduce la salida de pegamento no deseada entre productos.
Los controles pueden incluir un controlador lógico programable, configuraciones de recetas con pantalla táctil, control de velocidad del transportador, regulación de presión, monitoreo de temperatura y alarmas. Las instalaciones más complejas pueden sincronizar múltiples cabezales, movimientos de robots o prensas posteriores. Una receta debe registrar los ajustes que influyen materialmente en la aplicación, incluida la temperatura del adhesivo, cuando corresponda, la presión o el flujo de la bomba, el patrón de pulverización, la distancia de separación, la velocidad de la línea y el tiempo del gatillo.
Los adhesivos termofusibles se aplican en estado fundido y forman una unión a medida que se enfrían. Se utilizan en embalajes, ensamblaje de productos, textiles, laminación de espuma, muebles y otras operaciones de fabricación. Las opciones de aplicación incluyen pulverización, extrusión, laminado y revestimiento con ranura; la elección adecuada depende del patrón y sustrato requeridos. [1850]
Los termofusibles en aerosol son útiles cuando los fabricantes necesitan una cobertura amplia, discontinua o de patrón abierto. Un patrón de remolino o red puede dejar partes del sustrato expuestas mientras se distribuye el adhesivo sobre una gran área de unión. Esto puede ayudar cuando una película continua sería innecesaria o podría afectar la flexibilidad, la transpirabilidad o la sensación del material. El patrón debe confirmarse mediante pruebas de aplicación y unión.
Los adhesivos a base de agua son comunes en carpintería, muebles, fabricación de espuma, productos de papel y aplicaciones relacionadas. Se pueden rociar sobre superficies irregulares o aplicar con rodillos sobre superficies grandes y planas. SABA Adhesivos señala que la pulverización es flexible para sustratos irregulares, mientras que los sistemas de rodillos automatizados pueden proporcionar una aplicación precisa y repetible en superficies planas sin exceso de pulverización. [1855]
Debido a que el agua debe evaporarse para que muchos adhesivos a base de agua desarrollen una unión, la línea puede necesitar una zona de evaporación, equipo de secado o una ventana de ensamblaje definida. La humedad, el movimiento del aire, la absorbencia del sustrato y la cantidad aplicada pueden influir en el secado y la unión. Desarrolle el proceso con el proveedor de adhesivo en lugar de copiar la configuración de una línea de fusión en caliente.
Los adhesivos a base de solventes pueden ofrecer características particulares de rendimiento o procesamiento, pero sus vapores y nieblas de pulverización requieren una evaluación cuidadosa. El equipo, el recinto, el escape, el control de encendido y el manejo de desechos deben seleccionarse de acuerdo con las condiciones reales del material y del lugar de trabajo. Una configuración de pulverización estándar no es automáticamente segura para una formulación inflamable.
Los adhesivos reactivos, incluidos algunos sistemas de poliuretano, pueden tener requisitos específicos de humedad, mezcla, vida útil o limpieza. Los materiales de dos componentes requieren una dosificación y mezcla precisas. Antes de comprar una máquina, proporcione al proveedor del equipo la información exacta del adhesivo y la hoja de datos de seguridad, e involucre a los profesionales de seguridad de las instalaciones adecuados.
La pulverización puede ser eficaz para superficies irregulares, formas tridimensionales, estructuras abiertas, cobertura amplia y productos donde los rodillos de contacto no pueden llegar a todas las áreas de unión. También se puede integrar con movimiento robótico o alternativo para aplicar patrones repetidos a velocidad de producción. La guía de fusión en caliente describe la pulverización como útil para áreas de cobertura más grandes y velocidades de línea rápidas. [1850]
La aplicación por pulverización no siempre es la opción más económica para paneles planos. La atomización puede crear exceso de rociado, material en suspensión y requisitos de limpieza. Si un producto necesita una película delgada y uniforme sobre una superficie plana, una recubridora con rodillo o un sistema de ranura puede proporcionar una transferencia más controlada. La guía de aplicación del proveedor del adhesivo debe informar la elección.
El recubrimiento en rollo hace contacto físico con un sustrato plano y puede proporcionar una capa uniforme con un exceso de pulverización limitado. Suele ser adecuado para superficies planas y grandes, como láminas de espuma. La aplicación por pulverización ofrece más flexibilidad para formas irregulares, pero puede requerir más mano de obra cuando se realiza manualmente. SABA describe estas distinciones y señala que los rodillos automatizados pueden hacer que la aplicación del adhesivo sea repetible, mientras que la pulverización es útil para sustratos irregulares. [1855]
La compensación no es simplemente 'la pulverización es rápida, el rodillo es lento'. Depende de la cobertura, la mezcla de productos, la velocidad de la línea, el costo del material, el método de carga, el tiempo de limpieza y las especificaciones de unión. Una fábrica que produce productos con muchas formas diferentes puede valorar la flexibilidad de pulverización. Una operación de panel plano de gran volumen puede priorizar la repetibilidad y la eficiencia de transferencia del recubrimiento de contacto.
Un aplicador de cordón o línea deposita adhesivo sólo donde la junta lo requiere. Esto puede reducir el consumo en el sellado, montaje o pegado de bordes de cajas de cartón. Los sistemas de ranura aplican una capa continua controlada, útil para películas, bandas y operaciones de laminación plana que requieren una cobertura uniforme. Es preferible rociar cuando se necesita un patrón más amplio o más abierto, especialmente en sustratos contorneados o porosos.
El patrón del adhesivo debe coincidir con el diseño de la junta. Muy poca cobertura puede dejar áreas secas y enlaces débiles. Demasiado puede extender el tiempo abierto, causar expulsión, contaminar la maquinaria o aumentar el costo. La cantidad de adhesivo, la presión, la temperatura, la condición del sustrato, la compresión y el tiempo abierto interactúan para determinar el rendimiento de la unión. [1850]
La producción de muebles y colchones a menudo implica unir capas de espuma, tela, madera y compuestos. Los sistemas de pulverización pueden alcanzar espuma contorneada o superficies irregulares, y los cabezales automatizados pueden repetir un patrón a lo largo de un producto en movimiento. Esto puede reducir la variabilidad asociada con la pulverización manual cuando el equipo se ajusta y mantiene correctamente.
Para láminas de espuma anchas y planas, la aplicación con rodillo puede ser una alternativa más limpia cuando el adhesivo y el proceso lo permitan. La producción de muebles puede utilizar diferentes métodos para diferentes componentes: spray para piezas con forma, rodillos para material plano y cordones para costuras o uniones seleccionadas. La elección debe reflejar el diseño del producto y la fuerza de unión requerida en lugar de una preferencia por un tipo de máquina.
Las líneas de envasado suelen utilizar adhesivos termofusibles para sellar cajas, ensamblar cajas de cartón y posicionar productos. Los patrones en aerosol o en forma de remolino pueden cubrir áreas más grandes, mientras que las cuentas y los puntos aplican pegamento con precisión en los puntos de cierre. La detección y el tiempo automáticos ayudan a sincronizar la deposición del adhesivo con las cajas en movimiento y reducen la aplicación de pegamento cuando no hay producto presente.
La conversión de papel y películas puede requerir recubrimientos continuos en lugar de patrones de pulverización. El sistema debe mantener estable el peso de la capa adhesiva a medida que cambia la velocidad de la banda y gestionar la temperatura del material o los requisitos de secado. Para líneas de alta velocidad, las pruebas de aplicación deben evaluar el rendimiento de la unión y la limpieza alrededor de las boquillas y la trayectoria de la banda.
El equipo de pulverización de adhesivo se puede utilizar para laminación de interiores de automóviles, aislamiento, medios filtrantes, textiles, telas no tejidas y ensamblaje de productos. Los patrones abiertos pueden preservar la flexibilidad o la porosidad en algunas construcciones, pero el patrón requerido depende de las especificaciones de ingeniería. Los sistemas automatizados pueden combinar sensores, control de movimiento, múltiples boquillas y registro de datos de producción.
Cada industria trae consigo distintos requisitos operativos. Las aplicaciones automotrices pueden exigir trazabilidad y un rendimiento de unión repetible. La producción de filtros puede necesitar un control cuidadoso para evitar el bloqueo de los medios. Las aplicaciones textiles pueden requerir un patrón que una las capas sin hacer que el compuesto sea indeseablemente rígido. Las pruebas y validación de prototipos son esenciales antes de la producción de rutina.
Comience con el rendimiento de unión requerido: resistencia al pelado, resistencia al corte, resistencia al calor o la humedad, flexibilidad u otro criterio relevante. Luego identifique la temperatura de aplicación recomendada por el fabricante del adhesivo, el rango de viscosidad, el tiempo abierto, la preparación del sustrato, la presión y las condiciones de curado o fraguado.
Se debe diseñar una línea alrededor del tiempo entre la aplicación y el contacto con el segundo sustrato. Para el termofusible, el adhesivo debe permanecer suficientemente fundido para humedecerse cuando los sustratos se encuentran, y la compresión es importante para poner las superficies en contacto. Para sistemas a base de agua, la ventana de ensamblaje puede depender de la evaporación y el desarrollo de pegajosidad.
Establezca la distancia de pulverización, el ángulo de la pistola, la presión, el flujo, el ancho del patrón, la velocidad del transportador y la sincronización del gatillo. Confirme que el patrón cubra la región de unión sin exceso de rociado. Utilice cupones de prueba durante la configuración y luego verifique los vínculos con un método apropiado para el producto.
Registre una receta de referencia y defina tolerancias para configuraciones importantes. Vuelva a verificar después del reemplazo de la boquilla, el cambio de adhesivo, el ajuste de la velocidad de la línea o el mantenimiento. Si la geometría del producto cambia, confirme que la receta anterior aún proporciona la cobertura deseada.
Las uniones débiles pueden deberse a un adhesivo insuficiente, una mala humectación, una temperatura incorrecta, un sustrato frío o contaminado, una presión inadecuada o una discrepancia en el tiempo de apertura. Los hilos o las colas pueden indicar problemas de temperatura, boquilla, sincronización o viscosidad del adhesivo. El exceso de rociado puede indicar un patrón inadecuado, presión excesiva, separación incorrecta o sincronización deficiente del gatillo.
No resuelva todos los defectos aumentando la producción de adhesivo. El exceso de adhesivo puede provocar extrusión, contaminación, mayor tiempo de fraguado y mayores costos de material. Cambie una variable relevante a la vez y documente el resultado. Para problemas persistentes, revise la orientación técnica del proveedor del adhesivo e involucre al proveedor de la máquina.
La pulverización puede generar niebla, vapor o residuos. Los controles necesarios dependen de la química del adhesivo y del proceso. En los Estados Unidos, las reglas de acabado por aspersión de OSHA abordan materiales inflamables y combustibles y definen una cabina de pintura como una estructura con ventilación eléctrica diseñada para confinar la pulverización, el vapor y los residuos y dirigirlos hacia el escape. OSHA también exige ventilación mecánica para las áreas de pulverización aplicables y especifica que funcione durante la pulverización y durante el tiempo suficiente después para eliminar los vapores de los artículos y residuos recubiertos. [1720]
No asuma que a base de agua significa que está libre de peligros. La interpretación de OSHA indica que los requisitos de las cabinas dependen de los químicos peligrosos presentes y los productos a base de agua aún pueden contener componentes peligrosos. Revise la hoja de datos de seguridad, realice una evaluación de riesgos y haga que profesionales competentes determinen si el proceso requiere un recinto, escape mecánico, protección contra incendios u otros controles. [1805]
Los equipos de fusión en caliente funcionan a temperaturas y presiones elevadas. Proteja las superficies calientes, capacite a los operadores sobre el apagado y la despresurización seguros, e inspeccione mangueras, acoplamientos, válvulas y accesorios en busca de desgaste o fugas. Siga los requisitos de los fabricantes de adhesivos y equipos en cuanto a límites de temperatura, alivio de presión, limpieza y bloqueo.
Mantenga limpia el área de pulverización y elimine la acumulación de adhesivo antes de que se convierta en un riesgo de resbalones, incendio o contaminación. Gestione los residuos de acuerdo con la información de seguridad del adhesivo y los requisitos locales. Evite métodos de limpieza improvisados que podrían exponer a los trabajadores a materiales calientes, vapores de solventes o liberaciones inesperadas de presión.
El EPP debe seleccionarse mediante una evaluación de riesgos, no mediante conjeturas. Dependiendo del material y la tarea, esto puede incluir protección para los ojos, guantes resistentes al calor, ropa protectora o protección respiratoria según un programa administrado. Los operadores deben conocer los procedimientos correctos de arranque, apagado, purga, limpieza y emergencia para el equipo específico.
Las protecciones y los enclavamientos de la máquina deben evitar el funcionamiento no deseado durante la limpieza o el mantenimiento. Cuando se requiera ventilación, el proceso debe organizarse de manera que la pulverización no pueda continuar si no se dispone de extracción esencial, como lo exigen las normas aplicables y la evaluación de riesgos del sistema.
Proporcionar al proveedor las fichas técnicas y de seguridad del adhesivo, consumo previsto, viscosidad, temperatura de funcionamiento y requisitos de limpieza. Confirme la compatibilidad de tanques, bombas, mangueras, sellos, filtros y boquillas. Para termofusible, verifique que el fusor y el sistema de suministro calentado puedan mantener una temperatura estable a la salida requerida.
Pregunte si el sistema admite el patrón requerido, incluyendo cuentas, puntos, remolinos, redes o rociado amplio. Aclare si la línea necesita una pistola manual, un cabezal fijo automático, una unidad alternativa, un robot o múltiples aplicadores sincronizados.
Calcule la producción utilizando las dimensiones reales del producto, el espaciado, la velocidad de la línea y el tiempo de aplicación. Incluya el tiempo de cambio y limpieza al estimar la capacidad diaria. Una tasa de bombeo nominal alta no garantiza la tasa de producción deseada si la carga, el posicionamiento o el prensado aguas abajo se convierten en cuellos de botella.
Revise la disponibilidad de repuestos, soporte técnico, capacitación, términos de garantía, documentación y experiencia de proveedores con productos similares. Solicite una prueba de producción utilizando materiales representativos y criterios de aceptación acordados. Compruebe cómo responde el equipo ante un nivel bajo de adhesivo, boquillas bloqueadas, pérdida de temperatura o fallas de ventilación.
La frase es ambigua y puede referirse a una máquina pulverizadora de adhesivo, una pulverizadora de pintura o una línea de producción combinada. Especifique si el equipo debe aplicar pegamento, pintura o ambos, y proporcione detalles sobre el material y el producto antes de solicitar cotizaciones.
Puede serlo, especialmente cuando se requiere una capa adhesiva ancha o estampada. Para superficies grandes y planas, el revestimiento con rodillo puede proporcionar una transferencia más precisa y evitar el exceso de pulverización. Compare el patrón de unión requerido, la producción y el consumo de adhesivo mediante pruebas de aplicación. [1855]
Algunos sistemas pueden ser configurables, pero nunca se debe asumir la compatibilidad. Los materiales pueden requerir diferentes bombas, mangueras, temperaturas, sellos, ventilación y procedimientos de limpieza. Obtenga confirmación por escrito del proveedor del equipo para cada formulación de adhesivo.
Elija el patrón correcto, utilice la detección de productos y el disparo cronometrado, mantenga las boquillas y calibre la presión, el flujo y la distancia de separación. Aplicar sólo la cantidad necesaria para el bono especificado. Una producción excesiva puede causar expulsión, contaminación y mayores costos. [1850]
La aplicación atomizada puede generar un exceso de pulverización, pero la cantidad depende de la boquilla, el adhesivo, el patrón, la presión, la geometría y el recinto. Una buena configuración y pruebas de aplicación pueden ayudar a controlarlo. Para aplicaciones donde el exceso de pulverización es inaceptable, considere la aplicación con rodillo de contacto o ranura si es compatible.
Evalúe los peligros del adhesivo, proporcione ventilación o recinto adecuado cuando sea necesario, controle las fuentes de ignición de materiales inflamables, mantenga los equipos a presión y capacite a los trabajadores. Las reglas de OSHA abordan la ventilación mecánica y la contención para operaciones de acabado por aspersión cubiertas; Las regulaciones locales y el material exacto determinan los controles aplicables. [1720]
Defina una prueba adecuada con la ingeniería del producto y el proveedor del adhesivo, como pelado, corte u otro método específico de la aplicación. Pruebe las piezas fabricadas con la velocidad y configuración de línea previstas, incluidos los materiales y geometrías del peor de los casos. La inspección visual por sí sola puede no revelar una fuerza de unión inadecuada.


