


コンテンツメニュー
>> 乾燥と UV 硬化の比較
>> 水銀灯システム
>> UV LED システム
>> 光出力と材料反応
>> 冷却とラインの統合
● UV乾燥機の用途
>> 木材、家具、床材
>> 硬化不足と表面粘着性
>> 幅方向の硬化ムラ
>> 紫外線からの保護
● よくある質問
>> コーティングが完全に硬化したかどうかはどうすればわかりますか?
>> UV ドライヤーは濃い色のコーティングや色素沈着したコーティングを硬化できますか?
>> UV ドライヤーにはどのようなメンテナンスが必要ですか?
UV 乾燥機は、紫外線を使用して、互換性のあるコーティング、インク、接着剤、その他の感光性材料を硬化します。長時間の空気乾燥や加熱に頼るのではなく、制御された UV エネルギーを供給して材料内で化学反応を開始します。適切な用途では、これにより迅速な取り扱い、連続生産、一貫した仕上げがサポートされます。
「UV ドライヤー」という表現は誤解を招く可能性があります。多くの UV マテリアルは蒸発によって単に乾燥するわけではありません。これらは光重合によって硬化しますが、一部の配合物では別のフラッシュオフまたは乾燥段階が必要になる場合があります。適切な装置を選択するには、光源、波長、強度、露光時間、コーティング、基板、生産速度を一致させる必要があります。このガイドでは、主なマシンタイプ、産業用アプリケーション、パフォーマンス要因、安全対策、購入時の考慮事項について説明します。
従来の乾燥では、コーティングから水または溶剤が蒸発します。 UV 硬化では、光が適合する配合内の光開始剤を活性化し、湿った材料を固体フィルムに変換する重合反応を開始します。このプロセスでは、コーティング、インク、接着剤を迅速に硬化できますが、これは選択した UV 光源に反応するように材料が設計されている場合に限られます。 [1888]
いくつかの材料はメカニズムを組み合わせています。水性 UV コーティングでは、最初に水を除去し、次に UV にさらす必要がある場合があります。 UV 硬化型接着剤は、化学反応が二次硬化メカニズムをサポートしていない限り、光が到達した場所でのみ硬化します。表面が乾いていると感じても、それだけでは層全体または接着部が硬化したことを証明するものではありません。
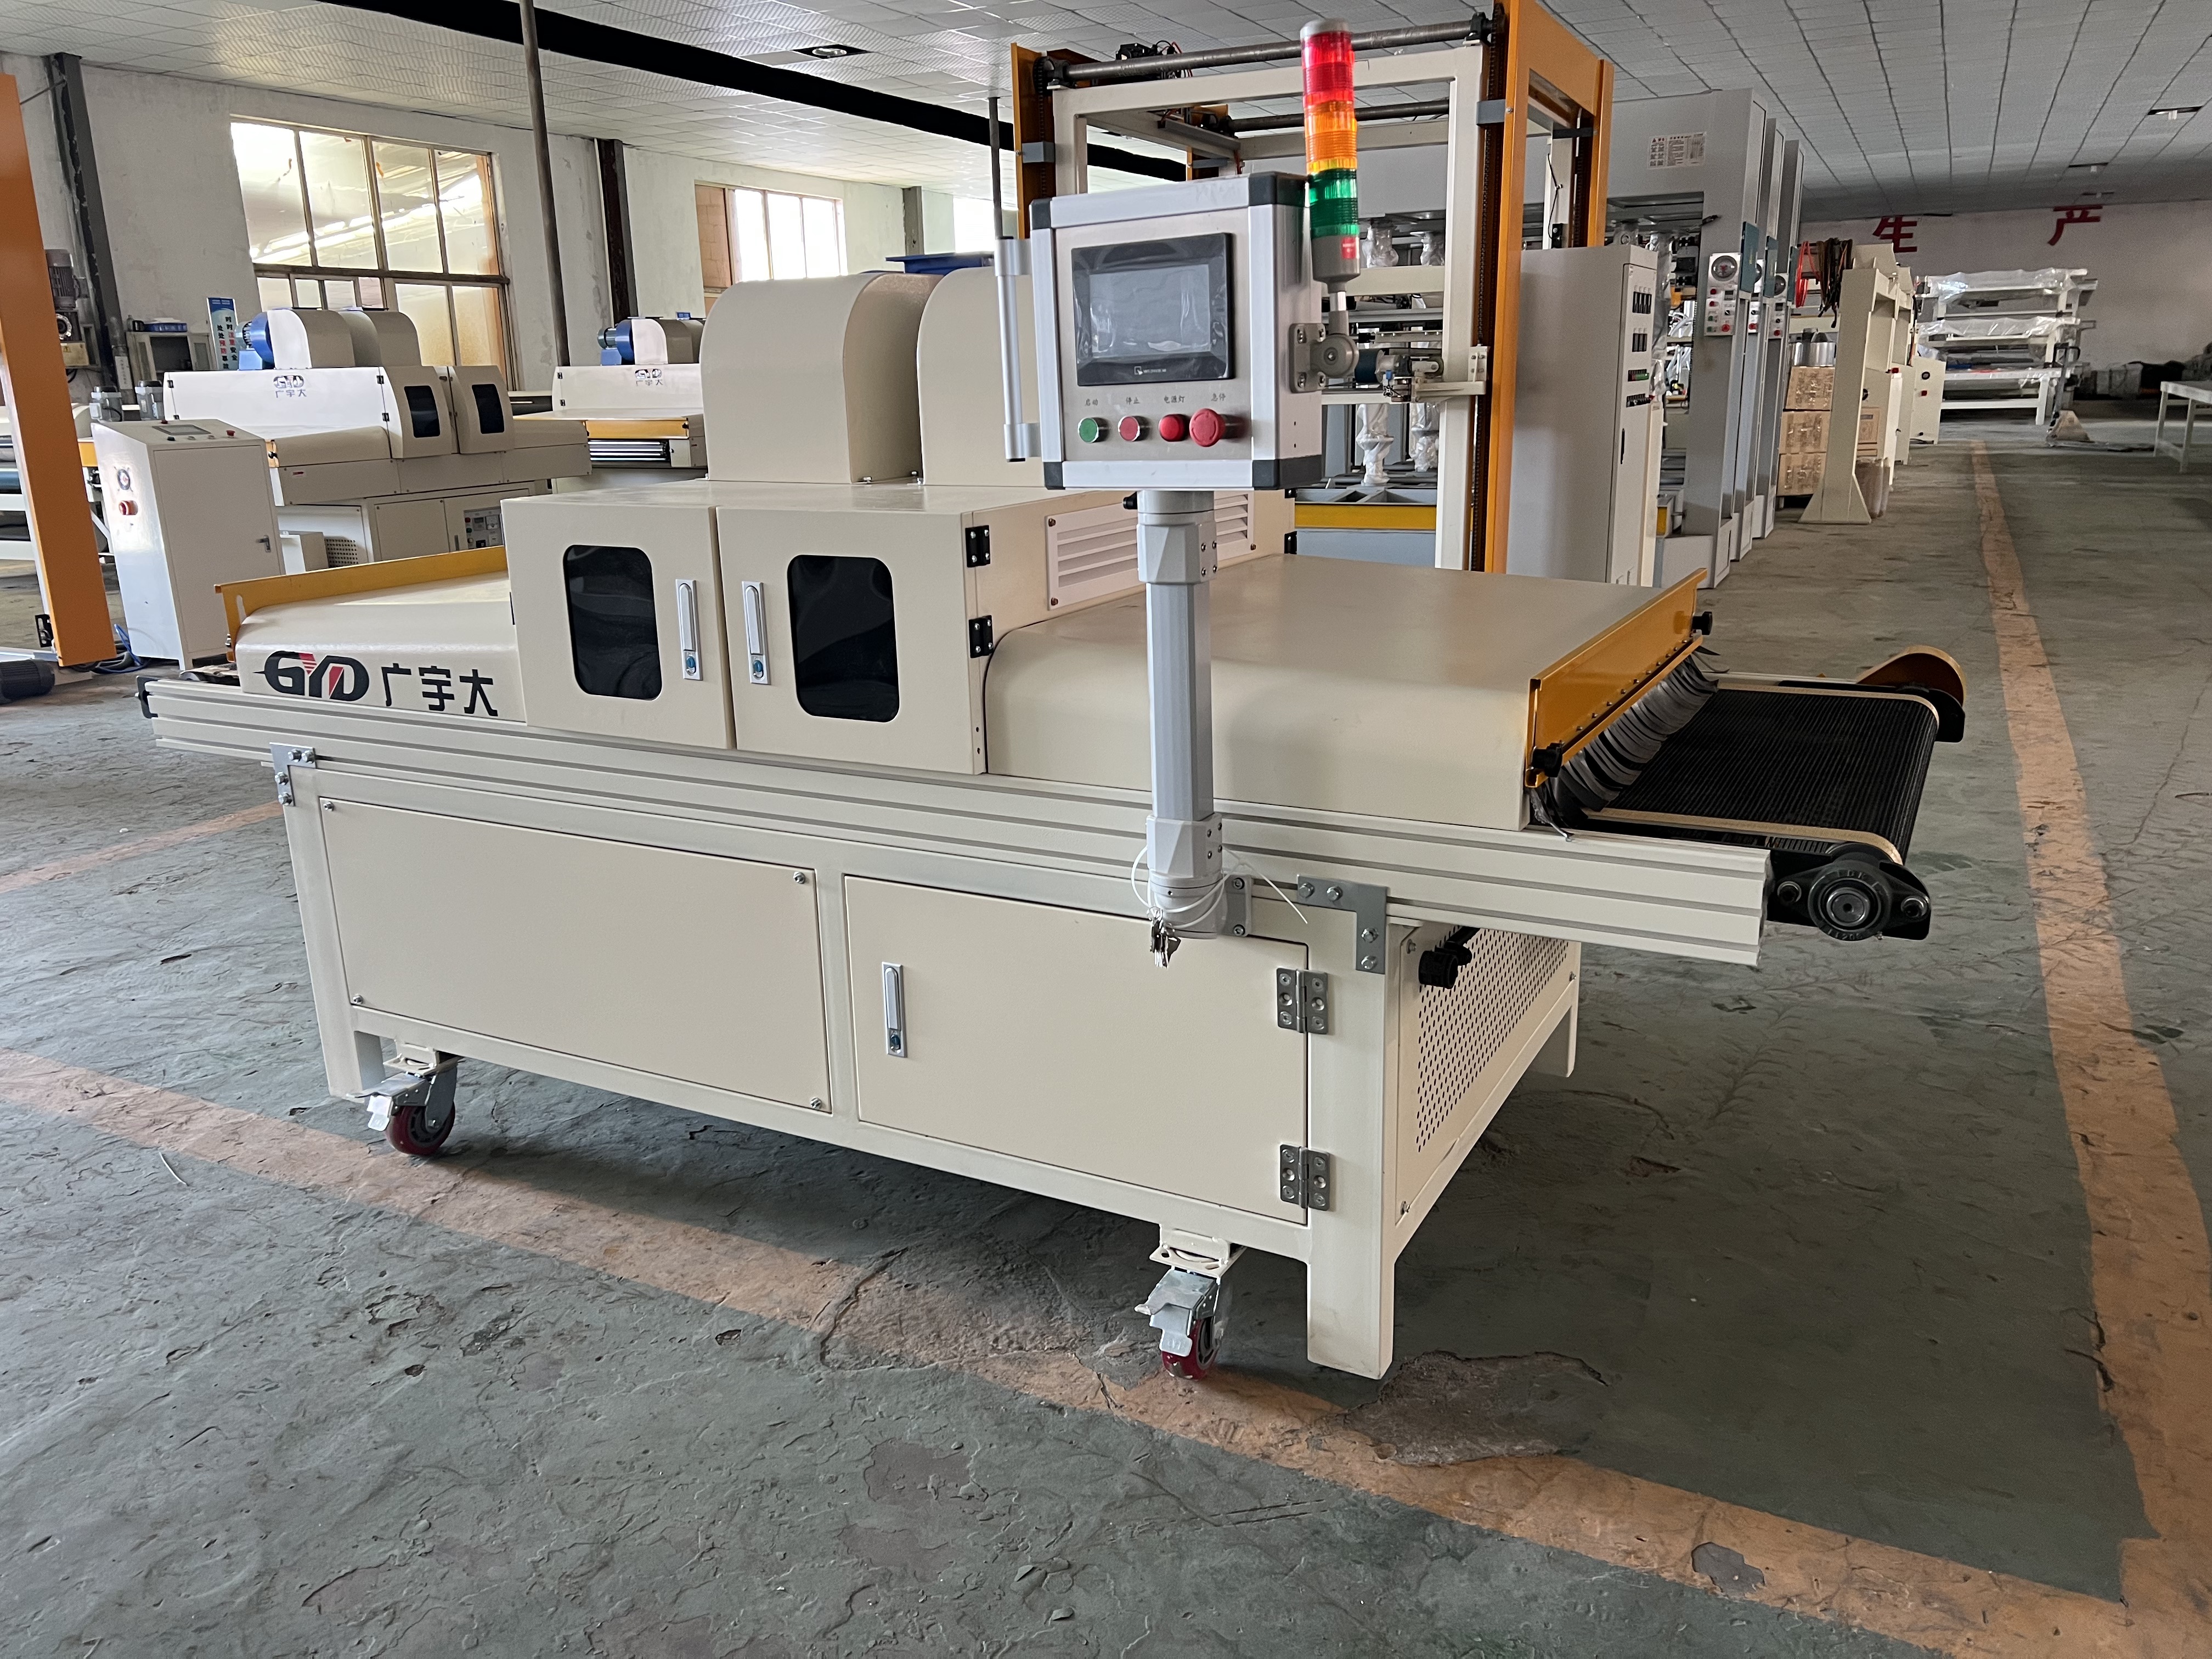
UV 乾燥機は、ハンドヘルドのスポット硬化ユニットから、フラッド ランプ、ベンチトップ コンベア、コーティングや印刷ラインに統合された幅広い産業システムまで多岐にわたります。スポットユニットは小さなエリアにエネルギーを集中させます。洪水システムはより広いフィールドを照らします。コンベヤー機械は、選択された速度で制御された暴露ゾーンを通して製品を移動させます。
産業用システムには、1 つ以上のランプ、調整可能なランプの高さ、可変電力、冷却ファン、反射板、シールド、光出力とコンベア速度を調整する制御装置が含まれます。たとえば、木材仕上げ乾燥機はパネルのコーティング用に構成されており、サプライヤーとプロセスに応じて水銀、ガリウム、または LED のオプションを提供する場合があります。 [1881][1893]
中圧水銀ランプは、広範囲の紫外光と可視光を放射します。これらは、互換性のある光開始剤がスペクトル出力に応答する印刷、木材仕上げ、コーティング、および接着剤の用途で確立されています。産業用コンベヤ システムには、設計に応じて出力と速度を調整できる 1 つ、2 つ、または 3 つのランプが搭載されています。 [1888]
水銀システムはかなりの熱を発生する可能性があり、通常は冷却が必要です。ランプの出力は動作時間や状態によって変化するため、プロセスの品質はランプの外観から推測するのではなく、適切な測定機器を使用してチェックする必要があります。ウォームアップ、洗浄、交換、廃棄については、メーカーのガイダンスに従ってください。
ガリウムドープランプは、標準的な水銀ランプと比較して、スペクトル出力を長波長側にシフトします。処方がその出力に対してよりよく反応する場合、それらは着色または着色されたコーティングに使用される場合があります。特殊な硬化ニーズに合わせて、鉄ドープ ランプやその他の種類のランプも利用できます。最適な選択は、コーティングの化学薬品、顔料、厚さ、硬化仕様によって異なります。
UV 乾燥機のサプライヤーは、提案されたランプのスペクトルがコーティング サプライヤーの推奨事項と一致していることを確認する必要があります。要求の厳しいアプリケーションの場合は、目標の生産速度で実際の基板上の実際の材料をテストします。
UV LED マシンは、通常 365、385、395、または 405 ナノメートルを含む狭い波長帯域を放射します。 LED は水銀ランプと同じ広いスペクトルを提供しないため、LED の波長を光開始剤に合わせることが重要です。 LED は多くの場合、瞬時のスイッチング、制御可能な出力、およびワークピースへの熱伝達の低減を実現するため、熱に弱い基板に役立ちます。 [1880年]
LED システムには依然として熱管理が必要です。安定した出力を維持し、コンポーネントを保護するには、LED アレイ内で発生した熱を除去する必要があります。空冷式と水冷式の設計が可能です。機械を比較するときは、電気定格だけでなく、製品での放射照度、照射幅、作動距離、冷却設計、制御インターフェースも考慮してください。
コンベア UV ドライヤーは、パネル、印刷部品、およびコンポーネントの反復可能な処理をサポートします。製品の寸法、ライン速度、ランプ間隔、露光ゾーンの長さによって、各部品が受けるエネルギー量が決まります。たとえば、あるサプライヤーは、作業幅が 350 ~ 1,350 ミリメートルで、コンベア速度が調整可能な UV 乾燥トンネルをリストしています。これらは製品固有の仕様であり、普遍的な業界標準ではありません。 [1893年]
フラッドシステムは、光の分布が十分に均一である場合、より大きなエリアまたはバッチに適しています。スポット硬化システムは、組み立てや修理のために局所的な露出を提供します。くぼんだ領域や接合部の影がある部品では、UV 光が届かない領域を確実に硬化できないため、複数のランプ位置、回転、または異なる硬化戦略が必要になる場合があります。
ランプまたは LED アレイが適合する材料を照射すると、光開始剤がエネルギーを吸収し、重合を開始する反応種を生成します。配合、波長、強度、曝露時間、コーティングの厚さ、顔料、基材、酸素曝露はすべて結果に影響を与える可能性があります。
機械は作業領域全体に適切なエネルギーを供給する必要があります。光源からの距離、反射鏡の状態、保護ガラス、ランプの経年劣化、コンベア速度、部品の位置によって、コーティングが受ける暴露量が変化する可能性があります。関連する波長範囲用に設計された UV 放射計は、作業面での出力の測定に役立ちます。 [1880年]
放射照度は、ある瞬間に表面に到達する UV パワーを表します。線量、またはエネルギー密度は、露光期間中に受け取った総 UV エネルギーです。簡略化すると、線量は放射照度に露光時間を乗じたものに等しくなります。コンベア システムの場合、露光時間はアクティブな照明の長さとコンベアの速度によって異なります。
この関係は、ライン速度を上げるだけで硬化不足が発生する理由を説明するのに役立ちます。暴露時間が短くなると、プロセスが検証された方法で補正しない限り、配合物が受け取る総エネルギーが減少する可能性があります。逆に、過剰な暴露はエネルギーを浪費したり、敏感な基材に影響を与えたりする可能性があります。必要な投与量を設定し、測定および硬化試験により動作条件でそれを確認します。
水銀ランプと LED アレイには、その設計に適した熱管理が必要です。コンベア UV ドライヤーには、排気、保護、インターロック、センサー、可変速ドライブ、生産ライン通信が含まれる場合もあります。コーティング、印刷、または組み立て機器との統合により、製品が意図した状態で硬化ステーションに到着し、安全性が重要な機能が利用できない場合にラインが継続しないようにすることができます。
木材仕上げラインでは、UV 乾燥機を使用して、家具、床材、ドア、装飾パネルの互換性のあるプライマー、シーラー、トップコート、フィラー、および特殊コーティングを硬化します。コンベア システムは、ライン内を連続的に移動する平らな製品の反復可能な露出を維持するのに役立ちます。生産ニーズに合わせてコンベア速度とランプ構成を調整できる商用システムも利用できます。 [1881][1884]
コーティングはランプに適合する必要があります。着色された層または厚い層は光を吸収または散乱する可能性があり、パネルの端または成形された領域は主表面から異なる線量を受ける可能性があります。トライアルでは、コーティングスタック全体を評価し、硬度、接着性、光沢、耐摩耗性などの特性を検証する必要があります。
UV インクとコーティングは印刷後にインラインで硬化できるため、製品が長時間待つことなく次の変換ステップに進むことができます。コンベア UV 乾燥機は、印刷された紙、プラスチック、ガラス、金属、およびラミネート材料に使用できます。サプライヤーのリストには、UV スクリーン インク、接着剤、プリント基板用のシステムが記載されており、作業幅、ランプ数、コンベア速度はモデルによって異なります。 [1888]
印刷では、全幅にわたる一貫性が重要です。強度が不均一であると、接着力、耐摩擦性、光沢、または下流の性能に影響を与える可能性があります。プロセス検証の一環として、反射板、光学系、ランプの状態、ウェブの位置を確認し、作業ゾーン全体の放射照度を測定します。
光が接着領域に到達し、迅速な固定が重要な場合には、UV 硬化型接着剤が使用されます。電子機器や産業の組み立てでは、コンポーネントを固定したり保護層を硬化したりするためにスポットまたはフラッド システムを使用する場合があります。不透明な部品は UV をブロックする可能性があるため、隠れた結合線には特別な注意が必要であり、光透過性の基板、二次硬化化学薬品、または別の接合プロセスが必要になる場合があります。
信頼性の高い製品や規制された製品の場合は、文書化されたプロセスウィンドウを定義します。材料ロット、ランプ出力、露出設定、ライン速度、および関連する検査結果を記録してください。機械の仕様だけでは、完成品の適合性は確立されません。
コーティングまたは接着剤の技術データシートを入手して、必要な波長範囲、露光量、膜厚、硬化試験を確認してください。基板の透明性、反射率、熱感受性、形状、および表面処理を特定します。材料サプライヤーが目的の光源を検証していない場合は、機器を指定する前に試用を手配してください。
テストには、最も濃い顔料、最も厚いフィルム、最も速いライン速度、最も凹んだ形状、および最大作業幅など、最悪の場合の製品も含めます。目に見える表面だけでなく、層または結合部全体で硬化が完了しているかどうかを確認します。
製品の幅、長さ、高さ、重量、間隔、必要なライン速度、シフトパターン、予想される稼働時間を定義します。コンベアの場合は、ベルトと開口部が最大の製品と必要なランプ配置の両方に対応できるようにしてください。サプライヤーは可変速度とランプ調整を提供する場合がありますが、実際のプロセス条件で使用可能な範囲を検証してください。 [1893年]
カスタム システムの場合は、製品が上面のみの露光、下面の露光、斜めのランプ、または多面硬化が必要かどうかを指定します。一部のフラット パネルでは、エッジまたは側面のコーティングを硬化するために角度の付いたランプが必要な場合があります。 [1893年]
購入価格以上のものを比較してください。電力需要、冷却、ランプまたは LED の交換、スペアパーツ、設置、シールド、放射計の可用性、トレーニング、サービス対応が含まれます。公称出力が低いシステムでは、必要な速度での硬化が不十分になる可能性がありますが、低線量用途では高出力のシステムは不必要に高価になる可能性があります。
サプライヤーにサンプル試用、書面による受け入れプロトコル、および出力測定に関する推奨事項を依頼してください。提案された安全制御と保護が設置および適用される現地の要件と一致していることを確認します。
粘着性のある表面や弱い結合は、線量不足、不正確な波長、ランプの老朽化、過度のライン速度、厚すぎるコーティング、または光路の障害によって発生する可能性があります。顔料や充填剤により浸透が低下する可能性があります。製品面でランプ出力を検証し、光学系を検査し、設置された光源に合わせて配合が設計されていることを確認します。
コンベア速度を下げるだけですべての硬化の問題が解決するとは考えないでください。これは役立つかもしれませんが、波長が互換性がない場合、または影になった結合線が光を遮る場合、プロセスは依然として正しく硬化しない可能性があります。
不均一な硬化は、ランプの位置合わせ、反射鏡の状態、製品のトラッキング、一貫性のないコーティング塗布、または光源からの距離の変化によって発生する可能性があります。作業幅全体にわたって UV 出力をマッピングし、代表的な製品を端と中央から検査します。調整は関連する材料テストで検証する必要があります。
従来のランプは熱を製品に伝える可能性があります。熱に弱いプラスチック、薄膜、複合基板は、過度に暴露すると反ったり、変色したりすることがあります。 LED システムは多くの構成で製品に向かう熱を削減できますが、それでも検証と優れた熱設計が必要です。 [1880年]
直接または反射した UV 放射は目や皮膚を傷つける可能性があります。可能な場合は硬化ゾーンを囲い、適切なシールドとインターロックを使用し、エネルギー源へのアクセスを防ぎます。作業者は作動灯を直視しないでください。実際の紫外線源と作業に応じて、適切な UV 定格眼鏡と防護服を選択する必要があります。 [1879][1880]
筐体外での曝露が不確実な場合は、迷走放射線を測定し、機械メーカーの指示と職場の危険性評価に従ってください。 UV 硬化材料も蒸気を放出する可能性があるため、換気と局所排気は UV 暴露防止とは別に評価する必要があります。 [1879年]
承認された手順に従って、ランプ、反射板、保護窓、冷却フィルターを清掃してください。ほこりやコーティングの堆積により、供給されるエネルギーが低下する可能性があります。メンテナンススケジュールに従って、ファン、水冷回路、ベルトトラッキング、ガード、インターロック、電気接続を確認してください。
ランプまたは LED の時間を追跡し、適切な放射計で出力を定期的に測定します。レシピ、材料、ランプ、距離、またはライン速度が変更された場合は、プロセスを再検証します。メンテナンスと校正の記録を保管して、出力ドリフトが欠陥を引き起こす前に検出できるようにします。
いいえ、加熱乾燥機は主に蒸発によって水または溶剤を除去します。 UV 乾燥機は、光で開始される化学反応を通じて互換性のある材料を硬化します。一部の生産ラインでは、乾燥段階と UV 硬化の両方が必要です。
どちらが一般的に優れているというわけではありません。水銀ランプは、多くの確立された処方に適した広域スペクトル出力を提供します。 LED は狭い波長帯域、瞬時のスイッチングを提供し、多くの場合製品への熱伝達が低くなります。コーティングの化学的性質、出力のニーズ、冷却、および運用コストによって選択が決まります。 [1880年]
コーティング供給業者が指定したテストを使用して、粘着性、接着性、硬度、耐摩擦性、またはその他の特性を評価することができます。製品面での UV 出力を測定し、意図した生産速度でテストします。目視検査だけでは完全な治癒を確立できない場合があります。
場合によっては、顔料が UV を吸収または散乱し、浸透を制限する可能性があります。配合、ランプスペクトル、線量、および膜厚を一緒に検証する必要があります。一部の仕上げシステムは、さまざまなコーティング反応に対応するために水銀、ガリウム、または LED 構成を提供しています。 [1881年]
コンベアの速度は、製品が光源の下に留まる時間、つまり製品が受ける紫外線量に影響します。ラインが高速になると、プロセスがその速度に合わせて設計および検証されていない限り、露光量が減少し、硬化不足が発生する可能性があります。
一般的なメンテナンスには、光学面の清掃、冷却と換気のチェック、コンベヤのトラッキングと安全インターロックの検査、ランプまたは LED 出力の監視などが含まれます。機器メーカーのスケジュールに従い、出力測定を記録します。
シールドとインターロックを使用し、直接または反射暴露を防止し、適切な UV 定格の目と皮膚を保護し、オペレーターを訓練し、プロセス排出の換気を評価します。ガードを回避したり、動作中の UV 光源を直接見たりしないでください。 [1879][1880]


