
Vues : 279 Auteur : 广宇大 Heure de publication : 2026-10-12 Origine : Site


Menu Contenu
● Qu'est-ce qu'une machine de séchage UV ?
>> Séchage versus durcissement UV
>> Formats de machines typiques
● Principaux types de machines de séchage UV
>> Systèmes de lampes à vapeur de mercure
>> Lampes dopées au gallium et autres lampes spécialisées
>> Systèmes de convoyeurs, d'inondation et de points
● Comment fonctionne une machine de séchage UV
>> Rendement lumineux et réponse du matériau
>> Irradiation, dose et vitesse du convoyeur
>> Refroidissement et intégration de lignes
● Applications des machines de séchage UV
>> Bois, meubles et revêtements de sol
>> Impression, étiquettes et emballage
>> Adhésifs, électronique et assemblage industriel
● Choisir la bonne machine de séchage UV
>> Commencez par le revêtement et le substrat
>> Spécifier le débit et la zone de travail
>> Comparez le coût total et le support
● Contrôle qualité et dépannage
>> Sous-durcissement et adhérence de surface
>> Durcissement inégal sur toute la largeur
>> Dommages causés par la chaleur et déformation du substrat
>> Protection contre l'exposition aux UV
>> Soins de routine et contrôles de sortie
>> Une machine de séchage UV est-elle la même chose qu'un sèche-linge à chaleur ?
>> Quel est le meilleur : Mercure UV ou LED ?
>> Comment savoir si le revêtement est complètement durci ?
>> Un séchoir UV peut-il durcir les revêtements foncés ou pigmentés ?
>> Qu'est-ce que la vitesse du convoyeur a à voir avec le traitement ?
>> De quel entretien un séchoir UV a-t-il besoin ?
>> Quelles mesures de sécurité sont essentielles ?
Une machine de séchage UV utilise la lumière ultraviolette pour durcir les revêtements, encres, adhésifs et autres matériaux photosensibles compatibles. Au lieu de recourir à de longues périodes de séchage ou de chauffage à l’air, il fournit une énergie UV contrôlée qui déclenche une réaction chimique dans le matériau. Dans les applications appropriées, cela permet une manipulation rapide, une production continue et une finition cohérente.
L'expression « sécheur UV » peut être trompeuse : de nombreux matériaux UV ne sèchent pas simplement par évaporation. Ils durcissent par photopolymérisation, bien qu'une étape distincte d'évaporation ou de séchage puisse être nécessaire pour certaines formulations. La sélection du bon équipement implique de faire correspondre la source lumineuse, la longueur d’onde, l’intensité, le temps d’exposition, le revêtement, le substrat et la vitesse de production. Ce guide explique les principaux types de machines, les applications industrielles, les facteurs de performance, les mesures de sécurité et les considérations d'achat.
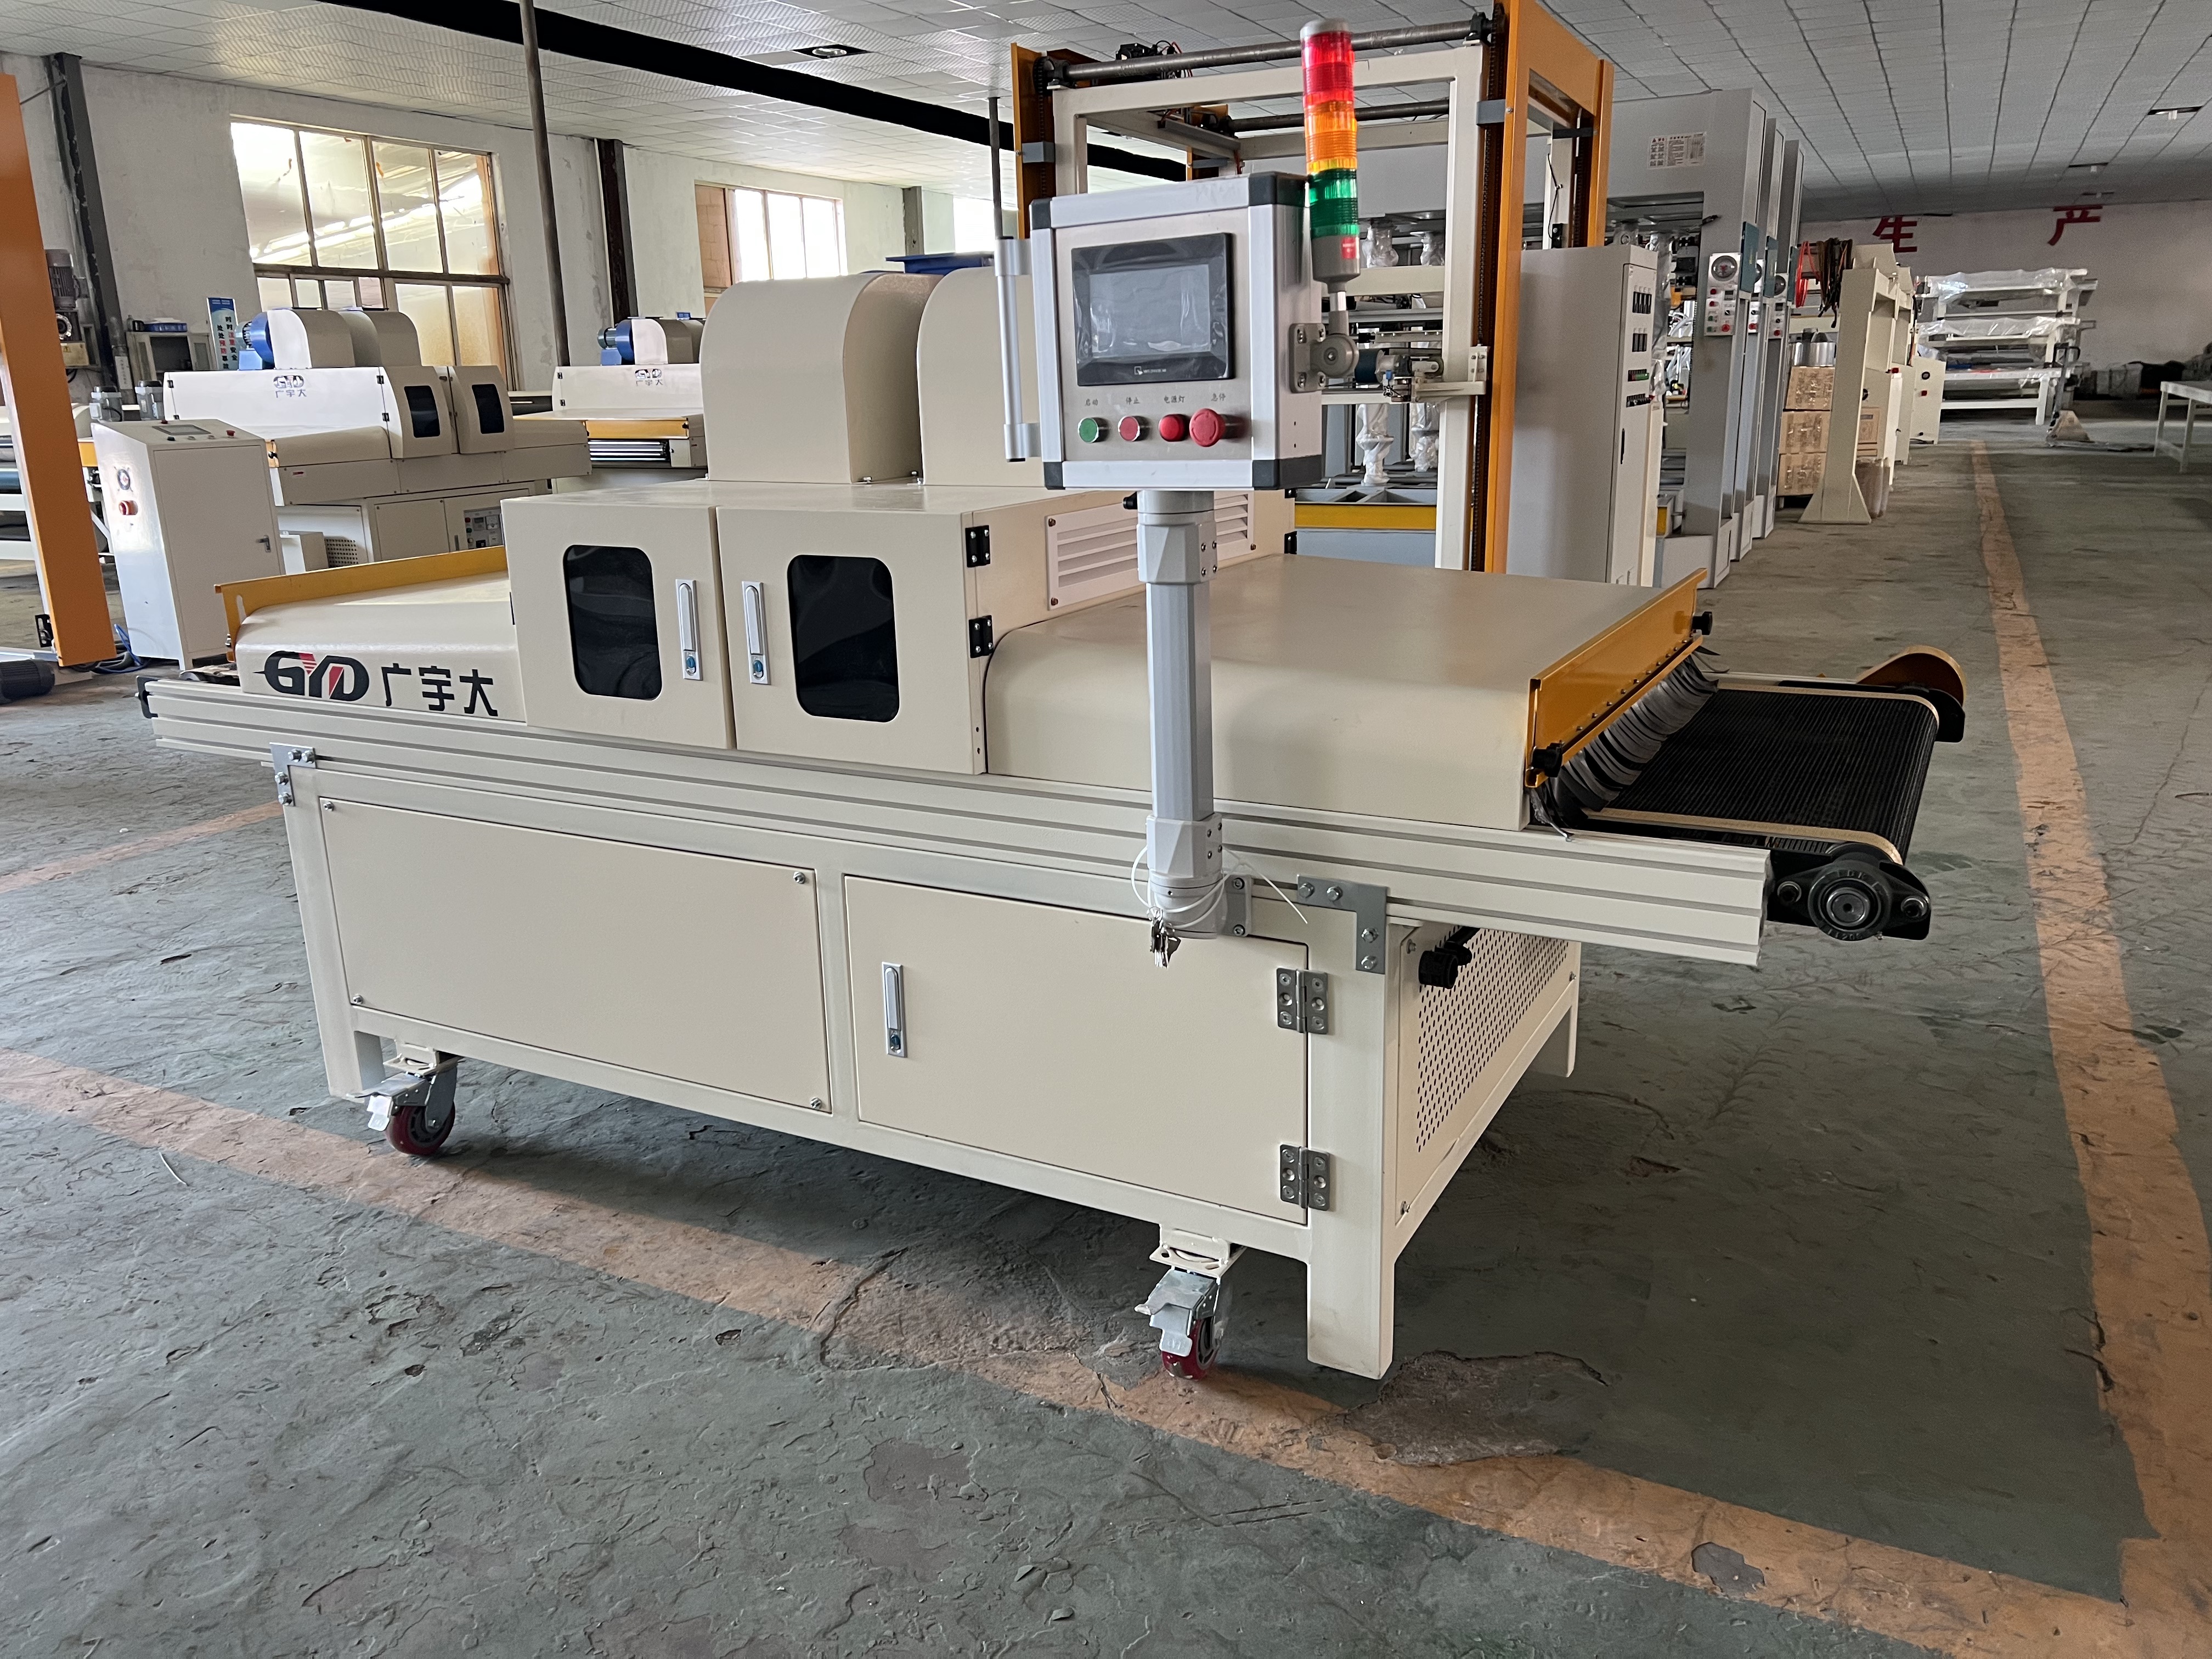
Lors du séchage conventionnel, l'eau ou le solvant s'évapore d'un revêtement. Lors du durcissement aux UV, la lumière active les photoinitiateurs dans une formulation compatible et démarre une réaction de polymérisation qui convertit le matériau humide en un film solide. Ce processus peut durcir rapidement les revêtements, les encres et les adhésifs, mais uniquement lorsque le matériau est conçu pour répondre à la source UV choisie. [1888]
Certains matériaux combinent des mécanismes. Un revêtement UV à base d'eau peut d'abord nécessiter une élimination de l'eau, suivie d'une exposition aux UV. Un adhésif durcissable aux UV ne peut durcir que là où la lumière l'atteint, à moins que la chimie ne prenne également en charge un mécanisme de durcissement secondaire. Une surface qui semble sèche ne prouve pas en soi que la couche complète ou le liant a durci.
Les machines de séchage UV vont des unités portatives de durcissement par points aux lampes à projecteur, en passant par les convoyeurs de paillasse et les vastes systèmes industriels intégrés dans les lignes de revêtement ou d'impression. Les unités ponctuelles concentrent l’énergie sur une petite zone. Les systèmes d’inondation éclairent un champ plus vaste. Les machines à convoyeurs déplacent les produits à travers une zone d’exposition contrôlée à une vitesse sélectionnée.
Les systèmes industriels peuvent inclure une ou plusieurs lampes, une hauteur de lampe réglable, une puissance variable, des ventilateurs de refroidissement, des réflecteurs, un blindage et des commandes qui coordonnent la puissance lumineuse avec la vitesse du convoyeur. Un séchoir de finition du bois, par exemple, peut être configuré pour le revêtement de panneaux et peut proposer des options au mercure, au gallium ou à LED selon le fournisseur et le processus. [1881][1893]
Les lampes au mercure à moyenne pression émettent un large spectre de lumière UV et visible. Ils sont établis dans les applications d'impression, de finition du bois, de revêtements et d'adhésifs où les photoinitiateurs compatibles répondent à leur sortie spectrale. Les systèmes de convoyeurs industriels peuvent proposer une, deux ou trois lampes, avec une puissance et une vitesse réglables en fonction de leur conception. [1888]
Les systèmes au mercure peuvent générer une chaleur importante et nécessitent généralement un refroidissement. La puissance de la lampe change en fonction des heures de fonctionnement et des conditions, c'est pourquoi la qualité du processus doit être vérifiée avec un équipement de mesure approprié plutôt que déduite de l'apparence de la lampe. Suivez les instructions du fabricant pour le préchauffage, le nettoyage, le remplacement et la mise au rebut.
Les lampes dopées au gallium déplacent la sortie spectrale vers des longueurs d'onde plus longues par rapport aux lampes au mercure standard. Ils peuvent être utilisés pour des revêtements colorés ou pigmentés lorsque la formulation répond mieux à ce résultat. Des lampes dopées au fer et d'autres types de lampes sont également disponibles pour des besoins de durcissement spécialisés. Le meilleur choix dépend de la chimie du revêtement, du pigment, de l’épaisseur et des spécifications de durcissement.
Un fournisseur de sécheurs UV doit confirmer que le spectre de lampes proposé correspond aux recommandations du fournisseur de revêtement. Pour les applications exigeantes, testez le matériau réel sur le substrat réel à la vitesse de production cible.
Les machines à LED UV émettent des bandes de longueurs d'onde étroites, comprenant généralement 365, 385, 395 ou 405 nanomètres. Faire correspondre la longueur d'onde de la LED au photoinitiateur est essentiel car une LED n'offre pas le même large spectre qu'une lampe au mercure. Les LED offrent souvent une commutation instantanée, une sortie contrôlable et un transfert de chaleur moindre vers la pièce, ce qui peut être utile pour les substrats sensibles à la chaleur. [1880]
Les systèmes LED nécessitent toujours une gestion thermique. La chaleur générée dans le réseau de LED doit être éliminée pour maintenir une sortie stable et protéger les composants. Des modèles refroidis par air et par eau sont disponibles. Lorsque vous comparez des machines, tenez compte de l'irradiation du produit, de la largeur d'éclairage, de la distance de travail, de la conception du refroidissement et de l'interface de contrôle, et pas seulement de la puissance électrique.
Les sécheurs UV à convoyeur prennent en charge le traitement reproductible des panneaux, des pièces imprimées et des composants. Les dimensions du produit, la vitesse de ligne, l'espacement des lampes et la longueur de la zone d'exposition déterminent la quantité d'énergie reçue par chaque pièce. Par exemple, un fournisseur propose un tunnel de séchage UV avec une largeur de travail de 350 à 1 350 millimètres et une vitesse de convoyage réglable ; il s’agit de spécifications spécifiques au produit et non de normes industrielles universelles. [1893]
Les systèmes d'inondation conviennent à des zones ou à des lots plus grands lorsque la répartition de la lumière est suffisamment uniforme. Les systèmes de durcissement localisé fournissent une exposition localisée pour l’assemblage ou la réparation. Une pièce comportant des zones en retrait ou des joints ombragés peut nécessiter plusieurs positions de lampe, une rotation ou une stratégie de polymérisation différente, car la lumière UV ne peut pas polymériser de manière fiable les zones qu'elle ne peut pas atteindre.
Lorsque la lampe ou le réseau de LED éclaire un matériau compatible, les photoinitiateurs absorbent de l'énergie et génèrent des espèces réactives qui initient la polymérisation. La formulation, la longueur d’onde, l’intensité, la durée d’exposition, l’épaisseur du revêtement, le pigment, le substrat et l’exposition à l’oxygène peuvent tous influencer le résultat.
La machine doit fournir une énergie adéquate dans toute la zone de travail. La distance par rapport à la source, l'état du réflecteur, le verre de protection, le vieillissement de la lampe, la vitesse du convoyeur et la position des pièces peuvent modifier l'exposition reçue par le revêtement. Un radiomètre UV conçu pour la plage de longueurs d'onde appropriée peut aider à mesurer le rendement sur le plan de travail. [1880]
L'irradiance décrit la puissance UV arrivant sur une surface à un moment donné. La dose, ou densité d'énergie, est l'énergie UV totale reçue pendant la période d'exposition. Sous une forme simplifiée, la dose est égale à l’irradiation multipliée par la durée d’exposition. Pour les systèmes de convoyage, le temps d'exposition dépend de la longueur d'éclairage active et de la vitesse du convoyeur.
Cette relation aide à expliquer pourquoi la simple augmentation de la vitesse de la ligne peut entraîner une sous-durcissement. Si le temps d'exposition diminue, la formulation peut recevoir moins d'énergie totale à moins que le processus ne compense de manière validée. À l’inverse, une exposition excessive peut gaspiller de l’énergie ou affecter les substrats sensibles. Établissez la dose requise et confirmez-la dans les conditions de fonctionnement avec des mesures et des tests de durcissement.
Les lampes au mercure et les réseaux de LED nécessitent une gestion thermique adaptée à leur conception. Les sécheurs UV à convoyeur peuvent également inclure des systèmes d'échappement, des protections, des verrouillages, des capteurs, des entraînements à vitesse variable et une communication avec la ligne de production. L'intégration avec des équipements de revêtement, d'impression ou d'assemblage permet de garantir que le produit arrive à la station de durcissement dans l'état prévu et que la ligne ne continue pas lorsqu'une fonction critique pour la sécurité n'est pas disponible.
Les lignes de finition du bois utilisent des séchoirs UV pour durcir les apprêts, scellants, couches de finition, enduits et revêtements spéciaux compatibles sur les meubles, les revêtements de sol, les portes et les panneaux décoratifs. Les systèmes de convoyeurs aident à maintenir une exposition reproductible pour les produits plats se déplaçant en continu sur la ligne. Les systèmes commerciaux sont disponibles avec des vitesses de convoyeur réglables et des configurations de lampes adaptées aux besoins de production. [1881][1884]
Le revêtement doit être adapté à la lampe. Les couches pigmentées ou épaisses peuvent absorber ou diffuser la lumière, et les bords des panneaux ou les zones façonnées peuvent recevoir une dose différente de celle de la surface principale. Les essais doivent évaluer l'ensemble de la pile de revêtements et vérifier les propriétés telles que la dureté, l'adhérence, la brillance et la résistance à l'abrasion.
Les encres et revêtements UV peuvent être durcis en ligne après l'impression, permettant ainsi aux produits de passer aux étapes de conversion suivantes sans longues attentes. Les séchoirs UV à convoyeur peuvent servir du papier imprimé, des plastiques, du verre, du métal et des matériaux stratifiés. Les listes de fournisseurs décrivent des systèmes pour les encres de sérigraphie UV, les adhésifs et les cartes de circuits imprimés, avec des largeurs de travail, un nombre de lampes et des vitesses de convoyeur variant selon le modèle. [1888]
En impression, la cohérence sur toute la largeur est importante. Une intensité inégale peut affecter l'adhérence, la résistance au frottement, la brillance ou les performances en aval. Vérifiez les réflecteurs, les optiques, l'état de la lampe et la position de la bande, et mesurez l'irradiation dans la zone de travail dans le cadre de la vérification du processus.
Les adhésifs durcissables aux UV sont utilisés là où la lumière peut atteindre la zone de liaison et où une fixation rapide est précieuse. L'électronique et l'assemblage industriel peuvent utiliser des systèmes ponctuels ou d'inondation pour sécuriser les composants ou durcir les couches de protection. Les pièces opaques peuvent bloquer les UV, c'est pourquoi les lignes de liaison cachées nécessitent une attention particulière et peuvent nécessiter un substrat transmettant la lumière, une chimie de durcissement secondaire ou un autre processus d'assemblage.
Pour les produits à haute fiabilité ou réglementés, définissez une fenêtre de processus documentée. Conservez des enregistrements des lots de matériaux, de la puissance de la lampe, des paramètres d'exposition, de la vitesse de la ligne et des résultats d'inspection pertinents. Les spécifications d'une machine ne suffisent pas à établir la conformité du produit fini.
Obtenez la fiche technique du revêtement ou de l'adhésif et confirmez la plage de longueurs d'onde requise, la dose d'exposition, l'épaisseur du film et le test de durcissement. Identifiez la transparence, la réflectivité, la sensibilité à la chaleur, la géométrie et la préparation de la surface du substrat. Si le fournisseur de matériel n'a pas validé la source lumineuse prévue, organisez un essai avant de spécifier l'équipement.
Incluez les produits les plus défavorables dans le test : pigment le plus foncé, film le plus épais, vitesse de ligne la plus rapide, géométrie la plus encastrée et largeur de travail maximale. Vérifiez si le durcissement est complet à travers la couche ou le collage, et pas seulement au niveau de la surface visible.
Définissez la largeur, la longueur, la hauteur, le poids, l'espacement, la vitesse de ligne requise, le modèle d'équipe et la durée de disponibilité attendue du produit. Pour les convoyeurs, assurez-vous que la bande et l’ouverture peuvent accueillir à la fois le produit le plus gros et la disposition des lampes requise. Un fournisseur peut proposer une vitesse variable et un réglage de la lampe, mais vérifier la plage utilisable dans les conditions réelles du processus. [1893]
Pour les systèmes personnalisés, précisez si le produit nécessite une exposition du dessus uniquement, une exposition du dessous, des lampes inclinées ou un durcissement sur plusieurs côtés. Certains écrans plats peuvent nécessiter des lampes inclinées pour durcir le revêtement sur les bords ou les côtés. [1893]
Comparez plus que le prix d'achat. Incluez la demande électrique, le refroidissement, le remplacement de lampes ou de LED, les pièces de rechange, l'installation, le blindage, la disponibilité du radiomètre, la formation et l'intervention de service. Un système avec une puissance nominale inférieure peut fournir un durcissement inadéquat à la vitesse requise, tandis qu'un système avec une puissance plus élevée peut être inutilement coûteux pour une application à faible dose.
Demandez au fournisseur un échantillon d'essai, un protocole d'acceptation écrit et des recommandations pour la mesure du rendement. Confirmez que les contrôles de sécurité et les protections proposés correspondent à l'installation et aux exigences locales applicables.
Une surface collante ou une faible adhérence peut résulter d'une dose insuffisante, d'une longueur d'onde incorrecte, de lampes vieillissantes, d'une vitesse de ligne excessive, d'un revêtement trop épais ou d'une obstruction du chemin lumineux. Les pigments et les charges peuvent réduire la pénétration. Vérifiez la puissance de la lampe au niveau du produit, inspectez les optiques et confirmez que la formulation est conçue pour la source installée.
Ne présumez pas que la réduction de la vitesse du convoyeur résout à elle seule tous les problèmes de durcissement. Cela peut aider, mais si la longueur d'onde est incompatible ou si une ligne de liaison ombragée bloque la lumière, le processus risque toujours de ne pas durcir correctement.
Un durcissement inégal peut résulter de l'alignement de la lampe, de l'état du réflecteur, du suivi du produit, d'une application de revêtement incohérente ou d'une distance variable par rapport à la source. Cartographiez la sortie UV sur toute la largeur de travail et inspectez les produits représentatifs depuis les bords et le centre. Les ajustements doivent être vérifiés avec le test de matériau approprié.
Les lampes traditionnelles peuvent transférer de la chaleur au produit. Les plastiques sensibles à la chaleur, les films minces et les substrats composites peuvent se déformer ou se décolorer si l'exposition est excessive. Les systèmes LED peuvent réduire la chaleur dirigée vers le produit dans de nombreuses configurations, mais ils nécessitent toujours une validation et une bonne conception thermique. [1880]
Les rayons UV directs ou réfléchis peuvent blesser les yeux et la peau. Entourez la zone de durcissement lorsque cela est possible, utilisez un blindage et des verrouillages appropriés et empêchez l'accès à une source sous tension. Les travailleurs ne doivent pas regarder directement une lampe opératoire. Des lunettes et des vêtements de protection adaptés aux UV doivent être sélectionnés pour la source et la tâche réelles. [1879][1880]
Mesurez les rayonnements parasites si l'exposition à l'extérieur de l'enceinte est incertaine et suivez les instructions du fabricant de la machine et l'évaluation des risques sur le lieu de travail. Les matériaux durcissant aux UV peuvent également émettre des vapeurs, c'est pourquoi la ventilation et l'évacuation locale doivent être évaluées séparément de la protection contre l'exposition aux UV. [1879]
Nettoyez les lampes, les réflecteurs, les fenêtres de protection et les filtres de refroidissement en suivant les procédures approuvées. Les dépôts de poussière ou de revêtement peuvent réduire l'énergie fournie. Vérifiez les ventilateurs, les circuits de refroidissement par eau, le suivi des courroies, les protections, les verrouillages et les connexions électriques conformément au programme de maintenance.
Suivez les heures de la lampe ou de la LED et mesurez périodiquement la sortie avec un radiomètre approprié. Si une recette, un matériau, une lampe, une distance ou une vitesse de ligne change, revalidez le processus. Conservez des enregistrements de maintenance et d’étalonnage afin que la dérive de sortie puisse être détectée avant qu’elle ne crée des défauts.
Non. Un séchoir thermique élimine principalement l’eau ou le solvant par évaporation. Un sécheur UV durcit les matériaux compatibles grâce à une réaction chimique déclenchée par la lumière. Certaines lignes de production nécessitent à la fois une étape de séchage et un durcissement aux UV.
Ni l’un ni l’autre n’est universellement meilleur. Les lampes au mercure fournissent une sortie à large spectre qui convient à de nombreuses formulations établies. Les LED offrent des bandes de longueur d'onde étroites, une commutation instantanée et un transfert de chaleur souvent inférieur au produit. La chimie du revêtement, les besoins en production, le refroidissement et les coûts d'exploitation déterminent le choix. [1880]
Utilisez le test spécifié par le fournisseur de revêtement, qui peut évaluer le collant, l'adhérence, la dureté, la résistance au frottement ou une autre propriété. Mesurez la puissance UV délivrée au niveau du produit et testez à la vitesse de production prévue. L’inspection visuelle seule peut ne pas établir une guérison complète.
Parfois, mais les pigments peuvent absorber ou diffuser les UV et limiter la pénétration. La formulation, le spectre de la lampe, la dose et l’épaisseur du film doivent être validés ensemble. Certains systèmes de finition proposent des configurations au mercure, au gallium ou à LED pour différentes réponses de revêtement. [1881]
La vitesse du convoyeur affecte la durée pendant laquelle un produit reste sous la source lumineuse et donc la dose UV qu'il reçoit. Une ligne plus rapide peut réduire l'exposition et provoquer un sous-durcissement à moins que le processus ne soit conçu et validé pour cette vitesse.
La maintenance typique comprend le nettoyage des surfaces optiques, la vérification du refroidissement et de la ventilation, l'inspection du suivi du convoyeur et des verrouillages de sécurité, ainsi que la surveillance de la sortie des lampes ou des LED. Suivez le calendrier du fabricant de l'équipement et enregistrez les mesures de sortie.
Utilisez des écrans de protection et des verrouillages, évitez l'exposition directe ou réfléchie, fournissez une protection appropriée des yeux et de la peau contre les UV, formez les opérateurs et évaluez la ventilation pour les émissions de processus. Ne contournez jamais les gardes et ne regardez jamais directement une source UV en fonctionnement. [1879][1880]


