
Aufrufe: 279 Autor: 广宇大 Veröffentlichungszeit: 12.10.2026 Herkunft: Website


Inhaltsmenü
● Haupttypen von UV-Trocknermaschinen
>> Quecksilberdampflampensysteme
>> Galliumdotierte und andere Speziallampen
>> Förder-, Flut- und Spotsysteme
● So funktioniert ein UV-Trockner
>> Lichtleistung und Materialreaktion
>> Bestrahlungsstärke, Dosis und Fördergeschwindigkeit
>> Kühlung und Leitungsintegration
● Anwendungen von UV-Trocknermaschinen
>> Holz, Möbel und Bodenbeläge
>> Druck, Etiketten und Verpackung
>> Klebstoffe, Elektronik und Industriemontage
● Auswahl des richtigen UV-Trockners
>> Beginnen Sie mit der Beschichtung und dem Untergrund
>> Geben Sie Durchsatz und Arbeitsbereich an
>> Vergleichen Sie Gesamtkosten und Support
● Qualitätskontrolle und Fehlerbehebung
>> Unteraushärtung und Oberflächenklebrigkeit
>> Ungleichmäßige Aushärtung über die gesamte Breite
>> Hitzeschäden und Substratverformung
>> Routinemäßige Pflege und Leistungskontrollen
>> Ist ein UV-Trockner dasselbe wie ein Wärmetrockner?
>> Was ist besser: Quecksilber-UV oder LED?
>> Woher weiß ich, ob die Beschichtung vollständig ausgehärtet ist?
>> Kann ein UV-Trockner dunkle oder pigmentierte Beschichtungen aushärten?
>> Was hat die Fördergeschwindigkeit mit der Aushärtung zu tun?
>> Welche Wartung benötigt ein UV-Trockner?
>> Welche Sicherheitsmaßnahmen sind unbedingt erforderlich?
Ein UV-Trockner nutzt ultraviolettes Licht, um kompatible Beschichtungen, Tinten, Klebstoffe und andere lichtempfindliche Materialien auszuhärten. Anstatt sich auf lange Lufttrocknungs- oder Erhitzungsperioden zu verlassen, liefert es kontrollierte UV-Energie, die eine chemische Reaktion im Material auslöst. Bei geeigneten Anwendungen unterstützt dies eine schnelle Handhabung, eine kontinuierliche Produktion und eine gleichmäßige Weiterverarbeitung.
Der Begriff „UV-Trockner“ kann irreführend sein: Viele UV-Materialien trocknen nicht einfach durch Verdunstung. Sie härten durch Photopolymerisation aus, obwohl für einige Formulierungen möglicherweise ein separater Ablüft- oder Trocknungsschritt erforderlich ist. Zur Auswahl der richtigen Ausrüstung gehört die Abstimmung von Lichtquelle, Wellenlänge, Intensität, Belichtungszeit, Beschichtung, Substrat und Produktionsgeschwindigkeit. In diesem Leitfaden werden die wichtigsten Maschinentypen, Industrieanwendungen, Leistungsfaktoren, Sicherheitsmaßnahmen und Kaufüberlegungen erläutert.
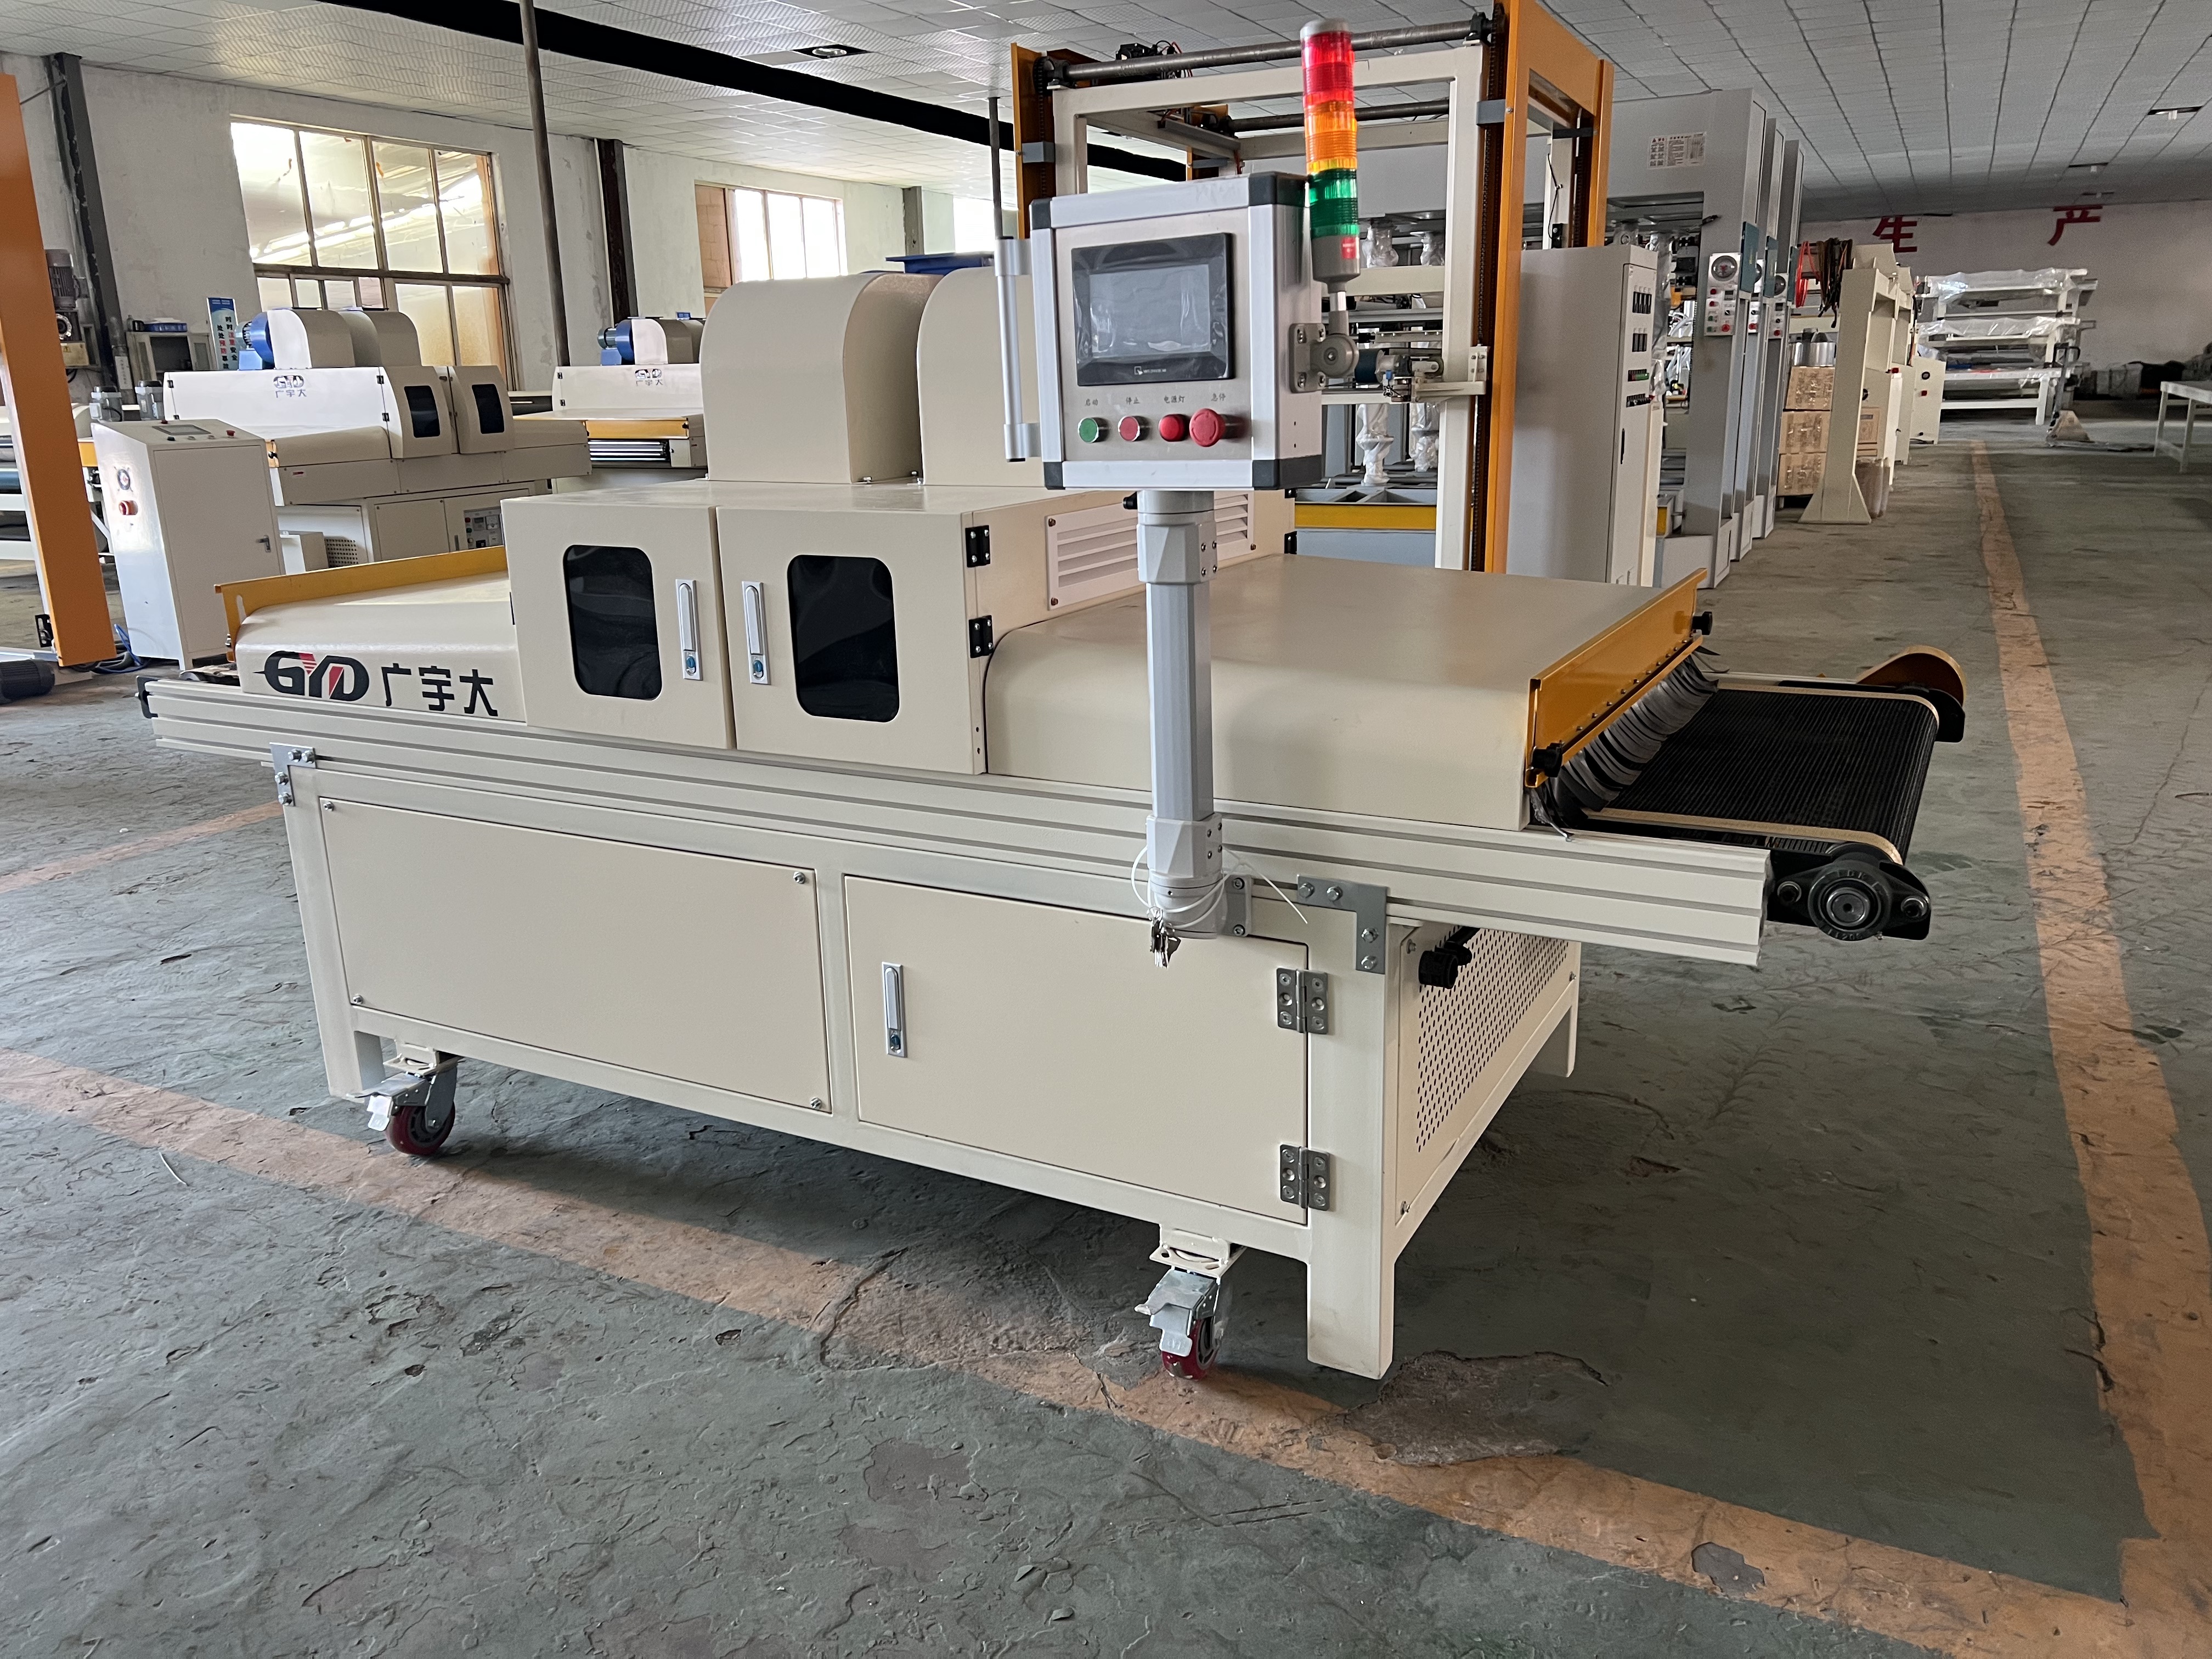
Bei der herkömmlichen Trocknung verdunstet Wasser oder Lösungsmittel aus einer Beschichtung. Bei der UV-Härtung aktiviert Licht Photoinitiatoren in einer kompatiblen Formulierung und startet eine Polymerisationsreaktion, die das nasse Material in einen festen Film umwandelt. Dieser Prozess kann Beschichtungen, Tinten und Klebstoffe schnell aushärten, allerdings nur, wenn das Material so konzipiert ist, dass es auf die gewählte UV-Quelle reagiert. [1888]
Einige Materialien kombinieren Mechanismen. Eine wasserbasierte UV-Beschichtung muss möglicherweise zunächst entwässert werden, gefolgt von einer UV-Bestrahlung. Ein UV-härtbarer Klebstoff härtet möglicherweise nur dort aus, wo Licht ihn erreicht, es sei denn, die Chemie unterstützt auch einen sekundären Härtungsmechanismus. Eine Oberfläche, die sich trocken anfühlt, allein ist kein Beweis dafür, dass die gesamte Schicht oder Verklebung ausgehärtet ist.
UV-Trocknungsmaschinen reichen von handgehaltenen Punkthärtungsgeräten über Flutlichtlampen und Tischförderbänder bis hin zu breiten Industriesystemen, die in Beschichtungs- oder Drucklinien integriert sind. Spot-Geräte fokussieren die Energie auf einen kleinen Bereich. Flutanlagen beleuchten ein größeres Feld. Fördermaschinen bewegen Produkte mit einer ausgewählten Geschwindigkeit durch eine kontrollierte Belichtungszone.
Industrielle Systeme können eine oder mehrere Lampen, einstellbare Lampenhöhe, variable Leistung, Kühlventilatoren, Reflektoren, Abschirmungen und Steuerungen umfassen, die die Lichtleistung mit der Fördergeschwindigkeit koordinieren. Ein Holzveredelungstrockner kann beispielsweise für die Beschichtung von Platten konfiguriert sein und je nach Lieferant und Verfahren Quecksilber-, Gallium- oder LED-Optionen bieten. [1881][1893]
Mitteldruck-Quecksilberlampen emittieren ein breites Spektrum an UV- und sichtbarem Licht. Sie sind in Druck-, Holzveredelungs-, Beschichtungs- und Klebstoffanwendungen etabliert, wo kompatible Photoinitiatoren auf ihre spektrale Leistung reagieren. Industrielle Fördersysteme können je nach Design eine, zwei oder drei Lampen mit einstellbarer Leistung und Geschwindigkeit bieten. [1888]
Quecksilbersysteme können erhebliche Wärme erzeugen und erfordern typischerweise eine Kühlung. Die Lampenleistung ändert sich je nach Betriebsstunden und Zustand. Daher sollte die Prozessqualität mit geeigneten Messgeräten überprüft werden und nicht aus dem Aussehen der Lampe abgeleitet werden. Befolgen Sie die Anweisungen des Herstellers zum Aufwärmen, Reinigen, Ersetzen und Entsorgen.
Mit Gallium dotierte Lampen verschieben die spektrale Leistung im Vergleich zu Standard-Quecksilberlampen zu längeren Wellenlängen. Sie können für farbige oder pigmentierte Beschichtungen verwendet werden, wenn die Formulierung besser auf diese Leistung reagiert. Für spezielle Härtungsanforderungen sind auch eisendotierte Lampen und andere Lampentypen erhältlich. Die beste Wahl hängt von der Beschichtungschemie, dem Pigment, der Dicke und den Aushärtungsspezifikationen ab.
Ein Lieferant von UV-Trocknern sollte bestätigen, dass das vorgeschlagene Lampenspektrum den Empfehlungen des Beschichtungslieferanten entspricht. Testen Sie bei anspruchsvollen Anwendungen das tatsächliche Material auf dem tatsächlichen Substrat bei der angestrebten Produktionsgeschwindigkeit.
UV-LED-Geräte emittieren schmale Wellenlängenbänder, üblicherweise einschließlich 365, 385, 395 oder 405 Nanometer. Die Anpassung der LED-Wellenlänge an den Photoinitiator ist wichtig, da eine LED nicht das gleiche breite Spektrum wie eine Quecksilberlampe bietet. LEDs bieten häufig sofortiges Schalten, steuerbare Leistung und eine geringere Wärmeübertragung zum Werkstück, was bei wärmeempfindlichen Substraten nützlich sein kann. [1880]
LED-Systeme erfordern immer noch ein Wärmemanagement. Die im LED-Array erzeugte Wärme muss abgeführt werden, um eine stabile Leistung aufrechtzuerhalten und die Komponenten zu schützen. Es stehen luftgekühlte und wassergekühlte Ausführungen zur Verfügung. Berücksichtigen Sie beim Maschinenvergleich die Bestrahlungsstärke am Produkt, die beleuchtete Breite, den Arbeitsabstand, das Kühldesign und die Steuerschnittstelle – nicht nur die elektrische Leistung.
Durchlauf-UV-Trockner unterstützen die wiederholbare Verarbeitung von Platten, Druckteilen und Komponenten. Produktabmessungen, Liniengeschwindigkeit, Lampenabstand und Länge der Belichtungszone bestimmen, wie viel Energie jedes Teil erhält. Ein Anbieter listet beispielsweise einen UV-Trocknungstunnel mit einer Arbeitsbreite von 350 bis 1.350 Millimetern und einstellbarer Fördergeschwindigkeit auf; Hierbei handelt es sich um produktspezifische Spezifikationen, nicht um universelle Industriestandards. [1893]
Flutlichtsysteme eignen sich für größere Flächen oder Gruppen, wenn die Lichtverteilung ausreichend gleichmäßig ist. Punkthärtende Systeme sorgen für eine lokale Belichtung für Montage oder Reparatur. Ein Teil mit vertieften Bereichen oder schattigen Verbindungen erfordert möglicherweise mehrere Lampenpositionen, Drehungen oder eine andere Aushärtungsstrategie, da UV-Licht Bereiche, die es nicht erreichen kann, nicht zuverlässig aushärten kann.
Wenn die Lampe oder das LED-Array ein kompatibles Material beleuchtet, absorbieren Photoinitiatoren Energie und erzeugen reaktive Spezies, die die Polymerisation initiieren. Die Formulierung, die Wellenlänge, die Intensität, die Einwirkungsdauer, die Schichtdicke, das Pigment, das Substrat und die Sauerstoffeinwirkung können das Ergebnis beeinflussen.
Die Maschine muss im gesamten Arbeitsbereich ausreichend Energie liefern. Der Abstand von der Quelle, der Zustand des Reflektors, das Schutzglas, die Alterung der Lampe, die Geschwindigkeit des Förderbands und die Position des Teils können die von der Beschichtung aufgenommene Belichtung beeinflussen. Ein UV-Radiometer, das für den relevanten Wellenlängenbereich ausgelegt ist, kann dabei helfen, die Leistung auf der Arbeitsebene zu messen. [1880]
Die Bestrahlungsstärke beschreibt die UV-Leistung, die zu einem bestimmten Zeitpunkt auf eine Oberfläche trifft. Dosis oder Energiedichte ist die gesamte UV-Energie, die über den Belichtungszeitraum aufgenommen wird. Vereinfacht ausgedrückt entspricht die Dosis der Bestrahlungsstärke multipliziert mit der Belichtungszeit. Bei Förderanlagen ist die Belichtungszeit abhängig von der aktiven Leuchtlänge und der Fördergeschwindigkeit.
Dieser Zusammenhang hilft zu erklären, warum eine einfache Erhöhung der Liniengeschwindigkeit zu einer Unteraushärtung führen kann. Wenn die Belichtungszeit sinkt, erhält die Formulierung möglicherweise weniger Gesamtenergie, es sei denn, der Prozess gleicht dies auf validierte Weise aus. Umgekehrt kann eine übermäßige Belastung Energie verschwenden oder empfindliche Substrate beeinträchtigen. Ermitteln Sie die erforderliche Dosis und bestätigen Sie diese unter Betriebsbedingungen durch Messung und Aushärtetests.
Quecksilberlampen und LED-Arrays benötigen ein ihrem Design entsprechendes Wärmemanagement. Förderband-UV-Trockner können auch Absaugung, Schutzvorrichtungen, Verriegelungen, Sensoren, Antriebe mit variabler Geschwindigkeit und Kommunikation in der Produktionslinie umfassen. Durch die Integration mit Beschichtungs-, Druck- oder Montagegeräten wird sichergestellt, dass das Produkt im vorgesehenen Zustand an der Aushärtestation ankommt und die Linie nicht weiterläuft, wenn eine sicherheitskritische Funktion nicht verfügbar ist.
Holzveredelungslinien verwenden UV-Trockner, um kompatible Grundierungen, Versiegelungen, Decklacke, Füller und Spezialbeschichtungen auf Möbeln, Fußböden, Türen und Dekorplatten auszuhärten. Fördersysteme tragen dazu bei, eine wiederholbare Belichtung für flache Produkte aufrechtzuerhalten, die sich kontinuierlich durch die Linie bewegen. Kommerzielle Systeme sind mit einstellbaren Fördergeschwindigkeiten und Lampenkonfigurationen erhältlich, die an die Produktionsanforderungen angepasst sind. [1881][1884]
Die Beschichtung muss auf die Lampe abgestimmt sein. Pigmentierte oder dicke Schichten können Licht absorbieren oder streuen, und Plattenkanten oder geformte Bereiche können eine andere Dosis als die Hauptoberfläche erhalten. Bei Versuchen sollte der gesamte Beschichtungsaufbau bewertet und Eigenschaften wie Härte, Haftung, Glanz und Abriebfestigkeit überprüft werden.
UV-Tinten und -Beschichtungen können nach dem Druck inline ausgehärtet werden, sodass die Produkte ohne lange Wartezeiten in die nachfolgenden Verarbeitungsschritte gelangen können. Förderband-UV-Trockner können bedrucktes Papier, Kunststoffe, Glas, Metall und laminierte Materialien verarbeiten. In den Lieferantenlisten werden Systeme für UV-Siebdruckfarben, Klebstoffe und Leiterplatten beschrieben, wobei Arbeitsbreiten, Lampenanzahlen und Fördergeschwindigkeiten je nach Modell variieren. [1888]
Beim Drucken kommt es auf die Konsistenz über die gesamte Breite an. Eine ungleichmäßige Intensität kann die Haftung, die Abriebfestigkeit, den Glanz oder die nachfolgende Leistung beeinträchtigen. Überprüfen Sie Reflektoren, Optik, Lampenzustand und Bahnposition und messen Sie im Rahmen der Prozessüberprüfung die Bestrahlungsstärke im gesamten Arbeitsbereich.
UV-härtende Klebstoffe werden dort eingesetzt, wo Licht den Klebebereich erreichen kann und eine schnelle Fixierung wichtig ist. In der Elektronik- und Industriemontage können Punkt- oder Flutsysteme eingesetzt werden, um Komponenten zu sichern oder Schutzschichten auszuhärten. Undurchsichtige Teile können UV-Strahlung blockieren, daher erfordern versteckte Verbindungslinien besondere Aufmerksamkeit und erfordern möglicherweise ein lichtdurchlässiges Substrat, eine sekundäre Härtungschemie oder einen anderen Verbindungsprozess.
Definieren Sie für hochzuverlässige oder regulierte Produkte ein dokumentiertes Prozessfenster. Führen Sie Aufzeichnungen über Materialchargen, Lampenleistung, Belichtungseinstellungen, Liniengeschwindigkeit und relevante Inspektionsergebnisse. Die Spezifikationen einer Maschine allein begründen nicht die Konformität des Endprodukts.
Besorgen Sie sich das technische Datenblatt der Beschichtung oder des Klebstoffs und bestätigen Sie den erforderlichen Wellenlängenbereich, die Belichtungsdosis, die Filmdicke und den Aushärtungstest. Identifizieren Sie die Transparenz, das Reflexionsvermögen, die Wärmeempfindlichkeit, die Geometrie und die Oberflächenvorbereitung des Substrats. Wenn der Materiallieferant die vorgesehene Lichtquelle nicht validiert hat, vereinbaren Sie einen Test, bevor Sie die Ausrüstung spezifizieren.
Beziehen Sie Worst-Case-Produkte in den Test ein: dunkelstes Pigment, dickster Film, höchste Liniengeschwindigkeit, am stärksten vertiefte Geometrie und maximale Arbeitsbreite. Prüfen Sie, ob die Aushärtung durch die Schicht oder Verklebung hindurch vollständig ist, nicht nur an der sichtbaren Oberfläche.
Definieren Sie Produktbreite, Länge, Höhe, Gewicht, Abstand, erforderliche Liniengeschwindigkeit, Schichtmuster und erwartete Betriebszeit. Stellen Sie bei Förderbändern sicher, dass das Band und die Öffnung sowohl für das größte Produkt als auch für die erforderliche Lampenanordnung geeignet sind. Ein Lieferant bietet möglicherweise eine variable Geschwindigkeits- und Lampenanpassung an, überprüft jedoch den nutzbaren Bereich unter tatsächlichen Prozessbedingungen. [1893]
Geben Sie bei benutzerdefinierten Systemen an, ob das Produkt nur eine Belichtung der Oberseite, eine Belichtung der Unterseite, abgewinkelte Lampen oder eine mehrseitige Aushärtung benötigt. Bei einigen Flachbildschirmen sind möglicherweise abgewinkelte Lampen erforderlich, um die Beschichtung an Kanten oder Seiten auszuhärten. [1893]
Vergleichen Sie mehr als nur den Kaufpreis. Dazu gehören Strombedarf, Kühlung, Lampen- oder LED-Austausch, Ersatzteile, Installation, Abschirmung, Verfügbarkeit von Radiometern, Schulung und Servicereaktion. Ein System mit geringerer Nennleistung liefert möglicherweise keine ausreichende Aushärtung bei der erforderlichen Geschwindigkeit, während ein System mit höherer Leistung für eine Anwendung mit niedriger Dosis möglicherweise unnötig teuer ist.
Bitten Sie den Lieferanten um einen Musterversuch, ein schriftliches Abnahmeprotokoll und Empfehlungen zur Leistungsmessung. Bestätigen Sie, dass die vorgeschlagenen Sicherheitskontrollen und Schutzvorrichtungen der Installation und den geltenden örtlichen Anforderungen entsprechen.
Eine klebrige Oberfläche oder eine schwache Bindung kann auf eine unzureichende Dosis, eine falsche Wellenlänge, alternde Lampen, eine zu hohe Liniengeschwindigkeit, eine zu dicke Beschichtung oder eine Behinderung des Lichtwegs zurückzuführen sein. Pigmente und Füllstoffe können die Penetration verringern. Überprüfen Sie die Lampenleistung auf der Produktebene, überprüfen Sie die Optik und bestätigen Sie, dass die Formulierung für die installierte Quelle ausgelegt ist.
Gehen Sie nicht davon aus, dass die Reduzierung der Fördergeschwindigkeit allein alle Heilungsprobleme löst. Es kann hilfreich sein, aber wenn die Wellenlänge nicht kompatibel ist oder eine schattige Klebelinie das Licht blockiert, härtet der Prozess möglicherweise trotzdem nicht richtig aus.
Eine ungleichmäßige Aushärtung kann auf die Ausrichtung der Lampe, den Zustand des Reflektors, die Produktverfolgung, einen inkonsistenten Beschichtungsauftrag oder einen unterschiedlichen Abstand von der Quelle zurückzuführen sein. Ordnen Sie die UV-Leistung über die gesamte Arbeitsbreite zu und prüfen Sie repräsentative Produkte von den Rändern und der Mitte aus. Anpassungen sollten mit der entsprechenden Materialprüfung überprüft werden.
Herkömmliche Lampen können Wärme auf das Produkt übertragen. Hitzeempfindliche Kunststoffe, dünne Folien und Verbundsubstrate können sich bei übermäßiger Einwirkung verziehen oder verfärben. LED-Systeme können in vielen Konfigurationen die auf das Produkt gerichtete Wärme reduzieren, sie erfordern jedoch noch eine Validierung und ein gutes thermisches Design. [1880]
Direkte oder reflektierte UV-Strahlung kann Augen und Haut schädigen. Umschließen Sie die Aushärtungszone, wo es praktisch möglich ist, verwenden Sie geeignete Abschirmungen und Verriegelungen und verhindern Sie den Zugang zu einer Stromquelle. Arbeiter sollten nicht direkt in eine Operationslampe blicken. Für die jeweilige Quelle und Aufgabe sollten geeignete UV-Schutzbrillen und Schutzkleidung ausgewählt werden. [1879][1880]
Messen Sie Streustrahlung, wenn die Exposition außerhalb des Gehäuses ungewiss ist, und befolgen Sie die Anweisungen des Maschinenherstellers und die Gefährdungsbeurteilung am Arbeitsplatz. UV-härtende Materialien können auch Dämpfe abgeben, daher sollten Belüftung und örtliche Absaugung getrennt vom UV-Expositionsschutz bewertet werden. [1879]
Reinigen Sie Lampen, Reflektoren, Schutzfenster und Kühlfilter mit zugelassenen Verfahren. Staub- oder Beschichtungsablagerungen können die abgegebene Energie verringern. Überprüfen Sie Lüfter, Wasserkühlkreisläufe, Bandführung, Schutzvorrichtungen, Verriegelungen und elektrische Verbindungen gemäß dem Wartungsplan.
Verfolgen Sie die Lampen- oder LED-Stunden und messen Sie die Leistung regelmäßig mit einem geeigneten Radiometer. Wenn sich Rezeptur, Material, Lampe, Abstand oder Liniengeschwindigkeit ändern, validieren Sie den Prozess erneut. Bewahren Sie Wartungs- und Kalibrierungsaufzeichnungen auf, damit Ausgangsabweichungen erkannt werden können, bevor sie zu Defekten führen.
Nein. Ein Wärmetrockner entfernt Wasser oder Lösungsmittel hauptsächlich durch Verdunstung. Ein UV-Trockner härtet kompatible Materialien durch eine lichtinitiierte chemische Reaktion aus. Einige Produktionslinien erfordern sowohl eine Trocknungsphase als auch eine UV-Härtung.
Keines von beiden ist allgemein besser. Quecksilberlampen bieten eine Breitspektrum-Leistung, die für viele etablierte Formulierungen geeignet ist. LEDs bieten schmale Wellenlängenbänder, sofortiges Schalten und oft eine geringere Wärmeübertragung auf das Produkt. Die Beschichtungschemie, der Produktionsbedarf, die Kühlung und die Betriebskosten bestimmen die Wahl. [1880]
Verwenden Sie den vom Beschichtungslieferanten angegebenen Test, der die Klebrigkeit, Haftung, Härte, Abriebfestigkeit oder eine andere Eigenschaft beurteilen kann. Messen Sie die abgegebene UV-Leistung auf der Produktebene und testen Sie sie bei der vorgesehenen Produktionsgeschwindigkeit. Eine alleinige Sichtprüfung kann möglicherweise keine vollständige Heilung feststellen.
Manchmal können Pigmente jedoch UV-Strahlung absorbieren oder streuen und so die Durchdringung begrenzen. Die Formulierung, das Lampenspektrum, die Dosis und die Filmdicke müssen gemeinsam validiert werden. Einige Finishing-Systeme bieten Quecksilber-, Gallium- oder LED-Konfigurationen für unterschiedliche Beschichtungsreaktionen. [1881]
Die Fördergeschwindigkeit beeinflusst, wie lange ein Produkt unter der Lichtquelle bleibt und somit auch die UV-Dosis, die es erhält. Eine schnellere Linie kann die Belichtung verringern und zu einer unzureichenden Aushärtung führen, es sei denn, der Prozess ist für diese Geschwindigkeit ausgelegt und validiert.
Zu den typischen Wartungsarbeiten gehören die Reinigung optischer Oberflächen, die Überprüfung der Kühlung und Belüftung, die Überprüfung der Förderbandführung und der Sicherheitsverriegelungen sowie die Überwachung der Lampen- oder LED-Ausgabe. Befolgen Sie den Zeitplan des Geräteherstellers und zeichnen Sie die Leistungsmessungen auf.
Verwenden Sie Abschirmungen und Verriegelungen, verhindern Sie direkte oder reflektierte Exposition, sorgen Sie für angemessenen Augen- und Hautschutz mit UV-Schutz, schulen Sie die Bediener und prüfen Sie die Belüftung auf Prozessemissionen. Umgehen Sie niemals Schutzvorrichtungen und blicken Sie niemals direkt in eine in Betrieb befindliche UV-Quelle. [1879][1880]


