
Vues : 276 Auteur : 广宇大 Heure de publication : 2026-10-12 Origine : Site


Menu Contenu
● Qu’est-ce qu’une machine de photopolymérisation ?
>> Comment fonctionne la photopolymérisation
>> Formats de machines courants
● Principaux types de machines de photopolymérisation
>> Systèmes de lampes à vapeur de mercure
>> Systèmes ponctuels, d'inondation et de convoyeur
● Les mesures de performance qui comptent
>> Correspondance de longueur d'onde
>> Temps d'exposition et vitesse de production
>> Adhésifs et assemblage de composants
>> Revêtements et finition du bois
>> Electronique et dispositifs médicaux
>> Définir le matériau et le produit
>> Adaptez la machine à la production
>> Demander des essais d'application
>> Protéger les gens de l'exposition aux UV
>> Entretenir l'optique et le refroidissement
>> Vérifier périodiquement la sortie
>> Une machine de photopolymérisation est-elle la même chose qu’un séchoir ?
>> Quelle longueur d’onde dois-je choisir ?
>> Une puissance plus élevée est-elle toujours meilleure ?
>> La lumière UV peut-elle polymériser l’adhésif dans un joint caché ?
>> À quelle fréquence la sortie UV doit-elle être vérifiée ?
>> Quelles mesures de sécurité sont essentielles ?
La fabrication moderne dépend de processus capables de coller, d’enduire, d’imprimer ou de sceller les produits de manière rapide et cohérente. Une machine de photopolymérisation utilise une lumière contrôlée, le plus souvent de la lumière ultraviolette, pour déclencher une réaction chimique dans un adhésif, un revêtement ou une encre spécialement formulée. Au lieu d'attendre qu'un matériau liquide sèche par évaporation ou chauffage prolongé, les fabricants peuvent le durcir à la demande, souvent dans une station compacte intégrée à une chaîne de production.
Ce guide explique comment fonctionnent les machines de photopolymérisation, comment choisir entre les systèmes à lampe et à LED, quelles mesures de performance sont importantes, où l'équipement est utilisé et comment gérer la sécurité et la maintenance. Le principe central est simple : la source de lumière doit correspondre à la chimie du photoinitiateur du matériau et le produit doit recevoir suffisamment d'énergie pour le durcissement requis. La puissance annoncée d’une machine ne peut à elle seule garantir ce résultat.
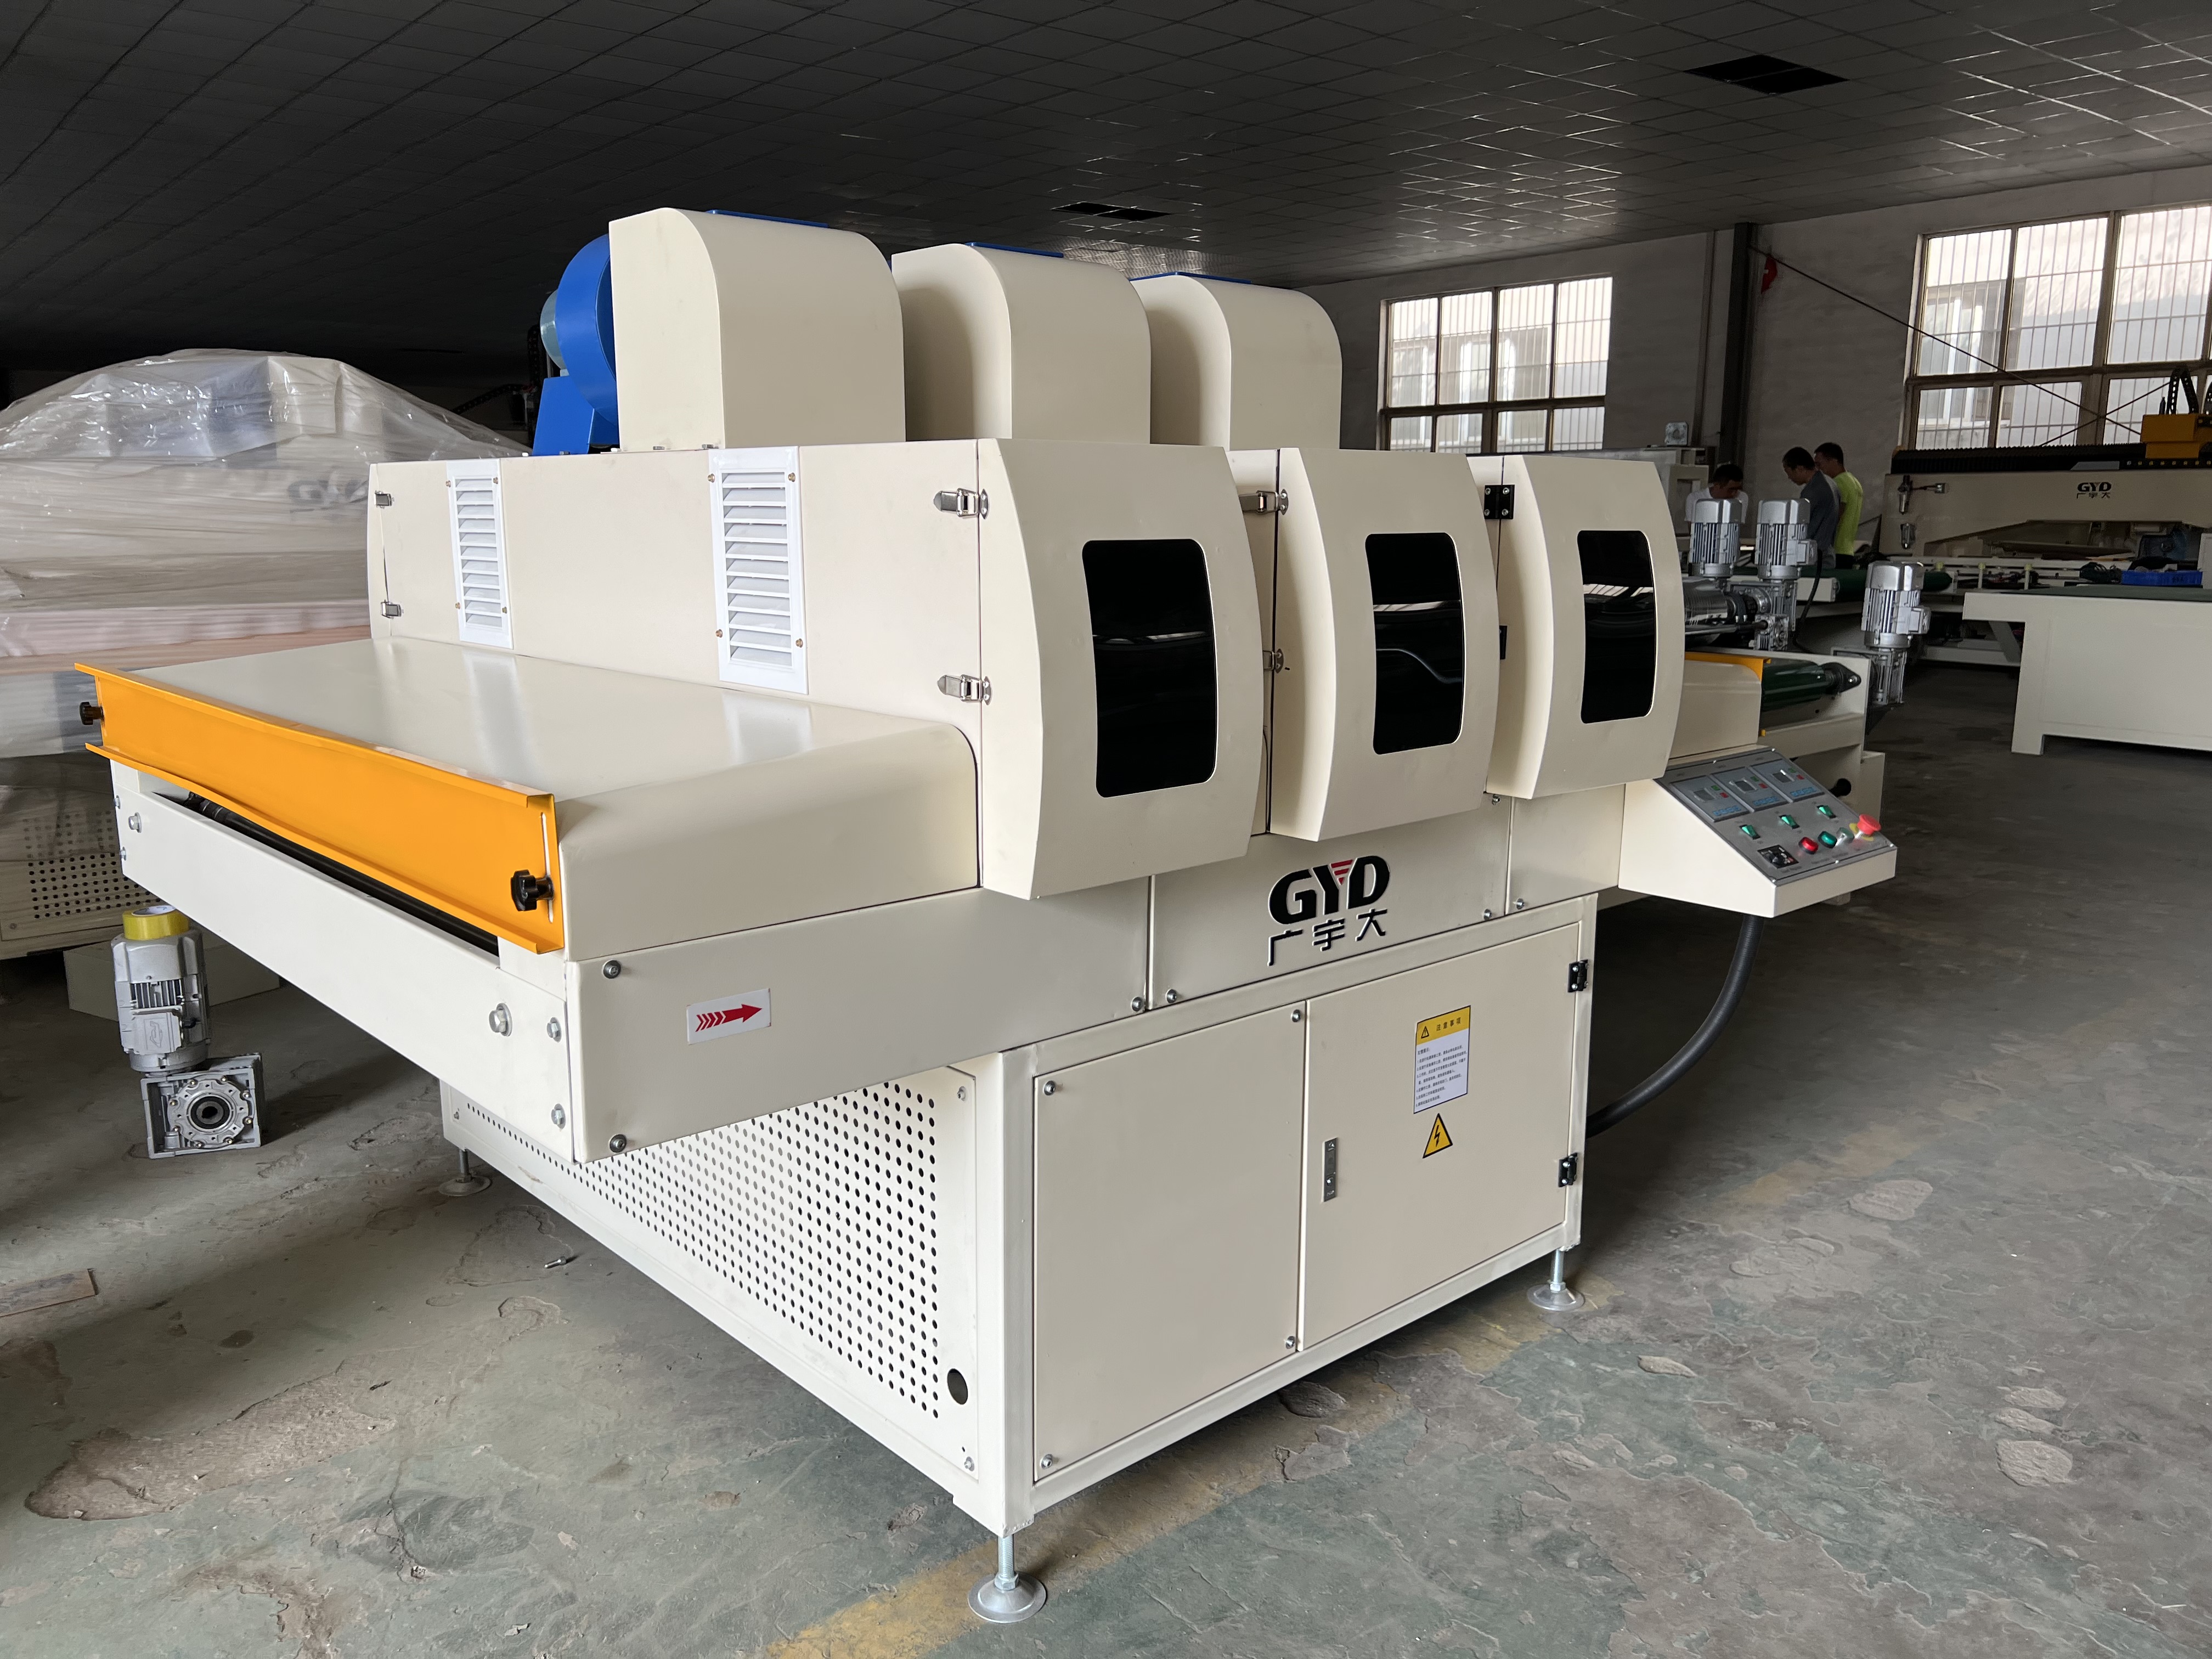
Une machine de photopolymérisation expose un matériau photosensible à la lumière à une longueur d'onde appropriée. Les photoinitiateurs présents dans la formulation absorbent cette énergie et lancent la polymérisation, convertissant un matériau liquide ou semi-liquide en un réseau polymère solide. Le durcissement UV est utilisé pour les encres, les adhésifs et les revêtements dans tous les secteurs manufacturiers, notamment l'automobile, l'aérospatiale, l'électronique, les dispositifs médicaux et les produits du bois. [1788]
Le processus est souvent décrit comme « séchage », mais ce terme peut être trompeur. Lors du séchage conventionnel, l'eau ou le solvant s'évapore. En photopolymérisation, la transformation principale est une réaction photochimique. Certaines formulations peuvent encore nécessiter une évaporation ou une autre étape de préparation, mais l'exposition à la lumière détermine le durcissement lui-même.
Le procédé dépend donc autant de la formulation que de la machine. Une source de lumière qui fonctionne bien avec un adhésif peut ne pas durcir correctement un autre matériau si le photoinitiateur n'absorbe pas efficacement sa production. Une bonne sélection d'équipement commence par les données techniques et les fiches de données de sécurité du matériau, et pas simplement par le style de lampe souhaité.
Les machines de photopolymérisation vont des outils portatifs de polymérisation ponctuelle aux lampes à projecteur et aux systèmes de convoyeurs. Une unité de polymérisation localisée délivre une lumière concentrée sur une petite zone, souvent pour le collage ou l'assemblage. Un système d'inondation couvre une zone de travail plus grande, tandis qu'un modèle de convoyeur fait passer les produits sous une source de lumière fixe ou réglable pour un traitement reproductible.
Certaines machines sont conçues pour une production continue et se connectent à un automate programmable ou PLC. Ces systèmes peuvent coordonner la sortie des lampes, la vitesse du convoyeur, les capteurs et les verrouillages de la ligne de production. D'autres unités sont des appareils de table autonomes destinés au prototypage, à la réparation ou à l'assemblage de petits volumes.
Le format correct dépend de la géométrie du produit et du flux de production. Une poutre étroite peut convenir à un petit joint adhésif mais s'avérer inefficace pour un grand panneau. Un convoyeur peut convenir à des produits plats mais nécessite des accessoires dédiés pour les pièces tridimensionnelles ou les régions ombragées.
Les systèmes à vapeur de mercure émettent un large spectre de lumière qui peut activer une gamme de photoinitiateurs. Cette large production peut les rendre adaptés aux matériaux formulés pour les lampes à mercure traditionnelles et aux applications où une large couverture spectrale est utile.
Ces systèmes peuvent nécessiter un temps de préchauffage et une gestion de la chaleur. La puissance de la lampe peut changer avec le temps, les utilisateurs doivent donc surveiller les performances et suivre les instructions du fabricant pour le remplacement de la lampe et les contrôles d'intensité. Leurs exigences de fonctionnement, leurs besoins de refroidissement et leur maintenance doivent être comparés à ceux des options LED.
Les machines à LED UV émettent de la lumière dans des bandes de longueurs d'onde plus étroites. Les choix industriels courants incluent 365, 385, 395 et 405 nanomètres, mais la bonne bande dépend du photoinitiateur du matériau et de l'épaisseur ou des propriétés optiques de la couche en cours de durcissement. [1797]
Les systèmes LED offrent généralement une commutation instantanée et peuvent réduire la chaleur indésirable dirigée vers le produit par rapport aux lampes à arc traditionnelles. Leur rendement étroit rend l’adaptation de la source à la chimie particulièrement importante. Une formulation conçue pour une exposition au mercure à large spectre peut ne pas durcir correctement sous une LED à moins que sa chimie ne soit compatible.
Les têtes LED nécessitent également une gestion thermique efficace. Les LED génèrent de la chaleur interne même si elles émettent généralement moins d'énergie infrarouge vers le substrat. Les conceptions refroidies par air ou par eau aident à maintenir un fonctionnement stable et à protéger la production dans le temps. [1797]
Les systèmes Spot concentrent la lumière sur une petite zone, ce qui les rend utiles pour les joints adhésifs localisés, le pointage de composants et l'assemblage de précision. Les systèmes d'inondation irradient une région plus large et peuvent guérir plusieurs points ou une surface complète, à condition que la lumière atteigne toutes les zones requises.
Les systèmes de convoyeurs déplacent les produits à travers une zone d'exposition à une vitesse contrôlée. Ils sont utiles pour une production reproductible, y compris des pièces imprimées et des panneaux revêtus. Certains systèmes de convoyeurs industriels offrent des options de vitesse et de longueur d'onde réglables ; par exemple, une liste de produits actuelle décrit des longueurs d'onde de 365 à 405 nanomètres et un contrôle de vitesse de 0,5 à 10 mètres par minute. Il s’agit de chiffres spécifiques au produit et non de spécifications universelles. [1795]
La longueur d'onde détermine quels photoinitiateurs absorbent efficacement la lumière. Pour les systèmes LED, 365 nanomètres sont souvent utilisés pour le durcissement des surfaces et les adhésifs spécialisés, tandis que 385 et 395 nanomètres sont largement utilisés pour les encres et les revêtements. Une source de 405 nanomètres peut convenir à certains matériaux plus épais ou spécialement formulés. Il s'agit là de tendances générales qui ne remplacent pas les recommandations du fournisseur de revêtement. [1797]
Avant de choisir une machine, confirmez la plage de longueurs d'onde spécifiée du matériau. Demandez au fournisseur de tester ensemble la formulation et le substrat réels. Si un produit contient des pigments, des charges ou des composants bloquant les UV, la lumière peut ne pas pénétrer comme prévu, même lorsque la longueur d'onde de la lampe semble appropriée.
L'irradiance décrit l'intensité de la lumière atteignant une surface à un instant donné. La dose, également appelée densité énergétique, est l'énergie totale reçue pendant la période d'exposition. Sous forme simplifiée :
Une irradiation élevée peut aider à atteindre rapidement une dose requise, mais elle ne prouve pas automatiquement que toute l’épaisseur du matériau a durci. La pièce doit recevoir une dose totale adéquate aux longueurs d'onde concernées. Une dose insuffisante peut laisser une surface collante ou une interface de liaison sous-durcie. [1797]
Mesurez les performances sur la surface de travail, et pas seulement au niveau de la fenêtre de la lampe. La distance, les réflecteurs, les optiques, le verre de protection, la vitesse de ligne et l'état de la lampe peuvent tous affecter l'énergie délivrée. Un radiomètre adapté à la plage de longueurs d'onde du système peut aider à vérifier les résultats lors de la mise en service et des contrôles de qualité de routine.
Pour les systèmes de convoyeur, le temps d'exposition dépend de la longueur de la zone éclairée et de la vitesse du convoyeur. L'augmentation de la vitesse de ligne réduit le temps d'exposition, sauf si l'irradiation, la zone éclairée ou le nombre de stations de polymérisation changent.
Une configuration pratique doit équilibrer le débit et la qualité du traitement. Exécutez des tests à la vitesse de production prévue et à des extrêmes réalistes, notamment la vitesse de ligne la plus rapide, le revêtement le plus épais et la couleur ou le substrat le plus difficile. Confirmez le résultat à l'aide d'un test de durcissement adapté à l'application plutôt que de vous fier uniquement à l'apparence de la surface.
Les machines de photopolymérisation sont utilisées pour coller des composants où une fixation rapide peut améliorer la vitesse d'assemblage. Les applications peuvent inclure l'électronique, les dispositifs médicaux, les composants automobiles et les assemblages optiques. Une source de durcissement localisé peut maintenir une pièce en place rapidement, tandis qu'un système d'inondation ou de convoyeur peut durcir une couche adhésive plus large.
La conception doit tenir compte de la capacité de la lumière à atteindre le joint adhésif. Si des pièces opaques bloquent le chemin d'exposition, un processus uniquement UV peut laisser l'adhésif caché non durci. Les fabricants peuvent avoir besoin d'un substrat transmettant la lumière, d'une chimie adhésive différente, d'un mécanisme de durcissement secondaire ou d'une autre méthode d'assemblage.
Pour les produits réglementés ou à haute fiabilité, documentez la recette de durcissement et surveillez les variables de processus pertinentes. Cela peut inclure la puissance de la lampe, le temps d'exposition, le lot de matériaux et la configuration des pièces.
La photopolymérisation est utilisée pour les revêtements appropriés sur les surfaces en bois, en plastique, en métal et en composite. Dans le domaine de la finition du bois, les systèmes de convoyeurs peuvent durcir les revêtements compatibles à mesure que les panneaux avancent dans le processus, permettant ainsi une production continue. Le choix entre les lampes LED et les lampes traditionnelles dépend de la chimie du revêtement, de l'épaisseur du film, de la vitesse de ligne et de la sensibilité du substrat. [1798]
Les grands écrans plats peuvent nécessiter une couverture uniforme sur toute la largeur. La disposition des lampes, les réflecteurs, la position des panneaux et le suivi du convoyeur influencent le durcissement. De plus, le grain du bois, les pigments et l’épaisseur du revêtement peuvent affecter la pénétration de la lumière et les propriétés finales de la surface.
Un fabricant doit valider le durcissement sur toute la couche de revêtement. Une surface qui semble sèche peut ne pas indiquer un durcissement complet en dessous.
Les opérations d'impression utilisent des systèmes UV et LED pour durcir les encres sur des substrats appropriés. Un durcissement rapide peut aider à prévenir les bavures et permettre un traitement immédiat en aval. Un convoyeur ou un système intégré à la presse peut être conçu en fonction de la largeur d'impression, de la vitesse de ligne, de la composition chimique de l'encre et des caractéristiques du substrat.
Pour les produits imprimés, une sortie uniforme sur la bande ou sur la feuille est importante. Une exposition inégale peut créer une adhérence, une brillance, une résistance au frottement ou une performance des couleurs incohérentes. Inspectez régulièrement la source lumineuse et vérifiez l’irradiation sur toute la largeur de travail en fonction des exigences de l’équipement et du processus.
Les secteurs de la fabrication électronique et médicale utilisent la photopolymérisation pour les adhésifs, les encapsulants et les revêtements protecteurs. Les systèmes LED peuvent être utiles lorsqu'une faible exposition à la chaleur est importante pour les composants sensibles, tandis que la capacité de contrôler l'exposition peut permettre un assemblage reproductible. [1797]
Ces utilisations peuvent nécessiter une traçabilité, des fenêtres de processus validées et une inspection documentée. Pour les dispositifs médicaux, le processus de durcissement doit être développé conformément aux exigences réglementaires et du système qualité applicables. Les spécifications de l’équipement ne suffisent pas à établir qu’un produit fini est conforme.
Commencez par identifier l’adhésif, le revêtement ou l’encre exact, ainsi que le substrat, l’épaisseur de la couche, la couleur et la géométrie du produit. Obtenez la longueur d'onde recommandée par le fournisseur, la dose minimale, la plage d'irradiation et toute limite de température ou d'exposition.
Déterminez si les pièces sont transparentes, translucides ou opaques à la lampe à polymériser. Identifiez les zones ombragées, les recoins, les couches superposées et les surfaces qui peuvent réfléchir ou absorber la lumière différemment. Ces facteurs peuvent affecter l’uniformité du traitement.
Spécifiez la largeur de travail requise, les dimensions du produit, la vitesse du convoyeur, le cycle de service et les besoins d'intégration. Déterminez si le système doit fonctionner en continu, par intermittence ou basculer entre plusieurs types de produits.
Pour les lignes automatisées, vérifiez la compatibilité des automates, les commandes externes, les signaux d'état et les verrouillages. Les systèmes LED industriels peuvent prendre en charge le contrôle et la surveillance numériques ou série, mais les interfaces diffèrent selon le produit et le fabricant. Confirmez la compatibilité avant l'achat. [1797]
Demandez au fournisseur de tester des matériaux et des pièces représentatifs à votre vitesse cible. Incluez les conditions les plus défavorables, telles que le pigment le plus foncé, le revêtement le plus épais, le joint adhésif le plus étroit ou la géométrie du produit la plus ombrée.
Convenez de critères d’acceptation objectifs avant les tests. Selon l'application, ceux-ci peuvent inclure l'adhérence, la dureté, la résistance au frottement, le collant, la conversion ou la force de liaison. Si le processus est sensible, établissez une fenêtre de fonctionnement documentée plutôt qu'un seul réglage réussi.
Les rayons UV peuvent blesser les yeux et la peau, et les dommages peuvent ne pas être immédiatement apparents. Les systèmes doivent être fermés ou protégés pour empêcher toute exposition directe et réfléchie. Les verrouillages peuvent empêcher le fonctionnement lorsque les capots de protection sont ouverts, et les travailleurs doivent recevoir une formation sur les risques liés aux UV. [1788]
Utilisez des lunettes de protection adaptées aux longueurs d'onde pertinentes, ainsi que des vêtements et des gants appropriés là où une exposition peut se produire. Suivre les instructions du fabricant de l'équipement et l'évaluation de l'hygiène industrielle de l'employeur. Ne regardez pas directement une source UV en fonctionnement, même brièvement. [1789]
Certaines sources émettant des longueurs d'onde inférieures à 250 nanomètres peuvent produire de l'ozone, une ventilation peut donc être nécessaire en fonction de l'équipement. Confirmez les caractéristiques d'émission et les exigences de ventilation pour la machine spécifique. [1788]
Les dépôts de poussière ou de matériaux sur la fenêtre optique peuvent réduire la lumière atteignant le produit. Nettoyer les surfaces selon la méthode et les matériaux recommandés par le fournisseur ; des nettoyants inappropriés ou des lingettes abrasives peuvent endommager les revêtements ou les optiques.
Vérifiez les ventilateurs, les filtres, les dissipateurs de chaleur, les niveaux de liquide de refroidissement et les circuits d'eau, le cas échéant. Une mauvaise gestion thermique peut réduire la durée de vie des LED ou des lampes et affecter la stabilité de la sortie. Pour les équipements refroidis par eau, suivez les instructions du fournisseur concernant la qualité du liquide de refroidissement et l'entretien du circuit. [1797]
Utilisez un radiomètre approprié et calibré pour vérifier la sortie délivrée sur le plan de travail. Enregistrez les mesures et étudiez les changements qui pourraient indiquer des optiques sales, des composants vieillissants, des problèmes de refroidissement ou une géométrie altérée.
Si le processus de durcissement change (par exemple en cas de changement de matériau, d'épaisseur, de couleur, de vitesse de ligne ou de position de la lampe), revalidez le processus. Une machine qui produisait autrefois de bons résultats peut ne plus délivrer la dose requise après les changements de processus.
Pas exactement. Un séchoir conventionnel élimine généralement l’eau ou le solvant par évaporation. Une machine de photopolymérisation déclenche une réaction photochimique qui durcit un matériau compatible. Certaines lignes de production utilisent à la fois le séchage et la photopolymérisation, selon la formulation.
Choisissez une longueur d'onde qui correspond au photoinitiateur présent dans l'adhésif, le revêtement ou l'encre. Les options de LED courantes incluent 365, 385, 395 et 405 nanomètres, mais aucune longueur d'onde ne convient à toutes les formulations. Confirmez la compatibilité avec le fournisseur de matériel et testez l'application réelle. [1797]
Non. Le matériau a besoin d’un rayonnement solaire et d’une dose totale suffisants aux longueurs d’onde appropriées, mais une exposition excessive peut gaspiller de l’énergie ou créer un échauffement indésirable. Le bon réglage dépend de la formulation, de la géométrie, de l'épaisseur et de la vitesse de production.
Uniquement si suffisamment de lumière de polymérisation atteint l'adhésif ou si l'adhésif dispose d'un mécanisme de polymérisation secondaire approprié. Les composants opaques peuvent bloquer l’exposition aux UV, c’est pourquoi les joints cachés nécessitent une sélection minutieuse des matériaux et du processus.
Vérifiez-le lors de la mise en service, après une maintenance ou des modifications de processus, et à la fréquence spécifiée par le plan qualité et le fournisseur d'équipement. Des mesures régulières au radiomètre permettent d'identifier la dérive de sortie avant qu'elle ne provoque des défauts du produit.
Protégez la source, utilisez des verrouillages, formez les opérateurs, contrôlez l'accès et fournissez une protection appropriée des yeux et de la peau contre les UV. Évaluez la ventilation là où la source peut générer de l'ozone et suivez les instructions de sécurité du fabricant. [1788][1789]


