
Vues : 289 Auteur : 广宇大 Heure de publication : 2026-10-12 Origine : Site


Menu Contenu
● Qu'est-ce qu'une machine de peinture par pulvérisation de colle ?
>> Clarification du nom de l'équipement
>> Comment fonctionne la pulvérisation d'adhésif
● Principaux composants de la machine
>> Fourniture et conditionnement d'adhésif
>> Pompes, tuyaux et têtes de pulvérisation
>> Convoyeur, accessoires et commandes
● Types d'adhésifs et leurs exigences
>> Adhésifs à base de solvants et réactifs
● Pulvérisation par rapport à d’autres méthodes d’application
>> Quand la pulvérisation a du sens
>> Pulvérisation comparée au revêtement au rouleau
>> Pulvérisation comparée à l'application de cordons ou de fentes
● Applications dans tous les secteurs
>> Fabrication de meubles, de mousse et de matelas
>> Emballage et transformation du papier
>> Automobile, filtres, textiles et assemblage industriel
● Configuration du processus et contrôle qualité
>> Définir la fenêtre de liaison et d'application
>> Calibrer la couverture et la répétabilité
>> Dépanner les défauts courants
● Contrôles de sécurité et sur le lieu de travail
>> Enceintes de ventilation et de pulvérisation
>> Surfaces chaudes, pression et entretien ménager
>> Équipement de protection individuelle et formation
● Comment choisir une machine à pulvériser de la colle
>> Faites correspondre la machine à l'adhésif
>> Évaluez le débit, les changements et le service
>> Que signifie « Machine de peinture par pulvérisation de colle » ?
>> Une machine à pulvériser de la colle est-elle adaptée aux écrans plats ?
>> Une seule machine peut-elle appliquer de la colle thermofusible et à base d’eau ?
>> Comment réduire les déchets d’adhésif ?
>> La pulvérisation crée-t-elle toujours une surpulvérisation ?
>> Quelles mesures de sécurité sont importantes ?
>> Comment puis-je vérifier la qualité des obligations ?
L'expression « machine de peinture par pulvérisation de colle » peut décrire différents équipements : une machine de pulvérisation d'adhésif, un pulvérisateur de peinture automatisé ou une ligne de production qui applique à la fois de la colle et des matériaux de finition en étapes distinctes. Cet article se concentre sur les machines de pulvérisation d'adhésif, tout en clarifiant en quoi elles diffèrent des équipements de peinture et autres applicateurs de colle. Il couvre les composants des machines, les types d'adhésifs, les méthodes d'application, le contrôle des processus, la sécurité, la maintenance et la sélection des équipements pour les meubles, l'emballage, la mousse et l'assemblage industriel.
Un processus de pulvérisation de colle réussi ne se résume pas à l’application rapide d’un adhésif. Le système doit déposer la bonne quantité selon le bon motif, à la bonne température et à la bonne pression, tout en adaptant le temps ouvert de l'adhésif à l'étape d'assemblage suivante. Lorsque ces facteurs sont bien contrôlés, une machine automatisée peut améliorer la cohérence, réduire la manipulation manuelle et prendre en charge une production continue.
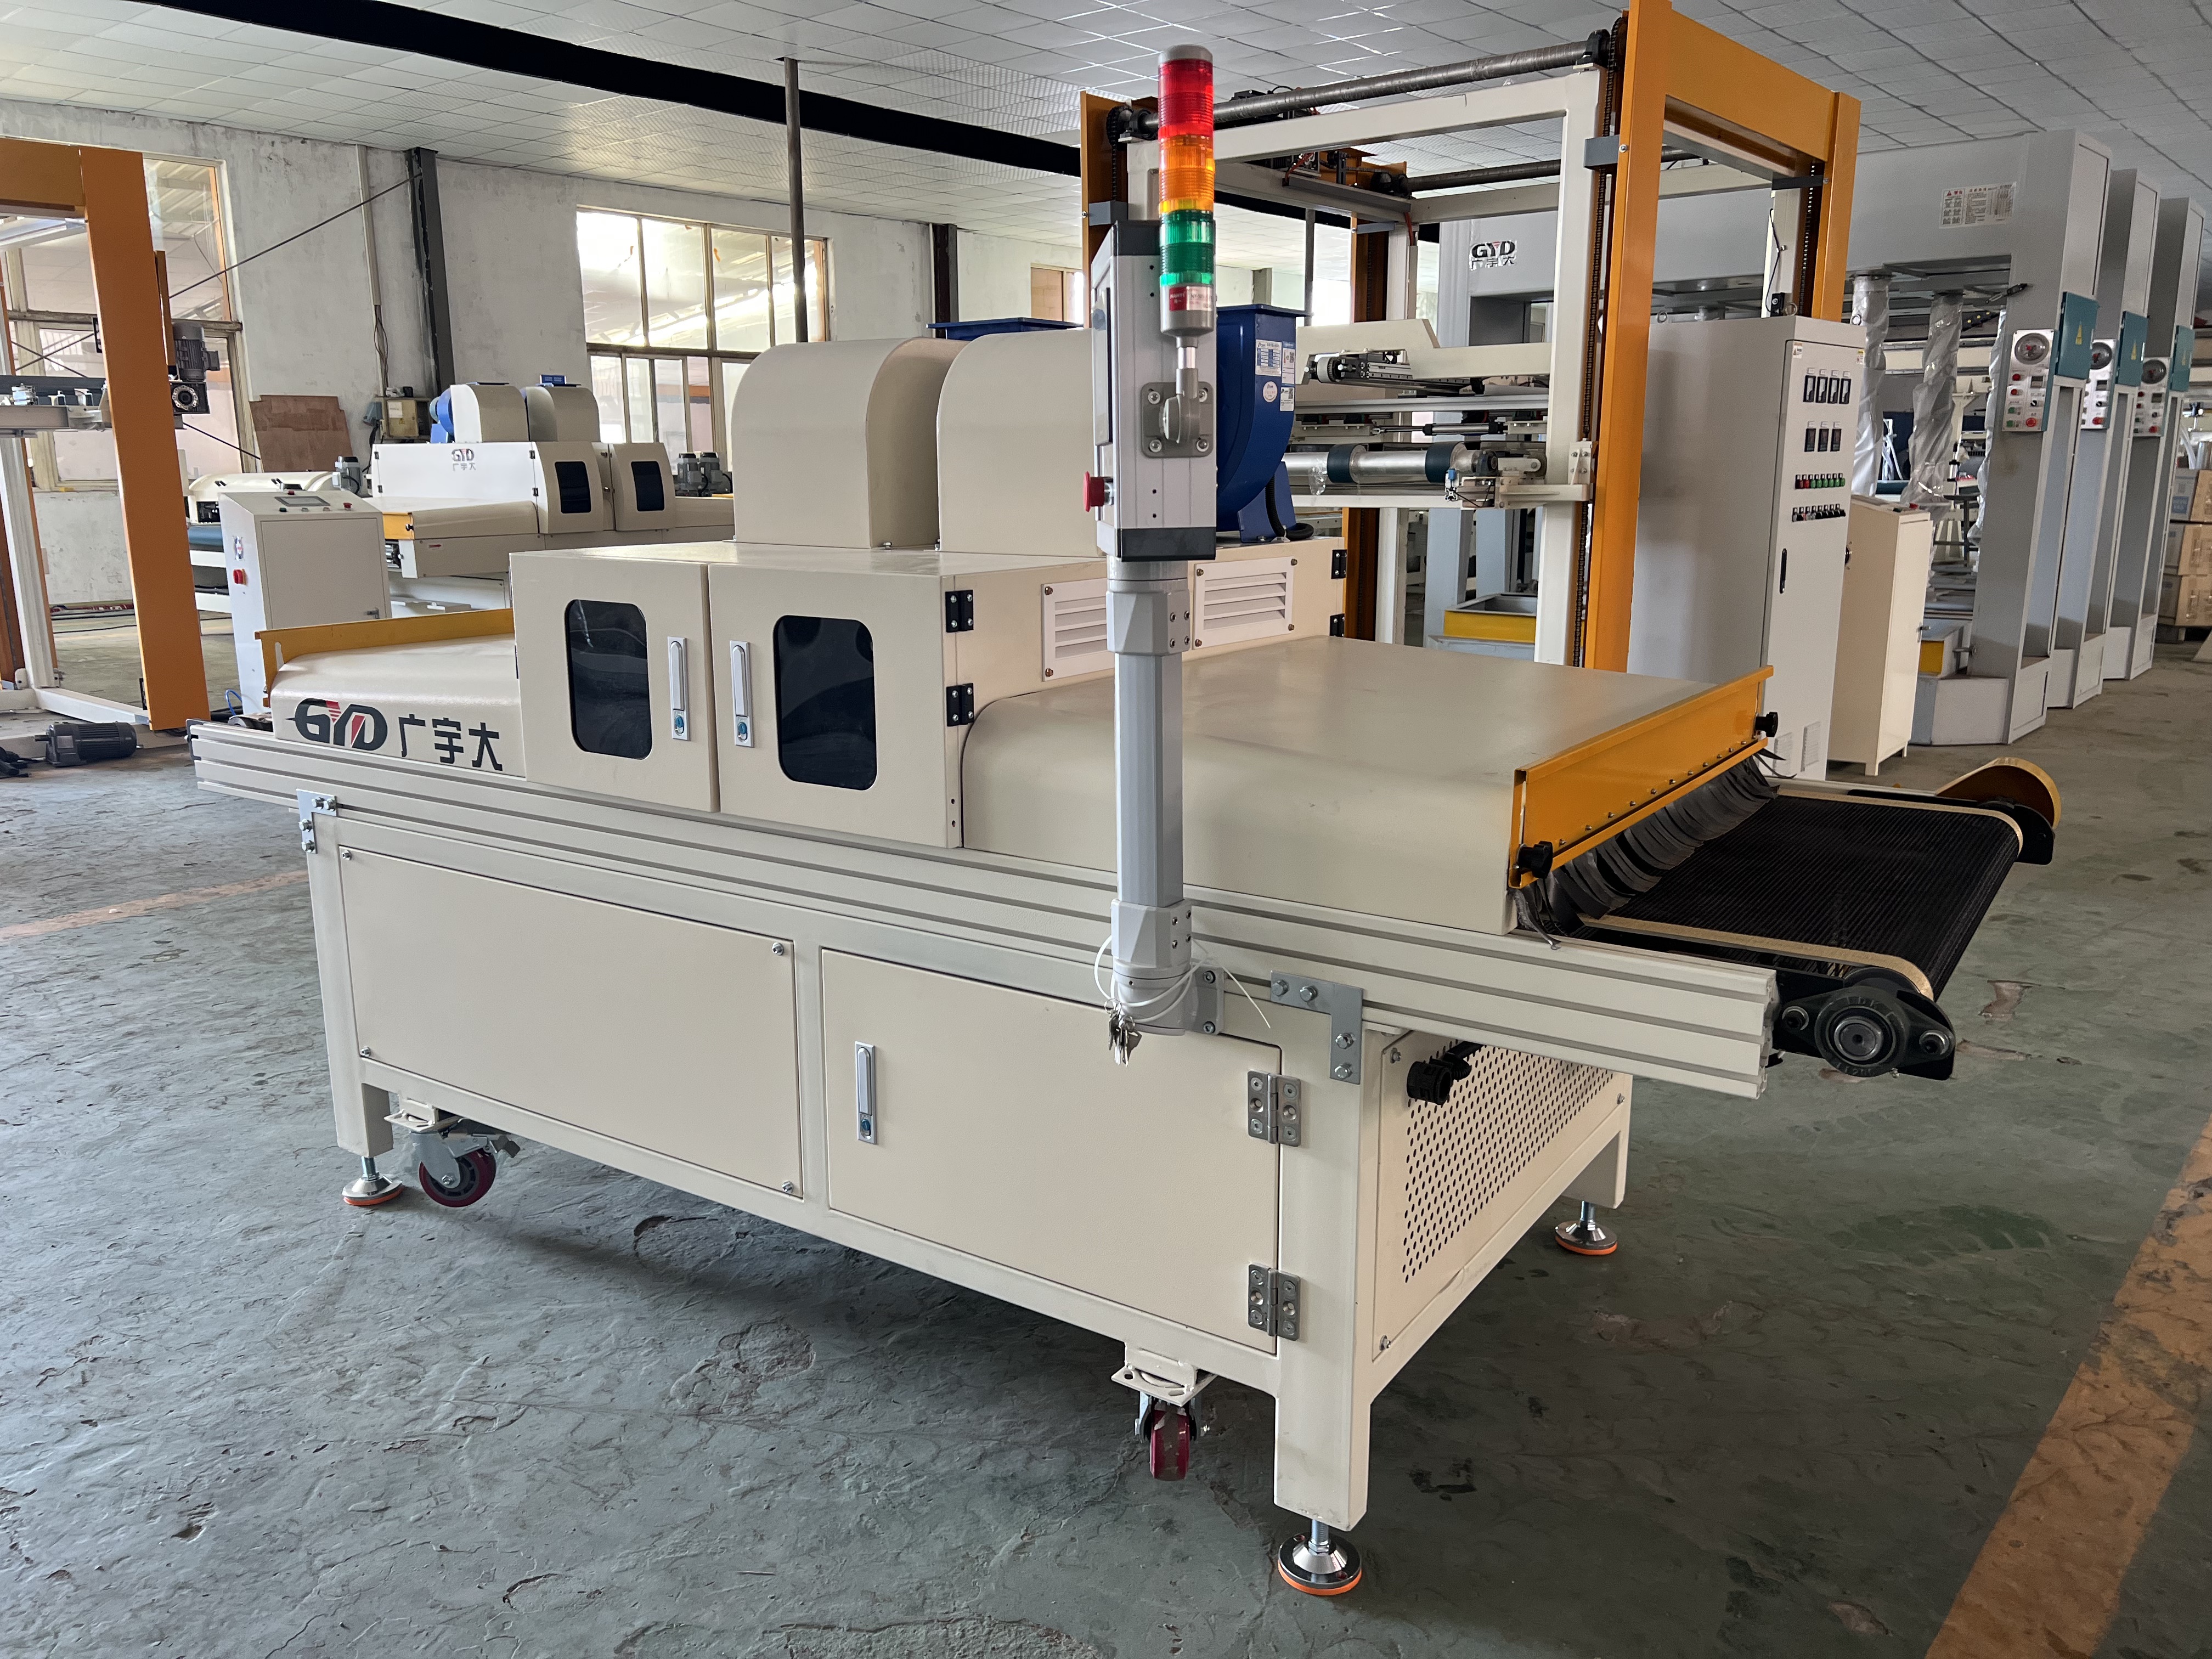
« Machine de peinture par pulvérisation de colle » n'est pas une seule catégorie d'équipement standardisée. Les acheteurs peuvent l'utiliser pour désigner un système de pulvérisation d'adhésif, un applicateur de pulvérisation intégré à une ligne de production ou une machine capable de pulvériser de la peinture et de la colle à l'aide de circuits d'application séparés. Avant de comparer les fournisseurs, définissez le travail : la machine appliquera-t-elle de la colle, de la peinture ou les deux ?
Une machine de pulvérisation d'adhésif dose la colle à partir d'une unité d'alimentation et la délivre via une buse ou une tête applicatrice. En fonction de l'adhésif, l'équipement d'alimentation peut comprendre un réservoir, une pompe, un tuyau chauffant, des filtres, des régulateurs de pression et un ou plusieurs pistolets pulvérisateurs. Une machine à pulvériser de peinture atomise le matériau de finition pour créer un film décoratif ou protecteur. Bien que les deux puissent utiliser des pistolets pulvérisateurs et des convoyeurs, leurs besoins en matière de gestion des fluides, de nettoyage, de ventilation et de contrôle des processus peuvent différer considérablement.
Pour les applications thermofusibles, l'adhésif solide est chauffé dans un fondoir jusqu'à ce qu'il devienne un liquide pompable. Un tuyau chauffé le transporte jusqu'au pistolet, qui le dépose sous forme de brouillard, de tourbillon, de toile, de motif de points ou de perle. Les liaisons thermofusibles se font en refroidissant et en se solidifiant, plutôt que par évaporation d'un solvant ou de l'eau. Le matériau doit être appliqué et assemblé pendant son temps ouvert utile, avec un contact et une compression adéquats pour l'adhérence prévue.
Pour les adhésifs à base d'eau ou de solvant, une pompe envoie le liquide à travers l'applicateur. Le motif de pulvérisation est formé par la buse, la pression du fluide, l'assistance pneumatique ou une autre méthode d'atomisation. Le substrat peut alors nécessiter un évaporation ou un séchage avant l'assemblage. Un système conçu pour la colle thermofusible ne peut pas automatiquement être considéré comme compatible avec une colle à base d'eau ou de solvant : les matériaux mouillés, les contrôles de température, les joints, la ventilation et les méthodes de nettoyage doivent être adaptés à la chimie de l'adhésif.
L'unité d'alimentation stocke et conditionne l'adhésif avant application. Un système thermofusible utilise généralement un réservoir ou un fondoir chauffé, une pompe, un tuyau chauffé et un applicateur chauffé. La température doit suivre la plage spécifiée par le fabricant de l'adhésif. Une chaleur excessive peut dégrader l'adhésif, tandis qu'une chaleur insuffisante peut augmenter la viscosité et entraîner un mauvais débit, une pulvérisation incohérente ou des buses restreintes. Une température correcte aide l'adhésif à mouiller le substrat ; trop ou pas assez peut créer différents problèmes d’application. [1850]
Les systèmes à base d'eau et de solvant nécessitent généralement des réservoirs, des pompes, des filtres, des tuyaux et des joints compatibles. L'agitation peut être nécessaire pour certaines formulations, mais uniquement lorsque cela est recommandé par le fournisseur d'adhésif. La viscosité, la teneur en matières solides, la durée de vie en pot et la sensibilité à la contamination doivent toutes être prises en compte lors de la sélection du mode d'approvisionnement.
La pompe fournit une alimentation stable en adhésif au débit et à la pression requis par la tête de pulvérisation. Le tuyau doit être compatible avec l'adhésif et, pour le thermofusible, maintenir la température d'application spécifiée sur toute sa longueur. La régulation et la surveillance de la pression aident à prévenir la famine à basse pression ou un débit excessif à haute pression.
La tête de pulvérisation détermine la manière dont l'adhésif est distribué. Une seule buse peut produire une perle ou un éventail étroit, tandis qu'un réseau peut couvrir une zone plus large. Les têtes tourbillonnantes créent des motifs en spirale ; les applicateurs de modèles Web peuvent établir une couverture large et ouverte. La sélection du motif affecte la couverture, la force d’adhésion, l’utilisation de l’adhésif et la quantité de pulvérisation excessive ou de brouillard aéroporté. Les conseils d'application des thermofusibles identifient la pulvérisation comme étant utile pour les zones de couverture plus larges et les lignes rapides, tandis que l'extrusion convient au placement des cordons et le revêtement au rouleau convient aux surfaces planes. [1850]
Un convoyeur déplace les produits à travers la zone d'application à une vitesse contrôlée. Les appareils maintiennent les objets irréguliers stables et orientent les surfaces de manière cohérente vers les têtes de pulvérisation. Les capteurs peuvent détecter la présence du produit et déclencher l'applicateur uniquement lorsqu'une pièce est en position, réduisant ainsi la sortie de colle indésirable entre les produits.
Les commandes peuvent inclure un automate programmable, des paramètres de recette sur écran tactile, un contrôle de la vitesse du convoyeur, une régulation de la pression, une surveillance de la température et des alarmes. Des installations plus complexes peuvent synchroniser plusieurs têtes, mouvements de robots ou presses en aval. Une recette doit enregistrer les paramètres qui influencent sensiblement l'application, y compris la température de l'adhésif, le cas échéant, la pression ou le débit de la pompe, la forme de pulvérisation, la distance de sécurité, la vitesse de la ligne et le moment du déclenchement.
Les adhésifs thermofusibles sont appliqués à l’état fondu et forment une liaison en refroidissant. Ils sont utilisés dans l’emballage, l’assemblage de produits, les textiles, le laminage de mousse, les meubles et d’autres opérations de fabrication. Les options d'application incluent la pulvérisation, l'extrusion, le laminage et le revêtement à filière ; le choix approprié dépend du motif et du substrat requis. [1850]
Les thermofusibles de qualité pulvérisée sont utiles lorsque les fabricants ont besoin d'une couverture large, discontinue ou ouverte. Un motif de tourbillon ou de bande peut laisser des parties du substrat exposées tout en répartissant l'adhésif sur une grande zone de liaison. Cela peut être utile là où un film continu serait inutile ou pourrait affecter la flexibilité, la respirabilité ou la sensation du matériau. Le motif doit être confirmé par des tests d'application et d'adhérence.
Les adhésifs à base d'eau sont courants dans le travail du bois, les meubles, la fabrication de mousse, les produits en papier et les applications connexes. Ils peuvent être pulvérisés sur des surfaces irrégulières ou appliqués au rouleau sur de grandes surfaces planes. SABA adhésifs note que la pulvérisation est flexible pour les substrats irréguliers, tandis que les systèmes de rouleaux automatisés peuvent fournir une application précise et reproductible sur des surfaces planes sans surpulvérisation. [1855]
Étant donné que l'eau doit s'évaporer pour que de nombreux adhésifs à base d'eau développent une adhérence, la ligne peut nécessiter une zone de désolvatation, un équipement de séchage ou une fenêtre d'assemblage définie. L'humidité, le mouvement de l'air, le pouvoir absorbant du substrat et la quantité appliquée peuvent influencer le séchage et l'adhérence. Développez le processus avec le fournisseur d'adhésif plutôt que de copier les paramètres d'une ligne de thermofusible.
Les adhésifs à base de solvants peuvent offrir des performances ou des caractéristiques de traitement particulières, mais leurs vapeurs et brouillards de pulvérisation nécessitent une évaluation minutieuse. L'équipement, l'enceinte, l'échappement, le contrôle de l'allumage et la gestion des déchets doivent être sélectionnés en fonction des conditions réelles du matériau et du lieu de travail. Une configuration de pulvérisation standard n’est pas automatiquement sûre pour une formulation inflammable.
Les adhésifs réactifs, y compris certains systèmes polyuréthane, peuvent avoir des exigences spécifiques en matière d'humidité, de mélange, de durée de vie en pot ou de nettoyage. Les matériaux à deux composants nécessitent un dosage et un mélange précis. Avant d'acheter une machine, fournissez au fournisseur d'équipement les informations exactes sur l'adhésif et la fiche de données de sécurité, et faites appel aux professionnels de la sécurité des installations appropriés.
La pulvérisation peut être efficace pour les surfaces irrégulières, les formes tridimensionnelles, les structures ouvertes, les larges couvertures et les produits pour lesquels les rouleaux de contact ne peuvent pas atteindre toutes les zones de liaison. Il peut également être intégré à un mouvement robotique ou alternatif pour appliquer des motifs répétitifs à la vitesse de production. Les conseils sur les thermofusibles décrivent la pulvérisation comme utile pour les zones de couverture plus larges et les vitesses de ligne rapides. [1850]
L’application par pulvérisation n’est pas toujours l’option la plus économique pour les écrans plats. L'atomisation peut créer des exigences de pulvérisation excessive, de matières en suspension dans l'air et de nettoyage. Si un produit nécessite un film fin et uniforme sur une surface plane, une coucheuse à rouleaux ou un système de filière à fente peut permettre un transfert plus contrôlé. Les conseils d'application du fournisseur d'adhésif doivent éclairer le choix.
Le revêtement au rouleau établit un contact physique avec un substrat plat et peut fournir une couche uniforme avec une pulvérisation limitée. Il convient souvent aux grandes surfaces planes telles que les feuilles de mousse. L'application par pulvérisation offre plus de flexibilité pour les formes irrégulières, mais peut demander plus de travail lorsqu'elle est effectuée manuellement. SABA décrit ces distinctions et note que les rouleaux automatisés peuvent rendre l'application de l'adhésif répétable, tandis que la pulvérisation est utile pour les substrats irréguliers. [1855]
Le compromis n'est pas simplement « la pulvérisation est rapide, le rouleau est lent ». Cela dépend de la couverture, de la combinaison de produits, de la vitesse de la ligne, du coût du matériau, de la méthode de chargement, du temps de nettoyage et des spécifications d'adhérence. Une usine produisant de nombreux produits de formes différentes peut apprécier la flexibilité de pulvérisation. Une opération sur écran plat à grand volume peut donner la priorité à la répétabilité et à l'efficacité du transfert du revêtement par contact.
Un applicateur en cordon ou en ligne dépose l'adhésif uniquement là où le joint l'exige. Cela peut réduire la consommation liée au scellage des cartons, à l’assemblage ou au collage des bords. Les systèmes à fentes appliquent une couche continue contrôlée, utile pour les films, les bandes et les opérations de laminage à plat qui nécessitent une couverture uniforme. La pulvérisation est préférable lorsqu'un motif plus large ou plus ouvert est nécessaire, en particulier sur des substrats profilés ou poreux.
Le motif adhésif doit correspondre à la conception du joint. Trop peu de couverture peut laisser des zones sèches et des liaisons faibles. Une quantité excessive peut prolonger le temps d'ouverture, provoquer une éviction, contaminer les machines ou augmenter les coûts. La quantité d'adhésif, la pression, la température, l'état du substrat, la compression et le temps ouvert interagissent pour déterminer les performances de liaison. [1850]
La production de meubles et de matelas implique souvent le collage de couches de mousse, de tissu, de bois et de composites. Les systèmes de pulvérisation peuvent atteindre des mousses profilées ou des surfaces irrégulières, et les têtes automatisées peuvent répéter un motif sur un produit en mouvement. Cela peut réduire la variabilité associée à la pulvérisation manuelle lorsque l’équipement est correctement réglé et entretenu.
Pour les feuilles de mousse larges et plates, l’application au rouleau peut être une alternative plus propre lorsque l’adhésif et le processus le permettent. La production de meubles peut utiliser différentes méthodes pour différents composants : pulvérisation pour les pièces façonnées, rouleaux pour les supports plats et perles pour les coutures ou joints sélectionnés. Le choix doit refléter la conception du produit et la force d’adhérence requise plutôt qu’une préférence pour un type de machine.
Les lignes d'emballage utilisent généralement du thermofusible pour le scellage des caisses, l'assemblage des cartons et le positionnement des produits. Les motifs pulvérisés ou tourbillonnants peuvent couvrir de plus grandes zones, tandis que les perles et les points délivrent de la colle précisément aux points de fermeture. La détection et la synchronisation automatiques aident à synchroniser le dépôt d'adhésif avec les cartons en mouvement et à réduire l'application de colle en l'absence de produit.
La transformation du papier et du film peut nécessiter des revêtements continus plutôt que des modèles de pulvérisation. Le système doit maintenir le poids de la couche d'adhésif stable à mesure que la vitesse de la bande change et gérer la température ou les exigences de séchage du matériau. Pour les lignes à grande vitesse, les essais d'application doivent évaluer les performances d'adhérence et la propreté autour des buses et du chemin de la bande.
L'équipement de pulvérisation d'adhésif peut être utilisé pour le laminage intérieur d'automobiles, l'isolation, les médias filtrants, les textiles, les non-tissés et l'assemblage de produits. Les modèles ouverts peuvent préserver la flexibilité ou la porosité dans certaines constructions, mais le modèle requis dépend des spécifications techniques. Les systèmes automatisés peuvent combiner des capteurs, un contrôle de mouvement, plusieurs buses et l'enregistrement des données de production.
Chaque industrie apporte des exigences opérationnelles distinctes. Les applications automobiles peuvent exiger une traçabilité et des performances de liaison reproductibles. La production de filtres peut nécessiter un contrôle minutieux pour éviter de bloquer les médias. Les applications textiles peuvent nécessiter un motif qui lie les couches sans rendre le composite trop rigide. Les tests et la validation des prototypes sont essentiels avant la production de routine.
Commencez par les performances d’adhésion requises : résistance au pelage, résistance au cisaillement, résistance à la chaleur ou à l’humidité, flexibilité ou tout autre critère pertinent. Identifiez ensuite la température d'application recommandée par le fabricant de l'adhésif, la plage de viscosité, le temps ouvert, la préparation du substrat, la pression et les conditions de durcissement ou de prise.
Une ligne doit être dessinée entre l'application et le contact avec le deuxième substrat. Pour le thermofusible, l'adhésif doit rester suffisamment fondu pour pouvoir être mouillé lorsque les substrats se rencontrent, et la compression est importante pour mettre les surfaces en contact. Pour les systèmes à base d’eau, la fenêtre d’assemblage peut dépendre de l’évaporation et du développement du collant.
Réglez la distance de pulvérisation, l'angle du pistolet, la pression, le débit, la largeur du motif, la vitesse du convoyeur et le moment du déclenchement. Confirmez que le motif couvre la région de liaison sans pulvérisation excessive. Utilisez des coupons de test lors de la configuration, puis vérifiez les liens avec une méthode appropriée au produit.
Enregistrez une recette de base et définissez des tolérances pour les paramètres importants. Revérifiez après le remplacement de la buse, le changement d'adhésif, le réglage de la vitesse de ligne ou l'entretien. Si la géométrie du produit change, confirmez que l'ancienne recette offre toujours la couverture prévue.
Des liaisons faibles peuvent résulter d'un adhésif insuffisant, d'un mauvais mouillage, d'une température incorrecte, d'un substrat froid ou contaminé, d'une pression inadéquate ou d'un décalage du temps d'ouverture. Les cordons ou les queues peuvent indiquer des problèmes de température, de buse, de timing ou de viscosité de l'adhésif. Une pulvérisation excessive peut indiquer un motif inapproprié, une pression excessive, une distance de sécurité incorrecte ou un mauvais timing de déclenchement.
Ne résolvez pas tous les défauts en augmentant la production d’adhésif. Un excès d'adhésif peut créer un écrasement, une contamination, un temps de prise plus long et des coûts de matériaux plus élevés. Modifiez une variable pertinente à la fois et documentez le résultat. En cas de problèmes persistants, consultez les conseils techniques du fournisseur d'adhésif et impliquez le fournisseur de machines.
La pulvérisation peut générer du brouillard, de la vapeur ou des résidus. Les contrôles nécessaires dépendent de la chimie de l'adhésif et du processus. Aux États-Unis, les règles de finition par pulvérisation de l'OSHA concernent les matériaux inflammables et combustibles et définissent une cabine de pulvérisation comme une structure à ventilation assistée conçue pour confiner les pulvérisations, les vapeurs et les résidus et les diriger vers l'échappement. L'OSHA exige également une ventilation mécanique pour les zones de pulvérisation applicables et précise qu'elle fonctionne pendant la pulvérisation et suffisamment longtemps après pour éliminer les vapeurs des articles enduits et des résidus. [1720]
Ne présumez pas que à base d’eau signifie sans danger. L'interprétation de l'OSHA indique que les exigences en matière de cabines dépendent des produits chimiques dangereux présents et que les produits à base d'eau peuvent toujours contenir des composants dangereux. Examinez la fiche de données de sécurité, effectuez une évaluation des risques et demandez à des professionnels compétents de déterminer si le processus nécessite une enceinte, un échappement mécanique, une protection incendie ou d'autres contrôles. [1805]
Les équipements thermofusibles fonctionnent à des températures et des pressions élevées. Protégez les surfaces chaudes, formez les opérateurs à l'arrêt et à la dépressurisation en toute sécurité, et inspectez les tuyaux, les raccords, les vannes et les raccords pour déceler toute usure ou fuite. Suivez les exigences des fabricants d'adhésifs et d'équipements en matière de limites de température, de décompression, de nettoyage et de verrouillage.
Gardez la zone de pulvérisation propre et éliminez l'accumulation d'adhésif avant qu'elle ne devienne un risque de glissade, d'incendie ou de contamination. Gérez les déchets conformément aux informations de sécurité de l'adhésif et aux exigences locales. Évitez les méthodes de nettoyage improvisées qui pourraient exposer les travailleurs à des matériaux chauds, à des vapeurs de solvant ou à une libération inattendue de pression.
Les EPI doivent être sélectionnés à la suite d’une évaluation des risques et non de conjectures. Selon le matériau et la tâche, cela peut inclure une protection oculaire, des gants résistants à la chaleur, des vêtements de protection ou une protection respiratoire dans le cadre d'un programme géré. Les opérateurs doivent connaître les procédures correctes de démarrage, d'arrêt, de purge, de nettoyage et d'urgence pour l'équipement spécifique.
Les protections et les verrouillages de la machine doivent empêcher tout fonctionnement involontaire pendant le nettoyage ou l'entretien. Lorsqu'une ventilation est requise, le processus doit être organisé de manière à ce que la pulvérisation ne puisse pas avoir lieu si l'extraction essentielle n'est pas disponible, comme l'exigent les normes applicables et l'évaluation des risques du système.
Fournir au fournisseur les fiches techniques et de sécurité de l'adhésif, la consommation prévue, la viscosité, la température de fonctionnement et les exigences de nettoyage. Confirmez la compatibilité des réservoirs, des pompes, des tuyaux, des joints, des filtres et des buses. Pour le thermofusible, vérifiez que le fondoir et le système de distribution chauffé peuvent maintenir une température stable à la sortie requise.
Demandez si le système prend en charge le motif requis, notamment les perles, les points, les tourbillons, les bandes ou la pulvérisation large. Précisez si la ligne nécessite un pistolet manuel, une tête fixe automatique, une unité alternative, un robot ou plusieurs applicateurs synchronisés.
Calculez le rendement en utilisant les dimensions réelles du produit, l'espacement, la vitesse de ligne et le temps d'application. Incluez le temps de changement et de nettoyage lors de l’estimation de la capacité quotidienne. Un débit de pompe nominal élevé ne garantit pas le débit de production souhaité si le chargement, le positionnement ou le pressage en aval deviennent le goulot d'étranglement.
Examinez la disponibilité des pièces de rechange, l’assistance technique, la formation, les conditions de garantie, la documentation et l’expérience des fournisseurs avec des produits similaires. Demandez un essai de production utilisant des matériaux représentatifs et des critères d’acceptation convenus. Vérifiez comment l'équipement réagit en cas de faible niveau d'adhésif, de buses bouchées, de perte de température ou de défauts de ventilation.
L'expression est ambiguë et peut faire référence à une machine de pulvérisation d'adhésif, à un pulvérisateur de peinture ou à une ligne de production combinée. Précisez si l'équipement doit appliquer de la colle, de la peinture ou les deux, et fournissez des détails sur le matériau et le produit avant de demander des devis.
Cela peut être le cas, en particulier lorsqu'une couche adhésive large ou à motifs est requise. Pour les grandes surfaces planes, le revêtement au rouleau peut fournir un transfert plus précis et éviter une pulvérisation excessive. Comparez le modèle de liaison requis, le rendement et la consommation d'adhésif grâce à des essais d'application. [1855]
Certains systèmes peuvent être configurables, mais il ne faut jamais présumer de leur compatibilité. Les matériaux peuvent nécessiter différentes pompes, tuyaux, températures, joints, ventilation et procédures de nettoyage. Obtenir une confirmation écrite du fournisseur d’équipement pour chaque formulation d’adhésif.
Choisissez le bon modèle, utilisez la détection du produit et le déclenchement programmé, entretenez les buses et calibrez la pression, le débit et la distance de sécurité. Appliquez uniquement la quantité nécessaire pour le lien spécifié. Une production excessive peut entraîner une éviction, une contamination et des coûts plus élevés. [1850]
L'application atomisée peut créer une surpulvérisation, mais la quantité dépend de la buse, de l'adhésif, du motif, de la pression, de la géométrie et du boîtier. Une bonne configuration et des essais d’application peuvent aider à le contrôler. Pour les applications où la pulvérisation excessive est inacceptable, envisagez l'application d'un rouleau de contact ou d'une fente si compatible.
Évaluez les dangers de l'adhésif, fournissez une ventilation ou une enceinte appropriée si nécessaire, contrôlez les sources d'inflammation des matériaux inflammables, entretenez les équipements sous pression et formez les travailleurs. Les règles de l'OSHA traitent de la ventilation mécanique et du confinement pour les opérations couvertes de finition par pulvérisation ; les réglementations locales et le matériel exact déterminent les contrôles applicables. [1720]
Définissez un test approprié avec l'ingénierie produit et le fournisseur d'adhésif, tel que le pelage, le cisaillement ou une autre méthode spécifique à l'application. Testez les pièces fabriquées à la vitesse et aux réglages de ligne prévus, y compris les matériaux et les géométries les plus défavorables. L’inspection visuelle seule peut ne pas révéler une force d’adhésion insuffisante.


