
Dilihat: 288 Penulis: 广宇大 Waktu Terbit: 11-11-2026 Asal: Lokasi


Menu Konten
● Apa Itu Mesin Pengecatan Semprot Linier Baru?
● Apa yang dimaksud dengan Retrofit Peralatan Finishing yang Ada?
● Mesin Baru vs Retrofit: Perbedaan Inti
>> Cara Kerja Mesin Pengecatan Semprot Linier Baru
>> Cara Kerja Perkuatan Peralatan yang Ada
● Kapasitas Produksi dan Keseimbangan Lini
● Jenis Pelapisan dan Kompatibilitas Proses
>> Pelapis Umum
>> Pelapis Berbasis Air dan Berbasis Pelarut
● Keselamatan, Ventilasi, dan Pencegahan Kebakaran
>> Persyaratan Penjagaan Mesin
>> Pilih Mesin Pengecatan Semprot Linier Baru Saat:
>> Pilih Perkuatan Peralatan Finishing yang Ada Saat:
>> Pertimbangkan Pendekatan Hibrid Ketika:
>> Langkah 1: Tentukan Keluarga Produk
>> Langkah 2: Jalankan Uji Coba Pelapisan
>> Langkah 3: Validasi Baris Lengkap
>> Langkah 4: Melatih Operator dan Teknisi
>> Langkah 5: Standarisasi Resep dan Perawatan
● Masalah Umum dan Solusi Pakar
>> Ketebalan Film Tidak Konsisten
>> Semprotan Kering atau Kulit Jeruk
>> Cek Bulanan
● Bagaimana Pendekatan GYDFinishing Menumbuhkan Produksi
● Pertanyaan yang Sering Diajukan
>> Pilihan mana yang lebih baik untuk meningkatkan produksi?
>> Bisakah retrofit menangani produksi dalam jumlah besar?
>> Apakah pelapis berbahan dasar air masih memerlukan tempat penyemprot?
>> Bagaimana cara membandingkan kecepatan produksi?
>> Bisakah lini produksi menggunakan mesin baru dan peralatan retrofit?
Memilih antara mesin pengecatan semprot linier baru dan perkuatan peralatan finishing yang ada untuk meningkatkan produksi bergantung pada kondisi peralatan saat ini, target produksi, bauran produk, ruang lantai yang tersedia, dan rencana kapasitas jangka panjang. Mesin baru menawarkan platform yang bersih dan terintegrasi. Retrofit dapat mempertahankan aset yang dapat digunakan dan mengurangi pengeluaran modal, namun hanya jika sistem yang ada dapat mendukung proses peningkatan dengan aman.
Dari sudut pandang produsen peralatan, tidak ada pilihan yang lebih baik secara universal. Pilihan yang tepat bergantung pada profil sebenarnya, sistem pelapisan, keluaran yang dibutuhkan, dan batasan pabrik.
Panduan ini membandingkan kedua pendekatan tersebut dari sudut pandang produksi praktis. Panduan ini menjelaskan cara kerja masing-masing produk, lokasi kinerja terbaiknya, dan cara memvalidasi solusi yang tepat untuk lini produksi Anda yang sedang berkembang.
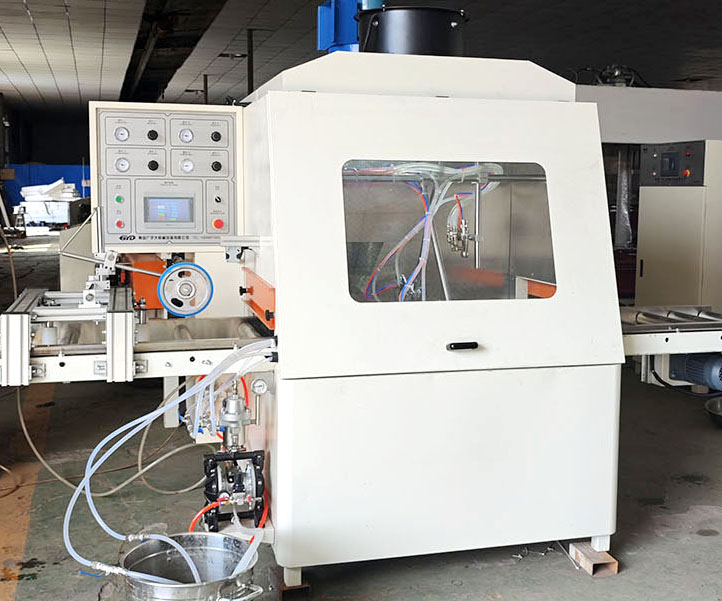
Mesin pengecatan semprot linier baru adalah sistem yang dibuat khusus untuk menerapkan pelapisan pada profil yang bergerak di sepanjang jalur konveyor. Ini mungkin termasuk senjata semprot, nozel, pompa, konveyor, sensor, dan sistem kontrol.
Mesin baru dapat menangani:
- Panel datar
- Cetakan dan trim
- Kusen pintu
- Komponen kabinet
- Rel furnitur
- Profil lantai
- Profil yang kompleks atau multi-sisi
Keuntungan utamanya adalah desain terintegrasi . Mesin baru dapat ditentukan berdasarkan produk aktual, pelapisan, dan target produksi.
Mesin pengecatan semprot linier baru biasanya digunakan untuk:
- Produksi dalam jumlah besar
- Profil yang dapat diulang
- Produk yang memerlukan pembuatan film yang konsisten
- Jalur dengan variasi operator terbatas
- Aplikasi yang memerlukan kontrol kualitas yang ketat
- Produk dengan geometri kompleks
- Penyelesaian throughput tinggi
Mereka paling efektif ketika konsistensi, hasil, dan pengendalian proses menjadi prioritas.
Perkuatan peralatan finishing yang ada meningkatkan atau memodifikasi sistem yang ada untuk meningkatkan kinerja, kapasitas, atau keselamatan. Ini mungkin termasuk senjata semprot, nozel, pompa, konveyor, sensor, kontrol, atau peralatan pengeringan baru.
Retrofit dapat menangani:
- Kelompok produk yang ada
- Tata letak pabrik yang ada
- Utilitas yang ada
- Operator yang ada
- Rutinitas pemeliharaan yang ada
Keuntungan utamanya adalah efisiensi modal . Retrofit dapat mempertahankan aset yang dapat digunakan dan mengurangi investasi awal.
Perkuatan peralatan finishing yang ada biasanya digunakan untuk:
- Batch kecil
- Warna khusus
- Profil bervariasi
- Produksi volume rendah hingga menengah
- Aplikasi dimana pengeringan ditangani secara terpisah
- Pabrik dengan luas lantai terbatas
Mereka paling efektif ketika fleksibilitas, volume rendah, dan pertimbangan operator menjadi prioritas.
Perbedaan mendasarnya adalah bagaimana sistem dirancang.
- Mesin pengecatan semprot linier baru dirancang berdasarkan produk, pelapisan, dan target produksi sebenarnya.
- Perkuatan peralatan finishing yang ada akan meningkatkan sistem yang ada untuk meningkatkan kinerja.
Kedua pendekatan tersebut dapat menghasilkan hasil akhir berkualitas tinggi dalam kondisi yang tepat. Pilihan yang lebih baik bergantung pada profil, pelapisan, dan tujuan produksi.
Proses mesin baru yang khas mengikuti alur ini:
1. Siapkan pelapis dengan viskositas yang ditentukan.
2. Muat profil ke konveyor.
3. Deteksi bagiannya dan pilih resep semprotannya.
4. Pindahkan profil melalui zona semprotan.
5. Oleskan pelapis menggunakan pengaturan senjata yang terkontrol dan kecepatan garis.
6. Kirim profil yang dilapisi ke flash-off, pengeringan, atau pengawetan.
7. Periksa profil yang telah selesai untuk liputan, pembuatan film, dan tampilannya.
Variabel yang paling penting adalah viskositas lapisan, jarak tembak, sudut semprotan, keluaran fluida, udara atomisasi, udara kipas, kecepatan saluran, dan geometri profil..
Proses retrofit umumnya mengikuti alur berikut:
1. Audit peralatan yang ada dan identifikasi kendalanya.
2. Siapkan pelapis dengan viskositas yang ditentukan.
3. Muat profil ke konveyor.
4. Oleskan pelapis menggunakan pengaturan senjata dan kecepatan garis yang ditingkatkan.
5. Kirim profil yang dilapisi ke flash-off, pengeringan, atau pengawetan.
6. Periksa profil yang telah selesai untuk liputan, pembuatan film, dan tampilannya.
7. Sesuaikan retrofit berdasarkan hasil uji coba.
Variabel yang paling penting adalah kondisi peralatan yang ada, viskositas lapisan, jarak tembak, sudut semprotan, keluaran fluida, udara atomisasi, udara kipas, kecepatan saluran, dan geometri profil..
Mesin-mesin baru dapat mendukung kecepatan saluran yang tinggi, namun panjang oven dan waktu pengeringan mungkin menjadi penghambatnya.
Garis lengkapnya harus seimbang:
Semprot → flash-off → keringkan atau keringkan → pengamplasan jika diperlukan → lapisan kedua jika diperlukan → inspeksi.
Stasiun penyemprotan yang cepat tidak dapat mengimbangi cakupan yang buruk, ketebalan film yang salah, atau penyemprotan berlebihan.
Sistem retrofit dapat mendukung produksi yang fleksibel, namun keterbatasan peralatan yang ada mungkin menjadi penghambatnya.
Garis lengkapnya harus seimbang:
Semprot → flash-off → keringkan atau keringkan → pengamplasan jika diperlukan → lapisan kedua jika diperlukan → inspeksi.
Retrofit yang cepat tidak dapat mengimbangi cakupan yang buruk, ketebalan film yang salah, atau penyemprotan berlebihan.
Mesin-mesin baru memerlukan ruang lantai di sepanjang garis.
Mereka dapat menyediakan:
- Tata letak garis yang ringkas
- Penanganan berkurang
- Aliran material yang lebih baik
- Peningkatan kontrol proses
Namun, mesin baru mungkin memerlukan:
- Lebih banyak ruang lantai
- Desain garis lebih hati-hati
- Lebih banyak akses pemeliharaan
- Lebih banyak pelatihan operator
Sistem retrofit dapat disesuaikan dengan luas lantai yang ada.
Mereka dapat menyediakan:
- Tata letak yang fleksibel
- Ekspansi lebih mudah
- Penggunaan ruang yang tersedia dengan lebih baik
- Menurunkan investasi peralatan awal
Namun, sistem retrofit mungkin memerlukan:
- Penanganan lebih banyak
- Lebih banyak waktu transfer
- Lebih banyak inventaris barang dalam proses
- Penjadwalan lebih hati-hati
- Lebih banyak pelatihan operator
Baik mesin baru maupun sistem retrofit dapat mendukung:
- Primer
- Sealer
- Noda dan glasir
- Mantel atas
- Mantel bening pelindung
- Hasil akhir matte, satin, dan kilap
Setiap lapisan memiliki viskositas, perilaku pengawetan, persyaratan adhesi, dan kebutuhan pembersihan yang berbeda.
Pelapis berbahan dasar air seringkali memerlukan suhu dan aliran udara yang terkontrol selama pengeringan. Umumnya lebih mudah dibersihkan, namun kompatibilitas peralatan tetap harus diverifikasi.
Lapisan berbahan dasar pelarut dapat hilang lebih cepat tergantung pada formulasinya. Mereka memerlukan selang, segel, pompa, dan prosedur pembersihan berbasis pelarut yang kompatibel.
Penting: 'Berbasis air' tidak berarti 'tidak diperlukan ventilasi.' OSHA mencatat bahwa kebutuhan ventilasi bilik semprotan bergantung pada keberadaan bahan kimia berbahaya dalam lapisan, bukan hanya apakah lapisan tersebut berbahan dasar air. [1805]
Penyemprotan finishing dapat melepaskan kabut, uap, dan residu. OSHA mengidentifikasi penyelesaian semprotan menggunakan bahan yang mudah terbakar dan mudah terbakar sebagai operasi yang diatur berdasarkan 29 CFR 1910.107. [1720]
Tempat penyemprotan adalah struktur berventilasi bertenaga yang disediakan untuk menutup atau mengakomodasi operasi penyemprotan, membatasi dan membatasi keluarnya semprotan, uap, dan residu, serta mengarahkannya dengan aman ke sistem pembuangan. [1720]
OSHA memerlukan ventilasi pembuangan lokal yang memadai untuk proses pelapisan dan perekatan, termasuk penyemprotan manual, penggulungan, penyikatan, pelapisan otomatis, dan pelapisan celup. [2331]
Ventilasi harus tetap beroperasi selama penyemprotan dan untuk waktu yang cukup setelahnya agar uap dari pengeringan barang berlapis dan sisa bahan finishing dapat keluar. [1720]
OSHA juga menyatakan bahwa total volume udara yang dikeluarkan melalui bilik penyemprot harus mengencerkan uap pelarut hingga setidaknya 25 persen dari batas ledakan bawah pelarut yang disemprotkan. [2202]
OSHA memerlukan satu atau lebih metode pelindungan mesin untuk melindungi operator dan karyawan lain dari bahaya seperti titik operasi, titik nip yang masuk, bagian yang berputar, serpihan yang beterbangan, dan percikan api. [2271]
Pelindung harus dipasang pada mesin jika memungkinkan dan diamankan di tempat lain jika pemasangan tidak memungkinkan. [2271]
OSHA juga mencatat bahwa retrofit peralatan lama dengan pelindung yang sesuai merupakan pengendalian yang direkomendasikan. [2428]
Baik mesin baru maupun sistem retrofit harus mencakup:
- Tempat penyemprotan yang dirancang dengan baik atau zona penyemprotan tertutup
- Ventilasi pembuangan mekanis
- Pasokan udara rias
- Program pemeliharaan filter
- Grounding dan bonding untuk kontrol statis
- Klasifikasi kelistrikan yang sesuai jika diperlukan
- Kontrol penyimpanan dan penanganan pelapisan
- Pelatihan operator
- Sistem penghentian darurat dan interlock
- Pemeriksaan berkala terhadap selang, pompa, senjata, filter, dan pelindung
Jangan menganggap ventilasi atau pelindung sebagai aksesori opsional. Ini adalah sistem keselamatan dan kualitas inti.
- Anda memerlukan ketebalan film yang konsisten.
- Anda menghasilkan profil berulang dalam jumlah besar.
- Anda memerlukan kontrol kualitas yang ketat.
- Anda memiliki kondisi produksi yang stabil.
- Anda ingin mengurangi variasi operator.
- Anda memproduksi dalam jumlah kecil atau warna khusus.
- Anda memiliki bentuk yang rumit atau tidak beraturan.
- Anda memerlukan fleksibilitas dan pergantian yang cepat.
- Anda tidak memerlukan kontrol pembuatan film yang ketat.
- Anda tidak memiliki volume untuk membenarkan mesin baru.
- Anda memproduksi produk standar dan produk khusus.
- Anda memerlukan throughput tinggi untuk profil standar dan fleksibilitas untuk pekerjaan khusus.
- Anda ingin mengurangi sentuhan manual tanpa membuat garis menjadi terlalu rumit.
Solusi hibrid dapat menggunakan alat berat baru untuk profil bervolume tinggi dan peralatan retrofit untuk pekerjaan kustom atau perbaikan.
Dokumentasikan profil, dimensi, bahan, pelapis, target keluaran, dan standar kualitas.
Sertakan foto, gambar, dan contoh fisik dari profil yang paling sulit.
Uji profil sebenarnya dengan lapisan yang diinginkan. Catatan:
- Viskositas lapisan
- Metode aplikasi
- Jarak senjata
- Sudut semprotan
- Keluaran cairan
- Atomisasi udara
- Kipas angin
- Kecepatan jalur
- Jumlah lintasan
- Ketebalan film
- Hasil pengeringan
- Tes adhesi
- Penampilan visual
Jangan menilai hanya stasiun penyemprotnya saja. Validasi urutan lengkap:
Mesin baru: semprot → matikan lampu → keringkan atau keringkan → pengamplasan jika diperlukan → lapisan kedua jika diperlukan → inspeksi.
Retrofit: penyemprotan → flash-off → keringkan atau keringkan → pengamplasan jika diperlukan → lapisan kedua jika diperlukan → inspeksi.
Operator harus memahami pemeriksaan harian, persiapan pelapisan, pemuatan komponen, dan pemeriksaan kualitas. Teknisi harus memahami pengaturan senjata, perawatan nosel, filter, pompa, kontrol kelistrikan, dan sistem keselamatan.
Buat resep tertulis untuk setiap kelompok produk. Sertakan jenis pelapisan, viskositas, pengaturan senjata, kecepatan garis, kondisi pengawetan, dan kriteria inspeksi.
Jadwalkan perawatan untuk filter, nozel, pompa, selang, konveyor, sensor, dan peralatan ventilasi.
Kemungkinan penyebabnya:
- Jarak senjata salah
- Sudut semprotan salah
- Output cairan salah
- Kecepatan jalur salah
- Variasi operator
- Nosel atau filter aus
Solusi: Standarisasi pengaturan senjata, verifikasi pengiriman cairan, dan validasi ketebalan film dengan profil sebenarnya.
Kemungkinan penyebabnya:
- Posisi senjata tidak mencukupi
- Sudut semprotan salah
- Kecepatan jalur yang berlebihan
- Pembuatan film tidak mencukupi
- Pergerakan atau getaran profil
Solusi: Sesuaikan posisi senjata atau sudut semprotan, kurangi kecepatan garis, dan validasi cakupan dengan profil sebenarnya.
Kemungkinan penyebabnya:
- Keluaran cairan berlebihan
- Pola kipas salah
- Senjata terlalu jauh dari bagiannya
- Waktu aktivasi senjata yang buruk
- Nozel yang aus
- Aliran udara bilik yang berlebihan
Solusi: Optimalkan efisiensi transfer sebelum meningkatkan kapasitas pembuangan. Proses aplikasi yang disesuaikan dengan baik mengurangi kontaminasi dan frekuensi penggantian filter.
Kemungkinan penyebabnya:
- Udara atomisasi yang berlebihan
- Keseimbangan pelarut salah
- Senjata terlalu jauh dari benda kerja
- Aliran udara bilik yang berlebihan
- Temperatur pelapisan salah
Solusi: Tinjau data teknis pelapisan dan validasi jarak aplikasi, pengaturan udara, dan lingkungan bilik.
Kemungkinan penyebabnya:
- Pembuatan film yang berlebihan
- Kecepatan garis lambat
- Viskositas lapisan salah
- Waktu lampu kilat tidak mencukupi
- Aplikasi yang buruk tumpang tindih
Solusi: Kurangi pembuatan film atau sesuaikan kecepatan garis dan kondisi lampu kilat. Konfirmasikan bahwa lapisan tersebut berada dalam kisaran aplikasi yang disarankan.
- Periksa senjata semprot dan nozel.
- Periksa selang cairan dan sambungannya.
- Konfirmasikan keselarasan konveyor.
- Verifikasi aliran udara bilik dan kondisi filter.
- Periksa pompa, katup, dan saluran fluida.
- Periksa kebocoran, gelembung udara, atau fluktuasi tekanan.
- Bersihkan ujung pistol sesuai dengan instruksi produsen pelapis.
- Periksa pemberhentian darurat dan interlock keselamatan.
- Periksa ketegangan sabuk dan pelacakan konveyor.
- Periksa pergerakan kereta senjata.
- Bersihkan atau ganti filter sesuai kebutuhan.
- Periksa kinerja pompa dan pengiriman cairan.
- Tinjau konsumsi lapisan dan tingkat penolakan.
- Periksa kipas dan saluran ventilasi.
- Periksa sambungan listrik dan panel kontrol.
- Tinjau alarm PLC dan riwayat kesalahan.
- Kalibrasi sensor dan verifikasi perangkat keselamatan.
- Audit resep terhadap hasil produksi sebenarnya.
GYDFinishing telah memproduksi peralatan finishing permukaan sejak tahun 2007 dan menyediakan solusi untuk kayu, kaca, fiber semen, dan material lainnya. Pengalamannya meliputi peralatan pelapis otomatis untuk pintu kayu, furnitur, pintu lemari, dan lantai.
Bagi pembeli yang membandingkan mesin pengecatan semprot linier baru dengan perkuatan peralatan finishing yang sudah ada , diskusi pemasok yang paling berguna bukan hanya tentang tingkat otomatisasi. Ini harus fokus pada:
- Gambar profil dan sampel fisik yang tepat
- Jenis lapisan dan ketebalan film target
- Hasil produksi yang dibutuhkan
- Tersedia ruang pabrik dan utilitas
- Metode pengawetan dan waktu pengeringan
- Frekuensi perubahan warna
- Tingkat keterampilan operator
- Strategi pemeliharaan dan suku cadang
- Total biaya kepemilikan
Pemasok yang kredibel harus bersedia menguji profil aktual dan sistem pelapisan pelanggan, mendokumentasikan hasilnya, dan menjelaskan keterbatasan serta manfaatnya.
Mesin pengecatan semprot linier baru dirancang berdasarkan produk, pelapisan, dan target produksi sebenarnya. Retrofit meningkatkan sistem yang ada untuk meningkatkan kinerja.
Mesin baru biasanya lebih baik untuk profil bervolume tinggi dan dapat diulang. Perkuatan akan lebih baik bila peralatan yang ada dapat mendukung peningkatan tersebut.
Ya, tapi hanya jika peralatan yang ada dapat mendukung output yang dibutuhkan. Retrofit mungkin dibatasi oleh kecepatan konveyor, kapasitas pengeringan, atau desain bilik.
Ya, jika terdapat bahan kimia berbahaya. OSHA mencatat bahwa kebutuhan ventilasi bilik penyemprot bergantung pada keberadaan bahan kimia berbahaya di dalam lapisan, bukan hanya apakah lapisan tersebut berbahan dasar air. [1805]
Bandingkan suku cadang jadi yang diterima per shift, bukan kecepatan konveyor atau waktu pengeringan saja. Termasuk pemuatan, penggantian pelapisan, pembersihan, pengawetan, inspeksi, pengerjaan ulang, dan waktu henti.
Ya. Banyak pabrik menggunakan mesin baru untuk profil bervolume tinggi dan peralatan retrofit untuk pekerjaan kustom atau perbaikan.
Jika Anda memutuskan antara mesin pengecatan semprot linier baru dan perkuatan peralatan finishing yang ada untuk meningkatkan produksi, mulailah dengan uji coba finishing khusus profil daripada penawaran peralatan umum.
Kirim GYDF untuk menyelesaikan gambar profil Anda, spesifikasi pelapisan, keluaran target, dan tata letak pabrik. Evaluasi praktis harus mengidentifikasi sistem yang tepat, pengaturan senjata, metode pengeringan, dan tata letak lini total untuk rangkaian produk Anda.
- Setelah perkenalan: Perintah gambar AI: *Perbandingan industri berdampingan antara mesin pengecatan semprot linier baru dan perkuatan peralatan finishing yang ada pada profil kayu, pabrik modern yang bersih, fotografi realistis, sudut lebar.*
- Di bagian 'Cara Kerja Setiap Pendekatan': Perintah gambar AI: *Ilustrasi teknis ringkas yang membandingkan mesin penyemprot linier baru dan peningkatan retrofit pada penampang profil kayu, ilustrasi teknik yang bersih.*
- Di bagian 'Kapasitas Produksi': Perintah gambar AI: *Ilustrasi teknis jarak dekat yang menunjukkan aliran konveyor, senjata semprot, oven pengering, dan inspeksi pada cetakan kayu, tanpa teks.*
- Di bagian 'Keselamatan': Perintah gambar AI: *Ilustrasi teknis aliran udara bilik penyemprot, udara masuk, saluran pembuangan, filter, grounding, dan profil kayu yang bergerak melalui bilik.*
- Di bagian 'Peta Jalan Validasi': Perintah gambar AI: *Ilustrasi pabrik bergaya diagram alur yang menunjukkan pemuatan profil, aplikasi pelapisan, flash-off, pengeringan, pengamplasan, inspeksi, dan pengemasan.*
- OSHA, *29 CFR 1910.107 – Penyemprotan finishing menggunakan bahan yang mudah terbakar dan mudah terbakar*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Ventilasi*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *29 CFR 1910.212 – Persyaratan umum untuk semua mesin*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.212 ]
- OSHA, *Perlindungan Mesin – Standar*: [https://www.osha.gov/machine-guarding/standards ]
- OSHA, *Perlindungan Mesin – Pendahuluan*: [https://www.osha.gov/etools/machine-guarding/introduction/general-requirements ]
- OSHA, *Diserang, Diserang, Tertangkap*: [https://obis.osha.gov/SLTC/etools/poultry/general_hazards/struck_caught.html ]
- OSHA, *eTool: Pabrik Penggergajian – Bahaya di Seluruh Pabrik*: [https://www.osha.gov/etools/sawmills/plant-wide-hazards/health-hazards/chemicals ]
- OSHA, *Operasi Penyemprotan – Ikhtisar*: [https://www.osha.gov/spray-operations ]
- OSHA, *Operasi Penyemprotan – Pengendalian Bahaya*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Persyaratan spray booth saat menyemprot cat berbahan dasar air*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Latar belakang perusahaan GYDFinishing yang disediakan oleh klien.


