
Просмотров: 288 Автор: 广宇大 Время публикации: 11.11.2026 Происхождение: Сайт


Меню контента
● Что такое новая машина для линейной окраски распылением?
>> Определение и основная функция
● Что такое модернизация существующего отделочного оборудования?
>> Определение и основная функция
● Новая машина против модернизации: основная разница
>> Как работает новая машина для линейной окраски распылением
>> Как работает модернизация существующего оборудования
● Производственная мощность и балансировка линий
● Типы покрытий и совместимость процессов
>> Покрытия на водной основе и на основе растворителей
● Безопасность, вентиляция и противопожарная безопасность
>> Почему вентиляция имеет значение
>> Практические меры безопасности
>> Выбирайте новую машину для линейной окраски распылением, когда:
>> Выбирайте модернизацию существующего оборудования для отделки, когда:
>> Рассмотрите гибридный подход, когда:
● Практическая дорожная карта валидации
>> Шаг 1. Определите семейство продуктов
>> Шаг 2. Проведите испытание покрытия
>> Шаг 3. Проверьте полную линию
>> Шаг 4: Обучите операторов и технических специалистов
>> Шаг 5: Стандартизируйте рецепты и обслуживание
● Распространенные проблемы и экспертные решения
>> Непостоянная толщина пленки
>> Сухой спрей или апельсиновая корка
● Контрольный список технического обслуживания
● Как GYDFinishing подходит к увеличению производства
>> В чем основное отличие новой линейной окрасочной машины от модернизации существующего оборудования?
>> Какой вариант лучше для роста производства?
>> Может ли модернизация обеспечить крупносерийное производство?
>> Требуется ли покрасочная камера для покрытий на водной основе?
>> Как мне сравнить скорость производства?
>> Может ли производственная линия использовать как новую машину, так и модернизированное оборудование?
● Рекомендуемые визуальные эффекты
● Ссылки
Выбор между новой линейной покрасочной машиной и модернизацией существующего отделочного оборудования для растущего производства зависит от текущего состояния оборудования, производственных целей, ассортимента продукции, доступной площади и долгосрочного плана мощности. Новая машина представляет собой чистую интегрированную платформу. Модернизация может сохранить полезные активы и снизить капитальные затраты, но только тогда, когда существующая система может безопасно поддерживать модернизированный процесс.
С точки зрения производителя оборудования, ни один из вариантов не является лучшим в целом. Правильный выбор зависит от фактического профиля, системы покрытия, требуемой производительности и заводских ограничений.
В этом руководстве оба подхода сравниваются с практической точки зрения. В нем объясняется, как каждый из них работает, где каждый из них работает лучше всего и как выбрать правильное решение для вашей растущей производственной линии.
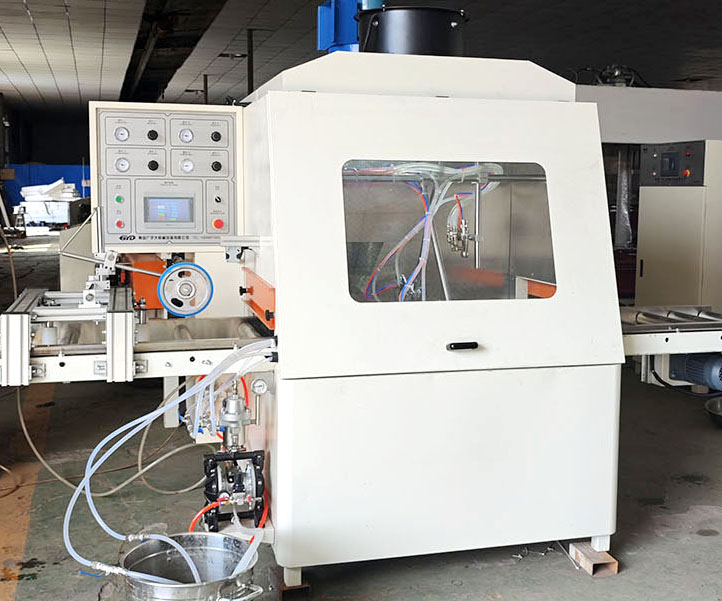
Новая линейная покрасочная машина представляет собой специально разработанную систему, которая наносит покрытие на профили, движущиеся по конвейерной линии. В его состав могут входить распылители, форсунки, насосы, конвейеры, датчики и системы управления.
Новые машины могут обрабатывать:
- Плоские панели
- Молдинги и отделка
- Дверные коробки
- Компоненты шкафа
- Мебельные рельсы
- Профили для пола
- Сложные или многосторонние профили
Ключевое преимущество – интегрированный дизайн . Новая машина может быть выбрана исходя из фактического продукта, покрытия и производственной цели.
Новые линейные окрасочные машины обычно используются для:
- Крупносерийное производство
- Повторяемые профили
- Продукты, требующие постоянного формирования пленки
- Линии с ограниченным разнообразием операторов
- Приложения, требующие жесткого контроля качества
- Изделия со сложной геометрией
- Высокопроизводительная финишная обработка
Они наиболее эффективны, когда приоритетами являются согласованность, пропускная способность и контроль процесса.
Модернизация существующего оборудования для отделки модернизирует или модифицирует существующую систему для повышения производительности, производительности или безопасности. Это могут быть новые распылители, форсунки, насосы, конвейеры, датчики, средства управления или сушильное оборудование.
Модернизация позволяет решить:
- Существующие семейства продуктов
- Существующая планировка завода
- Существующие утилиты
- Существующие операторы
- Существующие процедуры технического обслуживания
Ключевым преимуществом является эффективность использования капитала . Модернизация может сохранить полезные активы и сократить первоначальные инвестиции.
Модернизация существующего отделочного оборудования обычно применяется для:
- Небольшие партии
- Пользовательские цвета
- Разнообразные профили
- Производство малых и средних объемов
- Области применения, в которых сушка осуществляется отдельно
- Заводы с ограниченной площадью
Они наиболее эффективны, когда приоритетами являются гибкость, малый объем и рассудительность оператора.
Принципиальное отличие заключается в том, как устроена система..
- Новая линейная покрасочная машина спроектирована с учетом фактического продукта, покрытия и производственной цели.
- Модернизация существующего оборудования для отделки позволяет модернизировать существующую систему и повысить ее производительность.
Оба подхода могут обеспечить высококачественную отделку при правильных условиях. Выбор лучшего зависит от профиля, покрытия и производственной цели.
Типичный новый машинный процесс следует следующей схеме:
1. Подготовьте покрытие до указанной вязкости.
2. Загрузите профиль на конвейер.
3. Определите деталь и выберите рецепт распыления.
4. Переместите профиль через зону распыления.
5. Наносите покрытие, используя контролируемые настройки пистолета и скорость линии.
6. Отправьте профиль с покрытием на выдержку, сушку или отверждение.
7. Осмотрите готовый профиль на предмет покрытия, структуры пленки и внешнего вида.
Наиболее важными переменными являются вязкость покрытия, расстояние распыления, угол распыления, выход жидкости, распыляющий воздух, воздух вентилятора, скорость линии и геометрия профиля..
Типичный процесс модернизации следует следующему алгоритму:
1. Проведите аудит существующего оборудования и выявите ограничения.
2. Подготовьте покрытие до указанной вязкости.
3. Загрузите профиль на конвейер.
4. Наносите покрытие, используя улучшенные настройки пистолета и скорость линии.
5. Отправьте профиль с покрытием на выдержку, сушку или отверждение.
6. Осмотрите готовый профиль на предмет покрытия, структуры пленки и внешнего вида.
7. Скорректируйте модернизацию на основе результатов испытаний.
Наиболее важными переменными являются состояние существующего оборудования, вязкость покрытия, расстояние распыления, угол распыления, выход жидкости, распыляющий воздух, воздух вентилятора, скорость линии и геометрия профиля..
Новые машины могут поддерживать высокую скорость линии, но длина печи и время сушки могут стать узким местом.
Полная линия должна быть сбалансированной:
Распыление → выдержка → сушка или отверждение → шлифовка, если требуется → второй слой, если требуется → проверка.
Станция быстрого распыления не может компенсировать плохое покрытие, неправильную толщину пленки или чрезмерное распыление.
Модернизированные системы могут поддерживать гибкое производство, но ограничения существующего оборудования могут стать узким местом.
Полная линия должна быть сбалансированной:
Распыление → выдержка → сушка или отверждение → шлифовка, если требуется → второй слой, если требуется → проверка.
Быстрая модернизация не может компенсировать плохое покрытие, неправильную толщину пленки или чрезмерное распыление.
Новым машинам требуется площадь вдоль линии.
Они могут предоставить:
- Компактная компоновка линии
- Уменьшение управляемости
- Улучшенный поток материала
- Улучшен контроль процесса.
Однако для новых машин может потребоваться:
- Больше площади
- Более тщательный дизайн линии
- Больше доступа для обслуживания
- Дополнительное обучение операторов
Модернизированные системы могут быть адаптированы к существующей площади.
Они могут предоставить:
- Гибкая планировка
- Более простое расширение
- Лучшее использование доступного пространства.
- Меньшие первоначальные инвестиции в оборудование
Однако модернизированные системы могут потребовать:
- Больше управляемости
- Больше времени на передачу
- Больше запасов незавершенного производства
- Более тщательное планирование.
- Дополнительное обучение операторов
Как новые машины, так и модернизированные системы могут поддерживать:
- Праймеры
- Герметики
- Морилки и глазури
- Пальто
- Защитные прозрачные покрытия
- Матовые, сатиновые и глянцевые покрытия
Каждое покрытие имеет различную вязкость, поведение при отверждении, требования к адгезии и потребности в очистке.
Покрытия на водной основе часто требуют контролируемой температуры и потока воздуха во время сушки. Их, как правило, легче очистить, но совместимость оборудования все равно необходимо проверить.
Покрытия на основе растворителей могут высыхать быстрее в зависимости от состава. Для них требуются совместимые шланги, уплотнения, насосы и процедуры очистки на основе растворителей.
Важно: «На водной основе» не означает «не требуется вентиляция». OSHA отмечает, что необходимость вентиляции покрасочной камеры зависит от присутствия опасных химикатов в покрытии, а не просто от того, изготовлено ли покрытие на водной основе. [1805]
Обработка распылением может выделять туман, пары и остатки. OSHA определяет окраску распылением с использованием легковоспламеняющихся и горючих материалов как регулируемую операцию в соответствии с 29 CFR 1910.107. [1720]
Покрасочная камера — это конструкция с принудительной вентиляцией, предназначенная для ограждения или проведения операции распыления, ограничения и ограничения выхода распыления, пара и остатков, а также безопасного направления их в выхлопную систему. [1720]
OSHA требует наличия соответствующей местной вытяжной вентиляции для процессов нанесения покрытий и склеивания, включая ручное распыление, вальцовку, нанесение кистью, автоматическое нанесение покрытия и нанесение покрытия погружением. [2331]
Вентиляция должна оставаться включенной во время распыления и в течение достаточного времени после него, чтобы обеспечить удаление паров от высыхающих изделий с покрытием и остатков отделочного материала. [1720]
OSHA также заявляет, что общий объем воздуха, выпускаемого через покрасочную камеру, должен разбавлять пары растворителя как минимум до 25 процентов от нижнего предела взрываемости распыляемого растворителя. [2202]
OSHA требует одного или нескольких методов защиты машин для защиты операторов и других сотрудников от опасностей, таких как места работы, точки захвата, вращающиеся части, летящая стружка и искры. [2271]
Защитные ограждения должны быть прикреплены к машине, где это возможно, и закреплены в другом месте, если установка невозможна. [2271]
OSHA также отмечает, что рекомендуется модернизировать старое оборудование соответствующими ограждениями. [2428]
Как новые машины, так и модернизированные системы должны включать:
- Правильно спроектированная покрасочная камера или закрытая зона покраски.
- Механическая вытяжная вентиляция
- Подача подпиточного воздуха
- Программа обслуживания фильтров
- Заземление и соединение для контроля статики.
- Соответствующая электрическая классификация, где это необходимо.
- Контроль хранения и обращения с покрытием.
- Обучение операторов
- Системы аварийной остановки и блокировки.
- Регулярный осмотр шлангов, насосов, пистолетов, фильтров и ограждений.
Не рассматривайте вентиляцию или ограждения как дополнительные аксессуары. Это основные системы безопасности и качества.
- Вам нужна постоянная толщина пленки.
- Вы производите большие объемы повторяемых профилей.
- Вам нужен жесткий контроль качества.
- У вас стабильные производственные условия.
- Вы хотите уменьшить разнообразие операторов.
- Вы производите небольшие партии или нестандартные цвета.
- У вас сложные или неправильные формы.
- Вам нужна гибкость и быстрая переналадка.
- Вам не требуется жесткий контроль изготовления пленки.
- У вас нет объема, чтобы оправдать новую машину.
- Вы производите как стандартную, так и специализированную продукцию.
- Вам нужна высокая производительность для стандартных профилей и гибкость для индивидуальной работы.
- Вы хотите сократить количество ручной подкраски, не усложняя линию.
Гибридное решение может использовать новый станок для обработки крупногабаритных профилей и модернизированное оборудование для индивидуальных или ремонтных работ.
Документируйте профили, размеры, материалы, покрытия, целевую производительность и стандарты качества.
Включите фотографии, рисунки и физические образцы самого сложного профиля.
Проверьте реальный профиль с предполагаемым покрытием. Записывать:
- Вязкость покрытия
- Способ применения
- Расстояние до пистолета
- Угол распыления
- Выход жидкости
- Распыление воздуха
- Вентилятор воздуха
- Скорость линии
- Количество проходов
- Толщина пленки
- Результат сушки
- Тест на адгезию
- Визуальный внешний вид
Не судите только о распылительной станции. Подтвердите полную последовательность:
Новая машина: распыление → выдержка → сушка или отверждение → шлифовка, если требуется → второй слой, если требуется → проверка.
Модернизация: распыление → выдержка → сушка или отверждение → шлифовка, если требуется → второй слой, если требуется → проверка.
Операторы должны понимать ежедневные проверки, подготовку покрытия, загрузку деталей и проверку качества. Технические специалисты должны разбираться в настройке пистолета, уходе за форсунками, фильтрами, насосами, электрическим управлением и системами безопасности.
Создайте письменные рецепты для каждого семейства продуктов. Укажите тип покрытия, вязкость, настройки пистолета, скорость линии, условия отверждения и критерии проверки.
Плановое обслуживание фильтров, форсунок, насосов, шлангов, конвейеров, датчиков и вентиляционного оборудования.
Вероятные причины:
- Неправильная дистанция стрельбы.
- Неправильный угол распыла.
- Неправильный выход жидкости
- Неправильная скорость линии.
- Вариант оператора
- Изношенные форсунки или фильтры.
Решение: стандартизировать настройки пистолета, проверить подачу жидкости и сверить толщину пленки с фактическим профилем.
Вероятные причины:
- Недостаточное количество артиллерийских позиций.
- Неправильный угол распыла.
- Слишком высокая скорость линии.
- Недостаточная сборка пленки
- Движение или вибрация профиля
Решение: отрегулируйте положение пистолета или угол распыления, уменьшите скорость линии и проверьте покрытие на основе фактического профиля.
Вероятные причины:
- Чрезмерный выход жидкости
- Неправильный рисунок вентилятора.
- Пистолет слишком далеко от детали
- Плохое время активации оружия.
- Изношенные форсунки
- Чрезмерный поток воздуха в кабине
Решение: Оптимизируйте эффективность передачи, прежде чем увеличивать мощность выхлопа. Хорошо отлаженный процесс нанесения снижает загрязнение и частоту замены фильтров.
Вероятные причины:
- Чрезмерное распыление воздуха.
- Неправильный баланс растворителя.
- Пистолет слишком далеко от заготовки
- Чрезмерный поток воздуха в кабине
- Неправильная температура нанесения покрытия
Решение: просмотрите технические данные покрытия и проверьте расстояние нанесения, настройки подачи воздуха и условия в камере.
Вероятные причины:
- Чрезмерное наращивание пленки
- Медленная скорость линии
- Неправильная вязкость покрытия.
- Недостаточное время выдержки
- Плохое перекрытие приложений.
Решение: Уменьшите образование пленки или отрегулируйте скорость линии и условия выдержки. Убедитесь, что покрытие соответствует рекомендованному диапазону применения.
- Осмотрите распылители и форсунки.
- Проверьте шланги и соединения для жидкости.
- Подтвердите выравнивание конвейера.
- Проверьте поток воздуха в кабине и состояние фильтра.
- Осмотрите насосы, клапаны и линии подачи жидкости.
- Проверьте наличие утечек, пузырьков воздуха или колебаний давления.
- Очистите наконечники пистолета в соответствии с инструкциями производителя покрытия.
- Проверьте аварийные остановки и предохранительные блокировки.
- Проверьте натяжение ленты и ход конвейера.
- Проверить движение лафета.
- Очистите или замените фильтры по мере необходимости.
- Проверьте работу насоса и подачу жидкости.
- Просмотрите расход покрытия и процент брака.
- Осмотрите вентиляторы и воздуховоды.
- Проверьте электрические соединения и панели управления.
- Просмотрите аварийные сигналы ПЛК и историю ошибок.
- Калибровка датчиков и проверка устройств безопасности.
- Аудит рецептов по сравнению с фактическими результатами производства.
GYDFinishing производит оборудование для отделки поверхностей с 2007 года и предлагает решения для древесины, стекла, фиброцемента и других материалов. Ее опыт включает в себя автоматическое оборудование для нанесения покрытий на деревянные двери, мебель, дверцы шкафов и полы.
Для покупателя, сравнивающего новую окрасочную машину линейного распыления с модернизацией существующего отделочного оборудования , наиболее полезным обсуждением поставщика является не просто уровень автоматизации. Оно должно быть сосредоточено на:
- Точные чертежи профиля и физические образцы
- Тип покрытия и толщина целевой пленки.
- Требуемая производительность
- Наличие производственных площадей и инженерных коммуникаций.
- Способ отверждения и время высыхания.
- Частота изменения цвета
- Уровень квалификации оператора
- Стратегия технического обслуживания и запасных частей
- Общая стоимость владения
Надежный поставщик должен быть готов протестировать реальные профили и систему покрытия клиента, задокументировать результаты и объяснить как ограничения, так и преимущества.
Новая линейная покрасочная машина спроектирована с учетом фактического продукта, покрытия и производственной цели. Модернизация модернизирует существующую систему для повышения производительности.
Новые машины обычно лучше подходят для крупносерийных повторяемых профилей. Модернизация предпочтительнее, если существующее оборудование может поддерживать модернизацию.
Да, но только в том случае, если существующее оборудование может обеспечить требуемую мощность. Модернизация может быть ограничена скоростью конвейера, мощностью сушки или конструкцией камеры.
Да, если присутствуют опасные химические вещества. OSHA отмечает, что необходимость вентиляции покрасочной камеры зависит от наличия опасных химикатов в покрытии, а не просто от того, изготовлено ли покрытие на водной основе. [1805]
Сравнивайте принятые готовые детали за смену, а не только скорость конвейера или время сушки. Включите загрузку, замену покрытия, очистку, отверждение, осмотр, доработку и время простоя.
Да. Многие фабрики используют новые станки для крупносерийной обработки профилей и модернизируют оборудование для индивидуальных или ремонтных работ.
Если вы выбираете между новой линейной покрасочной машиной и модернизацией существующего отделочного оборудования для растущего производства, начните с испытания окончательной отделки конкретного профиля, а не с общего предложения по оборудованию.
Отправьте GYDFinishing чертежи вашего профиля, спецификацию покрытия, целевую производительность и планировку завода. Практическая оценка должна определить правильную систему, настройку пистолета, метод сушки и общую компоновку линии для вашего семейства продуктов.
- После введения: Подсказка изображения AI: *Параллельное промышленное сравнение новой линейной окрасочной машины и модернизации существующего отделочного оборудования на деревянных профилях, чистый современный завод, реалистичная фотография, широкий угол.*
- В разделе «Как работает каждый подход»: Подсказка к изображению AI: *Техническая иллюстрация в разрезе, сравнивающая новую линейную окрасочную машину и модернизированную модернизацию поперечного сечения деревянного профиля, чистая инженерная иллюстрация.*
- В разделе «Производственная мощность»: Подсказка изображения AI: *Техническая иллюстрация крупным планом, показывающая конвейерный поток, распылители, сушильную печь и осмотр деревянных карнизов, без текста.*
- В разделе «Безопасность»: Подсказка изображения AI: *Техническая иллюстрация потока воздуха в покрасочной камере, всасываемого воздуха, вытяжного канала, фильтров, заземления и деревянных профилей, движущихся через камеру.*
- В разделе «План проверки»: Подсказка изображения AI: *Заводская иллюстрация в виде блок-схемы, показывающая загрузку профиля, нанесение покрытия, выдержку, сушку, шлифовку, проверку и упаковку.*
- OSHA, *29 CFR 1910.107 – Опрыскивание легковоспламеняющимися и горючими материалами*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Вентиляция*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *29 CFR 1910.212 – Общие требования ко всем машинам*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.212 ]
- OSHA, *Защита машин – Стандарты*: [https://www.osha.gov/machine-guarding/standards ]
- OSHA, *Защита машин – Введение*: [https://www.osha.gov/etools/machine-guarding/introduction/general-requirements ]
- OSHA, *Поражён, Поражён, Пойман*: [https://obis.osha.gov/SLTC/etools/poultry/general_hazards/struck_caught.html ]
- OSHA, *eTool: Лесопилки – опасности для всего предприятия*: [https://www.osha.gov/etools/sawmills/plant-wide-hazards/health-hazards/chemicals ]
- OSHA, *Опрыскивание – Обзор*: [https://www.osha.gov/spray-operations ]
- OSHA, *Опрыскивание – контроль опасностей*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Требования к покрасочной камере при распылении краски на водной основе*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Информация о компании GYDFinishing, предоставленная клиентом.


